






Введение
В современном машиностроении спрос на геометрически сложные детали коренным образом изменил подходы к обработке материалов. Такие отрасли, как авиастроение, автомобилестроение, архитектура и высокотехнологичное производство, уже не ограничиваются простыми прямолинейными резами — им требуются сложные контуры, сопряжения малых радиусов, органические кривые и детализированные геометрические формы, которые необходимо воспроизводить с высокой точностью и повторяемостью.
Традиционные методы резки — механическая обработка, лазерная и плазменная резка — часто сталкиваются с трудностями при работе со сложными криволинейными контурами. Такие ограничения, как термическая деформация, износ инструмента, остаточные напряжения в материале и геометрические запреты, не позволяют получать сложные кривые без потери качества или производительности.
Именно здесь гидроабразивный режущий станок (waterjet cutting machine) проявляет свои уникальные преимущества.
В отличие от традиционных методов, гидроабразивная резка использует высокоскоростную струю воды (часто в смеси с абразивными частицами) для удаления материала путём контролируемой эрозии, а не нагрева или механического воздействия. Это позволяет системе резать практически любые материалы с сохранением структурной целостности, даже при обработке сложных криволинейных контуров.
Однако достижение точной криволинейной геометрии — это не только функция самого метода резки. Это результат сложного взаимодействия кинематики станка, гидродинамики, алгоритмов управления с ЧПУ, поведения материала и оптимизации технологических параметров.
В данной статье представлено всестороннее и технически детальное исследование того, как гидроабразивные системы обеспечивают резку сложных кривых, какие проблемы при этом возникают и какие передовые стратегии используются для их преодоления.
Понимание основ резки кривых в гидроабразивных системах
Чтобы понять, как гидроабразивная резка обеспечивает получение сложных кривых, необходимо сначала рассмотреть фундаментальную механику процесса.
Гидроабразивная резка — это бесконтактный процесс механической обработки. Насос высокого давления генерирует воду сверхвысокого давления, которая продавливается через малое калиброванное отверстие (сопло), формируя высокоскоростную струю. В абразивных гидроабразивных системах в эту струю вводятся абразивные частицы, что значительно увеличивает её режущую способность.
Режущая головка установлена на системе перемещения, управляемой от ЧПУ, которая движется по запрограммированным траекториям. Эти траектории определяют геометрию реза, включая прямые линии, дуги и сложные произвольные кривые.
В отличие от жёстких режущих инструментов, гидроабразивная струя является гибкой и непрерывной. Эта гибкость позволяет ей следовать по сложным траекториям без физических ограничений, связанных с геометрией инструмента. Однако та же самая гибкость создаёт проблемы, связанные с отставанием струи (jet lag), конусностью реза (taper) и нестабильностью потока, которые необходимо тщательно контролировать для достижения точной резки кривых.
Почему резка сложных кривых в гидроабразивной обработке является сложной задачей
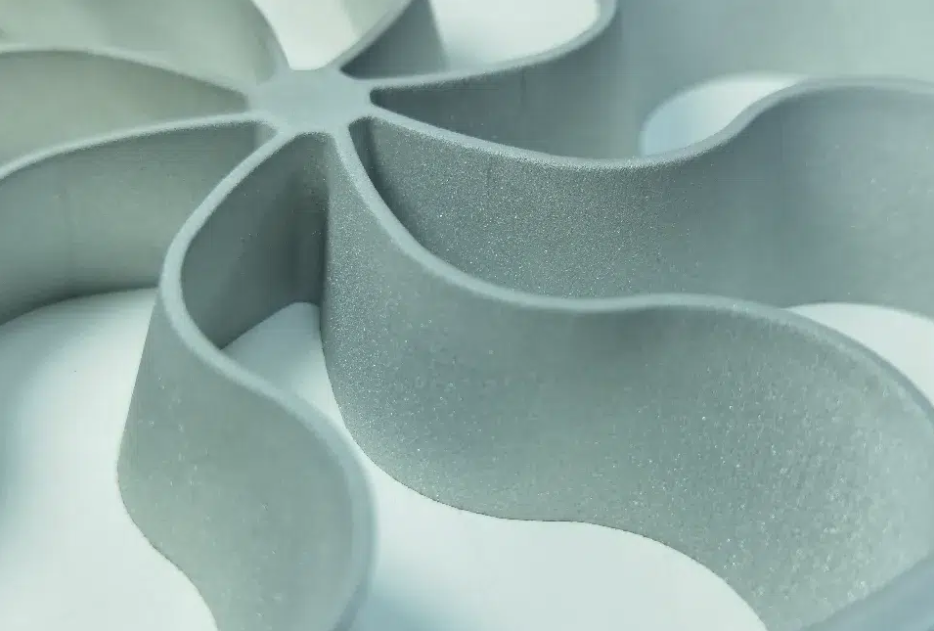
Хотя гидроабразивная резка по своей природе способна создавать сложные формы, достижение высокой точности на криволинейных геометриях сопряжено с рядом технических трудностей.
Одной из самых значительных проблем является отставание струи (jet lag). Когда режущая головка движется по криволинейной траектории, нижняя часть струи стремится отставать от верхней из-за сопротивления материала и гидродинамических эффектов. Это отставание становится более выраженным при высоких скоростях резания или при резке толстых материалов, что приводит к отклонениям от заданной траектории.
Другой проблемой является конусность реза (kerf taper). Ширина реза не всегда одинакова от верхней до нижней поверхности, особенно при резке толстых материалов. Это может приводить к размерным погрешностям на криволинейных участках, особенно там, где требуются жёсткие допуски.
Кроме того, критическую роль играют динамические разгон и замедление режущей головки. При прохождении кривых станок должен непрерывно регулировать скорость. Резкие изменения скорости могут влиять на стабильность струи, приводя к неоднородности качества кромки.
Поведение материала также добавляет сложности. Различные материалы по-разному реагируют на абразивную струю. Например, хрупкие материалы могут непредсказуемо растрескиваться вдоль кривых, тогда как пластичные материалы могут слегка деформироваться под воздействием струи.
Эти проблемы подчёркивают, что резка кривых в гидроабразивных системах — это не просто следование траектории, а управление высокодинамичным процессом в реальном времени.
Роль управления с ЧПУ в достижении сложных кривых
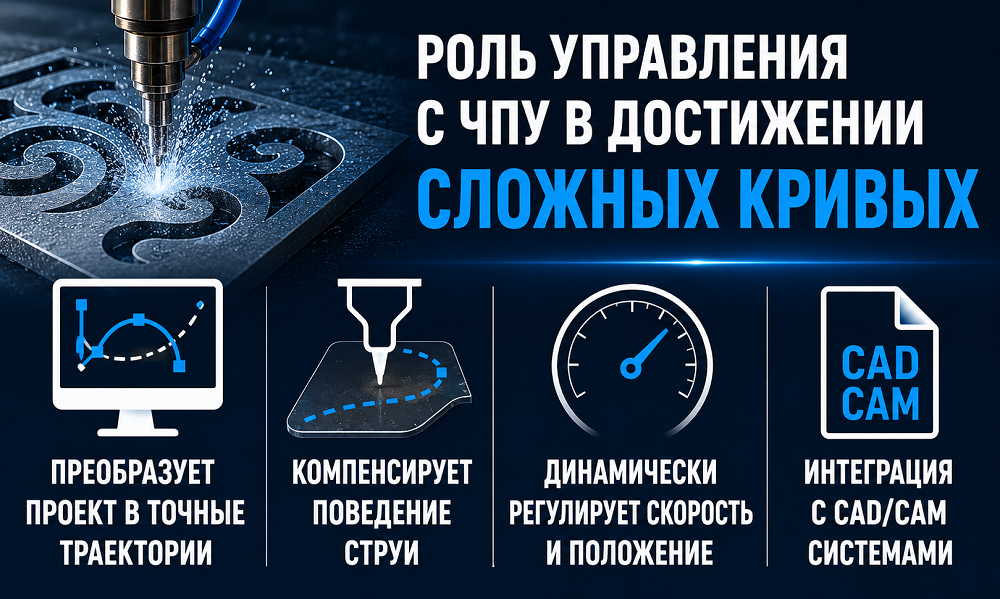
Системы числового программного управления (ЧПУ, CNC) являются основой современной гидроабразивной резки кривых. Они преобразуют цифровые данные проектирования в точные команды перемещения, направляющие режущую головку по сложным траекториям.
В передовых системах управление с ЧПУ выходит за рамки простого выполнения траектории. Оно включает алгоритмы, которые компенсируют физическое поведение струи, включая отставание и конусность. Эти алгоритмы динамически регулируют положение, скорость и угол наклона режущей головки для поддержания точности.
Например, при резке крутой кривой система ЧПУ может уменьшить скорость резания, чтобы минимизировать отставание струи. Она также может слегка сместить траекторию инструмента для компенсации ожидаемых отклонений. Эти корректировки рассчитываются в реальном времени на основе свойств материала, его толщины и параметров резания.
Современные гидроабразивные системы также интегрируются с программным обеспечением CAD/CAM, позволяя импортировать сложные геометрии непосредственно из проектных моделей. Такая интеграция гарантирует, что даже очень сложные кривые могут быть воспроизведены с высокой точностью.
Влияние скорости резания на точность кривых
Скорость резания является одним из самых критических параметров для достижения точной резки кривых. Она напрямую влияет на поведение струи, взаимодействие с материалом и общее качество реза.
При более высоких скоростях струя имеет меньше времени для взаимодействия с материалом, что может приводить к увеличению отставания струи и снижению точности резания. Этот эффект особенно заметен на криволинейных участках, где направление движения постоянно меняется.
И наоборот, снижение скорости резания позволяет струе лучше сохранять соосность с заданной траекторией. Это улучшает качество кромки и размерную точность, но может снизить производительность.
Ключ к успеху — найти баланс между скоростью и точностью. Передовые системы используют управление с переменной скоростью, где скорость резания автоматически регулируется в зависимости от геометрии траектории. Например, система может замедляться при подходе к крутым кривым и ускоряться на прямолинейных участках.
Такая динамическая регулировка скорости необходима для поддержания стабильного качества на сложных геометрических формах.
Важность стабильности сопла и струи
Стабильность гидроабразивной струи играет решающую роль в производительности резки кривых. Любая флуктуация струи может привести к неоднородности реза, особенно на криволинейных траекториях.
Сопло и фокусирующая трубка (mixing tube) отвечают за формирование и направление струи. Их состояние напрямую влияет на когерентность и точность струи. Изношенные или повреждённые компоненты могут вызывать расходимость струи, снижая точность и увеличивая ширину реза (kerf).
Кроме того, юстировка (соосность) сопла должна быть точной. Даже незначительное смещение может привести к отклонениям, которые становятся более заметными при резке кривых.
Поддержание стабильности струи требует регулярного контроля и замены критических компонентов, а также тщательного контроля рабочих параметров, таких как давление и расход абразива.
Многоосевые режущие головки и резка кривых
Хотя традиционные трёхосевые гидроабразивные системы могут выполнять широкий спектр геометрий, для сложной криволинейной резки часто требуются многоосевые возможности.
Пятиосевые гидроабразивные системы добавляют дополнительные вращательные оси, позволяя режущей головке наклоняться и поворачиваться. Это даёт возможность поддерживать оптимальные углы резания на протяжении всего процесса, особенно при работе со сложными контурами или скошенными кромками.
Одним из ключевых преимуществ пятиосевых систем является их способность компенсировать конусность. Регулируя угол наклона струи, система может получать вертикальные кромки даже на толстых материалах, улучшая размерную точность.
При резке кривых многоосевые системы также повышают гибкость, позволяя станку следовать по сложным трёхмерным траекториям, которые были бы невозможны при стандартной конфигурации.
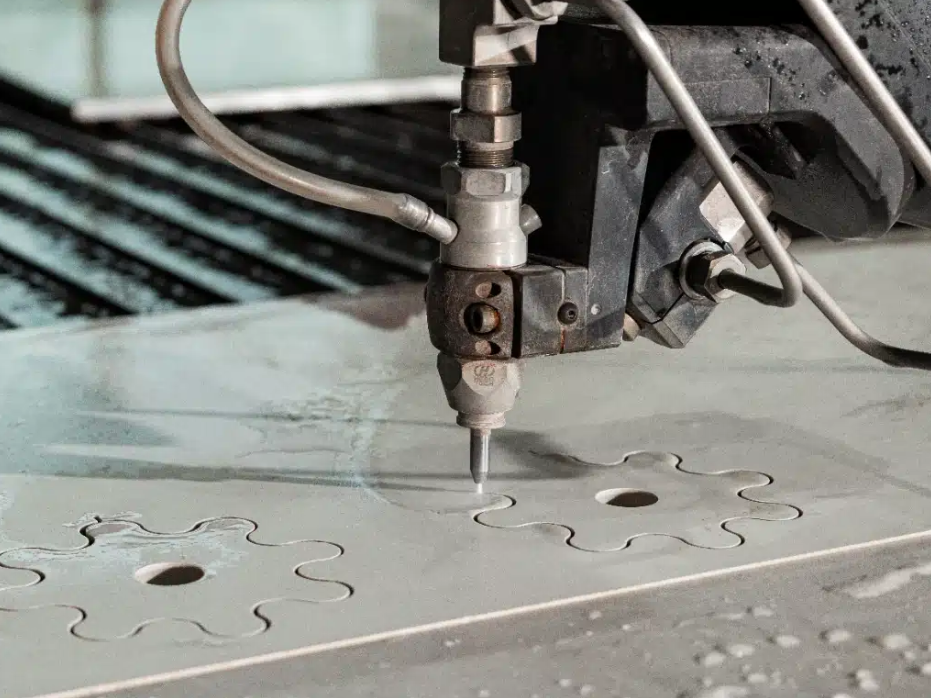
Резка сложных зубчатых венцов с помощью гидроабразивной технологии
Материальные аспекты резки сложных кривых
Свойства материала играют значительную роль в определении того, насколько эффективно могут быть вырезаны сложные кривые.
Твёрдые материалы, такие как сталь или керамика, требуют более высокого давления и меньших скоростей резания, что может увеличить риск отставания струи. Мягкие материалы, хотя их легче резать, могут быть более подвержены деформации или шероховатости кромки.
Композитные материалы создают дополнительные трудности из-за их слоистой структуры. Неоднородность состава может приводить к неравномерности резания, особенно вдоль кривых.
Понимание этих специфических для материала характеристик необходимо для выбора соответствующих параметров резания и достижения стабильных результатов.
Передовое программное обеспечение и методы оптимизации траекторий
Современные гидроабразивные системы в значительной степени полагаются на передовое программное обеспечение для оптимизации траекторий резания при обработке сложных геометрий.
Эти системы используют прогностические алгоритмы для предсказания поведения струи и соответствующей корректировки параметров. Например, они могут изменять траектории инструмента для компенсации ожидаемых отклонений или оптимизировать последовательность резания для минимизации напряжений в материале.
Методы сглаживания траекторий (path smoothing) также используются для устранения резких переходов и обеспечения непрерывного движения. Это снижает механические нагрузки на систему и улучшает общее качество реза.
Кроме того, инструменты моделирования (simulation) позволяют операторам визуализировать процесс резания перед его выполнением, выявляя потенциальные проблемы и внося корректировки заранее.
Стратегии достижения высокоточного резания кривых
Достижение высокоточных кривых в гидроабразивной резке требует целостного подхода, объединяющего множество факторов.
Операторы должны тщательно выбирать параметры резания в зависимости от свойств материала и геометрии. Оборудование должно обслуживаться должным образом для обеспечения стабильной производительности. Необходимо использовать передовые программные инструменты для оптимизации траекторий и компенсации физических эффектов.
Не менее важен мониторинг процесса (process monitoring). Системы обратной связи в реальном времени могут обнаруживать отклонения и позволять мгновенно вносить корректировки, гарантируя, что качество поддерживается на протяжении всего процесса резания.
Промышленное применение гидроабразивной резки сложных кривых
Способность резать сложные кривые с высокой точностью открыла новые возможности в различных отраслях.
В авиастроении гидроабразивные системы используются для производства сложных компонентов из передовых материалов, таких как титан и углепластик. В архитектуре они позволяют создавать детализированные конструкции из камня и стекла. В автомобилестроении они обеспечивают производство сложных деталей с жёсткими допусками.
Эти примеры подчёркивают универсальность и ценность гидроабразивной технологии в современных производственных средах.
Заключение
Гидроабразивная резка переопределила возможности обработки сложных геометрических форм. Её способность достигать точного вырезания кривых без термической деформации или механического воздействия делает её незаменимым инструментом в современном производстве.
Однако достижение такого уровня точности требует не только передового оборудования. Оно требует глубокого понимания фундаментальной физики процесса, тщательной оптимизации технологических параметров и интеграции сложных систем управления.
Овладев этими элементами, производители могут полностью использовать возможности гидроабразивной технологии, получая сложные кривые с непревзойдённой точностью, эффективностью и надёжностью.
В конечном счёте, способность резать сложные кривые — это не просто техническая возможность, это конкурентное преимущество в мире, где сложность проектирования продолжает возрастать.
Если вы имели в виду не перевод, а что-то иное (например, адаптацию под определённый формат, сокращение, выделение ключевых выводов или написание на основе этого текста коммерческого предложения), пожалуйста, уточните задачу. Я с радостью доработаю материал.