








Макс. диаметр заготовки над станиной, мм
285
Макс. диаметр заготовки над суппортом, мм
189
Мощность, кВт
5

Макс. диаметр заготовки над станиной, мм
600
Макс. диаметр заготовки над суппортом, мм
400
Мощность, кВт
11/15


Макс. диаметр заготовки над станиной, мм
580-880
Макс. диаметр заготовки над суппортом, мм
280-600
Мощность, кВт
7,5 - 18,5


Макс. диаметр заготовки над станиной, мм
580-880
Макс. диаметр заготовки над суппортом, мм
280-600
Мощность, кВт
7,5 - 22

Макс. диаметр заготовки над станиной, мм
600 / 780
Макс. диаметр заготовки над суппортом, мм
400 / 500
Мощность, кВт
11/15


Макс. диаметр заготовки над станиной, мм
660
Макс. диаметр заготовки над суппортом, мм
660
Макс. длина обработки, мм
1450
Мощность, кВт
30
Макс. диаметр заготовки над станиной, мм
540
Макс. длина обработки, мм
700
Мощность, кВт
29
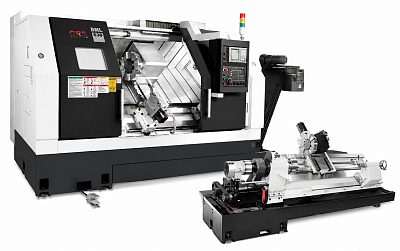


Макс. диаметр заготовки над станиной, мм
630
Макс. диаметр заготовки над суппортом, мм
430
Мощность, кВт
15/18.5
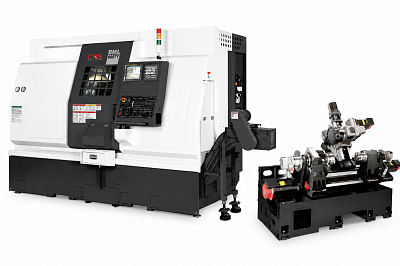


Макс. диаметр заготовки над станиной, мм
700
Макс. диаметр заготовки над суппортом, мм
480
Мощность, кВт
22


Макс. диаметр заготовки над станиной, мм
560
Макс. диаметр заготовки над суппортом, мм
310
Макс. длина обработки, мм
920
Мощность, кВт
30


Макс. диаметр заготовки над станиной, мм
500
Макс. диаметр заготовки над суппортом, мм
300
Макс. длина обработки, мм
400 (360)
Мощность, кВт
15/11
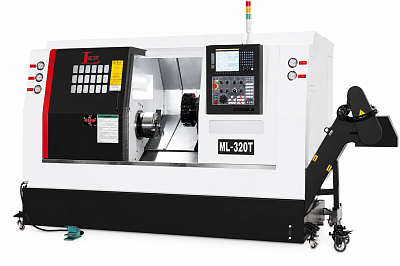


Макс. диаметр заготовки над станиной, мм
600
Макс. диаметр заготовки над суппортом, мм
410
Мощность, кВт
15/18,5
В каталоге Vekprom представлены токарно-фрезерные станки по металлу для обработки штучных заготовок и прутка. Доступны модели с приводным инструментом, управляемой осью C, осью Y, субшпинделем и другими вариантами оснащения. Конкретную конфигурацию подбирают по чертежам деталей, набору операций, размеру партии и требованиям к производительности.
Какие операции выполняет токарно-фрезерный станок
Основное отличие токарно-фрезерного центра от обычного токарного станка состоит в возможности использовать вращающийся инструмент. Заготовка может вращаться в шпинделе как при точении либо фиксироваться в заданном угловом положении для фрезерной или сверлильной операции. Набор доступных переходов зависит от конструкции станка, числа управляемых осей и установленной оснастки.
-
наружное и внутреннее точение, подрезка торцов и обработка канавок;
-
сверление, растачивание, развёртывание и нарезание резьбы;
-
фрезерование пазов, лысок, плоскостей и контуров;
-
обработка отверстий и элементов, смещённых относительно оси детали;
-
отрезка детали и обработка обратной стороны при наличии субшпинделя.
Совмещение переходов особенно полезно для деталей, которые требуют точного взаимного расположения цилиндрических поверхностей, отверстий и фрезерованных элементов. К этой группе относятся валы, втулки, фланцы, корпуса, штуцеры, элементы гидравлической аппаратуры и другие детали вращения со сложной геометрией.
Основные типы токарно-фрезерных станков с ЧПУ
С приводным инструментом и осью C
Такие модели выполняют токарные операции и несложное осевое или радиальное фрезерование. Ось C обеспечивает управляемое угловое положение шпинделя. Конфигурация подходит для деталей с пазами, лысками, поперечными отверстиями и резьбовыми элементами, если их геометрия не требует значительного перемещения инструмента поперёк оси.
С осями Y и C
Ось Y расширяет возможности внецентровой обработки. Она нужна для отверстий, пазов и контуров, положение которых нельзя получить только поворотом шпинделя и перемещениями по осям X и Z. При выборе необходимо проверить рабочий ход оси Y, мощность приводного инструмента и совместимость держателей с планируемыми операциями.
С субшпинделем
Субшпиндель принимает деталь после обработки со стороны главного шпинделя. Это позволяет выполнить операции на обратном торце без ручного перезажима. Решение востребовано при серийном изготовлении деталей, для которых важны сокращение вспомогательного времени и стабильное взаимное расположение поверхностей.
С фрезерным шпинделем и осью B
Токарно-фрезерные центры с отдельным фрезерным шпинделем применяют для более сложной многокоординатной обработки. Управляемая ось B позволяет изменять угол инструмента. Такие станки рассматривают, когда деталь содержит наклонные отверстия, сложные поверхности или значительный объём фрезерования.
Как выбрать токарно-фрезерный станок по металлу
Подбор начинают не с мощности двигателя и количества осей, а с деталей-представителей. Поставщику передают чертежи, материал, размеры исходных заготовок, годовую или сменную программу и требования к точности. После этого можно определить рабочую зону, компоновку и необходимую автоматизацию.
-
Максимальный диаметр и длина обработки. Нужно учитывать не только габариты над станиной, но и реальную рабочую зону с установленным инструментом.
-
Параметры шпинделя. Частота вращения, крутящий момент, проходное отверстие и размер патрона должны соответствовать материалу и способу подачи заготовки.
-
Приводной инструмент. Проверяют мощность, частоту вращения, крутящий момент, число доступных позиций и тип крепления.
-
Управляемые оси. Оси C и Y, субшпиндель или ось B включают в конфигурацию только тогда, когда они нужны для конкретных переходов.
-
Инструментальная система. Количество позиций револьверной головки или магазина должно покрывать операцию с учётом габаритов держателей и соседних инструментов.
-
Точность и термостабильность. Требования определяют по допускам детали, длительности цикла и режиму загрузки станка.
-
Удаление стружки и подача СОЖ. Для глубокого сверления, вязких материалов и серийной работы проверяют давление, фильтрацию, транспортёр стружки и удобство обслуживания.
Автоматизация и программирование
Токарно-фрезерный станок с ЧПУ можно дополнить податчиком прутка, ловителем деталей, магазином заготовок, роботом или портальным загрузчиком. Состав автоматизации зависит от формы материала, времени цикла и размера партии. Для стабильной работы также нужны контроль наличия заготовки, управление остатком прутка и безопасный отвод готовой детали.
Сложные многокоординатные операции требуют подготовленного постпроцессора и проверки управляющей программы. До покупки следует согласовать совместимость CAM-системы, передачу программ, симуляцию обработки и обучение технологов. Для станков с несколькими шпинделями и револьверными головками особенно важна проверка возможных столкновений.
Комплектация для производственного запуска
В поставку должны входить не только станок и система ЧПУ. Для запуска потребуется комплект держателей и приводных блоков, патрон или цанговая система, средства измерения и инструмент под детали-представители. Отдельно согласуют транспортёр стружки, систему фильтрации СОЖ, устройство удаления масляного тумана, податчик прутка и другое периферийное оборудование.
Перед заказом полезно провести технологическую проработку одной или нескольких типовых деталей. По её результатам уточняют последовательность переходов, инструмент, ожидаемое время цикла и состав опций. Такой расчёт помогает избежать переплаты за невостребованные оси и одновременно не пропустить функцию, без которой деталь придётся переносить на другой станок.
Купить токарно-фрезерный станок с ЧПУ в Vekprom
Чтобы получить подбор и коммерческое предложение, направьте специалистам Vekprom чертежи деталей, сведения о материале и заготовке, размер партии и планируемый режим работы. Мы сопоставим требования с доступными моделями, предложим необходимую комплектацию и уточним цену токарно-фрезерного станка, условия поставки, пусконаладки и обучения.
Вопросы о токарно-фрезерных станках
Чем токарно-фрезерный станок отличается от токарного центра?
Токарный центр может иметь приводной инструмент и выполнять часть фрезерных операций. Термин «токарно-фрезерный станок» обычно используют для оборудования, в котором фрезерование является полноценной частью технологического процесса. Возможности конкретной модели определяют по осям, мощности инструмента, компоновке и системе управления.
Когда нужна ось Y?
Ось Y требуется для обработки элементов, смещённых относительно оси заготовки: внецентровых отверстий, пазов, лысок и контуров. Если все фрезерные операции выполняются по оси или за счёт позиционирования шпинделя, она может быть не нужна.
Для чего используется субшпиндель?
Субшпиндель принимает деталь из главного шпинделя и позволяет обработать её обратную сторону без ручной переустановки. Он сокращает вспомогательное время и снижает риск ошибки повторного базирования.
От чего зависит цена токарно-фрезерного станка?
На цену влияют рабочая зона, шпиндель, система ЧПУ, число осей и револьверных головок, наличие субшпинделя, фрезерного узла, измерительных систем и автоматизации. Корректно сравнивать модели можно только в одинаковой комплектации и на одной производственной задаче.