






Большинство проблем при резке металла начинаются не во время самой резки
Металлическая деталь может выглядеть «готовой» в тот момент, когда она покидает раскройный стол, однако опытные производители знают, что реальные проблемы часто начинаются после этого. Кромки становятся слишком твёрдыми для нарезания резьбы. Нержавеющая сталь начинает менять цвет перед сваркой. Алюминиевые панели теряют плоскостность после теплового воздействия. Толстые листы требуют часов шлифовки из-за грата (шлака), прилипшего к нижней кромке. Прецизионные отверстия становятся непригодными после появления конусности. Некоторые детали даже проходят первоначальный контроль размеров, но впоследствии деформируются при гибке или снятии внутренних напряжений. Именно поэтому сравнивать технологии резки только по скорости — неверно.
В реальных производственных условиях важно не то, насколько быстро станок прорезает металл. Реальный вопрос: сколько повреждений вносит процесс резки в сам материал. И здесь разница между лазерной, плазменной, газокислородной и гидроабразивной резкой становится предельно ясной.
Термические методы резки удаляют материал за счёт генерации тепла. Гидроабразивная резка удаляет материал путём эрозии с использованием воды сверхвысокого давления в смеси с абразивными частицами. На бумаге это звучит как простое техническое различие. В реальном производстве это меняет почти всё, что касается готовой детали.
Меняется состояние кромки. Меняются внутренние напряжения. Меняется поведение при сварке. Меняется объём вторичной обработки. Меняется даже размерная стабильность при последующей механической обработке. Именно поэтому многие высокотехнологичные производственные цеха меньше заботятся о «скорости резания» и больше — о том, насколько стабильной остаётся деталь после резки.
Тепло — это скрытая переменная, которую большинство цехов недооценивают
Большинство заводов теряют деньги не потому, что не могут резать металл достаточно быстро. Они теряют деньги, потому что термическая резка создаёт нестабильность на последующих операциях.
Лазерная, плазменная и газокислородная резка — все они полагаются на концентрированное тепло. Материал вблизи режущей кромки в течение секунд испытывает быстрое расширение и сжатие. Даже если искажение микроскопическое, внутренняя структура металла изменяется. На тонких материалах это может вызвать лишь небольшое коробление. На более толстых материалах последствия становятся серьёзнее.
В нержавеющей стали избыточное тепло может изменить коррозионную стойкость вблизи кромки. В алюминии тепловое расширение может вызвать размерное смещение, достаточное для нарушения сборочных допусков. В закалённой стали кромка может стать хрупкой или приобрести локальные твёрдые участки, что усложнит последующую механическую обработку.
Эти проблемы редко проявляются во время самого процесса резки. Они появляются позже — при сварке, сверлении, нарезании резьбы, анодировании, гибке, полировке или сборке. Это одна из главных причин, по которой гидроабразивная резка металла продолжает набирать значение в высокоточном производстве.
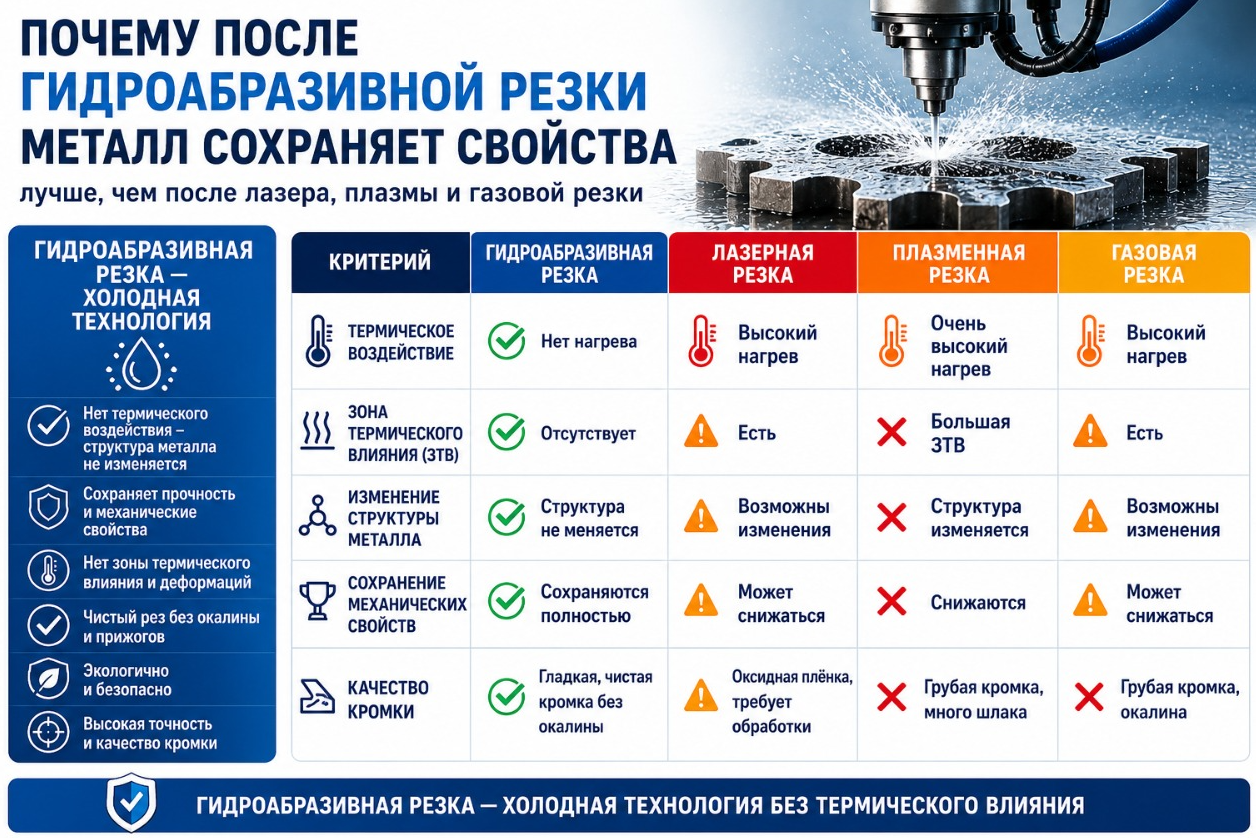
Поскольку процесс вносит в материал практически нулевое количество тепла, зона термического влияния отсутствует. Молекулярная структура вблизи режущей кромки остаётся практически неизменной. Материал ведёт себя после резки так же, как и до резки.
Для отраслей, работающих с авиационным алюминием, титаном, дуплексной нержавеющей сталью, инструментальной сталью или толстыми прецизионными компонентами, это гораздо важнее, чем экономия нескольких минут времени резания.
Лазерная резка быстра, но толщина меняет всё
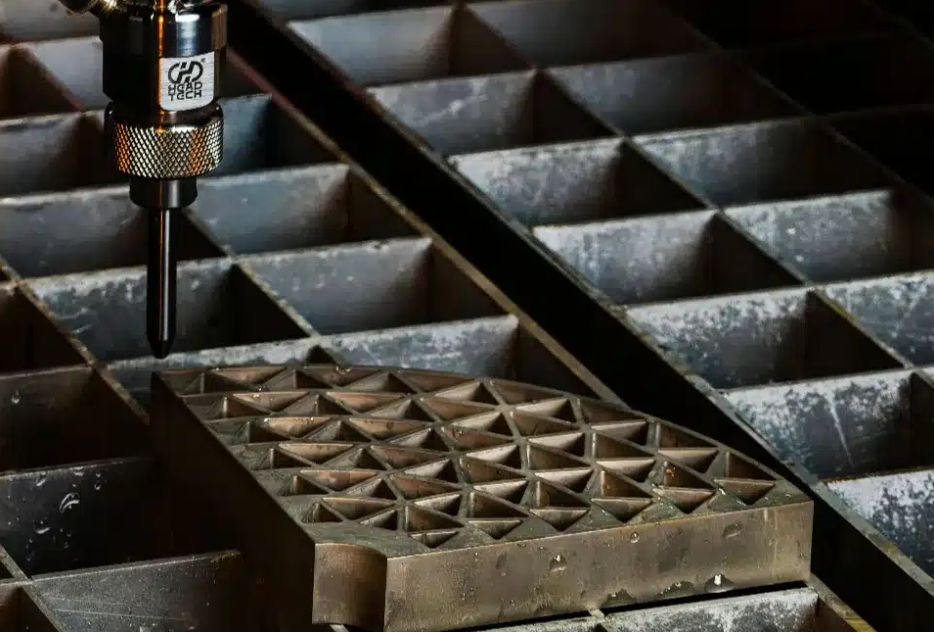
Лазерная резка доминирует в современном производстве листового металла по одной причине: скорость. На тонких листах углеродистой и нержавеющей стали, особенно толщиной до 10 миллиметров, волоконные лазеры чрезвычайно эффективны. Ширина реза мала, траектории резания быстры, а интеграция с автоматизацией отличная. В условиях массового производства, ориентированного на повторяющуюся обработку тонких листов, с лазерными системами трудно конкурировать. Но производительность лазерной резки резко меняется при увеличении толщины.
По мере увеличения толщины материала эффективность луча на глубине падает. Эвакуация расплавленного металла становится более сложной. Накопление тепла увеличивается. Конусность кромки становится более заметной. Углы теряют остроту. Качество отверстий ухудшается.
Многие цеха обнаруживают, что разница между резкой 3-миллиметровой нержавейки и 25-миллиметровой — это почти как использование двух совершенно разных технологий. Здесь гидроабразивная резка металла начинает превосходить лазер в определённых применениях.
Гидроабразивная резка не зависит от теплового проникновения. Ей безразлично, отражает материал свет или нет. Она не испытывает трудностей из-за того, что тепло не может отводиться из глубоких участков реза. Толстый алюминий, титан, медь, латунь, закалённая сталь и отражающие сплавы остаются обрабатываемыми без серьёзных изменений принципа резки. Более того, качество реза остаётся стабильным на всей толщине.
Распространённая проблема лазерной резки толстого металла заключается в том, что верхняя кромка может выглядеть отлично, в то время как нижняя часть становится неровной или приобретает угловое отклонение. Во многих высокоточных применениях эта неоднородность создаёт дополнительные требования к механической обработке впоследствии.
Гидроабразивная резка обычно даёт более равномерный профиль кромки по всей толщине материала, особенно на толстых сечениях. Это становится чрезвычайно важным в отраслях, где геометрия кромки влияет на уплотнительные поверхности, подгонку сварных швов или прецизионную сборку.
Плазменная резка ставит скорость производства выше целостности кромки
Плазменная резка широко используется, потому что она быстро и экономично удаляет металл, особенно в тяжёлом промышленном производстве. Судостроение, производство строительной техники, выпуск стальных конструкций и тяжёлое машиностроение — все они активно полагаются на плазменные системы, поскольку они эффективно обрабатывают толстые электропроводящие материалы. Но плазменная резка делает совершенно иной компромисс по сравнению с гидроабразивной резкой металла.
Процесс жертвует качеством кромки в обмен на производительность. Плазменная дуга генерирует экстремально высокие температуры. Получающаяся зона термического влияния значительно больше, чем при лазерной резке. Упрочнение кромки, образование грата и конусность становятся всё более трудноизбегаемыми по мере увеличения толщины. Это создаёт несколько производственных проблем ниже по технологической цепочке.
Многие детали после плазменной резки требуют шлифовки перед сваркой, потому что грат прилипает к нижней кромке. Точность отверстий часто снижается на малых диаметрах. Тонкие участки могут деформироваться из-за неравномерного теплового воздействия. Сложные геометрии становятся трудновыполнимыми, поскольку плазменная дуга не может сохранять точность в тесных контурах так же, как гидроабразивная струя.
Для грубых конструкционных работ эти ограничения могут не иметь значения. Но для прецизионного производства, декоративных металлических изделий или высокоценных промышленных компонентов время на зачистку и исправление может очень быстро стать дорогим. Вот почему многие производители используют плазму только для чернового профилирования, оставляя гидроабразивную резку металла для деталей, требующих окончательной точности. Разница не только в точности. Разница в том, сколько ручной правки требуется после резки.
Газокислородная резка экономична, но материал платит цену
Кислородно-газовая резка всё ещё существует, потому что она остаётся дешёвой и эффективной для очень толстой углеродистой стали. Для крупных стальных конструкционных профилей с относительно свободными допусками газовая резка обеспечивает приемлемую производительность при низких эксплуатационных затратах. Однако с металлургической точки зрения, газокислородная резка чрезвычайно агрессивна.
Количество тепла, поступающего в материал, огромно. Тепловое коробление неизбежно. Окисление кромки становится значительным. Качество чистовой поверхности сравнительно низкое. Размерная точность ограничена. Более того, газокислородная резка эффективна в основном на углеродистой стали. Нержавеющая сталь, алюминий и многие современные сплавы не могут обрабатываться этим методом эффективно.
По сравнению с гидроабразивной резкой металла, газокислородная резка относится к совершенно иной категории производственного качества. Этот процесс подходит для грубых промышленных работ, где точность и состояние кромки второстепенны. Он не предназначен для высокоточных производственных сред.
Это различие важно, потому что многие производители ошибочно сравнивают технологии резки только по стоимости оборудования, не учитывая ценность готового компонента. Если деталь впоследствии требует механической обработки, шлифовки, правки или снятия напряжений, самый дешёвый начальный рез может стать самым дорогим общим процессом.
Почему вторичная обработка часто стоит дороже самой резки
Одно из самых больших заблуждений в металлообработке заключается в том, что сама резка представляет собой основную производственную затрату. В реальности вторичная обработка часто потребляет больше труда, чем исходный рез.
Зачистка грата после плазменной резки. Удаление заусенцев после лазерной резки. Правка деформированных панелей. Повторная обработка искажённых отверстий. Выравнивание термически напряжённых листов. Подготовка упрочнённых кромок под нарезание резьбы или сварку. Эти скрытые операции быстро накапливаются. Именно здесь гидроабразивная резка металла меняет экономику производства. Поскольку процесс избегает термического упрочнения и обычно даёт более чистые кромки, многие детали поступают непосредственно на сборку или сварку с минимальной подготовкой.
Например, компоненты из нержавеющей стали, вырезанные гидроабразивом, обычно сохраняют лучшую стабильность кромки для TIG-сварки. Алюминиевые детали избегают микроскопических искажений, вызванных нагревом и характерных для термической резки. Титановые компоненты сохраняют исходные металлургические свойства без необходимости дополнительной обработки кромки.
В отраслях, где перерабатываются дорогие материалы, сокращение вторичных операций становится гораздо важнее, чем максимизация сырой скорости резки. Поставщики аэрокосмической отрасли понимают это ясно. То же самое делают высококлассные производители архитектурного металла и производители прецизионного оборудования. Они не просто покупают режущий станок. Они покупают стабильность процесса.
Гидроабразивная резка металла превосходит там, где важна чувствительность материала
Не все металлы одинаково реагируют на тепло. Углеродистая сталь относительно снисходительна. Нержавеющая сталь менее снисходительна. Алюминий ведёт себя снова иначе. Титан создаёт ещё один совершенно иной набор проблем. Вот почему термические методы резки часто отлично работают в одних применениях и испытывают серьёзные трудности в других.
Алюминий — хороший пример. Поскольку алюминий быстро расширяется при нагреве, термическая резка может создавать едва заметные размерные перемещения даже при минимальном видимом короблении. Крупные алюминиевые панели могут технически оставаться в пределах допуска сразу после резки, но позже сдвигаться при сборке или сварке. Гидроабразивная резка металла избегает этой проблемы, поскольку вблизи режущей кромки не происходит теплового расширения.
Титан создаёт другую проблему. Чрезмерное тепловое воздействие может изменить микроструктуру материала и снизить усталостную прочность. Поэтому авиационные производители часто предпочитают холодные методы резки для ответственных титановых компонентов.
Нержавеющая сталь также создаёт свои проблемы. Термическое обесцвечивание вблизи режущей кромки может нарушить коррозионную стойкость или создать дополнительные требования к финишной обработке перед полировкой или пассивацией.
Чем более ценным и технически требовательным становится материал, тем более привлекательной становится холодная технология резки. Это объясняет, почему гидроабразивные системы распространены в отраслях, где свойства материала важнее сырой производительности.
Реальное преимущество гидроабразивной резки — гибкость процесса
Большинство технологий резки отлично работают внутри конкретного рабочего диапазона. Лазер превосходен на тонких листах с высокой точностью. Плазма эффективно обрабатывает толстые электропроводящие листы. Газовая резка подходит для грубого конструкционного проката. Но производство редко остаётся в идеальных условиях навсегда.
Производственный цех может утром резать 3-миллиметровую нержавейку, днём — 40-миллиметровый алюминий, а на следующий день — титан или медь. Именно здесь гидроабразивная резка металла предлагает стратегическую гибкость, с которой многие термические системы не могут сравниться.
Гидроабразивные системы могут обрабатывать отражающие металлы, закалённые сплавы, слоистые композиты, гибридные материалы, толстые плиты и нежные тонкие сечения, используя один и тот же фундаментальный принцип резания. Станку безразлично, электропроводен материал или нет. Он не зависит от оптической отражательной способности. Он не требует различных тепловых реакций от разных сплавов.
Для производственных сред с высоким разнообразием продукции эта гибкость становится экономически мощной. Вместо того чтобы отказываться от сложных материалов или передавать специализированные работы на субподряд, производители могут сохранять больше производства на своих мощностях.
Эта операционная гибкость является одной из причин, по которой многие передовые производственные компании рассматривают гидроабразив не как замену лазера или плазмы, а как инструмент расширения технологических возможностей.
Точность — это не только цифры допусков
Многие обсуждения качества резки фокусируются только на размерном допуске. Но реальная производственная точность сложнее, чем измерение готовой кромки штангенциркулем.
Истинная точность включает:
-
насколько стабильной остаётся деталь после сварки;
-
насколько последовательно выравниваются отверстия при сборке;
-
предсказуемо ли материал изгибается;
-
ведёт ли себя поверхностная обработка равномерно;
-
меняется ли геометрия после снятия напряжений.
Вот почему некоторые цеха достигают более жёсткой реальной сборочной согласованности при гидроабразивной резке металла, даже если номинальные цифры допусков кажутся похожими на лазерные системы.
Отсутствие термического напряжения создаёт более предсказуемое поведение на последующих этапах. Для высококлассного производства эта предсказуемость имеет огромное значение. Деталь, не требующая правки, выравнивания, шлифовки и корректировки размеров, часто ценнее, чем деталь, которая была просто быстро вырезана.
Выбор правильной технологии резки зависит от всего производственного цикла
Не существует универсально идеальной технологии резки. Завод, производящий большие объёмы тонких электрических шкафов, безусловно, может выиграть от волоконно-лазерных систем. Тяжёлое конструкционное производство может по-прежнему предпочитать плазму по экономическим причинам. Работа с толстой низкоточной сталью может продолжать полагаться на газокислородную резку.
Но как только производство переходит к дорогим материалам, прецизионным сборкам, авиационным сплавам, архитектурной нержавеющей стали или высокоценному индивидуальному производству, ограничения термической резки становятся всё труднее игнорировать.
Именно здесь гидроабразивная резка металла становится больше, чем просто методом резки. Она становится способом снижения нестабильности во всей производственной цепи. Самое большое преимущество гидроабразивной резки заключается не в том, что она режет металл водой. Реальное преимущество в том, что она режет металл, фундаментально не изменяя сам материал.