










Точность лазерной резки металла: реальные допуски и от чего они зависят
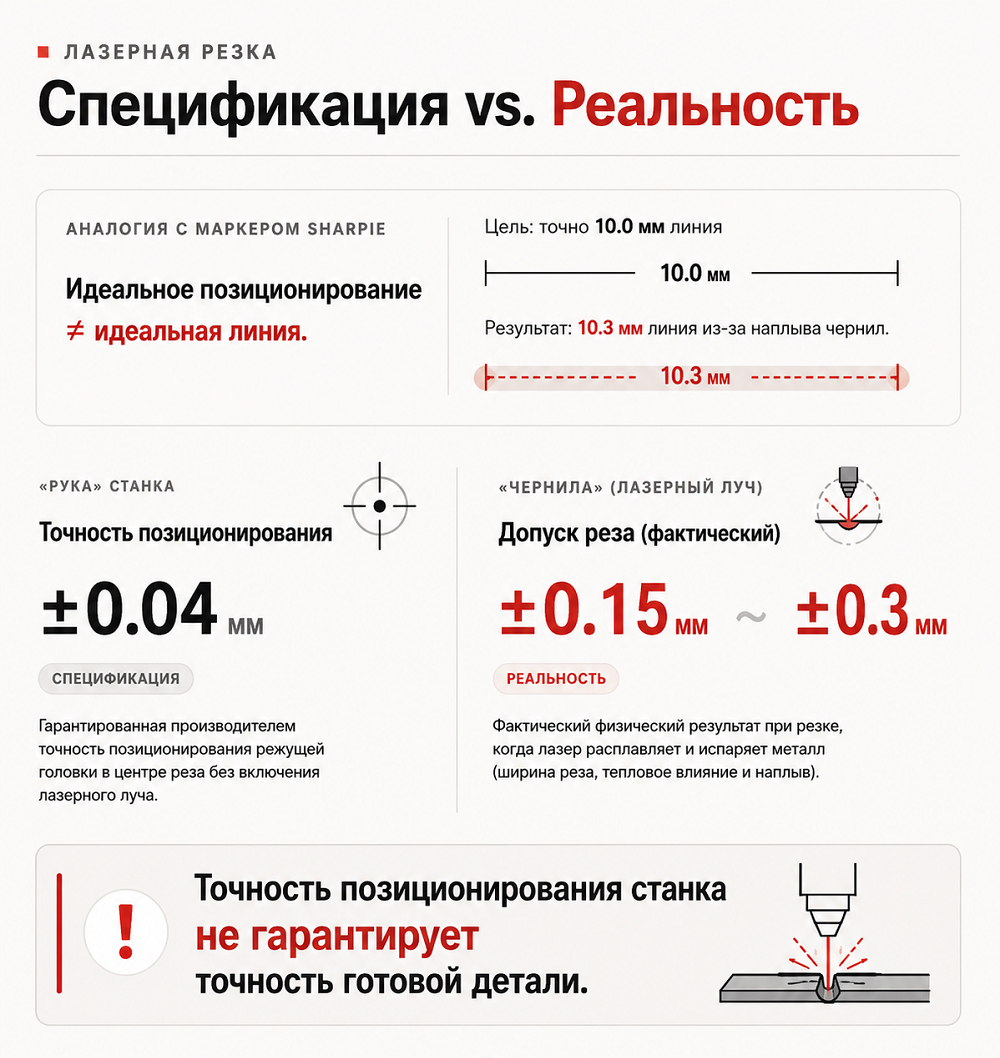
В характеристиках станка волоконной лазерной резки можно увидеть точность позиционирования ±0,05, ±0,03 мм и даже меньше. Однако это не означает, что каждая вырезанная деталь автоматически будет изготовлена с таким же допуском.
Точность позиционирования станка и точность готовой детали — разные параметры.
Фактический результат лазерной резки зависит не только от механики станка и системы ЧПУ, но и от толщины и марки металла, ширины реза, положения фокуса, типа вспомогательного газа, скорости обработки, состояния сопла и защитной оптики, температуры листа, остаточных напряжений в материале и корректности CAM-компенсации.
Поэтому при выборе лазерного станка правильнее задавать вопрос не «какая у него точность позиционирования?», а:
какой размерный допуск оборудование способно стабильно обеспечивать на наших материалах, толщинах и типовых деталях в условиях серийного производства?
Разберём, из чего складывается точность лазерной резки, какие параметры действительно важны и на что обратить внимание перед покупкой оборудования.
Коротко: от чего зависит точность лазерной резки
На точность готовой детали одновременно влияют:
-
точность и повторяемость позиционирования координатных осей;
-
ширина лазерного реза и правильность её компенсации;
-
толщина материала и геометрия кромки по глубине;
-
положение фокуса;
-
скорость резки и динамика перемещений;
-
мощность и характеристики лазерного источника;
-
давление, расход и тип вспомогательного газа;
-
состояние сопла, защитного стекла и оптической системы;
-
фактическая толщина и качество металлопроката;
-
температурный нагрев листа;
-
остаточные напряжения в материале;
-
стратегия раскроя и последовательность резки;
-
параметры прожига;
-
настройки CAM-системы.
Именно совокупность этих факторов определяет реальную погрешность лазерной резки, а не одна цифра из технического паспорта.
Точность позиционирования и точность детали — в чём разница
Это одно из главных понятий, которое необходимо понимать при сравнении лазерных станков.
Точность позиционирования
Точность позиционирования показывает, насколько точно координатная система станка способна переместить режущую головку в заданную программой точку. Например, значение ±0,03 мм характеризует работу приводов, направляющих, сервосистемы, датчиков обратной связи и системы ЧПУ. Фактически это характеристика механики станка.
Повторяемость позиционирования
Повторяемость показывает, насколько точно станок способен многократно возвращаться в одну и ту же координату. Высокая повторяемость особенно важна в серийном производстве, поскольку влияет на стабильность результатов от детали к детали.
Фактическая точность лазерной резки
Размер готовой детали формируется уже не только координатным перемещением. После включения лазера начинается термический процесс:
лазерное излучение нагревает материал, образуется ванна расплава, вспомогательный газ удаляет расплав из канала реза, металл локально нагревается и охлаждается, а ширина и форма пропила изменяются в зависимости от режима.
Поэтому станок может очень точно провести режущую головку по запрограммированной траектории, но фактический размер детали всё равно будет отличаться от номинального.
Паспортная точность позиционирования характеризует станок. Допуск готовой детали характеризует весь технологический процесс.
Почему нельзя обещать один допуск для любой детали
Иногда встречается формулировка: «точность лазерной резки — ±0,1 мм».
Для предварительной оценки она может быть удобна, но технически универсального допуска для всех материалов и деталей не существует.
Одна и та же машина будет работать по-разному при резке:
-
стали 1 мм и стали 20 мм;
-
углеродистой и нержавеющей стали;
-
алюминия и меди;
-
наружного прямолинейного контура и отверстия малого диаметра;
-
единичной детали и плотного серийного раскроя;
-
холодного листа и листа, уже накопившего значительное количество тепла.
Поэтому требуемая точность должна оцениваться применительно к конкретной производственной задаче. Если на чертеже предусмотрен критичный размер с жёстким допуском, возможность его получения рекомендуется подтверждать технологической пробой.
Ширина лазерного реза и её влияние на размер детали
Лазерный луч удаляет материал не по математической линии нулевой ширины. После прохождения луча образуется пропил, или kerf — канал определённой ширины. Если просто провести центр лазерного луча по номинальному контуру детали, наружный размер получится меньше заданного, а отверстие — больше или меньше расчётного в зависимости от выбранной траектории и логики компенсации.
Поэтому CAM-система смещает траекторию относительно геометрического контура.
Как работает компенсация ширины реза
Для наружного контура траектория лазера переносится наружу относительно номинальной геометрии.
Для внутреннего контура, например отверстия или паза, компенсация выполняется в противоположную сторону.
Величина компенсации зависит от фактической ширины пропила, которая, в свою очередь, определяется материалом, толщиной, мощностью, скоростью, положением фокуса, давлением газа и другими параметрами.
Почему не стоит вручную изменять размеры детали в CAD
Распространённая ошибка — заранее уменьшать или увеличивать геометрию в DXF-файле, пытаясь самостоятельно компенсировать ширину лазерного реза.
Если после этого CAM-система станка также применит технологическую компенсацию, возникнет двойная коррекция.
В результате:
шипы могут оказаться шире номинала, пазы — уже, отверстия — неправильного диаметра, а сборка деталей потребует дополнительной ручной подгонки.
Для большинства задач правильнее передавать в CAM номинальную геометрию детали, а компенсацию выполнять средствами технологического программного обеспечения станка.
Почему ширина реза меняется по траектории
Kerf нельзя считать абсолютно постоянной величиной.
На длинном прямолинейном участке станок способен работать с высокой скоростью. При прохождении малого радиуса, острого угла или сложного внутреннего контура координатные оси замедляются.
При изменении скорости меняется тепловложение на единицу длины.
В результате могут изменяться:
-
ширина канала реза;
-
шероховатость поверхности;
-
количество грата;
-
геометрия углов;
-
размеры небольших отверстий.
Поэтому современные CAM- и CNC-системы используют отдельные режимы для углов, малых контуров, прожига, входа и выхода из реза.
Чем сложнее деталь, тем большее значение имеет не только механическая точность оборудования, но и качество программного обеспечения и технологической базы параметров.
Толщина металла и конусность лазерного реза
Лазерный луч после фокусировки имеет пространственное распределение, поэтому канал реза по всей глубине материала не является идеальной геометрической призмой.
В зависимости от режима ширина пропила у верхней и нижней поверхности листа может различаться.
Возникает отклонение стенки от перпендикулярности.
На тонком листе этот эффект обычно невелик.
При увеличении толщины возрастают требования к:
-
качеству фокусировки;
-
положению фокуса;
-
характеристикам лазерного луча;
-
давлению и расходу газа;
-
удалению расплава;
-
состоянию сопла;
-
стабильности технологических параметров.
Поэтому деталь из стали толщиной 2 мм и такая же деталь толщиной 20 мм не должны оцениваться по одной и той же логике.
Особенно внимательно необходимо относиться к:
пазам, посадочным отверстиям, соединениям «шип–паз», небольшим отверстиям в толстом листе и другим элементам, для которых важна геометрия стенки по всей толщине.
Почему недостаточно измерять только верхнюю поверхность
Если отверстие измерено только со стороны входа лазерного луча, полученный диаметр ещё не описывает геометрию отверстия полностью.
На противоположной стороне размер может отличаться.
Для ответственных деталей имеет смысл контролировать:
-
размер на верхней поверхности;
-
размер на нижней поверхности;
-
отклонение стенки от перпендикулярности;
-
качество поверхности реза;
-
наличие грата.
Это особенно важно для толстолистовых деталей и элементов, участвующих в точной сборке.
Что происходит с точностью при увеличении толщины
Нельзя указать одну толщину, после которой волоконный лазер внезапно становится «неточным».
Изменение происходит постепенно.
С увеличением толщины материала:
требуется удалить больший объём расплава, усложняется газодинамика внутри канала, увеличивается влияние положения фокуса, возрастает чувствительность к состоянию оптики и сопла, а диапазон оптимальных технологических параметров становится уже.
Одновременно скорость резки обычно снижается.
Поэтому максимальная толщина, которую станок может физически прорезать, и максимальная толщина, на которой предприятие получает требуемые качество кромки, производительность и точность, — разные характеристики.
При выборе станка нужно ориентироваться прежде всего на рабочий диапазон толщин, составляющий основную производственную программу предприятия.
Зона термического влияния при лазерной резке
Лазерная резка относится к термическим процессам.
Рядом с зоной непосредственного реза образуется зона термического влияния — ЗТВ (HAZ, Heat-Affected Zone).
Важно понимать: ЗТВ нельзя универсально описывать как обязательный «твёрдый и хрупкий слой».
Это область основного металла, которая не расплавилась, но испытала такой тепловой цикл, что её микроструктура и свойства могли измениться.
Характер изменений зависит от:
марки материала, химического состава, исходной структуры, тепловложения, скорости нагрева и охлаждения и режима лазерной обработки.
Для большинства обычных контурных деталей влияние ЗТВ не является критическим.
Однако при изготовлении прецизионных посадочных поверхностей требования могут быть другими.
Когда после лазера нужна механическая обработка
Лазерная резка не должна рассматриваться как универсальная замена фрезерованию, растачиванию или развёртыванию.
Если отверстие предназначено:
-
под точный установочный штифт;
-
под подшипник;
-
под втулку с нормированной посадкой;
-
под элемент с жёсткими требованиями к цилиндричности;
-
под поверхность с высокой точностью размера и шероховатости,
рациональным решением может быть изготовление предварительного отверстия лазером с припуском и последующая механическая обработка.
Такое сочетание процессов часто экономически выгоднее, чем попытка обеспечить прецизионную посадку только термической резкой.
Влияние нагрева листа на размеры деталей
Во время плотного раскроя лазер последовательно вносит тепло в лист.
Металл нагревается и расширяется.
При охлаждении он снова изменяет размеры.
На небольших деталях и тонком листе влияние может быть минимальным. На крупноформатных листах, длинных деталях и плотных раскладках эффект становится более заметным.
Особенно важно учитывать тепловую нагрузку при:
-
большом количестве внутренних контуров;
-
высокой плотности размещения деталей;
-
обработке массивных деталей;
-
длинном непрерывном цикле;
-
работе с материалами с высокой теплопроводностью.
Для уменьшения температурных деформаций применяют рациональную последовательность резки, оптимизированную раскладку и технологические стратегии CAM-системы.
Остаточные напряжения: когда станок режет точно, а деталь всё равно деформируется
В металлопрокате могут присутствовать остаточные напряжения, сформировавшиеся при прокатке, правке, термообработке и других стадиях производства.
В целом листе эти напряжения находятся в равновесии.
После вырезания замкнутого контура часть материала удаляется, и напряжения перераспределяются.
В результате деталь способна:
изогнуться, скрутиться, выгнуться из плоскости либо изменить геометрию после полного отделения от листа.
Это не обязательно означает ошибку координатной системы станка.
Лазер мог точно пройти запрограммированную траекторию, а геометрия изменилась уже из-за поведения самого материала.
Особенно чувствительны к этому длинные узкие детали, тонкие перемычки и элементы с несимметричным удалением большого объёма металла.
Поэтому стабильное качество металлопроката и правильная раскладка иногда влияют на результат не меньше паспортной точности станка.
Углеродистая сталь, нержавейка и алюминий: почему режимы различаются
Одинаковая толщина не означает одинакового технологического процесса.
Углеродистая сталь
Для углеродистой стали широко применяется резка с кислородом.
Кислород не только помогает удалять материал, но и участвует в экзотермической реакции, обеспечивая дополнительный тепловой вклад.
Также современное оборудование может резать углеродистую сталь азотом или газовыми смесями, если требуется получить кромку без выраженного оксидного слоя.
Нержавеющая сталь
При обработке нержавеющей стали часто используется азот.
Он практически не участвует в химической реакции с расплавом и прежде всего удаляет расплавленный металл из канала реза, одновременно позволяя получать кромку без характерного оксидного слоя кислородной резки.
Поэтому большое значение имеют давление, расход газа, геометрия и соосность сопла.
Алюминий
Алюминиевые сплавы отличаются высокой теплопроводностью.
Тепло быстро распространяется от зоны резки в окружающий материал, поэтому при плотной раскладке необходимо учитывать нагрев листа и температурные деформации.
Дополнительное значение имеют состояние поверхности, марка сплава и толщина.
Таким образом, нельзя взять параметры, отработанные на конструкционной стали, и автоматически использовать их для нержавеющей стали или алюминия.
Как вспомогательный газ влияет на точность и качество реза
Вспомогательный газ выполняет одну из ключевых функций в процессе лазерной резки.
Он удаляет расплав из канала и влияет на состояние поверхности кромки.
При использовании кислорода добавляется экзотермическая составляющая процесса.
При использовании азота энергия для плавления материала поступает в основном от лазерного излучения, а газ должен эффективно удалить расплав.
Если давление, расход или направление газовой струи не соответствуют технологическому режиму, могут появиться:
грат, ухудшение шероховатости, нестабильная геометрия пропила и снижение качества нижней кромки.
Поэтому газовая система — полноценная часть лазерного комплекса, а не второстепенное периферийное оборудование.
При выборе станка необходимо учитывать требуемое давление, расход газа, производительность газификатора или азотной станции и эксплуатационную стоимость процесса.
Состояние сопла напрямую влияет на результат
Сопло формирует поток вспомогательного газа непосредственно в зоне лазерной резки.
Если отверстие сопла повреждено, загрязнено или потеряло первоначальную геометрию, газовая струя становится менее симметричной.
А при нарушении центровки сопла относительно лазерного луча расплав может удаляться из канала неравномерно.
Следствием становятся:
-
ухудшение качества одной из стенок;
-
образование грата;
-
нестабильность прожига;
-
изменение геометрии пропила.
Поэтому автоматическая центровка сопла, контроль его состояния и своевременная замена расходных элементов непосредственно связаны со стабильностью серийного производства.
Загрязнение защитного стекла и оптики
Ещё одна ситуация, при которой механика станка остаётся исправной, а качество реза ухудшается, — загрязнение оптических элементов.
Защитное стекло предохраняет более дорогую оптику режущей головки от продуктов процесса.
Если на его поверхности появляются загрязнения или микробрызги, меняются условия прохождения лазерного излучения.
Это может приводить к:
рассеянию луча, локальному нагреву, изменению распределения энергии и ухудшению качества резки.
Именно поэтому регламент обслуживания режущей головки нельзя считать только вопросом ресурса оборудования.
Он напрямую влияет на повторяемость технологического процесса.
Положение фокуса и стабильность резки
Оптимальное положение фокуса зависит от материала, толщины и технологии резки.
При обработке разных металлов точка максимальной плотности энергии может располагаться относительно поверхности по-разному.
Если фактическое положение фокуса отклоняется от заданного, меняются:
-
распределение энергии по толщине;
-
ширина пропила;
-
качество нижней кромки;
-
характер борозд на поверхности;
-
количество грата.
Современные режущие головки используют автоматическое управление фокусным положением, а более развитые комплексы имеют функции контроля и адаптации технологического процесса.
Для серийной резки толстого материала такие возможности особенно важны.
Почему нельзя просто снизить скорость для повышения точности
Для фрезерной или токарной обработки логика «медленнее — значит аккуратнее» иногда имеет смысл.
В лазерной резке это правило нельзя применять автоматически.
Если скорость слишком высокая, материал может прорезаться нестабильно, появляется грат и ухудшается поверхность.
Если скорость чрезмерно низкая, возрастает тепловложение на единицу длины, расширяется зона нагрева и также может ухудшиться качество.
То есть существует оптимальное технологическое окно, а не принцип «чем медленнее, тем лучше».
Современные системы управления способны корректировать скорость с учётом фактического поведения процесса и качества материала.
Fiber или CO₂: какой лазер точнее
В старых сравнительных материалах часто встречается утверждение, что волоконный лазер подходит только для тонкого листа, а CO₂ обязательно обеспечивает лучшую кромку на толстом металле.
Для современного рынка такое утверждение слишком категорично.
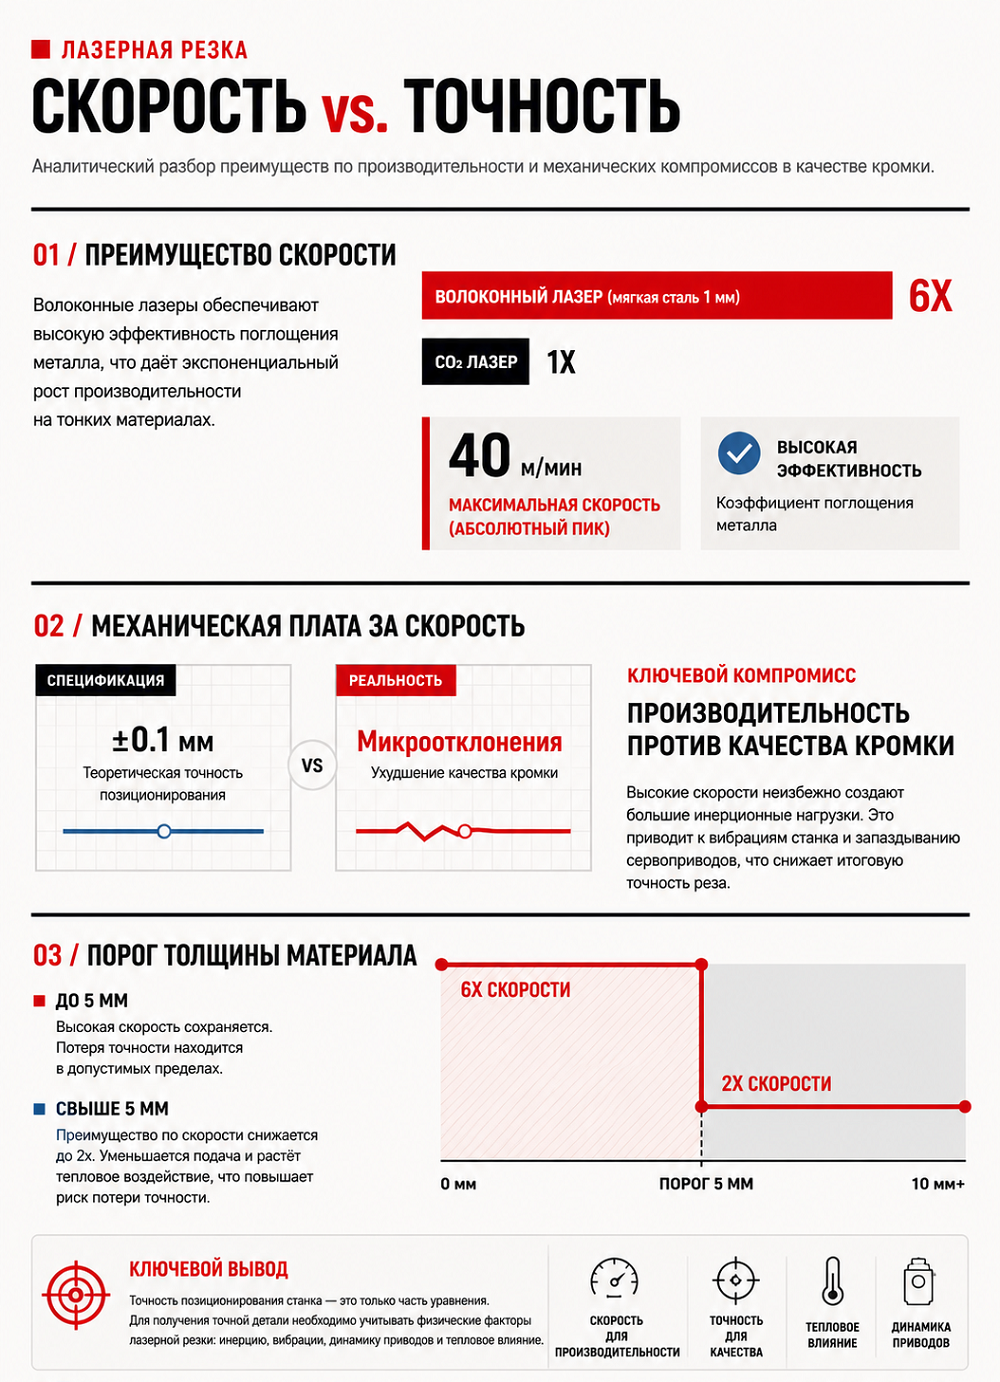
Волоконные лазеры действительно имеют серьёзное преимущество при обработке металла благодаря высокой эффективности и особенно высокой производительности на тонком и среднем листе.
При этом современные высокомощные Fiber-системы успешно работают и с толстолистовыми материалами.
Для расширения технологического диапазона используются:
формирование и изменение параметров луча, управляемая фокусировка, специализированные режущие головки, усовершенствованные сопла, газовые смеси, автоматический контроль прожига и адаптивное управление скоростью.
Поэтому выбирать между Fiber и CO₂ только по тезису «тонкий или толстый металл» сегодня некорректно.
Для нового металлообрабатывающего производства волоконный лазер в большинстве случаев является основным вариантом, однако конкретная конфигурация должна подбираться под материал, толщину, требуемую производительность и качество поверхности.
Влияет ли длина волны на процесс
Да.
Тип лазерного источника и длина волны влияют на взаимодействие излучения с материалом.
Но итоговое качество современного станка определяется не одной длиной волны.
Необходимо оценивать систему в комплексе:
лазерный источник + характеристики луча + режущая головка + оптика + газовая система + механика + CNC + CAM + технологическая база.
Поэтому сравнение двух станков только по типу лазера или количеству киловатт не даёт объективной оценки качества резки.
Больше киловатт — не всегда выше точность
Мощность лазерного источника определяет потенциальную производительность и расширяет диапазон обрабатываемых толщин.
Но мощность сама по себе не является характеристикой точности.
Например, увеличение мощности может позволить:
быстрее резать определённую толщину, увеличить максимальный обрабатываемый лист, улучшить производительность на азотной резке.
Однако для получения точной детали по-прежнему требуются:
стабильная механика станка, качественная режущая головка, правильная газодинамика, технологические параметры и эффективное программное обеспечение.
Поэтому выбирать между 6, 12, 20 или 30 кВт следует исходя из структуры заказов и экономики производства, а не из предположения, что более высокая мощность автоматически означает более высокую точность.
ГОСТ Р ИСО 9013-2022 и требования к качеству лазерного реза
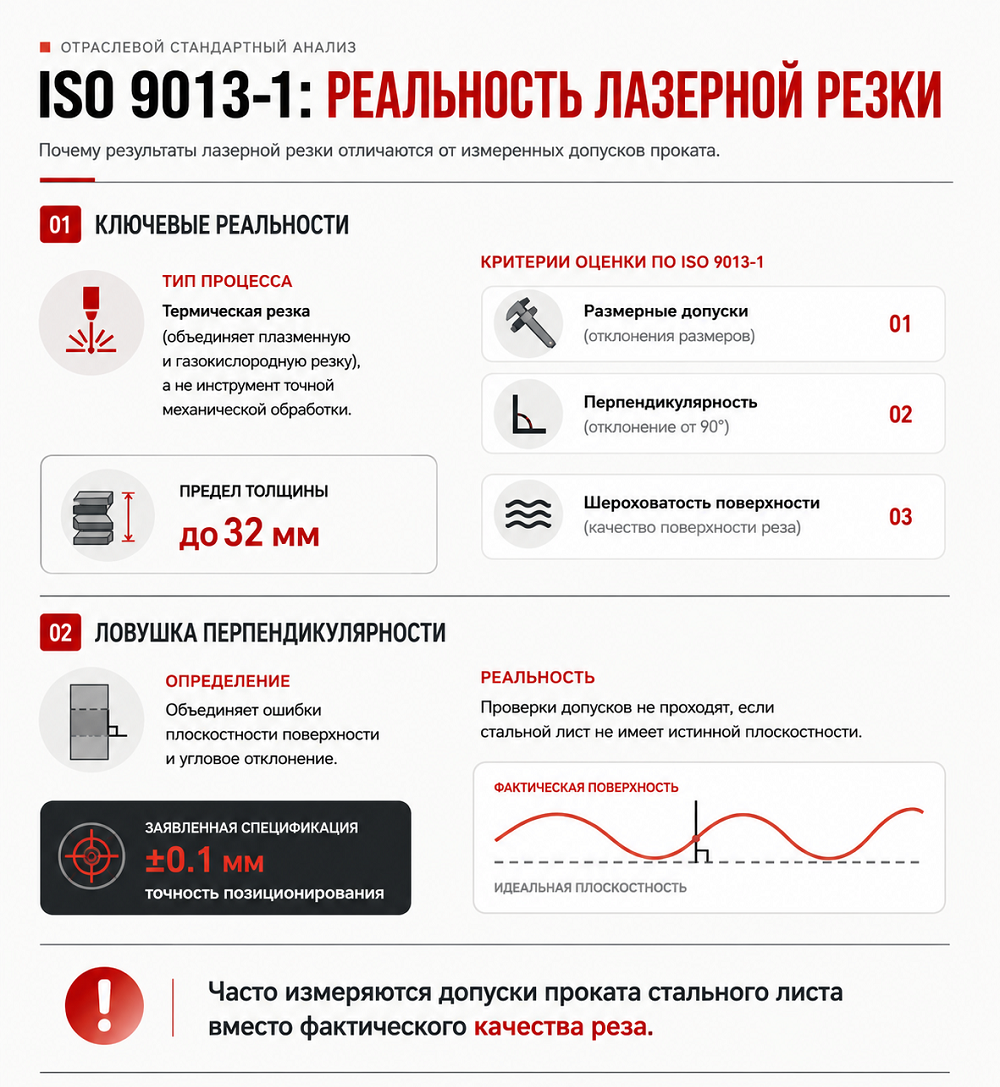
Для оценки качества термической резки в России применяется ГОСТ Р ИСО 9013-2022 «Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству».
Стандарт идентичен ISO 9013:2017.
Он распространяется на кислородную, плазменную и лазерную резку и устанавливает требования к геометрическим характеристикам и классификации качества термических резов.
Для лазерной резки область применения ГОСТ Р ИСО 9013-2022 охватывает материалы толщиной от 0,5 до 32 мм.
Это важный момент: стандарт относится именно к характеристикам реза и готового изделия, а не к паспортной точности координатных осей станка.
Поэтому требование на чертеже должно формулироваться в терминах необходимого результата, а не просто повторять характеристику оборудования из каталога.
Для тонколистовых металлов в российской нормативной базе также действует ГОСТ Р 71837-2024 «Оптика и фотоника. Резка лазерная тонколистовых металлов и сплавов. Технологический процесс».
Как проверить точность лазерного станка перед покупкой
Покупать оборудование только по таблице технических характеристик рискованно.
Гораздо полезнее провести тестовую резку на материалах, с которыми реально будет работать предприятие.
1. Используйте свой материал
Если основная продукция изготавливается из нержавеющей стали AISI 304 толщиной 6 мм, демонстрация на конструкционной стали толщиной 1 мм практически ничего не говорит о вашей задаче.
Для теста лучше предоставить поставщику собственный материал либо точно указать марку и толщину.
2. Используйте реальные детали
Простой квадрат или логотип хорошо демонстрирует работу станка, но плохо показывает производственную точность.
Для проверки желательно использовать деталь с:
-
наружным контуром;
-
несколькими диаметрами отверстий;
-
пазами;
-
малыми радиусами;
-
длинными прямыми участками;
-
критичными межцентровыми расстояниями.
3. Проверяйте верх и низ детали
Особенно на толстом листе.
Так можно увидеть реальную конусность и оценить перпендикулярность кромки.
4. Проверяйте не одну деталь
Первая деталь после настройки практически всегда создаёт более благоприятное впечатление.
Если станок планируется для серийного производства, полезно проверить несколько деталей, вырезанных последовательно в плотной раскладке.
5. Проверяйте качество после длительной работы
Необходимо оценить не только размеры, но и:
состояние кромки, количество грата, стабильность отверстий и повторяемость результата.
6. Уточняйте, что именно указано в паспорте
Спросите поставщика отдельно:
-
точность позиционирования;
-
повторяемость;
-
методику измерения;
-
реальные допуски при тестовой резке;
-
условия, при которых получены заявленные значения.
Это позволит сравнивать разные модели корректно.
Как проектировать детали под лазерную резку
Хорошая технологичность конструкции зачастую приносит больше экономического эффекта, чем попытка добиться максимально возможной точности от станка.
Не назначайте жёсткий допуск без необходимости
Если отверстие предназначено для свободного прохождения болта, ему обычно не требуется точность отверстия под установочный штифт.
Каждый необоснованно жёсткий допуск:
увеличивает требования к процессу, усложняет контроль, повышает риск брака и может потребовать дополнительной механической обработки.
Учитывайте технологию последующей сборки
Для сварного соединения «шип–паз» небольшой монтажный зазор часто намного полезнее, чем посадка практически без зазора.
Детали должны легко собираться в приспособлении без ударной подгонки и шлифования.
Не закладывайте компенсацию kerf в CAD без необходимости
Номинальная геометрия должна оставаться номинальной.
Технологическую компенсацию удобнее и безопаснее выполнять в CAM-системе, привязывая её к конкретным параметрам резки.
Предусматривайте механическую обработку критических поверхностей
Если функциональность изделия требует высокой точности посадки, круглости, цилиндричности или шероховатости, рациональнее предусмотреть технологический припуск.
Лазер быстро формирует заготовку, а окончательный размер обеспечивает механическая обработка.
На что смотреть при выборе станка лазерной резки
Сравнение только мощности источника и точности позиционирования даёт неполную картину.
При подборе промышленного лазерного комплекса необходимо оценивать:
Механику. Жёсткость станины и портала, направляющие, сервоприводы, динамику и стабильность геометрии.
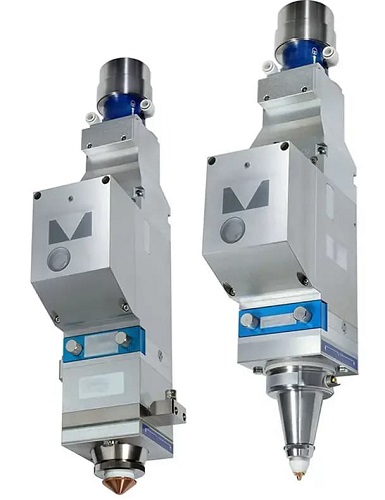
Режущую головку. Диапазон автоматической фокусировки, контроль высоты, защиту оптики, диагностику состояния.
Лазерный источник. Мощность, стабильность, характеристики луча и соответствие основной производственной программе.
Газовую систему. Требуемое давление и расход азота, кислорода или воздуха, возможности газосмесительной системы.
CNC и CAM. Автоматическая компенсация, базы параметров, стратегии прожига, оптимизация углов, раскладка и управление тепловой нагрузкой.
Автоматизацию. Сменные столы, автоматическую загрузку и выгрузку, складские системы и возможность интеграции в автоматизированную производственную линию.
Сервис. Наличие расходных материалов, защитных стёкол, сопел, керамики и технической поддержки.
Тестовую резку. Способность поставщика подтвердить требуемый результат на вашем материале и вашей детали.
Именно такой подход позволяет выбрать станок не по рекламной цифре, а под реальную производственную задачу.
FAQ: часто задаваемые вопросы о точности лазерной резки
Какая точность у станка лазерной резки металла?
Необходимо различать паспортную точность позиционирования координатных осей и фактическую точность готовой детали. Реальный допуск зависит от станка, материала, толщины, геометрии детали и технологических параметров. Поэтому универсальная цифра без указания условий некорректна.
Если в паспорте указано ±0,03 мм, будет ли деталь иметь допуск ±0,03 мм?
Не обязательно. ±0,03 мм может относиться к точности позиционирования режущей головки. На готовый размер дополнительно влияют ширина реза, температура материала, фокусировка, вспомогательный газ, CAM-компенсация и другие факторы.
Можно ли получить допуск ±0,05 мм лазерной резкой?
На отдельных деталях и при благоприятных условиях высокая точность достижима, но возможность стабильного обеспечения ±0,05 мм необходимо проверять для конкретного материала, толщины, размера и геометрии. Для критичных посадок может потребоваться последующая механическая обработка.
Почему с увеличением толщины сложнее обеспечить точность?
Увеличивается глубина канала реза, усложняется удаление расплава и возрастает влияние положения фокуса, газа и состояния оптики. Также сильнее проявляются отклонение стенки от перпендикулярности и особенности поверхности реза.
Почему отверстие сверху и снизу может иметь разный размер?
Лазерный луч имеет определённую пространственную геометрию, а характер расплава и газового потока меняется по глубине. В результате стенка реза может иметь небольшой наклон, особенно на толстом металле.
Нужно ли учитывать ширину лазерного реза в чертеже?
Как правило, в CAD следует оставлять номинальные размеры детали, а компенсацию ширины пропила выполнять в CAM-системе. Это снижает риск двойной компенсации.
Что лучше для точной резки — кислород или азот?
Зависит от материала и задачи. Кислород активно участвует в процессе резки углеродистой стали, а азот применяется для получения неокисленной кромки и широко используется при обработке нержавеющей стали, алюминия и ряда других материалов. Нельзя выбрать газ только по критерию точности без учёта всей технологии.
Волоконный или CO₂-лазер обеспечивает более точную резку?
Универсального ответа нет. Современные волоконные лазеры обладают высокой производительностью и способны качественно работать в широком диапазоне толщин. Итоговое качество определяется не только типом источника, но и конструкцией станка, характеристиками луча, режущей головкой, газовой системой и технологическими параметрами.
Чем выше мощность лазера, тем выше точность?
Нет. Высокая мощность прежде всего расширяет диапазон производительности и толщин. Точность определяется всей конструкцией и технологическим процессом. Станок меньшей мощности в оптимальном для него диапазоне может обеспечивать более стабильный результат, чем значительно более мощная машина, используемая с неправильно подобранными режимами.
Как понять, сможет ли станок выпускать мои детали с нужным допуском?
Лучший способ — провести тестовую резку по вашему чертежу из вашего материала или материала той же марки и толщины. После этого необходимо измерить критичные размеры, геометрию кромки и повторяемость нескольких деталей.
Подберём лазерный станок под ваши детали, а не только под мощность
Правильный выбор волоконного лазерного станка начинается не с вопроса «сколько киловатт нужно?».
Сначала необходимо определить:
какие материалы будут обрабатываться, диапазон толщин, формат листа, типовые размеры деталей, требования к качеству кромки, критичные допуски, плановую загрузку оборудования и доступные вспомогательные газы.
На основании этих данных можно подобрать оптимальную мощность лазерного источника, размер рабочего поля, режущую головку, газовую систему, тип сменных столов и необходимый уровень автоматизации.
Отправьте нашим специалистам чертёж типовой детали и перечень материалов.
Мы поможем:
-
определить подходящую мощность лазерного источника;
-
подобрать конфигурацию станка под ваши толщины;
-
оценить требования к вспомогательным газам;
-
определить необходимый уровень автоматизации;
-
организовать тестовую резку для проверки качества и точности;
-
сравнить варианты оборудования по производительности и стоимости эксплуатации.
Получите подбор станка под реальную производственную задачу — с учётом материалов, толщин, допусков и плановой загрузки.