








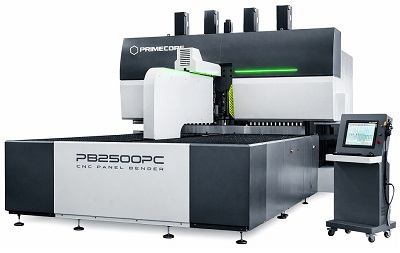


Современная лазерная резка металла давно вышла за рамки обычного вертикального раскроя листа. Одним из наиболее эффективных направлений развития является 3D лазерная резка с фаской, или bevel cutting — технология, при которой режущая головка не только перемещается по контуру детали, но и наклоняется под заданным углом. Благодаря этому станок может одновременно выполнять резку заготовки и формировать фаску под сварку.
Такая технология особенно востребована в производстве металлоконструкций, сварных рам, корпусов, резервуаров, деталей тяжелого машиностроения, судостроения, мостостроения, энергетики и других отраслей, где после резки требуется последующая сварка деталей.
Что такое 3D лазерная резка с фаской
При стандартной 2D лазерной резке луч направлен вертикально(перпендикулярно) к поверхности листа. В результате получается прямой рез под углом около 90° к плоскости материала. Если деталь затем необходимо сваривать, кромку часто приходится дополнительно обрабатывать: фрезеровать, пилить, снимать фаску на кромкорезе или вручную зачищать углошлифовальной машиной.
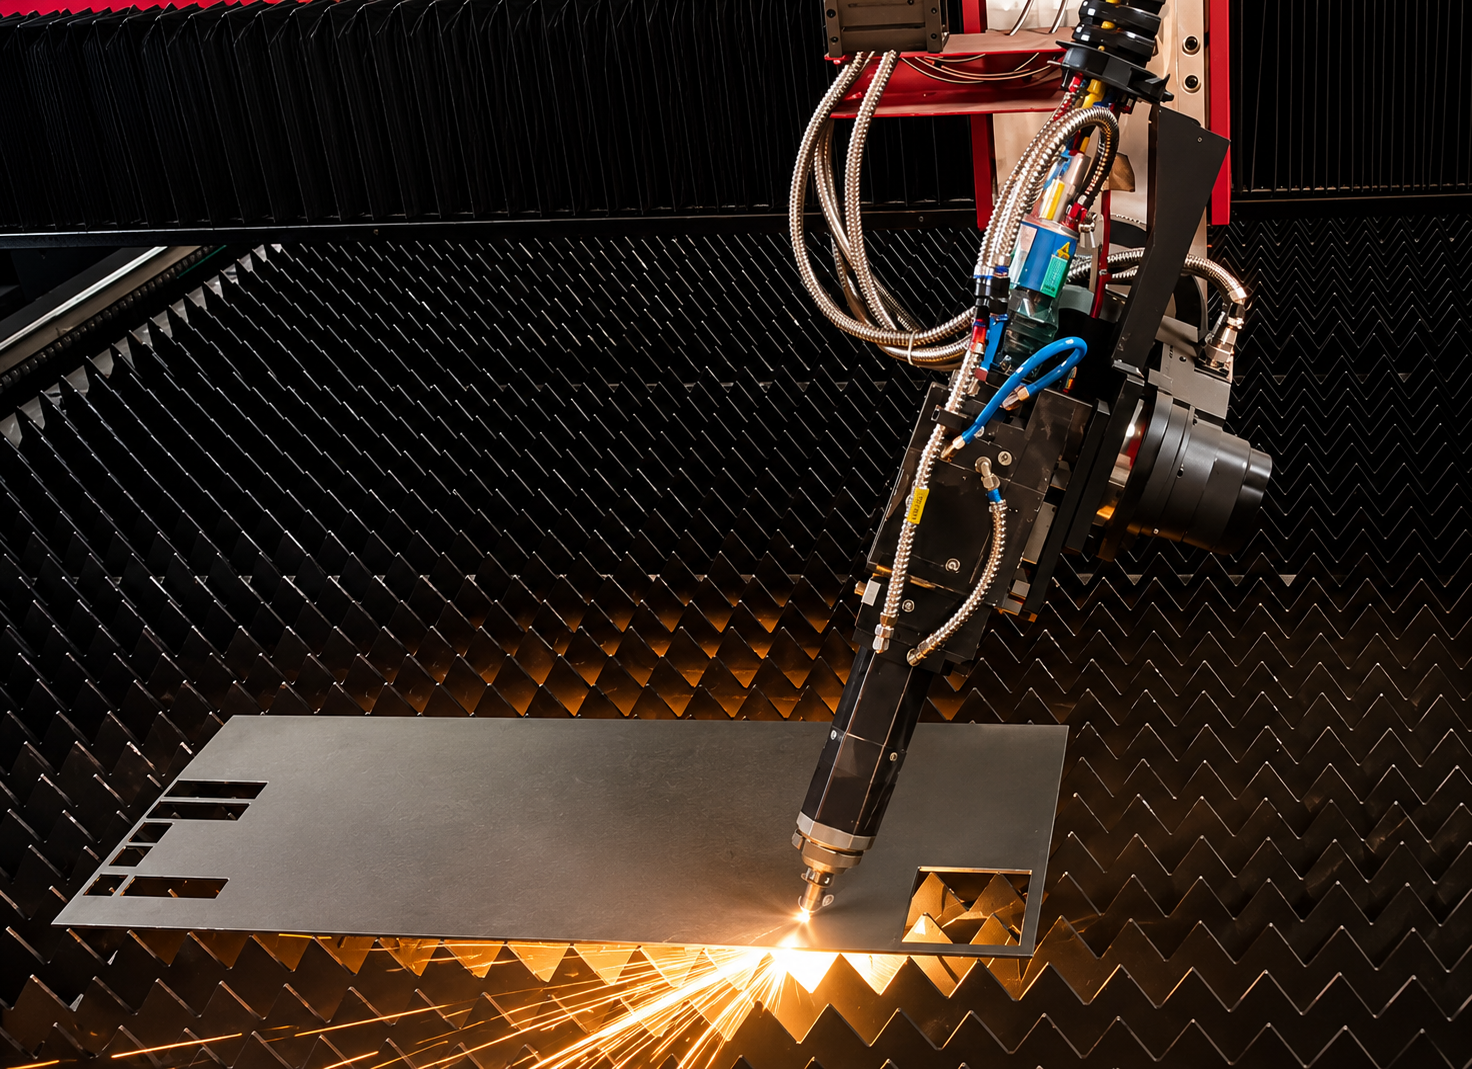
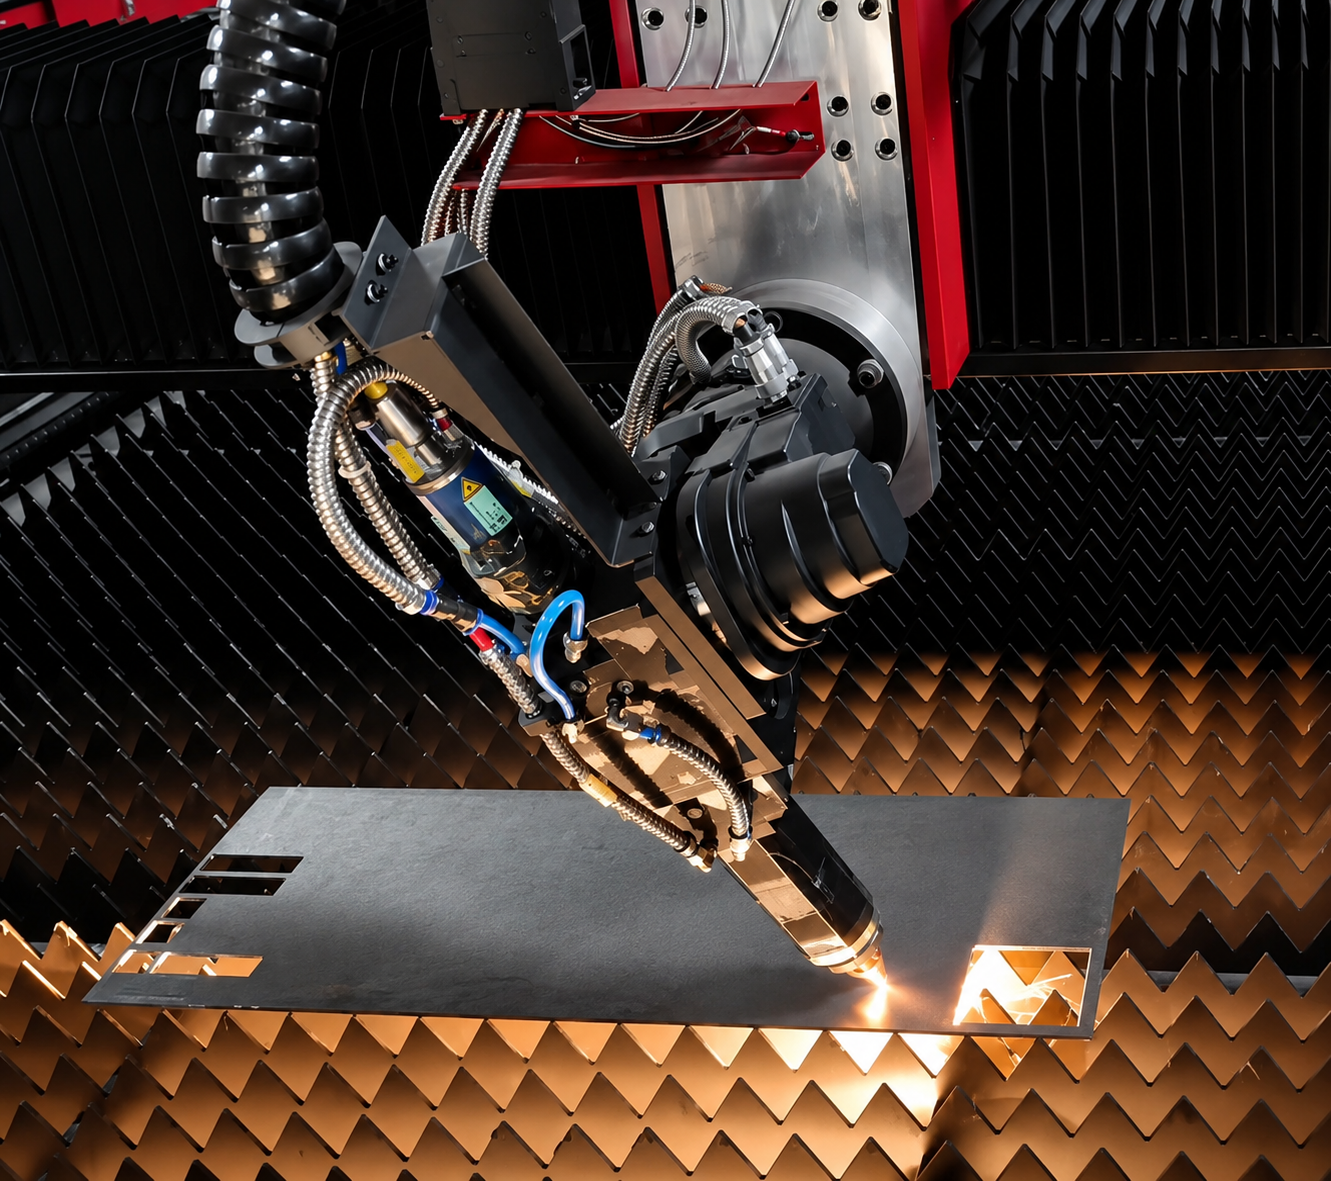
При использовании наклонно-поворотной 3D режущей головки лазерный луч может отклоняться от вертикали. Это позволяет формировать кромку под заданным углом непосредственно во время резки. В зависимости от конструкции оборудования и программного обеспечения можно выполнять различные типы фасок: V, Y, X, K, а также комбинированные варианты подготовки кромки под сварку.
Например, современные промышленные решения для bevel cutting используют дополнительные поворотные оси режущей головки и могут обеспечивать наклон головки до 45–50° в зависимости от модели станка, толщины материала и технологических условий. Tokagama указывает, что в версии MARVEL или Smart Bevel Cut режущая головка может наклоняться до 50° и выполнять резку, фаску и зенковку в одном процессе.
|
|
Как работает технология bevel cutting
В основе технологии лежит синхронная работа нескольких осей станка. Помимо стандартных координат X, Y и Z, система управляет наклоном и поворотом режущей головки. ЧПУ рассчитывает траекторию таким образом, чтобы лазерный луч сохранял правильное положение относительно контура детали, а расстояние от сопла до поверхности материала оставалось стабильным.
В отличие от обычной резки, bevel cutting требует более сложного программирования. Необходимо учитывать угол фаски, фактическую длину реза по наклонной поверхности, смещение траектории, место врезки, выход из контура, поведение в углах и параметры прожига.
Поэтому bevel cutting — это не просто «голова, которая наклоняется». Это комплексная технология, включающая:
-
наличие наклонно-поворотной 3D режущей головки;
-
жесткую и точную механику станка;
-
ЧПУ с поддержкой многокоординатной интерполяции;
-
специализированное CAD/CAM-программирование;
-
корректные технологические таблицы для разных материалов, толщин и углов;
-
точную систему контроля высоты сопла;
- защиту от столкновений при наклонной резке.
Основные преимущества 3D лазерной резки с фаской
1. Резка и подготовка к сварке за одну операцию
Главное преимущество bevel cutting — возможность получить деталь с уже подготовленной сварочной кромкой сразу после лазерной резки. Это позволяет отказаться от отдельной операции снятия фаски или существенно сократить ее объем.
При традиционном производстве процесс часто выглядит так: сначала лист режется на лазерном, плазменном или газорезательном станке, затем деталь перемещается на другой участок, где выполняется механическая обработка кромки. Это требует времени, дополнительного оборудования, персонала и внутрипроизводственной логистики.
С 3D лазерной резкой деталь может выходить со станка уже с готовой фаской. Это особенно важно для тяжелых и крупногабаритных заготовок, перемещение которых между участками занимает много времени и требует кранового оборудования. На практике это снижает количество технологических переходов и ускоряет подготовку деталей к сварке.
2. Сокращение времени изготовления
За счет объединения операций уменьшается общий производственный цикл. Не нужно отдельно транспортировать деталь на участок зачистки или механической обработки, устанавливать ее на другом оборудовании, выполнять снятие фаски, затем снова перемещать ее на сварочный участок.
По расчетам ведущих производителей следует, что объединение резки, фаски и зенковки в одном процессе может сокращать время обработки до 80% в сравнении с традиционной схемой с ручной или отдельной последующей обработкой.
Для производства это означает более короткий срок выполнения заказа, повышение пропускной способности участка резки и возможность быстрее передавать детали на сборку и сварку.
3. Повышение точности и повторяемости фаски
Ручное снятие фаски зависит от квалификации оператора. На длинных кромках или сложных контурах обеспечить стабильный угол и равномерную ширину фаски вручную сложно. Это может приводить к разбросу геометрии, неравномерному зазору при сборке и ухудшению качества сварного соединения.
При лазерной резке с фаской угол задается программно. Станок выполняет обработку по ЧПУ, поэтому геометрия кромки получается более повторяемой от детали к детали. Это особенно важно при серийном производстве, когда требуется стабильное качество подготовки под сварку.
4. Снижение трудозатрат и зависимости от ручной обработки
Одна из главных проблем в металлообработке — нехватка квалифицированных рабочих для ручной зачистки, кромкоскалывания и подготовки деталей под сварку. Bevel cutting позволяет автоматизировать большую часть этой работы.
Оператору не нужно вручную снимать фаску на каждой детали. Вместо этого фаска задается в программе, а станок выполняет ее автоматически. Это снижает нагрузку на персонал, уменьшает влияние человеческого фактора и позволяет использовать работников более эффективно.
5. Снижение себестоимости детали
Экономическая выгода формируется за счет нескольких факторов одновременно:
-
сокращается количество операций;
-
уменьшается время обработки;
-
снижается потребность в ручной зачистке;
-
уменьшается количество перемещений детали по цеху;
-
снижается риск брака из-за нестабильной ручной фаски;
-
ускоряется передача деталей на сварку;
- повышается загрузка основного оборудования.
В результате себестоимость детали может снижаться не только за счет экономии времени на самой резке, но и за счет уменьшения скрытых затрат: перемещения, ожидания, переналадки, ручной доработки и контроля.
6. Возможность обработки сложных контуров
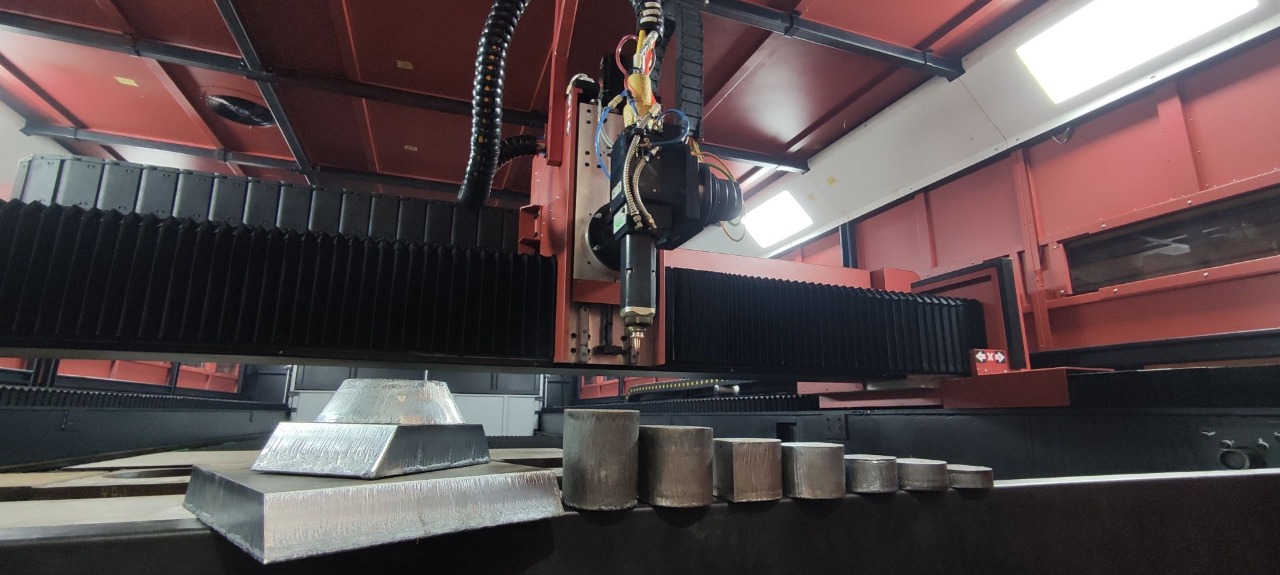
Наклонно-поворотная головка позволяет выполнять фаску не только на прямолинейных участках, но и на сложных геометрических контурах. Это важно для деталей нестандартной формы, элементов рам, кронштейнов, ребер жесткости, корпусных элементов и деталей с внутренними вырезами.
Для обычной механической фаскосъемной обработки такие участки могут быть неудобными или труднодоступными. Лазерная 3D резка позволяет формировать фаску по заданному контуру непосредственно в программе.
Где особенно выгодно использовать bevel cutting
Технология наиболее эффективна там, где после резки почти всегда требуется сварка. В первую очередь это:
-
производство металлоконструкций;
-
изготовление сварных рам и оснований;
-
мостостроение;
-
судостроение;
-
железнодорожное машиностроение;
-
производство резервуаров и емкостей;
-
энергетическое машиностроение;
-
производство строительной техники;
-
производство деталей из толстолистовой стали;
- изготовление крупногабаритных сварных узлов.
Чем больше доля деталей с последующей сваркой, тем выше практическая выгода от применения 3D лазерной резки с фаской.
Особенности, которые нужно учитывать
Несмотря на очевидные преимущества, bevel cutting требует грамотного технического подхода. При выборе станка важно учитывать не только мощность лазерного источника, но и конструкцию режущей головки, диапазон углов, допустимую толщину материала при резке с фаской, работу системы контроля высоты, программное обеспечение и жесткость портала.
Также необходимо понимать, что максимальная толщина при прямой вертикальной резке и максимальная толщина при резке с фаской могут отличаться. При наклонной резке фактическая длина реза увеличивается, а тепловая нагрузка и требования к стабильности процесса становятся выше.
Стоит добавить, что 3D резка как правило связана с лазерными источниками большой мощности, что позволяет осуществлять раскрой с использованием воздушной резки. Это большое преимущество при дальнейшей сварке, так как температурное вложение при воздушной резке меньше чем при резке кислородом или плазменными источниками, что значительно облегчает процесс дальнейшей сварки.
Отдельное внимание следует уделять программированию. При резке с фаской могут потребоваться специальные траектории входа и выхода, компенсация смещения контура, корректировка центра инструмента и подбор параметров скорости и мощности под конкретный угол фаски.
Поэтому для стабильной работы важны:
-
качественное CAD/CAM-программирование;
-
наличие технологических таблиц;
-
обучение оператора;
-
проверка тестовых резов;
-
контроль угла фаски и качества кромки;
- правильный подбор газа, сопла, фокуса и скорости резки.
В чем выгода для заказчика
Для конечного заказчика основная ценность технологии заключается не только в красивой кромке, а в сокращении всей производственной цепочки. Деталь быстрее проходит путь от листа до сварочного поста. Уменьшается количество ручных операций. Снижается риск ошибки при подготовке кромки. Повышается повторяемость сварных узлов.
Для предприятий, которые выпускают металлоконструкции, рамы, корпуса, балки, опоры, фланцевые элементы или детали из толстого металла, это дает прямую коммерческую выгоду: сокращение сроков производства, снижение затрат на доработку, повышение качества и увеличение производительности.
Заключение
Лазерная резка металла с наклонно-поворотной 3D режущей головкой — это современная технология, которая объединяет раскрой детали и подготовку сварочной фаски в одном процессе. Она позволяет получать детали с готовой кромкой под сварку, сокращать количество операций, повышать точность, снижать трудозатраты и ускорять производство.
В отличие от обычной лазерной резки, bevel cutting требует более сложного оборудования и грамотного программирования, но при правильном применении дает значительную производственную и экономическую выгоду. Для предприятий, работающих с металлоконструкциями и сварными изделиями, 3D лазерная резка с фаской становится не просто дополнительной опцией, а инструментом повышения эффективности всего производственного процесса.