










Толщина лазерной резки металла: предельные возможности и реальный рабочий диапазон волоконного лазера
При выборе станка волоконной лазерной резки один из первых вопросов звучит одинаково:
какую максимальную толщину металла режет лазер мощностью 3, 6, 12, 20 или 30 кВт?
На первый взгляд ответ должен быть простым. Производитель указывает мощность источника, рядом публикует таблицу максимальных толщин — остаётся выбрать нужную модель.
Однако для реального производства такой подход слишком упрощён.
Способность лазера однажды прорезать лист определённой толщины ещё не означает, что эта толщина является нормальным рабочим режимом, в котором станок способен часами производить детали с высокой скоростью, стабильным качеством кромки и приемлемой себестоимостью.
На предельной толщине могут резко увеличиваться время прожига, расход вспомогательного газа, количество грата, вероятность непрореза, требования к состоянию сопла и защитной оптики. Одновременно снижается скорость обработки, растёт нагрузка на технологическую систему и возрастает вероятность последующей ручной зачистки деталей.
Поэтому при выборе промышленного лазерного комплекса необходимо различать как минимум три понятия:
предельная толщина резки, технологически стабильная толщина и экономически эффективный рабочий диапазон.
Именно последний параметр чаще всего определяет реальную производительность предприятия и срок окупаемости оборудования.
В этой статье подробно разберём, от чего зависит максимальная толщина лазерной резки, почему количество киловатт нельзя напрямую переводить в миллиметры металла, чем отличаются кислород, азот и сжатый воздух, почему прожиг иногда ограничивает станок раньше самого реза и как подобрать мощность волоконного лазера под реальную структуру заказов.
Максимальная толщина резки и рабочая толщина — не одно и то же
В технических характеристиках лазерного станка обычно указывается максимальная толщина обработки для нескольких материалов: углеродистой стали, нержавеющей стали, алюминия, иногда меди и латуни.
Такая характеристика полезна, но её нельзя интерпретировать как гарантию одинаковой производительности во всём диапазоне.
Что означает максимальная толщина лазерной резки
Максимальная толщина показывает верхнюю технологическую границу, при которой конкретная конфигурация оборудования при определённых условиях способна выполнить сквозное разделение материала.
Для получения такого результата важны не только мощность лазерного источника, но и состояние оптики, параметры луча, режущая головка, тип и давление газа, сопло, качество поверхности металла, положение фокуса и технология прожига.
На верхней границе диапазона требования ко всем этим параметрам становятся особенно высокими.
Небольшое отклонение в центровке сопла, падение давления газа, загрязнение защитного стекла или изменение состояния поверхности листа могут привести к появлению грата либо потере стабильности реза.
Поэтому надпись «максимальная толщина 25 мм» не следует автоматически читать как:
«станок предназначен для ежедневной высокопроизводительной резки стали 25 мм».
Это разные утверждения.
Что такое производственная толщина
Производственный диапазон — это область, в которой оборудование способно стабильно работать с приемлемой скоростью и качеством без постоянной корректировки процесса.
Хороший производственный рез предполагает не только полное разделение металла.
После выхода детали из зоны резки желательно получить кромку, которая соответствует требованиям дальнейшего технологического процесса и не требует длительной ручной зачистки.
Если после каждой детали необходимо удалять массивный грат шлифовальной машиной, технически материал был разрезан, однако производительность всей технологической цепочки может оказаться низкой.
Именно поэтому при подборе оборудования необходимо оценивать не только максимальный миллиметр в каталоге, но и реальную скорость, качество и стоимость обработки на основных толщинах предприятия.
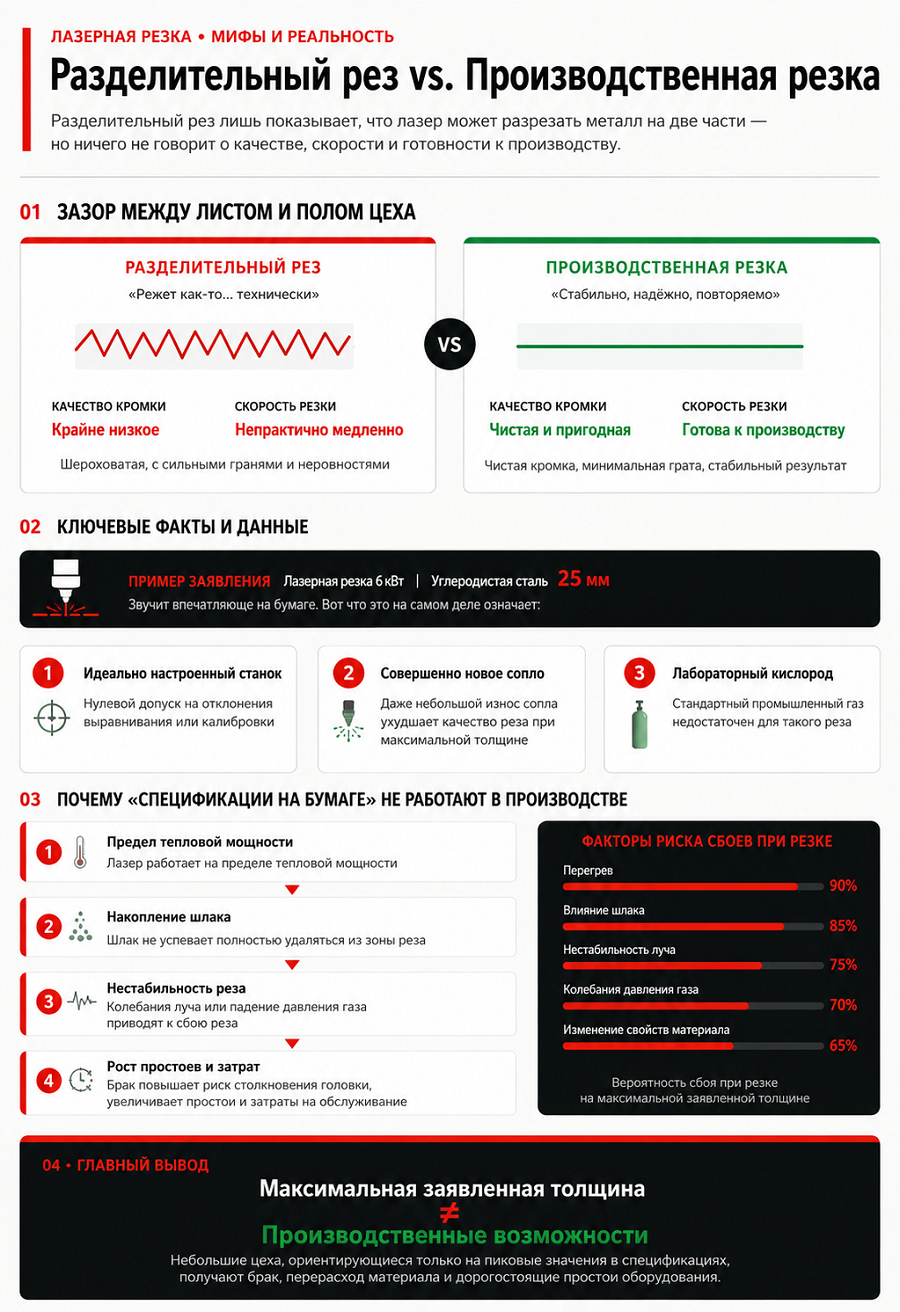
Разделительный и качественный производственный рез
В англоязычной технической практике иногда используется понятие severance cut — разделительный рез.
В самом простом понимании это режим, при котором лазер способен полностью разделить материал.
Но производству обычно требуется больше.
Разделение материала — только первый критерий
Представим станок, который способен прорезать сталь толщиной 30 мм.
Если для этого необходимо значительно снизить скорость, долго выполнять каждый прожиг, а после резки на нижней кромке остаётся массивный грат, формально максимальная толщина достигнута.
Однако такая обработка может оказаться экономически неэффективной.
Совсем другой результат — когда деталь после лазера можно сразу передать на гибочный пресс, сварочный участок или подготовку поверхности без продолжительной механической зачистки.
Поэтому при тестировании оборудования желательно отдельно оценивать:
скорость резки, время прожига, качество верхней и нижней кромки, величину грата, отклонение стенки от перпендикулярности, шероховатость и повторяемость результата от детали к детали.
Почему кромка ухудшается около предельной толщины
Чем толще материал, тем более сложную задачу должен решить технологический процесс.
Лазер обязан передать достаточное количество энергии по глубине материала.
Одновременно вспомогательный газ должен вывести значительно больший объём расплава через длинный и относительно узкий канал.
Если условия удаления расплава ухудшаются, жидкий металл начинает частично задерживаться в нижней части пропила.
После охлаждения он образует грат.
При дальнейшем ухудшении режима возможны нестабильный рез и локальные непрорезы.
Таким образом, максимальная толщина ограничивается не только способностью лазерного источника расплавить металл.
Не менее важна способность всей системы контролируемо удалить этот расплав из зоны обработки.
Существует ли универсальное «правило 70%» максимальной толщины
В отраслевых статьях иногда встречается рекомендация использовать станок преимущественно на толщине не более 70 % от заявленного производителем максимума.
Такой подход может быть полезен как очень грубый ориентир, но превращать его в универсальную инженерную формулу неправильно.
Для современных лазерных комплексов не существует общего стандарта, по которому экономически эффективная рабочая толщина обязательно равна 70 % паспортного максимума.
Реальное соотношение зависит от конкретного оборудования.
Например, два станка одинаковой номинальной мощности могут иметь разные лазерные источники, характеристики луча, режущие головки, системы газоснабжения, сопла, алгоритмы прожига и технологические базы.
Поэтому их производственные возможности на одинаковой толщине могут заметно различаться.
Более правильный подход:
определять рабочий диапазон по технологическим таблицам конкретной модели и подтверждать его тестовой резкой на тех материалах, которые предприятие действительно планирует обрабатывать.
Условный запас по максимальной толщине полезен, но его величина должна определяться задачей, а не фиксированным процентом.
Почему последние миллиметры толщины стоят особенно дорого
Производительность лазерной резки не уменьшается строго линейно с ростом толщины материала.
Переход, например, с 3 на 5 мм и с 20 на 22 мм — технологически совершенно разные ситуации.
При увеличении толщины необходимо удалить больший объём металла, а длина канала, через который должен пройти расплав, становится больше.
Одновременно изменяются оптимальные значения скорости, фокусного положения, давления газа и диаметра сопла.
По мере приближения к верхней технологической границе скорость может снижаться заметно быстрее, чем увеличивается толщина.
В результате дополнительные несколько миллиметров иногда оказывают гораздо большее влияние на себестоимость, чем можно ожидать по простому сравнению размеров.
Почему нужно считать не только скорость лазерной резки
При оценке производительности часто анализируют только скорость движения режущей головки.
Например:
один станок режет определённую толщину со скоростью 2 м/мин, второй — 3 м/мин.
На первый взгляд второй вариант производительнее на 50 %.
Но реальный цикл изготовления детали включает значительно больше операций.
Особенно при толстолистовой обработке необходимо учитывать время прожига каждого внутреннего контура.
Если на детали расположено большое количество отверстий, именно прожиг может занимать значительную часть общего машинного времени.
Также в цикл входят переходы между контурами, автоматический поиск поверхности, контроль высоты, замедления на углах и, при наличии сменного стола, собственно смена паллет.
После резки могут добавляться ручная зачистка и удаление грата.
Поэтому корректнее оценивать полное время изготовления детали, а не только максимальную линейную скорость реза.
Стоимость последующей обработки: скрытый параметр максимальной толщины
Допустим, менее мощный станок способен обработать нужную толщину.
На первый взгляд это может позволить купить оборудование дешевле.
Но если после резки каждой детали требуется ручное удаление грата, экономика меняется.
Необходимо учитывать заработную плату оператора или слесаря, расход абразивных материалов, время перемещения деталей между участками, загрузку дополнительного оборудования и увеличение производственного цикла.
В результате более дешёвый лазерный станок может создать более дорогую деталь.
Качество кромки нужно считать частью производительности
Для многих предприятий оптимальный режим — это не максимальная скорость резки сама по себе.
Это максимальная скорость, при которой деталь выходит с требуемым качеством и не создаёт дополнительных операций.
Именно поэтому при сравнении 6, 12 или 20 кВт необходимо оценивать всю технологическую цепочку:
лазерная резка → снятие деталей → очистка → гибка → сварка → окраска.
Если более мощное оборудование позволяет исключить промежуточную зачистку на основной номенклатуре, экономический эффект может быть значительно выше, чем следует из одной таблицы скоростей.
Мощность волоконного лазера: почему 12 кВт — не просто «в два раза лучше», чем 6 кВт
Количество киловатт — одна из наиболее заметных характеристик лазерного станка.
Но зависимость производительности от мощности нелинейна.
Увеличение мощности с 6 до 12 кВт не означает автоматического удвоения скорости на каждом материале и каждой толщине.
На тонком листе дополнительная мощность особенно заметна
При резке тонкого материала необходимо расплавить сравнительно небольшой объём металла.
Современный высокомощный лазер способен выполнить это очень быстро.
В результате производительность начинает ограничиваться уже не только самим процессом плавления.
На первый план выходят динамика портала, ускорения координатных осей, прохождение углов, время переходов между деталями и эффективность автоматизации.
Именно поэтому при тонколистовой резке разница между источниками разной мощности может быть особенно заметна — но только до того момента, пока механика станка и стратегия движения способны реализовать потенциальную скорость процесса.
На толстом металле увеличение мощности работает иначе
При обработке толстого материала необходимо не только расплавить значительно больший объём металла.
Расплав должен быть стабильно удалён из глубокого канала.
Поэтому ограничением становится целая система факторов:
энергия лазера, характеристики луча, форма канала реза, положение фокуса, давление вспомогательного газа, конструкция сопла и условия истечения газовой струи.
Добавление мощности может повысить производительность, но эффект не обязательно будет пропорционален количеству дополнительных киловатт.
Именно поэтому выбор источника только по принципу «чем больше, тем лучше» может привести либо к переплате за неиспользуемую мощность, либо, наоборот, к недостаточной производительности на основной номенклатуре.
Количество ватт и плотность мощности — разные характеристики
В процессе лазерной резки важна не только полная мощность излучения.
Большое значение имеет распределение этой мощности в зоне взаимодействия с материалом.
Упрощённо плотность мощности связана с количеством энергии, приходящимся на площадь лазерного пятна.
Однако вывод «чем меньше пятно, тем всегда лучше» тоже неправильный.
Для разных толщин оптимальная геометрия луча может отличаться.
Очень высокая концентрация энергии полезна в одних режимах, тогда как для стабильной обработки толстого материала могут требоваться иные характеристики луча и более подходящая геометрия канала.
Поэтому современные высокомощные комплексы используют оптические решения и технологии формирования луча, позволяющие адаптировать процесс под разные толщины.
Почему качество лазерного луча важно не меньше мощности
Лазерный луч нельзя считать жёстким цилиндром постоянного диаметра.
Он имеет определённую пространственную структуру и после фокусировки сходится к минимальному пятну, а затем расходится.
Для стабильной обработки необходимо обеспечить подходящее распределение энергии по глубине материала.
Поэтому на результат влияют не только мощность источника, но и:
качество луча, фокусное расстояние, диаметр фокусного пятна, глубина резкости и положение фокуса относительно поверхности материала.
Нельзя утверждать, что увеличение мощности автоматически ухудшает качество луча.
Современные высокомощные источники и оптические системы специально проектируются для передачи большой мощности с контролируемыми характеристиками.
Но также нельзя считать, что дополнительные киловатты сами по себе компенсируют неправильно настроенную или загрязнённую оптическую систему.
Положение фокуса и толщина металла
Оптимальное положение фокусной точки зависит от материала, газа и режима резки.
При неправильной фокусировке энергия распределяется по толщине не так, как предусмотрено технологией.
На тонком листе допустимое окно настройки сравнительно широкое.
При толстолистовой обработке отклонение фокуса может намного быстрее привести к появлению грата, конусности либо потере стабильности процесса.
Поэтому системы автоматической фокусировки и сохранения технологических параметров особенно важны для предприятий, которые часто переключаются между материалами и толщинами.
Почему вспомогательный газ определяет реальную толщину резки
Лазерный луч расплавляет или нагревает материал.
Но этого недостаточно.
Расплав необходимо удалить из канала реза.
Эту задачу выполняет вспомогательный газ.
Поэтому реальная производственная толщина зависит не только от источника лазерного излучения, но и от газовой системы.
Кислород при лазерной резке углеродистой стали
При обработке углеродистой стали кислород выполняет две задачи.
Во-первых, газ помогает удалять продукты процесса из канала.
Во-вторых, нагретое железо вступает с кислородом в экзотермическую реакцию.
Эта реакция выделяет дополнительное тепло и поддерживает процесс резки.
Именно поэтому сравнительно толстую углеродистую сталь можно эффективно обрабатывать при мощности, которая для аналогичной толщины нержавеющей стали могла бы оказаться недостаточной.
Однако кислородная резка имеет свои особенности.
На поверхности образуется оксидный слой.
Если детали впоследствии окрашиваются либо к качеству поверхности предъявляются специальные требования, может потребоваться дополнительная подготовка кромки.
Кроме того, процесс определяется не только оптической мощностью лазера, но и скоростью химической реакции, чистотой кислорода, давлением и качеством поверхности стали.
Азот при резке нержавеющей стали и алюминия
Азот используется прежде всего как газ, удаляющий расплавленный металл из канала.
В типовых технологиях он не должен поддерживать интенсивную реакцию окисления кромки.
Поэтому на нержавеющей стали можно получить чистую поверхность без характерного оксидного слоя кислородной резки.
Но для эффективного удаления расплава требуется значительный поток газа.
По мере увеличения толщины возрастает требуемая производительность газовой системы.
И здесь возникает важный экономический вопрос.
Станок может технически обладать достаточной мощностью для резки толстого материала азотом, однако расход газа может существенно увеличивать стоимость метра реза.
Следовательно, при выборе высокомощного лазера необходимо считать не только электрическую мощность источника, но и инфраструктуру:
газификатор, рампу или криогенную систему, испаритель, трубопроводы, допустимый расход, необходимое давление и стоимость газа.
Сжатый воздух как технологический газ
Сжатый воздух содержит примерно 78 % азота и 21 % кислорода.
Поэтому при лазерной резке он занимает промежуточное положение между чистым азотом и кислородом.
Воздух может использоваться для обработки ряда материалов и особенно интересен там, где предприятие стремится уменьшить расходы на покупной газ.
При этом результат отличается от азотной резки.
Наличие кислорода означает, что на некоторых материалах кромка будет частично окисляться.
Для определённых последующих операций это допустимо, для других — нет.
Эффективность воздушной резки зависит от давления, качества подготовки воздуха, производительности компрессора, системы осушки и фильтрации.
Масло, влага и загрязнения в газовой магистрали недопустимы, поскольку они могут отрицательно влиять на стабильность процесса и ресурс компонентов.
Поэтому фраза «режем бесплатным воздухом» некорректна.
Сам воздух не покупается в баллонах, но его необходимо сжать, очистить и осушить, а компрессор потребляет электроэнергию и требует обслуживания.
Почему одного давления газа недостаточно
Иногда предполагают, что для улучшения реза толстого материала достаточно увеличить давление.
Это не так.
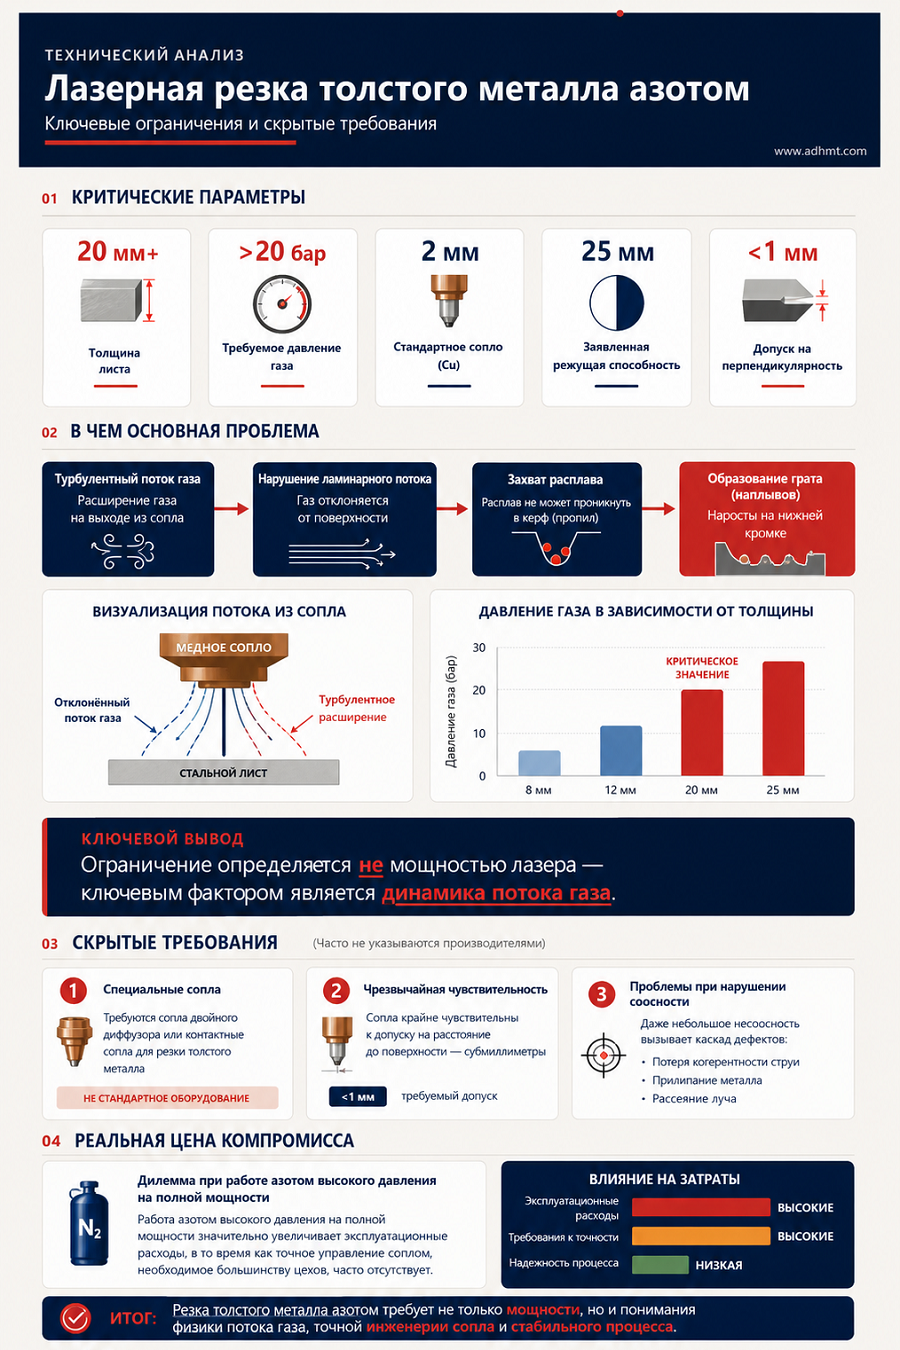
Поведение газовой струи определяется не только давлением, но и диаметром и конструкцией сопла, расстоянием между соплом и листом, центровкой относительно лазерного луча и геометрией канала реза.
При высоких давлениях течение становится сложным.
Поэтому современные технологии толстолистовой резки могут использовать специализированные сопла и тщательно подобранные рабочие зазоры.
Если сопло повреждено либо смещено относительно луча, увеличение давления не обязательно улучшит результат.
Иногда оно лишь увеличит расход газа.
Сопло: небольшой расходник с большим влиянием на максимальную толщину
Состояние сопла напрямую влияет на формирование газовой струи.
При тонком листе небольшое повреждение может сначала проявиться только ухудшением качества.
На толстом материале запас технологической устойчивости обычно меньше.
Поэтому тот же дефект способен привести к значительному образованию грата или потере прореза.
Особенно важно контролировать соосность лазерного луча и отверстия сопла.
Если луч находится не по центру, газовый поток распределяется по каналу несимметрично.
Одна сторона реза может оставаться чистой, а на другой появляется выраженный грат.
В такой ситуации бессмысленно сразу делать вывод о недостаточной мощности источника.
Сначала необходимо проверить состояние и центровку сопла.
Почему расход газа увеличивается на толстом металле
Для удаления большего объёма расплава обычно требуется повысить производительность газового потока.
Это может достигаться увеличением давления, использованием сопла другого диаметра или применением другой конструкции.
Расход при этом способен значительно вырасти.
Однако нельзя пользоваться простым универсальным правилом вроде «диаметр сопла увеличился в два раза — расход всегда вырос ровно в четыре раза».
Высоконапорное течение газа является сжимаемым, а реальный расход зависит от давления до сопла, геометрии отверстия, температуры и режима истечения.
Для экономики предприятия важен конечный показатель:
сколько газа фактически расходуется за час и на одну изготовленную деталь.
На толстолистовой азотной резке эта величина может оказаться одним из основных компонентов себестоимости.
Материал важен не меньше мощности лазерного источника
Таблица максимальной толщины должна всегда читаться вместе с названием материала.
Одинаковые 10 или 20 мм углеродистой стали, нержавейки и алюминия — это три разных технологических процесса.
Углеродистая сталь
Главным преимуществом углеродистой стали является возможность кислородной резки с экзотермической реакцией.
Это помогает работать с большими толщинами.
Однако результат сильно зависит от состояния поверхности материала, качества проката и чистоты кислорода.
Окалина, ржавчина и загрязнения способны ухудшить стабильность процесса.
Нержавеющая сталь
Для получения качественной неокисленной кромки обычно используется азот.
В отличие от кислородной резки углеродистой стали, значительная часть задачи по плавлению материала лежит непосредственно на лазерном излучении.
Поэтому при большой толщине особенно важны мощность, параметры луча и эффективное удаление расплава.
Одновременно возрастает расход азота.
Именно поэтому вопрос «какую толщину нержавейки режет 12 кВт?» необходимо дополнять вопросом:
с какой скоростью, каким газом и с каким расходом?
Алюминий
Алюминиевые сплавы отличаются высокой теплопроводностью.
Тепловая энергия быстро распространяется от зоны воздействия.
При увеличении толщины для поддержания стабильной ванны расплава необходим правильно подобранный энергетический режим.
При этом современные волоконные лазерные комплексы успешно обрабатывают алюминий большой толщины.
Поэтому старое утверждение, что алюминий в принципе «плохо подходит для Fiber», неверно.
Однако его режимы не должны напрямую копироваться со стали.
Медь и латунь
Медь представляет более сложную задачу из-за сочетания высокой теплопроводности и отражательных свойств.
Современные волоконные источники и режущие системы предусматривают технологии защиты и обработки отражающих металлов.
Тем не менее максимальная толщина меди обычно значительно отличается от максимальной толщины стали на том же станке.
Именно поэтому технический паспорт всегда следует читать отдельно по каждому материалу.
Отражение лазерного излучения: насколько это опасно для Fiber
В ранних поколениях промышленных волоконных систем обработке высокоотражающих металлов уделялось особое внимание из-за риска обратного отражения энергии.
Современное оборудование значительно лучше защищено.
Лазерные источники, оптические тракты и системы управления могут использовать средства контроля и защиты от обратного излучения.
Это позволило сделать промышленную резку меди, латуни и алюминия штатной технологической задачей для многих современных комплексов.
Однако наличие защиты не отменяет необходимости соблюдать технологические режимы.
Обработка отражающих материалов должна выполняться на оборудовании, производитель которого прямо допускает соответствующий материал и толщину.
Тепловложение: почему на толстом листе нельзя просто добавить мощность
Предположим, что станок испытывает трудности при обработке определённой толщины.
Самое очевидное решение — увеличить мощность.
Но если основная проблема заключается в неправильном удалении расплава или неправильной фокусировке, дополнительные киловатты не устраняют первопричину.
Избыточное тепловложение способно привести к расширению зоны нагрева, ухудшению качества кромки и температурной деформации детали.
Особенно заметен этот фактор при плотном раскрое крупных деталей.
Лист постепенно нагревается, а металл расширяется.
Поэтому современные CAM-системы используют стратегию последовательности резки, стремясь распределять тепловую нагрузку более равномерно.
Зона термического влияния при толстолистовой резке
Любая лазерная резка является термическим процессом.
Рядом с каналом реза возникает зона термического влияния.
Однако некорректно автоматически считать её глубоко закалённой или хрупкой.
Реальное изменение микроструктуры зависит от марки стали или сплава, толщины, тепловложения и скорости охлаждения.
При хорошо настроенной лазерной резке зона термического влияния обычно локализована около кромки.
Если процесс выполняется слишком медленно либо режим нестабилен, зона интенсивного нагрева может увеличиваться.
Поэтому широкая область изменения цвета, значительный грат и очевидный перегрев являются поводом проверить параметры процесса.
Для нержавеющей стали состояние кромки имеет особое значение, если последующее изделие должно сохранять высокую коррозионную стойкость.
Прожиг: почему максимальная толщина иногда определяется не самим резом
После того как канал реза сформирован, у расплавленного материала есть путь вниз.
При старте в середине сплошного листа ситуация другая.
Сначала лазер должен выполнить прожиг.
Прожиг толстого листа — отдельный технологический процесс
Во время прожига формируется отверстие, глубина которого постепенно увеличивается до полного прохождения материала.
Продукты плавления и испарения необходимо удалять из формирующейся полости.
При толстом материале процесс становится значительно сложнее.
Поэтому оборудование, способное устойчиво продолжать рез от края листа, не всегда с тем же качеством выполняет быстрый и стабильный прожиг в центре толстого листа.
Именно прожиг нередко становится одним из факторов, определяющих практическую производительность толстолистовой обработки.
Почему прожиг опасен для защитного стекла
Во время прожига расплав может выбрасываться в направлении режущей головки.
Задача сопла, газового потока и технологического алгоритма — минимизировать риск попадания продуктов процесса внутрь головки.
Защитное стекло выполняет роль барьера между технологической зоной и дорогими оптическими элементами.
Если на его поверхности появляются загрязнения, они способны повышать поглощение и локальный нагрев.
Поэтому состояние защитного стекла необходимо регулярно контролировать, особенно при интенсивной резке и прожиге толстого материала.
Многоступенчатый прожиг
Современные станки могут использовать сложные алгоритмы прожига.
Вместо длительного воздействия неизменной мощностью система изменяет параметры по этапам.
В зависимости от оборудования могут управляться мощность, импульсный режим, давление газа и фокусное положение.
Цель — выполнить прожиг устойчиво, уменьшить разбрызгивание и сократить риск повреждения расходных элементов.
При оценке производительности на толстом листе необходимо учитывать время такого прожига.
Если в одной детали имеется несколько сотен отверстий, даже несколько дополнительных секунд на каждое из них заметно изменят общее время изготовления.
Защитное стекло и оптика: почему максимальная толщина зависит от технического обслуживания
Волоконный лазер может иметь достаточную мощность, однако загрязнённая оптическая система способна ухудшить реальный результат.
Защитные стёкла режущей головки устанавливаются именно для того, чтобы защищать дорогостоящую оптику от продуктов резки.
По мере загрязнения условия прохождения лазерного излучения меняются.
Локальное поглощение энергии способно вызвать дополнительный нагрев стекла.
Поэтому расходные оптические элементы необходимо рассматривать не только как объект регламентного обслуживания, но и как фактор стабильности технологического процесса.
Особенно быстро проблемы проявляются около верхней границы толщины, где запас устойчивости уже небольшой.
Состояние поверхности металла меняет реальный предел толщины
Технологические таблицы обычно составляются для материала определённого качества.
Реальный металл на производстве может отличаться.
Окалина
Горячекатаная сталь часто имеет слой окалины.
Его толщина и состояние поверхности могут быть неоднородными.
При кислородной лазерной резке это способно влиять на начало реакции и стабильность процесса.
Ржавчина
Коррозия и рыхлая поверхность также затрудняют воспроизводимость технологических условий.
При обработке сильно заржавевшего металла невозможно ожидать той же стабильности, что и на чистом материале, использованном при заводских испытаниях.
Покрытия и плёнки
Оцинкованная сталь, материал с защитной плёнкой или другими покрытиями также требует отдельных технологических параметров.
Поэтому паспортная максимальная толщина всегда должна рассматриваться применительно к определённому состоянию материала.
Почему фактическая толщина листа тоже имеет значение
Номинальные 20 мм не означают, что каждая точка каждого листа имеет толщину ровно 20,000 мм.
Металлопрокат производится с допустимыми отклонениями.
Если станок работает далеко от предельного режима, небольшие изменения обычно не создают серьёзных проблем.
Но при работе практически на максимальной возможности даже относительно небольшое изменение толщины или качества материала может уменьшить запас технологической устойчивости.
Это ещё одна причина, по которой не стоит проектировать производственную программу так, чтобы большая часть заказов постоянно выполнялась на абсолютном пределе возможностей станка.
Как реально подбирать мощность волоконного лазера
Правильный выбор начинается не с вопроса «какой станок режет самый толстый металл?».
Нужно проанализировать структуру заказов.
Предположим, предприятие обрабатывает:
основной объём стали 3–8 мм, периодически 10–16 мм и несколько раз в месяц 20–25 мм.
Выбирать станок только исходя из редких 25-миллиметровых заказов может быть экономически нерационально, если из-за этого значительно возрастёт стоимость оборудования, а дополнительная мощность почти не будет использоваться в обычные рабочие дни.
Но возможна и противоположная ошибка.
Если купить станок, на котором 10–16 мм уже находятся близко к верхней границе рабочего диапазона, предприятие будет ежедневно терять время на основной продукции.
Поэтому мощность необходимо подбирать по наиболее экономически значимой части производственной программы, а не по самой тонкой или самой толстой детали.
Ориентироваться нужно на 70–90 % реального объёма производства
Вместо универсального «правила 70 % от максимальной толщины» полезнее использовать другую логику.
Нужно определить диапазон материалов и толщин, который создаёт основную часть машинного времени и выручки.
И именно на нём оборудование должно работать с высокой производительностью.
Редкие экстремальные толщины можно:
обрабатывать на сниженной производительности, передавать подрядчику либо учитывать при выборе более мощной конфигурации, если такие заказы имеют стратегическое значение.
Главное — заранее посчитать экономику каждого варианта.
Как оценивать станки 3, 6, 12, 20 и более кВт
Нельзя составить универсальную таблицу вида «6 кВт = X мм, 12 кВт = Y мм» для всех станков.
Даже внутри одной мощности реальные пределы зависят от конкретной конфигурации.
Показательный пример дают современные промышленные машины высокой мощности: для одной серийной 12-киловаттной Fiber-конфигурации производитель указывает стандартные максимальные толщины до 30 мм по углеродистой стали, до 40 мм по нержавеющей и до 30 мм по алюминию; специализированный пакет для толстого листа увеличивает отдельные значения до 50 мм. Для 24-киловаттной конфигурации того же семейства с технологическим пакетом заявляется до 60 мм по некоторым сталям.
Этот пример хорошо показывает главное:
мощность источника не переводится в толщину без учёта конкретного станка и технологии.
Поэтому ниже корректнее говорить не о жёстких максимумах, а о типичной логике применения.
Лазеры 1,5–3 кВт
Такие системы остаются востребованными там, где основной объём производства приходится на тонкий и средний лист.
Их преимущества — меньшая стоимость оборудования и потенциально меньшие требования к инфраструктуре.
Если предприятие редко работает с толстым металлом, переплата за большую мощность может не окупиться.
Лазеры около 6 кВт
Это универсальный класс для многих предприятий общего машиностроения и металлообработки.
Он позволяет получить высокую производительность на распространённых средних толщинах и одновременно иметь запас для периодической обработки более толстого листа.
Однако точный рабочий диапазон необходимо смотреть по технологической таблице конкретной модели.
Лазеры 12 кВт и выше
Высокомощные системы особенно интересны предприятиям с большой загрузкой и значительной долей среднего и толстого листа.
Дополнительная мощность позволяет увеличивать скорость на определённых материалах и расширять технологический диапазон.
Одновременно возрастают требования к режущей головке, газоснабжению, системе охлаждения и общей технологической инфраструктуре.
20–30 кВт и более
Такие комплексы необходимо рассматривать прежде всего как высокопроизводительное промышленное оборудование, а не как простой способ получить «ещё несколько миллиметров толщины».
Экономическая эффективность большой мощности проявляется при достаточной загрузке.
Если предприятие использует потенциал источника только несколько часов в месяц, срок окупаемости может оказаться неоправданно большим.
Почему современный Fiber нельзя считать технологией только для тонкого листа
Это утверждение до сих пор встречается в материалах, основанных на возможностях оборудования предыдущих поколений.
Современные высокомощные волоконные лазеры способны обрабатывать толстолистовую сталь, нержавеющие стали и алюминиевые сплавы на значительных толщинах.
Улучшились:
лазерные источники, режущие головки, системы формирования и фокусировки луча, технологии прожига, конструкции сопел и алгоритмы управления процессом.
Поэтому простое противопоставление:
«Fiber — только тонкий лист, CO₂ — толстый»
для современного рынка уже некорректно.
CO₂-системы по-прежнему могут использоваться на действующих производствах и иметь преимущества в конкретных задачах, однако при покупке нового металлорежущего оборудования Fiber в большинстве случаев рассматривается как основная технология.
Как понять, что станок работает слишком близко к пределу
Признаки не всегда проявляются как полный непрорез.
Процесс может формально завершаться, но экономика уже ухудшается.
Характерные симптомы:
значительный грат на нижней поверхности, нестабильное качество от детали к детали, необходимость существенно снижать скорость, длительный прожиг, повышенная чувствительность к состоянию сопла, частые корректировки фокуса или давления и рост объёма ручной зачистки.
Если подобные явления регулярно возникают на основной производственной толщине, имеет смысл проверить не только настройки, но и правильность выбора мощности оборудования.
Что проверять до решения о покупке более мощного источника
Не каждый плохой рез означает недостаток мощности.
Прежде чем переходить, например, с 6 на 12 кВт только из-за проблем с толстым металлом, необходимо убедиться, что текущий процесс правильно настроен.
Проверяются состояние и центровка сопла, защитное стекло, положение фокуса, параметры прожига, фактическое давление газа у станка, чистота газа и состояние поверхности материала.
Если один край детали чистый, а на противоположном появляется сильный грат, причиной может быть нарушение центровки газовой струи, а не нехватка киловатт.
Если качество постепенно ухудшается в течение смены, нужно обратить внимание на расходники, оптику и температурный режим.
Если нестабильность возникает только на определённых партиях металла, необходимо проверить материал.
Только после исключения технологических причин можно объективно оценивать необходимость большей мощности.
ГОСТ Р ИСО 9013-2022 и качество лазерного реза
При оценке лазерной резки полезно разделять понятия «способность прорезать толщину» и «качество полученного реза».
В России действует ГОСТ Р ИСО 9013-2022 «Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству».
Он устанавливает геометрические характеристики и допуски для термических резов.
Для лазерной резки область применения стандарта охватывает толщины от 0,5 до 32 мм.
Это важное ограничение.
Если современный высокомощный Fiber технически способен выполнять лазерную резку материала значительно толще 32 мм, сам факт такой возможности не означает автоматического распространения требований ГОСТ Р ИСО 9013-2022 на весь дополнительный диапазон.
В таком случае требования к качеству необходимо устанавливать по документации производителя оборудования, техническим условиям предприятия и соглашению между изготовителем детали и заказчиком.
Как правильно проводить тестовую резку перед покупкой станка
Красивый демонстрационный рез из тонкой стали не даёт достаточной информации для выбора промышленного оборудования.
Если станок приобретается под конкретное производство, испытание должно максимально приближаться к реальной задаче.
Лучше использовать материал тех же марок и толщин, которые предприятие планирует обрабатывать ежедневно.
Особенно важно проверить не только одну эффектную деталь, но и нормальный производственный раскрой.
Что должно быть в тестовой детали
Хороший тестовый файл содержит наружный контур, несколько отверстий разных диаметров, небольшие радиусы, длинные прямые участки и элементы, на которых можно проверить геометрию нижней кромки.
Если планируется толстолистовое производство, полезно добавить несколько десятков прожигов.
Так можно оценить не только движение по уже сформированному каналу, но и реальную скорость начала каждого контура.
Проверяйте серийность
Один удачный рез показывает, что станок способен выполнить операцию.
Серия показывает, способен ли он повторять её.
Поэтому желательно изготовить несколько одинаковых деталей подряд либо выполнить плотный раскрой на значительной площади листа.
После этого оцениваются размеры, состояние кромки и стабильность результата.
Какие параметры запросить у поставщика оборудования
Максимальная толщина должна быть только одной строкой в техническом сравнении.
Необходимо запросить данные о реальной производительности на основных материалах.
Полезно сравнить скорость резки на типовых толщинах, рекомендованный газ, требуемое давление, ориентировочный расход газа, время прожига, тип сопла, качество кромки и доступные функции автоматического контроля процесса.
Также необходимо заранее оценить требования к инфраструктуре.
Высокомощный станок может потребовать серьёзной системы электроснабжения, мощного чиллера, производительного компрессора или газового хозяйства.
Если эти расходы появляются только после подписания договора, реальный бюджет проекта оказывается заметно выше ожидаемого.
Практическая схема выбора мощности
Удобнее всего выбирать станок не по максимальной толщине, а по производственной матрице.
| Что анализировать | Что необходимо определить |
|---|---|
| Материалы | углеродистая сталь, нержавеющая сталь, алюминий, медь, латунь |
| Основные толщины | диапазон, который составляет большую часть машинного времени |
| Максимальная толщина | самая толстая деталь, которую действительно необходимо обрабатывать |
| Доля толстого листа | ежедневно, периодически или несколько заказов в год |
| Качество кромки | допустима ли последующая зачистка |
| Вспомогательный газ | кислород, азот, воздух |
| Количество прожигов | простые крупные контуры или большое количество отверстий |
| Производительность | требуемое количество листов или деталей за смену |
| Автоматизация | один стол, сменные паллеты, загрузка/выгрузка, автоматический склад |
| Инфраструктура | электрическая мощность, газ, компрессор, вентиляция, охлаждение |
После заполнения такой матрицы мощность лазера становится не рекламной цифрой, а инженерно-экономическим параметром.
Какой станок выгоднее: менее мощный или с запасом
Однозначного ответа нет.
Менее мощный станок может быть выгоднее, если предприятие в основном обрабатывает тонкий металл и редко выходит на большие толщины.
Станок с запасом по мощности становится привлекательнее, если дополнительная мощность действительно увеличивает выпуск на основной номенклатуре.
Нужно считать не стоимость оборудования отдельно, а стоимость готовой детали.
В расчёт входят:
машинное время, электроэнергия, вспомогательные газы, расходники, обслуживание, ручная зачистка, труд оператора и вероятность брака.
Именно поэтому два предприятия с одинаковым диапазоном толщин могут прийти к разному выбору мощности.
FAQ: часто задаваемые вопросы о толщине лазерной резки
Какую максимальную толщину режет волоконный лазер?
Это зависит от мощности источника, конкретной модели станка, материала, режущей головки, вспомогательного газа и применяемой технологии. Поэтому корректно использовать таблицу максимальных толщин именно производителя выбранной модели, а не универсальную таблицу «кВт → мм».
Какую толщину режет лазер 6 кВт?
6 кВт — распространённый универсальный класс оборудования, способный эффективно работать с широким диапазоном листовых металлов. Однако точная максимальная толщина углеродистой стали, нержавейки или алюминия зависит от конкретной машины и технологии резки. Для выбора оборудования важнее проверить скорость и качество на той толщине, которая составляет основную производственную программу.
Какую толщину режет лазер 12 кВт?
Современные 12-киловаттные станки предназначены в том числе для высокопроизводительной обработки среднего и толстого листа. У отдельных современных промышленных конфигураций максимальные значения для стали достигают десятков миллиметров. Однако максимальная толщина не должна использоваться как единственный параметр выбора: необходимо сравнивать скорость, время прожига, качество кромки и расход газа.
Есть ли смысл покупать 20 или 30 кВт вместо 12 кВт?
Есть, если предприятие способно регулярно использовать дополнительную производительность. Большая мощность особенно интересна при значительных объёмах среднего и толстого листа. Если большая часть заказов выполняется на малых толщинах и загрузка невысокая, инвестиции в сверхмощный источник могут окупаться значительно дольше.
Можно ли выбирать мощность по самому толстому заказу?
Можно учитывать такой заказ, но строить весь выбор только вокруг редкой максимальной толщины обычно нерационально. Лучше выбирать конфигурацию по основной производственной программе и отдельно оценивать экономику редких экстремальных заказов.
Что важнее для толстого листа — мощность или газ?
Оба параметра являются частью одного процесса. Лазер должен передать достаточно энергии, а газ — эффективно удалить расплав. Если один из этих элементов не соответствует задаче, стабильной резки не получится.
Почему лазер режет толстую углеродистую сталь кислородом при сравнительно небольшой мощности?
Потому что при кислородной резке нагретое железо вступает в экзотермическую реакцию с кислородом. Дополнительное тепло химической реакции помогает процессу резки.
Почему нержавейку дорого резать азотом?
Для получения неокисленной кромки расплав необходимо интенсивно удалять потоком азота. При увеличении толщины расход газа может значительно возрастать, поэтому стоимость газоснабжения становится важной частью себестоимости.
Можно ли резать сжатым воздухом вместо азота?
Во многих задачах — да, если технология станка и требования к кромке это допускают. Воздушная резка может снизить стоимость покупного газа, однако необходимо учитывать окисление кромки и стоимость производства очищенного сжатого воздуха.
Чем отличается максимальная толщина от рабочей?
Максимальная показывает предельную возможность оборудования при определённых условиях. Рабочая — диапазон, в котором станок обеспечивает необходимую производительность, качество и стабильность процесса. Для бизнеса второй показатель обычно важнее первого.
Нужно ли оставлять запас по мощности?
В большинстве производственных проектов разумный технологический запас полезен. Но его нельзя автоматически рассчитывать как фиксированные 20, 30 или 50 %. Величина запаса определяется основной номенклатурой, материалами, требуемой скоростью и качеством.
Почему станок начинает плохо резать толстый металл, хотя мощности по паспорту достаточно?
Причиной могут быть загрязнённое защитное стекло, повреждённое или нецентрированное сопло, неправильное положение фокуса, недостаточное давление газа, плохое качество материала, неверная технология прожига или другие параметры процесса. Нехватка мощности — только одна из возможных причин.
Что важнее при выборе: максимальная толщина или скорость?
Для серийного производства чаще важнее производительность на основных толщинах. Станок, способный прорезать очень толстый лист, но медленный на ежедневной номенклатуре, может оказаться менее выгодным, чем правильно подобранная машина меньшей мощности.
Можно ли проверить реальную толщину резки до покупки станка?
Да. Наиболее информативный способ — тестовая резка вашего материала или материала аналогичной марки и толщины по вашему чертежу. Желательно проверить не одну деталь, а серийный раскрой и измерить качество кромки, время цикла, прожиг и расход технологических газов.
Подберём мощность лазера под вашу реальную производственную программу
При покупке волоконного лазерного станка недостаточно определить самую большую толщину, которая встречается на ваших чертежах.
Нужно понять, какие материалы и толщины формируют основную загрузку оборудования и на каких режимах станок будет зарабатывать большую часть времени.
Наши специалисты помогут проанализировать вашу производственную программу, подобрать мощность лазерного источника и конфигурацию станка, оценить необходимость сменных столов и автоматизации, определить требования к кислороду, азоту или сжатому воздуху и организовать тестовую резку типовых деталей.
Для предварительного подбора достаточно предоставить одну таблицу с материалами и толщинами, несколько типовых чертежей и планируемый объём производства.
По этим данным можно сравнить несколько вариантов оборудования не только по цене покупки, но и по ожидаемой производительности и эксплуатационным расходам.
Отправьте нам чертежи типовых деталей и структуру материалов — подберём лазерный станок по реальной рабочей нагрузке, а не по максимальной цифре в рекламном каталоге.