










Технологи оценивают лазерный станок по двум ключевым показателям: точности (соответствие детали чертежу) и скорости (производительность в метрах реза в минуту). Оба параметра зависят от нескольких факторов, которые не всегда очевидны из паспорта оборудования.
Что такое точность позиционирования и повторяемости
Точность позиционирования — отклонение фактического положения режущей головки от заданного. Повторяемость — воспроизводимость результата при возврате в ту же точку. Для лазерных станков по металлу типичные значения: точность позиционирования ±0,05–0,1 мм, повторяемость ±0,03–0,05 мм.
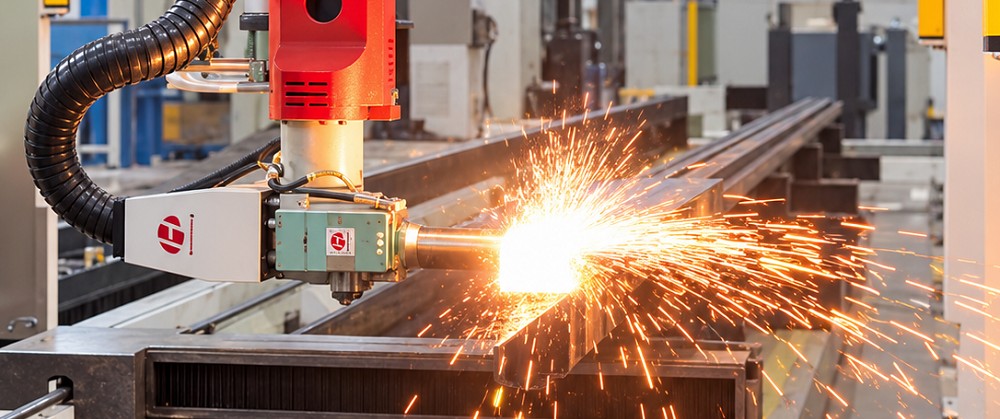
В паспорте указывается точность при идеальных условиях — на прогретом станке, без вибраций. Реальные производственные условия дают разброс до ±0,15–0,2 мм на крупных форматах из-за тепловых деформаций рамы и направляющих.
Реальные показатели точности
|
Класс станка |
Точность позиционирования |
Повторяемость |
Типичные задачи |
|
Базовый (1–3 кВт) |
±0,1 мм |
±0,05 мм |
Стандартные детали, металлоконструкции |
|
Средний (3–6 кВт) |
±0,05 мм |
±0,03 мм |
Точные детали, машиностроение |
|
Высокоточный |
±0,02–0,03 мм |
±0,01–0,02 мм |
Приборостроение, тонкий металл |
Что влияет на точность: головка, направляющие, термостабильность
Линейные направляющие (рельсовые) обеспечивают лучшую точность и жёсткость по сравнению с круглыми. Зубчатая рейка с люфтом даёт погрешность позиционирования. Линейные моторы (без механической передачи) обеспечивают наилучшую точность, но значительно удорожают станок.
Термостабильность рамы и направляющих — критичный фактор для крупных рабочих полей. Гранитная или чугунная станина сохраняет геометрию при колебаниях температуры в цехе лучше, чем стальная сварная.
Скорость резки: что определяет м/мин
Скорость резки в первую очередь определяют: мощность лазерного источника, тип и толщина материала, выбранный газ, настройки фокуса и скорость перемещения головки. Механическое ограничение скорости (ускорение порталов) актуально для тонкого металла: при резке узоров с короткими перегонами реальная скорость ниже максимальной из-за разгона и торможения.
Таблица: мощность × материал × толщина → скорость
|
Материал и толщина |
1 кВт |
3 кВт |
6 кВт |
|
Сталь 1 мм |
25–30 м/мин |
50–60 м/мин |
80–100 м/мин |
|
Сталь 3 мм |
8–10 м/мин |
20–25 м/мин |
40–50 м/мин |
|
Сталь 6 мм |
2–3 м/мин |
5–8 м/мин |
12–15 м/мин |
|
Сталь 10 мм |
— |
2–3 м/мин |
5–7 м/мин |
|
Нержавейка 2 мм (N2) |
8–12 м/мин |
20–30 м/мин |
40–55 м/мин |
|
Нержавейка 6 мм (N2) |
— |
3–5 м/мин |
8–12 м/мин |
|
Алюминий 3 мм (N2) |
— |
8–12 м/мин |
20–30 м/мин |
Значения ориентировочные, из практических режимов. Реальные параметры зависят от качества металла, настройки станка и типа режущей головки.
Кромка реза: заусенцы, оксидная плёнка, шероховатость
Качество кромки оценивается по трём параметрам: прямолинейность (конусность реза), шероховатость боковой поверхности (Ra 3–12 мкм для типовых режимов), наличие грата (расплав, не выдутый газом). Правильно настроенный станок с правильным газом даёт кромку без грата, готовую к сварке без доработки.
Как достичь стабильного качества в серийном производстве
-
Регулярная проверка и юстировка фокуса режущей головки
-
Контроль состояния защитного стекла и сопла (замена по регламенту)
-
Использование библиотеки режимов ЧПУ с параметрами по каждому материалу
-
Контроль чистоты и давления газа на входе в головку
-
Тепловой прогрев станка перед началом смены (15–30 минут)
