










Сопла для лазерной резки: виды, диаметры и как правильно выбрать сопло для волоконного лазера
Сопло режущей головки — небольшой и сравнительно недорогой элемент лазерного станка, но его влияние на технологический процесс непропорционально велико.
Можно установить мощный волоконный лазерный источник, точно настроить фокусное положение, использовать качественный азот или кислород и загрузить проверенную технологическую карту, но повреждённое, неправильно подобранное или плохо отцентрированное сопло способно свести преимущества всей системы к минимуму.
Появляются грат и нестабильная кромка. Увеличивается расход газа. Одна сторона детали режется хорошо, другая — хуже. Станок приходится замедлять. Прожиг становится менее стабильным. Оператор начинает менять давление газа или фокус, хотя реальная причина находится буквально в нескольких миллиметрах от поверхности листа.
Поэтому сопло нельзя воспринимать только как дешёвый медный расходник.
С инженерной точки зрения оно является важнейшим газодинамическим элементом режущей головки. Именно через сопло вспомогательный газ подводится к зоне взаимодействия лазерного луча с металлом, а его внутренняя геометрия, диаметр выходного отверстия, положение относительно луча и расстояние до поверхности влияют на удаление расплава из канала реза.
Производители промышленного оборудования прямо указывают, что правильная геометрия сопла влияет на газовый поток, качество резки, образование грата и расход режущего газа.
При этом невозможно выбрать «лучшее сопло вообще».
Сопло выбирают как часть конкретной технологии:
материал → толщина → вспомогательный газ → мощность и характеристики лазера → режущая головка → технологический режим → тип и диаметр сопла.
Именно такая последовательность позволяет получить стабильный процесс, а не пытаться компенсировать неправильный расходник увеличением давления или уменьшением скорости.
Какую функцию выполняет сопло лазерной режущей головки
Иногда сопло называют «последней линзой» газовой системы. Как образное сравнение это звучит эффектно, но технически правильнее использовать другое определение.
Сопло — это конечный газодинамический элемент системы подачи вспомогательного газа.
Оно не фокусирует лазерное излучение так, как оптическая линза. Фокусирование выполняется оптической системой режущей головки.
Задача сопла другая.
Оно формирует условия подачи кислорода, азота, воздуха или другого технологического газа непосредственно к каналу реза.
Лазер расплавляет либо нагревает металл, а газ должен обеспечить требуемое взаимодействие с материалом и удалить продукты процесса.
На многих современных режущих головках сопло одновременно является частью ёмкостной системы контроля высоты. Поэтому геометрия, чистота и состояние его наружной поверхности также могут влиять на стабильность поддержания рабочего расстояния.
Именно поэтому качественное сопло должно обеспечивать не только правильный размер отверстия, но и точную геометрию, хорошую соосность и стабильное положение относительно поверхности листа.
Почему лазеру вообще нужен вспомогательный газ
Если направить мощное лазерное излучение на металл, материал нагреется, расплавится или частично испарится.
Но само плавление ещё не создаёт качественный рез.
Расплавленный металл необходимо удалить из узкого канала.
Эту функцию выполняет вспомогательный газ.
При кислородной резке углеродистой стали газ дополнительно участвует в химической реакции с нагретым железом. Экзотермическая реакция выделяет дополнительную энергию и поддерживает процесс.
При резке азотом задача принципиально другая. Азот практически не должен поддерживать окисление кромки. Он в первую очередь механически удаляет расплавленный металл из канала.
Поэтому давление и расход газа, необходимая геометрия струи и технологические настройки для кислородной и азотной резки существенно различаются. TRUMPF, например, описывает кислородную резку как процесс с химической поддержкой, тогда как при резке плавлением азот или аргон подаются через канал реза без такой реакции.
Отсюда следует главный принцип:
выбирать сопло отдельно от газа и материала нельзя.
Почему «резьба подходит» — недостаточный критерий выбора сопла
На рынке представлено огромное количество совместимых сопел.
Часть из них действительно может механически устанавливаться в одну и ту же режущую головку.
Однако одинаковая резьба ещё не означает одинаковые технологические характеристики.
Различаться могут диаметр выходного отверстия, внутренняя геометрия, высота сопла, форма внутренней полости, допуски изготовления, соосность наружных и внутренних поверхностей, материал и покрытие.
Поэтому два внешне практически одинаковых сопла способны по-разному вести себя в одном технологическом режиме.

Почему точность изготовления настолько важна
Представим сопло с номинальным отверстием 1,5 мм.
Для технологического процесса имеет значение не только само число «1,5».
Критично, насколько круглым является отверстие, насколько оно соосно корпусу и, после установки, насколько точно совпадает его центр с оптической осью лазерного луча.
Если геометрия нарушена, поток газа относительно канала реза также становится асимметричным.
Тогда расплав с одной стороны может удаляться лучше, чем с другой.
Характерный результат — одна сторона детали выглядит чистой, а на противоположной появляется грат.
Оператор при этом может начать изменять фокус или скорость и тем самым дополнительно расстроить исправный технологический режим.
Правильное решение в такой ситуации — сначала проверить сопло и его центровку.
Почему цена сопла сама по себе практически ничего не говорит об экономике процесса
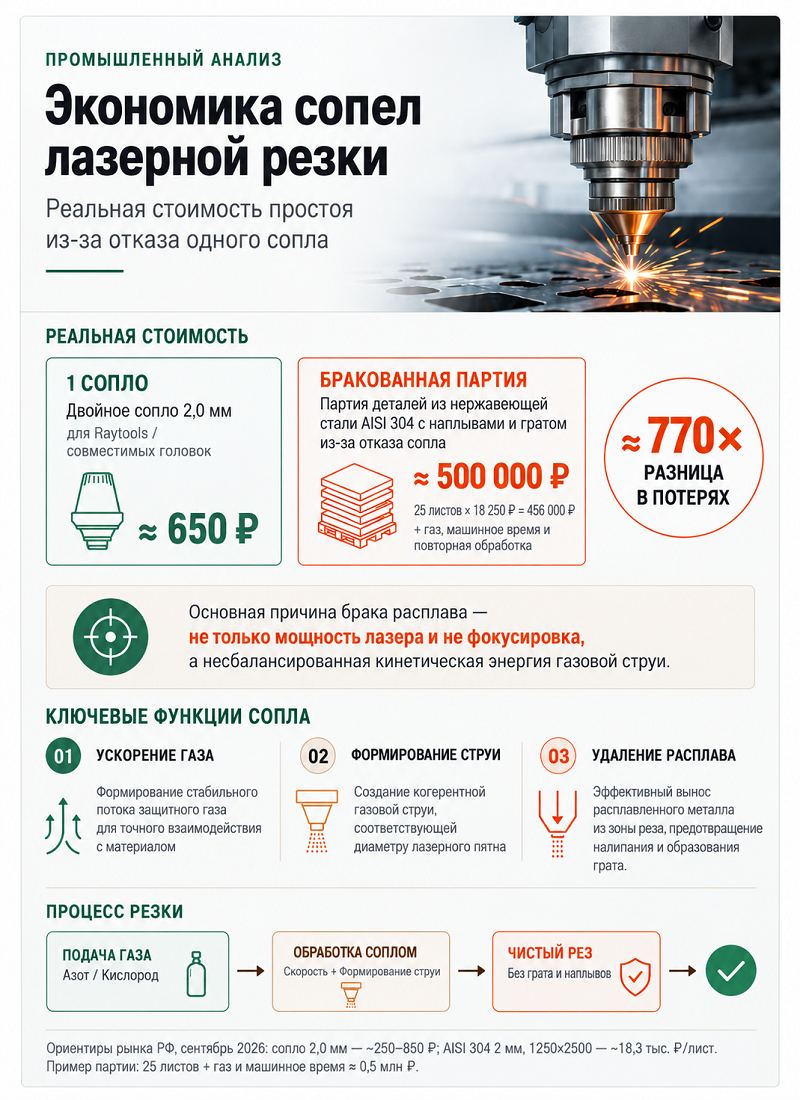
Стоимость одного сопла несопоставима со стоимостью испорченного листа металла или часов ручной зачистки.
Если дешёвое сопло увеличивает образование грата настолько, что после лазера необходимо дополнительно обрабатывать каждую деталь шлифовальной машиной, реальная экономия исчезает.
То же относится к газу.
Небольшая разница в стоимости сопел не имеет большого значения, если неправильно подобранная геометрия приводит к систематическому перерасходу азота.
Поэтому расходники необходимо оценивать не по минимальной закупочной цене, а по стоимости изготовления готовой детали.
Одинарные и двойные сопла для лазерной резки
Одна из популярных классификаций — деление сопел на одинарные и двойные.
В каталогах также встречаются специальные высокоскоростные, двухпоточные, контактные и другие конструкции.
Здесь важно избежать распространённого упрощения.
Нельзя утверждать, что одинарное сопло всегда предназначено исключительно для определённого газа, а двойное — исключительно для другого.
Такие рекомендации зависят от конструкции режущей головки и конкретной технологии производителя.
Более того, современные системы могут автоматически выбирать и менять сопла в зависимости от материала, толщины и технологической карты. Современные решения также предусматривают автоматическую центровку и контроль состояния сопла.
Поэтому правильный источник данных для выбора — технологическая таблица конкретного станка и режущей головки, а не универсальная таблица из интернета.
Одинарное сопло
У одинарного сопла газ проходит через один основной внутренний канал и выходное отверстие.
Такая конструкция широко применяется в различных технологиях лазерной резки.
Её реальные возможности определяются диаметром отверстия, внутренней геометрией и режимом подачи газа.
Одинарные сопла доступны в разных диаметрах и исполнениях, поэтому само слово «одинарное» ещё практически ничего не говорит о конкретной области применения.
Двойное сопло
Двойная конструкция содержит дополнительную внутреннюю геометрию, изменяющую характер газового потока.
В зависимости от производителя и технологии она может использоваться для оптимизации газодинамики и стабилизации процесса на определённых материалах и толщинах.
Но утверждение «двойное сопло всегда обеспечивает ламинарный поток» будет слишком упрощённым.
При высоконапорном истечении газ является сжимаемой средой. В потоке могут возникать области расширения, ударные структуры и другие сложные газодинамические эффекты.
Инженерная задача сопла заключается не в создании идеального лабораторного ламинарного течения, а в формировании предсказуемого потока, оптимального для конкретного канала реза.
Именно поэтому производители разрабатывают специальные геометрии сопел под отдельные технологические процессы. Например, TRUMPF использует стандартные, touchdown- и bi-flow-конструкции; последние рассчитаны в том числе на изменение характера газового потока и снижение расхода газа.
Как выбирать сопло: материал, газ, толщина и технология
Универсальной таблицы «материал — единственно правильное сопло» не существует.
Тем не менее инженерную логику выбора можно описать достаточно точно.
| Фактор | Почему он важен при выборе сопла |
|---|---|
| Материал | Углеродистая сталь, нержавейка, алюминий и медь требуют разных технологических режимов |
| Толщина | Чем глубже канал реза, тем сложнее удалять расплав |
| Вспомогательный газ | Кислород, азот и воздух по-разному участвуют в процессе |
| Давление и расход | Определяют требования к выходному отверстию и газодинамике |
| Мощность лазера | Влияет на объём расплава, скорость и требования к технологии |
| Режущая головка | Допускает определённые типоразмеры и конструкции сопел |
| Технологическая база | Производитель задаёт проверенные сочетания сопла, газа, фокуса и скорости |
| Требования к кромке | Рез под сварку, окраску и декоративную поверхность может требовать разных режимов |
Поэтому замена сопла — не изолированное действие.
Если оператор изменил тип или диаметр сопла, может потребоваться переход на другую технологическую карту.
Сопло при кислородной резке углеродистой стали
При кислородной лазерной резке происходят одновременно тепловой и химический процессы.
Лазер нагревает материал до температуры, при которой становится возможной интенсивная реакция железа с кислородом.
Реакция выделяет дополнительную тепловую энергию.
Именно поэтому кислородная резка позволяет эффективно обрабатывать сравнительно толстую углеродистую сталь без необходимости полностью обеспечивать процесс только оптической мощностью лазера.
Но для устойчивого результата количество и распределение кислорода должны соответствовать технологическому режиму.
Слишком мало газа может привести к нестабильности процесса.
Слишком большое давление или неправильно выбранное сопло также не гарантируют улучшения.
Кислородная резка — это не технология «чем сильнее дуть, тем лучше».
Необходимо поддерживать контролируемую реакцию в зоне реза.
Что происходит при неправильно подобранном сопле
Если газ распределяется несимметрично, кромка может отличаться по направлениям движения.
При неправильном сочетании давления, скорости и геометрии сопла процесс может становиться менее стабильным, а ширина и качество пропила — меняться.
На толстом материале последствия выражены сильнее, поскольку запас технологической устойчивости обычно меньше.
Поэтому если кислородная резка внезапно начала давать большое количество грата, не стоит сразу увеличивать давление.
Сначала необходимо проверить сопло, центровку, фокусное положение, чистоту кислорода, состояние поверхности металла и соответствие режима технологической карте.
Сопло при резке нержавеющей стали азотом
При азотной резке нержавеющей стали основная энергия для плавления поступает от лазерного луча.
Азот должен удалить расплавленный материал из канала до того, как он снова затвердеет на нижней кромке.
Одновременно отсутствие интенсивного окисления позволяет получать характерную светлую кромку.
Для эффективного удаления расплава, особенно на большей толщине, необходим значительный поток газа.
Поэтому выбор диаметра сопла влияет одновременно на качество реза и экономику процесса.
Почему слишком маленькое отверстие не означает более точный рез
Интуитивно кажется, что маленькое отверстие должно формировать более «тонкую» струю, а значит, увеличивать точность.
Но ширина детали определяется не диаметром сопла напрямую.
Если отверстие слишком мало для конкретной толщины и технологии, через зону реза может проходить недостаточный массовый расход газа.
Лазер по-прежнему способен расплавлять материал, но удалить весь расплав из нижней части канала становится сложнее.
Возникает грат.
Поэтому уменьшение сопла с 1,5 до 1,2 мм нельзя считать способом автоматически повысить точность.
Диаметр должен соответствовать требуемой газодинамике процесса.
Почему слишком большое отверстие тоже не является универсальным решением
Можно пойти в противоположную сторону и установить большое сопло «с запасом».
Но увеличение диаметра увеличивает потенциальную пропускную способность газового тракта и может резко повысить расход азота.
Кроме того, газовый поток должен оставаться правильно организованным относительно канала реза.
Если геометрия не соответствует процессу, дополнительный газ не обязательно превращается в дополнительное качество.
Часть может расходоваться впустую.
Поэтому задача состоит не в поиске самого большого сопла, а в подборе минимального необходимого расхода газа, который обеспечивает стабильное удаление расплава и требуемое качество.
Расход газа и диаметр сопла: почему зависимость сложнее формулы d²
В исходной статье утверждается, что увеличение диаметра отверстия сопла в два раза автоматически увеличивает расход газа примерно в четыре раза.
У этого утверждения есть физическая основа: площадь круглого отверстия действительно пропорциональна квадрату диаметра.
То есть площадь отверстия диаметром 3 мм в четыре раза больше площади отверстия диаметром 1,5 мм.
Однако расход газа в реальной лазерной системе определяется не только площадью.
Необходимо учитывать давление до сопла, температуру, форму внутреннего канала, коэффициент расхода и режим сжимаемого течения.
При определённых условиях поток достигает критического режима, и дальнейшая зависимость становится ещё сложнее.
Поэтому формула «диаметр ×2 = расход ровно ×4» полезна только для понимания тенденции, но не для расчёта реального потребления азота.
Для экономики предприятия необходимо использовать фактические данные конкретной режущей головки и технологического режима.
Лазерная резка сжатым воздухом: как меняются требования к соплу
Сжатый воздух всё чаще применяется как альтернативный вспомогательный газ там, где требования к кромке позволяют отказаться от чистого азота.
Атмосферный воздух содержит примерно 78 % азота и 21 % кислорода.
Поэтому его поведение отличается и от чистого азота, и от чистого кислорода.
При правильно подобранной технологии воздух может дать высокую производительность и существенно снизить затраты на покупной газ.
Но необходима соответствующая инфраструктура.
Компрессор должен обеспечивать требуемые давление и расход, а система подготовки — удалять влагу, масло и загрязнения.
Bystronic также отмечает применение сжатого воздуха как практического варианта при волоконной лазерной резке и связывает выбор газа прежде всего с материалом и требованиями последующих операций.
Сопло при этом также выбирается по технологическим данным конкретного станка.
Нельзя просто взять параметры азотной резки, заменить баллонный азот воздухом и ожидать идентичного результата.
Газовые смеси: почему стандартные правила становятся ещё менее универсальными
Современные высокомощные лазерные комплексы могут работать не только с чистым кислородом или азотом.
Применяются смеси азота и кислорода.
Цель заключается в сочетании преимуществ разных процессов: добиться высокой скорости, уменьшить образование грата или получить определённое состояние поверхности.
TRUMPF, например, применяет автоматическое смешивание азота и кислорода для улучшения качества деталей из конструкционной стали и алюминия, причём эффект зависит от материала, сплава и качества исходного листа.
Bystronic также описывает системы цифрового смешения N₂/O₂ для высокомощной волоконной резки толстых сталей.
В таких технологиях особенно ошибочно подбирать сопло только по старой схеме «кислород — одно, азот — другое».
Необходимо использовать сопло и параметры, предусмотренные конкретным технологическим пакетом производителя.
Диаметр сопла: один из главных параметров технологического режима
На соплах лазерной резки обычно указывается диаметр выходного отверстия.
Например: 1,0; 1,2; 1,5; 2,0 мм и другие значения.
Но вопрос «какой диаметр лучше?» без дополнительной информации не имеет ответа.
Выбор зависит как минимум от материала, толщины, газа и давления.
Что происходит при слишком маленьком диаметре
Потенциально уменьшается пропускная способность.
На тонком материале это может быть допустимо или даже предусмотрено технологией.
На толстом листе недостаточный расход может привести к тому, что расплав в нижней части канала удаляется не полностью.
Появляется грат.
Оператор снижает скорость, увеличивая тепловложение.
После этого качество может ухудшиться уже по другой причине.
Таким образом, неправильный диаметр запускает цепочку ненужных корректировок процесса.
Что происходит при слишком большом диаметре
Возникает возможность значительно увеличить расход газа.
Если такой расход технологически не нужен, себестоимость детали растёт без соответствующего повышения качества.
Одновременно конкретный характер газового потока определяется расстоянием до листа и геометрией сопла.
Поэтому максимально большое отверстие также не является универсальным решением.
Рабочий зазор между соплом и листом
Расстояние от торца сопла до поверхности материала — ещё один критически важный параметр.
В англоязычной документации он называется nozzle standoff или standoff distance.
Современная режущая головка поддерживает это расстояние автоматически с помощью системы контроля высоты.
Precitec прямо указывает, что точное поддержание расстояния между соплом и поверхностью необходимо для получения гладкой кромки без грата, например при лазерной резке труб и профилей.
Почему нельзя пользоваться универсальной формулой «50–70 % диаметра сопла»
В исходной статье предлагается фиксированное соотношение рабочего расстояния и диаметра отверстия.
Для статьи универсального характера такая рекомендация слишком категорична.
Оптимальный зазор зависит от конструкции режущей головки, сопла, технологии, давления газа и материала.
У разных производителей значения могут различаться.
Кроме того, специальные контактные технологии вообще способны использовать принципиально другую геометрию взаимодействия сопла с листом.
Например, у TRUMPF есть touchdown-сопла, в которых специальная конструкция располагается непосредственно у листа и снижает боковую утечку газа.
Поэтому рабочий зазор всегда должен задаваться технологической таблицей производителя оборудования.
Что происходит, если сопло находится слишком высоко
Газ успевает сильнее расшириться до входа в канал реза.
Эффективность передачи газодинамического воздействия на расплав может снизиться.
Особенно чувствительны к этому высоконапорные технологии.
Что происходит при слишком малом расстоянии
Возрастает риск контакта сопла с деформированным листом, поднявшейся деталью или шлаком.
Кроме того, слишком маленький зазор может менять предусмотренную производителем газодинамику.
Поэтому решение заключается не в том, чтобы установить сопло «как можно ближе», а в точном поддержании заданного технологией расстояния.

Центровка сопла и лазерного луча
Одно из главных требований — совпадение оси лазерного луча и оси отверстия сопла.
Если центровка нарушена, газ и лазер воздействуют на материал несимметрично.
Именно поэтому современные высокоавтоматизированные станки могут иметь функции автоматической проверки и центровки сопла.
Bystronic описывает системы, которые при обнаружении проблемы способны повторно проверить канал реза, выполнить центровку сопла, провести его оптический контроль и при необходимости автоматически заменить расходник.
Типичный признак нарушения центровки
Одна сторона реза стабильно выглядит лучше другой.
Например, с одной стороны почти отсутствует грат, а на противоположной он выражен значительно сильнее.
Если дефект зависит от направления движения, следует проверить не только центровку сопла, но и состояние отверстия и технологические настройки.
Почему сопло может потерять центровку
Причиной могут стать столкновение с поднявшейся деталью, загрязнение посадочной поверхности, повреждение керамического держателя, неправильная установка либо повреждение самого сопла.
Поэтому после столкновения режущей головки проверка сопла должна быть одной из первых операций.
Как состояние отверстия сопла влияет на газовый поток
Сопло может выглядеть нормально снаружи, но уже быть непригодным для точной работы.
Самая важная область — выходное отверстие и внутренняя поверхность.
На них могут появляться брызги металла, нагар и механические повреждения.
Если геометрия отверстия перестала быть круглой или его кромка повреждена, газовый поток также меняется.
Особенно чувствительна высоконапорная азотная резка, где стабильность удаления расплава в значительной степени зависит от газодинамики.
Поэтому визуальный контроль должен проводиться не только по наружной поверхности сопла.
Необходимо проверять отверстие.
Связь сопла и защитного стекла режущей головки
Сопло и защитное стекло находятся в разных частях режущей головки, но технологически связаны.
Во время прожига и резки возникают брызги, металлический пар и аэрозоль.
Газовый поток должен помогать удалять продукты процесса из рабочей зоны.
Если прожиг нестабилен или газодинамика нарушена, вероятность загрязнения области режущей головки возрастает.
Однако важно корректно описывать механизм повреждения.
Неправильное сопло не является прямой причиной оптического «обратного отражения»
В исходном материале смешиваются два разных процесса.
Обратное отражение лазерного излучения возникает в результате оптического взаимодействия луча с материалом и особенно важно для отражающих металлов.
Современные волоконные лазерные источники имеют специальные средства защиты от back reflection. Например, IPG прямо указывает улучшенную защиту от обратного отражения в современных высокомощных источниках.
Другая проблема — загрязнение защитного стекла продуктами резки.
Если расплав или аэрозоль попали на поверхность защитного окна, загрязнённый участок может сильнее поглощать лазерное излучение и нагреваться.
Это уже способно ухудшить оптические условия и привести к дальнейшему повреждению.
Таким образом, правильно говорить:
плохой прожиг и неправильная газодинамика повышают риск загрязнения защитной оптики, но это не то же самое, что оптическое обратное отражение.
Резка алюминия и других отражающих металлов
В исходной статье алюминий описывается почти как наиболее опасный материал для режущей головки.
Для современных Fiber-систем такая формулировка слишком категорична.
Промышленная лазерная резка алюминия сегодня является штатным процессом.
Современные источники и режущие головки рассчитаны на работу с отражающими металлами при соблюдении ограничений производителя.
Однако алюминий действительно имеет особенности.
Он обладает высокой теплопроводностью, а характер взаимодействия лазерного излучения с поверхностью отличается от стали.
Во время прожига необходимо обеспечить стабильное удаление расплава и минимизировать обратный выброс продуктов процесса.
Поэтому состояние сопла, защитного стекла и технология прожига имеют большое значение.
Но нельзя вывести универсальное правило вроде «для алюминия всегда необходимо сопло определённой формы».
Конкретное исполнение опять же определяется технологией производителя.

Высокомощные лазеры 12, 20, 30 кВт и требования к соплам
С ростом мощности волоконных источников требования к режущей головке и расходным элементам действительно возрастают.
Но нельзя сводить проблему к тому, что «обычное медное сопло начинает расплавляться после 10 кВт».
Современные режущие системы изначально проектируются под определённый диапазон мощности.
Используются подходящие материалы, геометрия, системы охлаждения, автоматический подбор сопла и технологические пакеты.
TRUMPF, например, указывает использование специального материала сопел, обеспечивающего эффективный теплоотвод, а также предлагает различные специализированные конструкции для отдельных процессов.
На высокомощном оборудовании особенно важно использовать расходники, совместимые именно с установленной режущей головкой.
Почему нельзя переносить сопло с 3-киловаттной технологии на 20-киловаттную только потому, что совпадает резьба
Различается весь процесс.
Выше скорость, может быть другой диаметр луча, другой объём расплава, другое давление и расход газа, другая стратегия прожига.
Поэтому механическая совместимость ничего не говорит о технологической совместимости.
Это один из главных аргументов против «универсальных» несертифицированных сопел.
Специальные сопла и современные технологии экономии газа
Развитие волоконной лазерной резки привело к появлению сопел, оптимизированных не только под качество, но и под расход газа.
Это особенно важно для азота.
При высокой загрузке стоимость газа может составлять заметную долю эксплуатационных расходов.
Поэтому производители изменяют геометрию газового тракта так, чтобы большая часть потока попадала именно туда, где она необходима — в канал реза.
Например, TRUMPF заявляет для некоторых специализированных конструкций существенное снижение расхода режущего газа по сравнению со стандартными технологиями, а Bystronic также описывает специальные конструкции головки и сопла, концентрирующие азот непосредственно в канале и уменьшающие боковые потери.
Это показывает, почему одинаковые диаметр и давление сами по себе ещё не определяют расход.
Геометрия всей системы имеет значение.
Почему сопло нельзя подбирать отдельно от технологии прожига
Прожиг часто является наиболее тяжёлым этапом лазерной резки толстого листа.
До момента полного пробития материала расплав не имеет нормального выхода через нижнюю поверхность.
Часть продуктов процесса направляется вверх.
В этот момент режущая головка особенно подвержена загрязнению.
Поэтому современные станки используют управляемые алгоритмы прожига.
Система может изменять мощность, фокусное положение и другие параметры.
Например, технология PierceLine у TRUMPF контролирует процесс прожига и предназначена для повышения качества и сокращения времени пробивки.
Сопло является частью этого технологического режима.
Поэтому замена предусмотренного сопла на внешне похожий аналог может ухудшить именно прожиг, даже если после входа в материал прямолинейная резка всё ещё выглядит приемлемо.
Как по кромке определить возможную проблему с соплом
Характер дефекта может подсказать направление диагностики.
Но ни один внешний признак нельзя считать стопроцентным доказательством одной причины.
Например, значительный грат на нижней поверхности может быть связан с неподходящим соплом, но также возникает при неправильной скорости, фокусе, давлении газа или проблемах с оптикой.
Если грат выражен преимущественно с одной стороны, особенно важно проверить центровку сопла и состояние отверстия.
Если качество ухудшилось сразу после замены расходника, необходимо проверить правильность его типоразмера и установки.
Если одновременно резко вырос расход газа, следует проверить соответствие диаметра технологической карте и герметичность газового тракта.
Если процесс постепенно становится нестабильным после большого количества прожигов, имеет смысл проверить отверстие сопла и защитное стекло.
Главное правило диагностики — не изменять сразу несколько технологических параметров.
Иначе невозможно понять, какой именно фактор исправил или ухудшил процесс.
Сопло и ёмкостной контроль высоты
На многих промышленных режущих головках сопло участвует в ёмкостном измерении расстояния до листа.
Система определяет изменение электрической ёмкости между соплом и металлической поверхностью и использует эту информацию для управления осью Z.
Поэтому загрязнение наружной поверхности, деформация сопла или неисправность керамического держателя могут влиять не только на газовый поток.
Может ухудшиться стабильность поддержания высоты.
Это особенно опасно на тонком листе, который способен деформироваться от тепла.
Если система некорректно определяет расстояние, головка может отклоняться от заданного рабочего зазора, что, в свою очередь, изменяет условия подачи газа.
Таким образом возникает замкнутый круг:
повреждение сопла → нестабильная высота → изменение газодинамики → ухудшение реза.

Керамический держатель сопла: почему это тоже не просто расходник
Сопло устанавливается через керамический элемент, который выполняет сразу несколько функций.
Он обеспечивает механическое соединение, электрическую изоляцию и является элементом системы защиты режущей головки при столкновениях.
После сильного контакта сопла с деталью керамика может треснуть или изменить положение.
При этом визуально повреждение не всегда очевидно.
Если после столкновения новое сопло невозможно нормально отцентрировать либо высота начинает работать нестабильно, необходимо проверить не только медное сопло, но и керамический держатель.
Хромированные и специальные сопла: есть ли смысл переплачивать
На рынке представлены обычные медные, хромированные и другие специальные исполнения.
Ответ на вопрос об экономической целесообразности зависит от конкретной режущей головки и режима.
Покрытие не превращает плохое сопло в хорошее.
Критичными остаются точность изготовления, соосность и геометрия отверстия.
При этом производители оборудования действительно используют различные исполнения, включая хромированные варианты, для конкретных серий и технологических процессов.
Поэтому правильнее выбирать не «самое премиальное» сопло, а расходник, предусмотренный производителем оборудования для нужной технологии.
Когда сопло нужно менять
Самая распространённая ошибка — использовать расходник до момента, когда он становится очевидно непригодным.
В производственной экономике такой подход не всегда выгоден.
Предположим, сопло ещё позволяет выполнить рез.
Но из-за повреждённого отверстия приходится снизить скорость на 10 %, а после лазера добавляется несколько минут зачистки каждой детали.
Формально расходник ещё «работает».
Фактически он уже приносит убыток.
Поэтому критерием замены должно быть не только физическое разрушение.
Необходимо учитывать стабильность качества, расход газа и время цикла.
Какие признаки говорят о необходимости проверки или замены
Внимания требуют изменение формы отверстия, налипший металл, повреждение торца, невозможность нормальной центровки, заметно разное качество кромки по направлениям, неожиданное увеличение грата и нестабильная работа системы контроля высоты.
Перед заменой следует также убедиться, что проблема действительно находится в сопле, а не в защитном стекле или других настройках.
Можно ли очищать сопло
Небольшие загрязнения наружной поверхности иногда можно удалить в рамках предусмотренной производителем процедуры обслуживания.
Но необходимо соблюдать осторожность.
Выходное отверстие имеет точную геометрию.
Агрессивная механическая очистка сверлом, иглой или абразивом способна увеличить диаметр или повредить кромку отверстия.
После такой «очистки» сопло внешне выглядит лучше, но газодинамические характеристики уже не соответствуют исходным.
Для дешёвого расходника попытка многократно восстанавливать повреждённое отверстие часто экономически бессмысленна.
Почему сопла для резки и лазерной сварки нельзя считать взаимозаменяемыми
В исходной статье отдельно сравниваются сопла для резки и сварки. Сам принцип правильный: задачи газовой системы в этих процессах различаются.
При лазерной резке необходимо удалять расплав из формирующегося канала.
При лазерной сварке, наоборот, задача обычно заключается в формировании и защите сварочной ванны, а не в выдувании расплавленного материала из соединения.
Поэтому конструкции газовой защиты и сопел могут существенно отличаться.
Нельзя выбирать сварочное или режущее сопло только потому, что оно механически подходит к оборудованию.
Однако и здесь нет одной универсальной геометрии для всех лазерных сварочных систем.
Применяются коаксиальная, боковая и другие схемы подачи защитного газа.
Выбор определяется конкретной головкой и технологией.
Автоматическая смена сопел: зачем она нужна промышленному станку
На производстве с большим количеством материалов и толщин оператору может требоваться регулярно менять сопла.
При ручной работе это занимает время и создаёт риск ошибки.
Поэтому современные высокопроизводительные комплексы оснащаются автоматической сменой сопел.
Станок получает данные из управляющей программы, выбирает нужный расходник и устанавливает его без участия оператора.
Более развитые системы дополнительно проводят проверку и центровку.
Это особенно полезно при автоматическом производстве без постоянного присутствия человека.
Bystronic отмечает, что современные режущие системы могут автоматически менять тип и размер сопла в зависимости от обрабатываемого материала, а также выполнять центровку и инспекцию.
Автоматизация здесь нужна не ради удобства.
Она снижает вероятность запуска дорогого листа на неправильном расходнике.
Почему оригинальные и качественные совместимые сопла могут давать разный результат
Вопрос «можно ли использовать неоригинальные сопла?» нельзя решить одним ответом для всех предприятий.
Качественный совместимый расходник, изготовленный с необходимыми допусками, теоретически может обеспечивать требуемый процесс.
Проблема заключается в контроле этих допусков и подтверждении технологической совместимости.
Поэтому для ответственной высокомощной резки стоимость сопла необходимо сопоставлять с риском.
Чем выше стоимость материала, мощность оборудования и загрузка станка, тем меньше экономического смысла рисковать всей партией ради небольшой экономии на одном расходнике.
Производители оригинальных сопел как раз делают акцент на точности геометрии, стабильном газовом потоке и минимизации образования грата.
Типичные ошибки при выборе сопла
На практике проблемы чаще возникают не из-за отсутствия сложных инженерных расчётов, а из-за нескольких повторяющихся ошибок.
К ним относятся выбор только по совпадению резьбы; попытка одним соплом резать весь диапазон материалов; уменьшение диаметра «для повышения точности»; установка слишком большого отверстия «чтобы точно хватило газа»; произвольное изменение рабочего зазора; продолжение работы после повреждения сопла; компенсация плохого газового потока увеличением давления; использование настроек от другого типа сопла и запуск высокомощного режима на расходнике, не предназначенном для данной режущей головки.
В большинстве современных производств лучший подход значительно проще:
использовать тип сопла, диаметр и рабочий зазор, предусмотренные технологической картой конкретного станка, и корректировать их только после контролируемого теста.
Как правильно проверить новое сопло после установки
После замены расходника недостаточно убедиться, что он закручен.
Необходимо проверить центровку относительно луча и убедиться, что система контроля высоты работает стабильно.
После этого выполняется пробный рез.
На тестовой детали желательно оценивать не только верхнюю поверхность.
Контролируется нижняя кромка, наличие грата, симметрия качества по направлениям движения и стабильность прожига.
Если установлено сопло другого диаметра или конструкции, переход должен сопровождаться выбором соответствующей технологической карты.
Как подобрать сопло для лазерного станка на производстве
Практическая последовательность начинается не с каталога расходников.
Сначала определяется материал.
Затем толщина.
После этого выбирается технологический газ и режим резки.
Далее используется технологическая таблица производителя станка или режущей головки, где указаны тип и диаметр сопла, давление, фокусное положение, рабочее расстояние и скорость.
После установки выполняются центровка и пробный рез.
Только после подтверждения результата режим имеет смысл запускать в серийное производство.
Это намного надёжнее, чем выбирать сопло по совету «на нержавейку всегда ставьте двойное 2,0 мм» или любому другому универсальному правилу.
Современная лазерная резка слишком разнообразна для таких рекомендаций.
Как оценивать качество сопла при покупке
Внешний блеск меди практически ничего не говорит о качестве.
Важно качество обработки выходного отверстия, отсутствие заусенцев, точность диаметра, соосность геометрии и совместимость с конкретной головкой.
Кроме того, расходник должен корректно работать с ёмкостной системой контроля высоты.
Для высокомощных станков желательно использовать продукцию, для которой производитель подтверждает совместимость с соответствующим диапазоном мощности.
Экономика сопел: считать нужно стоимость детали, а не расходника
Представим два варианта.
Первое сопло стоит дешевле, но на основной номенклатуре увеличивает расход газа и требует более частой ручной зачистки.
Второе стоит дороже, но позволяет использовать штатную технологию без доработки деталей.
Для закупщика первый вариант может выглядеть привлекательнее.
Для производства — наоборот.
Правильный показатель — стоимость детали после всех операций.
Она включает не только цену сопла, но и газ, электроэнергию, машинное время, труд оператора, ручную обработку и вероятность брака.
Именно поэтому качественные расходные материалы особенно важны на высокопроизводительных станках.
Чем дороже один час простоя оборудования, тем меньше значение имеет экономия нескольких сотен рублей на расходнике.
FAQ: часто задаваемые вопросы о соплах для лазерной резки
Какое сопло лучше использовать для волоконного лазера?
Универсального лучшего сопла нет. Оно выбирается под конкретную режущую головку, материал, толщину, газ и технологический режим. Основным источником данных должна быть технологическая таблица производителя станка.
Чем одинарное сопло отличается от двойного?
Они отличаются внутренней конструкцией и характером формирования газового потока. Но нельзя универсально привязывать одинарное сопло только к одному газу, а двойное — к другому. Назначение зависит от конкретного оборудования и технологии.
Какой диаметр сопла выбрать?
Диаметр определяется технологией. Слишком маленькое отверстие может ограничить необходимый расход газа, особенно на толстом материале. Слишком большое способно неоправданно увеличить расход. Поэтому выбор выполняют по технологической карте.
Правда ли, что маленькое сопло повышает точность лазерной резки?
Нет. Размер отверстия сопла не определяет точность детали напрямую. Слишком маленькое отверстие при неправильном применении может ухудшить удаление расплава и увеличить образование грата.
Можно ли одним соплом резать все материалы?
Физически станок иногда сможет выполнить разные операции, но с технологической и экономической точки зрения это не лучший подход. Для разных материалов, газов и толщин производитель может предусматривать разные типы и диаметры сопел.
Какое сопло используют для кислородной резки?
Это зависит от конкретной режущей головки и технологической карты. Универсальная рекомендация только по названию газа некорректна.
Какое сопло используют при резке азотом?
Аналогично, тип и диаметр зависят от материала, толщины, давления и конструкции оборудования. При высоконапорной азотной резке особенно важно обеспечить необходимый расход газа и правильную центровку.
Влияет ли сопло на расход азота?
Да. Диаметр и внутренняя геометрия влияют на расход и характер газового потока. Однако фактическое потребление определяется всей системой: давлением, конструкцией сопла, рабочим зазором и технологическим режимом.
Влияет ли сопло на образование грата?
Да, но грат может появляться и по другим причинам. Если сопло повреждено, неправильно подобрано или плохо отцентрировано, расплав удаляется менее эффективно. Одновременно необходимо проверить фокус, скорость, давление газа и состояние оптики.
Как понять, что сопло не отцентрировано?
Один из характерных признаков — устойчивое различие качества кромки с разных сторон или направлений реза. Однако для подтверждения необходимо выполнить процедуру проверки центровки, предусмотренную производителем головки.
Какое расстояние должно быть между соплом и металлом?
Универсального значения нет. Рабочий зазор задаётся технологической картой конкретной системы. Современный станок поддерживает его автоматически с помощью системы контроля высоты.
Можно ли увеличить зазор для безопасности?
Произвольное увеличение рабочего расстояния способно ухудшить газодинамику и качество реза. Если необходимо исключить столкновения, следует искать причину деформации листа или проверять систему контроля высоты, а не самостоятельно менять технологический зазор.
Когда необходимо менять сопло?
При повреждении выходного отверстия, деформации, налипании материала, проблемах с центровкой или заметном ухудшении качества. На интенсивном производстве имеет смысл менять сопло раньше полного разрушения, если изношенный расходник уже увеличивает время цикла и объём зачистки.
Можно ли прочищать отверстие сопла иглой или сверлом?
Такая обработка может изменить точную геометрию отверстия. Поэтому использовать механические способы, не предусмотренные производителем, нежелательно. Иногда дешевле и надёжнее установить новый расходник.
Может ли неправильное сопло повредить защитное стекло?
Косвенно — да. Нестабильный прожиг и неправильная газодинамика могут увеличить количество продуктов процесса, направляемых в сторону головки. Но это не следует путать с оптическим обратным отражением лазерного излучения.
Подходит ли одно сопло для 3 и 20 кВт?
Только если такое применение прямо допускается производителем конкретной режущей головки. Совпадение резьбы не является достаточным подтверждением технологической совместимости.
Зачем станку автоматическая смена сопел?
Она позволяет автоматически подбирать расходник под материал и толщину, снижает время переналадки и вероятность ошибки оператора. На автоматизированном производстве также могут применяться автоматические проверка и центровка сопла.
Правильное сопло — часть технологии, а не отдельный расходник
Качество лазерной резки определяется не одним компонентом.
Мощный источник не компенсирует неправильно подобранное сопло.
Высокое давление азота не компенсирует нарушенную центровку.
А дорогое оригинальное сопло само по себе не исправит неправильную скорость или фокус.
Стабильный процесс возникает только тогда, когда все элементы согласованы между собой:
лазерный источник, режущая головка, оптика, сопло, технологический газ, фокусное положение, рабочий зазор, скорость и свойства материала.
Именно поэтому современный лазерный станок следует оценивать не только по киловаттам источника.
Не менее важны технологические базы резки, автоматическая фокусировка, контроль высоты, функции центровки и диагностики сопла, автоматическая смена расходников и возможности управления вспомогательным газом.
Подберём лазерный станок и технологию резки под ваши материалы
При выборе волоконного лазерного станка важно заранее понимать не только требуемую мощность источника, но и то, какие материалы, толщины и вспомогательные газы будут использоваться в реальном производстве.
От этого зависит конфигурация режущей головки, требования к компрессору и газовой системе, применяемые сопла, скорость обработки и себестоимость детали.
Отправьте нашим специалистам перечень материалов и толщин, а также несколько типовых чертежей.
Мы поможем подобрать конфигурацию лазерного станка, оценить требуемую мощность источника и рабочее поле, определить подходящую технологию резки кислородом, азотом или сжатым воздухом, рассчитать требования к газовой инфраструктуре и провести тестовую резку типовых деталей.
При необходимости можно сравнить несколько вариантов оборудования не только по стоимости покупки, но и по производительности, расходу газа, уровню автоматизации и ожидаемым эксплуатационным затратам.
Подберите станок под реальный технологический процесс — а не только по мощности лазера и максимальной толщине из каталога.