








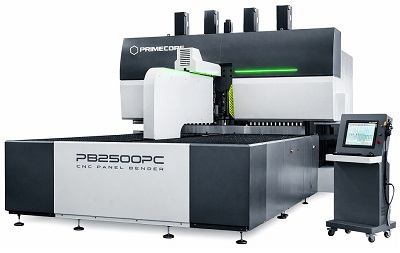


Когда менять листогибочный пресс: как сравнить старую гидравлику, современный CNC и автоматизацию
Старый гидравлический листогибочный пресс может исправно работать десятилетиями. Он развивает заявленное усилие, продолжает гнуть толстый металл и давно не требует лизинговых или кредитных платежей.
Из-за этого возникает естественное ощущение: оборудование уже окупилось, значит, его дальнейшая эксплуатация практически бесплатна.
Но с точки зрения экономики производства это не всегда так.
Стоимость листогибочного пресса складывается не только из цены покупки. Предприятие ежедневно оплачивает электроэнергию, обслуживание гидравлики и механики, рабочее время оператора, переналадку инструмента, изготовление пробных деталей, исправление брака и простой между партиями.
Поэтому старый пресс может быть полностью амортизирован бухгалтерски и при этом оставаться дорогим производственным активом.
Особенно хорошо эта проблема заметна на предприятиях, где уменьшается размер партий, растёт количество номенклатуры и повышаются требования к точности.
Если раньше один комплект инструмента мог стоять на машине несколько часов, то сегодня предприятие может менять задания десятки раз за смену. В такой ситуации производительность всё сильнее определяется не максимальным усилием пресса, а временем между последней годной деталью одной партии и первой годной деталью следующей.
Именно поэтому современный листогибочный пресс необходимо оценивать не только по усилию в тоннах.
Не менее важны скорость переналадки, точность позиционирования траверсы, возможности заднего упора, компенсация прогиба, контроль угла, программирование, автоматизация и стоимость одной готовой детали.

Полностью оплаченный листогибочный пресс не означает бесплатное производство
Главная экономическая ошибка при сравнении старого и нового оборудования — сопоставлять ежемесячный платёж за новый пресс с нулевым платёжом за старый.
На бумаге такое сравнение действительно выглядит убедительно.
Но в реальном производстве необходимо сравнивать не финансовое обязательство перед банком, а полную себестоимость гибки.
Старый пресс продолжает потреблять энергию, занимать производственную площадь и требовать обслуживания. Его оператор тратит время на ручное программирование, установку инструмента, пробные гибы и корректировку угла.
Если для выполнения заказа современному прессу требуется 40 минут, а старому — полтора часа с учётом настройки, экономическая разница возникает даже при совершенно одинаковой скорости самого рабочего хода.
И чем меньше партия, тем заметнее влияние переналадки.
Почему надёжность и конкурентоспособность — разные понятия
Гидравлический пресс возрастом 15 или 20 лет действительно может оставаться механически надёжным.
Но способность продолжать работу сама по себе не говорит о том, насколько выгодно на нём производить современные заказы.
Конкурентное преимущество всё чаще создают не дополнительные тонны усилия, а сокращение вспомогательного времени.
Современная машина позволяет быстрее подготовить программу, показать оператору последовательность гибов, автоматически установить задний упор, рассчитать положение инструмента, компенсировать прогиб и в некоторых конфигурациях измерить фактический угол непосредственно в процессе.
Если конкурент затрачивает на переналадку 10–15 минут, а предприятие со старым прессом — 40 минут, разница постепенно превращается в стоимость каждой детали.
Почему особенно сильно проигрывает старый пресс при мелкосерийном производстве
Представим партию из 500 одинаковых деталей.
Даже длительная переналадка распределяется на большое количество изделий и оказывает сравнительно небольшое влияние на стоимость одной штуки.
Теперь возьмём партию из пяти деталей.
Если подготовка занимает 30 минут, а непосредственно гибка — пять минут, большая часть машинного времени вообще не связана с формованием металла.
Именно поэтому автоматизация настройки особенно интересна для high-mix / low-volume производства, где много разных заказов и небольшие партии.
Реальная стоимость эксплуатации листогибочного пресса
Чтобы понять, выгодно ли продолжать работу на существующем оборудовании, полезно отказаться от понятия «станок уже оплачен» и перейти к стоимости одной годной детали.
В неё входят машинное время, электроэнергия, обслуживание, инструмент, труд оператора, переналадка, программирование, изготовление пробных деталей, контроль качества и брак.
Если новый пресс позволяет уменьшить несколько этих составляющих одновременно, разница в цене оборудования начинает окупаться не за счёт одного большого эффекта, а за счёт суммы небольших производственных улучшений.
Гидравлический, сервоэлектрический или гибридный листогибочный пресс
Современный рынок нельзя делить только на «старую гидравлику» и «новую электрику».
Сегодня используются традиционные гидравлические, современные сервогидравлические, гибридные и полностью сервоэлектрические листогибочные прессы.
Каждая архитектура имеет свои сильные стороны.
Гидравлический листогибочный пресс
Гидравлическая схема остаётся одним из основных решений для промышленной гибки.
Она хорошо масштабируется по усилию и длине, поэтому особенно востребована на тяжёлом оборудовании.
Современный CNC-гидравлический листогиб значительно отличается от машины предыдущих поколений.
Он может иметь высокоточную синхронизацию цилиндров, пропорциональную гидравлику, автоматическую компенсацию прогиба, многоосевой задний упор и развитую систему ЧПУ.
Поэтому противопоставление «гидравлика = устаревшая технология» неправильно.
Устареть может конкретная конструкция и система управления, но сама гидравлическая технология сохраняет актуальность.
Сервоэлектрический листогибочный пресс
В сервоэлектрической системе усилие создаётся электрическими сервоприводами без традиционного основного гидравлического контура.
Одно из очевидных преимуществ — отсутствие большого объёма гидравлического масла.
Современные полностью электрические прессы также отличаются низким энергопотреблением в периоды ожидания, малым уровнем шума и высокой управляемостью движения.
При этом область применения сервоэлектрики продолжает расширяться.
Поэтому старое утверждение, что электрические прессы подходят только для небольшой тоннажности, уже нельзя считать универсальным.
Например, серийные сервоэлектрические машины SafanDarley сегодня предлагаются вплоть до 300 тонн, а AMADA выпускает полностью электрическую EGB-серию до 1300 кН в стандартной линейке.
Гибридный листогибочный пресс
Гибридная архитектура сочетает гидравлический силовой контур с сервоуправлением насосом или другой схемой регулируемого привода.
Главная идея заключается в том, чтобы создавать необходимый гидравлический поток тогда, когда он действительно требуется, вместо постоянной работы традиционного насоса на одном режиме.
В результате можно сохранить преимущества гидравлики по усилию и одновременно уменьшить энергопотребление, тепловыделение и шум.
Точная конструкция гибридной системы различается у производителей, поэтому неправильно описывать любой гибрид как «сервомотор с насосом непосредственно на цилиндре».
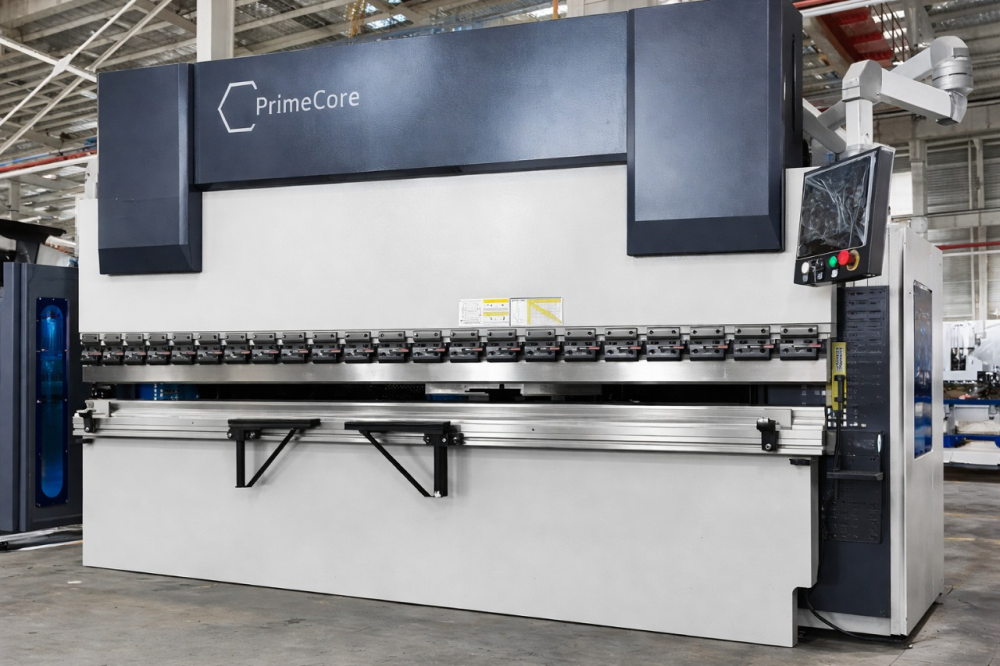
Значит ли сервоэлектрический пресс, что гидравлика больше не нужна
Нет.
Выбор определяется задачей.
Для компактных и средних машин, где особенно важны скорость, энергоэффективность и высокая динамика, сервоэлектрическая технология может быть очень привлекательной.
При большой длине гиба и высокой тоннажности гидравлические и гибридные системы продолжают широко использоваться.
Современные тяжёлые гидравлические листогибы также получили энергосберегающие приводы. Например, TRUMPF для TruBend 8000 использует On-Demand Drive и заявляет снижение энергопотребления до 26 % относительно традиционной гидравлической схемы в соответствующей конфигурации.
Поэтому вопрос следует формулировать не как «электрика или устаревшая гидравлика», а как:
какая архитектура обеспечивает лучшую экономику на нашей длине гиба, тоннажности, номенклатуре и загрузке?
Энергопотребление старого гидравлического пресса
Одна из сильных идей исходного материала связана с потреблением энергии в режиме ожидания.
На старых гидравлических системах основной двигатель и насос действительно могут значительную часть смены продолжать работать даже тогда, когда оператор не выполняет гиб.
Электроэнергия в этот момент не создаёт готовую продукцию.
Часть её превращается в тепло, которое затем дополнительно приходится отводить от гидравлической системы.
Но универсальная формула вроде «старый пресс всегда теряет 40 или 50 % энергии» технически некорректна.
Фактический расход зависит от конструкции гидросистемы, мощности двигателя, рабочего цикла, времени ожидания и режима эксплуатации.
Современные сервогидравлические системы способны значительно уменьшить эту проблему.
Поэтому для предприятия лучший способ оценки — измерить реальное потребление существующего пресса за смену и сравнить его с предлагаемой машиной на аналогичном рабочем цикле.
Почему считать нужно киловатт-часы на деталь
Как и в случае с лазерным оборудованием, одна цифра установленной мощности электродвигателя мало говорит о реальной экономике.
Допустим, старый пресс потребляет меньше электроэнергии непосредственно во время одного рабочего хода, но партия из-за медленной переналадки находится на нём два часа.
Современная машина потребляет больше в момент формования, но заканчивает тот же заказ за один час.
Поэтому экономически правильный показатель — не максимальная мощность двигателя, а количество энергии, затраченное на выпуск одной годной партии.
Температура гидравлического масла и повторяемость
Температурный режим действительно важен для гидравлической системы.
С изменением температуры меняется вязкость масла, а вместе с ней могут изменяться гидравлические потери и характеристики отдельных элементов системы.
Но из этого не следует, что любой гидравлический пресс обязательно начинает «уходить на градус» после нескольких часов работы.
Современные машины используют пропорциональное управление, датчики положения, контролируемые гидравлические схемы и температурное управление.
Поэтому корректнее говорить не о неизбежной неточности гидравлики, а о том, что старое оборудование без достаточного контроля температуры и обратной связи может быть более чувствительно к изменению рабочего состояния.
Сервоэлектрическая система исключает масло как один из факторов, но сама также имеет тепловые процессы в двигателях, приводах и конструкции.
Ни одна промышленная машина полностью не свободна от температурных эффектов.
Переналадка — один из самых дорогих скрытых процессов
На многих листогибочных участках гораздо больше денег теряется не на электроэнергии, а на смене задания.
Оператор заканчивает одну партию, ищет необходимый пуансон и матрицу, снимает предыдущий инструмент, устанавливает новый, выравнивает сегменты, вводит программу, настраивает задний упор и выполняет пробный гиб.
Во время всех этих действий оборудование не выпускает продукцию.
При маленьких партиях переналадка способна занимать больше времени, чем сама гибка.
Почему инструмент особенно сильно влияет на производительность
Современный пресс может иметь очень высокую скорость подхода траверсы.
Но если оператор полчаса устанавливает инструмент перед пятиминутной партией, повышение скорости рабочего хода практически не меняет общую производительность.
Именно поэтому при сравнении листогибочных прессов полезно измерять не только количество гибов в минуту, но и время:
от последней годной детали заказа A до первой годной детали заказа B.
Этот показатель намного лучше отражает эффективность мелкосерийного производства.

Автоматическая смена инструмента ATC
Automatic Tool Changer автоматически формирует требуемую инструментальную раскладку.
Система получает данные из программы, извлекает нужные сегменты и устанавливает их в заданные позиции.
Для предприятия это означает сокращение ручной работы оператора и, что особенно важно, более стабильное время переналадки.
В современных системах выигрыш может быть очень существенным. Например, AMADA для EGB-ATCe заявляет автоматическое формирование даже сложной инструментальной раскладки менее чем за две минуты.
TRUMPF также использует автоматический ToolMaster и прямо позиционирует его как средство сокращения времени настройки, особенно при небольших партиях.
Но эти цифры не следует автоматически переносить на любой пресс и любой комплект инструмента.
Реальное время зависит от количества сегментов, их расположения, конструкции магазина и конкретной детали.
Когда ATC действительно выгоден
Автоматическая смена инструмента особенно интересна там, где предприятие выполняет много разных повторяющихся заказов небольшими партиями.
Представим, что за смену выполняется 15–20 номенклатурных позиций.
Если ручная переналадка каждой занимает 15 минут, производство теряет несколько часов.
Если эти переналадки удаётся сократить до нескольких минут, экономический эффект возникает ежедневно.
При одной крупной серии, которая работает на одном комплекте инструмента всю смену, ценность ATC будет значительно ниже.
Нужна ли автоматическая смена инструмента для единичных деталей
Не обязательно.
Если предприятие выпускает полностью непредсказуемые единичные изделия и оператор способен быстро установить простой комплект инструмента вручную, ATC может оказаться избыточным.
Поэтому автоматизацию необходимо выбирать по реальной структуре заказов, а не по максимальному количеству доступных функций.
Между полностью ручной и полностью роботизированной сменой существует много промежуточных решений: быстрые зажимы, световая индикация положения инструмента, интеллектуальные библиотеки и программные подсказки оператору.
Быстрозажимной инструмент как промежуточный уровень автоматизации
На старом прессе много времени может уходить не только на поиск сегментов, но и на их фиксацию и выравнивание.
Современные системы быстрого зажима позволяют значительно сократить эту часть переналадки.
Поэтому предприятие, которому пока экономически не нужен ATC, всё равно может получить большой эффект за счёт качественной оснастки и современной системы зажимов.
Важно оценивать весь инструментальный процесс.

Offline-программирование листогибочного пресса
Ещё один существенный источник производительности — перенос программирования с машины на отдельное рабочее место.
На традиционном участке оператор нередко читает чертёж непосредственно у пресса, определяет последовательность гибов, выбирает инструмент и корректирует программу.
Всё это время станок занят, хотя металл фактически не гнётся.
Offline-система позволяет инженеру заранее подготовить технологию.
Когда заготовка приходит к оборудованию, программа уже содержит необходимые данные о последовательности операций и положении заднего упора.
3D-моделирование и проверка столкновений
Современная программа может построить модель детали, пресса и инструмента, определить последовательность гибов и проверить возможные столкновения.
Это особенно важно для сложных коробчатых деталей.
При ручном подборе последовательности оператор иногда обнаруживает проблему только после нескольких выполненных гибов, когда деталь уже невозможно физически установить для следующей операции.
Цифровая симуляция позволяет обнаружить такое ограничение до начала производства.
TRUMPF, например, использует offline-программирование с 3D-симуляцией и контролем коллизий для своих современных листогибочных систем.
Digital Twin: полезный инструмент, но не волшебная модель
Термин «цифровой двойник» часто используется слишком свободно.
Для листогибочного производства ценность представляет точная цифровая модель станка, инструмента, заднего упора, детали и последовательности гибов.
Она помогает прогнозировать столкновения и подготовить программу вне машины.
Но сама по себе компьютерная модель не гарантирует правильный первый гиб.
Реальный лист имеет допуски по толщине и механическим свойствам. Направление прокатки и фактический предел текучести также могут влиять на пружинение.
Поэтому качественная цифровая подготовка должна сочетаться с возможностями реального станка по измерению и корректировке процесса.
Почему первая деталь партии часто оказывается самой дорогой
При традиционной настройке оператор выполняет первый гиб, измеряет угол и вносит коррекцию.
Если материал отличается от предыдущей партии, приходится выполнять ещё один тест.
При больших сериях потеря одной заготовки несущественна.
При партии из пяти деталей она означает 20 % материала заказа.
Поэтому концепция first part, good part особенно важна именно при мелкосерийном производстве.
Но трактовать её как абсолютную гарантию «первая деталь никогда не будет браком» неправильно.
Речь идёт о максимальном сокращении количества пробных изделий за счёт качественной модели, точной механики и измерения фактического результата.
Почему угол после гибки меняется
Даже идеально позиционированная траверса не гарантирует абсолютно одинаковый угол на каждом листе.
Причина — пружинение материала.
После снятия нагрузки металл частично возвращается в сторону исходного состояния.
Величина пружинения зависит от материала, толщины, направления прокатки, радиуса, способа гибки и фактических механических свойств партии.
Поэтому современный листогиб должен управлять не только координатой Y.
Необходимо учитывать поведение самого материала.
Измерение угла в процессе гибки
Современные системы могут измерять фактический угол непосредственно на станке и использовать полученные данные для коррекции.
Существуют оптические и контактные технологии.
Это снижает зависимость результата от субъективной проверки оператором и позволяет быстрее адаптироваться к реальному пружинению.
Например, TRUMPF использует системы ACB Wireless и ACB Laser, а AMADA — Bi-S II для автоматического измерения угла.
При этом не стоит называть любое такое решение «искусственным интеллектом».
В большинстве случаев речь идёт о датчиках, измерительных алгоритмах и адаптивном CNC-управлении.
Что такое компенсация прогиба листогибочного пресса
При приложении большого усилия рама и траверса листогиба испытывают упругую деформацию.
Если её не компенсировать, по центру длинной детали угол может отличаться от угла возле стоек машины.
Для устранения этого эффекта используется компенсация прогиба, или компенсация прогиба.
Система создаёт небольшую корректирующую форму нижнего стола или иным способом компенсирует деформацию пресса под нагрузкой.
Ручная и автоматическая компенсация прогиба
На старых машинах оператор мог выполнять корректировку вручную.
Современный CNC способен рассчитывать необходимое значение на основании длины гиба, материала, инструмента и усилия.
В зависимости от конструкции используются механические, гидравлические и сервоприводные системы.
Например, современные AMADA EGB используют динамическую сервокомпенсацию прогиба, а TRUMPF предлагает CNC-controlled компенсация прогиба на тяжёлых TruBend 8000.
Почему компенсация прогиба не исправляет все ошибки угла
Компенсация прогиба решает прежде всего вопрос распределения деформации по длине машины.
Но она не устраняет автоматически неправильное пружинение, ошибочный инструмент, неподходящий V-раскрыв или неправильную геометрию заготовки.
Поэтому современная точная гибка строится из нескольких уровней: правильная технология, компенсация деформации станка и при необходимости контроль фактического угла.
Задний упор и его влияние на производительность
Качество листогиба определяется не только движением траверсы.
Положение линии гиба задаётся задним упором.
Простой пресс может иметь небольшое количество управляемых координат.
Более развитая система позволяет независимо изменять положение пальцев и работать со сложной геометрией.
Это особенно важно при косых кромках, разных глубинах полок и сложных последовательностях.
Чем больше таких деталей в номенклатуре предприятия, тем большую ценность имеет развитый многоосевой задний упор.
Современный CNC уменьшает зависимость от памяти оператора
На старом оборудовании значительная часть технологии может существовать только в опыте конкретного человека.
Опытный специалист знает, какой инструмент выбрать, насколько скорректировать угол и в какой последовательности повернуть деталь.
Это ценнейшая квалификация.
Но для предприятия такая зависимость одновременно является производственным риском.
Современная система позволяет перенести значительную часть этих знаний в цифровую технологическую базу.
Программы, инструменты, последовательности гибов и корректировки можно сохранять и повторно использовать.
Таким образом опыт не исчезает вместе со сменой оператора.
Значит ли это, что современному прессу не нужен квалифицированный оператор
Нет.
Автоматизация изменяет структуру квалификации, а не полностью устраняет её.
Оператору всё равно необходимо понимать материал, инструмент, правила безопасности и особенности гибки.
Но ему реже приходится выполнять расчёты и корректировки вручную.
В результате новый сотрудник быстрее достигает стабильного производственного результата.
Сервоэлектрика и тяжёлая гибка
В исходном материале проводится слишком жёсткая граница: сервоэлектрические машины — для тонкого листа, а всё тяжелее определённого уровня обязательно требует гидравлики.
Сегодня эта граница значительно размыта.
На рынке уже существуют сервоэлектрические листогибы высокой тоннажности. SafanDarley, например, предлагает электрические машины до 300 тонн.
Однако при дальнейшем увеличении усилия, длины и массы деталей гидравлические и гибридные системы по-прежнему особенно распространены.
Поэтому при выборе тяжёлого пресса важнее анализировать конкретную модель, чем использовать правило «после N тонн электрика невозможна».
Тяжёлые листогибочные прессы
При формовании толстолистовых конструкций на первый план выходят усилие, длина гиба, жёсткость рамы, прогиб, возможности поддержки тяжёлой детали и безопасность оператора.
В таком производстве экономический выигрыш нового оборудования может возникать не столько из-за более быстрого рабочего хода, сколько благодаря автоматической компенсации прогиба, многоосевому заднему упору и вспомогательным устройствам для поддержки детали.
Для длинномерных изделий также применяются тандемные листогибочные комплексы, в которых две машины работают синхронно как единая система.
Гибридный привод как компромисс для высокой тоннажности
В тяжёлом сегменте гибридная технология интересна возможностью объединить гидравлическое усилие с управляемым приводом.
Насос работает в соответствии с потребностью процесса, благодаря чему уменьшаются холостые потери и тепловыделение.
Но главный смысл гибридной системы не в красивом названии.
Покупателю необходимо сравнивать реальное энергопотребление, скорость, точность, объём масла, требования к обслуживанию и стоимость всей машины.
Разные производители используют термин hybrid для разных технических схем.
Роботизированная гибка — не только для массового производства
Раньше робот у листогибочного пресса действительно ассоциировался прежде всего с длинными сериями одинаковых деталей.
Современное offline-программирование значительно расширило область применения.
Сегодня автоматические гибочные ячейки могут работать и с относительно небольшими партиями, если номенклатура хорошо цифровизована и задания повторяются.
Современные производители развивают именно такой подход. Например, TRUMPF предлагает автоматизированные TruBend Cell с автоматической сменой инструмента и автоматической подачей, а AMADA в актуальной линейке развивает роботизированные EGB-системы для гибкого производства.
Что даёт роботизация листогибочного участка
Главный эффект робота — не обязательно сокращение нескольких секунд одного гиба.
Значительно важнее стабильность.
Робот может повторяемо захватывать заготовку, позиционировать её относительно заднего упора, выполнять предусмотренную последовательность и укладывать готовую деталь.
Для предприятия это позволяет стабилизировать выпуск, уменьшить физическую нагрузку на персонал и организовать длительную автоматическую работу.
Когда роботизированный пресс невыгоден
Автоматизация требует подготовки технологии.
Необходимо корректно смоделировать захват, перемещение детали, инструмент и последовательность.
Если предприятие ежедневно получает совершенно уникальные детали в количестве одной штуки и никогда их не повторяет, время инженерной подготовки может оказаться слишком большим относительно самого заказа.
Поэтому роботизация особенно эффективна там, где имеется хотя бы определённая повторяемость номенклатуры.
Малые партии не являются противопоказанием для автоматизации
Важно различать размер партии и повторяемость номера детали.
Партия может состоять всего из пяти изделий, но если этот заказ повторяется каждую неделю, автоматическая программа используется многократно.
В такой ситуации роботизация или ATC способны иметь хороший экономический эффект.
И наоборот, партия из 100 совершенно уникальных деталей может оказаться сложнее для автоматизации.
Как рассчитать реальную окупаемость нового листогибочного пресса
Главная ошибка — рассчитывать ROI только через разницу в количестве гибов в минуту.
Для современной машины выгода часто формируется прежде всего из сокращения непроизводительного времени.
Полезно отдельно оценить длительность программирования, установку инструмента, изготовление первой годной детали, основной цикл, контроль качества и время простоя между заказами.
После этого можно рассчитать стоимость партии на старом и новом прессе.
Пример расчёта
Предположим, старый пресс обрабатывает одну небольшую партию за 70 минут. Из них 30 минут уходят на подготовку, 10 минут на пробные детали и корректировку и 30 минут непосредственно на производство.
Новый CNC-пресс с заранее подготовленной программой выполняет переналадку за 10 минут, первую годную деталь получает ещё через несколько минут и завершает всю партию за 40 минут.
Экономия составляет около получаса.
Если предприятие выполняет одну такую партию в день, эффект будет умеренным.
Если за смену проходит десять переналадок, освобождается уже несколько часов оборудования.
Эти часы можно использовать для дополнительных заказов.
Именно здесь возникает наиболее интересная часть ROI.
Производительность и производственная мощность — не одно и то же
Экономию часто пытаются найти исключительно в уменьшении себестоимости существующего объёма.
Но новое оборудование может создать дополнительную пропускную способность.
Если предприятие уже загружено и отказывается от заказов из-за очереди на гибке, сокращение переналадки позволяет не просто произвести старый объём дешевле, а выпустить дополнительную продукцию.
Экономическая ценность такого часа значительно выше обычной экономии электроэнергии.
Формула полной экономической оценки
Для практического расчёта удобно использовать:
Экономический эффект нового листогиба = снижение текущих затрат + стоимость высвобождённого времени + уменьшение брака + уменьшение неплановых простоев + дополнительная маржа от новой производственной мощности.
После этого результат сравнивают с дополнительной инвестицией.
Такой подход намного точнее, чем простая формула «стоимость станка / экономия зарплаты оператора».
Какие расходы старого листогиба учитывать
Необходимо взять реальные показатели предприятия.
Сколько электричества потребляет машина за год? Сколько стоят обслуживание и ремонты? Сколько часов операторы тратят на переналадку? Сколько пробных деталей приходится на заказ? Как часто производство останавливается из-за поломок? Есть ли заказы, которые не принимаются из-за недостаточной пропускной способности?
Именно эти цифры превращают разговор о модернизации из рекламной презентации в инвестиционный расчёт.
Считать нужно не только труд оператора
Автоматизацию иногда оправдывают фразой «нам потребуется меньше людей».
Это слишком упрощённый подход.
Новый пресс может не сократить штат вообще.
Вместо этого квалифицированный специалист освобождается от переноски инструмента, ручных проб и повторяющихся операций и получает возможность обслуживать несколько процессов или заниматься более сложной работой.
Поэтому правильный показатель — количество человеко-часов на готовую продукцию.
Стоимость брака и пробных деталей
Для предприятия, работающего с недорогой конструкционной сталью крупными партиями, стоимость одной пробной детали может быть несущественной.
Для небольших заказов из нержавейки, алюминия или дорогостоящих специальных сплавов ситуация меняется.
Если первая заготовка партии стоит несколько тысяч рублей, уменьшение количества пробных гибов становится серьёзным экономическим фактором.
Особенно если материал уже прошёл лазерную резку, снятие заусенцев и другие операции.
Стоимость неправильного гиба выше стоимости листа
Заготовка, отправленная в брак на листогибе, уже содержит стоимость предыдущих операций.
В ней заложены сам материал, лазерная резка, сортировка, внутренняя логистика и труд персонала.
Поэтому реальная цена испорченной детали может быть значительно выше стоимости куска металла.
Именно это необходимо учитывать в расчёте современных систем измерения угла и компенсации.
Когда старый гидравлический пресс действительно имеет смысл оставить
Замена оборудования нужна не всегда.
Если машина исправна, выполняет крупные однотипные партии, редко переналаживается, обеспечивает требуемые допуски и не является ограничением производственного потока, экономический смысл немедленной замены может быть небольшим.
Особенно это относится к тяжёлым операциям, где основное требование — большое усилие, а скорость переналадки играет второстепенную роль.
В таком случае полностью амортизированный пресс действительно может оставаться выгодным активом.
Когда модернизацию уже стоит рассчитывать
Поводом для подробного сравнения становится ситуация, когда участок не успевает за лазерной резкой, значительная часть смены уходит на переналадки, качество слишком сильно зависит от конкретного оператора или предприятие регулярно производит небольшие партии сложных деталей.
Также важно учитывать растущие расходы на ремонт и доступность запасных частей.
Если внезапная поломка старого пресса способна остановить производство на несколько недель, риск простоя тоже имеет экономическую стоимость.
Как выбрать новый листогибочный пресс
Начинать следует не с вопроса:
«Сколько тонн нам нужно?»
Усилие является обязательным техническим параметром, но оно не определяет всю производственную эффективность.
Сначала необходимо изучить номенклатуру деталей: какие материалы и толщины используются, какая максимальная длина гиба, какие размеры полок и коробов встречаются, сколько переналадок выполняется за смену и какого размера реальные партии.
После этого определяется необходимое усилие и рабочая длина, а затем конфигурация CNC, количество осей заднего упора, тип компенсации прогиба и уровень автоматизации.
Усилие пресса необходимо рассчитывать с запасом, но без избыточности
Недостаточное усилие ограничивает технологию и может привести к перегрузке оборудования.
Но слишком большой пресс также не всегда является рациональным решением.
Он стоит дороже, занимает больше места и может иметь более высокие эксплуатационные расходы.
Поэтому усилие рассчитывают под реальные материалы, толщины, длины гиба, инструмент и способ формования.
Важнее иметь правильно выбранный пресс, чем максимальную цифру в тоннах.
Рабочая длина
Необходимо учитывать не только текущую максимальную деталь, но и структуру будущих заказов.
При этом более длинная машина не всегда лучше.
Увеличиваются габариты, масса и стоимость.
Поэтому разумно подбирать рабочую длину под реальный производственный диапазон.
Для особо длинных изделий отдельной альтернативой может стать тандемная система.
Глубина зева, ход и открытая высота
Эти параметры часто оказываются не менее важны, чем тоннаж.
Сложная коробчатая деталь может требовать большого хода и высокой открытой высоты.
Геометрия изделия также определяет необходимый зев и форму инструмента.
Именно поэтому перед заказом пресса полезно предоставить поставщику несколько наиболее сложных 3D-моделей, а не только таблицу толщин.
Количество осей заднего упора
Для простых деталей может быть достаточно базовой конфигурации.
При большом количестве сложных коробов, косых элементов и разных глубин гибов развитая система заднего упора существенно облегчает работу.
Но дополнительные оси должны решать реальную технологическую задачу.
Покупать максимальную конфигурацию только ради количества управляемых координат не всегда экономически оправданно.
Компенсация прогиба
Для длинных деталей и высоких требований к постоянству угла CNC-компенсация прогиба является очень полезной функцией.
Особенно важно правильно подобрать её под усилие, длину и конструкцию машины.
При этом компенсация прогиба не должна рассматриваться отдельно от инструмента и контроля угла.
Все эти элементы работают как одна технологическая система.
Контроль угла
Если предприятие регулярно работает с небольшими партиями, разными партиями металла и строгими допусками, автоматическое измерение угла способно заметно уменьшить зависимость от пробных деталей.
При простом крупносерийном производстве из стабильного материала экономический эффект может быть меньше.
Опция должна оцениваться по стоимости брака и времени настройки, а не только по привлекательности технологии.
ATC или ручная смена инструмента
Здесь особенно важна статистика предприятия.
Сколько переналадок происходит за смену? Сколько времени занимает каждая? Сколько метров и сегментов инструмента меняется? Насколько физически тяжёлые инструменты используются?
Если переналадка уже является главным ограничением участка, ATC может дать очень большой эффект.
Если инструмент меняется два раза в неделю, автоматический склад вряд ли станет главным фактором окупаемости.
Роботизация или ручная работа
Робот имеет смысл оценивать по повторяемости заказов, сложности манипуляции заготовкой, физической нагрузке и дефициту производственных часов.
На некоторых производствах лучший вариант — полностью автоматическая ячейка.
На других рациональнее приобрести современный ручной CNC-пресс с хорошим offline-программированием, быстрыми зажимами и контролем угла.
Между старым гидравлическим прессом и полностью автономной роботизированной линией существует большое количество промежуточных конфигураций.
Сравнение основных типов листогибочных прессов
| Параметр | Современный гидравлический | Гибридный / servo-hydraulic | Сервоэлектрический |
|---|---|---|---|
| Высокая тоннажность | Отлично | Отлично | Диапазон расширяется, зависит от модели |
| Энергопотребление в ожидании | Зависит от гидросхемы | Обычно ниже традиционной схемы | Очень низкое |
| Гидравлическое масло | Да | Да, объём зависит от конструкции | Основной гидроконтур отсутствует |
| Динамика | Высокая на современных системах | Высокая | Очень высокая |
| Шум в ожидании | Зависит от привода | Низкий при on-demand работе | Минимальный |
| Обслуживание гидравлики | Требуется | Требуется в меньшем или ином объёме | Не требуется для основного привода |
| Тяжёлые и длинные детали | Очень широкий выбор | Очень широкий выбор | Зависит от доступной модели |
| Автоматизация | Возможна | Возможна | Возможна |
| ATC | Зависит от модели | Зависит от модели | Зависит от модели |
| Роботизация | Возможна | Возможна | Возможна |
| Оптимальная область | универсальная и тяжёлая гибка | энергоэффективная универсальная/тяжёлая гибка | динамичная точная гибка и высокая эффективность |
Почему тип привода — только один фактор
Два гидравлических пресса могут отличаться по производительности сильнее, чем гидравлический и сервоэлектрический.
То же касается электрических машин.
На реальную эффективность влияют ЧПУ, инструмент, задний упор, программное обеспечение, система контроля угла, автоматизация и эргономика рабочего места.
Поэтому выбирать оборудование только по слову «servo-electric» или «hybrid» неправильно.
Необходимо сравнивать законченные производственные комплексы.
Как провести тест перед покупкой листогибочного пресса
Лучше всего использовать собственную деталь.
Причём не самую простую, а типовую или технологически сложную.
Перед тестом необходимо зафиксировать материал, толщину, инструмент и требования по углам и размерам.
Затем полезно измерить полное время от загрузки программы до получения первой годной детали и отдельно время серии.
Такой тест показывает значительно больше, чем демонстрация одного быстрого гиба.
Какие детали дать поставщику для теста
Полезно выбрать несколько разных типов.
Например, простую серийную деталь, сложный короб с несколькими гибами и длинную деталь, где особенно заметна работа компенсации прогиба.
Если предприятие работает с тяжёлым листом, стоит также проверить наиболее сложную реальную заготовку по массе и габаритам.
Главная задача — воспроизвести ваш производственный процесс, а не идеальный демонстрационный пример поставщика.
Как сравнивать коммерческие предложения
Цена пресса является только началом сравнения.
Необходимо привести предложения к одинаковой комплектации.
Одна машина может уже включать CNC-компенсация прогиба, многоосевой упор и offline-программирование, а у другой эти функции предлагаются отдельно.
Также необходимо учитывать инструмент, пусконаладку, обучение, гарантию и сервис.
Особенно важно заранее определить, какие функции действительно нужны производству.
FAQ: частые вопросы о замене и выборе листогибочного пресса
Стоит ли менять старый гидравлический пресс, если он исправно работает?
Не обязательно. Сначала необходимо рассчитать реальную стоимость его эксплуатации. Если машина соответствует требованиям по качеству и не ограничивает производительность, продолжение эксплуатации может быть экономически оправданно.
Что лучше — гидравлический или сервоэлектрический листогиб?
Универсального победителя нет. Сервоэлектрические системы особенно привлекательны благодаря энергоэффективности, динамике и отсутствию большого гидравлического контура. Гидравлические машины имеют очень широкий диапазон усилий и длин и остаются основным решением для многих тяжёлых задач.
Что такое гибридный листогибочный пресс?
Это пресс, который сочетает гидравлическое создание усилия с управляемым электрическим приводом насоса или другой on-demand гидравлической архитектурой. Конкретная схема зависит от производителя.
Сервоэлектрические листогибы только малой мощности?
Нет. Сегодня существуют серийные электрические прессы на сотни тонн. Но на особенно высокой тоннажности и больших длинах гидравлические и гибридные решения остаются очень распространёнными.
Что экономичнее по электроэнергии?
Обычно полностью электрические и on-demand системы имеют преимущества перед традиционной постоянно работающей гидравликой, особенно при большом количестве ожидания и переналадок. Но экономию необходимо рассчитывать по реальному рабочему циклу.
Почему нельзя ориентироваться только на усилие в тоннах?
Потому что тоннаж показывает доступное усилие, но не производительность участка. В мелкосерийной работе большее влияние могут иметь переналадка, программирование, задний упор и контроль угла.
Что такое CNC-компенсация прогиба?
Это управляемая системой ЧПУ компенсация прогиба станка, позволяющая уменьшить различие угла по длине детали.
Нужна ли компенсация прогиба на коротких деталях?
Её значение особенно возрастает с длиной гиба и усилием. Для коротких деталей эффект может быть значительно меньше.
Что даёт автоматическое измерение угла?
Система измеряет фактический результат гибки и помогает CNC корректировать процесс с учётом реального пружинения материала.
Полностью ли автоматическое измерение устраняет пробные детали?
Не всегда. Оно значительно уменьшает потребность в ручной корректировке, но результат всё равно зависит от правильной технологии, инструмента и состояния материала.
Что такое ATC на листогибочном прессе?
Automatic Tool Changer — автоматическая система смены и расстановки пуансонов и матриц по программе.
Когда ATC окупается быстрее всего?
При большом количестве переналадок и небольших повторяющихся партиях, когда ручная смена инструмента занимает значительную часть смены.
Нужен ли ATC для крупной серии?
Если инструмент устанавливается один раз и используется всю смену, преимущество ATC значительно меньше.
Нужен ли робот для партии из 10–20 деталей?
Размер партии сам по себе не является главным критерием. Если деталь регулярно повторяется и программа уже подготовлена, автоматизация может быть оправданна даже для небольших партий.
Может ли робот заменить квалифицированного оператора?
Робот автоматизирует повторяемые операции, но технологическая подготовка, контроль оборудования и разработка процессов всё равно требуют квалификации.
Что такое offline-программирование?
Это подготовка программы гибки на отдельном компьютере без остановки самого пресса. Система может выбирать инструмент, рассчитывать последовательность операций и проверять столкновения.
Что означает first part, good part?
Цель технологии — максимально увеличить вероятность получения правильной детали с первого цикла без серии пробных гибов. Это направление повышения эффективности, а не абсолютная гарантия нулевого брака.
Как рассчитать окупаемость нового пресса?
Нужно сравнить полную годовую стоимость производства на существующем и новом оборудовании и учесть экономию времени, энергии, обслуживания и брака, а также дополнительную производственную мощность.
Что важнее для ROI — электроэнергия или переналадка?
На high-mix производстве экономия времени переналадки часто значительно важнее электроэнергии. На крупносерийном процессе структура затрат может быть другой.
Может ли современный гидравлический пресс быть энергоэффективным?
Да. Современные гидравлические машины используют управляемые on-demand приводы и другие энергосберегающие решения, поэтому их нельзя сравнивать со старыми постоянно работающими насосами как одну технологию.
Как понять, что предприятию действительно нужен новый пресс
Сам возраст машины не является достаточной причиной для замены.
Старый пресс необходимо менять не потому, что ему исполнилось 15 лет, а потому, что новый комплекс решает измеримую производственную проблему.
Например, он уменьшает переналадку на два часа в смену, снижает количество пробных деталей, устраняет хроническую очередь после лазерной резки или позволяет выпускать сложную продукцию без постоянного участия единственного опытного оператора.
Если такого эффекта нет, инвестицию сложно обосновать.
Если эффект можно измерить в часах, деталях и рублях, решение становится намного понятнее.
Четыре показателя, которые полезно измерить до покупки
Прежде чем обсуждать конкретную модель листогибочного пресса, желательно хотя бы несколько недель собирать реальные производственные данные.
Самыми полезными будут среднее время переналадки, время от запуска программы до первой годной детали, доля простоев и количество брака или пробных заготовок.
После этого можно достаточно объективно понять, какие функции нового пресса действительно принесут деньги.
Если большая часть времени теряется на инструмент, приоритетом становятся ATC или более быстрая система зажима.
Если проблема в пробных гибах — контроль угла и качественное offline-программирование.
Если предприятие не может обеспечить операторов — стоит анализировать роботизацию.
Если основная проблема заключается в расходе энергии и обслуживании гидравлики, имеет смысл сравнить servo-electric и современные on-demand решения.
Подберём листогибочный пресс под вашу реальную производственную программу
При выборе нового листогибочного пресса мы рекомендуем начинать не с каталога тоннажности, а с деталей, которые необходимо производить.
Отправьте нам чертежи или 3D-модели типовых изделий, информацию о материалах и толщинах, максимальной длине гиба, размере партий и количестве переналадок за смену.
На основании этих данных можно подобрать усилие и рабочую длину пресса, определить необходимое количество осей заднего упора, выбрать систему компенсации прогиба и оценить целесообразность автоматического контроля угла, быстрого зажима, ATC или роботизации.
Для предприятий, которые выбирают между сохранением существующего гидравлического оборудования и покупкой нового CNC-листогиба, полезно дополнительно сравнить реальную себестоимость одной типовой партии.
Такой анализ показывает, где именно образуется экономический эффект — в сокращении переналадки, уменьшении брака, снижении энергопотребления, высвобождении рабочего времени или увеличении пропускной способности участка.
Отправьте несколько типовых деталей и данные по текущему производству — подберём листогибочный пресс по реальной технологии и рассчитаем, какие функции оборудования действительно будут работать на окупаемость, а за какие нет смысла переплачивать.