








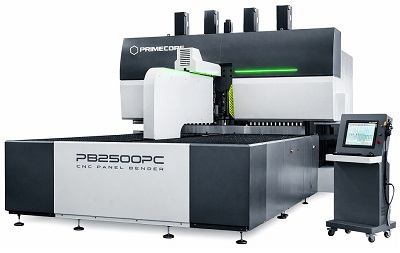


NC или CNC листогибочный пресс: в чём разница и что выбрать для производства
При выборе листогибочного пресса разница в цене между относительно простой NC-машиной и полноценным CNC-листогибом может быть существенной. Оба станка способны сгибать металл. Оба используют пуансон и матрицу, развивают большое усилие и могут выпускать качественные детали. Поэтому возникает закономерный вопрос: зачем платить больше за CNC, если основные операции способен выполнять более доступный NC-пресс?
Ответ зависит не столько от самой физики гибки, сколько от организации производства.
Если предприятие месяцами выпускает одну простую деталь с одинаковым углом и размером полки, возможности развитой CNC-системы могут использоваться лишь частично. Но если за смену необходимо несколько раз менять задания, работать с многогибочными деталями, разными длинами полок и небольшими партиями, на первый план выходят скорость переналадки, автоматическое позиционирование, повторяемость и сохранение технологии.
Именно поэтому сравнивать NC и CNC только по стоимости оборудования неправильно. Гораздо полезнее сравнивать стоимость изготовления годной детали и полное время выполнения заказа.
Что означает NC и CNC у листогибочных прессов
На рынке термины NC и CNC используются не совершенно одинаково у всех производителей.
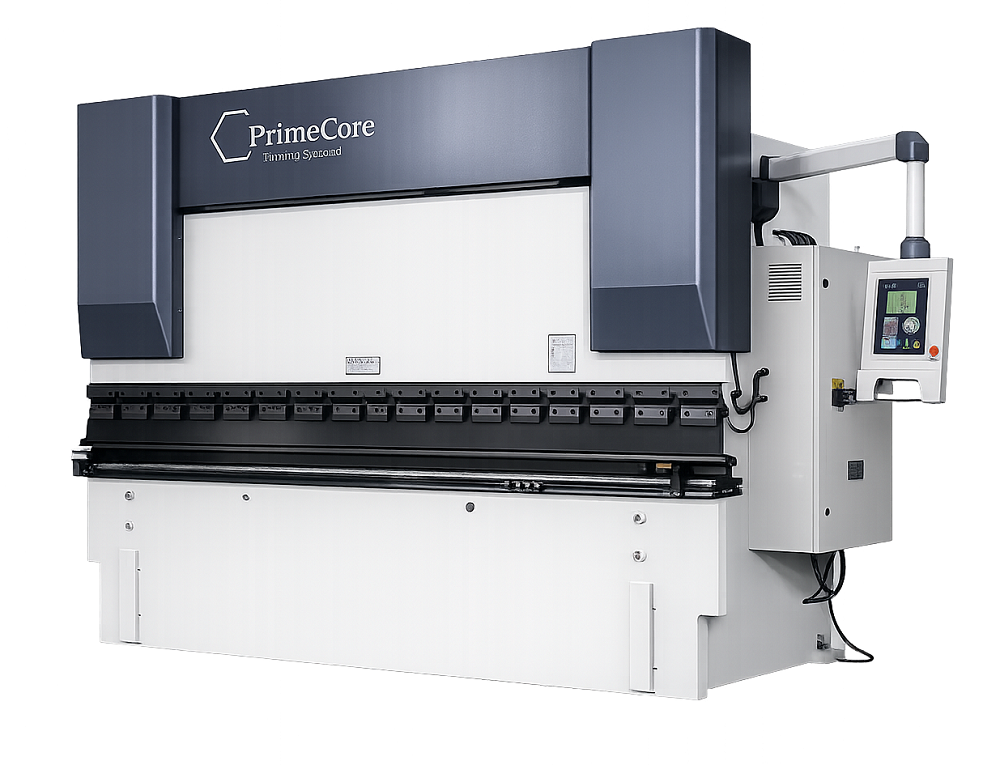
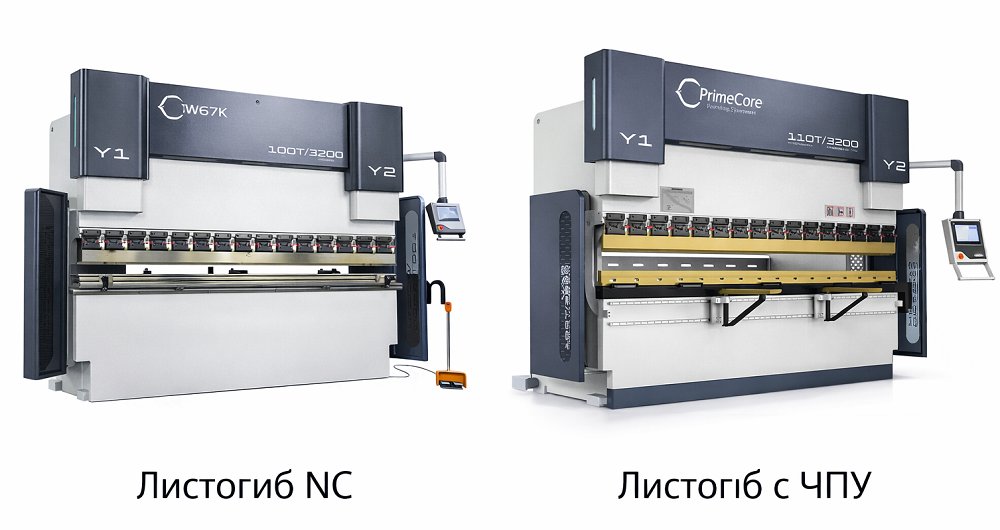
В упрощённом виде под NC-листогибом обычно понимают сравнительно простую машину с цифровым управлением основными параметрами гибки. Часто это гидравлический пресс с торсионной синхронизацией траверсы и ограниченным количеством программируемых осей.
Под CNC-листогибом чаще понимают машину с развитой системой ЧПУ, независимым контролем положения левой и правой сторон траверсы, многоосевым задним упором и расширенными возможностями программирования.
Однако граница не абсолютна.
Современный торсионный листогиб также может иметь сенсорный контроллер, сервопривод заднего упора, хранение программ и даже управляемую систему компенсации прогиба.
Поэтому при покупке лучше сравнивать не надпись NC или CNC в коммерческом предложении, а фактическую конструкцию машины и набор управляемых функций.
Чем торсионный листогиб отличается от электрогидравлического синхронного
Наиболее существенная техническая разница часто находится именно в способе синхронизации траверсы.
Торсионная синхронизация
В классическом торсионном листогибе левая и правая стороны траверсы механически связаны торсионным валом. Система обеспечивает их согласованное движение, а глубина рабочего хода регулируется соответствующим механизмом и системой управления. Такая конструкция сравнительно проста и хорошо подходит для большого количества стандартных операций. Именно поэтому торсионные листогибы остаются востребованными там, где требуется надёжное оборудование для относительно простой номенклатуры без большого количества ежедневных переналадок.
Электрогидравлическая синхронизация
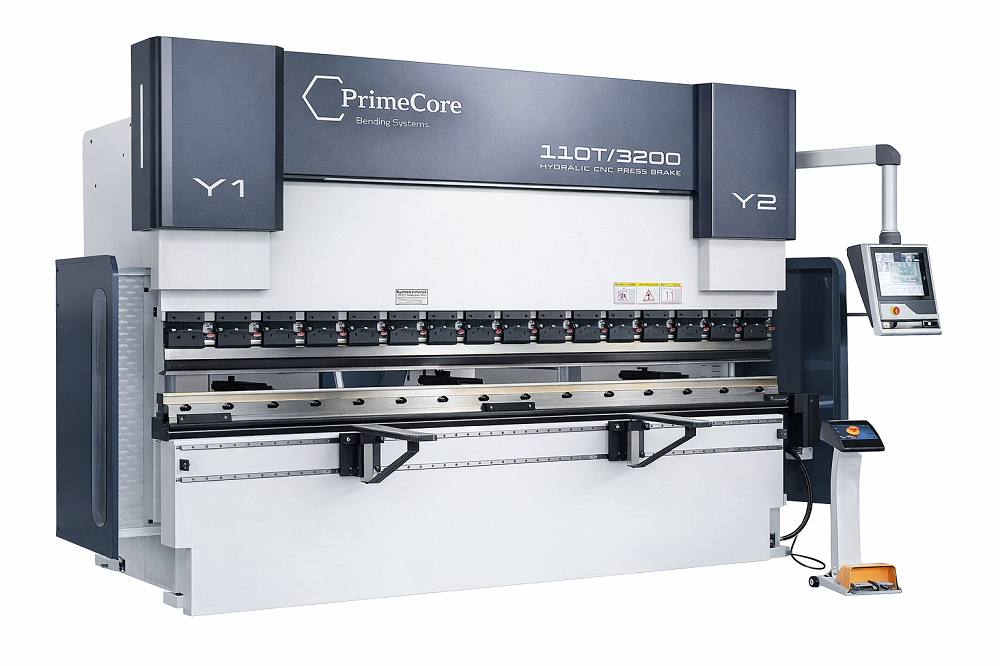
На современном синхронном CNC-прессе левая и правая стороны траверсы обычно контролируются как отдельные оси Y1 и Y2. Линейные измерительные системы определяют фактическое положение сторон траверсы, а ЧПУ через гидравлическую систему корректирует их движение. В результате система получает замкнутый контур регулирования положения. Для пользователя это особенно важно при работе со сложными деталями и высокими требованиями к повторяемости. Но сама архитектура Y1/Y2 не делает любой гиб автоматически точным. Всё равно необходимо правильно подобрать инструмент, рассчитать усилие, учесть пружинение и соблюдать допустимые условия загрузки машины.
Главное преимущество CNC — не тоннаж
Пресс NC и пресс CNC одинаковой номинальной мощности способны развивать сопоставимое усилие. Если требуется согнуть простую прямую деталь из одного и того же материала, разница в физике процесса будет небольшой.
Преимущество развитой CNC-машины проявляется прежде всего в том, как быстро она переходит от одной детали к другой и насколько точно воспроизводит сохранённую технологию.
На многономенклатурном производстве именно это часто оказывается важнее максимальной скорости одного рабочего хода.
Почему цена покупки не показывает реальную стоимость станка
Допустим, NC-пресс заметно дешевле CNC-модели. На этапе закупки экономия очевидна. Но дальше оборудование начинает ежедневно потреблять рабочее время. Если при каждом новом заказе оператору необходимо вручную корректировать положение заднего упора, выполнять пробные гибы и подбирать поправку угла, разница постепенно переносится из капитальных затрат в себестоимость производства. Поэтому правильнее сравнивать:
Цена владения = стоимость оборудования + переналадка + рабочее время + пробные детали + брак + обслуживание + стоимость простоев.
И ещё важнее учитывать дополнительную производственную мощность, которую предприятие получает за счёт сокращения непроизводительного времени.
Время цикла и время выполнения заказа — разные показатели
Допустим, на одной машине непосредственно гиб занимает 20 секунд, а на другой — 17 секунд.
Разница кажется небольшой.
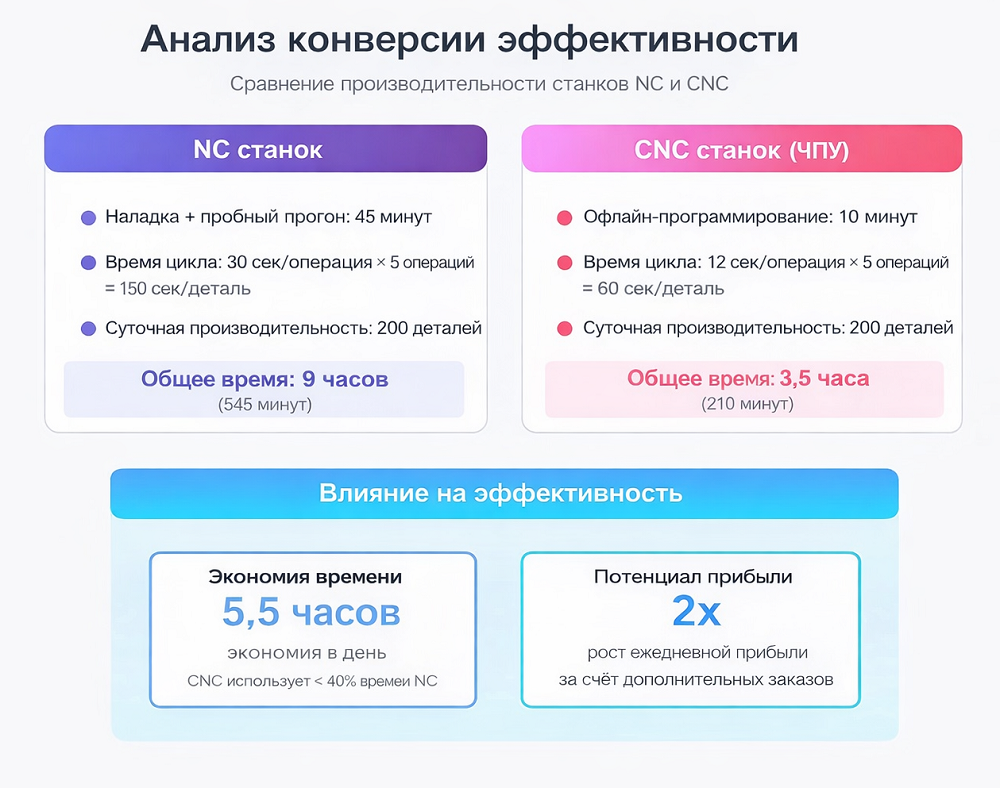
Но если первая машина требует 35 минут для подготовки новой детали, а вторая позволяет загрузить ранее подготовленную программу и начать производство за 10–15 минут, итоговое время заказа будет отличаться значительно сильнее. На партии из нескольких тысяч одинаковых изделий длительная первоначальная настройка распределяется на большой объём продукции. На партии из десяти деталей каждая минута переналадки напрямую влияет на стоимость одной штуки. Поэтому для современного мелкосерийного производства особенно важен показатель: время от последней годной детали предыдущего заказа до первой годной детали следующего.
Когда преимущества CNC становятся особенно заметны
Разница возрастает по мере увеличения количества операций в детали. Простой уголок требует одного положения заднего упора.
Корпус или короб может содержать несколько гибов с разными размерами полок, а после каждой операции необходимо изменить положение заготовки. На многоосевом CNC-заднем упоре требуемые координаты задаются программой и меняются автоматически между операциями. На более простой машине часть этих действий требует дополнительной настройки или участия оператора. Поэтому сложность детали влияет на экономику оборудования не меньше, чем размер партии.
Задний упор NC и CNC
У простого листогиба задний упор может иметь одну основную программируемую координату X. Этого достаточно для большого количества стандартных деталей. Современный CNC-пресс может использовать дополнительные координаты R, Z1, Z2 и другие варианты в зависимости от конструкции производителя. Ось X задаёт глубину полки, R изменяет высоту упорных пальцев, а Z1/Z2 позволяют перемещать пальцы вдоль рабочей длины независимо друг от друга. Такая конфигурация особенно полезна при асимметричных деталях, косых кромках и сложной последовательности гибов. Но большее количество осей не является целью само по себе. Если производство выпускает только простые прямоугольные детали, оно может никогда не использовать возможности дорогого многоосевого упора полностью.
Скорость заднего упора: почему нельзя сравнивать по одной цифре
В исходных рекламных материалах NC и CNC иногда сравнивают по универсальным значениям скорости, например 100 против 400 мм/с.
Такое сравнение слишком упрощено. Скорость зависит от конкретной модели, массы механизма, сервоприводов и конструкции заднего упора.
Более того, при коротком перемещении преимущество высокой максимальной скорости может быть значительно меньше, чем кажется по каталогу. Поэтому лучше измерять фактическое время изготовления типовой многогибочной детали. Оно автоматически учитывает и скорость перемещения осей, и работу оператора, и особенности программы.
Программирование NC-листогиба
Современный NC-контроллер уже не обязательно представляет собой простой дисплей с двумя числовыми значениями.
На рынке существуют контроллеры для торсионных прессов с сенсорным интерфейсом, программированием последовательности гибов, библиотеками материала и инструмента, управлением несколькими координатами и сохранением программ.
Поэтому утверждение «NC всегда настраивается только вручную» неверно.
Но развитая CNC-система обычно предлагает значительно более широкий уровень автоматизации.
Она может использовать двухмерную или трёхмерную визуализацию, автоматически рассчитывать положение управляемых осей и работать совместно с программным обеспечением для автономной подготовки технологии.
Что даёт автономное программирование
При программировании непосредственно на листогибе станок занят, даже если физически не выполняет гибку.
Для простого изделия это несущественно.
Но сложная многогибочная деталь может потребовать времени на подбор инструмента, последовательности и проверку возможных столкновений.
Автономное программирование переносит эту работу на отдельное рабочее место.
Пока пресс выполняет текущий заказ, технолог может подготовить следующий.
Готовая программа затем передаётся на оборудование.
Для производства с большим количеством коротких серий это помогает заметно сократить простой дорогостоящей машины.
2D- и 3D-программирование
Развитые CNC-контроллеры позволяют визуально отображать деталь, инструмент и последовательность операций.
Для оператора это означает, что ему не приходится держать всю технологию в памяти.
Система может показать следующую операцию и положение заготовки, а более развитое программное обеспечение — проверить возможные столкновения ещё до запуска производства.
Это особенно полезно для коробов и сложных профилей.
При простом одиночном гибе подобная функция почти не влияет на результат.
То есть ценность CNC напрямую зависит от сложности вашей номенклатуры.
Пружинение металла остаётся и на CNC-прессе
Наличие развитого ЧПУ не отменяет физические свойства материала.
После снятия нагрузки металл частично восстанавливает исходную форму — возникает пружинение.
Величина зависит от материала, толщины, внутреннего радиуса, раскрытия матрицы и других параметров.
CNC облегчает работу с этим явлением, поскольку позволяет сохранять технологические поправки и быстро корректировать глубину гибки.
Некоторые машины дополнительно оснащаются системами измерения угла.
Но утверждать, что CNC полностью устраняет влияние материала, было бы неправильно.
Почему пробные детали всё равно могут потребоваться
Даже правильно сохранённая программа была разработана для определённых условий.
Если пришла новая партия материала с немного другой толщиной или механическими характеристиками, результат способен измениться.
Поэтому первая деталь партии остаётся важным этапом контроля.
Преимущество современного CNC заключается не в обещании абсолютного отсутствия корректировок, а в возможности выполнять их быстрее и затем сохранять для повторного использования.
Точность NC и CNC: нельзя сравнивать одной цифрой
Было бы неправильно утверждать, что NC-пресс обязательно выпускает неточную продукцию.
Исправная качественная торсионная машина с правильно установленным инструментом и квалифицированным оператором способна обеспечивать хорошую точность на подходящей номенклатуре.
Разница заключается в способе достижения результата.
NC в большей степени зависит от механической настройки и квалификации оператора.
На электрогидравлическом CNC-листогибе замкнутая система управления Y1/Y2 контролирует фактическое положение траверсы и автоматически выполняет предусмотренную программой коррекцию.
Чем сложнее и разнообразнее производство, тем ценнее становится эта возможность.
Что происходит при длинной гибке
Под высоким усилием даже массивная конструкция листогибочного пресса немного деформируется.
Траверса и стол испытывают упругий прогиб.
Если его не компенсировать, условия гибки в центре длинной детали могут отличаться от условий возле краёв.
В результате угол по длине становится неодинаковым.
Для решения этой задачи применяется система компенсации прогиба.
Компенсация прогиба на NC и CNC
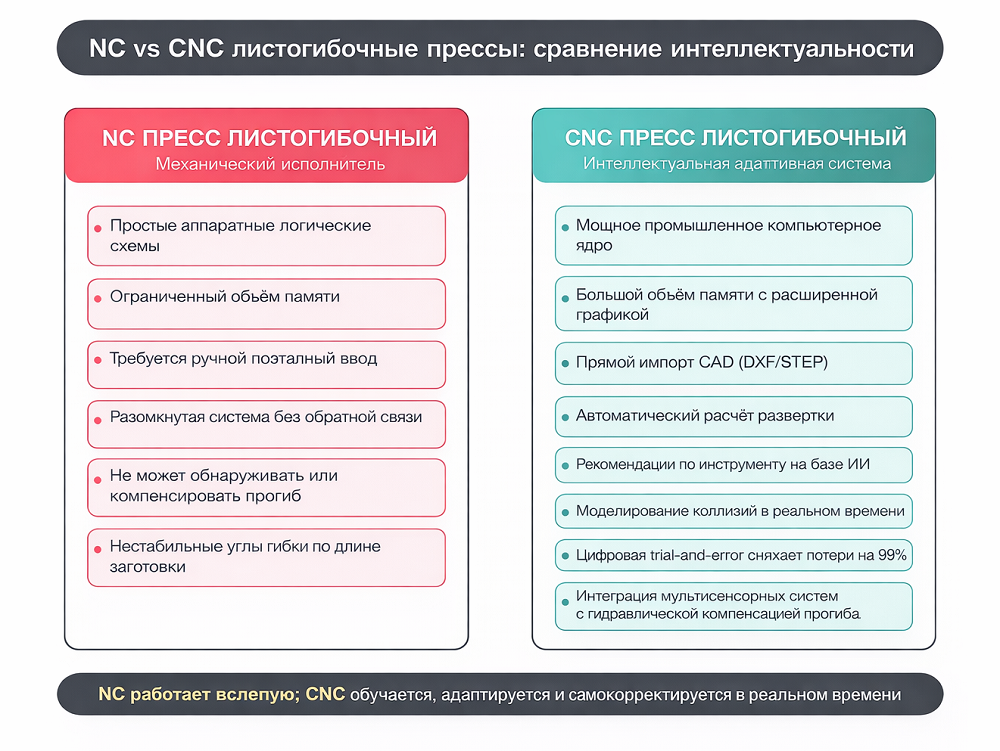
Здесь также нельзя использовать слишком простое правило «NC — без компенсации, CNC — с автоматической».
На рынке существуют торсионные машины с ручной и моторизованной системой компенсации прогиба, а некоторые контроллеры для таких прессов способны управлять соответствующей координатой.
Разница заключается в уровне автоматизации.
На простом оборудовании оператор выставляет компенсацию вручную.
На развитой CNC-машине необходимая величина может автоматически определяться программой и передаваться системе регулировки.
При частой смене материала, длины гиба и тоннажа автоматизация значительно сокращает время переналадки.
Почему компенсация прогиба особенно важна для длинных деталей
Чем длиннее рабочий участок и выше усилие, тем заметнее влияние упругой деформации машины.
Предположим, края трёхметровой детали получаются под требуемым углом, а центр остаётся более открытым.
Это один из признаков того, что необходимо проверить распределение нагрузки, состояние инструмента и настройку компенсации прогиба.
Увеличивать усилие в такой ситуации не следует.
Проблема связана не с тем, что «центру не хватает тонн», а с геометрией системы под нагрузкой.
Ручная компенсация прогиба
Механическая клиновая система может регулироваться вручную. Для производства с небольшой номенклатурой это вполне работоспособное решение. Если предприятие ежедневно использует одинаковый материал, одну длину детали и близкую нагрузку, настройку не приходится постоянно менять. Проблема появляется при частых переходах между совершенно разными изделиями. Тогда оператору приходится регулярно корректировать систему и контролировать результат пробным гибом.
Автоматическая компенсация прогиба
На CNC-листогибе система может быть связана непосредственно с управляющей программой. Контроллер получает технологические параметры и задаёт требуемую компенсацию автоматически. Это не означает, что первая деталь никогда не потребует проверки. Но количество ручных операций уменьшается, а сохранённую настройку можно повторять при следующем запуске заказа. Именно повторяемость является главным преимуществом автоматизации.
Почему нельзя компенсировать прогиб бумажными прокладками
На старых производствах встречается ручное подкладывание тонких пластин или других прокладок под отдельные зоны матрицы. Такой подход может использоваться как специальная технологическая корректировка в отдельных случаях, но рассматривать случайные прокладки как нормальную альтернативу штатной системе компенсации прогиба для современного серийного производства не следует. Результат трудно документировать и воспроизводить. Кроме того, неправильная локальная корректировка способна изменить распределение нагрузки на инструмент. Для нового производственного оборудования предпочтительнее использовать предусмотренную конструкцией систему компенсации.
Зависимость от квалификации оператора
Это одно из наиболее важных различий между простой и развитой системой управления. На NC-прессе опыт специалиста играет очень большую роль. Он знает особенности материала, помнит поправки для конкретного инструмента и быстрее определяет правильную последовательность действий. Это не недостаток самого оператора — наоборот, его квалификация создаёт значительную часть производственной ценности. Для предприятия проблема заключается в другом: знания могут существовать только в голове конкретного человека. Если он переходит на другую работу, часть технологии фактически исчезает вместе с ним.
Как CNC переносит опыт в технологическую базу
Современная система управления позволяет сохранять программу детали, выбранный инструмент, положение заднего упора и технологические коррекции. При повторном запуске предприятие использует уже проверенную технологию. Это не превращает неопытного сотрудника в специалиста автоматически. Оператору всё равно нужно понимать правила безопасности, инструмент, свойства материала и основы гибки. Но ему не требуется каждый раз начинать настройку с чистого листа. За счёт этого разница между сменами становится меньше.
Одинаково ли CNC работает у разных операторов
Сохранённая программа действительно снижает влияние человеческого фактора. Положение управляемых осей задаётся машиной, а не измеряется оператором вручную. Однако результат всё равно зависит от правильной установки заготовки, состояния инструмента и материала. Поэтому обещание «CNC полностью исключает человеческую ошибку» было бы преувеличением. Правильнее говорить, что CNC уменьшает количество операций, результат которых зависит от ручной настройки.
Когда NC-листогиб является рациональным выбором
Несмотря на преимущества CNC, более простой пресс не следует считать заведомо неправильной покупкой.
NC хорошо подходит для задач, где номенклатура ограничена, детали сравнительно просты, а настройки меняются редко.
Например, предприятие серийно выпускает несколько видов кронштейнов или профилей и неделями использует один комплект инструмента.
В такой ситуации основная ценность CNC — гибкость переналадки — используется мало.
Более доступная машина может обеспечить меньшую стоимость владения.
NC для крупной повторяющейся серии
Чем длиннее серия, тем меньше влияние первоначальной переналадки на стоимость одной детали.
Если необходимо изготовить тысячи одинаковых простых элементов и программа не меняется, даже относительно длительная настройка распределяется на всю партию.
В таких условиях гораздо важнее надёжность машины, подходящий инструмент и устойчивый рабочий цикл.
Покупать максимально сложную CNC-конфигурацию исключительно ради одного повторяющегося угла может быть экономически нецелесообразно.
NC как дополнительный специализированный пресс
Интересный вариант — использовать простой листогиб не как основную универсальную машину, а как выделенный производственный пост.
Например, CNC-пресс выполняет многогибочные корпуса и часто меняющиеся заказы, а NC постоянно настроен на одну типовую операцию.
В этом случае отсутствие необходимости регулярно переналаживать NC превращает его простоту в преимущество.
Предприятию не приходится занимать более дорогой универсальный станок простой повторяющейся работой.
Когда CNC становится предпочтительнее
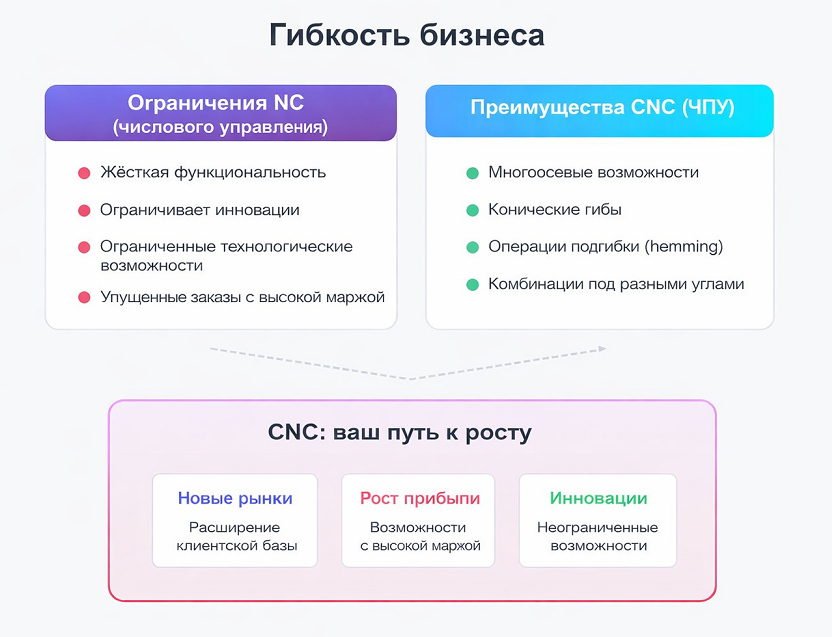
Чем больше номенклатура и чаще переналадки, тем сильнее раскрываются преимущества CNC.
Особенно это заметно при многогибочных деталях, разных размерах полок, необходимости быстро повторять старые заказы и повышенных требованиях к стабильности между сменами.
Ценность также возрастает, если узкое место предприятия находится именно на листогибочном участке.
Если лазер быстро нарезает комплекты, а заготовки часами ждут гибки из-за переналадок, модернизация листогиба может увеличить производительность всей технологической цепочки.
Не существует порога «три гиба — нужен CNC»
В исходных сравнительных материалах иногда встречаются жёсткие правила вроде «после трёх гибов NC становится невыгодным».
Технического универсального основания для такого порога нет.
Три простых гиба на крупной серии могут прекрасно выполняться на NC.
Одна сложная операция с частой сменой размера может, наоборот, сделать автоматизацию очень ценной.
Решение определяется совокупностью факторов, а не количеством гибов на чертеже.
Толщина металла тоже не определяет выбор между NC и CNC
Нельзя утверждать, что после определённой толщины CNC автоматически становится экономически выгоднее.
Толстый металл увеличивает стоимость пробной заготовки и может сделать ошибку особенно дорогой.
Но если предприятие ежедневно выпускает одну и ту же толстолистовую деталь с неизменной настройкой, простой пресс способен оставаться эффективным.
CNC становится ценнее тогда, когда вместе с толщиной появляются сложная геометрия, высокие требования к повторяемости и частые переходы между заказами.
Скорость траверсы: CNC не всегда в два раза быстрее
Нельзя универсально говорить, что NC работает, например, на 80 мм/с, а CNC — на 200 мм/с.
Реальные значения зависят от конкретных машин.
Современная гидравлика и сервогидравлика позволяют создавать очень разные скоростные характеристики.
Кроме того, при работе с большой тяжёлой деталью скорость рабочего цикла часто ограничивается уже не возможностями траверсы, а безопасной работой оператора с заготовкой.
Поэтому каталожную максимальную скорость лучше рассматривать вместе с тестом реальной детали.
Почему самый быстрый пресс не обязательно производительнее
Производительность заказа складывается из подготовки программы, смены инструмента, позиционирования детали, самого рабочего хода, контроля и перехода к следующей операции.
Если машина экономит три секунды на одном гибе, но требует дополнительных двадцати минут на переналадку, преимущество может полностью исчезнуть на короткой серии.
И наоборот, более дорогой CNC способен выиграть много времени ещё до первого рабочего хода.
Поэтому для high-mix производства ключевой показатель — не число циклов в минуту, а полное время изготовления партии.
Как рассчитать экономику NC и CNC
Для корректного сравнения лучше взять несколько реальных заказов предприятия и измерить время процесса.
Для каждого варианта оценивают подготовку программы, смену инструмента, получение первой годной детали и время основной серии.
Отдельно учитывают стоимость брака и пробных заготовок.
После этого можно определить стоимость одного заказа на каждой машине.
Если разница составляет, например, 40 минут, а предприятие выполняет подобную переналадку пять раз за смену, эффект уже измеряется несколькими часами высвобождённой мощности ежедневно.
Именно это значение следует сравнивать с дополнительной стоимостью CNC.
Почему считать только зарплату оператора неправильно
Главная ценность сокращения времени не всегда заключается в экономии заработной платы.
Предприятие может оставить тот же штат и получить намного более сильный финансовый эффект за счёт дополнительной пропускной способности.
Если листогиб является узким местом, высвобождённый час можно использовать для выполнения ещё одного оплачиваемого заказа.
Тогда экономический эффект равен не зарплате оператора за час, а дополнительной марже продукции, которую предприятие раньше не успевало изготовить.
Как учитывать брак
Стоимость испорченной заготовки включает не только металл.
До гибки она уже могла пройти лазерный раскрой, сортировку, удаление заусенцев и внутреннюю логистику.
Поэтому ошибка на листогибе уничтожает стоимость всех предыдущих операций.
Это особенно важно при работе с нержавеющей сталью, алюминием, высокопрочными материалами и дорогими мелкосерийными изделиями.
Если развитая система управления уменьшает количество пробных деталей, экономический эффект необходимо учитывать в расчёте окупаемости.
Когда CNC не окупится только на экономии времени
Если пресс загружен несколько часов в неделю и выполняет простые изделия, даже существенное относительное сокращение переналадки может давать мало денег в абсолютном выражении.
В таком случае переплата за расширенные функции действительно может не окупиться.
Поэтому вопрос должен звучать не «CNC лучше или хуже NC», а:
какая часть возможностей оборудования будет регулярно использоваться именно на нашем производстве?
Сравнение NC и CNC листогибочных прессов
| Параметр | NC / торсионный листогиб | Синхронный CNC-листогиб |
|---|---|---|
| Первоначальная стоимость | Обычно ниже | Обычно выше |
| Синхронизация траверсы | Чаще механическая торсионная | Независимый контроль Y1/Y2 |
| Обратная связь по положению траверсы | Зависит от конструкции | Обычно линейные измерительные системы |
| Задний упор | Простые и средние конфигурации | Широкий выбор многоосевых систем |
| Сохранение программ | Возможно | Стандартно для современных систем |
| 2D/3D-программирование | Ограничено моделью контроллера | Широко доступно |
| Автономное программирование | Возможно на части систем | Часто доступно |
| Компенсация прогиба | Ручная или автоматизированная в зависимости от модели | Часто интегрирована с ЧПУ |
| Сложные многогибочные детали | Больше зависит от оператора | Удобнее автоматизировать |
| Частые переналадки | Менее выгодный сценарий | Одно из основных преимуществ |
| Длинные повторяющиеся серии | Экономически привлекательно | Также эффективно, но часть функций может не использоваться |
| Требования к квалификации | Выше зависимость от опыта оператора | Больше технологии хранится в программе |
| Лучшее применение | Простая стабильная номенклатура | High-mix, сложные детали, частые смены заказов |
Почему название контроллера само по себе ничего не гарантирует
При сравнении коммерческих предложений полезно проверять конкретную конфигурацию оборудования.
Одинаково выглядящие дисплеи ещё не означают одинаковую механику.
Нужно понимать, как синхронизируется траверса, какие оси реально управляются, какие датчики используются, как устроен задний упор и предусмотрена ли система компенсации прогиба.
Точно так же слово CNC в названии не гарантирует наличие 3D-программирования, автоматического измерения угла или многоосевого упора.
Все эти функции необходимо проверять отдельно в спецификации.
Как сравнить две машины перед покупкой
Лучший способ — испытать их на собственной детали.
Особенно показательна деталь с несколькими гибами и разными размерами полок.
Важно измерять не только чистое время рабочего хода.
Начинать следует с момента получения задания оператором и заканчивать первой годной деталью и полной партией.
Такой тест показывает реальное влияние контроллера, заднего упора, смены инструмента и самой конструкции машины.
Какие детали использовать для теста
Для объективного сравнения полезно выбрать типовую серийную деталь и более сложное изделие с несколькими последовательными гибами.
Если предприятие работает с длинными профилями, стоит добавить деталь, на которой можно проверить эффективность компенсации прогиба.
При высоких требованиях к точности полезно повторить одну и ту же деталь несколько раз и сравнить стабильность результата.
Так испытание будет отражать реальный производственный процесс, а не демонстрационную программу поставщика.
FAQ: NC или CNC листогибочный пресс
В чём главное отличие NC от CNC-листогиба?
В типичной конфигурации NC имеет более простую систему управления и часто использует торсионную синхронизацию траверсы. Современный CNC-листогиб обычно контролирует Y1 и Y2 независимо и предлагает более развитое управление задним упором, программами и дополнительными функциями.
NC — это тоже ЧПУ?
Терминология производителей различается. Современные NC-контроллеры фактически являются цифровыми программируемыми системами и могут обладать многими функциями ЧПУ. Поэтому при выборе оборудования важнее смотреть на архитектуру и набор возможностей, чем на саму аббревиатуру.
Может ли NC-листогиб точно гнуть металл?
Да. Исправный качественный пресс с правильно подобранным инструментом способен обеспечивать хорошую точность. CNC прежде всего упрощает получение и повторение результата на сложной и часто меняющейся номенклатуре.
Что такое торсионная синхронизация?
Это механическая связь сторон траверсы с помощью торсионного вала, обеспечивающего их согласованное движение.
Что такое Y1 и Y2?
Это отдельно контролируемые положения левой и правой сторон траверсы на синхронном CNC-листогибе.
Почему CNC удобнее при нескольких гибах?
Система автоматически меняет положение заднего упора и другие запрограммированные координаты между операциями, поэтому оператору требуется меньше ручной переналадки.
NC всегда имеет только одну ось заднего упора?
Нет. Конфигурации различаются. Современные контроллеры торсионных прессов могут поддерживать несколько управляемых координат.
Может ли NC иметь автоматическую компенсацию прогиба?
Да, в зависимости от конструкции. Система компенсации прогиба не является исключительно функцией электрогидравлического CNC-пресса.
Что такое компенсация прогиба?
Это коррекция упругой деформации траверсы и стола под рабочей нагрузкой, необходимая для получения более равномерного угла по длине детали.
Нужно ли компенсировать прогиб на короткой детали?
Его влияние обычно намного заметнее на длинных гибах и при значительном усилии. Конкретная потребность зависит от машины и операции.
Какой пресс быстрее?
Это зависит от конкретных моделей. CNC часто получает значительное преимущество на полном времени сложного заказа за счёт автоматического позиционирования и более быстрой переналадки, а не только благодаря скорости траверсы.
Что лучше для крупной серии одной детали?
Если геометрия простая и настройка практически не меняется, NC может оказаться экономически очень рациональным вариантом.
Что лучше для небольших партий?
При большом количестве разных деталей и частых переналадках преимущества CNC обычно становятся значительно более заметными.
Нужен ли CNC для детали с тремя гибами?
Количество гибов само по себе не является критерием. Нужно учитывать различие полок, углов, сложность позиционирования, размер партии и частоту переналадки.
CNC полностью исключает пробные детали?
Нет. Свойства реального материала могут отличаться. CNC сокращает время корректировки и позволяет сохранить проверенную технологию, но первая деталь всё равно требует контроля.
CNC устраняет пружинение металла?
Нет. Пружинение является физическим свойством материала. Система управления помогает его компенсировать за счёт технологических поправок, а оснащённые машины могут использовать автоматическое измерение угла.
Снижает ли CNC требования к оператору?
Он уменьшает количество ручных настроек и переносит часть технологии в программу, но оператор всё равно должен понимать процесс гибки, инструмент и требования безопасности.
Когда NC выгоднее CNC?
При простой, стабильной номенклатуре, редких переналадках и высокой повторяемости одной операции.
Когда стоит выбирать CNC?
Если производство регулярно меняет задания, выпускает сложные многогибочные изделия, работает небольшими партиями или нуждается в высокой повторяемости между сменами.
Стоит ли покупать максимальное количество осей?
Только если они нужны для реальных деталей. Дополнительные оси полезны для сложной геометрии, но не должны приобретаться только ради более богатой спецификации.
Как определить окупаемость CNC?
Нужно сравнить полное время типовых заказов, затраты на переналадку, пробные детали и брак, а также стоимость дополнительной производственной мощности, которую высвобождает новая машина.
Как выбрать между NC и CNC для своего производства
Начните с анализа реальных заказов.
Если большая часть продукции представляет собой несколько простых деталей, инструмент меняется редко, а партии достаточно длинные, NC-листогиб может обеспечить отличное соотношение цены и производительности.
Если же лазерный участок ежедневно выдаёт десятки разных комплектов, операторам приходится постоянно перенастраивать задний упор, а сложные детали требуют нескольких последовательных гибов, развитая CNC-система начинает приносить деньги именно за счёт сокращения непроизводительного времени.
Также необходимо учитывать перспективу.
Листогибочный пресс приобретается на годы, поэтому машина должна соответствовать не только сегодняшним заказам, но и реалистичному развитию производства.
При этом покупать максимальную автоматизацию «на будущее» без понятной производственной задачи тоже не обязательно.
Оптимальная конфигурация находится между недостатком возможностей и переплатой за функции, которые никогда не будут использоваться.
Подберём NC или CNC-листогиб под вашу номенклатуру
Для выбора листогибочного пресса отправьте нам несколько типовых чертежей или 3D-моделей деталей, укажите материалы, толщины, максимальную длину гиба, средний размер партии и количество переналадок за смену.
По этим данным можно определить необходимое усилие и рабочую длину и понять, какая конструкция заднего упора потребуется для реальных изделий.
Если производство работает с длинными деталями, отдельно оценивается система компенсации прогиба. Для сложных многогибочных изделий можно определить необходимое количество управляемых осей и целесообразность двухмерного или трёхмерного программирования.
При сравнении NC и CNC мы рекомендуем считать не только стоимость оборудования, но и полное время типового заказа.
Правильный листогибочный пресс — не обязательно самый дорогой. Это машина, уровень автоматизации которой соответствует реальной сложности, серийности и частоте переналадок вашего производства.