








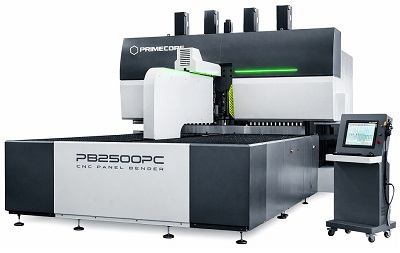


Как выбрать листогибочный станок: типы, возможности и критерии выбора
Выбор листогибочного станка напрямую влияет на производительность участка, себестоимость деталей и стабильность качества. При этом ориентироваться только на усилие, рабочую длину или цену оборудования недостаточно.
Два листогиба с одинаковыми 100 или 160 тоннами могут заметно отличаться по скорости переналадки, точности позиционирования, возможностям заднего упора, системе управления и удобству работы с многогибочными деталями.
Поэтому начинать выбор лучше не с каталога станков, а с анализа собственных изделий. Важно понимать, какие материалы и толщины предстоит обрабатывать, какова максимальная длина гиба, насколько сложна геометрия деталей, какого размера партии выпускаются и как часто требуется переналадка.
В этой статье разберём основные типы листогибочного оборудования и критерии, которые действительно важны при выборе машины для производства.
Основные типы листогибочных станков
Универсального листогиба, одинаково хорошо подходящего для небольшой вентиляционной мастерской и крупного производства металлоконструкций, не существует.
Тип машины определяется прежде всего требуемым усилием, геометрией деталей, серийностью и необходимым уровнем автоматизации.
Ручной листогиб
Ручные листогибы используются для обработки сравнительно тонкого листового материала и простых операций.
Усилие создаётся непосредственно оператором через рычажный механизм, поэтому такие машины отличаются простой конструкцией, небольшими габаритами и минимальными требованиями к инфраструктуре.
Ручной листогиб может быть рациональным решением для изготовления вентиляционных элементов, кровельных изделий, коробов, кожухов и других деталей из тонколистового металла.
Основное преимущество такого оборудования — низкая стоимость и простота эксплуатации.
Однако производительность и точность во многом зависят от квалификации оператора. По мере увеличения толщины, длины гиба и размера серии ограничения ручной машины становятся всё заметнее.
Если необходимо регулярно выпускать десятки или сотни одинаковых деталей с жёсткими требованиями по размеру, ручной листогиб обычно перестаёт быть оптимальным решением.
Гидравлический листогибочный пресс
Гидравлические листогибочные прессы являются одним из наиболее распространённых вариантов для промышленного производства.
Рабочее усилие создаётся гидроцилиндрами, благодаря чему можно получать десятки и сотни тонн формовочной нагрузки и работать с широким диапазоном материалов и толщин.
Современный гидравлический пресс может оснащаться системой ЧПУ, несколькими управляемыми осями заднего упора, автоматической компенсацией прогиба и дополнительными системами контроля угла.
Главное преимущество гидравлической схемы — универсальность. Она хорошо подходит как для стандартной листовой продукции, так и для длинных и тяжёлых деталей.
Обслуживание гидравлики требует контроля состояния масла, фильтров, уплотнений и других компонентов. Энергопотребление также зависит от конструкции привода: современные сервогидравлические системы могут заметно отличаться от традиционных машин с постоянно работающим насосом.
Поэтому при сравнении гидравлических прессов важно смотреть не только на номинальное усилие, но и на конкретную архитектуру привода.
Электромеханический и сервоэлектрический листогиб
В таких машинах движение траверсы создаётся электрическими сервоприводами через механическую передачу.
Отсутствие основного гидравлического контура уменьшает количество масла и связанных с ним элементов обслуживания. Машины отличаются высокой динамикой, хорошей управляемостью и низким энергопотреблением в периоды ожидания.
Сервоэлектрические листогибы особенно интересны предприятиям, где много коротких серий, часто меняется номенклатура и важна высокая повторяемость.
При этом не стоит сводить область их применения исключительно к тонкому металлу. Реальные возможности зависят от конкретной модели, доступного усилия, длины гиба и конструкции привода.
Для тяжёлой длинномерной гибки гидравлические и гибридные системы по-прежнему предлагают очень широкий выбор оборудования, тогда как в среднем диапазоне необходимо сравнивать конкретные модели.
Пневматический листогиб
Пневматические машины используют энергию сжатого воздуха.
Обычно это компактное оборудование с относительно небольшим усилием, предназначенное для тонкого листового материала и небольших деталей.
Такие станки могут применяться при производстве лёгких кожухов, элементов вентиляции, электротехнических деталей и другой продукции, не требующей большой формовочной нагрузки.
Преимуществами являются простая конструкция и отсутствие гидравлического масла.
Основное ограничение — сравнительно небольшое усилие и зависимость от параметров системы сжатого воздуха.
Поэтому пневматический листогиб следует рассматривать скорее как специализированное оборудование, а не универсальную замену промышленному гидравлическому или сервоэлектрическому прессу.
Листогибочный пресс с ЧПУ
ЧПУ — это не отдельный физический принцип создания усилия.
Гидравлический, гибридный или сервоэлектрический пресс может иметь развитую систему числового программного управления.
Поэтому корректнее говорить о CNC-листогибочном прессе определённого типа привода.
ЧПУ управляет положением траверсы, заднего упора и других осей, хранит программы деталей и помогает автоматизировать переналадку.
Развитые системы позволяют работать с двухмерной и трёхмерной визуализацией, рассчитывать последовательность гибов и заранее проверять возможные столкновения.
Это особенно важно на мелкосерийном производстве, где за одну смену может проходить большое количество разных деталей.
Чем чаще меняются задания, тем большую ценность представляет автоматизация подготовки и повторного запуска программы.
Что действительно важно в характеристиках листогиба
Паспорт оборудования содержит десятки параметров, но далеко не все одинаково влияют на производство.
Для практического выбора особенно важны усилие, рабочая длина, ход и открытая высота, глубина зева, система управления, задний упор, компенсация прогиба и совместимость с необходимым инструментом.
Точность и повторяемость
Точность позиционирования показывает, насколько близко управляемая ось приходит к заданной координате.
Повторяемость характеризует способность возвращаться в одно и то же положение многократно.
Для серийного производства повторяемость особенно важна, поскольку необходимо получать одинаковый результат не на одной тестовой детали, а на всей партии.
При сравнении прессов следует уточнять характеристики основных управляемых осей, конструкцию системы обратной связи и способ синхронизации траверсы.
На современных электрогидравлических машинах левая и правая стороны обычно контролируются независимо как оси Y1 и Y2.
При этом паспортная точность осей не равна автоматически точности готовой детали. На результат также влияют свойства материала, инструмент, пружинение и правильность технологии.
Компенсация прогиба
Под большим усилием траверса и стол листогибочного пресса немного упруго деформируются.
На длинных деталях это может привести к разнице углов между центральной частью и краями.
Для устранения такого эффекта используется система компенсации прогиба.
На простых машинах регулировка может выполняться вручную, а на развитых CNC-прессах её положение задаётся системой управления в соответствии с параметрами операции.
Если предприятие регулярно работает с длинными деталями и высокими требованиями к постоянству угла, наличие качественной системы компенсации прогиба является важным критерием выбора.
Рабочая длина
Выбирать длину стола только по максимальному габариту заготовки недостаточно.
Важна именно максимальная длина линии гиба.
Если предприятие выпускает детали с гибом 2500 мм, необходимо подбирать машину, которая уверенно работает с такой длиной и обеспечивает необходимое усилие на всём рабочем участке.
При этом слишком большой запас также стоит денег: увеличиваются габариты, масса и стоимость оборудования.
Поэтому оптимальная рабочая длина должна соответствовать реальной производственной программе с разумным резервом на перспективные заказы.
Усилие листогибочного пресса
Требуемое усилие зависит не только от толщины.
Для воздушной гибки основными факторами являются прочность материала, квадрат его толщины, длина линии гиба и раскрытие V-матрицы.
Упрощённо зависимость можно представить так:
F ∝ Rm × S² × L / V
где F — усилие, Rm — предел прочности материала, S — толщина листа, L — длина гиба, V — раскрытие матрицы.
Поэтому нельзя утверждать, что для стали определённой толщины всегда требуется пресс конкретного тоннажа.
Лист 6 мм длиной 500 мм и тот же материал с линией гиба 3000 мм создают совершенно разную нагрузку.
На результат также влияет выбранная матрица.
Именно поэтому усилие следует рассчитывать для наиболее тяжёлых реальных деталей предприятия.
Нужен ли запас по усилию
Работать постоянно на предельной номинальной нагрузке машины нежелательно, поэтому разумный резерв при подборе оборудования действительно полезен.
Но универсальное правило «всегда добавлять 30–50 %» использовать не стоит.
Необходимый запас зависит от производственной программы, перспектив появления более тяжёлых деталей и рекомендаций изготовителя.
Кроме общего тоннажа необходимо проверять допустимую локальную нагрузку.
Короткий тяжёлый гиб способен перегрузить инструмент или отдельный участок машины даже тогда, когда общее усилие заметно ниже номинала пресса.
Ход траверсы и открытая высота
Эти характеристики особенно важны для сложных коробчатых деталей.
Пресс может иметь достаточный тоннаж и рабочую длину, но оказаться неудобным для конкретного изделия из-за недостаточного хода или расстояния между инструментами в верхнем положении.
Чем сложнее пространственная геометрия деталей, тем внимательнее следует анализировать эти параметры.
Лучший способ проверки — предоставить поставщику несколько наиболее сложных трёхмерных моделей ещё до заказа оборудования.
Глубина зева
Глубина зева определяет, насколько далеко крупная заготовка может заходить за линию гиба между боковыми стойками.
Для простых полос этот параметр может практически не иметь значения.
Для крупных панелей, корпусов и сложных изделий он способен стать критическим ограничением.
Возможности заднего упора
Задний упор определяет положение заготовки относительно линии гиба и непосредственно влияет на размер полки.
Для простых деталей может быть достаточно базовой координаты X.
При усложнении номенклатуры становятся полезны дополнительные управляемые оси.
Ось R позволяет изменять высоту пальцев, а независимое движение Z1/Z2 облегчает работу с асимметричными деталями и различным расположением упорных точек.
Но покупать максимальное количество осей только ради богатой спецификации не нужно.
Конфигурация должна соответствовать реальным изделиям.
Универсальность оборудования
Фраза «станок работает со сталью, нержавейкой и алюминием» сама по себе мало что говорит.
Гнуть можно большинство распространённых листовых металлов, но для каждого материала необходимо учитывать требуемое усилие, минимальный радиус, пружинение и направление прокатки.
При выборе пресса важно проверить именно те материалы и толщины, которые используются на предприятии.
Отдельное внимание следует уделить геометрии изделий.
Z-образные детали, глубокие короба и профили с короткими внутренними полками могут потребовать специальных пуансонов, матриц или увеличенной открытой высоты.
Воздушная гибка и радиусные детали
Большинство современных листогибочных операций выполняется методом воздушной гибки.
При этом деталь опирается на плечи V-матрицы, а требуемый угол задаётся глубиной перемещения пуансона.
Для изготовления больших радиусов может применяться пошаговая гибка, когда серия небольших последовательных изгибов формирует приближённую дугу.
Поэтому при необходимости радиусных деталей следует заранее оценить возможности ЧПУ по программированию таких последовательностей и соответствие инструмента.
Автоматизация
Автоматизация особенно важна там, где непосредственно гибка занимает меньше времени, чем подготовка к ней.
Если оператор за пять минут выполняет партию, но перед этим двадцать минут меняет инструмент и ещё десять минут настраивает программу, увеличение скорости траверсы почти не изменит производительность.
Поэтому для high-mix производства необходимо оценивать весь процесс от окончания предыдущего заказа до первой годной детали следующего.
Автономное программирование
Автономное программирование позволяет готовить технологию на отдельном компьютере, пока станок продолжает выпускать другую продукцию.
Для простой детали экономический эффект будет небольшим.
Но если регулярно выполняются корпуса и другие многогибочные изделия, возможность заранее подобрать последовательность операций и проверить столкновения заметно сокращает простой оборудования.
Смена инструмента
На производстве с частыми переналадками инструментальная система имеет огромное значение.
Быстрозажимные держатели сокращают время фиксации пуансонов.
При очень большом количестве смен инструмента могут рассматриваться автоматизированные системы.
Но оценивать такую автоматизацию нужно по фактическому количеству переналадок.
Если один комплект пуансона и матрицы работает несколько дней подряд, преимущества дорогой автоматической смены будут использоваться редко.
Возможность дальнейшей автоматизации
Если предприятие планирует роботизированную гибку, этот сценарий желательно учитывать ещё при выборе пресса.
Необходимо оценить интерфейсы оборудования, возможности управляющей системы и совместимость с будущими вспомогательными устройствами.
Но приобретать дорогостоящие функции «на всякий случай» тоже не обязательно.
Важна реалистичная программа развития производства.
Эргономика рабочего места
Производительность зависит не только от мощности и программного обеспечения.
Оператор проводит у листогибочного пресса значительную часть смены.
Поэтому имеют значение высота рабочей зоны, удобство загрузки инструмента, расположение панели управления, доступ к заднему упору и работа с крупными заготовками.
Для тяжёлого или длинного листа особенно полезны системы поддержки материала.
Они уменьшают физическую нагрузку на оператора и помогают стабильнее позиционировать заготовку.
Интерфейс ЧПУ
Система управления должна быть понятна людям, которые будут реально работать со станком.
Красивый сенсорный экран сам по себе ничего не гарантирует.
Полезно проверить скорость создания программы, удобство поиска сохранённых деталей, библиотеку инструмента, визуализацию последовательности операций и качество русскоязычного интерфейса.
Если выполнение простого изменения требует долгого перехода по меню, оператор будет ежедневно терять время независимо от возможностей самой механики.
Безопасность листогибочного пресса
Листогиб создаёт значительное усилие, поэтому система безопасности является обязательной частью оборудования.
Конкретная архитектура защиты зависит от машины и применяемых норм.
На современных прессах могут использоваться оптические системы защиты зоны инструмента, боковые и задние ограждения, блокировки доступа, аварийные остановы и безопасные режимы наладки.
Не следует оценивать безопасность только по наличию «световой завесы».
Важно рассматривать всю систему и подтверждать соответствие оборудования применимым требованиям безопасности.
Как выбрать листогибочный станок по шагам
Правильный подбор начинается с деталей, а не с модели станка.
Шаг 1. Соберите производственную номенклатуру
Выберите несколько самых массовых и несколько наиболее сложных изделий.
Для каждой детали желательно знать марку материала, толщину, максимальную длину гиба, внутренние радиусы, размеры минимальных полок и количество последовательных операций.
Такой набор позволяет гораздо точнее определить необходимую конфигурацию, чем фраза «нам нужен пресс для стали от 1 до 6 мм».
Шаг 2. Рассчитайте необходимое усилие
Для наиболее тяжёлых операций необходимо определить требуемый тоннаж с учётом фактической длины гиба и выбранной матрицы.
При расчёте важно учитывать реальную прочность материала.
Нержавеющая и высокопрочная сталь могут требовать большего усилия, чем обычная конструкционная сталь той же толщины, однако использовать один фиксированный коэффициент для всех марок не следует.
После расчёта операция проверяется относительно возможностей конкретного пресса и допустимой нагрузки инструментальной системы.
Шаг 3. Определите рабочую длину
Ориентироваться следует на максимальную одновременно формуемую длину.
Разумный резерв полезен, но покупать значительно более длинный пресс без производственной необходимости обычно невыгодно.
Если предприятие изредка получает изделия, намного превышающие стандартную длину основной номенклатуры, стоит отдельно сравнить стоимость увеличенной машины с альтернативами, включая тандемное оборудование или передачу редкой операции подрядчику.
Шаг 4. Оцените сложность деталей
Если предприятие выпускает простые уголки и профили с небольшим количеством повторяющихся размеров, сложная многоосевая система может не понадобиться.
Для коробов, корпусов, Z-образных профилей и многогибочных деталей развитое ЧПУ и многоосевой задний упор становятся гораздо ценнее.
Чем чаще меняется геометрия, тем больше значение автоматизации.
Шаг 5. Оцените размер партий и количество переналадок
Нет универсального правила, по которому от 1 до 50 деталей нужен исключительно CNC, а после 200 деталей — NC.
Небольшая партия сложной повторяющейся детали действительно хорошо раскрывает возможности современного CNC-пресса.
Но и крупная партия может требовать развитой машины, если изделие имеет много операций.
Основной показатель — доля непроизводительного времени.
Если значительная часть смены уходит на программирование, настройку заднего упора и смену инструмента, автоматизация способна дать существенный экономический эффект.
Если станок неделями выполняет одну операцию, ценность частых автоматических переналадок намного ниже.
Шаг 6. Проверьте инфраструктуру цеха
До заказа необходимо определить требования к электрической сети, фундаменту и рабочей зоне.
Для пневматического оборудования важны характеристики компрессорной системы.
Для крупного промышленного листогиба необходимо предусмотреть безопасное пространство для загрузки длинных заготовок и обслуживания машины.
Также стоит заранее продумать логистику доставки оборудования в цех.
Иногда габариты ворот и грузоподъёмность пола оказываются не менее важны, чем технические характеристики пресса.
Шаг 7. Оцените инструмент
Пуансон и матрица непосредственно определяют, какие детали сможет производить пресс.
Поэтому инструмент нельзя оставлять «на потом».
Ещё до заказа желательно определить типовые раскрытия V-матриц, требуемые радиусы пуансонов и необходимость специальной оснастки для коробов, Z-гибов и других сложных профилей.
Стоимость инструментальной базы может быть существенной и должна включаться в общий бюджет проекта.
Но универсальное правило, что инструмент всегда составляет определённый процент цены станка, использовать неправильно: всё зависит от количества профилей, длины и производителя оснастки.
Шаг 8. Проверьте сервис
Листогибочный пресс приобретается на годы, поэтому доступность сервиса иногда важнее небольшой разницы в первоначальной цене.
Стоит заранее уточнить, кто выполняет пусконаладку, есть ли инженеры, как организована удалённая диагностика, какие компоненты хранятся на складе и как быстро можно получить критически важные запасные части.
Также важно понимать, кто поддерживает систему ЧПУ и программное обеспечение.
Длительный простой промышленного оборудования способен стоить значительно дороже экономии при покупке.
Типичные ошибки при выборе листогибочного станка
Покупка только по тоннажу
Фраза «нам нужен пресс на 100 тонн» ничего не говорит о том, подходит ли машина для реальных деталей.
Необходимо знать длину гиба, материал и инструмент.
Кроме того, слишком большой тоннаж не компенсирует недостаточную рабочую длину, маленькую открытую высоту или неподходящий задний упор.
Чрезмерная экономия на мощности
Обратная ошибка — выбрать машину, которая выполняет наиболее тяжёлую деталь практически на пределе своих возможностей.
Разумный запас полезен, особенно если предприятие планирует расширять номенклатуру.
Но определять его нужно расчётом, а не универсальной надбавкой в 30 или 50 %.
Покупка максимального CNC без анализа задач
Развитая система управления может значительно повысить производительность.
Но только при наличии соответствующих деталей.
Если станок постоянно выполняет один прямой гиб, оператор практически не использует большую часть дорогих функций.
Поэтому количество осей и уровень программного обеспечения должны быть обоснованы производственной задачей.
Недооценка инструмента
Даже самый точный пресс не сможет получить нужную деталь без подходящего пуансона и матрицы.
От инструмента зависят внутренний радиус, минимальная полка, требуемое усилие и возможность изготовления сложного профиля.
Поэтому станок и оснастку необходимо подбирать как единую систему.
Отказ от обучения
Современный CNC-листогиб обладает большим количеством функций.
Если оператор использует его только как обычный пресс с ручным вводом двух координат, значительная часть оплаченной автоматизации остаётся невостребованной.
Обучение должно охватывать не только интерфейс контроллера, но и основы выбора инструмента, расчёта усилия, пружинения, компенсации прогиба и работы с сохранёнными технологиями.
Как сравнивать листогибочные прессы перед покупкой
Лучше всего сравнивать оборудование на собственных деталях.
Выберите несколько типовых изделий и одну-две наиболее сложные позиции.
Передайте поставщикам одинаковые исходные данные и попросите предложить технологию.
Во время тестовой гибки оценивайте не только конечный угол.
Важно посмотреть, сколько времени занимает программирование, как устанавливается инструмент, насколько удобно работает задний упор, сколько корректировок потребовалось для первой годной детали и насколько стабильно повторяется результат.
Для длинной детали стоит отдельно оценить работу системы компенсации прогиба.
Такое испытание показывает реальную разницу между станками гораздо лучше, чем сравнение каталогов.
Что включить в полную стоимость владения
Цена оборудования — только одна часть затрат.
К ней добавляются инструмент, доставка, разгрузка, монтаж и пусконаладка.
В дальнейшем предприятие оплачивает электроэнергию, техническое обслуживание, расходные материалы и сервис.
Но есть и менее очевидная составляющая — стоимость времени.
Если одна машина ежедневно теряет дополнительный час на переналадке, этот час либо увеличивает себестоимость существующих деталей, либо сокращает объём заказов, который предприятие способно выполнить.
Поэтому сравнивать листогибы желательно по стоимости производства типовой детали и производственной мощности участка, а не только по цене покупки.
Краткий алгоритм выбора листогибочного станка
Начните с нескольких самых сложных и самых массовых деталей предприятия.
По ним определите диапазон материалов, толщин и длин гиба и рассчитайте необходимое усилие с учётом реальных V-матриц.
Затем проверьте геометрию деталей, чтобы определить требуемый ход, открытую высоту, глубину зева и конфигурацию заднего упора.
После этого оцените серийность и частоту переналадок. Именно они помогут понять, насколько развитая система ЧПУ и автоматизация будут экономически оправданы.
Затем сформируйте инструментальную базу и сравните доступность сервиса.
Только после этого имеет смысл сопоставлять конкретные коммерческие предложения.
Какой листогибочный станок выбрать
Для небольшого количества простых деталей из тонкого металла может быть достаточно ручного или компактного специализированного оборудования.
Для универсального промышленного участка чаще рассматриваются гидравлические, сервогидравлические, гибридные и сервоэлектрические прессы.
Если номенклатура часто меняется и детали имеют несколько последовательных гибов, особенно важны развитая система ЧПУ, многоосевой задний упор и удобное программирование.
Если предприятие выпускает длинные детали под значительным усилием, необходимо уделить отдельное внимание жёсткости конструкции и системе компенсации прогиба.
То есть правильный выбор определяется не названием технологии, а тем, насколько оборудование соответствует вашим реальным деталям и производственному процессу.
FAQ: выбор листогибочного станка
Какое усилие листогибочного пресса мне нужно?
Оно рассчитывается по материалу, толщине, длине линии гиба и раскрытию V-матрицы. Выбирать тоннаж только по максимальной толщине неправильно.
Какую рабочую длину выбрать?
Она должна быть не меньше максимальной требуемой длины гиба с разумным резервом под реальные перспективные детали.
Что лучше — гидравлический или сервоэлектрический листогиб?
Зависит от задачи. Гидравлические машины предлагают широкий диапазон усилий и рабочих длин. Сервоэлектрические особенно интересны высокой динамикой, энергоэффективностью и отсутствием основного гидравлического контура.
Нужен ли листогибочный пресс с ЧПУ?
Если производство регулярно меняет задания, выпускает многогибочные детали и работает небольшими партиями, развитое ЧПУ может существенно сократить время переналадки. Для простой стабильной операции его возможности могут использоваться меньше.
Чем NC отличается от CNC?
Типичная NC-машина имеет более простое управление и меньше автоматизированных координат. CNC-листогиб обычно предоставляет более развитое управление траверсой, задним упором и дополнительными системами. Но конкретные возможности всегда нужно проверять по спецификации.
Для чего нужна компенсация прогиба?
Она компенсирует упругую деформацию траверсы и стола под нагрузкой и помогает поддерживать более равномерный угол по длине детали.
Что важнее — тоннаж или рабочая длина?
Оба параметра необходимы одновременно. Пресс с достаточным усилием, но недостаточной длиной не сможет выполнить деталь, как и длинная машина с недостаточным тоннажем.
Нужен ли запас по усилию?
Разумный резерв желателен, но универсального процента нет. Он определяется фактической номенклатурой и перспективой производства.
Можно ли покупать пресс без инструмента?
Технически можно, но выбирать оборудование без заранее проработанной инструментальной базы не рекомендуется. Инструмент напрямую влияет на усилие и возможности изготовления деталей.
Как проверить станок перед покупкой?
Лучше выполнить тестовую гибку собственных типовых и сложных деталей и оценить весь процесс от программирования и установки инструмента до получения повторяемой годной серии.
Подберём листогибочный пресс под ваши детали
Чтобы подобрать оборудование без недостатка мощности и без переплаты за невостребованные функции, начните с реальной производственной номенклатуры.
Отправьте нам чертежи или 3D-модели типовых и наиболее сложных деталей, укажите материалы, толщины, максимальную длину гиба, размер партий и требования по точности.
На основании этих данных можно рассчитать необходимое усилие, определить рабочую длину, подобрать конфигурацию заднего упора и систему компенсации прогиба, а также сформировать комплект пуансонов и матриц.
Если рассматривается несколько вариантов оборудования, полезно провести тестовую гибку одинаковых деталей и сравнить не только качество результата, но и время подготовки программы, переналадки и получения первой годной детали.
Оптимальный листогибочный станок — не самый мощный и не самый дорогой. Это оборудование, которое стабильно производит ваши детали с требуемой точностью, скоростью и себестоимостью.