








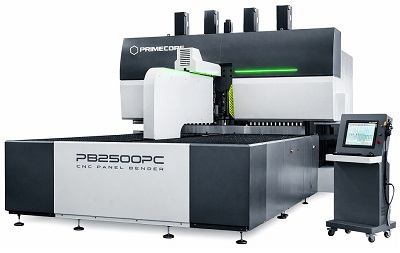


Оси листогибочного пресса с ЧПУ: схема, настройка и поиск причин дефектов
Оси листогибочного пресса показывают, какая часть станка перемещается при гибке листового металла. Y1 и Y2 управляют положением траверсы, X задаёт положение заднего упора по глубине, R меняет высоту его пальцев, а Z1 и Z2 перемещают пальцы вдоль линии гиба. От правильной настройки этих движений зависят угол, размеры полок и повторяемость деталей.
Обозначения описывают функцию, но не задают универсальное направление «плюса». Нуль, знак координаты и состав осей зависят от конкретного пресса и системы ЧПУ. Перед наладкой сверьте документацию станка с фактическим движением узлов.
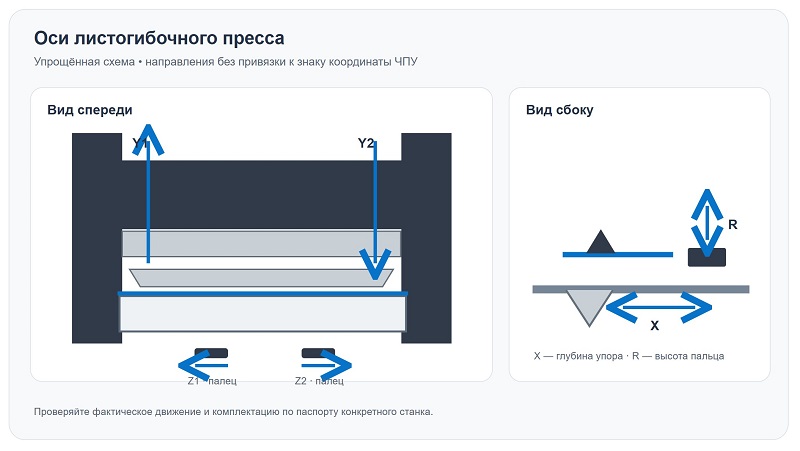
Схема 1. Типовые движения; стрелки показывают направление хода узлов, а не знак координаты на экране ЧПУ.
Какие оси есть у листогибочного пресса
| Ось | Что перемещается | На что влияет в первую очередь |
|---|---|---|
| Y, Y1/Y2 | Верхняя траверса с пуансоном; Y1 и Y2 относятся к её сторонам | Глубина входа пуансона в матрицу и угол гиба |
| X, X1/X2 | Задний упор по глубине; при раздельном управлении — два положения | Положение линии гиба и размер полки |
| R, R1/R2 | Пальцы заднего упора по высоте | Контакт с заготовкой, поддержка и свободный проход ранее согнутых полок |
| Z, Z1/Z2 | Пальцы вдоль линии гиба | Место опоры и устойчивость заготовки по ширине |
| Компенсация прогиба | Корректировка взаимного положения инструментов по длине гиба | Равномерность угла в центре и у краёв |
Обозначение пары осей на дисплее ещё не означает, что оператор может программировать каждую из них отдельно. Например, Y1/Y2 могут работать синхронно при вводе одного значения Y. Комплектацию конкретного пресса PRIMECORE и доступные функции нужно сверять с паспортом и параметрами ЧПУ.
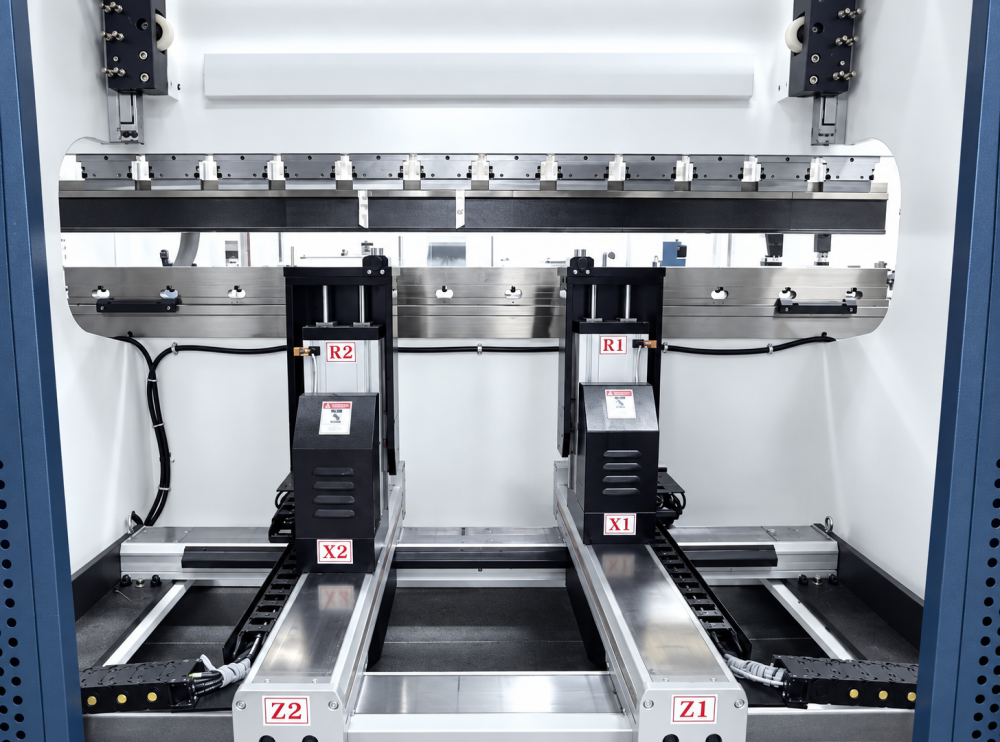
Y1 и Y2: угол и параллельность траверсы
При воздушной гибке глубина опускания пуансона влияет на получаемый угол: при прочих равных большее вдавливание обычно даёт меньший внутренний угол. Итог также зависит от толщины и свойств металла, раствора матрицы, пуансона и упругого возврата. Разные углы слева и справа требуют проверки синхронизации Y1/Y2, параллельности, посадки инструмента и геометрии заготовки. Не меняйте положение одной стороны без предусмотренной производителем процедуры.
X: положение линии гиба и размер полки
Пальцы заднего упора задают базу, в которую упирается край заготовки. При изменении X меняется расстояние от этой базы до линии гиба. Заданная координата X не всегда равна готовому размеру полки: учитываются точка контакта, геометрия инструмента, припуск на гиб и способ измерения детали. X1/X2, если они предусмотрены конструкцией, позволяют отдельно задать глубину у двух пальцев, в том числе для деталей с нестандартной базой.
R и Z: надёжный контакт с заготовкой
Ось R устанавливает высоту пальцев. При неверной высоте лист может упираться не в ту поверхность или задевать ранее согнутую полку. Оси Z1/Z2 разводят пальцы вдоль балки, чтобы они опирались на сплошной участок металла и не попадали в вырезы. Ошибка R или Z способна выглядеть как ошибка X: координата глубины верна, но заготовка стоит нестабильно.
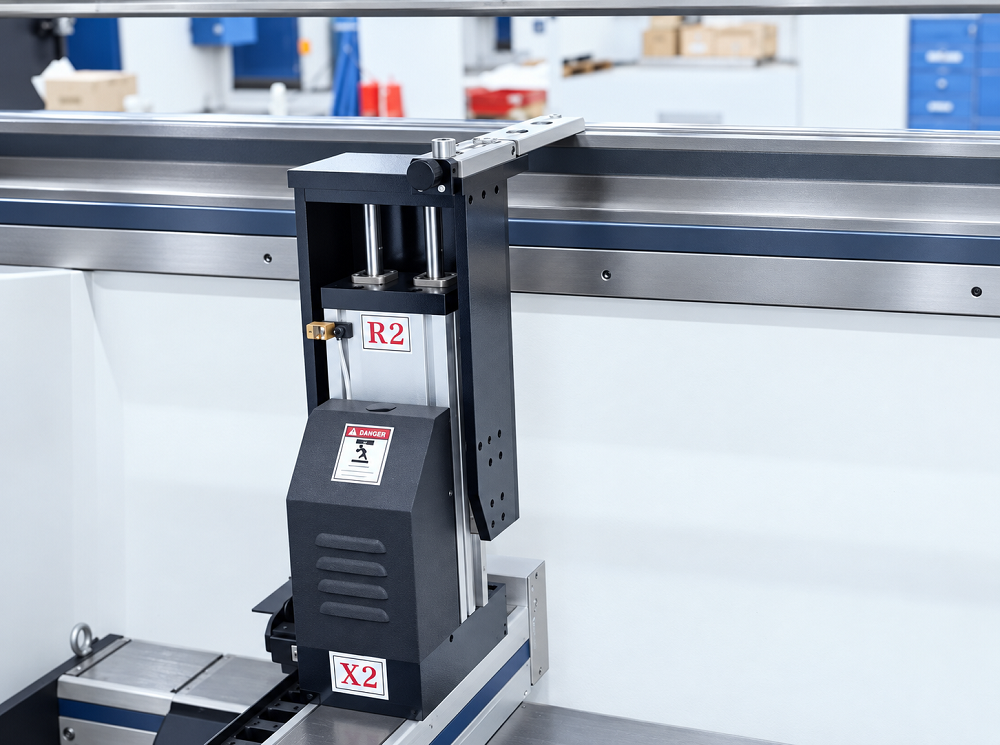
Как настроить оси перед первой деталью
- Проверьте инструмент и базу. Установите пуансон и матрицу по регламенту, убедитесь в их посадке и определите линию гиба и кромку, которая будет касаться упора.
- Уточните нуль и направление. В разрешённом режиме наладки дайте небольшой ход каждой используемой оси и визуально подтвердите, какой узел и куда перемещается. Сравните фактическое положение с показанием ЧПУ и инструкцией.
- Выставьте X. Рассчитайте положение упора из требуемого размера детали и применяемого припуска на гиб. Проверьте физическое расстояние до базы инструмента; убедитесь, что оба пальца касаются выбранной кромки.
- Настройте R и Z. Подберите высоту и разнос пальцев для устойчивого контакта. Проверьте вырезы, заусенцы, уже сформированные полки и траекторию отвода упора.
- Проверьте Y1/Y2 и компенсацию. Убедитесь, что траверса подходит без перекоса и столкновений. Значение компенсации прогиба уточняйте по пробной гибке, если такая функция есть у станка.
- Согните пробную деталь. Измерьте размер полки, а на длинном гибе — угол у левого края, в центре и у правого края. Меняйте по одному параметру и повторяйте измерение на том же материале и инструменте.
Работайте в соответствии с инструкцией к станку: не обходите защиту и ограничения хода. Если фактическое движение не соответствует команде или документации, остановите наладку и устраните причину.
Компенсация прогиба: когда требуется корректировка по длине
Под нагрузкой траверса и стол могут прогибаться. Тогда угол в центре длинной детали отличается от углов по краям. Система компенсации прогиба корректирует положение по длине гиба; способ и обозначение функции зависят от станка. Если центр остаётся более открытым, компенсации может не хватать; если он чрезмерно закрыт — она может быть избыточной. Сначала измерьте угол в нескольких точках и проверьте посадку инструмента.

Схема 2. Диагностика по распределению угла: ошибка в центре и различие между краями требуют разных проверок.
Диагностика дефектов гибки по результату измерения
| Что получилось | Что проверить сначала | Что делать после проверки |
|---|---|---|
| Угол одинаково неверен по всей длине | Общую глубину Y, толщину и свойства металла, инструмент, упругий возврат | Сделать пробный гиб и скорректировать разрешённый параметр глубины |
| Углы слева и справа различаются | Y1/Y2, параллельность, посадку пуансона и матрицы, перекос заготовки | Устранить причину различия; регулировать стороны по инструкции |
| Края близки к норме, центр отличается | Компенсацию прогиба, длину гиба, нагрузку и поддержку листа | Подобрать компенсацию по нескольким замерам |
| Полка одинаково длиннее или короче по всей длине | X, реальную поверхность контакта с упором, припуск на гиб | Исправить базирование или расчёт, затем проверить пробную деталь |
| Размер полки меняется от края к краю | Контакт с обоими пальцами, прямолинейность кромки, X1/X2 при наличии | Сначала обеспечить устойчивый упор, затем уточнить координаты |
| Лист соскальзывает или упирается не туда | R, Z1/Z2, вырезы, ранее согнутые полки, отвод упора | Перенести точки опоры и проверить траекторию |
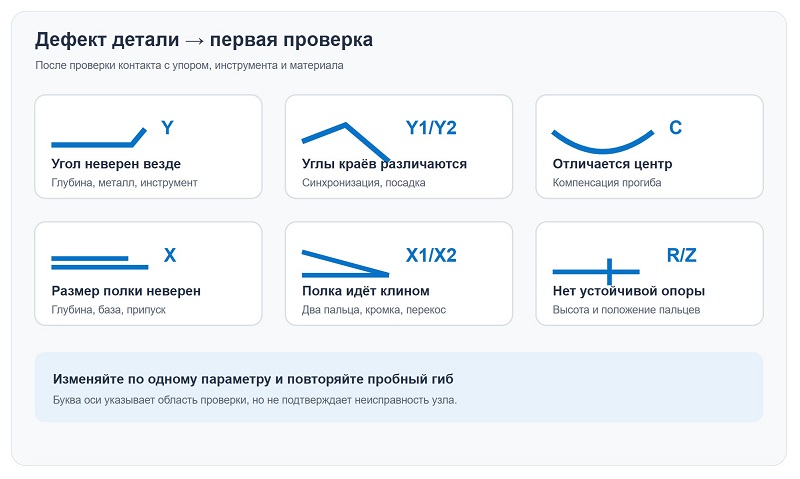
Диагностика дефектов гибки: угол и размер полки
Схема 3. По месту ошибки можно выбрать первую проверку; один дефект не доказывает неисправность конкретной оси.
Сколько осей нужно для ваших деталей
Количество осей у листогибочного пресса связано с задачами производства, но считать их следует по спецификации конкретной модели: производители по-разному включают в перечень синхронные стороны траверсы, раздельные пальцы и компенсацию прогиба. Для простых повторяющихся деталей достаточно устойчивой базы и точного управления основными перемещениями. Для коробов, деталей с вырезами и нескольких последовательных гибов могут понадобиться программируемые высота и разнос пальцев, отвод заднего упора и дополнительные опоры.
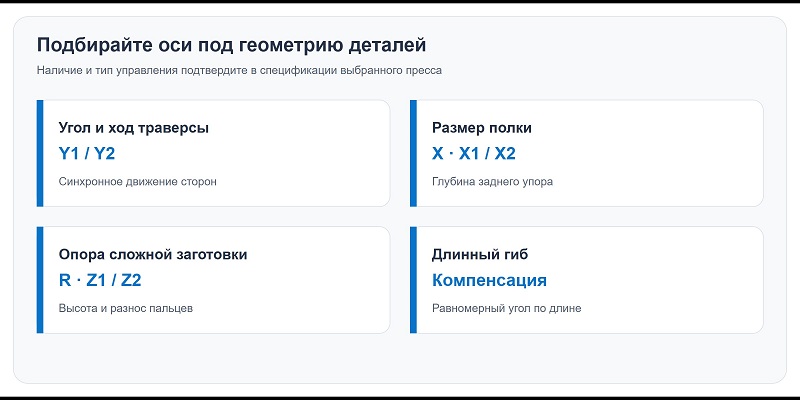
Состав осей и задач листогибочного пресса PRIMECORE
Схема 4. Оси выбирают по геометрии детали и последовательности гибов; наличие функции проверяют в комплектации станка.
При подборе листогибочного пресса PRIMECORE подготовьте чертежи типовых деталей, материал и толщины, максимальную длину гиба, требуемые размеры полок и последовательность операций. По этим данным можно обсудить усилие, длину стола, инструмент и конфигурацию заднего упора. Запросите подбор комплектации PRIMECORE под ваши детали через форму или контактный канал вашего сайта.
Частые вопросы
Что означает ось X на листогибочном прессе?
Обычно X перемещает задний упор по глубине и помогает задать положение линии гиба. Готовый размер полки проверяют на пробной детали с учётом инструмента, материала и расчёта развёртки.
Чем отличаются Y1/Y2 от компенсации прогиба?
Y1/Y2 относятся к двум сторонам траверсы и её положению по краям. Компенсация прогиба корректирует распределение по длине, когда центр гиба отличается от краёв. Доступность и порядок регулировки определяются конструкцией станка.
Почему полка неверная, если X выставлена правильно?
Лист может касаться не той поверхности пальца из-за высоты R или перекоса, а расчёт припуска на гиб может не соответствовать реальному материалу и инструменту. Проверьте базирование, физическое положение упора и пробный размер.
Всегда ли есть оси R и Z1/Z2?
Нет. Они зависят от комплектации: часть перемещений может быть ручной, механически связанной или отсутствовать. Ориентируйтесь на паспорт выбранной модели и перечень управляемых осей в ЧПУ.