








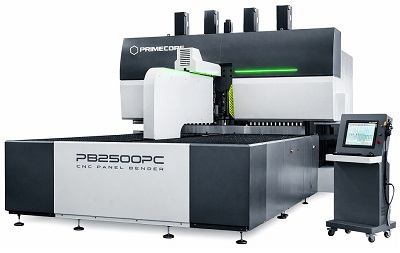


Как правильно работать на листогибочном прессе с ЧПУ
Современный листогибочный пресс с ЧПУ способен рассчитать положение траверсы, автоматически установить задний упор, учесть выбранный инструмент и сохранить программу для повторного заказа. Но даже самая развитая система управления не исправит изначально неправильную технологию.
Если выбрана неподходящая V-матрица, неверно указан материал, неправильно установлен инструмент или не учтено пружинение металла, станок лишь точно повторит заложенную в программу ошибку.
Поэтому качественная гибка начинается задолго до нажатия педали.
До первого рабочего хода необходимо определить материал и его толщину, подобрать пуансон и матрицу, рассчитать требуемое усилие, проверить минимальный радиус и длину полок, подготовить последовательность гибов и убедиться, что заготовка сможет свободно перемещаться относительно инструмента и заднего упора.
Задача ЧПУ — не заменить технологию, а точно и повторяемо её выполнять.

Почему большое усилие не исправляет неправильную гибку
Листогибочный пресс не работает по принципу «чем сильнее надавить, тем точнее угол».
При обычной воздушной гибке конечный угол определяется прежде всего глубиной перемещения пуансона относительно V-матрицы.
Если после разгрузки деталь получила 91° вместо требуемых 90°, это ещё не означает, что прессу не хватает усилия. Причиной может быть пружинение материала, фактическое отличие толщины листа, механические свойства конкретной партии металла или небольшое отклонение положения траверсы.
В нормальном технологическом процессе угол корректируют положением оси Y и параметрами гибки, а не произвольным увеличением давления.
Избыточная нагрузка может оставить глубокие следы инструмента, уменьшить внутренний радиус, перегрузить пуансон и матрицу и повысить риск трещин.
Поэтому тоннаж необходимо воспринимать как расчётный параметр и ограничение процесса, а не как средство регулировки угла.
Что знает система ЧПУ, а что остаётся за технологом
Система управления работает с теми данными, которые в неё введены.
Она знает геометрию выбранного пуансона и матрицы, положение управляемых осей, параметры заднего упора и запрограммированную последовательность операций.
Но ЧПУ не может автоматически знать фактические свойства каждой заготовки, если пресс не оснащён соответствующими измерительными системами.
Реальная толщина листа может немного отличаться от номинальной. Механические свойства новой партии металла могут отличаться от предыдущей. Инструмент постепенно изнашивается, а сама заготовка может быть неправильно установлена оператором.
Поэтому высокая точность координат листогиба имеет смысл только вместе с правильно подготовленной технологией и контролем результата.
Что происходит с металлом во время гибки
При изгибе наружная часть материала растягивается, а внутренняя сжимается. Между ними располагается нейтральный слой, продольная деформация которого значительно меньше.
Сначала деформация является упругой. Если снять нагрузку на этой стадии, лист практически восстановит исходную форму.
После превышения предела текучести начинается пластическая деформация, благодаря которой металл сохраняет новую геометрию.
Но даже после пластической деформации часть упругой составляющей остаётся.
Когда пуансон поднимается, материал немного возвращается в сторону исходного положения.
Это явление называется пружинением.

Почему пружинение нельзя задавать одной цифрой
Иногда можно встретить упрощённые рекомендации: обычную сталь нужно перегнуть на один градус, нержавеющую — на два, алюминий — на определённое фиксированное значение.
Для производственной технологии такие правила слишком приблизительны.
На величину пружинения влияют марка металла, предел текучести, предел прочности, толщина, внутренний радиус, раскрытие V-матрицы, направление прокатки и способ формования.
Даже разные партии одной марки стали способны немного различаться по механическим свойствам.
Поэтому корректнее использовать технологическую базу станка, результаты пробного гиба или автоматическую систему измерения угла, если она предусмотрена комплектацией оборудования.
Почему высокопрочные материалы пружинят сильнее
После снятия нагрузки часть упругой деформации восстанавливается.
У высокопрочных материалов эта составляющая обычно выражена сильнее, поэтому для получения одного и того же конечного угла может потребоваться больший перегиб.
Но прямое правило вроде «каждые 100 МПа добавляют определённое количество градусов» использовать нельзя.
Результат зависит от сочетания свойств материала, толщины, радиуса и используемой матрицы.
Воздушная гибка
Воздушная гибка — основной способ работы большинства современных листогибочных прессов с ЧПУ.
Лист опирается на две рабочие кромки V-матрицы, а пуансон опускается между ними. Заготовка при этом не прижимается полностью к внутренним поверхностям матрицы.
Конечный угол регулируется глубиной перемещения пуансона.
Благодаря этому одной парой инструмента можно получать несколько различных углов без замены матрицы.
Воздушная гибка также требует сравнительно небольшого усилия и хорошо подходит для автоматической коррекции угла средствами ЧПУ.

Гибка с посадкой в матрицу
При гибке с посадкой в матрицу заготовка в нижней части хода значительно плотнее соответствует геометрии пуансона и матрицы.
Форма инструмента сильнее влияет на конечный угол, а необходимое усилие обычно возрастает.
Такая технология менее универсальна, чем воздушная гибка, потому что возможности получения разных углов одним комплектом инструмента ограничены.
На современных производствах её применяют там, где это оправдано конкретной технологией детали.
Калибровочная гибка и чеканка
При калибровочной гибке в зоне изгиба создаётся значительно более высокая локальная нагрузка.
Материал интенсивно пластически деформируется, благодаря чему пружинение можно существенно уменьшить.
Но одновременно резко возрастает нагрузка на инструмент и пресс.
Поэтому чеканку нельзя использовать просто как способ «додавить» угол, который не получился при воздушной гибке.
Сначала необходимо проверить программу, инструмент, глубину хода и свойства материала.
Как выбрать V-матрицу
Раскрытие V-матрицы одновременно влияет на усилие, внутренний радиус и минимальную длину полки.
При уменьшении раскрыва усилие увеличивается. Более широкая матрица, наоборот, снижает нагрузку, но обычно формирует больший внутренний радиус и требует более длинной полки для устойчивой опоры заготовки.
Поэтому матрицу нельзя выбирать только по тоннажу.
Для типовой воздушной гибки низкоуглеродистой стали часто используют ориентир, при котором раскрытие V составляет примерно восемь толщин материала.
Например, для стали толщиной 2 мм предварительно можно рассматривать V около 16 мм.
Но это только исходная точка. Высокопрочная сталь, алюминиевые сплавы, короткие полки и специальные требования к внутреннему радиусу могут потребовать другого раскрыва.
Почему слишком узкая матрица повышает риск дефектов
Уменьшение V увеличивает необходимое усилие и изменяет условия деформации материала.
Если одновременно используется острый пуансон, наружная поверхность гиба получает значительное растяжение.
Для пластичной низкоуглеродистой стали это может оставаться допустимым, тогда как высокопрочная сталь или некоторые алюминиевые сплавы способны начать растрескиваться.
Именно поэтому инструмент выбирают с учётом материала, а не только требуемого угла на чертеже.

Направление прокатки
Прокатный лист обладает анизотропией механических свойств.
Поэтому допустимый радиус гиба может зависеть от расположения линии гиба относительно направления прокатки.
Для многих материалов гиб поперёк направления прокатки позволяет использовать меньший радиус.
Но утверждение, что вдоль прокатки гнуть нельзя вообще, неправильно.
Если геометрия детали требует такого направления, технология должна учитывать увеличенный минимальный радиус и рекомендации производителя материала.
Особенно это важно для высокопрочных сталей и термообработанных алюминиевых сплавов.
Расчёт усилия
До начала работы необходимо определить требуемое усилие.
Для обычной воздушной гибки можно использовать упрощённую зависимость:
F ∝ Rm × S² × L / V
где F — усилие, Rm — предел прочности материала, S — толщина, L — длина гиба, а V — раскрытие матрицы.
Толщина оказывает особенно сильное влияние, поскольку входит в типовую формулу во второй степени.
Увеличение длины гиба почти пропорционально повышает общее усилие, более прочный материал также требует большей нагрузки, а увеличение V-раскрыва её уменьшает.
Для реального производства расчёт необходимо проверять по таблице или калькулятору производителя оборудования и инструмента.
Почему запас тоннажа не гарантирует безопасность
Предположим, пресс способен развивать 160 тонн, а расчётное усилие конкретной операции составляет 80 тонн.
Это ещё не означает, что гиб автоматически безопасен.
Необходимо учитывать, на какой длине сосредоточено усилие.
Восемьдесят тонн, распределённые по трёхметровому инструменту, и те же восемьдесят тонн на сегменте длиной 200 мм создают совершенно разные локальные нагрузки.
Ограничение может наступить по пуансону, матрице, держателю или элементам пресса раньше, чем будет достигнут максимальный тоннаж машины.
Поэтому проверяется не только общее усилие, но и допустимая нагрузка на единицу длины.
Подготовка и установка инструмента
Правильно рассчитанная программа не обеспечит качественный результат, если пуансон и матрица установлены неверно.
Перед монтажом необходимо проверить чистоту посадочных поверхностей, отсутствие повреждений и соответствие сегментов выбранной программе.
Инструмент должен быть установлен и зафиксирован по процедуре изготовителя конкретной системы крепления.
Современные листогибы могут использовать ручной, механический, гидравлический или пневмогидравлический зажим, поэтому универсальной инструкции по фиксации инструмента для всех прессов нет.
Почему нельзя использовать универсальную преднагрузку
В некоторых руководствах советуют предварительно прижать пуансон к матрице определённым процентом рабочего усилия, а уже затем фиксировать инструмент.
Такую рекомендацию нельзя автоматически переносить на любое оборудование.
Современные инструментальные системы имеют различную конструкцию и собственную процедуру центрирования.
Необходимость предварительного прижима и его величина определяются документацией производителя станка и системы крепления инструмента.
Что проверить после установки инструмента
Пуансон и матрица должны соответствовать программе и быть правильно расположены по рабочей длине.
Особое значение это имеет на длинном прессе с несколькими сегментами инструмента.
Если часть пуансона установлена с перекосом или загрязнение попало между инструментом и держателем, контакт с металлом может происходить неравномерно.
В результате угол будет меняться по длине, даже если оси Y1 и Y2 позиционируются совершенно точно.
Настройка заднего упора
Задний упор отвечает прежде всего за положение линии гиба и размер полки.
Заготовка подаётся до упорных пальцев, после чего ЧПУ выполняет рабочий цикл.
В простых конфигурациях используется одна основная координата X. Более развитые системы позволяют изменять высоту и взаимное положение пальцев, что удобно при сложной геометрии и косых кромках.
При этом задний упор не предназначен для восприятия основного усилия гибки.
Он позиционирует заготовку, а не зажимает её во время формования.
Отвод заднего упора
Во время гибки полка заготовки вращается.
При определённой геометрии она может начать перемещаться относительно упорных пальцев.
Чтобы исключить нежелательный контакт, в программе предусматривают отвод заднего упора.
Необходимое расстояние и момент движения зависят от геометрии детали и конкретной операции.
Поэтому универсального значения отвода для всех деталей не существует.
На современных системах необходимые движения могут рассчитываться программой автоматически.
Почему последовательность гибов критически важна
После каждого гиба геометрия заготовки изменяется.
Появившаяся полка может столкнуться с траверсой, инструментом, задним упором или другими элементами самой детали во время следующего хода.
Особенно это заметно при изготовлении коробов и профилей с несколькими последовательными гибами.
Поэтому порядок операций необходимо определять до начала производства.
3D-программирование и автономная подготовка программы позволяют предварительно проверить движение детали и обнаружить возможные столкновения.
Скорость движения траверсы
Рабочий цикл современного листогибочного пресса обычно включает быстрый подход, переход на рабочую скорость, непосредственно гибку и обратный ход.
Высокая скорость подхода сокращает время цикла.
Но при приближении инструмента к заготовке система должна перейти в предусмотренный безопасный режим движения.
Конкретная скорость и точка перехода зависят от конструкции пресса, его системы управления и защитного оборудования.
Поэтому значения вроде «обязательно переходить на 10 мм/с за 2 мм до листа» нельзя считать универсальными.
Как ЧПУ управляет скоростью
Современный контроллер постоянно знает положение осей Y1 и Y2 и управляет различными участками рабочего хода в соответствии с программой.
Оператор не должен пытаться вручную имитировать эти переходы, если станок рассчитан на автоматический цикл.
Особенно важно сохранять в рабочем состоянии штатные системы безопасности.
Отключение или обход оптических защитных устройств ради ускорения цикла недопустимы.
Проверочный цикл перед первой деталью
Перед запуском серии необходимо проверить правильность подготовленной программы.
В зависимости от модели пресса это может выполняться через 3D-симуляцию, пошаговый режим, специальный режим наладки или другую штатную функцию.
Задача такой проверки — убедиться, что задний упор перемещается по предусмотренной траектории, выбран правильный инструмент и в последовательности нет очевидных столкновений.
Метод проверки должен соответствовать инструкции конкретного оборудования.
Работа с педалью
На современном листогибочном прессе педаль управляет циклом, но не является средством ручного дозирования тоннажа.
Режим её работы определяется системой управления.
Оператор должен следовать штатной последовательности и не пытаться изменять безопасный цикл «по ощущениям».
Особое внимание необходимо уделять не только зоне между пуансоном и матрицей, но и движению свободной части заготовки.
Опасность подъёма полки
Во время гибки одна или обе части листа могут быстро подниматься.
Чем длиннее и тяжелее заготовка, тем больше значение этого движения.
Поэтому руки и другие части тела нельзя располагать между движущейся полкой и конструкцией машины.
Для крупногабаритных и тяжёлых деталей применяют передние поддержки, следящие системы и другие вспомогательные устройства.
Конкретный безопасный способ работы определяется инструкцией производителя и принятой на предприятии оценкой рисков.
Контроль первой детали
Первую деталь нельзя оценивать только по углу.
Необходимо проверить размеры полок, внутренний радиус, прямолинейность и качество поверхности.
На ответственных материалах дополнительно контролируют отсутствие трещин на наружной поверхности гиба.
Если деталь имеет несколько операций, важно проверить и накопленную размерную погрешность после завершения всей последовательности.
Только после подтверждения результата имеет смысл запускать серийную партию.
Почему угол 90° ещё не означает правильную деталь
Деталь может иметь точный угол, но неправильную длину полки из-за ошибки заднего упора или неверной развёртки.
Может возникнуть и обратная ситуация: размеры полок соответствуют чертежу, но угол различается по длине из-за упругой деформации пресса.
Даже при правильной геометрии нельзя принимать деталь, если на наружном радиусе появились трещины.
Поэтому качество гибки оценивают сразу по нескольким параметрам, а не только угломером.
Развёртка детали
При расчёте плоской заготовки необходимо учитывать геометрию зоны гиба.
Для этого используются припуск на гиб, вычет на гиб и коэффициент положения нейтрального слоя.
Расчёт зависит от фактического внутреннего радиуса и применяемой технологии.
Если конструкторская система рассчитывает развёртку под один радиус, а на производстве используется другая матрица и получается другой радиус, размеры готовых полок будут отличаться даже при идеальном угле.
Поэтому параметры CAD/CAM желательно согласовывать с реальной инструментальной базой листогибочного участка.
Почему проверенные параметры нужно сохранять
После успешной настройки нет смысла каждый раз заново искать глубину хода и коррекцию угла.
Современное ЧПУ позволяет сохранить программу, применённый инструмент, последовательность операций и технологические поправки.
Если заказ повторится через несколько месяцев, производство сможет использовать уже отработанный режим.
Именно это даёт значительный эффект на многономенклатурном производстве с небольшими партиями.
Почему новая партия металла может изменить угол
Даже при неизменных настройках пресса следующая партия материала способна вести себя немного иначе.
Причиной может быть отклонение фактической толщины или механических характеристик.
Поэтому после смены поставщика, марки или партии металла первую деталь желательно проверить повторно.
Если требования к углу особенно строгие, полезна автоматическая система его измерения и коррекции.
Автоматическое измерение угла
Современные листогибочные прессы могут оснащаться контактными или оптическими измерительными системами.
Они определяют фактический угол в процессе гибки, после чего ЧПУ вносит необходимую коррекцию.
Это позволяет уменьшить влияние различий между партиями материала и сократить количество пробных деталей.
Однако автоматическое измерение не исправляет неправильно выбранный инструмент, ошибочную развёртку или невозможную последовательность операций.
Оно дополняет правильную технологию, а не заменяет её.
Что такое компенсация прогиба
Листогибочный пресс обладает высокой жёсткостью, но не является абсолютно недеформируемым.
При значительном рабочем усилии траверса и стол испытывают небольшую упругую деформацию.
Если её не учитывать, глубина взаимного проникновения инструмента по центру длинной детали может отличаться от условий возле краёв.
В результате угол по длине получается неравномерным.
Для устранения этого эффекта используется система компенсации прогиба.
Она создаёт рассчитанное встречное изменение геометрии нижнего стола и компенсирует упругую деформацию пресса под рабочей нагрузкой.
Механическая и автоматическая компенсация прогиба
На разных прессах применяются различные конструкции.
Механические системы используют регулируемые клинья в столе. На современных машинах положение системы может автоматически задаваться ЧПУ.
Также существуют гидравлические и другие конструктивные способы компенсации.
Основная задача во всех случаях одна: обеспечить максимально равномерное взаимное положение пуансона и матрицы по всей длине гиба.
Почему компенсацию прогиба нельзя настраивать на глаз
Недостаточная компенсация может привести к тому, что центр длинной детали будет иметь более открытый угол, чем края.
Чрезмерная компенсация создаст обратный эффект.
Поэтому исходное значение рассчитывается по параметрам гибки, а окончательная корректировка выполняется по фактическому результату в рамках предусмотренной производителем процедуры.
Универсального значения прогиба в миллиметрах для всех прессов не существует.
Компенсация прогиба и пружинение — разные явления
Эти термины важно не смешивать.
Пружинение относится к самому материалу. После снятия нагрузки лист частично восстанавливает исходную форму, поэтому угол раскрывается.
Компенсация прогиба относится к листогибочному прессу. Она корректирует упругую деформацию траверсы и стола под нагрузкой.
Если длинная деталь имеет, например, требуемые 90° возле краёв и 92° в центре, необходимо исследовать компенсацию прогиба, состояние инструмента и распределение нагрузки.
Если вся деталь равномерно получает 92° вместо 90°, вероятнее проблема связана с пружинением или глубиной хода.
Такое разделение значительно упрощает диагностику.
Влияние температуры гидравлической системы
Температура гидравлического масла влияет на его вязкость.
На старых машинах изменение температуры могло заметнее отражаться на поведении системы.
Но современный сервогидравлический листогиб использует датчики положения, пропорциональное управление и замкнутую систему регулирования осей.
Поэтому нельзя утверждать, что первый утренний гиб обязательно будет отличаться от пятидесятого на фиксированное количество градусов.
Температурный режим необходимо учитывать, но исправный современный пресс должен сохранять заявленную повторяемость в предусмотренном рабочем диапазоне.

Что делать, если угол постепенно изменяется
Если результат начинает систематически меняться в течение смены, не следует бесконечно корректировать программу, не выяснив причину.
Необходимо проверить материал, состояние и положение инструмента, температурный режим и диагностические данные системы управления.
Если одновременно появляются ошибки Y1/Y2, необычное поведение гидравлики или сообщения ЧПУ, необходима сервисная диагностика.
Почему нельзя самостоятельно регулировать пропорциональные клапаны
Настройка сервогидравлической системы относится к сервисным операциям.
Самостоятельное изменение параметров пропорциональных клапанов или балансировки цилиндров без заводской методики способно нарушить синхронизацию траверсы.
Это может привести не только к ухудшению точности, но и к опасной неравномерной нагрузке на инструмент и конструкцию пресса.
При подозрении на неисправность гидравлики следует обращаться к квалифицированному сервису.
Как диагностировать разный угол по длине
Характер ошибки помогает определить направление поиска.
Если оба края детали соответствуют чертежу, а центр остаётся более открытым, необходимо проверить компенсацию прогиба, нагрузку и состояние инструмента.
Если угол постепенно меняется слева направо, возможны проблемы установки инструмента, положения заготовки или синхронизации левой и правой сторон траверсы.
При этом увеличение усилия не является универсальным решением.
Сначала определяется физическая причина.
Что показывает поверхность зоны гиба
Внешний вид металла может дать полезную информацию.
Трещины на наружном радиусе могут быть связаны с слишком малым радиусом, неблагоприятным направлением относительно прокатки, недостаточной пластичностью материала или дефектом кромки.
Выраженная шероховатость поверхности типа «апельсиновой корки» может возникать при значительной пластической деформации материала с определённой структурой зерна.
Но по одному визуальному признаку нельзя надёжно определить причину.
Необходимо анализировать материал, инструмент и параметры гибки вместе.
Почему качество кромки влияет на гибку
Заготовка до листогиба обычно проходит лазерную, плазменную или механическую резку.
Глубокий заусенец, надрез или дефект кромки в растягиваемой зоне способен стать концентратором напряжений и способствовать образованию трещины.
Особенно это важно для высокопрочных материалов и небольших внутренних радиусов.
Поэтому качество гибки зависит и от предыдущих производственных операций.
Многогибочные детали
После первого гиба заготовка перестаёт быть плоской.
Новая полка изменяет условия установки, положение центра масс и доступ к инструменту.
Именно поэтому второй или третий гиб нельзя воспринимать как точную копию первого.
Но это не означает, что для каждой следующей операции необходимо произвольно изменять ход траверсы на фиксированное значение.
Каждый гиб рассчитывается отдельно в соответствии с геометрией детали.
Почему повторяемость важнее одной идеальной детали
Получить одну деталь с углом ровно 90° недостаточно.
Серийное производство требует повторяемого результата.
Если несколько последовательных деталей стабильно попадают в установленный допуск по углу и размерам, технологию можно считать устойчивой.
Если показатели постоянно изменяются, причину нестабильности лучше найти до запуска большой партии.
Как снизить зависимость от опыта одного оператора
На старых прессах значительная часть технологии нередко существует только в памяти опытного специалиста.
Современная система ЧПУ позволяет перенести эти знания в цифровую форму.
Можно сохранять инструмент, программы деталей, корректировки и последовательности операций.
При использовании автономного программирования технолог способен подготовить сложную деталь на отдельном рабочем месте, пока пресс выполняет другой заказ.
Это делает производство более воспроизводимым и уменьшает время переналадки.
Типичные ошибки при работе на листогибочном прессе
Частая ошибка — увеличивать усилие, если не получается требуемый угол.
Ещё одна — устанавливать V-матрицу только потому, что она уже находится на прессе, не проверяя внутренний радиус и минимальную полку.
Проблемы также возникают, когда для всех партий материала используют одну и ту же коррекцию пружинения или пытаются исправить технологическую погрешность изменением сервисных параметров машины.
Современный листогибочный пресс способен автоматически выполнять сложные операции, но только если исходные технологические данные заданы корректно.
FAQ: работа на листогибочном прессе с ЧПУ
Что проверить перед первым гибом?
Нужно убедиться, что материал и толщина соответствуют программе, установлен правильный инструмент, рассчитано допустимое усилие и задний упор занимает требуемое положение. Для сложных деталей также проверяют последовательность гибов и возможные столкновения.
Можно ли исправить неправильный угол увеличением усилия?
При воздушной гибке обычно нет. Угол корректируют глубиной хода с учётом пружинения материала. Произвольное увеличение нагрузки может привести к перегрузке инструмента.
Что такое пружинение металла?
Это частичное упругое восстановление заготовки после снятия нагрузки, из-за которого угол немного раскрывается.
Сколько градусов составляет пружинение?
Универсального значения не существует. Оно зависит от материала, толщины, радиуса, раскрытия матрицы и технологии гибки.
Что такое воздушная гибка?
Это способ, при котором лист опирается на плечи V-матрицы, но не прижимается полностью к её поверхности. Угол определяется глубиной перемещения пуансона.
Нужно ли всегда использовать раскрытие V, равное восьми толщинам?
Нет. Это удобный предварительный ориентир для обычной стали. Для других материалов и геометрий значение может отличаться.
Зачем нужен задний упор?
Он задаёт положение заготовки относительно линии гиба и тем самым определяет размер полки.
Что такое отвод заднего упора?
Это программируемое перемещение упорных пальцев во время гибки, необходимое в тех случаях, когда поднимающаяся полка могла бы с ними взаимодействовать.
Что такое оси Y1 и Y2?
Это независимо контролируемые положения левой и правой сторон траверсы современного сервогидравлического листогибочного пресса.
Для чего нужна компенсация прогиба?
Она компенсирует упругую деформацию траверсы и стола под нагрузкой и помогает получить одинаковый угол по всей длине длинной детали.
Компенсация прогиба устраняет пружинение?
Нет. Компенсация прогиба относится к деформации станка, а пружинение — к упругому восстановлению металла.
Почему угол отличается в центре и по краям детали?
Возможны недостаточная или избыточная компенсация прогиба, неравномерная нагрузка, ошибка установки инструмента или особенности материала.
Почему результат меняется после смены партии металла?
Даже материал одной марки может немного отличаться по толщине и механическим свойствам. Это влияет на необходимое усилие и пружинение.
Нужна ли система автоматического измерения угла?
Она особенно полезна при небольших партиях, изменчивом материале и строгих требованиях к углу, поскольку позволяет быстрее корректировать влияние пружинения.
Можно ли самостоятельно регулировать гидравлические клапаны?
Нет, если это не предусмотренная производителем сервисная процедура. Настройка сервогидравлики должна выполняться квалифицированным специалистом.
Почему металл трескается во время гибки?
Причиной могут быть слишком маленький внутренний радиус, недостаточная пластичность материала, неблагоприятное направление прокатки или дефект кромки.
Как понять, что процесс готов к серийному производству?
Первая деталь должна соответствовать требованиям, после чего несколько последовательных изделий должны стабильно воспроизводить результат в установленном допуске.
Как выбрать листогибочный пресс с ЧПУ для производства
При выборе оборудования недостаточно сравнить только усилие и рабочую длину.
Станок должен соответствовать реальной номенклатуре предприятия.
Для мелкосерийного производства с частыми переналадками особенно важны удобство ЧПУ, трёхмерное программирование, автономная подготовка программ и быстрый зажим инструмента.
При работе с длинными деталями большое значение имеет автоматическая компенсация прогиба.
Если требования к углу высокие, а свойства материала заметно меняются между партиями, стоит рассматривать автоматическую систему измерения угла.
Для сложной геометрии важна конфигурация заднего упора и количество управляемых осей.
Таким образом, современный листогибочный пресс следует выбирать как единую технологическую систему, в которой механика, привод, система ЧПУ, задний упор, инструмент и программное обеспечение работают совместно.
Подберём листогибочный пресс под ваши детали
Для правильного подбора оборудования лучше использовать реальные чертежи или трёхмерные модели деталей.
Укажите основные материалы и толщины, максимальную длину линии гиба, требуемые радиусы, размеры полок и допуски по углам.
На основании этих данных можно определить необходимое усилие и рабочую длину, подобрать конфигурацию заднего упора и инструментальную систему, а также оценить необходимость автоматической компенсации прогиба, измерения угла и автономного программирования.
Для сложных изделий полезно дополнительно проверить последовательность гибов и возможность изготовления детали без столкновений.
Правильно подобранный листогибочный пресс не заставляет оператора постоянно исправлять процесс вручную. Его задача — точно и повторяемо выполнять заранее разработанную технологию гибки.