










Расчёт усилия листогибочного пресса: как правильно подобрать тоннаж и не перегрузить оборудование
Тоннаж листогибочного пресса показывает усилие, которое машина способна развивать при формовании металла. Но цифра 100, 160 или 320 тонн в технических характеристиках ещё не означает, что это усилие можно безопасно приложить к любой детали, в любом месте рабочего стола и через любой комплект инструмента.
При расчёте гибки необходимо учитывать не только общее усилие, но и то, как оно распределено по длине.
Например, нагрузка 400 кН, равномерно распределённая по двум метрам инструмента, принципиально отличается от тех же 400 кН, сосредоточенных на участке длиной 200 мм.
В обоих случаях пресс развивает одинаковое общее усилие, но локальная нагрузка на пуансон, матрицу, держатели, траверсу и стол различается в десять раз.
Именно поэтому правильный расчёт тоннажа отвечает сразу на несколько вопросов: сколько усилия требуется для самой гибки, способен ли пресс создать это усилие при заданной длине и положении детали и выдержит ли нагрузку установленный инструмент.
Для выбора CNC-листогиба одной цифры максимального тоннажа недостаточно.
Что означает тоннаж листогибочного пресса
Во время гибки траверса перемещает пуансон вниз, а матрица поддерживает заготовку и воспринимает возникающую нагрузку.
Тоннаж показывает величину усилия, передаваемого через эту систему.
В российской и европейской технической документации усилие может указываться в килоньютонах или тоннах-силах. Одна тонна-сила приблизительно соответствует 9,81 кН.
Например, пресс усилием 1000 кН развивает около 102 тс.
При этом тоннаж не показывает скорость движения траверсы, мощность электродвигателя, массу машины или энергопотребление. Это именно характеристика доступного формовочного усилия.
Требуемое и номинальное усилие — не одно и то же
Для правильного подбора оборудования полезно разделять два понятия.
Требуемое усилие — расчётная нагрузка, необходимая для выполнения конкретного гиба.
Номинальное усилие пресса — максимальная нагрузка, которую оборудование способно развивать в условиях, предусмотренных изготовителем.
Если расчёт показал 800 кН, это означает потребность технологической операции.
Если на шильдике станка указано 1000 кН, это означает его номинальную возможность.
Но из этого ещё нельзя автоматически заключить, что гиб разрешён.
Необходимо проверить длину нагруженного участка, положение детали относительно центра машины и допустимую нагрузку инструмента.
 Почему важно усилие на единицу длины
При длинной равномерной гибке нагрузка распределяется по значительной части рабочего стола.
При короткой детали всё усилие концентрируется на небольшом участке.
Поэтому кроме общего тоннажа удобно рассматривать линейную нагрузку, например кН/м.
Если для гиба длиной 2000 мм требуется 400 кН, средняя линейная нагрузка составляет:
400 / 2 = 200 кН/м.
Если те же 400 кН действуют на участке 200 мм:
400 / 0,2 = 2000 кН/м.
Общее усилие не изменилось, но локальная нагрузка стала в десять раз выше.
Для коротких деталей именно этот параметр часто становится критическим.
От чего зависит усилие гибки
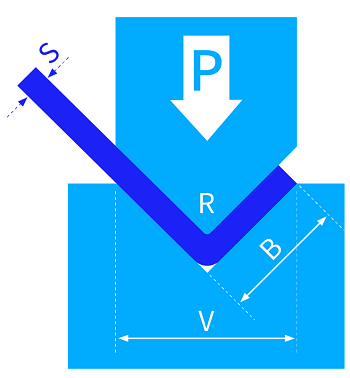
Для стандартной воздушной гибки основными параметрами являются прочность материала, толщина листа, фактическая длина линии гиба и раскрытие V-матрицы.
Упрощённая зависимость выглядит так:
F ∝ Rm × S² × L / V
где F — требуемое усилие, Rm — предел прочности материала, S — толщина листа, L — длина гиба, а V — раскрытие матрицы.
Эта зависимость сразу показывает главное: толщина влияет на нагрузку особенно сильно, длина увеличивает её практически пропорционально, более прочный материал требует большего усилия, а увеличение V-раскрыва снижает нагрузку.
Но итоговый расчёт всегда должен соответствовать конкретному способу гибки и системе единиц.
Как прочность материала влияет на тоннаж
Две детали одинаковой толщины и геометрии могут требовать разного усилия, если изготовлены из разных материалов.
Причина заключается в механических свойствах.
Чем выше сопротивление материала пластической деформации, тем большее усилие должен развить листогиб.
Поэтому в расчёте недостаточно написать просто «сталь», «нержавейка» или «алюминий».
Желательно знать конкретную марку или хотя бы расчётное значение прочности, предусмотренное используемой формулой или таблицей.
Если расчётная методика построена для материала с пределом прочности 450 МПа, а фактический металл имеет 550 МПа, результат необходимо пересчитать.
Нельзя автоматически использовать коэффициент обычной конструкционной стали для высокопрочной стали или нержавейки.
Почему нельзя путать предел прочности и предел текучести
В формулах тоннажа обычно используется определённая характеристика материала — часто предел прочности Rm.
Предел текучести и предел прочности — разные величины.
Поэтому если формула требует Rm, подставлять вместо него значение Re или Rp0,2 только потому, что оно указано в сертификате рядом, неправильно.
Следует использовать именно тот показатель, на котором основана конкретная методика расчёта.
Почему толщина так сильно влияет на усилие
В типовых формулах воздушной гибки толщина входит во второй степени.
Это означает, что даже небольшое увеличение толщины способно заметно повысить тоннаж.
Например, если при неизменных остальных параметрах увеличить толщину с 2 до 2,5 мм, отношение нагрузок составит:
2,5² / 2² = 1,5625.
То есть увеличение толщины всего на 25 % повышает расчётное усилие примерно на 56 % — если материал, длина гиба и V-матрица остаются прежними.
Именно поэтому нельзя определять тоннаж только по визуальной схожести листов.
Даже небольшое отличие фактической толщины способно существенно изменить нагрузку.
Как длина гиба влияет на усилие
При обычном прямолинейном гибе полное усилие практически пропорционально нагруженной длине.
Если для метровой детали требуется 200 кН, аналогичный двухметровый гиб при прочих равных потребует примерно 400 кН.
Но необходимо использовать именно фактическую одновременно нагруженную длину.
Деталь может иметь общую длину два метра, но если пресс формует только небольшой выступ шириной 200 мм, для расчёта нагрузки используется именно этот участок.
Это особенно важно при работе с сегментированным инструментом, несколькими выступами и специальной оснасткой.

Как V-матрица влияет на тоннаж
При воздушной гибке лист опирается на два плеча матрицы.
Чем больше расстояние между этими опорными точками, тем больше рычаг и тем меньше усилие, необходимое для деформации.
Поэтому увеличение раскрытия V уменьшает тоннаж.
Уменьшение V, наоборот, увеличивает нагрузку.
Если перейти, например, с матрицы V=16 мм на V=12 мм при неизменных остальных условиях, расчётное усилие возрастёт примерно в отношении:
16 / 12 ≈ 1,33.
То есть примерно на треть.
Но использовать максимально широкую матрицу только ради уменьшения нагрузки нельзя.
Почему самая широкая V-матрица не всегда лучшая
Раскрытие матрицы влияет не только на тоннаж.
От него зависят естественно формируемый внутренний радиус, минимальная длина полки и возможность удерживать заготовку на плечах матрицы.
Слишком широкая V может снизить усилие, но одновременно сделать невозможным изготовление короткой полки или требуемого радиуса.
Поэтому матрицу подбирают не после расчёта тоннажа, а вместе с технологией детали.
Сначала определяют, какое раскрытие позволяет получить требуемую геометрию, после чего рассчитывают нагрузку для реально выбранного инструмента.
Правило V ≈ 8 × S
Для обычной воздушной гибки низкоуглеродистой стали часто используется предварительный ориентир:
V ≈ 8 × S,
где S — толщина листа.
Например, для материала толщиной 2 мм отправной точкой может быть матрица около 16 мм.
Но это только ориентир.
При короткой полке, специальном внутреннем радиусе, высокопрочной стали или других нестандартных условиях V-раскрыв выбирается иначе.
Поэтому правило 8S удобно на этапе предварительной оценки, но не должно заменять полноценный технологический расчёт.
Влияние угла и внутреннего радиуса
В простой формуле тоннажа угол и радиус могут отсутствовать как отдельные переменные, но фактически они влияют на выбор инструмента и процесса.
Требуемый внутренний радиус может заставить использовать более узкую матрицу, что увеличит усилие.
Острый угол может потребовать дополнительного перегиба из-за пружинение.
Короткая полка также ограничивает максимальное раскрытие V.
Поэтому окончательный расчёт выполняется после выбора реальной пары «пуансон + матрица».
Почему способ гибки меняет требуемый тоннаж
Одна и та же деталь может требовать совершенно разного усилия в зависимости от метода формования.
Расчёт для air bending нельзя автоматически применять к bottoming, coining, закрытию отбортовки или специальному штампу.
Воздушная гибка
При air bending лист опирается на плечи V-матрицы, а пуансон воздействует между ними.
Большая часть поверхности заготовки не соприкасается с боковыми стенками матрицы.
Формируется классическая схема трёхточечного контакта, на которой основано большинство стандартных таблиц и формул тоннажа.
Именно air bending является основной отправной точкой при расчёте современного CNC-листогиба.
Но даже здесь необходимо учитывать конкретную V-матрицу, потому что она одновременно влияет на усилие, внутренний радиус, минимальную полку и пружинение.
Bottoming
При bottoming материал в нижней части хода вступает в более полный контакт с инструментом.
Из-за этого условия приложения нагрузки меняются, а требуемое усилие обычно становится выше, чем при сопоставимой воздушной гибке.
Использовать один универсальный коэффициент вроде «bottoming всегда требует в два раза больше» не следует.
Для расчёта лучше использовать данные изготовителя инструмента и оборудования.
Coining
При coining в зоне гиба создаётся очень высокая локальная нагрузка.
Пуансон интенсивно деформирует материал в районе внутреннего радиуса, благодаря чему пружинение заметно уменьшается.
Но необходимое усилие значительно превышает нагрузку обычной воздушной гибки.
Одновременно резко возрастает локальная нагрузка на пуансон и матрицу.
Поэтому coining должен рассчитываться по отдельной методике.
Нельзя взять значение для air bending и использовать его как безопасную нагрузку для coining.
Отбортовка, Z-гибка и специальный инструмент
Отдельного расчёта требуют закрытие отбортовки, offset-инструмент, многоручьевые штампы и оснастка, формирующая несколько участков одновременно.
Например, при Z-гибке два участка могут формоваться за один ход.
При закрытии отбортовки максимальное усилие появляется уже не на первичном гибе, а на стадии сплющивания.
Поэтому простой калькулятор воздушной гибки здесь недостаточен.
Как рассчитать тоннаж для воздушной гибки
На практике используются таблицы изготовителя оборудования, калькуляторы и расчётные формулы.
Все три варианта должны давать сопоставимый результат, если используются одинаковые исходные данные и одна методика.
Для метрической системы можно использовать зависимость вида:
P = K × Rm × S² × L / V,
где коэффициент K зависит от принятой формулы и единиц измерения.
Поэтому нельзя копировать коэффициент из одной таблицы и использовать его вместе с единицами другой.
Пример расчёта
Рассмотрим условный пример воздушной гибки.
Материал имеет предел прочности 450 Н/мм², толщина составляет 2 мм, длина линии гиба — 1000 мм, а раскрытие матрицы — 16 мм.
Для одной из распространённых метрических расчётных зависимостей:
P = 1,54 × Rm × S² × L / (V × 1000).
Получаем:
P = 1,54 × 450 × 2² × 1000 / (16 × 1000) ≈ 173 кН.
Это примерно 17,6 тс.
Но полученные 173 кН являются только предварительной потребностью конкретного воздушного гиба.
Они ещё не доказывают, что установка безопасна.
Что произойдёт при уменьшении V
Для того же примера при V=12 мм расчётная нагрузка возрастает приблизительно до:
231 кН.
Изменился только инструмент, а тоннаж вырос примерно на треть.
Это хороший пример того, почему один и тот же лист нельзя связывать с постоянным значением усилия.
Что произойдёт при увеличении толщины
Если вместо 2 мм взять 2,5 мм при прежних остальных условиях, расчёт увеличится приблизительно до: 271 кН.
То есть относительно небольшое увеличение толщины резко меняет нагрузку.
Что произойдёт при увеличении длины гиба
При увеличении линии гиба с 1000 до 1500 мм в том же условном примере усилие возрастёт примерно с 173 до 260 кН.
Здесь зависимость практически линейная.
Почему результат калькулятора ещё не означает безопасную гибку
Калькулятор отвечает только на вопрос:
сколько усилия ориентировочно потребуется материалу?
Но нагрузка должна пройти через всю конструкцию оборудования:
траверса → верхний держатель → адаптер → пуансон → заготовка → матрица → нижний держатель → стол → рама пресса.
Допустимая нагрузка всей установки определяется самым слабым элементом этой цепочки.
Если пресс способен развить 1000 кН, а установленный пуансон допускает только 600 кН при данной длине, безопасным пределом будет не тоннаж станка, а ограничение инструмента.
Почему особенно опасны короткие гибы
При короткой детали общее усилие концентрируется на небольшой области.
Предположим, для гиба требуется 200 кН.
При длине 1000 мм средняя линейная нагрузка составляет: 200 кН/м.
При длине 100 мм: 2000 кН/м.
Это принципиально разный режим для траверсы, держателя и инструмента.
Именно поэтому нельзя рассуждать так: «Пресс рассчитан на 200 тонн, а детали нужно всего 20, значит, всё безопасно».
Нужно проверить допустимую концентрированную нагрузку.
Можно ли просто поставить короткую деталь по центру
Размещение по центру обычно помогает избежать сильной асимметрии.
Но оно не уменьшает локальную нагрузку.
Если 300 кН приложены через короткий инструмент длиной 100 мм, этот небольшой участок всё равно воспринимает все 300 кН.
Поэтому необходимо соблюдать ограничения производителя по минимальной нагруженной длине и максимально допустимой концентрации усилия.
Что такое смещённая нагрузка
Смещённая, или off-center, гибка возникает, когда большая нагрузка прикладывается не в разрешённой центральной области машины.
Это создаёт неравномерное нагружение траверсы, стола и рамы.
На CNC-прессе система Y1/Y2 может продолжать поддерживать положение траверсы, но сервогидравлическая синхронизация не отменяет структурную нагрузку на машину.
Поэтому возможность смещённой гибки определяется документацией конкретного пресса.
Если производитель предоставляет диаграмму допустимых нецентральных нагрузок, настройку необходимо проверять именно по ней.
Почему нельзя компенсировать смещённую деталь грузом с другой стороны
Импровизированная противонагрузка не является штатным способом защиты листогиба.
Она создаёт новую сложную схему нагружения, которая может не соответствовать расчётной конструкции машины.
Если требуемая операция выходит за разрешённую диаграмму, правильное решение — изменить положение инструмента или детали либо использовать другой пресс.

Ограничение по инструменту
Каждый элемент инструментальной системы имеет свою допустимую нагрузку.
Проверять нужно не только пуансон и матрицу, но также держатели, адаптеры, быстрозажимные системы и отдельные сегменты, находящиеся непосредственно в нагруженной зоне.
Очень важно правильно читать единицы.
Один изготовитель может указывать кН/м, другой — т/м, третий — максимальное усилие для определённой длины сегмента.
Эти значения нельзя сравнивать без приведения к одной системе.
Почему допустимые нагрузки компонентов не складываются
Предположим, пуансон допускает 800 кН, держатель — 650 кН, а матрица — 900 кН.
Это не означает общую допустимую нагрузку: 800 + 650 + 900.
Через все элементы проходит одно и то же усилие.
Поэтому ограничение определяется самым слабым звеном — в данном случае держателем.
Что такое допустимая нагрузка на метр инструмента
Для длинномерного пуансона или матрицы производитель часто указывает предельную нагрузку на единицу длины.
Например: 1000 кН/м.
Но нельзя автоматически сделать вывод, что сегмент длиной 100 мм выдержит ровно 100 кН.
Для очень короткого инструмента могут действовать отдельные ограничения, связанные с конструкцией сегмента, креплением и концентрацией напряжений.
Поэтому при коротких гибах необходимо проверять документацию изготовителя оснастки.
Компенсация прогиба и расчёт нагрузки
При длинном гибе под нагрузкой упруго деформируются и траверса, и стол листогибочного пресса.
Если не компенсировать этот прогиб, угол в центре длинной детали может отличаться от угла возле краёв.
Для коррекции используется система компенсация прогиба.
CNC рассчитывает необходимую компенсацию в зависимости от предполагаемого усилия и длины гиба.
Но компенсация прогиба не увеличивает допустимую нагрузку пресса.
Он компенсирует геометрическую деформацию при разрешённом рабочем режиме.
Почему компенсация прогиба для длинной детали не обязательно подходит короткой
Если система настроена на длинный равномерно распределённый гиб, а фактическая нагрузка сосредоточена на небольшом участке, характер деформации машины будет другим.
Избыточная компенсация может сама вызвать различие углов.
Именно поэтому при диагностике длинной детали необходимо учитывать не только значение компенсация прогиба, но и фактическую длину и расположение нагрузки.
Пружинение нельзя исправлять увеличением тоннажа
Пружинение возникает из-за упругого восстановления самого материала после снятия нагрузки.
Если при воздушной гибке деталь получается 92° вместо требуемых 90°, это не означает, что прессу просто «не хватает тонн».
В нормальной ситуации корректируется глубина проникновения пуансона, чтобы выполнить необходимый перегиб.
На оснащённых машинах может использоваться система измерения угла.
Увеличивать давление без изменения технологии не следует.
Когда стандартной формулы недостаточно
Для обычной воздушной гибки типовая формула хорошо подходит для предварительного расчёта.
Но она не является универсальной моделью любого формования на листогибе.
Дополнительная проверка особенно необходима для высокопрочных сталей и неизвестных марок материала, очень узких матриц и малых радиусов, bottoming и coining, закрытия отбортовки, offset-оснастки, нескольких одновременно нагруженных станций, коротких деталей и смещённой нагрузки.
В подобных случаях следует использовать технологические таблицы изготовителя оборудования и инструмента.
Можно ли просто добавить 20–30 % запаса по тоннажу
Небольшой запас при выборе нового пресса действительно бывает полезен.
Но универсального правила «расчёт + 30 % = безопасный станок» не существует.
Запас может учитывать развитие номенклатуры или разумные изменения производственной программы.
Но он не отменяет ограничений по инструменту и локальной нагрузке.
Если инструмент рассчитан на 500 кН, наличие пресса на 800 кН не позволяет подавать через него 650 кН.
Как выбрать тоннаж нового листогибочного пресса
Для подбора оборудования лучше начинать не с каталога, а с реальных деталей предприятия.
Сначала необходимо определить самые требовательные сочетания материала, толщины и длины гиба.
После этого для них подбирается рабочая V-матрица и рассчитывается усилие.
Важно найти не просто самую толстую деталь.
Иногда более тонкий, но значительно более прочный материал с длинной линией гиба или узкой матрицей требует большего тоннажа.
Также следует учитывать перспективную номенклатуру, чтобы пресс не оказался недостаточным сразу после появления нового заказа.

Не нужно выбирать пресс только по самой толстой детали
Предположим, предприятие 95 % времени гнёт лист 1–4 мм и несколько раз в год получает заказ на значительно более толстый материал.
Покупка намного более тяжёлого и дорогого пресса исключительно ради редкой операции не всегда экономически оправданна.
Иногда выгоднее передавать такой заказ подрядчику.
В другой ситуации толстолистовая гибка является ключевой специализацией производства, и большой запас усилия действительно необходим.
Поэтому тоннаж выбирают по структуре реальной загрузки.
Почему рабочая длина так же важна, как тоннаж
Пресс усилием 160 тонн и длиной 3 метра и машина на те же 160 тонн длиной 4 метра — не полностью взаимозаменяемое оборудование.
При одинаковом общем усилии доступная линейная нагрузка и конструкция будут различаться.
Кроме того, предприятию необходимо учитывать реальные габариты деталей и возможность установки инструмента.
Покупка слишком длинной машины увеличивает габариты и стоимость.
Слишком короткой — физически ограничивает номенклатуру.
Когда нужен тяжёлый листогибочный пресс
Высокий тоннаж оправдан при регулярной обработке толстого металла, высокопрочных сталей, больших длин гиба и специальных операций с повышенной нагрузкой.
При этом тяжёлый листогиб необходимо оценивать не только по усилию.
Для длинных деталей особенно важны жёсткость рамы и система компенсации прогиба.
Для тяжёлых заготовок дополнительно требуется продумать поддержку материала, безопасность оператора и внутризаводскую логистику.
Когда нужен тандемный листогибочный пресс
Для особо длинных изделий может применяться тандемная система.
Два CNC-листогиба работают синхронно и позволяют формовать деталь, длина которой превышает возможности одной стандартной машины.
При выборе такого комплекса необходимо учитывать не только суммарное усилие, но и синхронизацию машин, распределение нагрузки и фактическую геометрию изделия.
Тандем является отдельной инженерной системой, а не просто двумя прессами, поставленными рядом.
Практический алгоритм расчёта гибки
Правильная подготовка начинается с определения материала и фактической толщины.
Затем уточняются длина линии гиба, требуемый угол, внутренний радиус и минимальная полка.
После этого выбирается способ гибки и рабочая пара пуансона с матрицей.
Только теперь рассчитывается усилие.
Полученное значение проверяется относительно номинальной мощности пресса, разрешённой нагруженной длины и положения детали.
Следующим этапом проверяются допустимые нагрузки держателей и инструмента.
После подтверждения настройки выполняется контролируемая первая деталь и проверяются угол, размеры, прямолинейность и состояние поверхности.
Так расчёт тоннажа становится частью технологического процесса, а не отдельной цифрой из таблицы.
Как провести тест при выборе нового пресса
Если предприятие покупает CNC-листогиб, полезно предоставить поставщику несколько наиболее требовательных деталей.
Лучше выбрать разные задачи: длинный гиб, короткую деталь с высокой локальной нагрузкой, типовую серийную деталь и наиболее толстый используемый материал.
Поставщик должен показать, какой тоннаж требуется, какую V-матрицу планируется использовать и соответствует ли нагрузка инструменту и конструкции машины.
Такой тест значительно полезнее демонстрации одного стандартного уголка из тонкой стали.
Что спрашивать у поставщика листогибочного пресса
Вместо вопроса только о максимальном тоннаже полезно уточнить, при какой длине и условиях машина развивает номинальное усилие, какие ограничения действуют для короткой и смещённой нагрузки и какие значения допустимы для используемой системы крепления инструмента.
Не менее важны характеристики компенсация прогиба, заднего упора, CNC и доступного инструмента.
Для тяжёлых деталей имеет смысл отдельно обсудить допустимые локальные нагрузки и диапазон работы пресса на максимальном усилии.
Почему инструмент нужно выбирать вместе со станком
Высокоточный CNC-пресс не сможет полностью реализовать свои возможности с инструментом, который не подходит по геометрии или нагрузке.
При подборе оснастки учитываются материалы, толщины, внутренние радиусы, минимальные полки и типовые длины гиба.
Для предприятия с разнообразной номенклатурой часто выгоднее построить продуманную инструментальную библиотеку, чем приобрести максимальное количество случайных пуансонов и матриц.
Правильная оснастка сокращает переналадку и уменьшает риск использования неподходящего V-раскрыва только потому, что другой матрицы нет в наличии.
FAQ: расчёт усилия листогибочного пресса
Что такое тоннаж листогибочного пресса?
Это усилие, которое пресс развивает при формовании металла. Оно может указываться в тоннах-силах или килоньютонах.
100 тонн — это масса листогиба?
Нет. Это номинальное формовочное усилие машины, а не её собственный вес.
От чего зависит усилие гибки?
При воздушной гибке основными факторами являются прочность материала, толщина, длина линии гиба и раскрытие V-матрицы.
Почему толщина входит в формулу в квадрате?
С ростом толщины резко увеличивается сопротивление листа изгибу. Поэтому небольшое увеличение толщины может значительно повысить требуемое усилие.
Если толщина увеличилась в два раза, тоннаж всегда увеличится в четыре раза?
Только при неизменных остальных условиях, включая V-раскрыв. На практике для более толстого материала обычно выбирают более широкую матрицу, поэтому итоговую нагрузку нужно пересчитывать полностью.
Как влияет длина гиба?
При одинаковых остальных параметрах удвоение одновременно формуемой длины примерно удваивает общее усилие.
Как V-матрица влияет на тоннаж?
Более широкое раскрытие уменьшает необходимое усилие, а более узкое увеличивает его. Одновременно V влияет на внутренний радиус и минимальную полку.
Что означает правило V = 8S?
Это распространённый предварительный ориентир для воздушной гибки обычной стали. Он не является универсальным и должен корректироваться под материал и геометрию детали.
Что требует меньше усилия — air bending или bottoming?
Обычно воздушная гибка требует меньшей нагрузки. Bottoming предполагает более плотный контакт заготовки с инструментом и обычно требует большего усилия.
Что такое coining?
Это метод с высокой локальной нагрузкой в зоне гиба, который значительно уменьшает пружинение, но требует существенно большего тоннажа.
Можно ли использовать калькулятор air bending для закрытия отбортовки?
Не следует. Хемминг, offset-гибка и другая специальная оснастка имеют собственные условия нагрузки.
Почему короткая деталь может быть опаснее длинной?
Потому что одинаковое общее усилие концентрируется на значительно меньшей длине, увеличивая локальную нагрузку на инструмент и станок.
Можно ли использовать весь тоннаж пресса на коротком сегменте?
Не всегда. Необходимо проверять минимальную нагруженную длину и допустимую концентрированную нагрузку, установленную производителем.
Что такое off-center load?
Это нагрузка, смещённая относительно разрешённой области рабочего стола. Она создаёт неравномерное нагружение конструкции.
Может ли CNC автоматически компенсировать смещённую нагрузку?
Система управления может поддерживать синхронность траверсы, но не устраняет структурную нагрузку на раму. Необходимо соблюдать допустимые условия производителя.
Как проверить допустимую нагрузку пуансона?
По документации изготовителя инструмента. Значение может быть указано в кН/м, т/м или для определённой длины сегмента.
Если пуансон и матрица имеют разные пределы нагрузки, какой использовать?
Меньший. Рабочий предел всей системы определяет наиболее слабый нагруженный компонент.
Зачем нужен компенсация прогиба?
Для компенсации упругого прогиба траверсы и стола на длинной линии гиба.
Компенсация прогиба позволяет использовать больше тоннажа?
Нет. Он корректирует геометрию в допустимом режиме и не увеличивает прочность станка.
Нужно ли добавлять 20–30 % к расчётному тоннажу при покупке?
Разумный запас может быть полезен для развития номенклатуры, но универсального процента нет. Он не отменяет ограничения пресса и инструмента.
Что лучше — формула или таблица тоннажа?
Оба способа подходят, если основаны на одинаковой методике и исходных данных. Для практической работы предпочтительно дополнительно сверяться с таблицами конкретного производителя оборудования и инструмента.
Почему разные калькуляторы показывают разные результаты?
Они могут использовать разные коэффициенты, базовую прочность материала, систему единиц или предполагать разный способ гибки. Результаты не нужно усреднять — нужно найти причину различия.
Как выбрать листогибочный пресс по тоннажу
Правильный подбор начинается с производственной программы, а не с желания купить «пресс помощнее».
Необходимо определить наиболее требовательные детали, выбрать реальную оснастку и рассчитать усилие для фактических материалов, толщин и длин гиба.
Затем оценивается не только максимальный тоннаж, но и допустимая локальная нагрузка, рабочая длина, возможности компенсация прогиба, конструкция заднего упора и инструментальная система.
Это особенно важно для предприятий, где на одном прессе планируется работать и с длинными тонкими деталями, и с короткими элементами из толстого металла.
Одна и та же цифра на шильдике машины ещё не гарантирует одинаково подходящие условия для этих задач.
Подберём листогибочный пресс под реальные нагрузки вашего производства
Для предварительного подбора листогибочного пресса отправьте нам несколько наиболее характерных чертежей или 3D-моделей, укажите материалы, толщины, длину линий гиба и требуемые внутренние радиусы.
На основании этих данных можно определить необходимое усилие, подобрать V-матрицу и оценить рабочую длину пресса.
Для коротких и тяжёлых гибов отдельно проверяется локальная нагрузка, а для длинномерных деталей — потребность в CNC-компенсация прогиба и соответствующая жёсткость оборудования.
Если производство включает специальные операции, такие как закрытие отбортовки, Z-гибка или работа с высокопрочными сталями, эти режимы также необходимо учитывать при выборе тоннажа.
Отправьте типовые детали на технологический расчёт — подберём листогибочный пресс по фактической нагрузке, длине гиба и инструменту, а не только по номинальной цифре в каталоге.