








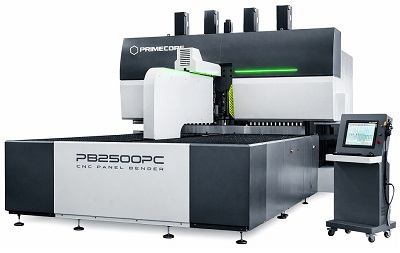


Как работает панелегиб: принцип гибки, прижим и позиционирование детали
Панелегибочный центр и листогибочный пресс решают одну общую задачу — формируют детали из листового металла. Но принцип работы у них существенно различается.
На листогибочном прессе пуансон перемещается относительно матрицы и деформирует находящийся между ними лист.
На панелегибе основная часть заготовки обычно остаётся в горизонтальном положении. Лист фиксируется вдоль линии будущего гиба, а выступающая кромка формуется гибочным инструментом.
Такое разделение функций — одна система удерживает деталь, другая непосредственно выполняет гибку — является основой работы панелегибочного центра.
Подобная кинематика особенно удобна при изготовлении корпусов, шкафов, дверей, панелей, лотков и других деталей с несколькими последовательными гибами по периметру.
При этом работа современного панелегиба не сводится только к движению гибочной балки. Система должна точно позиционировать заготовку, удерживать её во время формования, учитывать пружинение материала, освобождать деталь после гиба и обеспечивать безопасную траекторию перемещения уже сформированных полок.
Разберём весь цикл подробнее.
Основной принцип работы панелегиба
Исходная заготовка представляет собой заранее раскроенный плоский лист.
Он размещается на рабочем столе и подаётся в зону формования.
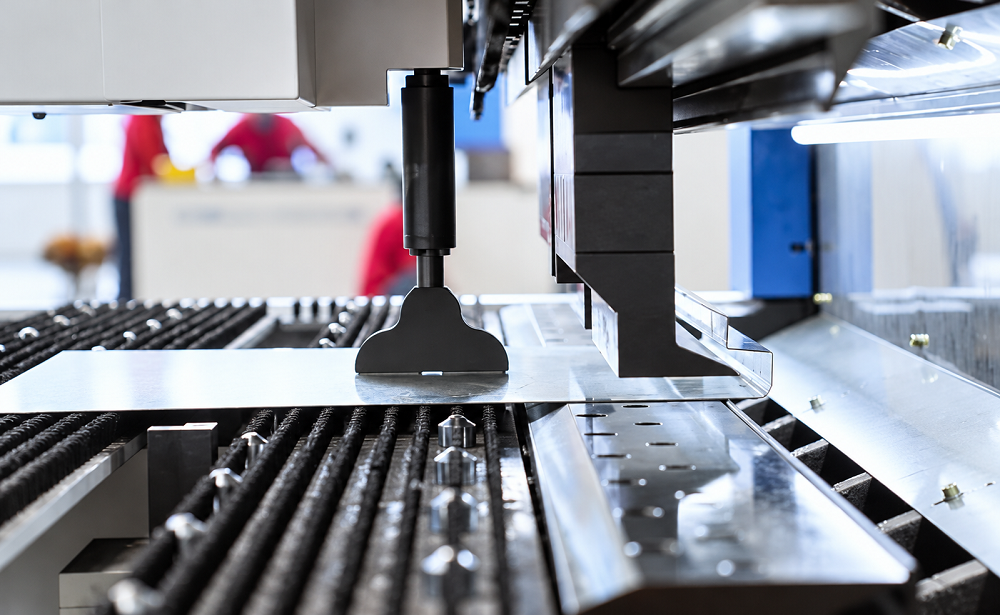
В требуемом положении лист фиксируется прижимным инструментом. Часть материала, из которой должна получиться полка, остаётся выступать за линию прижима.
После фиксации в работу вступает гибочный инструмент.
В зависимости от конструкции машины он может формировать выступающую часть вверх или вниз.
После завершения операции инструмент отводится, прижим освобождает заготовку, а система позиционирования перемещает её к следующей линии гиба.
Так цикл повторяется до формирования всей детали.
Почему лист поддерживается на рабочем столе
Одна из особенностей панелегиба заключается в том, что значительная часть заготовки во время обработки поддерживается рабочей поверхностью.
Это особенно удобно при работе с крупными панелями.
На традиционном листогибочном прессе большая свободная часть листа во время гибки может подниматься вместе с формируемой полкой. Оператору или системе поддержки приходится сопровождать это движение.
На панелегибе основная плоскость обычно остаётся поддержанной столом, а перемещается преимущественно формируемая кромка.
Это снижает необходимость постоянно удерживать большой лист на весу и облегчает автоматизацию работы с широкими панелями.
Но само наличие рабочего стола ещё не означает, что любая крупная деталь будет удобна для панелегиба. Необходимо учитывать размеры, массу, центр тяжести и геометрию уже сформированных элементов.
Как работает прижимная система
Перед формованием лист необходимо надёжно зафиксировать.
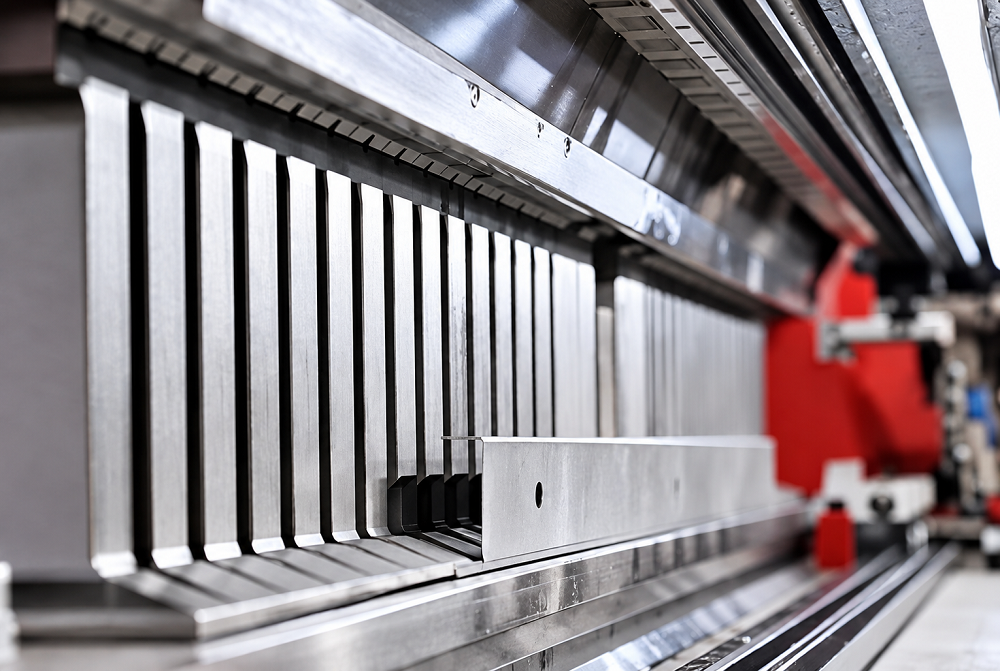
Для этого используется прижимная балка или прижимной инструмент, который прижимает основную часть заготовки к опорной поверхности в зоне гиба.
Его основная задача — не согнуть металл, а удержать его в правильном положении.
Во время гибки на выступающую кромку действует усилие. Если лист недостаточно зафиксирован, он может сместиться, и линия гиба окажется не там, где предусмотрено программой.
Поэтому точность готовой детали зависит не только от движения гибочного инструмента, но и от стабильности базирования и прижима.
Что находится под прижимной балкой
В зоне фиксации лист опирается на нижний поддерживающий элемент инструмента.
Прижимная и опорная части совместно удерживают основную плоскость детали, пока гибочный инструмент воздействует на выступающую полку.
Конкретная конструкция отличается у разных производителей.
Поэтому терминология и геометрия инструментальной системы могут различаться, но общий принцип остаётся одинаковым: лист необходимо зафиксировать вдоль заданной линии и оставить свободным тот участок, который предстоит сформировать.
Как работает гибочный инструмент
Гибочный инструмент воздействует на часть листа, находящуюся за линией прижима.
В отличие от пуансона обычного листогибочного пресса, он не обязательно перемещается строго по вертикали.
На современных панелегибочных центрах траектория может быть более сложной и задаваться системой управления.
Это позволяет поддерживать необходимый контакт с металлом по мере изменения положения полки.
Такое движение помогает формировать заданный угол и одновременно уменьшать нежелательное скольжение инструмента по поверхности детали.
Верхний и нижний гибочный инструмент
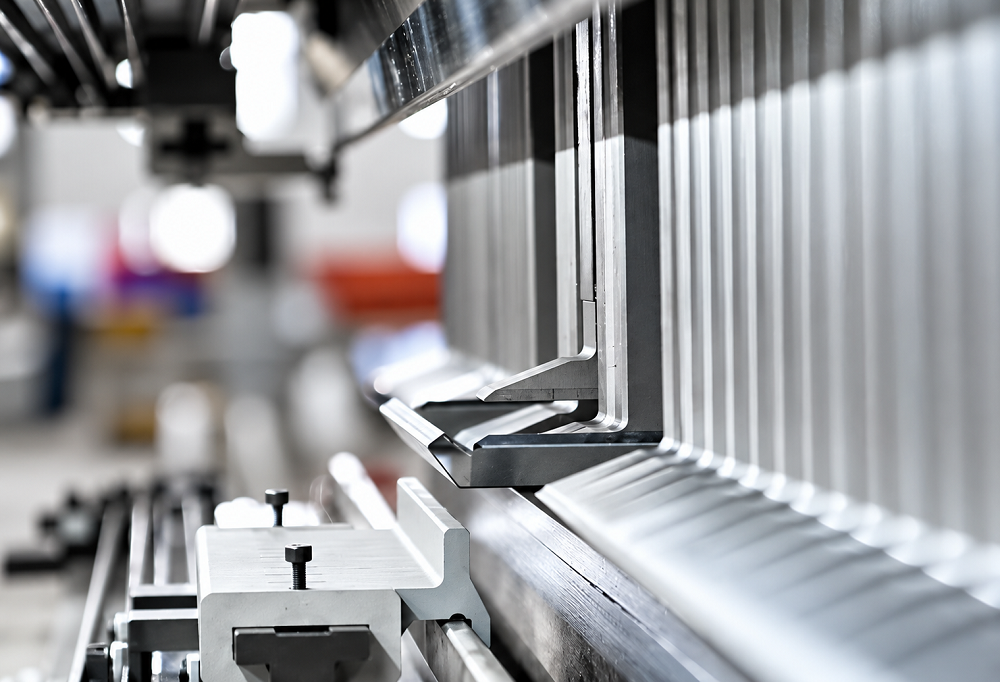
Во многих панелегибочных системах используются верхний и нижний гибочные инструменты.
Нижний инструмент может формировать полку вверх, а верхний — вниз.
Благодаря этому машина способна выполнять гибы в противоположных направлениях без постоянного переворачивания всей заготовки.
Например, если одна полка должна быть загнута вверх, а следующая — вниз, система меняет работающий инструмент и соответствующую траекторию.
Это одно из существенных преимуществ панелегибочной технологии при изготовлении совместимых многогибочных деталей.
Однако возможность гибки в двух направлениях не означает отсутствия геометрических ограничений.
Сформированная раньше полка должна оставлять достаточно пространства для подхода и последующего отвода инструмента.
Почему инструмент движется по управляемой траектории
Во время гибки край листа постепенно изменяет своё положение.
Если инструмент двигался бы только по одной простой прямой независимо от геометрии, условия контакта с материалом постоянно менялись бы.
Поэтому система управления координирует траекторию гибочного инструмента таким образом, чтобы формирование полки происходило предсказуемо.
Точная кинематика зависит от конкретной машины.
Именно поэтому нельзя автоматически переносить возможности одной модели панелегиба на другую только потому, что обе используют верхний и нижний инструмент.
Рабочий ход, траектории, доступное пространство и геометрия прижима могут существенно различаться.
Что происходит во время одного гиба
Во время непосредственно формующей операции основная часть листа остаётся зафиксированной.
Поворот или перемещение всей заготовки в этот момент обычно не выполняется.
Сначала система позиционирует линию гиба, затем прижим фиксирует лист, после чего гибочный инструмент формирует полку.
Только когда инструмент вышел из опасной зоны и система допускает перемещение, заготовка освобождается и переводится в следующее положение.
Это важно для понимания принципа работы автоматического панелегиба.
Манипулятор не вращает лист одновременно с формованием полки — он занимается позиционированием между отдельными гибочными операциями.
Как панелегиб позиционирует заготовку
Для получения точной детали недостаточно правильно сформировать угол.
Линия каждого гиба должна располагаться точно в заданном месте.
Поэтому панелегибочная система имеет механизм базирования и позиционирования заготовки.
На автоматизированной машине эту функцию выполняет манипулятор или другое позиционирующее устройство.
Оно перемещает лист относительно зоны гибки и при необходимости поворачивает его для обработки следующей стороны.
Зачем нужно базирование перед первым гибом
Любая автоматическая последовательность должна начинаться с известного положения детали.
Если заготовка первоначально установлена с перекосом, точно заданное перемещение не гарантирует правильного положения линии гиба.
Поэтому система сначала определяет базовое положение листа относительно выбранных опорных поверхностей или других контрольных элементов.
После этого все последующие координаты рассчитываются относительно установленной базы.
Качество исходной заготовки здесь также имеет значение.
Если кромка, используемая для базирования, изготовлена с ошибкой, эта погрешность может передаться последующим размерам детали.
Манипулятор панелегиба
Манипулятор автоматического панелегиба выполняет намного больше функций, чем просто загрузка листа.
Он удерживает заготовку, перемещает её в нужную координату и поворачивает между операциями.
На четырёхсторонней детали после первого гиба манипулятор может повернуть заготовку так, чтобы к зоне формования подошла следующая сторона.
После фиксации выполняется второй гиб, затем следующий поворот — и так до завершения программы.
В результате оператору не требуется вручную переставлять большую панель перед каждой операцией.
Автоматический и полуавтоматический панелегиб
Не все панелегибы имеют одинаковый уровень автоматизации.
На полностью автоматизированной машине позиционирование и поворот заготовки может выполнять манипулятор.
На полуавтоматической конфигурации оператор может самостоятельно загружать лист, помогать его позиционировать, поворачивать между операциями или снимать готовую деталь.
Поэтому само слово «автоматический» в описании оборудования ещё не показывает, какие операции действительно выполняются без участия человека.
При сравнении машин нужно отдельно выяснять, кто загружает заготовку, кто её базирует, кто поворачивает между гибами и кто снимает готовую деталь.
Как из плоской заготовки получается короб или лоток
Проще всего принцип работы панелегиба рассмотреть на детали с плоским основанием и четырьмя вертикальными полками.
До поступления на гибку развёртка уже должна учитывать геометрию зон изгиба.
Также в углах могут потребоваться технологические вырезы, чтобы соседние полки после формования не мешали друг другу.
После этого начинается последовательный цикл.
Этап 1. Загрузка заготовки
Плоский лист поступает на рабочий стол.
В зависимости от конфигурации это выполняет оператор, загрузочное устройство или автоматическая система подачи.
После загрузки определяется исходное положение детали.
На автоматизированной машине дальнейшее перемещение контролирует манипулятор.
Этап 2. Установка первой линии гиба
Система перемещает лист таким образом, чтобы первая линия гиба совпала с рабочей зоной.
Часть материала, которая должна остаться плоской, находится под прижимом.
Будущая полка выступает за линию фиксации.
Прижимная балка закрывается и удерживает лист.
Этап 3. Формирование первой полки
Гибочный инструмент начинает движение и воздействует на выступающую кромку.
Если требуется сформировать полку вверх, используется соответствующая траектория нижнего инструмента.
Основная поверхность будущего короба при этом остаётся зафиксированной.
По мере движения инструмента выступающая часть листа поворачивается относительно линии гиба до заданного программой положения.
Этап 4. Учёт пружинения
После снятия нагрузки металл частично стремится вернуться к исходной форме.
Это называется пружинением.
Поэтому положение гибочного инструмента в конце рабочего хода не обязательно соответствует конечному углу готовой детали.
Для получения 90° материал может потребоваться немного перегнуть.
Но универсального значения такого перегиба не существует.
Величина зависит от марки материала, толщины, геометрии и конкретной технологии.
Современная система управления использует заложенные технологические данные, а некоторые конфигурации дополнительно могут корректировать угол по результатам измерения.
Этап 5. Отвод инструмента
После завершения гиба рабочий инструмент отводится.
Это необходимо не только для прекращения формования.
Он должен полностью освободить пространство, которое понадобится при дальнейшем перемещении детали.
Особенно важно это после появления высокой полки.
Если траектория отвода пересекается с уже сформированной частью, следующая операция становится невозможной.
Этап 6. Освобождение и поворот детали
После выхода гибочного инструмента система прижима позволяет переместить заготовку.
Манипулятор удерживает её и поворачивает следующей стороной к рабочей зоне.
Затем новая линия гиба устанавливается в заданной координате, лист снова фиксируется, и операция повторяется.
Этап 7. Формирование остальных сторон
После каждого нового гиба деталь становится пространственно сложнее.
Появившиеся стенки занимают дополнительное пространство.
Поэтому очередность операций определяется не только удобством поворота.
Необходимо учитывать, сможет ли сформированная полка пройти рядом с прижимной балкой, гибочным инструментом и другими частями машины.
Поэтому хороший программный комплекс анализирует промежуточную геометрию детали, а не только её окончательный вид.
Этап 8. Выгрузка и контроль
После последнего гиба инструмент отводится, система освобождает деталь, и она выводится из рабочей зоны.
После этого контролируются углы, размеры полок и состояние поверхности.
Это принципиально важно: правильный угол ещё не гарантирует правильный линейный размер.
Ошибка угла может сместить положение края детали, даже если линия гиба была расположена правильно.
Для лицевых изделий дополнительно проверяются следы от контакта с инструментом и системой перемещения.
Почему длина плоской полки и готовой полки — не одно и то же
Расстояние от линии гиба до края плоской заготовки нельзя автоматически считать равным высоте готовой полки.
Часть материала участвует в формировании радиуса.
Поэтому размер развёртки рассчитывается с учётом толщины, внутреннего радиуса, угла и положения нейтрального слоя.
Эта логика одинакова как для панелегибов, так и для листогибочных прессов.
Если развёртка рассчитана неправильно, идеально точное позиционирование оборудования всё равно не даст требуемого размера готовой детали.
Пружинение на панелегибе
Пружинение — одно из основных физических явлений, которые приходится учитывать при гибке листового металла.
Во время формования часть материала деформируется пластически, а часть упруго.
После отвода инструмента упругая составляющая частично восстанавливается, и угол раскрывается.
Поэтому программная траектория должна предусматривать соответствующую компенсацию.
От чего зависит пружинение
На него влияют механические свойства материала, толщина, радиус, направление прокатки и геометрия конкретного гиба.
Поэтому нельзя использовать универсальное правило вроде «для стали всегда нужно перегнуть на два градуса».
Даже разные партии одного материала способны немного отличаться.
В производстве используют технологическую базу, контроль пробной детали и, если оборудование позволяет, автоматическую коррекцию угла.
Автоматическая коррекция угла
Некоторые панелегибочные системы могут использовать измерение фактического угла и соответствующую коррекцию последующих движений.
Это особенно полезно при изменении свойств материала.
Но наличие CNC само по себе ещё не означает, что такая система установлена.
Автоматическое измерение угла является отдельной функцией конкретной комплектации.
Кроме того, коррекция угла не может решить проблему неправильного инструмента или геометрической коллизии.
Если ранее сформированная стенка физически мешает движению гибочного инструмента, программная корректировка здесь не поможет.
Как формируются гибы вверх и вниз
Для многих корпусных деталей требуется несколько гибов в разных направлениях.
На панелегибе это может выполняться без переворачивания всего листа.
Для гиба вверх нижний гибочный инструмент воздействует на выступающую часть снизу.
Для гиба вниз соответствующий инструмент действует сверху.
В результате одна и та же сторона листа может оставаться ориентированной вверх на рабочем столе.
Это сокращает количество ручных манипуляций и упрощает автоматическую обработку больших панелей.
Но каждый такой гиб всё равно требует доступного пространства для входа и выхода инструмента.
Почему возможность гибки вниз не гарантирует изготовление любой обратной полки
Предположим, программа требует загнуть небольшой край внутрь уже существующего короба.
Теоретически машина умеет выполнять гиб вниз.
Но высокая соседняя стенка может перекрывать траекторию инструмента.
Поэтому способность двигаться вверх и вниз является только одной частью задачи.
Вторая часть — физический доступ к требуемой линии гиба.
Как формируют большой радиус
Панелегиб может получать крупные радиусы методом последовательных небольших гибов.
Для этого лист перемещается между близко расположенными линиями, а на каждой выполняется небольшой угловой переход.
Совокупность этих операций формирует приблизительную дугу.
Чем меньше шаг между отдельными гибами, тем менее заметной становится гранёность поверхности.
Однако такой способ не эквивалентен вальцовке и не создаёт математически непрерывную дугу.
Если радиус относится к критическим параметрам, готовый профиль необходимо проверять на реальной детали.
Почему повторный ход по одной линии не создаёт большой радиус
Важно различать два режима.
Повторное воздействие инструмента на одну и ту же линию продолжает работать с существующим гибом.
Для формирования дуги необходимо последовательно смещать линию гиба по поверхности листа.
Именно множество расположенных рядом небольших углов формирует большой радиус.
Закрытые отбортовки и обратные полки
Панелегиб способен выполнять более сложные кромочные элементы, но возможность зависит от конструкции инструмента и доступного пространства.
Для закрытой отбортовки может потребоваться отдельная последовательность или специализированная оснастка.
Сначала край формируется под промежуточным углом, а затем доводится до требуемого положения.
Обратная полка также требует проверки всей траектории.
Даже если конечный профиль выглядит простым, ранее сформированная стенка может не позволить инструменту подойти к следующей линии гиба.
Роль ЧПУ в работе панелегиба
ЧПУ координирует сразу несколько механизмов.
Система позиционирования устанавливает линию гиба.
Прижим фиксирует деталь.
Гибочный инструмент движется по рассчитанной траектории.
После завершения операции система освобождает лист, а манипулятор выполняет перемещение к следующей позиции.
Именно согласованность этих действий позволяет автоматически изготавливать многогибочную деталь.
CNC не означает определённый тип привода
Числовое программное управление описывает способ управления движениями, а не способ создания усилия.
Панелегибы могут использовать электрические, гидравлические или комбинированные приводы.
Поэтому утверждение «панелегиб с ЧПУ — значит полностью электрический» технически неверно.
При сравнении моделей необходимо отдельно смотреть на кинематику, тип привода и реальные возможности управляемых механизмов.
Панелегиб и листогибочный пресс: разница принципа работы
Главное различие можно сформулировать просто.
На панелегибе основная часть листа фиксируется, а выступающая кромка складывается вокруг зоны прижима.
На листогибочном прессе пуансон перемещает лист относительно нижней матрицы.
Это различие определяет особенности обеих технологий.
Работа с крупными панелями
Панелегиб поддерживает основную плоскость листа, поэтому оператору или автоматике обычно приходится меньше работать с большой поднимающейся частью заготовки.
Для широких дверей, панелей и корпусов это серьёзное преимущество.
На листогибе свободная часть листа может подниматься во время гибки.
Для больших изделий поэтому применяются передние поддержки или роботизированные системы сопровождения.
Инструмент
Панелегиб часто способен использовать один набор основного гибочного инструмента для большого диапазона совместимых деталей.
Это сокращает физические смены оснастки.
Листогибочный пресс использует различные пары пуансонов и матриц.
Замена инструмента увеличивает время переналадки, но одновременно обеспечивает очень высокую технологическую гибкость.
Можно подобрать специальный пуансон под глубокий короб, малый радиус, сложную полку или другую нестандартную операцию.
Поэтому отсутствие частой смены инструмента на панелегибе является преимуществом только для деталей, которые действительно подходят под его рабочую кинематику.
Какие детали лучше подходят для панелегиба
Хорошими кандидатами являются панели, крышки, двери, лотки, полки, элементы шкафов и различные корпуса, если их полки остаются доступными для прижима и гибочного инструмента.
Особенно эффективно оборудование работает с деталями, имеющими большую плоскую центральную область и несколько гибов по краям.
Но сама принадлежность изделия к категории «корпус» ещё ничего не гарантирует.
Слишком глубокая стенка, короткая зона для фиксации или сложная обратная полка могут сделать конкретную деталь неудобной для панелегиба.
Когда листогибочный пресс может быть предпочтительнее
Листогиб часто предлагает больше вариантов для нестандартных профилей за счёт сменных пуансонов и матриц.
Он также широко применяется для более толстых материалов, глубоких коробов, специальных радиусов и нестандартных формовочных операций.
Однако и здесь всё зависит от инструмента и доступного пространства.
Пуансон может идеально подходить по форме, но не иметь возможности войти внутрь детали после формирования предыдущих стенок.
Поэтому обе технологии необходимо оценивать по полной последовательности операций.

Какие ограничения панелегиба нужно проверять
Нельзя выбирать оборудование только по максимальной толщине и рабочей длине.
Необходимо сопоставлять с возможностями машины всю реальную деталь.
Материал и толщина
Проверяется конкретная марка материала, его прочность, толщина и фактическая длина гиба.
Максимальная толщина для одной стали не означает такую же возможность для высокопрочного материала.
Размер заготовки
Учитываются не только длина и ширина исходного листа, но и габариты детали во всех промежуточных положениях.
Большая сформированная стенка может потребовать намного больше пространства, чем плоская развёртка.
Минимальная и максимальная полка
Короткая полка должна оставлять достаточно материала для корректного прижима и воздействия гибочного инструмента.
Высокая полка должна иметь достаточно пространства для выхода инструмента и последующих перемещений.
Глубина короба
Глубокие детали особенно чувствительны к геометрии прижима и свободному пространству машины.
Поэтому глубину короба необходимо проверять не только по готовой детали, но и на каждом этапе последовательности гибов.
Очерёдность операций
Каждый новый гиб меняет форму заготовки.
Промежуточная геометрия может столкнуться с инструментом, системой прижима или механизмом позиционирования.
Поэтому нужно анализировать не только конечный чертёж, но и все промежуточные состояния детали.
Почему программу желательно проверять в 3D
Трёхмерное моделирование позволяет заранее увидеть положение детали относительно рабочего инструмента.
Для многогибочных коробов это особенно полезно.
Система может показать потенциальное столкновение ещё до изготовления первой заготовки.
Но симуляция не заменяет реальное испытание материала.
Она подтверждает геометрическую возможность движения, но не полностью описывает фактическое пружинение, состояние поверхности или другие свойства конкретной партии металла.
Что влияет на точность готовой детали
Точность панелегиба определяется не одним параметром привода.
На результат одновременно влияют исходная геометрия заготовки, базирование, позиционирование, стабильность прижима, свойства материала и траектория гибочного инструмента.
Поэтому спецификация вида «точность позиционирования ±0,1 мм» ещё не гарантирует такой же допуск на любом размере готовой детали.
Сравнивать машины лучше на собственной номенклатуре.
Почему нужно проверять угол и размер полки одновременно
Предположим, линия гиба расположена совершенно правильно.
Если фактический угол вместо 90° составляет 92°, конечная точка края полки будет находиться в другом положении.
В результате линейный размер детали также может оказаться вне допуска.
Поэтому контроль только угла недостаточен.
Проверяются и угловые, и линейные размеры готового изделия.
Состояние поверхности
При работе с окрашиваемыми внутренними деталями небольшие следы контакта могут не иметь значения.
Для лицевой панели из шлифованной или полированной нержавеющей стали требования гораздо выше.
Следы могут появляться в местах контакта прижимного и гибочного инструмента, а также механизмов перемещения.
Поэтому для декоративных изделий необходимо проводить испытание именно с тем типом поверхности и защитной плёнки, которые используются в реальном производстве.
FAQ: как работает панелегиб
Что такое панелегиб?
Это оборудование для автоматизированной или полуавтоматической гибки листового металла, при которой основная часть заготовки фиксируется, а выступающая кромка формуется гибочным инструментом.
Чем панелегиб отличается от листогибочного пресса?
На панелегибе край детали формуется относительно линии прижима. На листогибочном прессе пуансон перемещает заготовку в V-матрицу или относительно другой нижней оснастки.
Для чего нужна прижимная балка?
Она удерживает основную часть листа во время формования и сохраняет положение линии гиба.
Прижимная балка сама сгибает металл?
Нет. Её основная функция — фиксация. Формование выполняет гибочный инструмент.
Зачем нужны верхний и нижний гибочные инструменты?
Они позволяют формировать полки в разных направлениях — вверх и вниз — без обязательного переворачивания всей заготовки.
Как панелегиб поворачивает лист?
На автоматизированных машинах этим занимается манипулятор или другое позиционирующее устройство. Оно перемещает и вращает заготовку между отдельными гибами.
Поворачивается ли деталь непосредственно во время гибки?
Как правило, нет. Во время формующего хода основная часть детали зафиксирована. Перемещение выполняется после отвода гибочного инструмента и освобождения заготовки.
Зачем панелегибу рабочий стол?
Он поддерживает основную поверхность листа и облегчает работу с крупными панелями.
Что такое пружинение?
Это частичное упругое восстановление металла после снятия нагрузки, из-за которого конечный угол немного отличается от положения под инструментом.
Как панелегиб компенсирует пружинение?
Программная траектория предусматривает необходимый перегиб. На некоторых машинах дополнительно применяется автоматическое измерение и коррекция угла.
CNC автоматически измеряет угол?
Не обязательно. Система измерения угла является отдельной функцией и зависит от комплектации оборудования.
Можно ли гнуть вверх и вниз без переворачивания листа?
На соответствующей конструкции — да. Для этого используются верхний и нижний гибочные инструменты.
Может ли панелегиб делать большой радиус?
Да, радиус можно приближённо формировать последовательностью небольших гибов с постепенным перемещением заготовки.
Можно ли делать закрытые отбортовки?
На некоторых конфигурациях — да, но возможность зависит от инструмента, пространства и требуемой геометрии.
Может ли панелегиб изготовить глубокий короб?
Это зависит от высоты стенок, последовательности гибов, конструкции прижима и доступного пространства вокруг инструмента.
Почему нельзя выбирать панелегиб только по максимальной толщине?
Потому что реальная возможность зависит также от марки материала, длины гиба и геометрии детали.
Какие детали особенно подходят для панелегиба?
Панели, двери, лотки, полки, крышки, элементы шкафов и корпуса с доступными для инструмента полками.
Что лучше — панелегиб или листогибочный пресс?
Универсального ответа нет. Панелегиб особенно эффективен для совместимых панельных и корпусных деталей, а листогибочный пресс часто предлагает большую гибкость при нестандартных профилях и специализированной оснастке.
Нужно ли выполнять тестовую гибку перед покупкой?
Да. Особенно если имеются высокие стенки, обратные отгибы, небольшие полки, декоративные поверхности или жёсткие допуски.
Как выбрать панелегиб по принципу работы
Понимание кинематики оборудования помогает быстрее исключить неподходящие варианты.
Начните с развёрток реальных деталей.
Проверьте, достаточно ли площади для фиксации листа, смогут ли формироваться самые короткие и самые высокие полки и не перекроют ли уже выполненные гибы доступ к следующим линиям.
После этого оцените способ позиционирования.
Если планируется автоматическое производство, необходимо убедиться, что манипулятор сможет удерживать и поворачивать детали во всех промежуточных состояниях.
Далее проверяются материал, толщина и требования по углам и поверхности.
И только после подтверждения технологической возможности следует сравнивать скорость, уровень автоматизации и цену.
Подберём панелегибочный центр под ваши детали
Для предварительной оценки отправьте нам чертежи или 3D-модели нескольких типовых и наиболее сложных изделий.
Укажите материалы и толщины, размеры развёрток, высоту и длину полок, обратные отгибы, требования по точности и состоянию поверхности.
По этим данным можно проверить возможность изготовления деталей на панелегибе, определить необходимую рабочую область и оценить требования к системе позиционирования.
Для сложных изделий особенно полезно построить полную последовательность операций и проверить промежуточную геометрию.
Если часть деталей эффективнее выполнять на листогибочном прессе, это также стоит учитывать при проектировании участка.
Панелегиб необходимо выбирать не по отдельным паспортным характеристикам, а по тому, сможет ли конкретная машина зафиксировать, сформировать, переместить и безопасно выгрузить вашу деталь на всех этапах технологического цикла.