








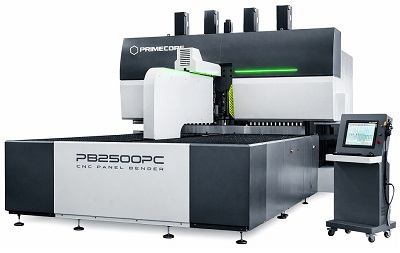


Как выбрать панелегиб: детали, производительность, автоматизация и стоимость владения
Панелегибочный центр может заметно повысить производительность при изготовлении шкафов, корпусов, панелей, лотков, дверей и других деталей с несколькими прямолинейными гибами.
Но покупать панелегиб только по максимальному размеру листа, заявленной толщине материала или скорости цикла — ошибка.
Заготовка может помещаться на рабочем столе, но готовую деталь окажется невозможно сформировать из-за высокой полки, обратного гиба или недостаточного пространства для выхода инструмента. Машина может быстро выполнять сам гиб, но простаивать из-за ручной загрузки. Автоматическая линия может выглядеть впечатляюще на демонстрации, но требовать постоянного участия оператора при каждой смене партии.
Поэтому панелегиб необходимо выбирать не как отдельный станок, а как часть производственного процесса.
Начинать следует с реальных деталей: материала, толщины, геометрии, размера партий, требований к поверхности и того, как заготовка приходит на гибку и куда отправляется после неё.
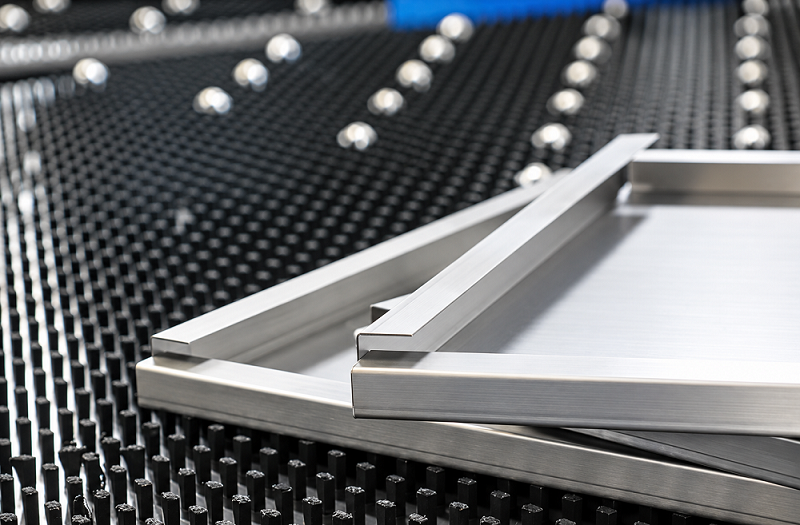
Что такое панелегиб и чем он отличается от листогибочного пресса
Панелегиб и листогибочный пресс решают схожую задачу — формируют листовой металл, — но делают это по-разному.
На листогибочном прессе заготовка располагается между пуансоном и матрицей. Для каждого гиба оператор или робот позиционирует лист относительно заднего упора, после чего пуансон перемещается вниз.
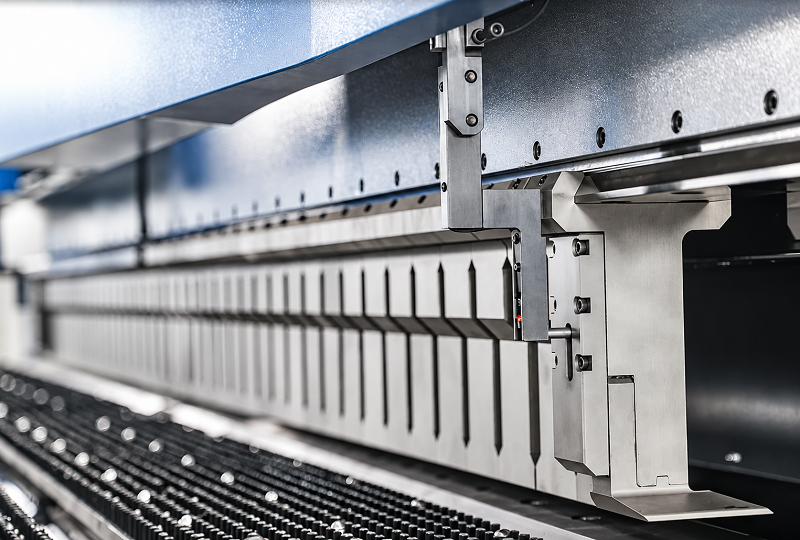
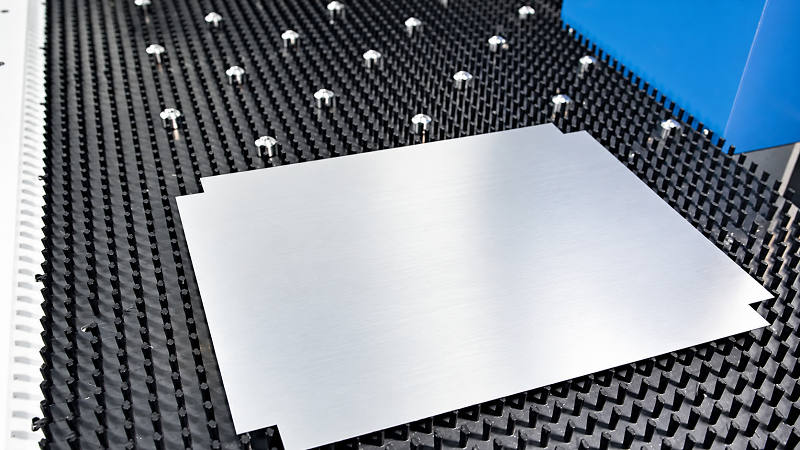
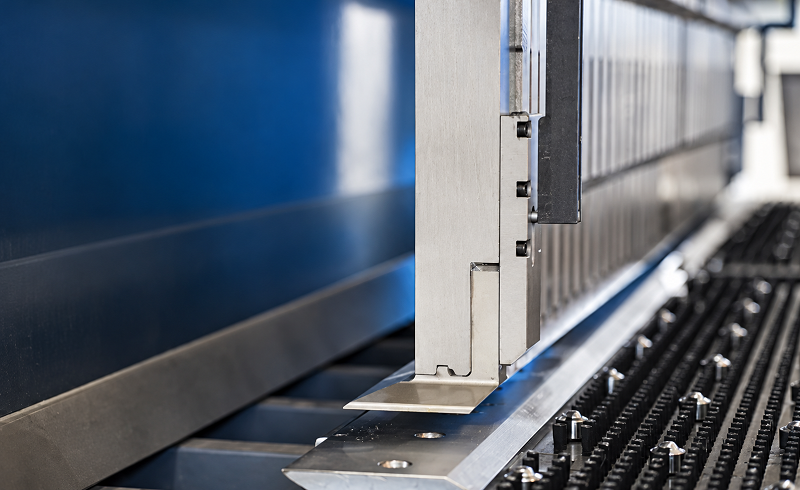
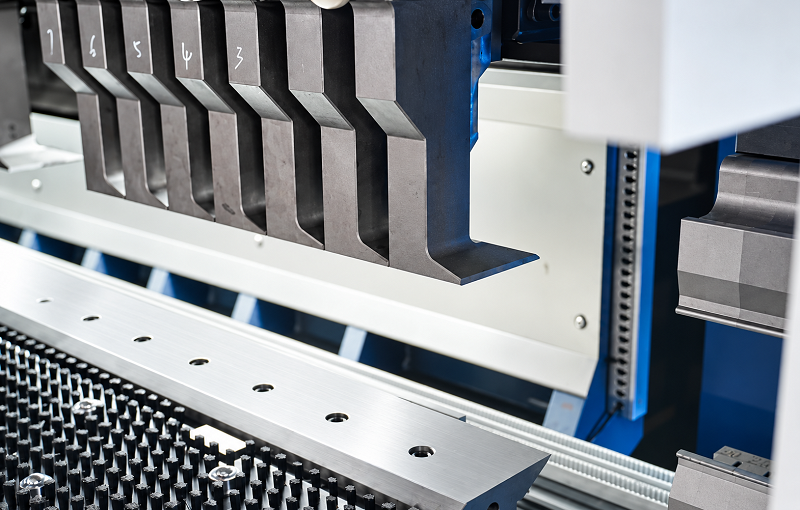
На панелегибе лист обычно находится преимущественно в горизонтальном положении. Прижимная балка фиксирует его вдоль линии гиба, а гибочный инструмент формирует полку вверх или вниз. Позиционирующее устройство перемещает и поворачивает заготовку между операциями.
Такая схема особенно удобна для относительно больших и тонких панелей с несколькими последовательными гибами.
Типичные изделия — корпуса электротехнических шкафов, двери, панели, полки, лотки, элементы вентиляционного и климатического оборудования, металлическая мебель и другие изделия из листового металла.
Панелегиб не заменяет листогибочный пресс во всех задачах
Одно из самых важных правил выбора — не считать панелегиб автоматически более совершенной заменой листогибу.
У технологий разные сильные стороны.
Панелегиб особенно эффективен для деталей, где значительная площадь листа остаётся плоской, а по краям формируются прямолинейные полки.
Листогибочный пресс часто удобнее для толстого металла, нестандартных профилей, сложных пространственных деталей, глубоких коробов и операций, требующих специализированных пуансонов и матриц.
Кроме того, при единичном нестандартном производстве уже установленный листогиб иногда оказывается экономичнее панелегиба просто потому, что не требует отдельной подготовки технологии и автоматизированной системы перемещения детали.
Поэтому вопрос должен звучать не «что лучше — панелегиб или листогибочный пресс», а:
какая технология эффективнее производит именно нашу номенклатуру?
Начинайте выбор панелегиба с деталей, а не с каталога
Первый этап — собрать репрезентативный набор изделий.
Не ограничивайтесь одной самой крупной или самой толстой деталью. В выборку должны попасть наиболее массовые изделия, сложные детали и несколько позиций, которые находятся на границе возможностей предполагаемого оборудования.
Так поставщик сможет оценить реальную производственную программу, а не подобрать машину под один красивый демонстрационный пример.
Желательно предоставить одинаковый набор деталей всем потенциальным поставщикам. Только тогда коммерческие предложения можно сравнивать корректно.
Какие данные нужны по каждой детали
Для технологической проверки полезен актуальный чертёж и развёртка.
Необходимо указать точную марку материала и диапазон толщин, а не ограничиваться обозначением «сталь» или «алюминий». Механические свойства материала влияют на формование не меньше толщины.
По геометрии важны количество и направление гибов, длины полок, радиусы, высота стенок, обратные отгибы, отбортовки, ступенчатые переходы и близко расположенные отверстия.
Отдельно следует обозначить критические допуски.
Если размер 500 ±0,2 мм важен для последующей сборки, поставщик должен проверять именно его, а не самостоятельно выбирать удобные параметры для демонстрации точности.
Для декоративных деталей также нужно указать требования к поверхности, защитной плёнке и допустимости следов от прижима или перемещения.
Разделите детали по важности
При выборе оборудования полезно разделить номенклатуру на три группы.
Основную группу составляют изделия, которые новый панелегиб обязан стабильно производить с заданной производительностью и качеством.
Отдельно можно выделить редкие детали, которые при необходимости останутся на листогибочном прессе или другом оборудовании.
Перспективные изделия также следует учитывать, но только если для них существует реальная производственная или коммерческая потребность.
Не стоит покупать значительно более дорогую машину только ради гипотетической детали, которая, возможно, появится через несколько лет.
Основная номенклатура должна иметь наибольший вес при сравнении вариантов.
Максимальный размер листа ещё не показывает возможности панелегиба
Одна из самых частых ошибок — открыть техническую таблицу и сравнить только максимальные размеры заготовки.
Например, если станок принимает лист 3000 × 1500 мм, это ещё не означает, что он способен изготовить любую деталь из такого листа.
Необходимо проверить всю последовательность гибки.
После первой операции появляется вертикальная стенка. После второй меняется траектория вращения детали. На следующей операции ранее сформированная полка может столкнуться с инструментом, прижимной балкой или механизмом позиционирования.
Поэтому фактическая область применения панелегиба определяется не размером плоской заготовки, а геометрией детали на всех этапах формования.
Толщина материала тоже нельзя рассматривать отдельно
Максимальная толщина, указанная производителем, всегда относится к определённым условиям.
Например, к конкретной марке материала, длине гиба и механическим свойствам.
Нельзя взять максимальную толщину из одного пункта каталога и максимальную длину из другого и автоматически считать, что машина обеспечивает оба значения одновременно.
Более прочный материал, большая толщина и длинная линия гиба увеличивают требования к оборудованию.
Поэтому для наиболее тяжёлых деталей необходимо получить от поставщика подтверждение конкретного сочетания: материал, толщина, длина гиба и требуемый радиус.
Проверяйте не только максимальный, но и минимальный размер детали
Большая машина не всегда хорошо работает с маленькими изделиями.
Минимальные размеры ограничиваются конструкцией прижима, позиционирующего механизма и способом удержания заготовки.
Поэтому необходимо проверить обе границы диапазона.
Если на производстве встречаются и панели длиной два метра, и небольшие детали 200 × 300 мм, обе группы должны пройти технологическую оценку.
Иначе предприятие может приобрести машину, идеально подходящую для крупных изделий, но неспособную автоматически обрабатывать значительную часть мелкой номенклатуры.
Минимальная длина полки
Короткая полка — один из важных ограничителей панелегибочной технологии.
Кромка должна достаточно выступать за линию прижима, чтобы гибочный инструмент смог сформировать её требуемым образом.
Если полка слишком короткая, стандартная последовательность может оказаться невозможной или потребовать специальной технологии.
Поэтому каталожный параметр минимальной полки необходимо проверять именно на ваших материалах и геометрии.
Внутренний размер полки, наружный размер и расстояние от края развёртки до линии гиба — разные величины.
При сравнении характеристик важно понимать, какую именно размерную схему использует производитель.
Максимальная высота стенки и глубина короба
Высокая полка должна не только сформироваться.
После гиба она должна свободно пройти относительно инструмента, прижима и других элементов машины при следующих операциях.
Поэтому максимальная высота стенки — не просто статический размер.
Готовая деталь проходит через несколько пространственных положений, и ограничение может проявиться только на третьем или четвёртом гибе.
Особенно внимательно необходимо проверять глубокие короба и детали с несколькими высокими стенками.
Обратные отгибы
Полки, загнутые обратно в сторону основной поверхности детали, могут серьёзно ограничивать доступ инструмента.
Иногда изменение последовательности операций решает проблему: сначала выполняется обратный отгиб, затем основная стенка.
Но возможна и обратная ситуация, когда сформированная раньше полка перекрывает доступ к следующему гибу.
Поэтому такие элементы необходимо рассматривать как часть полной последовательности, а не отдельно.
Закрытые отбортовки
Сложенная кромка может потребовать нескольких стадий.
Сначала выполняется предварительный гиб, затем полка закрывается до требуемого положения.
При выборе панелегиба нужно заранее определить, поддерживает ли машина эту операцию стандартным инструментом или потребуется дополнительная оснастка.
Также необходимо согласовать, что подразумевается под закрытой кромкой: полное прилегание, определённый зазор или конкретная геометрия по чертежу.
Радиусная и пошаговая гибка
Большой радиус можно формировать несколькими последовательными небольшими гибами.
Но возможность приблизительно получить дугу ещё не означает соответствие готового профиля чертежу.
Если радиус является критическим размером, поставщик должен показать результат на реальной детали и подтвердить допустимое отклонение.
Для некоторых профилей может потребоваться специальный инструмент или другая технология.
Отверстия и вырезы возле линии гиба
Перфорация, пазы и отверстия способны влиять не только на качество деформации.
На панелегибе они могут попадать непосредственно в область прижима или захвата.
Если прижимная балка попадает на крупный вырез, надёжная фиксация заготовки может стать невозможной.
То же относится к вакуумным захватам системы загрузки.
Поэтому CAD-модель необходимо проверять не только на геометрию готового изделия, но и на наличие пригодных областей для удержания детали в течение всего цикла.
Проверяйте полную последовательность гибки
Для сложных деталей поставщик должен показать технологический маршрут целиком.
Недостаточно подтвердить отдельно каждый гиб.
Нужно понимать, как деталь устанавливается перед первой операцией, как поворачивается дальше, какие зоны доступны для прижима и где находятся уже сформированные полки.
После последней операции необходимо проверить ещё один этап — извлечение готового изделия.
Деталь может успешно сформироваться, но оказаться неудобной для автоматического снятия из-за закрытой геометрии или отсутствия свободной траектории.
Поэтому производственный цикл заканчивается не последним гибом, а безопасным выходом готовой детали из машины.
Симуляция полезна, но не заменяет испытания
Трёхмерное моделирование хорошо показывает потенциальные столкновения.
Если в цифровой модели присутствуют реальные инструменты, конструкция машины и точная геометрия детали, можно заранее исключить множество проблем.
Однако симуляция не подтверждает поведение материала.
Она не показывает в полной мере фактическое пружинение, проскальзывание при захвате, повреждение покрытия или нестабильность тонкого большого листа при перемещении.
Поэтому сложные и ответственные детали необходимо проверять физическим тестом.
Пружинение материала
После снятия формовочного усилия лист частично восстанавливает исходную форму.
Это явление называется пружинением.
Его величина зависит от свойств материала, толщины, геометрии гиба, направления прокатки и остаточных напряжений.
Если панелегиб имеет автоматическую систему коррекции угла, это является преимуществом, но не отменяет производственных испытаний.
Необходимо подтвердить, что система стабильно работает именно с вашими материалами и диапазоном толщин.
Одна хорошая деталь ещё не доказывает повторяемость
Поставщик может изготовить демонстрационный образец, полностью соответствующий чертежу.
Это подтверждает технологическую возможность.
Но для производства важна не одна деталь, а серия.
Поэтому во время испытаний необходимо проверить несколько последовательных изделий и измерить критические размеры.
Если первая деталь получилась идеально, а на пятой угол или размер полки заметно изменился, оборудование ещё нельзя считать квалифицированным для этой задачи.
Декоративные поверхности требуют отдельного контроля
Для окрашиваемой внутренней детали небольшая отметка от инструмента может быть допустима.
Для фасадной панели из шлифованной нержавеющей стали — нет.
Поэтому при квалификации декоративных изделий необходимо осматривать именно лицевые поверхности.
Проверяются следы от прижима и захвата, царапины, деформация защитной плёнки, трещины и другие повреждения.
Геометрически правильная деталь не является годной, если её поверхность не соответствует требованиям заказчика.
Система перемещения детали важна не меньше самого панелегиба
После проверки геометрии следующий вопрос — как заготовка будет перемещаться.
Панелегибочные системы могут использовать различные способы загрузки и позиционирования.
Сам факт наличия автоматического загрузчика ещё не означает, что весь цикл автоматизирован.
Необходимо отдельно понимать, кто подаёт лист, кто его базирует, кто удерживает и вращает во время гибки и кто снимает готовое изделие.
Загрузка и позиционирование — разные функции
Загрузчик обычно забирает плоскую заготовку и передаёт её машине.
Но затем лист необходимо точно установить относительно системы базирования.
В процессе выполнения нескольких гибов его приходится удерживать и поворачивать.
После завершения готовую деталь нужно вывести из рабочей зоны и уложить в заданное место.
Эти задачи могут выполнять разные механизмы.
Поэтому формулировка «автоматическая загрузка» ничего не говорит о том, насколько автоматизированы остальные этапы.
Вакуумный захват
Присоски удобны для автоматического перемещения листа, если поверхность позволяет создать надёжное разрежение.
Но отверстия, крупные вырезы и узкие перемычки способны значительно уменьшить пригодную площадь контакта.
На удержание также могут влиять масло, шероховатость и защитная плёнка.
Поэтому поставщик должен показать расположение присосок именно на ваших заготовках.
Важно проверить и реакцию системы на потерю вакуума или попадание захвата непосредственно на отверстие.
Механический захват
Механические зажимы не требуют герметичной поверхности.
Но им тоже нужна доступная зона контакта.
Уже сформированная полка, отверстие или узкая перемычка могут перекрыть положение захвата.
Кроме того, концентрированное давление способно оставить след на декоративной поверхности.
Поэтому способ удержания необходимо оценивать не только по надёжности, но и по качеству готовой детали.
Проверяйте захват после каждого гиба
На плоской развёртке может быть большая свободная область для захвата.
После нескольких операций эта зона превращается в вертикальную стенку или оказывается вне рабочей области позиционирующего механизма.
Если требуется перехват детали, необходимо заранее понимать, как она будет поддерживаться в момент смены точки захвата.
Это особенно важно для больших и гибких панелей.
Масса детали — не единственное ограничение
Если механизм рассчитан, например, на определённую максимальную массу, этого ещё недостаточно для оценки.
Важно положение центра тяжести.
Лист, удерживаемый далеко от точки захвата, создаёт больший опрокидывающий момент.
Также значение имеют ориентация и скорость движения.
Поэтому необходимо проверять реальную деталь во всех рабочих положениях, а не только сравнивать её массу с одной цифрой в каталоге.
Тонкие большие листы требуют поддержки
Широкая тонколистовая заготовка может прогибаться под собственным весом.
При перемещении она способна вибрировать или скручиваться, что ухудшает позиционирование.
Для таких изделий важны рабочие столы, роликовые опоры или поддерживающие элементы.
Необходимо проверить, продолжают ли они эффективно поддерживать заготовку во время поворота и последующих операций.
Ручная загрузка тоже может быть правильным решением
Максимальная автоматизация нужна не каждому производству.
Если детали сильно различаются, партии небольшие, а оператор способен удобно загружать заготовки, ручной режим может сохранить большую гибкость и снизить первоначальные инвестиции.
При этом необходимо оценивать не только массу одной заготовки.
Повторяющаяся ручная работа с крупными панелями в течение всей смены может быть физически тяжёлой даже при относительно небольшом весе каждой детали.
Поэтому учитываются частота подъёмов, положение рук и необходимость поворота изделия.
Вспомогательная механизация
Между полностью ручной и полностью автоматической системой существует промежуточный вариант.
Подъёмные столы, поддерживающие устройства и манипуляторы могут убрать наиболее тяжёлую часть работы, сохраняя оператору возможность быстро адаптироваться к меняющейся номенклатуре.
Для многих производств именно такая конфигурация даёт хороший баланс между стоимостью и производительностью.
Автоматизацию нужно выбирать по производственному потоку
После того как подтверждено, что детали можно стабильно изготовить и переместить, имеет смысл обсуждать уровень автоматизации.
Главная ошибка — выбирать его по количеству опций.
Автоматизация ценна только тогда, когда устраняет реальное ограничение производственного процесса.
Если панелегиб выполняет гиб за 30 секунд, но затем две минуты ожидает загрузки новой заготовки, увеличение скорости самого гибочного механизма почти ничего не даст.
Поэтому сравнивать системы лучше по количеству годных деталей за смену, а не по максимальной скорости одной операции.
Автоматическая гибка не означает полностью автоматическую линию
Сам панелегиб может автоматически выполнять последовательность операций.
Но загрузка, разгрузка и укладка готовых изделий могут оставаться ручными.
Даже полностью автоматизированная ячейка периодически требует пополнения заготовок, замены тары, контроля качества и устранения нештатных ситуаций.
Поэтому при сравнении оборудования полезно определить, какие действия выполняет машина, а какие остаются за оператором.
Время переналадки важнее, чем кажется
Переналадка начинается не с загрузки новой программы и заканчивается не сразу после выбора другого номера детали.
Необходимо учитывать изменение параметров прижима, специальный инструмент, загрузку нужных заготовок и контроль первой детали.
Если используется автономное программирование, часть подготовки можно выполнить заранее, пока станок продолжает работать.
Но физическая смена оснастки или первой партии всё равно занимает время.
Поэтому поставщика полезно попросить продемонстрировать не только стабильный цикл одной детали, но и переход между двумя разными заказами.
Как правильно измерять переналадку
Практичный показатель — время от последней годной детали предыдущего заказа до первой подтверждённой годной детали нового.
Так учитывается не только механическая настройка оборудования, но и контроль качества.
Новый заказ и повторный запуск сохранённой программы нужно оценивать отдельно.
Для повторной детали подготовка обычно заметно короче.
Размер партии не определяет уровень автоматизации автоматически
Длинная серия легче оправдывает автоматическую загрузку и укладку, поскольку стоимость настройки распределяется на большое количество изделий.
Но это не означает, что короткие серии несовместимы с высокой автоматизацией.
Если машина автоматически и быстро меняет программу, настройки и систему позиционирования, автоматизированный панелегиб может быть эффективен и на многономенклатурном производстве.
Критический параметр — время между заказами.
Что означает работа без постоянного оператора
Если поставщик заявляет возможность длительной автономной работы, необходимо понять, на какой период действительно не требуется вмешательство человека.
Для этого должны быть обеспечены запас заготовок, место для готовых изделий, необходимый ресурс инструмента и автоматическое обнаружение ошибок.
Также важно понять, что происходит при сбое.
Система может обнаружить ошибку и остановиться безопасно, но это ещё не означает автоматическое восстановление процесса.
Как считать производительность панелегиба
Номинальная скорость гибки сама по себе мало полезна.
Более корректный показатель — время между двумя последовательно готовыми деталями при устойчивой работе.
В этот интервал должны попадать реальные операции загрузки, позиционирования, гибки и разгрузки.
После этого можно оценить выпуск годной продукции за смену.
Упрощённо:
Годные детали за смену = доступное производственное время / фактическое время выпуска одной детали × доля годной продукции.
Из доступного времени необходимо исключить переналадки, ожидание контроля, простои и другие потери, которые ещё не включены в измеренный цикл.
Не считайте одну и ту же потерю дважды
Если разгрузка уже входит в измеренное время цикла, её нельзя второй раз вычитать как отдельный простой.
То же относится к браку и переналадке.
Расчёт должен быть последовательным, иначе производительность будет искусственно занижена или завышена.
Проверяйте весь производственный поток
Панелегиб может значительно увеличить скорость формования и при этом почти не повысить выпуск готовой продукции предприятия.
Например, лазерный участок не успевает подавать заготовки.
Или после гибки детали идут на сварку, которая уже загружена на 100 %.
В такой ситуации новый панелегиб просто создаст дополнительный запас незавершённого производства.
Поэтому перед покупкой необходимо проверить смежные операции.
Связка с лазерной резкой
Для автоматизированного участка особенно важно, сможет ли раскрой выдавать нужные заготовки в нужной последовательности.
Высокая средняя производительность лазера ещё не гарантирует отсутствие простоев.
Если нужный комплект деталей не отсортирован и не доставлен вовремя, панелегиб остановится.
Поэтому автоматизация материального потока может оказаться не менее важной, чем производительность самого оборудования.
Что происходит после панелегиба
Необходимо заранее определить маршрут готовых деталей.
Они могут идти на сварку, клёпку, установку крепежа, окраску, контроль или упаковку.
Если следующая операция не способна принимать увеличенный поток, инвестиционный эффект панелегиба будет ниже ожидаемого.
Это особенно важно при расчёте окупаемости автоматизированной линии.
Стоимость панелегиба: считать нужно весь проект
После технической квалификации нескольких вариантов можно переходить к сравнению стоимости.
Самая дешёвая машина не является экономичной, если она не может стабильно производить основную номенклатуру.
И наоборот, максимальная автоматизация не обязательно выгоднее, если большая часть её возможностей остаётся невостребованной.
Корректнее сравнивать стоимость одной годной детали.
Что включать в бюджет проекта
Помимо самой машины необходимо учитывать необходимый инструмент, систему прижима, специальные приспособления, загрузку и разгрузку.
Отдельными статьями становятся транспортировка, разгрузка, монтаж, пусконаладка и приёмочные испытания.
Для автоматизированных систем важны программное обеспечение, интеграция и лицензии.
Также могут потребоваться подготовка площадки, электрическая сеть, пневматика, системы безопасности и изменение планировки цеха.
Поэтому коммерческие предложения следует приводить к одинаковому уровню готовности.
Недостающая в одном предложении система загрузки не делает его дешевле, если без неё невозможно обеспечить требуемый производственный процесс.
Учитывайте площадь участка
Стоимость производственной площади определяется не габаритами самого панелегиба.
Нужны зоны для хранения плоских заготовок, размещения готовых деталей, паллет и тары.
Необходимо обеспечить проходы, безопасные зоны и доступ для обслуживания.
У полностью автоматизированной ячейки занимаемая площадь может существенно отличаться от контура самой машины.
Персонал и обучение
Снижение ручного труда не всегда означает прямое сокращение численности сотрудников.
Высвободившееся время может быть направлено на другие производственные операции.
Для экономической оценки важно понять, сколько операторских часов действительно устраняет автоматизация и можно ли использовать это время продуктивно в другом месте.
Также следует учитывать обучение операторов, технологов и обслуживающего персонала.
Обслуживание и запасные части
В стоимость владения входят профилактическое обслуживание, калибровка, проверка и замена инструмента, энергия и расходные материалы.
Для автоматизированной линии добавляются системы загрузки, манипуляторы, датчики и программное обеспечение.
Не менее важна доступность сервиса.
Полезно заранее узнать, какие запасные части рекомендуется хранить на предприятии и сколько времени занимает поставка критических компонентов.
Скорость реакции сервиса — не то же самое, что время восстановления
Фраза «ответ службы поддержки в течение двух часов» ещё не означает, что производство будет восстановлено через два часа.
Сначала выполняется диагностика, затем при необходимости требуется приезд инженера и доставка детали.
Поэтому для критически загруженного оборудования важно понимать именно ожидаемое время восстановления работоспособности.
Стоимость одной годной детали
Для экономического сравнения можно использовать простую зависимость:
Стоимость годной детали = общие затраты на владение и эксплуатацию за период / количество годных изделий за тот же период.
Важно использовать одинаковое определение готовой детали.
Если после одной машины изделие полностью соответствует требованиям, а после другой требуется дополнительная ручная операция, её стоимость тоже должна войти в расчёт.
То же относится к переделке брака.
Исправленная деталь становится годной только после выполнения корректирующих операций и повторной приёмки.
Более дорогая машина может быть дешевле на большом объёме
Автоматизированная конфигурация обычно требует больших первоначальных инвестиций.
Но при высокой загрузке она способна снизить переменную стоимость детали.
Поэтому результат сильно зависит от фактического объёма производства.
При небольшом объёме более простая машина может иметь меньшую общую стоимость.
После определённой загрузки более производительная конфигурация начинает выигрывать за счёт меньших эксплуатационных затрат на одну деталь.
Универсальной точки окупаемости нет — её рассчитывают для конкретного производства.
Проверяйте несколько сценариев загрузки
Полезно рассчитать как минимум ожидаемый, пониженный и повышенный спрос.
Если инвестиция выглядит привлекательной только при работе 24/7 на максимальной мощности, но таких заказов у предприятия нет, расчёт слишком оптимистичен.
Одновременно не стоит оценивать новое оборудование исключительно по сегодняшнему минимальному объёму, если уже подтверждены контракты на расширение производства.
Будущий спрос должен быть реалистичным и документированным.
Нужно ли покупать оборудование с запасом на будущее
Дополнительный формат листа, автоматическая загрузка, дополнительные оси и возможность автономной работы могут оказаться полезными.
Но каждая такая функция является отдельной инвестицией.
Для неё желательно понимать, какие детали и объёмы будут использовать эту возможность.
Иногда рациональнее сразу приобрести подготовленную к модернизации машину и добавить автоматизацию позднее.
Но возможность модернизации необходимо подтверждать заранее.
Важно узнать, предусмотрены ли механические интерфейсы, программные лицензии, системы управления и требования безопасности для будущего расширения.
Как проводить тест панелегиба перед покупкой
Окончательное решение лучше принимать не по каталогу и даже не по одной демонстрационной детали.
Попросите поставщика провести производственные испытания на предлагаемой конфигурации.
Всем участникам сравнения следует предоставить одинаковые чертежи, материалы и требования.
Тогда результат будет сопоставимым.
Какие детали использовать в испытании
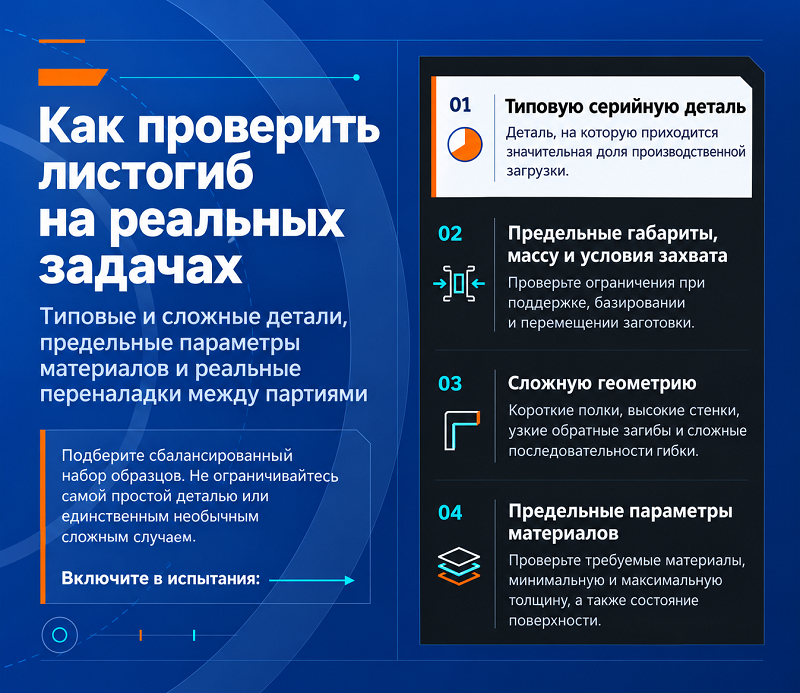
В тестовый набор полезно включить массовое изделие, наиболее сложную геометрию и детали, близкие к максимальным размерам или массе.
Отдельно проверяются минимальные полки, высокие стенки, обратные отгибы и другие сложные элементы, которые реально встречаются в производстве.
Если предприятие работает с несколькими материалами и толщинами, необходимо тестировать именно требуемые комбинации.
Успешная гибка большого листа 1 мм и маленькой детали 3 мм не доказывает, что машина обработает большой лист 3 мм.
Используйте реальные производственные заготовки
Испытание лучше проводить не на специально подготовленных идеальных образцах, а на деталях, соответствующих нормальному производственному потоку.
Перед гибкой проверяют геометрию заготовки, плоскостность, расположение отверстий и состояние кромок.
Если проблема возникла из-за плохого исходного раскроя, её необходимо зафиксировать именно как дефект заготовки, а не ошибку панелегиба.
Испытывайте серию, а не одну деталь
Необходимо изготовить несколько изделий подряд без скрытых корректировок между ними.
Параметры изменения программы нужно фиксировать.
Полезно измерять детали в начале, середине и конце серии.
Если производственный режим предполагает длительную работу, стоит проверить запуск холодной машины, работу после прогрева и повторный запуск после паузы.
Проверьте реальные переналадки
Тест должен включать переход между двумя разными деталями.
Время отсчитывают от последней годной детали предыдущего заказа до подтверждённой годной детали следующего.
В интервал включаются смена программы, заготовок, инструмента и оснастки, а также контроль первой детали.
Такой тест намного лучше показывает производительность многономенклатурного участка, чем непрерывный выпуск одного изделия.
Проверьте автономное программирование
Если поставщик предлагает программирование вне станка, попросите продемонстрировать его на новой детали.
Полезно посмотреть импорт геометрии, построение последовательности, проверку столкновений и передачу программы на оборудование.
Отдельно стоит проверить повторный заказ и изменение существующего чертежа.
Хорошая система должна удобно работать не только с новым проектом, но и с версиями уже выпускаемых деталей.
Проверьте действия оператора
Во время испытания фиксируйте не только автоматический цикл.
Посмотрите, кто загружает материал, выбирает программу, проверяет первую деталь и устраняет сбой.
Иногда система автоматически работает одну минуту, но перед этим требует значительной подготовки квалифицированного специалиста.
Для расчёта персонала это принципиально.
Проверяйте восстановление после ошибок
Реальное производство никогда не работает без сбоев.
Может не подняться одна заготовка, закончиться стопка материала или возникнуть ошибка позиционирования.
Поэтому важно посмотреть, как система безопасно останавливается и насколько легко оператор возвращает её в рабочий цикл.
Такие проверки должны выполняться только предусмотренными производителем безопасными методами.
Какие показатели фиксировать на испытании
Главные показатели — качество, повторяемость и фактическое время выпуска готовой детали.
Отдельно записывается время переналадки, количество ручных вмешательств и их причины.
Необходимо учитывать брак, переделку и все дополнительные операции, которые остаются после панелегиба.
Если машина быстро гнёт деталь, но затем требуется ручная доводка на другом оборудовании, эту операцию нельзя исключать из сравнения.
Сначала техническое соответствие, потом цена
Удобно разделить выбор на два этапа.
Сначала машина должна доказать, что способна производить обязательную номенклатуру с требуемым качеством и производительностью.
Если она не проходит критическое требование, более низкая цена или высокая скорость других операций уже не компенсируют недостаток.
Только после технической квалификации имеет смысл сравнивать стоимость владения нескольких подходящих вариантов.
Это защищает от распространённой ситуации, когда предприятие выбирает самый привлекательный коммерческий проект, а после установки начинает выяснять, какие изделия на нём фактически невозможно выпускать.
Что зафиксировать в договоре на поставку панелегиба
Успешные результаты испытаний желательно перенести в техническое задание и условия приёмки.
В документах можно указать контрольные детали, материалы и критические параметры.
Также фиксируется комплектация оборудования: инструмент, системы загрузки и разгрузки, программное обеспечение и необходимые интерфейсы.
Для производительности полезно указать согласованный тестовый сценарий, а не только паспортное время цикла.
После монтажа на предприятии ключевые проверки желательно повторить.
Тогда приёмка основывается не на том, соответствует ли установленная машина каталожному описанию, а на том, выполняет ли она согласованную производственную задачу.
FAQ: как выбрать панелегиб
Для каких деталей лучше всего подходит панелегиб?
Для широких относительно тонких листовых деталей с несколькими прямолинейными гибами: корпусов, дверей, панелей, лотков, полок, элементов шкафов и аналогичной продукции.
Панелегиб может полностью заменить листогибочный пресс?
Не всегда. Листогиб часто остаётся более универсальным для толстого материала, нестандартных профилей, глубоких или частично закрытых форм и специализированных операций.
Какую толщину металла может гнуть панелегиб?
Это зависит от конкретной модели, материала, длины гиба и механических свойств. Оценивать возможность только по максимальной толщине из каталога нельзя.
Почему максимального размера заготовки недостаточно для выбора?
Потому что после каждого гиба форма детали меняется. Уже сформированные стенки могут ограничить доступ инструмента, прижима или механизма позиционирования.
Что такое прижимная балка?
Это элемент панелегиба, фиксирующий лист вдоль линии гиба во время формования.
Что такое минимальная полка?
Это минимальная длина края заготовки, которую машина может корректно сформировать при выбранной конфигурации инструмента и прижима.
Почему нужно проверять максимальную высоту стенки?
Высокая стенка должна свободно проходить рядом с инструментом и конструкцией машины не только при своём формировании, но и при последующих гибах.
Может ли панелегиб выполнять обратные отгибы?
Многие машины могут, но возможность зависит от геометрии, последовательности операций и инструмента. Необходимо проверять конкретную деталь.
Можно ли делать закрытые отбортовки?
Да, на подходящей конфигурации и с соответствующим инструментом. Конкретная технология зависит от требуемой геометрии кромки.
Можно ли формировать радиусы?
Да, некоторые радиусные поверхности получают серией последовательных гибов. Требуемую точность профиля необходимо подтверждать испытанием.
Что такое пружинение?
Это частичное упругое восстановление металла после снятия формовочного усилия, из-за которого конечный угол отличается от положения под нагрузкой.
Автоматическая коррекция полностью устраняет пружинение?
Она позволяет его компенсировать, но результат всё равно необходимо подтвердить на реальных материалах и деталях.
Можно ли оценить точность по одной тестовой детали?
Нет. Одна деталь показывает возможность изготовления, а для оценки повторяемости нужна серия.
Зачем учитывать отверстия и вырезы?
Они могут попадать в область прижима или захвата, мешать позиционированию и деформироваться рядом с линией гиба.
Что лучше — вакуумный или механический захват?
Универсального варианта нет. Вакуум требует подходящей поверхности, а механический зажим — доступной зоны контакта. Выбор определяется конкретной деталью.
Автоматический загрузчик означает полностью автоматическую работу?
Нет. Он может автоматизировать только подачу плоской заготовки. Позиционирование, вращение, разгрузка или укладка могут выполняться другими системами или оператором.
Стоит ли выбирать полностью автоматический панелегиб?
Если автоматизация действительно устраняет узкое место вашего производства. Максимальное количество автоматических функций само по себе не гарантирует лучшую экономику.
Как считать производительность?
Лучше измерять фактическое время выпуска годной детали с учётом загрузки, позиционирования, гибки и разгрузки, а затем учитывать переналадки, простои и брак.
Почему нельзя сравнивать панелегибы только по времени гибки?
Потому что формование является лишь одной частью цикла. Более медленная загрузка или разгрузка способна полностью нивелировать преимущество быстрого гибочного механизма.
Как оценить окупаемость?
Сравнивать следует полную стоимость владения и количество годных деталей за одинаковый период при реалистичной загрузке.
Что входит в стоимость владения?
Оборудование, инструмент, автоматизация, программное обеспечение, монтаж, обучение, обслуживание, энергоресурсы, персонал, сервис, брак и оставшиеся вторичные операции.
Нужно ли проводить тест перед покупкой?
Да. Желательно испытать несколько реальных деталей из вашей номенклатуры, проверить серию и выполнить хотя бы одну типовую переналадку.
Как выбрать панелегибочный центр для своего производства
Правильный выбор начинается не с вопроса о максимальном формате машины.
Сначала определите, какие детали составляют основную загрузку.
Затем проверьте полный диапазон геометрии: размеры плоской заготовки, минимальные полки, максимальные стенки, обратные отгибы и другие элементы.
После этого анализируется способ перемещения детали.
Нужно понять, где достаточно ручной загрузки, где необходима вспомогательная механизация, а где экономически оправдан полностью автоматический поток.
Только после подтверждения технологической возможности и реальной производительности имеет смысл сравнивать капитальные затраты.
В результате лучший панелегиб — не обязательно самый большой, быстрый или автоматизированный.
Это машина, которая производит вашу основную номенклатуру с требуемым качеством и минимальной стоимостью одной годной детали.
Подберём панелегиб под ваши детали и производственный поток
Для предварительного подбора оборудования отправьте нам чертежи или 3D-модели нескольких типовых и наиболее сложных деталей.
Укажите материалы и толщины, размеры заготовок, длины и высоты полок, требования к поверхности, объёмы партий и плановую производительность.
На основании этих данных можно определить, какие изделия подходят для панелегибочной технологии, проверить требуемую рабочую область машины и подобрать способ загрузки и перемещения деталей.
Если часть номенклатуры эффективнее оставить на листогибочном прессе, это также стоит учитывать при проектировании участка.
Для нескольких подходящих конфигураций можно дополнительно сравнить производительность, степень автоматизации и стоимость одной годной детали.
Выбирайте панелегиб не по максимальным цифрам в каталоге, а по реальным деталям, производственному потоку и экономике всего участка.