








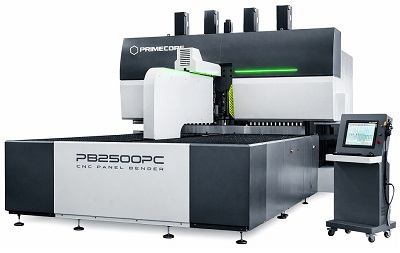


Максимальная толщина гибки панелегиба: как определить реальный предел
В технических характеристиках панелегибочных центров часто указывается максимальная толщина стали, нержавейки и алюминия. На первый взгляд кажется, что этого достаточно для выбора оборудования: если предприятие работает со сталью 2 мм, нужно просто найти машину с паспортным пределом не меньше 2 мм.
На практике всё сложнее.
Один и тот же панелегиб может иметь разные предельные толщины для углеродистой стали, нержавеющей стали и алюминия. Более того, две детали из одинакового материала толщиной 2 мм могут предъявлять к машине совершенно разные требования.
Короткая доступная полка с большим внутренним радиусом и длинный гиб практически по всей рабочей ширине — не одно и то же. Ещё сложнее становится задача, если присутствуют обратные отгибы, закрытые кромки, небольшие радиусы или декоративная поверхность.
Поэтому вопрос «какую максимальную толщину гнёт панелегиб?» слишком общий.
Правильнее спрашивать:
сможет ли конкретная конфигурация панелегиба стабильно производить наши наиболее сложные детали из разрешённого диапазона материалов с требуемой точностью, качеством поверхности и производительностью?
Именно такой подход позволяет избежать ситуации, когда оборудование формально соответствует каталогу, но после установки выясняется, что часть реальной номенклатуры находится за пределами его устойчивых возможностей.
Что на самом деле означает максимальная толщина панелегиба
Паспортное значение максимальной толщины является результатом определённых условий испытания.
Например, производитель указывает:
максимальная толщина углеродистой стали — 3 мм.
Эта характеристика не означает, что машина способна изготовить любую деталь из любой стали толщиной 3 мм.
Такое значение подтверждает возможность работы с определённым эталонным материалом при конкретных или предполагаемых производителем условиях.
Реальный предел зависит от прочности материала, фактической толщины, длины одновременно формируемого участка, угла, внутреннего радиуса, размеров полок, последовательности операций и используемого инструмента.
Именно поэтому цифру из каталога нужно воспринимать как ориентир для предварительного отбора оборудования, а не как универсальную гарантию технологической возможности.
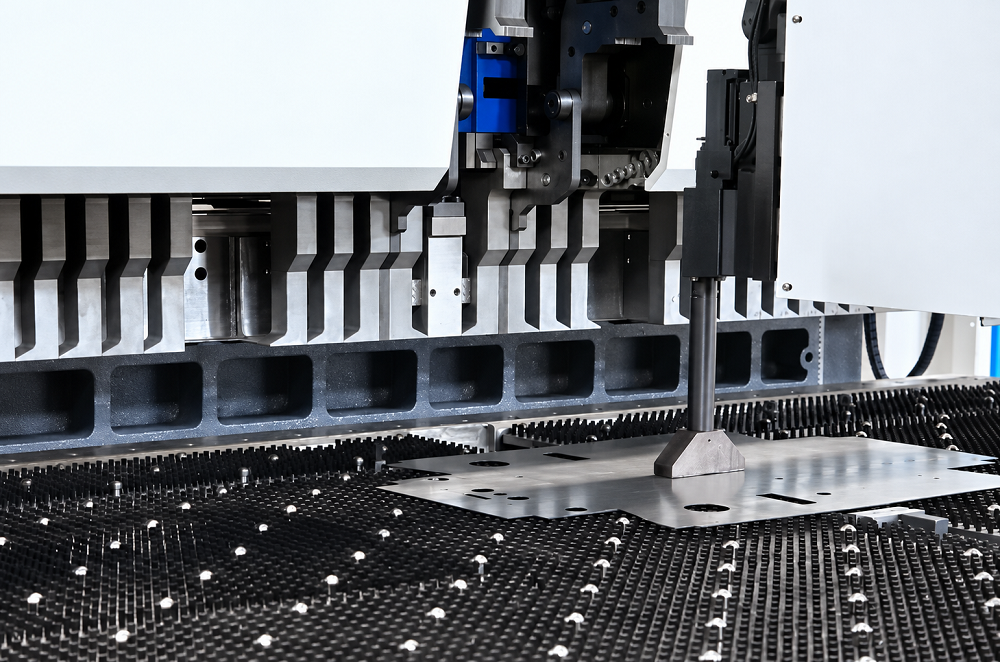
Почему для стали, нержавейки и алюминия указывают разную толщину
Причина заключается прежде всего в механических свойствах материалов.
Для пластической деформации более прочного материала обычно требуется большее усилие.
Поэтому панелегиб, способный работать, например, с определённой толщиной низкоуглеродистой стали, может иметь меньший паспортный предел для нержавеющей стали.
Алюминиевые сплавы при определённых условиях могут допускать большую толщину, однако и здесь нельзя ориентироваться только на название материала.
Разные марки и состояния алюминия заметно отличаются по прочности и способности к гибке.
То же относится к стали.
Фраза «сталь 3 мм» не является полноценным техническим заданием.
Необходимо знать конкретную марку или допустимый диапазон механических свойств материала.
Предел текучести и предел прочности
При выборе оборудования важно не смешивать разные механические характеристики.
Предел текучести показывает, при каком напряжении начинается выраженная необратимая пластическая деформация.
Предел прочности характеризует максимальное напряжение, которое материал выдерживает при растяжении перед дальнейшим разрушением.
Обе величины помогают описывать поведение материала, однако способность листа к формованию определяется не одной цифрой.
Значение имеют также пластичность, состояние поставки, толщина, направление прокатки и требуемый радиус.
Поэтому сравнивать две марки только по условному обозначению «сталь» или «нержавейка» неправильно.
Фактическая толщина важнее номинальной
Если чертёж предусматривает лист 2 мм, фактическая толщина материала может отличаться от номинального значения в пределах допуска.
Панелегиб должен уверенно работать не только с идеальными 2,00 мм, а со всем разрешённым диапазоном входного материала.
Это особенно важно, когда требуемая толщина находится близко к паспортному пределу оборудования.
Если машина проходит испытание только на наиболее тонком листе из допустимого диапазона, это ещё не доказывает способность стабильно работать с реальной производственной партией.
Поэтому при проверке оборудования желательно использовать материал, соответствующий наиболее тяжёлым допустимым условиям.
Максимально возможная и рабочая толщина — не одно и то же
Это одно из главных различий при выборе панелегиба.
Максимально возможная толщина означает, что оборудование в определённых условиях технически способно выполнить гиб.
Устойчивая рабочая толщина означает, что машина способна регулярно выполнять такую операцию в производственном режиме с сохранением требуемых размеров, углов, качества поверхности и времени цикла.
Предельная демонстрация может выполняться на специально подобранном листе, коротком гибе, новом инструменте и сниженной скорости.
Для реального производства условия будут другими.
Материал меняется от партии к партии, инструмент постепенно изнашивается, оборудование работает несколько часов подряд, а детали должны соответствовать чертежу не один раз, а десятки или сотни циклов.
Поэтому выбирать панелегиб для постоянной работы непосредственно на предельной паспортной толщине без производственных испытаний рискованно.
Почему один удачный тест ещё ничего не гарантирует
Предположим, поставщик согнул один образец из стали толщиной 3 мм.
Угол соответствует чертежу, машина не выдала перегрузку.
Это доказывает, что данная операция возможна при конкретных условиях теста.
Но для подтверждения производственной пригодности необходимо ответить на другие вопросы.
Сохраняется ли угол на десятой и пятидесятой детали? Не появляется ли повреждение поверхности? Не требуется ли снижать скорость? Не увеличивается ли количество ручных корректировок? Не возникают ли ошибки или перегрев при длительной работе?
Поэтому для оборудования, которое планируется регулярно использовать близко к верхней границе возможностей, важна не демонстрация одного образца, а полноценный производственный тест.
Самый сложный гиб определяет реальный предел машины
Деталь может иметь несколько гибов одинакового материала и толщины, но сложность этих операций будет различаться.
Одна линия проходит по всей ширине большой панели.
Вторая представляет собой короткую обратную полку рядом с уже сформированной стенкой.
Третья может быть закрытой отбортовкой на окрашенной поверхности.
Для первого гиба главным ограничением могут стать усилие и жёсткость конструкции.
Для второго — доступ гибочного инструмента.
Для третьего — качество поверхности и возможность выполнить требуемую последовательность.
Поэтому фактический предел панелегиба определяется не средней толщиной детали, а наиболее требовательными операциями в технологической последовательности.
Длина гиба
Чем длиннее одновременно формируемая кромка, тем больше материала необходимо деформировать за один рабочий ход.
Соответственно увеличивается суммарная нагрузка на гибочный механизм, прижимную систему, инструмент и раму машины.
Именно поэтому панелегиб может уверенно формировать относительно толстую деталь на коротком участке и не обеспечивать такой же результат при гибке по всей рабочей длине.
Каталожную максимальную толщину нельзя отделять от длины гиба.
Почему длинный гиб может потерять точность раньше перегрузки
Оборудование не обязательно должно остановиться или выдать аварийное сообщение, чтобы операция оказалась за пределами устойчивой производственной зоны.
Под нагрузкой элементы конструкции и инструмента испытывают небольшие упругие деформации.
Если их величина становится существенной, угол в центре длинной детали может отличаться от угла возле краёв.
То есть машина физически завершит рабочий цикл, но деталь уже не будет соответствовать требованиям.
Для длинных ответственных изделий необходимо измерять угол и размеры по всей протяжённости сформированной кромки.
Угол гиба
Требуемый угол также влияет на возможности машины.
Особенно это относится к острым гибам и операциям, требующим значительного перегиба для компенсации пружинения.
Оценивать нужно конечный угол после снятия нагрузки, а не положение гибочного инструмента в конце рабочего хода.
Если программа довела инструмент до определённой координаты, но после освобождения лист распружинился за пределы допуска, требование не выполнено.
Пружинение
После снятия формовочного усилия часть упругой деформации металла восстанавливается.
Это называется пружинением.
У высокопрочных материалов оно обычно выражено сильнее.
Чтобы получить заданный конечный угол, система должна выполнить дополнительный перегиб.
Но для него требуется соответствующий запас по ходу гибочного инструмента и свободному пространству.
Поэтому способность машины физически согнуть материал определённой толщины ещё не гарантирует, что она сможет получить требуемый конечный угол.
Особенно важно проверять это на материалах с повышенной прочностью.
Внутренний радиус
Чем меньше требуемый внутренний радиус, тем более интенсивная деформация возникает в зоне гиба.
При слишком жёстких условиях возможны трещины наружной поверхности, повреждение покрытия и нестабильность радиуса.
В такой ситуации ограничение может определяться уже не усилием панелегиба, а свойствами самого материала.
Иногда небольшое увеличение допустимого внутреннего радиуса позволяет стабильно изготовить деталь на той же машине без изменения толщины.
Поэтому радиус должен входить в техническое задание вместе с толщиной.
Геометрия полок может ограничить толщину раньше усилия
Панелегиб формирует выступающую часть листа относительно линии прижима.
Следовательно, гибочный инструмент должен иметь физическое пространство для всей траектории движения.
После первого гиба заготовка перестаёт быть плоской.
Каждая следующая полка меняет доступное пространство.
Поэтому геометрия детали может вывести её за пределы возможностей машины даже при значительном запасе по формовочному усилию.
Минимальная полка
Если полка слишком короткая, она может недостаточно выступать за линию прижима для нормального взаимодействия с гибочным инструментом.
Минимально допустимое значение зависит от конструкции конкретной машины и инструмента.
При увеличении толщины геометрические ограничения могут меняться.
Поэтому нельзя считать, что машина, способная согнуть 3 мм на большой полке, автоматически сможет выполнить любую короткую полку из того же материала.
Высокая полка
Высота стенки может ограничивать не первый, а следующий гиб.
После формирования полка занимает пространство возле прижимной системы и гибочного инструмента.
При дальнейшей обработке она может столкнуться с элементами машины.
Особенно внимательно нужно проверять глубокие короба и панели с несколькими высокими стенками.
Обратная полка
Обратный отгиб направлен обратно к основной поверхности детали.
Такая геометрия способна существенно ограничить траекторию инструмента.
Иногда проблему можно решить другой последовательностью операций.
В других случаях доступ физически невозможен на конкретной конструкции панелегиба.
Поэтому обратные полки необходимо проверять по полной трёхмерной модели детали.
Закрытая отбортовка
Закрытие кромки обычно выполняется в несколько стадий.
По мере сближения поверхностей резко уменьшается свободное пространство и изменяется характер контакта инструмента с металлом.
Для окрашенных или декоративных деталей появляется дополнительное требование — не повредить покрытие.
Поэтому возможность выполнения такой операции нельзя определять только по толщине исходного листа.
Z-образные и ступенчатые элементы
Если две линии гиба находятся близко друг к другу, первый сформированный участок может мешать выполнению второго.
На панелегибе это особенно важно из-за траектории гибочного инструмента и необходимости удерживать основную часть заготовки.
Такие элементы необходимо анализировать как последовательность, а не как два независимых гиба.
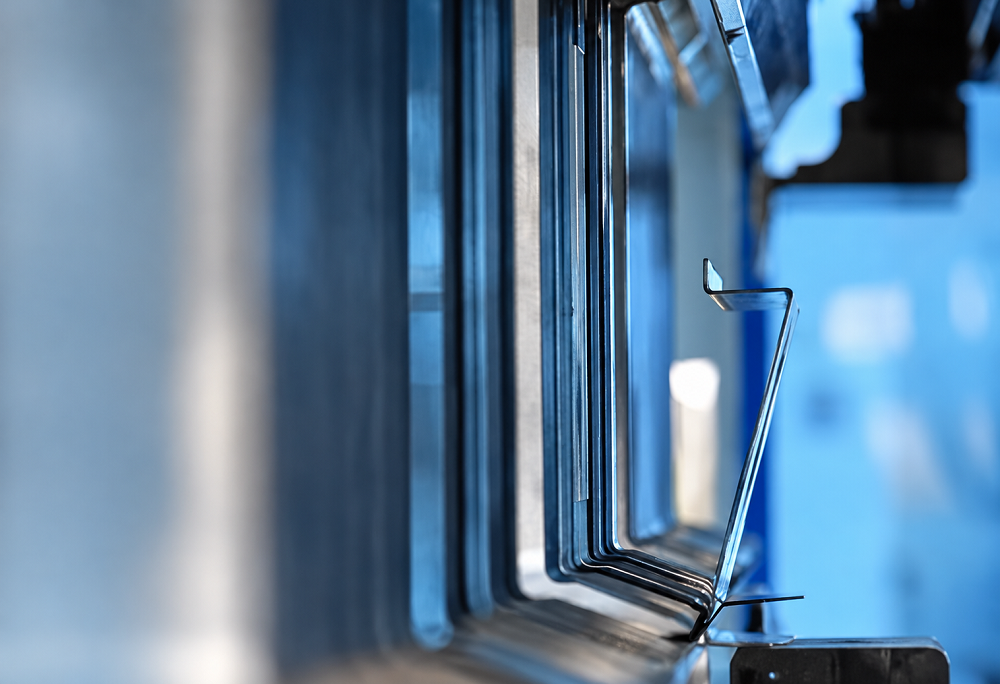
Что первым ограничивает возможности панелегиба
Максимальная толщина определяется не одним узлом.
Во время сложной операции одновременно работают привод гибочного инструмента, система прижима, рама, оснастка и механизм позиционирования.
Реальная рабочая граница наступает тогда, когда один из этих элементов перестаёт обеспечивать необходимый запас.
Привод гибочного инструмента
Привод должен создать необходимое усилие и выполнить запрограммированную траекторию.
Если требуемая нагрузка приближается к пределу, система может ограничить движение или остановить цикл.
Но отсутствие аварии ещё не доказывает нормальный производственный режим.
Нужно проверять точность и повторяемость.
Система прижима
Пока гибочный инструмент перемещает выступающую полку, основная часть листа должна оставаться надёжно зафиксированной.
Если прижимного усилия недостаточно, заготовка способна сместиться или деформироваться.
В результате линия гиба и размеры детали изменятся.
Поэтому реальная возможность работы с толстым или прочным материалом зависит и от характеристик прижимной системы.
Жёсткость конструкции
Под нагрузкой конструкция испытывает упругую деформацию.
Критическое значение имеет не только прочность рамы, но и сохранение взаимного положения рабочих элементов.
Машина может не иметь признаков повреждения, но уже не обеспечивать требуемую геометрию длинной детали.
Это ещё одна причина, почему максимальная толщина должна оцениваться вместе с допусками.
Инструмент
Гибочный инструмент воспринимает контактную нагрузку и одновременно определяет условия формирования поверхности.
При работе близко к пределу повышаются требования к его состоянию.
Изношенная рабочая кромка может изменить радиус, оставить дополнительные следы или ухудшить повторяемость.
Поэтому испытание нового инструмента не всегда полностью описывает поведение производственного процесса после длительной эксплуатации.
Система позиционирования
Чем толще и крупнее заготовка, тем выше её масса.
После появления нескольких полок также меняется центр тяжести.
Манипулятор должен не только выдержать массу, но и точно удерживать и поворачивать деталь во всех промежуточных положениях.
Поэтому максимальная толщина может ограничиваться не только гибочным механизмом, но и возможностями системы перемещения.
Защитные ограничения тоже являются частью возможностей машины
Современный панелегиб имеет программные и аппаратные ограничения движения и нагрузки.
Они защищают механизм от перегрузки и столкновений.
Если система управления не позволяет выполнить определённую траекторию в штатном режиме, нельзя считать операцию допустимой только потому, что механически привод теоретически способен развить большее усилие.
Любой специальный режим работы возле границы возможностей должен быть подтверждён изготовителем оборудования.
Отключать защитные ограничения ради выполнения детали недопустимо.
Требования к поверхности тоже могут уменьшить допустимую толщину
Для внутренней технической детали небольшой след инструмента может быть приемлемым.
Для окрашенной панели, шлифованной нержавеющей стали или декоративного алюминия ситуация другая.
Даже если машина выполняет угол и линейные размеры, деталь может быть непригодна из-за повреждения поверхности.
Окрашенный металл
Проблемой могут стать царапины, трещины покрытия и следы прижима.
Чем выше контактная нагрузка, тем важнее проверить фактическое состояние покрытия после гибки.
Испытание на обычном неокрашенном листе не подтверждает пригодность процесса для окрашенной продукции.
Защитная плёнка
Плёнка может менять условия трения и взаимодействия с инструментом.
Она также способна повреждаться или собираться складками в зоне контакта.
Если производство планирует гнуть материал в защитной плёнке, испытание должно выполняться именно в таком состоянии.
Алюминий и декоративная нержавейка
Мягкая или декоративная поверхность чувствительна к перемещению и контакту.
Поэтому необходимо проверять не только сам гибочный инструмент, но и прижим и систему позиционирования.
Для лицевой панели даже небольшой след, не влияющий на прочность, может означать брак.
Производственный режим влияет на реальную максимальную толщину
Одна тяжёлая операция раз в несколько часов и непрерывное выполнение такого гиба на каждой детали — разные режимы нагрузки.
Если панелегиб регулярно работает возле верхней границы возможностей, приводы, инструмент и конструкция дольше находятся под повышенной нагрузкой.
Может возрастать температура узлов, быстрее изнашиваться контактные поверхности и увеличиваться потребность в коррекции технологических параметров.
Поэтому при покупке важно определить не только может ли машина выполнить такой гиб, но и как часто она должна его выполнять.
Что такое снижение допустимого рабочего режима
Иногда оборудование способно выполнить требуемую геометрию, но не в том темпе, который нужен предприятию.
В таких случаях производитель может ограничивать скорость, продолжительность непрерывной работы или частоту наиболее тяжёлых операций.
Это нормальный инженерный подход, если ограничения заранее определены и документированы.
Но такие условия должны учитываться при расчёте производительности.
Машина не может считаться производительной на уровне, который достигается только при более лёгких деталях.
Почему панелегиб и листогибочный пресс нельзя сравнивать только по толщине
Оба типа оборудования гнут листовой металл, но используют разную кинематику.
На панелегибе лист фиксируется прижимной системой, а гибочный инструмент формирует выступающую полку.
На листогибочном прессе пуансон деформирует металл относительно матрицы.
Поэтому одинаковая толщина означает разные условия нагрузки.
Ограничения панелегиба
На панелегибе критическими могут оказаться формовочное усилие, усилие прижима, траектория гибочного инструмента, размеры полки и возможность автоматического перемещения детали.
Машина может иметь достаточную мощность, но не позволить выполнить обратный отгиб из-за геометрической коллизии.
Ограничения листогибочного пресса
Для листогиба важны тоннаж, длина гиба, раскрытие матрицы, радиус пуансона, допустимая нагрузка инструмента, открытая высота и глубина зева.
Пресс может иметь доступ к сложной детали, но выбранная пара пуансона и матрицы окажется не рассчитана на необходимое усилие.
Поэтому вопрос «какой станок гнёт более толстый металл?» без конкретной детали мало полезен.
Когда листогибочный пресс предпочтительнее
Листогиб обычно лучше подходит для толстого материала, высоких локальных нагрузок и деталей, требующих специальных пуансонов и матриц.
Также сменная оснастка обеспечивает широкую технологическую гибкость.
Поэтому предприятие, выпускающее толстые кронштейны, разнообразные профили и единичные нестандартные детали, часто сохраняет листогибочный пресс даже после установки панелегиба.
Когда панелегиб эффективнее
Панелегиб особенно хорошо раскрывает преимущества на совместимой номенклатуре из листового металла: панелях, дверях, корпусах, лотках, полках и других деталях с несколькими последовательными гибами.
Автоматическое позиционирование сокращает ручные операции и позволяет быстро выполнять многогибочный цикл.
Поэтому экономическая ценность панелегиба часто находится не возле максимальной толщины, а в диапазоне, где машина способна стабильно и быстро выпускать основную продукцию предприятия.
Иногда лучше использовать два технологических маршрута
Не обязательно пытаться производить всю номенклатуру на одной машине.
Например, повторяющиеся корпусные панели можно направить на панелегибочный центр, а толстые кронштейны и нестандартные глубокие профили оставить на листогибочном прессе.
Такое разделение позволяет использовать преимущества каждой технологии.
При этом необходимо учитывать отдельное программирование, инструмент и логистику между участками.
Но зачастую это экономически разумнее, чем покупать чрезмерно мощный панелегиб только ради нескольких редких деталей.
Как правильно определить требуемую толщину при покупке панелегиба
Начинать нужно с чертежей.
Не стоит объединять в одну вымышленную «самую тяжёлую деталь» максимальные показатели разных изделий.
Например, самая длинная панель предприятия может иметь толщину только 1 мм, а материал 3 мм использоваться исключительно на небольших деталях.
Если искусственно объединить максимальную длину и максимальную толщину, можно приобрести значительно более дорогую машину, которая никогда не будет использовать этот потенциал.
Правильнее определить несколько реальных граничных деталей.
Материал
Укажите конкретную марку или допустимые замены, состояние поставки и диапазон механических свойств.
Если для критических гибов важно направление прокатки, его также необходимо учитывать.
Толщина
Нужно указать не только номинальную величину, но и максимально допустимую фактическую толщину входного материала.
Именно её следует использовать при проверке наиболее тяжёлых операций.
Длина гиба
Для каждого критического гиба фиксируется фактическая одновременно формируемая длина.
Не нужно автоматически брать полный размер заготовки, если линия гиба значительно короче.
Угол и радиус
Конечный угол указывается после разгрузки детали.
Также задаётся допустимый внутренний радиус и соответствующий допуск.
Полки и сложная геометрия
Особенно важно указать минимальные полки, высокие стенки, обратные отгибы, закрытые отбортовки и другие элементы, ограничивающие доступ инструмента.
Требования к поверхности
Для декоративных деталей нужно заранее определить допустимость следов от инструмента, условия использования защитной плёнки и какие стороны являются лицевыми.
Производительность
Укажите размер партий, количество деталей за смену и планируемый режим загрузки.
Одно дело — выполнить тяжёлую деталь несколько раз в месяц, другое — выпускать её весь рабочий день.
Не выбирайте запас по толщине в процентах
Для листогибочного оборудования иногда пытаются использовать простое правило: взять требуемую максимальную толщину и добавить определённый процент.
Для панелегиба такой подход особенно ненадёжен.
Разные ограничения имеют разные единицы измерения.
Запас по формовочному усилию не решит проблему слишком короткой обратной полки.
Дополнительный миллиметр по паспортной толщине не гарантирует отсутствие повреждений декоративной поверхности.
Увеличенная мощность привода не поможет, если уже сформированная стенка сталкивается с прижимной системой.
Поэтому запас должен обеспечиваться именно по тому параметру, который ограничивает конкретную деталь.
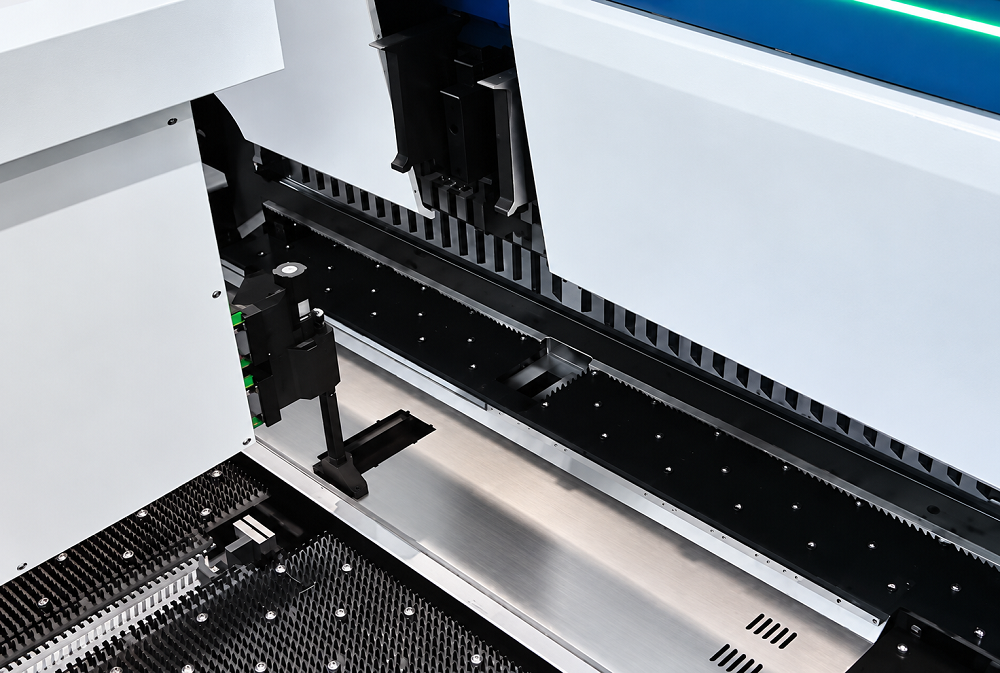
Как сравнивать характеристики разных панелегибов
Паспортные значения разных производителей могут быть получены при различных исходных условиях.
Поэтому просто поставить в таблицу «3 мм против 3,2 мм» недостаточно.
Для каждой рассматриваемой машины поставщику необходимо задать одинаковую производственную задачу.
Например:
материал — конкретная марка стали; фактическая толщина до 2,5 мм; длина гиба 2400 мм; заданный внутренний радиус; определённая геометрия детали; требуемый допуск; серийность 100 деталей.
Только после этого можно сравнивать ответы.
Три уровня подтверждения возможности
Удобно разделять возможности оборудования на три категории.
Подтверждённая производственная возможность означает, что предлагаемая конфигурация стабильно выполняет требуемую деталь в нормальном рабочем режиме.
Условная возможность означает, что необходимы дополнительные условия: специальный инструмент, другой радиус, меньшая длина гиба или снижение производительности.
Неподтверждённая возможность означает, что поставщик не предоставил достаточных данных или испытаний.
Такой подход намного полезнее простого сравнения паспортных таблиц.
Как провести тест максимальной толщины перед покупкой
Если часть номенклатуры находится возле верхней границы возможностей панелегиба, производственное испытание желательно провести до заключения сделки.
Тестировать нужно не произвольную полосу металла, а реальную или геометрически эквивалентную наиболее сложную деталь.
Используйте производственный материал
Материал должен соответствовать тому, который реально будет использоваться в цехе.
Желательно зафиксировать марку, толщину и источник партии.
Если производство допускает диапазон материалов, испытание должно учитывать наиболее требовательный вариант.
Используйте предлагаемую комплектацию машины
Испытание должно проводиться с тем инструментом, системой прижима, программным обеспечением и механизмом позиционирования, которые войдут в поставку.
Если демонстрационная машина имеет более мощный привод или специальный инструмент, это необходимо отдельно учитывать.
Проверяйте серию
Один образец показывает технологическую возможность.
Серия показывает устойчивость.
Для граничной детали следует изготовить несколько изделий подряд и проверить геометрию в начале, середине и конце испытания.
Измеряйте не только угол
Проверяются размеры полок, внутренний радиус и геометрия всей детали.
Для длинных гибов угол следует измерять в нескольких точках по длине.
Отдельно оценивают поверхность.
Фиксируйте вмешательства
Если во время теста оператор несколько раз вручную корректирует программу, уменьшает скорость или перезапускает цикл, это является частью результата испытания.
Такие действия нельзя исключать при расчёте реальной производительности.
Учитывайте брак
Не следует оценивать только лучший полученный образец.
Если для изготовления десяти годных деталей потребовалось пятнадцать заготовок, это принципиально важная информация.
Для реального производства имеет значение доля годных изделий с первого прохода.
Что включить в техническое задание поставщику
Запрос вида «нужен панелегиб для нержавейки до 2,5 мм» слишком общий.
Поставщику лучше передать реальные чертежи или трёхмерные модели граничных деталей.
Для них задаются материалы, допустимая максимальная толщина, длины гибов, углы, радиусы, размеры полок и последовательность операций.
Отдельно указываются допуски, требования к поверхности и требуемый выпуск.
В коммерческом предложении желательно получить подтверждение возможностей именно для этих деталей.
Если требуется специальная оснастка или снижение скорости, это должно быть указано заранее.
Какие результаты испытаний стоит закрепить в договоре
Если сложная деталь прошла тест на оборудовании поставщика, результаты полезно включить в технические условия поставки.
Можно зафиксировать конкретную модель машины, комплектацию, инструмент и программное обеспечение.
Также определяются контрольные чертежи, материал и критерии приёмки.
Если при поставке изменяется конструкция инструмента, версия программного обеспечения или другой существенный элемент, необходимо подтвердить, что проверенная технологическая возможность сохраняется.
Это особенно важно при покупке дорогостоящего автоматизированного оборудования.
Признаки рискованного выбора панелегиба
Насторожиться стоит, если максимальная толщина заявляется без указания материала и длины гиба.
То же относится к ситуации, когда демонстрационный образец значительно короче вашей производственной детали.
Отдельный риск возникает, если специальный инструмент используется во время демонстрации, но отсутствует в коммерческом предложении.
Если тест выполняется с большим радиусом, упрощённой последовательностью или другим материалом, его нельзя считать подтверждением исходной детали.
И особенно внимательно следует относиться к ситуации, когда поставщик отказывается проводить испытание граничной номенклатуры перед покупкой.
Что делать, если деталь находится за пределами возможностей панелегиба
Не всегда правильным решением будет покупка значительно более мощной машины.
Сначала необходимо понять, что именно ограничивает процесс.
Если проблема заключается в слишком малом внутреннем радиусе, конструктор иногда может его увеличить.
Сложную обратную полку можно изменить или выполнить отдельной деталью.
Для части номенклатуры можно использовать специальный инструмент.
Толстый или нестандартный элемент можно перенаправить на листогибочный пресс.
Правильное решение зависит от количества таких деталей.
Если речь идёт о десятках тысяч изделий в год, изменение конструкции может быть экономически оправдано.
Если это редкий единичный заказ, логичнее использовать другой технологический маршрут.
FAQ: максимальная толщина панелегиба
Что означает максимальная толщина панелегиба?
Это паспортная характеристика, полученная для определённого материала и условий формования. Она не означает возможность изготовить любую деталь такой толщины.
Почему для нержавейки максимальная толщина меньше?
Как правило, используемые для расчёта марки нержавеющей стали имеют более высокую прочность, поэтому для их деформации требуется большая нагрузка.
Можно ли определить возможности только по толщине?
Нет. Необходимо учитывать материал, длину гиба, угол, радиус, полки, последовательность операций и требования к поверхности.
Влияет ли длина гиба на максимальную толщину?
Да. Чем больше одновременно формируемая длина, тем выше суммарная нагрузка на оборудование.
Может ли панелегиб согнуть более толстую деталь, если гиб короткий?
В некоторых случаях да, поскольку сокращается одновременно нагруженная длина. Но возможность должна быть подтверждена для конкретной геометрии и конфигурации машины.
Как внутренний радиус влияет на предел?
Малый радиус повышает локальную деформацию и риск повреждения материала. Ограничением может стать уже не мощность машины, а способность листа выдержать требуемую деформацию.
Что такое пружинение?
Это частичное упругое восстановление металла после снятия формовочного усилия, из-за которого конечный угол раскрывается.
Пружинение влияет на максимальную толщину?
Косвенно да. Для компенсации требуется дополнительный перегиб, а значит, необходим соответствующий запас хода, пространства и стабильности процесса.
Почему короткая полка может ограничить работу?
Гибочному инструменту требуется достаточно материала за линией прижима для формирования полки и свободная траектория движения.
Высота полки влияет на максимальную толщину?
Да, поскольку уже сформированная высокая стенка может ограничить дальнейшие движения инструмента или позиционирование детали.
Можно ли работать постоянно на максимальной паспортной толщине?
Только если изготовитель подтверждает такой режим для требуемых деталей и производительности. Единичная возможность и стабильная промышленная работа — разные понятия.
Нужно ли брать запас по толщине?
Желательно иметь производственный запас, но рассчитывать его простым процентом от толщины неправильно. Запас должен оцениваться по реальному ограничивающему фактору.
Можно ли сравнивать два панелегиба по цифре 3 мм и 3,2 мм?
Такое сравнение малоинформативно без одинаковых условий испытания. Нужно сопоставлять конкретный материал, длину гиба, геометрию, инструмент и производственный режим.
Что лучше для толстого металла — панелегиб или листогибочный пресс?
Для толстого материала и высоких локальных нагрузок листогибочный пресс часто предоставляет более широкие возможности. Но решение принимается по конкретным деталям.
Панелегиб может заменить листогиб?
Не полностью. Часто наиболее эффективен смешанный маршрут, когда серийные панельные изделия идут на панелегиб, а толстые и нестандартные детали — на листогибочный пресс.
Как проверить реальную максимальную толщину перед покупкой?
Провести испытание на наиболее сложных реальных деталях с производственным материалом, предлагаемым инструментом и штатным рабочим режимом.
Достаточно ли изготовить одну тестовую деталь?
Для подтверждения принципиальной возможности — да. Для подтверждения стабильной производственной работы нужна серия.
Что проверять во время испытания?
Угол, размеры, радиус, качество поверхности, повторяемость, время цикла, количество корректировок, остановок и брака.
Какую толщину указывать поставщику?
Номинальную и максимально допустимую фактическую толщину, а также конкретную марку материала или допустимый диапазон свойств.
Как выбрать панелегиб по реальной толщине ваших деталей
Начинать нужно не с каталожной таблицы, а с производственной номенклатуры.
Выберите несколько деталей, которые ближе всего подходят к границам предполагаемого оборудования: длинный гиб из самого прочного материала, наиболее толстую заготовку, короткую сложную полку, глубокую деталь и изделие с высокими требованиями к поверхности.
Для каждой позиции необходимо сохранить реальные сочетания параметров.
Не нужно искусственно объединять максимальную толщину одной детали с максимальной длиной другой, если такого изделия в производстве не существует.
После этого поставщик должен подтвердить возможность изготовления выбранных деталей на конкретной предлагаемой конфигурации.
Для наиболее критичных изделий желательно провести производственное испытание.
И только после этого имеет смысл сравнивать скорость, автоматизацию и цену оборудования.
Подберём панелегиб под толщину и геометрию ваших деталей
Для предварительного подбора панелегибочного центра отправьте нам чертежи или 3D-модели типовых и наиболее сложных деталей.
Укажите марки материалов, диапазон толщин, длины гибов, внутренние радиусы, размеры полок, обратные отгибы и требования к поверхности.
По этим данным можно определить, какие операции находятся внутри устойчивой рабочей зоны панелегиба и какие требуют дополнительной проверки.
Для граничных деталей можно подготовить испытание на конкретной конфигурации оборудования и проверить не только возможность выполнения одного гиба, но и повторяемость, качество поверхности и фактическую производительность.
Если часть номенклатуры рациональнее оставить на листогибочном прессе, это также следует учитывать при проектировании участка.
Максимальная толщина панелегиба — не одна цифра в каталоге. Реальный предел определяется сочетанием материала, длины гиба, геометрии детали, инструмента и производственного режима.