






1. Определение и классификация газовых пор как сварочного дефекта
Газовые поры (сварочные поры) относятся к числу наиболее распространённых дефектов, возникающих при дуговых и других видах сварки плавлением. Они представляют собой замкнутые газовые полости (пузыри) округлой или овальной формы, расположенные внутри металла сварного шва, на его поверхности либо в зоне термического влияния.
Поры могут быть:
-
рассеянными – равномерно распределёнными по объёму шва;
-
скопленными – сконцентрированными в ограниченной области (например, у корня шва или в месте остановки дуги);
-
одиночными крупными полостями – так называемые «свищи» или газовые раковины.
Присутствие пор в сварном соединении приводит к снижению его эффективного сечения, концентрации напряжений, уменьшению прочности, герметичности и коррозионной стойкости. В ответственных конструкциях (сосуды давления, магистральные трубопроводы, теплообменники) наличие пор является браковочным признаком согласно нормативным документам (например, требованиям ASME, ISO 5817, РД 03-606-03).
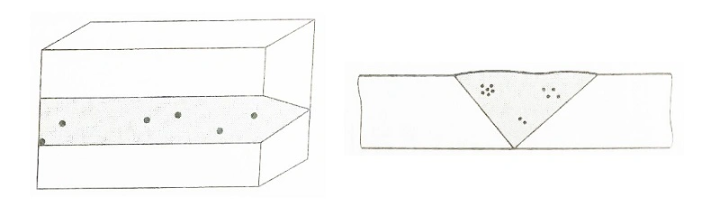
Схематическое изображение дефекта:
-
на поверхности металла шва могут наблюдаться отдельные поры, выходящие наружу (каверны);
-
внутри шва – поры, не связанные с поверхностью, выявляемые только методами неразрушающего контроля (радиография, ультразвук).
2. Физическая природа образования пор
Поры образуются вследствие снижения растворимости газов в жидком металле при его кристаллизации. В процессе плавления сварочной дугой защитный газ (аргон, гелий, углекислый газ), атмосферные компоненты (кислород, азот), водород из влаги или органических загрязнений, а также газы, выделяющиеся при разложении флюсов и покрытий электродов, попадают в расплавленный металл сварочной ванны.
При охлаждении и переходе металла из жидкого состояния в твёрдое растворимость газов резко падает. Избыточное количество газа не успевает выделиться в виде пузырей и покинуть ванну до завершения кристаллизации. В результате газовые пузыри остаются зафиксированными в металле шва, образуя поры.
Ключевые факторы, способствующие образованию пор:
-
повышенная концентрация газов (водорода, азота, кислорода) в защитной атмосфере или в самом металле;
-
высокая скорость кристаллизации – пузыри не успевают всплыть и удалиться;
-
недостаточная раскисляющая способность сварочных материалов (отсутствие элементов, связывающих газы в стойкие соединения, например титана, алюминия, кремния);
-
загрязнение свариваемых кромок, присадочной проволоки, электродного покрытия.
3. Причины образования пор и технологические методы их устранения
В таблице ниже систематизированы основные причины возникновения пор в сварных швах и соответствующие меры предотвращения.
| № | Причина образования пор | Технологические решения / Способы устранения |
|---|---|---|
| 1 | Газовая смесь (защитный газ) содержит избыточное количество водорода, азота или кислорода |
– Использовать сварочные технологии с применением газов высокой чистоты (аргон не ниже 99,995%). – Применять присадочные проволоки с раскислителями (кремний, марганец, алюминий, титан). – Увеличить расход защитного газа (для вытеснения атмосферного воздуха из зоны сварки). – Проверить герметичность газовых шлангов и соединений. |
| 2 | Чрезмерно высокая скорость охлаждения и кристаллизации сварочной ванны |
– Производить предварительный подогрев основного металла (до 100–200°C в зависимости от марки стали). – Увеличить погонную энергию сварки (повысить ток, снизить скорость перемещения). – Применить подогрев межпроходной температуры (при многопроходной сварке). |
| 3 | Загрязнение поверхности основного металла (масла, краска, ржавчина, окалина, влага) |
– Тщательно зачистить кромки и прилегающие зоны (на ширину не менее 20–30 мм) механическим способом (шлифовальный круг, щётка) или химическим травлением. – Обезжирить ацетоном или другим растворителем. – Просушить заготовку при температуре 50–80°C для удаления влаги. |
| 4 | Загрязнение сварочной проволоки (жировые отложения, коррозия) |
– Хранить присадочную проволоку в оригинальной герметичной упаковке. – Использовать проволоку только из чистых, сухих помещений. – При необходимости – протирать проволоку спиртом или ацетоном (для ответственных работ). |
| 5 | Неправильные параметры режима сварки (длина дуги, сварочный ток, манипуляции горелкой) |
– Оптимизировать режимы в соответствии с технологической картой (WPS). – Избегать чрезмерного вылета электрода (при TIG-сварке – поддерживать короткую дугу). – Повысить квалификацию сварщиков, провести обучение правильным приёмам ведения сварочной ванны. |
| 6 | Испарение цинка при сварке латунных деталей или оцинкованных сталей |
– Использовать присадочные материалы на основе медно-кремниевой системы (например, CuSi3). – Снизить тепловложение (уменьшить ток, увеличить скорость сварки). – Удалить цинковое покрытие в зоне сварки механически (зачистка) или химическим травлением. |
| 7 | Наличие оцинкованных слоёв на свариваемых деталях |
– Перед сваркой удалить цинк в зоне соединения (шлифованием или нагревом с последующей зачисткой). – Обеспечить хорошую вентиляцию для отвода паров цинка (но это не устраняет поры, а лишь снижает вредность). |
| 8 | Влажность электродного покрытия (для ручной дуговой сварки) или влажность кромок |
– Прокаливать электроды по режиму, рекомендованному производителем (обычно 300–400°C в течение 1–2 часов). – Хранить электроды в термошкафу или сухих герметичных контейнерах. – Перед сваркой просушить кромки строительным феном или подогревом. |
| 9 | Повышенное содержание серы в основном металле (сварка сернистых сталей) |
– Использовать сварочные материалы с основным (щелочным) типом покрытия (например, электроды УОНИИ, OK 48.00). – Такие материалы обладают пониженной чувствительностью к сере и обеспечивают хорошее раскисление. |
Дополнительные меры: применение методов неразрушающего контроля (радиографический, ультразвуковой) для выявления пор после завершения сварки. При обнаружении дефектов – удаление пор механическим способом (шлифовка, воздушно-дуговая строжка) с последующей подваркой.
4. Влияние пор на работоспособность сварных конструкций
Наличие газовых пор в сварных швах может привести к следующим негативным последствиям:
-
снижение прочности – уменьшение несущего сечения шва и концентрация напряжений вокруг пор способствуют преждевременному разрушению;
-
потеря герметичности – сквозные поры (каналы) вызывают утечки жидкости или газа, что недопустимо для трубопроводов, ёмкостей, теплообменников;
-
ослабление коррозионной стойкости – поры являются очагами зарождения питтинговой и щелевой коррозии;
-
ухудшение усталостных характеристик – при циклических нагрузках трещины начинаются от газовых полостей;
-
невозможность прохождения контроля – поры, превышающие допустимые размеры по нормативным документам, являются браковочным признаком.
Особую опасность представляют поры в сварных швах ответственных конструкций, работающих под высоким давлением, в агрессивных средах, при низких или высоких температурах.
5. Технические решения для минимизации пористости при орбитальной сварке труб из нержавеющей стали
Одним из эффективных способов предотвращения пор при сварке тонкостенных труб из аустенитной нержавеющей стали является применение автоматических орбитальных сварочных головок закрытого типа, реализующих процесс TIG-сварки (аргонодуговой неплавящимся вольфрамовым электродом) с односторонним подводом тепла и двусторонним формированием шва.
Конструктивные особенности таких головок (обобщённое описание):
-
Герметичная (закрытая) конструкция – обеспечивает стабильную защиту сварочной ванны от атмосферного воздуха, исключает подсос кислорода и азота.
-
Многоканальная (четырёхконтурная) подача аргона – защита электрода с тыльной стороны, основная защита сварочной ванны через сопло, внутренний поддув трубы (защита корня шва), дополнительная газовая линза для ламинаризации потока.
-
Полное водяное охлаждение корпуса горелки – позволяет вести длительную непрерывную сварку без перегрева, что стабилизирует процесс и предотвращает термическое разложение защитного газа.
-
Цифровая система управления со встроенной базой параметров – автоматический подбор режимов (ток, напряжение, скорость вращения, расход газа) под конкретный диаметр и толщину стенки. Исключает ошибки оператора, связанные с избыточным тепловложением или неправильной длиной дуги.
-
Высокая точность позиционирования и стабильность скорости вращения – предотвращает нестабильность сварочной ванны и условия для захвата газов.
Диапазон свариваемых диаметров: от нескольких миллиметров (например, 3–12 мм) до 168 мм, толщина стенки – до 3 мм (для тонкостенных труб).
Преимущества автоматической орбитальной сварки в контексте борьбы с порами:
-
Снижение вероятности ошибок, связанных с человеческим фактором (усталость, недостаточная квалификация).
-
Стабильное воспроизведение режимов от стыка к стыку – повторяемость качества.
-
Уменьшение тепловложения за счёт точного управления током и скоростью, что снижает риск выгорания легирующих элементов (хрома, никеля) и уменьшает склонность к газонасыщению.
-
Обеспечение чистоты защитного газа (герметичная головка, отсутствие подсосов).
Типы соединений, выполняемых таким оборудованием: прямая труба–прямая труба, труба–фланец, труба–тройник, труба–отвод, фланец–отвод, фланец–тройник, U-образные трубы, сложные пространственные узлы.
Области применения, где автоматическая орбитальная сварка с высокой чистотой шва и отсутствием пор является критически важной:
-
производство пищевого и фармацевтического оборудования (трубопроводы чистой воды, CIP/SIP-системы);
-
биоферментационные установки;
-
системы водоочистки и обратного осмоса;
-
холодильные и климатические системы (трубопроводы хладагентов);
-
приборостроение (капиллярные трубки, измерительные линии);
-
вакуумные системы и аэрокосмическая техника.
6. Экономическая эффективность применения автоматической орбитальной сварки для снижения пористости
Использование автоматических закрытых сварочных головок позволяет решить проблемы, характерные для ручной TIG-сварки труб, а именно:
-
нестабильность качества из-за различий в квалификации сварщиков;
-
низкая производительность (ручная сварка требует больше времени на один стык);
-
высокая вероятность дефектов, включая поры, непровары, подрезы;
-
необходимость дорогостоящих доработок (вырубка дефектных участков, повторная сварка, дополнительные контрольные операции).
По данным производственной практики, внедрение автоматических орбитальных головок позволяет:
-
увеличить производительность сварки не менее чем на 30% (за счёт сокращения времени на стык и исключения переделок);
-
снизить трудоёмкость работ (один оператор может обслуживать несколько установок);
-
минимизировать процент брака, связанного с порами и другими газовыми дефектами;
-
обеспечить высокий уровень прохождения неразрушающего контроля (радиография, ультразвук, эндоскопия внутренней поверхности).
7. Заключение
Газовые поры являются серьёзным дефектом сварных соединений, снижающим прочность, герметичность и коррозионную стойкость конструкций. Основные причины их образования связаны с загрязнением материалов, неправильным выбором режимов сварки, недостаточной газовой защитой и высокой скоростью кристаллизации. Для предотвращения пористости необходим комплекс мер: тщательная очистка и сушка кромок и присадочной проволоки, применение газов высокой чистоты, предварительный подогрев, оптимизация параметров сварки.
В случае высокоточных работ (тонкостенные трубы из нержавеющей стали для пищевой, фармацевтической и аэрокосмической промышленности) наиболее эффективным решением является использование автоматических орбитальных сварочных головок закрытого типа с многоконтурной газовой защитой, водяным охлаждением и цифровым управлением. Такое оборудование обеспечивает стабильность процесса, исключает человеческий фактор, минимизирует риск образования пор и гарантирует получение сварных соединений, соответствующих самым строгим требованиям качества.