






1. Роль корневого шва в многослойной сварке толстостенных конструкций
При сварке трубопроводов, толстостенных обечаек, сосудов давления и других ответственных конструкций из углеродистых сталей, цветных металлов и их сплавов технологический процесс, как правило, включает три основных этапа:
-
выполнение корневого шва (первого прохода) – формирование несущего слоя, непосредственно соприкасающегося с внутренней полостью изделия;
-
заполнение разделки (промежуточные проходы) – постепенное наращивание толщины металла шва до уровня, близкого к плоскости основного металла;
-
облицовочный (декоративно-уплотняющий) слой – окончательное формирование лицевой поверхности шва.
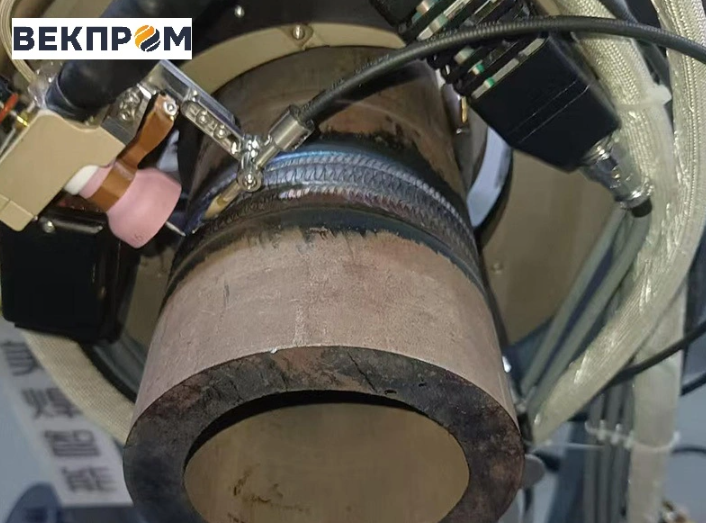
Корневой шов является наиболее ответственным этапом, поскольку от его качества зависят герметичность, прочность и долговечность всего соединения. Для его выполнения часто применяются аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) и полуавтоматическая сварка в среде защитных газов (MIG/MAG). Однако на практике некоторые сварщики и технологи, стремясь ускорить процесс и повысить производительность, необоснованно увеличивают сварочный ток (погонную энергию) при формировании корневого слоя. Это приводит к серьёзным дефектам, наиболее опасным из которых является возникновение горячих трещин в корне шва, ориентированных вдоль оси сварного шва.
2. Природа горячих трещин и их отличие от холодных трещин
Горячие трещины (кристаллизационные трещины) образуются в процессе затвердевания сварочной ванны при высоких температурах, когда металл находится в интервале хрупкости (переход от жидкого состояния к твёрдому). Они возникают под действием растягивающих термических напряжений, которые превышают предельную деформационную способность металла в этот момент.
В отличие от холодных трещин (водородно-индуцированных), горячие трещины:
-
образуются сразу после кристаллизации (при температурах, близких к солидусу);
-
не требуют наличия водорода;
-
имеют характерный межкристаллитный (по границам зёрен) характер излома;
-
часто выявляются визуально или методом цветной дефектоскопии.
Для корневого шва, выполняемого по холодному (неподогретому) основному металлу, скорости нагрева и охлаждения чрезвычайно высоки. Это приводит к возникновению значительных термических градиентов и, соответственно, высоких растягивающих напряжений. В момент, когда сварочная ванна ещё полностью не затвердела, а её прочность невелика, эти напряжения могут разорвать жидкую прослойку по границам кристаллизующихся зёрен, образуя трещину в центре корневого валика.
3. Влияние повышенного тепловложения на образование горячих трещин
Механизм действия избыточной погонной энергии:
-
Увеличение времени пребывания металла в высокотемпературной зоне – замедление скорости охлаждения и кристаллизации. Это, с одной стороны, может способствовать лучшему раскислению, но с другой – увеличивает размер первичного зерна и протяжённость зоны термического влияния.
-
Рост термических напряжений – больший объём расплавленного металла и более широкая зона нагрева приводят к повышенным усадочным деформациям и, как следствие, к более высоким растягивающим напряжениям, действующим на кристаллизующийся корень шва.
-
Увеличение склонности к образованию подрезов и прожогов – особенно на тонкостенных элементах или при плохой подготовке кромок.
-
Формирование крупнозернистой структуры в зоне термического влияния – что снижает пластичность и ударную вязкость соединения.
Особенно ярко проблема проявляется при сварке трубопроводных систем с использованием целлюлозных электродов (ручная дуговая сварка) или при использовании режимов с высокой энергией в полуавтоматике. В местах концентрации напряжений (например, в зоне остановки дуги, при неравномерном зазоре между кромками) горячие трещины могут возникать практически сразу после остывания шва до температуры 200–300°C.
Сравнение методов сварки по тепловложению и риску образования горячих трещин в корне:
| Метод сварки | Типичное тепловложение | Склонность к горячим трещинам в корне | Примечания |
|---|---|---|---|
| Аргонодуговая (TIG) | Низкое – среднее | Умеренная (при превышении тока) | Наилучшее качество поверхности корня, минимальное окисление |
| Ручная дуговая (MMA) | Высокое | Высокая | Особенно при использовании целлюлозных электродов; требуется строгий контроль режимов |
| Полуавтоматическая (MIG/MAG) | Среднее – высокое | Средняя – высокая | Зависит от типа переноса (капельный, короткой дугой, импульсный) |
4. Последствия избыточного тепловложения для механических свойств шва и зоны термического влияния
Превышение оптимального тепловложения при выполнении корневого шва (и любого другого слоя) приводит к следующим негативным изменениям:
-
снижение предела прочности и текучести металла шва и околошовной зоны;
-
уменьшение ударной вязкости (особенно при отрицательных температурах) из-за роста зерна;
-
повышение склонности к межкристаллитной коррозии для нержавеющих сталей (обеднение хромом);
-
увеличение деформаций и остаточных напряжений в конструкции;
-
возможное образование холодных трещин при последующем насыщении водородом (если термический цикл способствует диффузии водорода).
Важно отметить, что слишком низкое тепловложение также опасно – оно может привести к непровару корня шва (отсутствию сплавления кромок), что является не менее серьёзным браком. Поэтому необходим оптимальный баланс: тепловложение должно быть достаточным для полного проплавления кромок, но минимально возможным для предотвращения перегрева и трещинообразования.
Рекомендуемая толщина корневого валика (для типичных трубных сталей) составляет около 3 миллиметров. При этом следует избегать:
-
пор (газовых раковин);
-
шлаковых включений (для методов с флюсом);
-
непроваров (отсутствия сплавления);
-
подрезов (углублений по краям шва).
5. Дополнительные требования к подготовке кромок и чистоте поверхности
Образование горячих трещин в корневом шве может усугубляться наличием загрязнений, которые способствуют насыщению металла водородом и ухудшают раскисление. Поэтому перед сваркой необходимо:
-
зачистить разделку кромок и прилегающие участки (на ширину не менее 20–30 мм) от ржавчины, окалины, масла, краски;
-
обезжирить поверхность ацетоном или другим растворителем;
-
удалить влагу (просушить) – влага является источником водорода, способствующего образованию пор и, при высоких напряжениях, холодных трещин (хотя горячие трещины не являются напрямую водородными, присутствие влаги ухудшает общее качество металла шва).
6. Преимущества аргонодуговой сварки (TIG) для корневого шва
По сравнению с ручной дуговой сваркой (MMA) и полуавтоматической сваркой (MIG/MAG), метод TIG (аргонодуговая сварка неплавящимся электродом) обеспечивает:
-
более чистый металл шва – отсутствие шлака, минимальное количество неметаллических включений;
-
возможность точного дозирования тепловложения – за счёт плавной регулировки тока и контроля скорости;
-
хорошую видимость сварочной ванны – что облегчает контроль проплавления корня;
-
низкое содержание водорода – при использовании аргона высокой чистоты и сухих присадочных материалов.
Однако даже при TIG-сварке использование чрезмерно большого тока в сочетании с низкой скоростью может привести к перегреву, укрупнению зерна и повышению риска горячих трещин. Поэтому принцип «минимально необходимого тепловложения» остаётся справедливым для всех методов.
Практический пример (из производственной практики): на одном из сварочных участков при строительстве технологического трубопровода были обнаружены многочисленные горячие трещины в корневых швах, выполненных ручной дуговой сваркой с повышенным током. После замены технологии на аргонодуговую сварку с точно рассчитанным тепловложением (снижение тока на 15–20% с одновременной коррекцией скорости) проблема трещинообразования была полностью устранена. Контроль методами неразрушающей дефектоскопии (радиография, цветная дефектоскопия) подтвердил отсутствие дефектов.
7. Автоматизация корневой сварки как средство стабилизации тепловложения
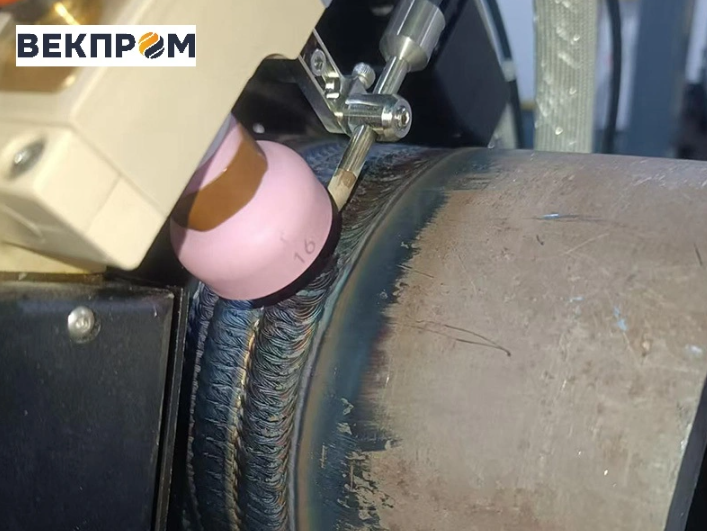
Современные автоматические сварочные системы для орбитальной сварки неповоротных стыков труб позволяют реализовать принцип минимального тепловложения на практике с высокой повторяемостью. Примером такого оборудования являются системы серии ATTA OWH, которые включают:
-
сварочную горелку с возможностью вращения на 360 градусов вокруг неподвижной трубы (клещевой механизм фиксации);
-
интеллектуальную цифровую систему управления с возможностью программирования и сохранения режимов сварки;
-
возможность выполнения всех этапов сварки (корневой шов, заполнение, облицовка) в рамках одного цикла без переустановки оборудования.
Ключевые возможности цифровой системы управления:
-
точное задание сварочного тока, напряжения, скорости вращения, расхода защитного газа;
-
сегментированное программирование параметров по угловым зонам (для учёта различных пространственных положений – нижнего, вертикального, потолочного);
-
сохранение настроек в базе данных и их многократное использование для серийного производства;
-
функция регистрации и печати отчётов о параметрах сварки (для целей контроля качества и аттестации технологий).
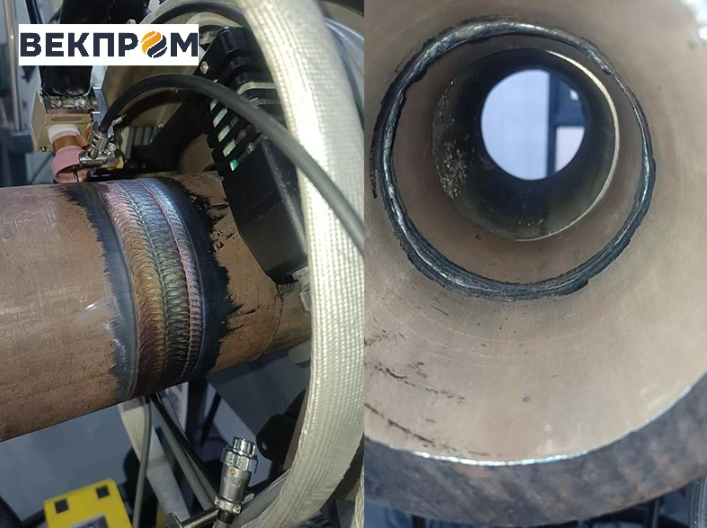
Технические характеристики модельного ряда ATTA OWH (обобщённо):
| Модель | Диапазон наружных диаметров труб, мм | Толщина стенки, мм |
|---|---|---|
| ATTA OWH-48 | 19 – 38 | до 6 |
| ATTA OWH-90 | 20 – 89 | 1 – 10 |
| ATTA OWH-170 | 63 – 168 | 2 – 10 |
| ATTA OWH-230 | 130 – 230 | 2 – 10 |
| ATTA OWH-325 | 159 – 325 | 2 – 10 |
Материалы, для которых применяется оборудование: углеродистая сталь, нержавеющая сталь, титановые сплавы.
Области применения: энергетика, химическая и нефтехимическая промышленность, котлостроение, производство сосудов под давлением, магистральные и технологические трубопроводы.
Качество сварных соединений: оборудование позволяет выполнять сварные швы, соответствующие высокому классу качества (II класс), с прохождением контроля неразрушающими методами (радиография, ультразвук) не менее чем в 98% случаев. Соединения выдерживают гидравлические испытания, проверки на статическую прочность, ударную вязкость, растяжение и изгиб.
Преимущества автоматизации с точки зрения тепловложения:
-
автоматическое поддержание заданных параметров исключает случайные превышения сварочного тока;
-
возможность использовать двухпроходную или многопроходную технологию с контролируемым тепловложением на каждом проходе;
-
снижение вероятности человеческих ошибок (усталость, недостаточная квалификация);
-
стабильность и повторяемость режимов для сотен и тысяч однотипных стыков.
8. Заключение
Выполнение корневого шва при сварке трубопроводов и толстостенных конструкций требует использования минимального тепловложения, достаточного для полного проплавления кромок, но не вызывающего перегрева. Превышение оптимальной погонной энергии приводит к:
-
образованию горячих кристаллизационных трещин;
-
росту зерна и снижению ударной вязкости;
-
увеличению деформаций и остаточных напряжений;
-
повышению риска подрезов и прожогов.
Ручная дуговая сварка и полуавтоматическая сварка в среде защитных газов, как правило, вносят больше тепла и требуют более строгого контроля по сравнению с аргонодуговой TIG-сваркой. Однако даже при TIG-сварке необходимо соблюдать оптимальные режимы.
Наиболее эффективным способом стабилизации тепловложения и исключения человеческого фактора является применение автоматических орбитальных сварочных систем (например, серии ATTA OWH), которые обеспечивают:
-
цифровое программирование и точное поддержание параметров;
-
высокую повторяемость качества корневого шва;
-
возможность выполнения всех слоёв за один цикл;
-
документирование процесса для контроля качества.
Соблюдение принципа минимального тепловложения в сочетании с правильной подготовкой кромок, чистотой сварочных материалов и применением автоматизированного оборудования гарантирует получение бездефектных, прочных и долговечных сварных соединений, способных выдерживать высокие эксплуатационные нагрузки.