



Лазерная сварка вытесняет аргонодуговую (TIG) в целом ряде производственных применений: нержавеющая сталь, тонкий металл, алюминиевые сплавы. Главный вопрос при выборе — мощность источника, которая определяет скорость сварки, максимальную толщину и возможность работы с конкретными материалами.
Типы лазерной сварки: ручная, автоматическая, роботизированная
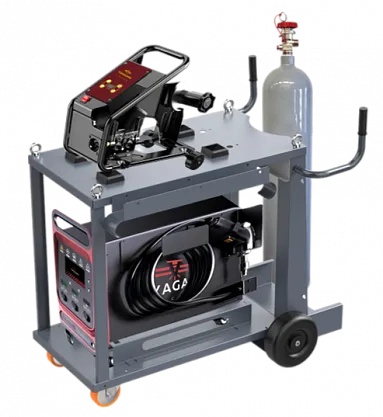
Ручные лазерные сварочные аппараты (HLFW — Handheld Laser Fiber Welding) — наиболее популярный сегмент для малого и среднего производства. Оператор держит сварочную головку вручную и ведёт шов. Освоение занимает часы, а не месяцы, как при TIG-сварке.
Автоматические установки монтируются на портал или манипулятор и работают по программе ЧПУ. Роботизированные системы интегрируются в производственные линии. Для большинства предприятий МСБ актуален именно ручной формат.
Мощность: что даёт 1000, 1500, 2000, 3000 Вт
|
Мощность |
Нержавейка |
Углеродистая сталь |
Алюминий |
Скорость (ст. 2 мм) |
|
1000 Вт |
до 2 мм |
до 3 мм |
до 2 мм |
около 1,0 м/мин |
|
1500 Вт |
до 3 мм |
до 4 мм |
до 3 мм |
около 1,5 м/мин |
|
2000 Вт |
до 4 мм |
до 6 мм |
до 4 мм |
около 2,0 м/мин |
|
3000 Вт |
до 6 мм |
до 8 мм |
до 6 мм |
около 3,0 м/мин |
Скорость зависит от режима, материала и типа шва. Приведённые данные — ориентировочные для стыкового шва без присадочной проволоки.
Материалы: нержавейка, алюминий, углеродистая сталь
Нержавеющая сталь — наилучший результат при лазерной сварке: минимальная деформация, чистый шов без пористости, высокая скорость. Углеродистая сталь сваривается стабильно, но требует контроля остывания во избежание трещин. Алюминий и его сплавы — более сложный материал из-за высокой теплопроводности: рекомендуется мощность не менее 1500–2000 Вт.
Толщина свариваемых деталей
Для ручной лазерной сварки оптимальный диапазон — 0,5–6 мм. Тонкий металл (0,5–1 мм) лазер сваривает без коробления, которое неизбежно при TIG. Для толщин более 6 мм потребуется мощность от 3000 Вт или многопроходная сварка.
Скорость сварки: сравнение с TIG
Ручная лазерная сварка в 3–5 раз быстрее аргонодуговой на том же материале и толщине. Например, шов на нержавейке 2 мм длиной 1 метр: TIG — 15–20 минут с учётом прихваток и остывания, лазер — 3–5 минут. Это позволяет существенно увеличить производительность без роста штата сварщиков.
Защитный газ: нужен ли и какой
Защитный газ обязателен при сварке нержавеющей стали и алюминия — аргон или смесь аргон/гелий. Для углеродистой стали в ряде случаев допустима сварка без газа или с минимальным потоком аргона. В комплект большинства установок входит газовое сопло, подача газа регулируется на пульте.
Ключи покупки: гарантия, сервис, обучение
Обращайте внимание на гарантийный срок лазерного источника (стандарт — 1 год или 100 000 часов), наличие российского сервисного центра, возможность обучения оператора непосредственно на вашем производстве. Расходные материалы (защитные стёкла, сопла, коллиматоры) должны быть доступны в России без длительного ожидания поставки из Китая.
Часто задаваемые вопросы
— Чем лазерная сварка лучше полуавтомата (MIG/MAG)?
Лазер даёт меньше брызг и деформаций, особенно на тонком металле. Шов аккуратнее, скорость выше. Однако полуавтомат выигрывает на толстых швах (от 8 мм) и при высоком зазоре между деталями.
— Нужен ли сварщик с удостоверением для работы на лазерном аппарате?
По российскому законодательству — да, оператор лазерной сварки должен пройти обучение и аттестацию. Но порог квалификации значительно ниже, чем при TIG.
— Можно ли сваривать алюминий ручным лазером?
Да, при мощности от 1500 Вт. Алюминий требует более высокой плотности мощности из-за высокой теплопроводности и отражательной способности.
— Сколько стоит лазерный сварочный аппарат?
Установки мощностью 1000–1500 Вт начинаются от 500–700 тыс. руб. Аппараты 2000–3000 Вт — от 800 тыс. до 1,5 млн руб. в зависимости от комплектации.
Установки лазерной сварки в каталоге ВЕКПРОМ