






1. Общая характеристика TIG-сварки и требования к внешнему виду шва
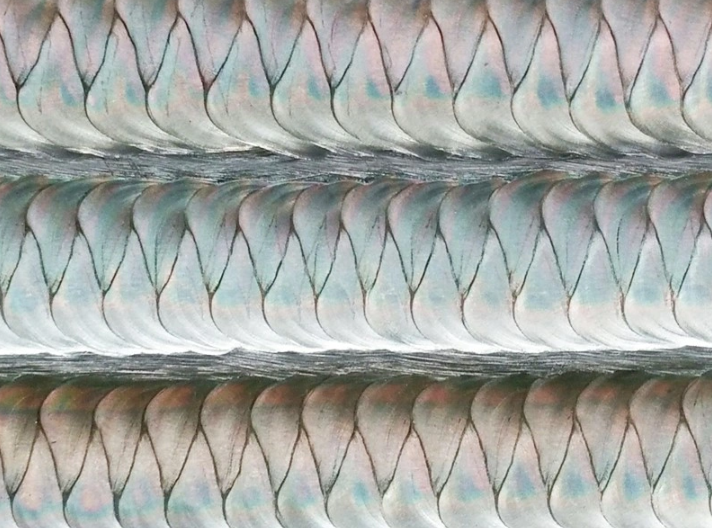
Аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) относится к высококачественным методам соединения металлов. Одним из критериев профессионального мастерства сварщика является получение ровного, равномерного шва с характерной чешуйчатой структурой (так называемая «рыбья чешуя»). Такая форма поверхности свидетельствует о стабильности процесса, правильном выборе режимов и хорошей технике ведения сварочной ванны. Для достижения эстетичного и одновременно качественного шва необходимо учитывать ряд взаимосвязанных параметров: способ поджига дуги, сварочный ток, скорость перемещения, расход защитного газа, технику подачи присадочной проволоки и пространственное положение горелки.
2. Поджиг сварочной дуги
В аргонодуговой сварке применяются два основных метода поджига дуги:
-
Контактный поджиг (касанием вольфрамового электрода поверхности изделия). Этот метод прост, но может приводить к загрязнению электрода частицами основного металла и образованию дефектов в начальной точке шва.
-
Бесконтактный поджиг – осуществляется с помощью высокочастотного осциллятора (ВЧ-генератора) или импульсного генератора высокого напряжения, который создаёт искровой разряд, ионизирующий аргон и зажигающий дугу без касания. Этот способ исключает загрязнение электрода и рекомендуется для ответственных работ, особенно при сварке нержавеющей стали, титана и алюминия.
Важное правило: поджиг дуги следует выполнять не на основном сварном шве, а на отдельной площадке (например, на технологическом выступе или присадочном прутке). Зажигание дуги непосредственно в разделке кромок может привести к образованию кратера, микропор или непровара в начальной зоне шва.
3. Контроль основных параметров сварки
3.1. Сварочный ток
Сила тока является наиболее значимым параметром, определяющим тепловложение. Оптимальное значение тока подбирается в зависимости от:
-
типа и толщины свариваемого материала;
-
диаметра и заточки вольфрамового электрода;
-
пространственного положения сварки;
-
наличия или отсутствия присадочной проволоки.
Последствия ошибок:
| Отклонение | Проявления | Влияние на шов |
|---|---|---|
| Ток слишком высок | Перегрев сварочной ванны, излишняя текучесть, свечение большого диаметра | Прожоги, подрезы кромок, широкая и нестабильная чешуя, возможное выгорание легирующих элементов |
| Ток слишком низок | Вялая ванна, тугоплавкость, плохое растекание | Непровар, узкий высокий валик, отсутствие сплавления с кромками, невыраженная чешуйчатость |
Ориентировочный пример: для алюминиевого сплава толщиной 3 мм рекомендуемый диапазон тока составляет 80–120 Ампер (с учётом использования переменного тока AC-TIG).
3.2. Скорость перемещения горелки
Скорость сварки должна быть умеренной и постоянной. Она определяется экспериментально под конкретный стык.
-
Слишком высокая скорость: шов становится узким, валик – низким, чешуя – редкой или отсутствует; возможен непровар из-за недостаточного прогрева кромок.
-
Слишком низкая скорость: происходит перегрев, металл шва накапливается избыточно, валик становится высоким и широким, чешуя – грубой, возможны подрезы и прожоги (особенно на тонком металле).
Ориентировочный пример: для сварки стальной трубы толщиной стенки 10 мм (корневой шов) оптимальная скорость составляет 8–12 сантиметров в минуту.
3.3. Расход защитного газа (аргона)
Аргон подаётся для защиты расплавленной сварочной ванны и нагретого вольфрамового электрода от контакта с кислородом, азотом и водородом воздуха.
-
Недостаточный расход газа: вызывает подсос воздуха, что приводит к пористости, окислению поверхности шва (цвета побежалости, тёмный налёт), снижению коррозионной стойкости.
-
Чрезмерный расход: создаёт турбулентность, захватывает воздух в зону сварки, снижает эффективность защиты и увеличивает расход газа без улучшения качества.
Рекомендации: типовой расход аргона для TIG-сварки в помещении – 6–10 литров в минуту. При работе на сквозняке или на открытом воздухе следует применять защитные экраны и увеличивать расход до 12–15 литров в минуту, либо использовать специальные газовые линзы для ламинарного потока.
4. Техника подачи присадочной проволоки
В ручной TIG-сварке различают два основных метода подачи присадочной проволоки:
-
Непрерывная подача. Проволока равномерно и плавно вводится в переднюю часть сварочной ванны. Скорость подачи должна быть синхронизирована со скоростью перемещения горелки. Применяется при зазорах между кромками 2–4 мм и для формирования заполняющих слоёв.
-
Импульсная (прерывистая) подача. Проволока подаётся короткими дозированными движениями: сварщик касается ею жидкой ванны, затем отводит. Используется при малых зазорах (0–1,5 мм) для точного дозирования металла и получения выразительной чешуи («рыбья чешуя»). Каждый «тычок» формирует один чешуйчатый элемент.
Общее правило: проволока должна подаваться в переднюю часть сварочной ванны (под дугу), чтобы она успела полностью расплавиться и перемешаться с основным металлом, а не налипать сверху. Угол подачи проволоки относительно оси шва – около 10–15 градусов.
5. Пространственное положение горелки и проволоки
Качество чешуйчатого шва сильно зависит от правильной ориентации горелки.
5.1. Нижнее положение (PA)
-
Угол наклона горелки к вертикали: 70–80 градусов (небольшой наклон вперёд).
-
Угол подачи проволоки к поверхности: 10–15 градусов.
-
Проволока вводится с противоположной стороны относительно направления сварки.
5.2. Вертикальное положение (PF – на подъём, PG – на спуск)
-
Сварка снизу вверх (PF): угол наклона горелки – 60–70 градусов. Такой режим обеспечивает лучший контроль над стекающей ванной.
-
Сварка сверху вниз (PG): угол горелки – 80–90 градусов (почти перпендикулярно). Этот способ быстрее, но требует высокой стабильности дуги.
Важно: в вертикальном положении необходимо тщательно контролировать размер жидкой ванны, чтобы расплавленный металл не стекал вниз, не образовывал наплывов и не оголял кромки.
5.3. Потолочное положение (PE)
Одно из самых сложных. Требует минимального тока, короткой дуги и быстрой скорости перемещения. Присадочная проволока подаётся под острым углом, почти параллельно поверхности, чтобы сила поверхностного натяжения удерживала капли.
6. Влияние устойчивости и комфорта сварщика
Поза сварщика должна быть устойчивой и обеспечивать плавные, контролируемые движения. Необходимо иметь возможность:
-
опереться рукой на неподвижную опору (для снижения дрожания);
-
свободно вращать запястье при работе по окружности трубы;
-
наблюдать за сварочной ванной без перенапряжения зрения (использовать маску с автоматическим затемнением).
Некомфортная поза ведёт к нестабильности дуги, рывкам, неравномерной подаче проволоки и, как следствие, к некрасивой чешуе или дефектам.
7. Автоматизация процесса для получения стабильной чешуи
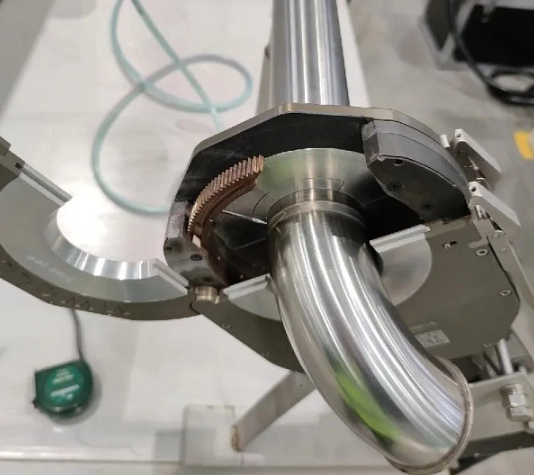
Ручная TIG-сварка требует высокой квалификации и физической выносливости. Для серийного производства, а также для сварки труб малого диаметра в труднодоступных местах, всё чаще применяются автоматические орбитальные сварочные головки закрытого типа, например, серия ATTA CWH. Данное оборудование позволяет стандартизировать процесс и получать стабильно красивую чешую без разброса параметров.
Технические преимущества головок ATTA CWH:
| Характеристика | Описание |
|---|---|
| Герметичная (закрытая) конструкция | Полностью изолирует зону сварки от внешних воздушных потоков, обеспечивая стабильную газовую защиту даже при сквозняках и на открытых площадках. |
| Стабильная траектория движения | Горелка перемещается по жёсткой круговой направляющей, что исключает боковые биения и колебания расстояния до изделия, характерные для ручной сварки. |
| Цифровое управление параметрами | Автоматическая стабилизация сварочного тока, напряжения и скорости вращения, предустановленные экспертные режимы для различных диаметров и толщин труб. |
| Компактность и малый вес | Миниатюрный зажимной механизм позволяет работать в стеснённых условиях (между трубными пучками, вблизи стенок). |
| Простота освоения | Оператору не требуется многолетнего опыта – достаточно ввести параметры трубы, и система подбирает оптимальный режим. |
| Умное программное управление | Снижение влияния человеческого фактора, возможность стандартизации сварочных операций в массовом производстве, повышение экономической эффективности. |
Результат применения автоматических головок: шов получается идеально ровным, с равномерной мелкой чешуёй (или заданным рисунком), без пор, подрезов и окисления. Требования к квалификации персонала снижаются, производительность растёт, а управление производственным процессом становится более прозрачным (возможность сохранения и повторного использования программ).
8. Заключение
Формирование эстетичного сварного шва с чешуйчатой структурой («рыбья чешуя») при TIG-сварке требует соблюдения комплекса условий:
-
бесконтактный поджиг дуги;
-
точный выбор сварочного тока, скорости и расхода аргона;
-
правильная техника подачи присадочной проволоки (непрерывная или импульсная);
-
устойчивая поза и корректные углы наклона горелки и проволоки в различных пространственных положениях.
Для массового и ответственного производства, где необходима высокая повторяемость и минимизация брака, эффективным решением является применение автоматических орбитальных сварочных головок закрытого типа (например, ATTA CWH). Такое оборудование обеспечивает стабильное качество шва, снижает зависимость от квалификации персонала и позволяет получать красивую, равномерную чешую даже при сварке тонкостенных труб из нержавеющей стали в труднодоступных местах.