






Комплексный подход ВЕКПРОМа: от разработки технологии до оснащения производства радиаторов
Организация производства радиаторов требует согласованной работы нескольких технологических операций. Трубу необходимо точно отрезать, придать заготовкам нужную форму, подготовить соединяемые участки и выполнить сварку. Ошибки на любом из этих этапов отражаются на последующей сборке и качестве готового узла.
Компания ВЕКПРОМ реализовала для заказчика комплексный проект: полностью разработала технологию изготовления трубных узлов радиаторов, подобрала и поставила необходимое оборудование, а затем провела отработку и проверку технологии. Проект объединил инженерную подготовку, оснащение производства и практическую проверку предложенных решений на изделиях клиента.
Единый технологический маршрут
При разработке технологии специалисты ВЕКПРОМа рассматривали каждую операцию как часть общего процесса. Длина заготовки должна учитывать дальнейшую гибку. Геометрия гнутых элементов должна обеспечивать их установку в сборку. Формовка концов труб должна создавать необходимые условия для соединения деталей, а сварочное оборудование — обеспечивать доступ к стыкам в ограниченном пространстве.
Для выполнения этих задач в комплекс вошли четыре единицы оборудования:
- полуавтоматическая дисковая пила KING-MACC GM-DS-275A;
- трубогибочный станок для дорновой гибки KING-MACC 38NC;
- полуавтоматический торцеформовочный станок KING-MACC GM-38B-1S;
- головка для орбитальной сварки соединений «труба — калач» MWH-18A.
Оборудование подобрано с учётом последовательности изготовления деталей и требований к их последующей сборке. Такой подход позволяет выстроить понятный маршрут движения заготовки — от исходной трубы до сварного узла радиатора.
Резка труб: подготовка к дальнейшей обработке
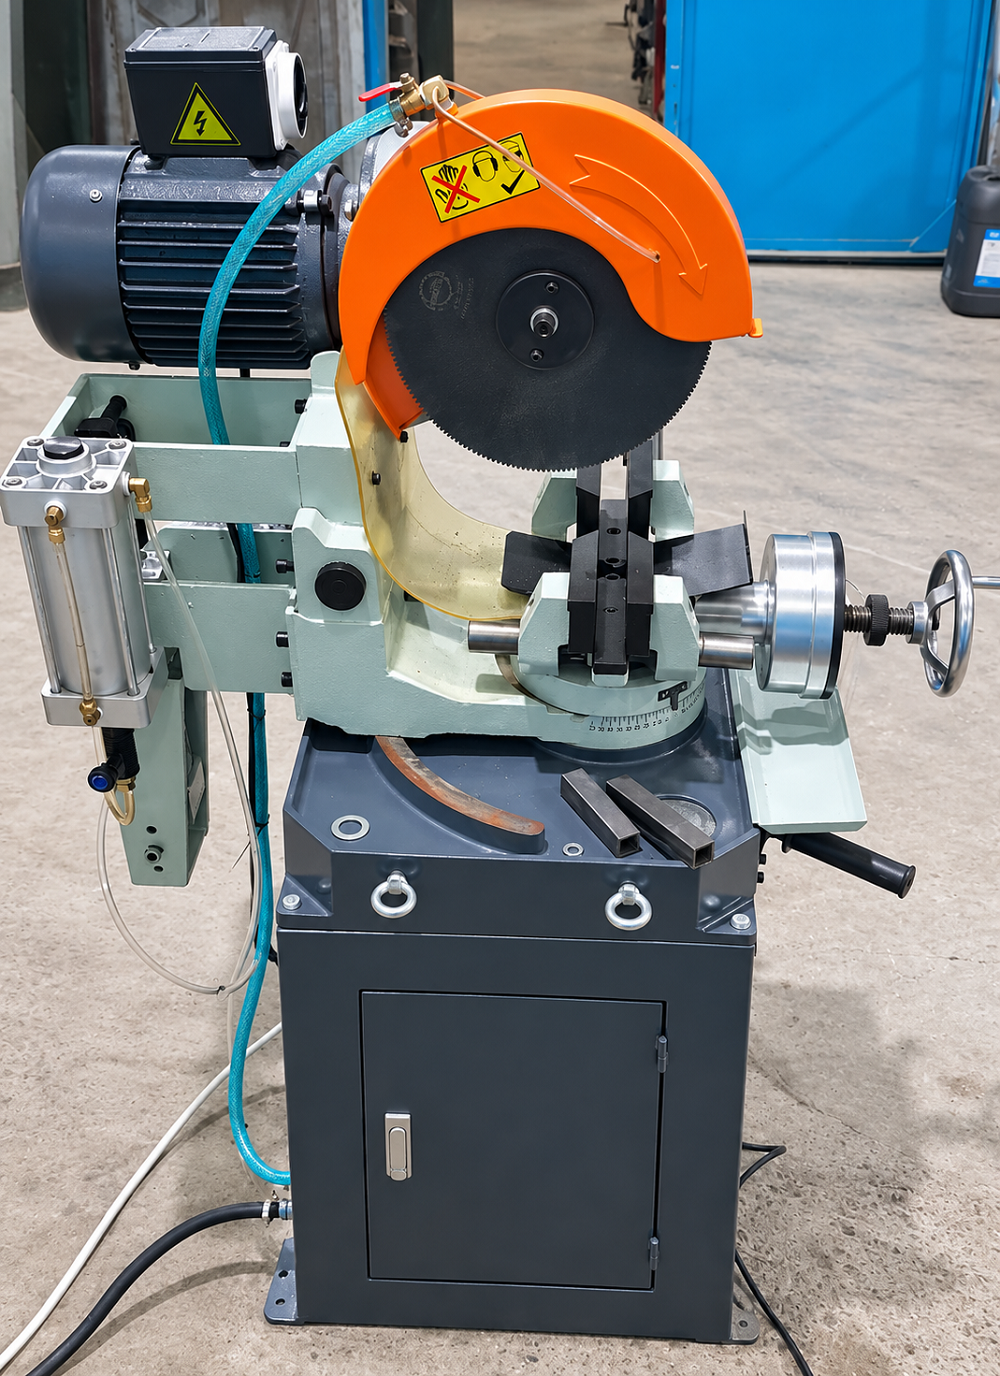
Первый этап производства — получение заготовок необходимой длины. Для этой операции применяется полуавтоматическая дисковая пила KING-MACC GM-DS-275A.
Станок оснащён пневматическими тисками, которые фиксируют трубу во время резания. Регулировка частоты вращения диска и плавная настройка подачи позволяют выбирать режим обработки под заготовку. Система подачи смазочно-охлаждающей жидкости обеспечивает охлаждение и смазывание зоны резания. Поворотный стол расширяет возможности оборудования при изготовлении деталей, которым требуется рез под углом.
В производстве трубных узлов точность заготовительной операции имеет практическое значение. Разброс длины может осложнить дальнейшую гибку и сборку, а неудовлетворительное состояние торца — потребовать дополнительной подготовки. Поэтому резка включена в общую технологию как самостоятельный этап, от которого зависит стабильность последующих операций.
Дисковая пила формирует исходную заготовку с геометрией, необходимой для продолжения обработки по заданному маршруту.
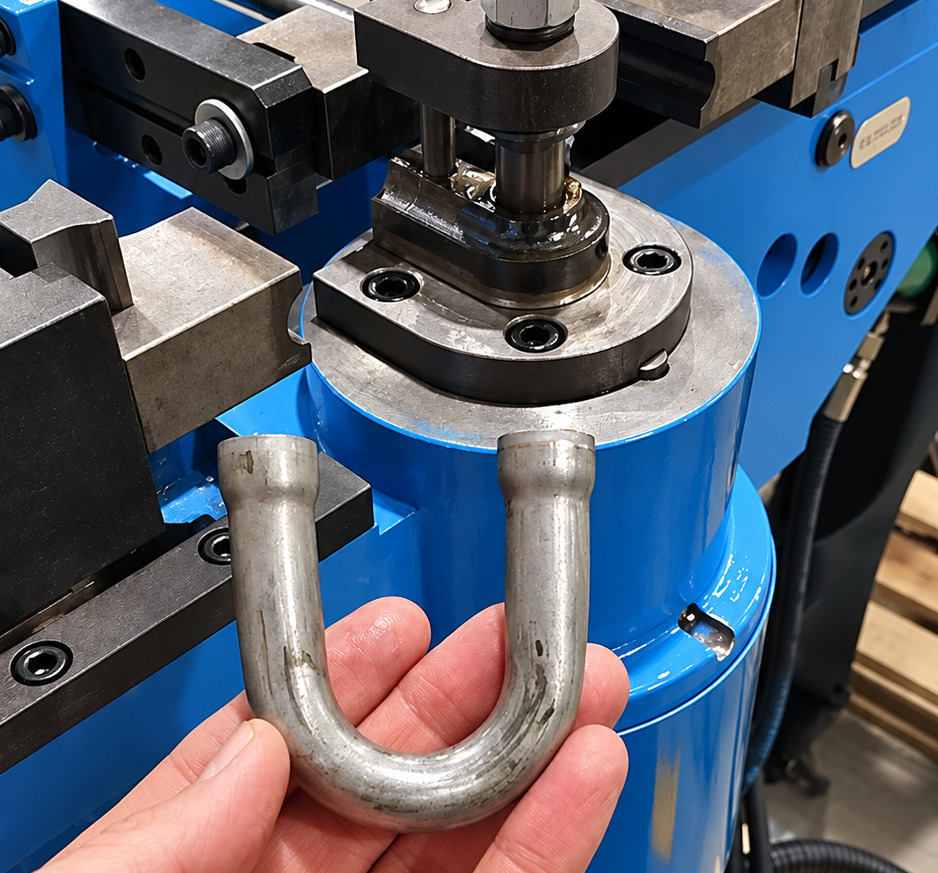
Дорновая гибка: изготовление U-образных элементов
Для соединения прямых участков труб в конструкции радиатора используются гнутые элементы — калачи. Их геометрия должна соответствовать расположению труб и обеспечивать сборку узла без принудительной подгонки.
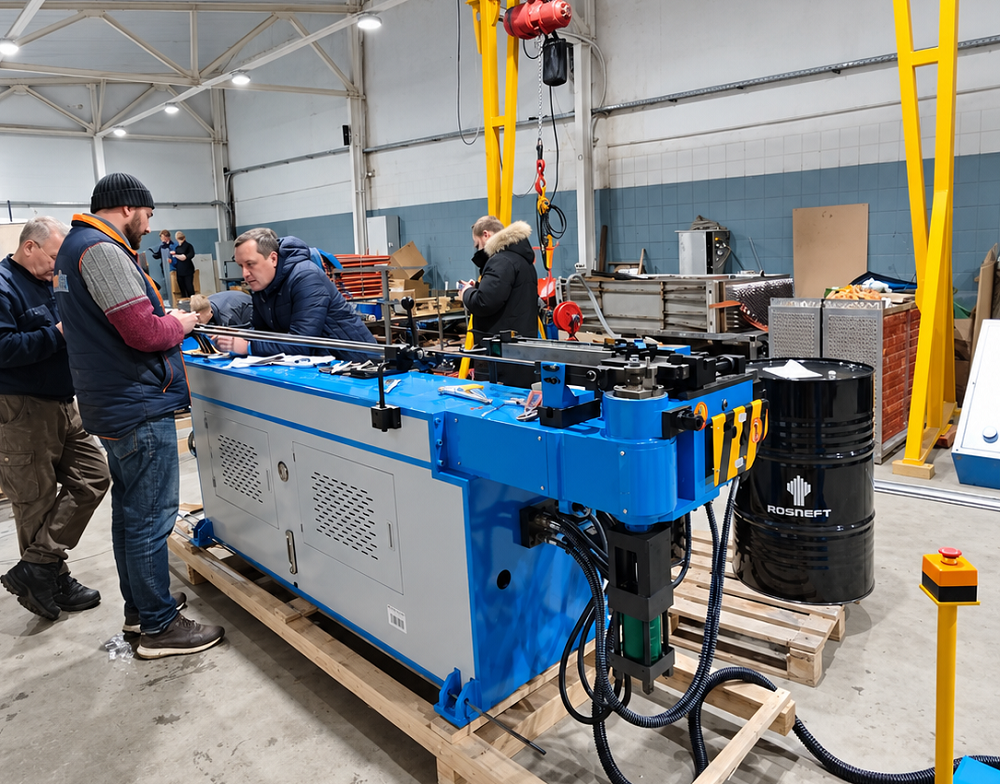
Эту задачу решает трубогибочный станок KING-MACC 38NC. Оборудование выполняет дорновую гибку: внутренняя поддержка трубы в зоне деформации помогает ограничивать изменение её сечения при формировании изгиба.
Для тонкостенных труб это особенно существенно. При гибке необходимо получить заданный угол и радиус, сохранив форму детали и проходное сечение. Результат зависит от согласованного подбора оснастки, положения дорна и настройки рабочих узлов станка.
KING-MACC 38NC оснащён системой управления с сенсорным экраном. Управляемая координата — угол гиба. Необходимые значения задаются в программе и сохраняются в памяти оборудования для повторного использования. Гидравлические приводы обеспечивают работу прижима, направляющего лотка и механизма перемещения дорна.
В комплект поставки включена оснастка для обработки труб Ø16×1 и Ø10×0,8 мм. Подбор оснастки под конкретные заготовки позволяет связать возможности станка с задачами производства заказчика.
В общем технологическом маршруте трубогиб отвечает за изготовление повторяющихся гнутых элементов, подготовленных к дальнейшей обработке и сборке.
Формовка концов труб: подготовка сопрягаемых деталей
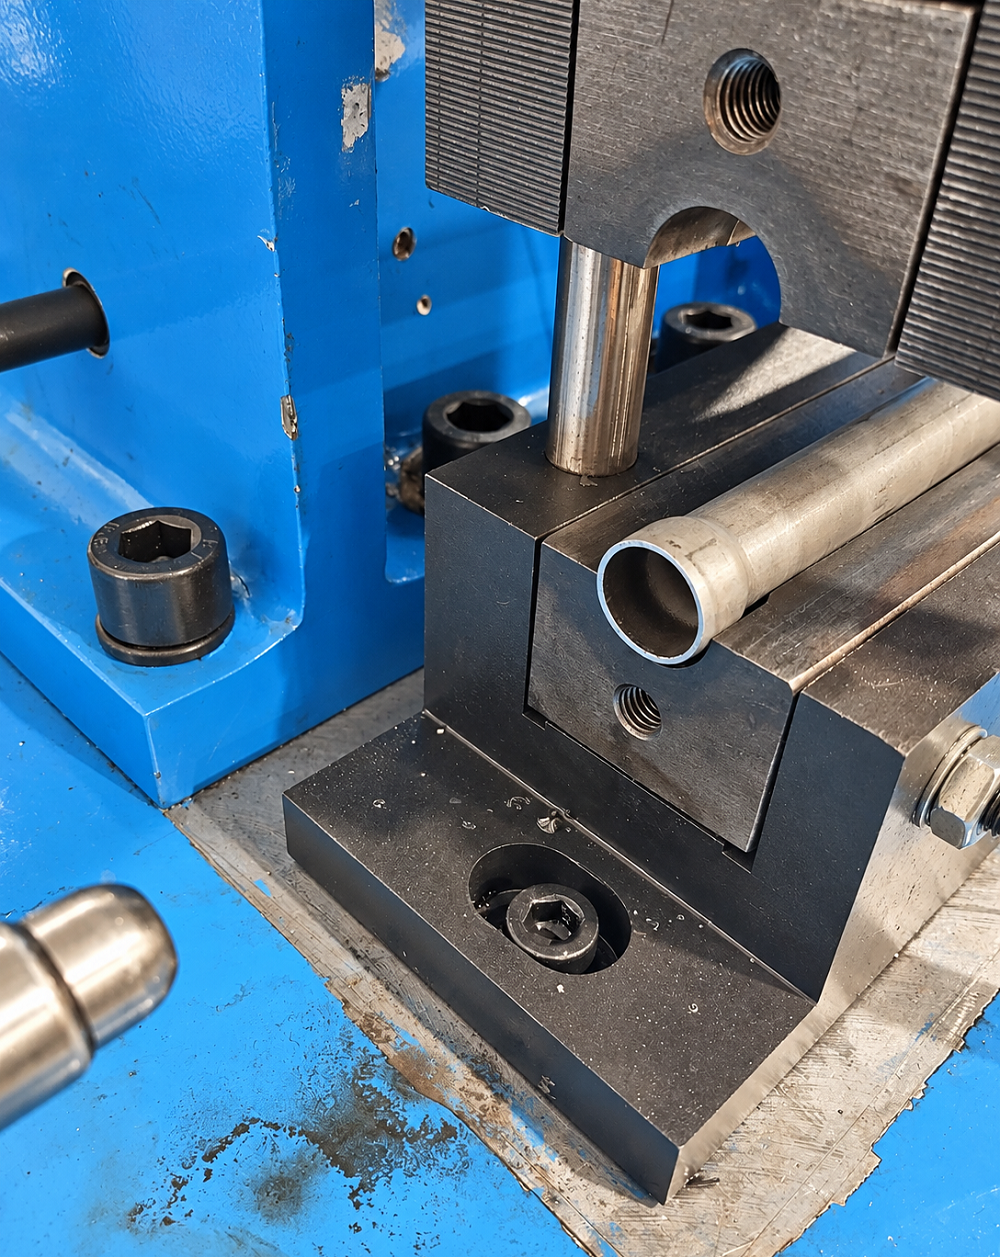
Следующая задача — получение необходимой формы концов труб. Для её выполнения поставлен полуавтоматический торцеформовочный станок KING-MACC GM-38B-1S.
При обработке труба фиксируется гидравлическим зажимом, а формовочная матрица перемещается под действием гидропривода. Оснастка изменяет геометрию концевого участка заготовки в соответствии с выбранной операцией. Для проекта предусмотрен комплект оснастки для раздачи концов труб с Ø16 до Ø18,5 мм.
Формовка обеспечивает подготовку посадочных участков соединяемых деталей. Здесь важна согласованность размеров: обработанный конец должен соответствовать ответному элементу и условиям последующей сборки.
На этом этапе инженерная настройка определяет, какую форму получит заготовка и насколько устойчиво эта форма будет воспроизводиться при повторных циклах. Необходимо учитывать исходные размеры трубы, свойства материала, рабочий ход инструмента и условия зажима.
Торцеформовочный станок занимает важное место между изготовлением заготовок и сборкой. Он позволяет получать подготовленные соединительные участки в рамках единой технологии.
Орбитальная сварка: работа со стыками в плотной трубной сборке
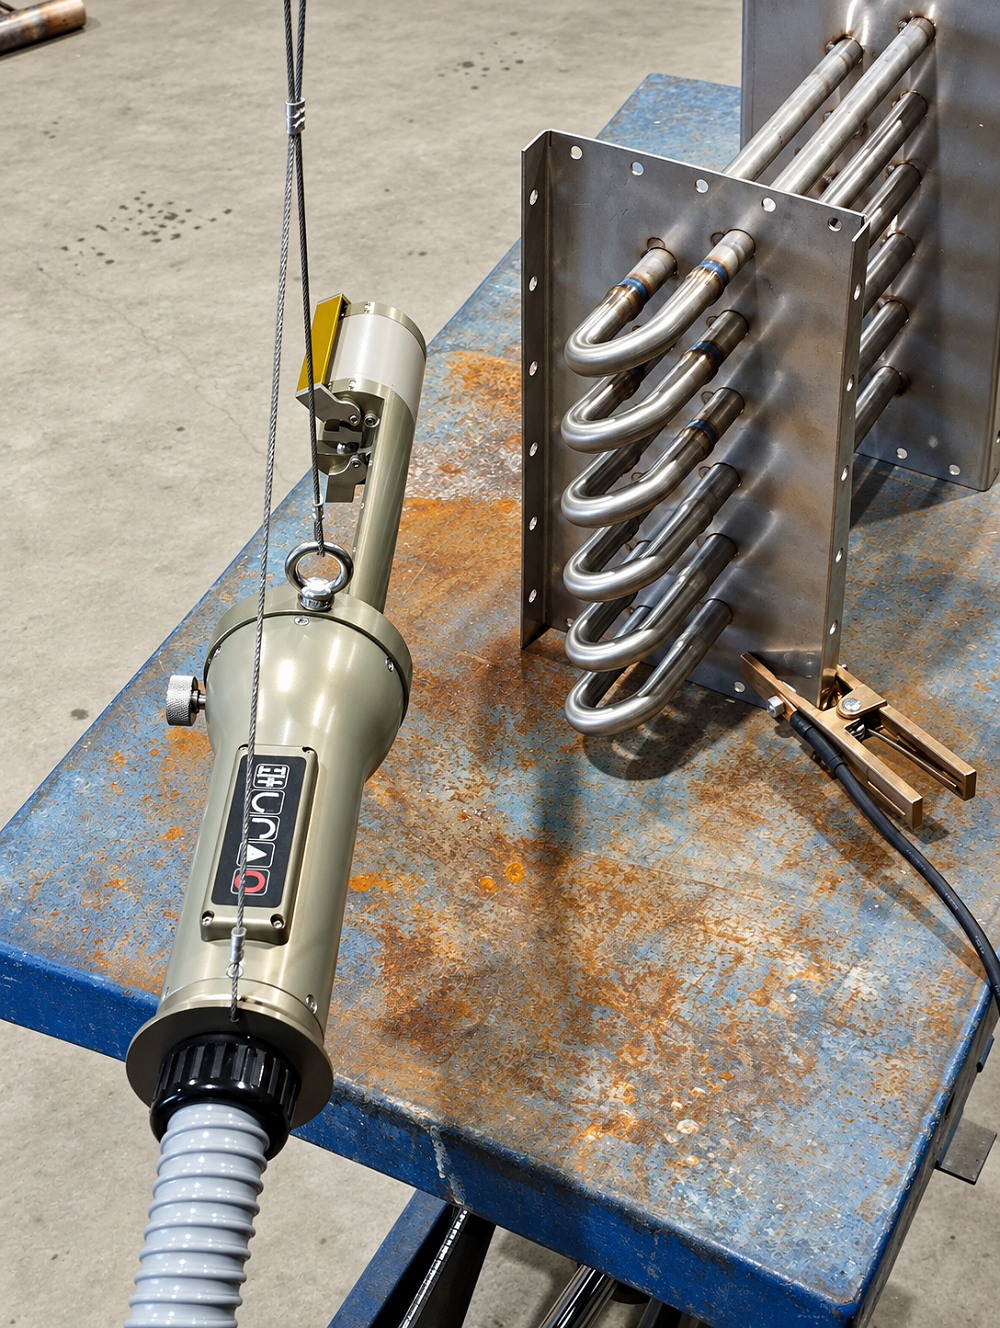
После подготовки и установки деталей выполняется сварка соединений «труба — калач». Для этой операции в комплекс включена орбитальная сварочная головка MWH-18A.
При изготовлении радиаторных узлов доступ к стыкам может быть ограничен соседними трубами и элементами конструкции. Компактная головка позволяет выполнять сварку в плотной сборке, в том числе при межосевом расстоянии между трубами 38 мм.
MWH-18A предназначена для работы с трубами из нержавеющей стали диаметром 18 мм и толщиной стенки до 1,3 мм. После установки на соединение головка фиксируется пневматически. Сварочный цикл выполняется автоматически в защитной среде аргона, а жидкостное охлаждение поддерживает работу оборудования под нагрузкой.
Для облегчения перемещения и позиционирования головка может подвешиваться на балансир. Это снижает нагрузку на оператора при последовательной обработке большого количества стыков.
Автоматическое выполнение цикла помогает воспроизводить заданные параметры сварки на однотипных соединениях. При этом подготовка деталей сохраняет решающее значение: точность гибки, размеры сформованных концов и качество сборки непосредственно влияют на условия выполнения шва. Именно поэтому сварочная операция разрабатывалась во взаимосвязи со всеми предшествующими этапами.
Профессионализм инженеров ВЕКПРОМа — в согласовании всего процесса
Центральная часть проекта — работа инженеров ВЕКПРОМа, которые полностью разработали технологию производства трубных узлов радиаторов и обеспечили её реализацию через подбор и поставку оборудования.
Такая работа требует понимания поведения трубы на каждом этапе обработки. Необходимо заранее учитывать, как заготовка изменится при гибке, какой участок потребуется сформовать, как детали будут сопрягаться между собой и каким образом сварочная головка получит доступ к соединению.
Компетентность инженеров проявляется в точности этих взаимосвязанных решений. Каждый станок должен выполнять свою операцию так, чтобы следующая стадия проходила в предусмотренных условиях. Подбор оборудования, оснастки и режимов обработки становится общей инженерной задачей, ориентированной на изделие заказчика.
ВЕКПРОМ взял на себя эту задачу в полном объёме: от разработки технологического маршрута до поставки оборудования и последующей практической отработки.
Отработка и проверка технологии после поставки
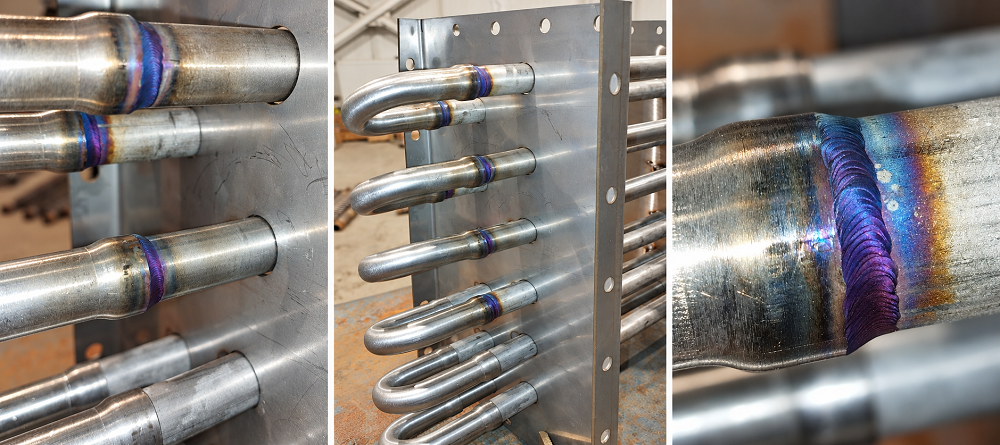
После поставки специалисты ВЕКПРОМа провели отработку и проверку разработанной технологии. Этот этап позволил оценить совместную работу оборудования и убедиться в применимости выбранных решений к производственной задаче клиента.
Практическая отработка связывает отдельные операции в рабочую последовательность. На реальных заготовках проверяется, насколько результаты резки, гибки и формовки соответствуют требованиям последующей сборки и сварки. Настройки оборудования рассматриваются через конечную задачу — получение необходимого трубного узла.
Для заказчика это важная часть комплексной поставки. Он получает оборудование вместе с разработанной технологией его применения, прошедшей практическую проверку после поставки.
Проект ВЕКПРОМа объединил подготовку заготовок, изготовление калачей, формовку концов труб и орбитальную сварку в единый производственный маршрут. Инженерная проработка и последующая отработка технологии создали основу для организованного производства трубных узлов радиаторов на площадке клиента.