








Успешная поставка установки для автоматической сварки кольцевых швов ресиверов
Компания ВЕКПРОМ реализовала проект по поставке и внедрению автоматизированной установки для сварки кольцевых швов цилиндрических изделий. Оборудование было подобрано для предприятия, специализирующегося на производстве пескоструйного и строительного оборудования.
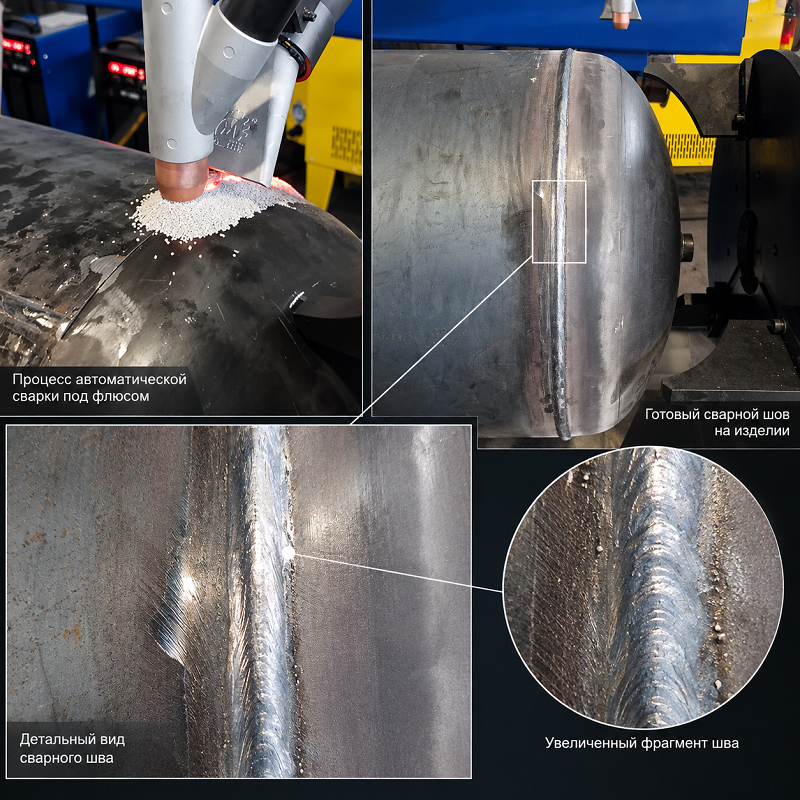
Основной задачей заказчика было увеличение производительности участка и повышение стабильности качества сварных соединений при изготовлении ресиверов. Для этого требовалось автоматизировать сварку сразу двух кольцевых швов методом сварки под флюсом (SAW).
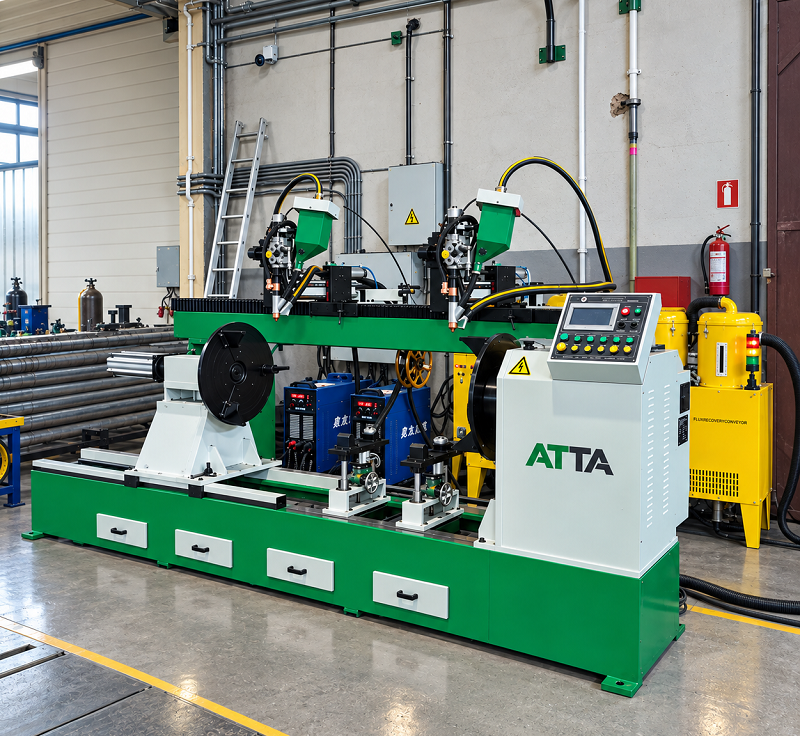
Задача заказчика
При серийном производстве ресиверов ручная и частично механизированная сварка кольцевых соединений ограничивала производительность участка и предъявляла повышенные требования к квалификации сварщика.
Предприятию требовалось решение, которое позволило бы обеспечить стабильное вращение изделия, точное позиционирование сварочных головок, воспроизводимость заданных режимов сварки и одновременную работу по двум кольцевым швам.
Дополнительным требованием была автоматизация работы с флюсом, чтобы сократить ручные операции и сделать технологический процесс более удобным для оператора.
Предложенное решение
После анализа технического задания специалисты ВЕКПРОМ подобрали автоматическую установку NZC-C600×2500, рассчитанную на механизированную сварку тел вращения.
Комплекс оснащён двумя сварочными головками, сварочными источниками AOTAI, системой подачи и рекуперации сварочного флюса, приводной и задней бабками, регулируемыми роликовыми опорами и централизованной системой управления.
Такая компоновка позволяет зафиксировать изделие между центрами, выставить его относительно оси вращения и выполнять сварку кольцевых соединений в автоматическом режиме.
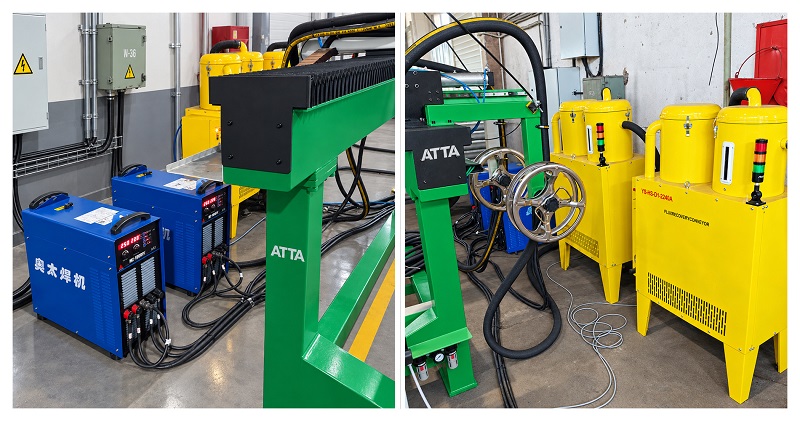
Конструкция установки
Основой комплекса служит жёсткая термообработанная станина. На её верхней фрезерованной поверхности установлены направляющие, обеспечивающие перемещение задней бабки и вспомогательной оснастки.
Приводная бабка выполнена стационарной и обеспечивает контролируемое вращение свариваемого изделия. Она оснащена приводом с цифровым управлением и системой токоподвода. С противоположной стороны расположена перемещаемая задняя бабка с пинолью, позволяющая адаптировать установку под различную длину деталей.
В центральной части установлены две регулируемые роликовые опоры. Они поддерживают тяжёлую заготовку, снижают нагрузку на центры и позволяют точно выставить изделие перед началом сварочного цикла.
Над рабочей зоной размещена продольная балка с направляющими, по которым позиционируются сварочные каретки. Такая конструкция позволяет независимо настроить положение каждой сварочной головки непосредственно относительно соответствующего кольцевого стыка.
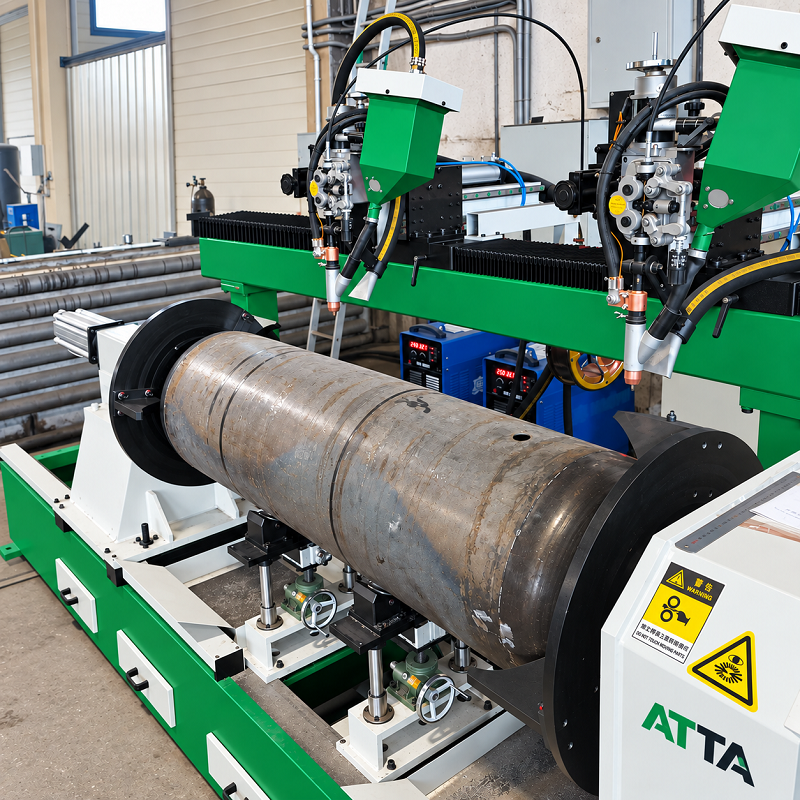
Автоматическая сварка двух кольцевых швов
Особенность реализованного комплекса — возможность работы двумя сварочными головками одновременно.
После установки ресивера оператор выставляет положение сварочных горелок относительно стыков и задаёт технологические параметры. Во время рабочего цикла изделие равномерно вращается приводной бабкой, а сварочные головки остаются в заданном положении.
Сварка выполняется под слоем флюса. Такой процесс позволяет получить стабильное формирование шва, обеспечить высокую производительность и уменьшить воздействие сварочной дуги на рабочую зону.
Для обслуживания процесса предусмотрена система подачи и возврата флюса. Неиспользованный материал собирается непосредственно в зоне сварки и возвращается в систему, что снижает его потери и упрощает обслуживание оборудования.
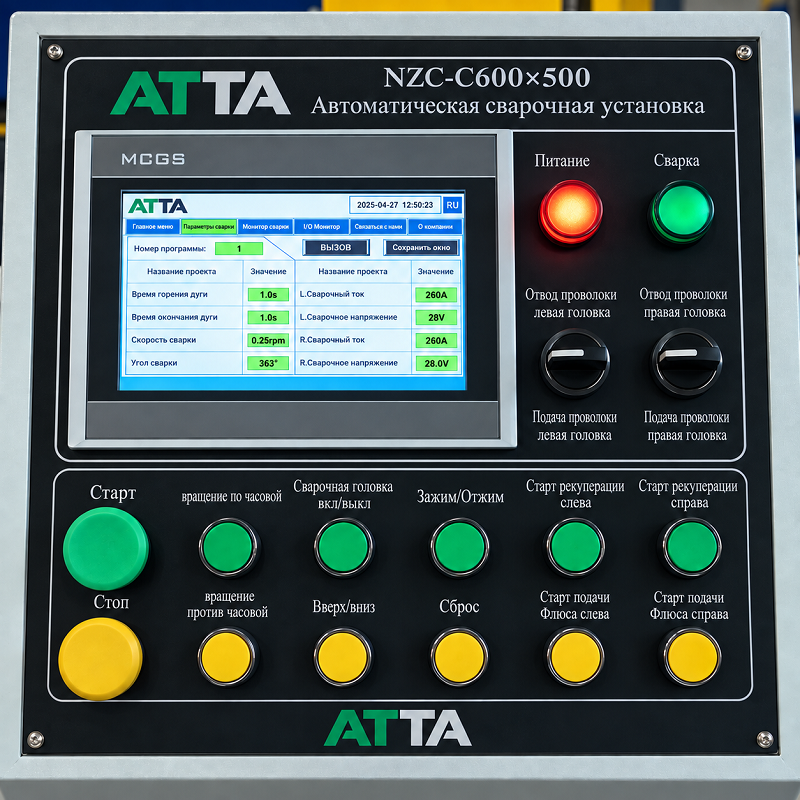
Система управления
Установка работает под управлением промышленного программируемого контроллера Omron. Интерфейс оператора русифицирован и позволяет задавать основные параметры технологического процесса.
С панели управления оператор может контролировать вращение изделия, работу сварочных головок, подачу сварочной проволоки, сварочный цикл и вспомогательные системы.
Автоматизация позволяет сохранять стабильные параметры от изделия к изделию и снижает зависимость результата от человеческого фактора.
Результат внедрения
После поставки установки предприятие получило специализированный автоматизированный участок для сварки кольцевых соединений ресиверов.
В результате внедрения удалось увеличить объём выпуска продукции и обеспечить стабильное качество сварных швов, что и было основной целью проекта.
Автоматизация также позволяет сократить долю ручных операций, повысить повторяемость технологического процесса и более эффективно использовать рабочее время персонала.
Полученная конфигурация может применяться не только для ресиверов. Оборудование такого типа подходит для изготовления различных тел вращения с кольцевыми сварными соединениями: сосудов под давлением, газовых баллонов, малых резервуаров, гидроцилиндров и других цилиндрических изделий.
ВЕКПРОМ — автоматизация сварочных процессов под задачу заказчика
ВЕКПРОМ поставляет оборудование для автоматизации сварки с подбором конфигурации под конкретное изделие и технологический процесс.
Мы можем подобрать решения для кольцевых и продольных швов, сварки трубных узлов, приварки фланцев, патрубков и штуцеров, наплавки и других операций, включая разработку специализированной оснастки и комплексную автоматизацию сварочного участка. Каталог ВЕКПРОМ выделяет эти направления в отдельную группу оборудования для автоматизации сварки.
Если перед вами стоит задача автоматизации сварки, специалисты ВЕКПРОМ помогут определить оптимальную компоновку оборудования с учётом габаритов изделия, материала, технологии сварки и требуемой производительности.