








ВЕКПРОМ поставил постоянному клиенту лазерный комплекс Tokagama CUT Smart STC 14012 с источником Raycus мощностью 12 кВт
Промышленная группа ВЕКПРОМ успешно выполнила поставку лазерного комплекса Tokagama CUT Smart STC 14012 постоянному клиенту. Оборудование с волоконным источником Raycus мощностью 12 кВт предназначено для обработки двутавровых балок и металлических профилей. Его применение позволяет объединить ряд заготовительных операций на одном станке и повысить повторяемость геометрии деталей для последующей сборки металлоконструкций.
Поставка продолжила сотрудничество ВЕКПРОМа с заказчиком. Выбор специализированного балкореза открывает возможности для развития производства: от выполнения отверстий и технологических вырезов до обработки сложных контуров в стенках и полках профиля.
В таких проектах значение имеет весь технологический маршрут. Производственный результат зависит от того, как организованы загрузка длинномерной заготовки, её позиционирование и обработка, сколько переустановок требуется и какой объём доработки остаётся перед сборкой. Конструкция Tokagama CUT Smart STC 14012 позволяет решать эти задачи в рамках единого программно управляемого процесса.
Специализированная машина для длинномерных балок
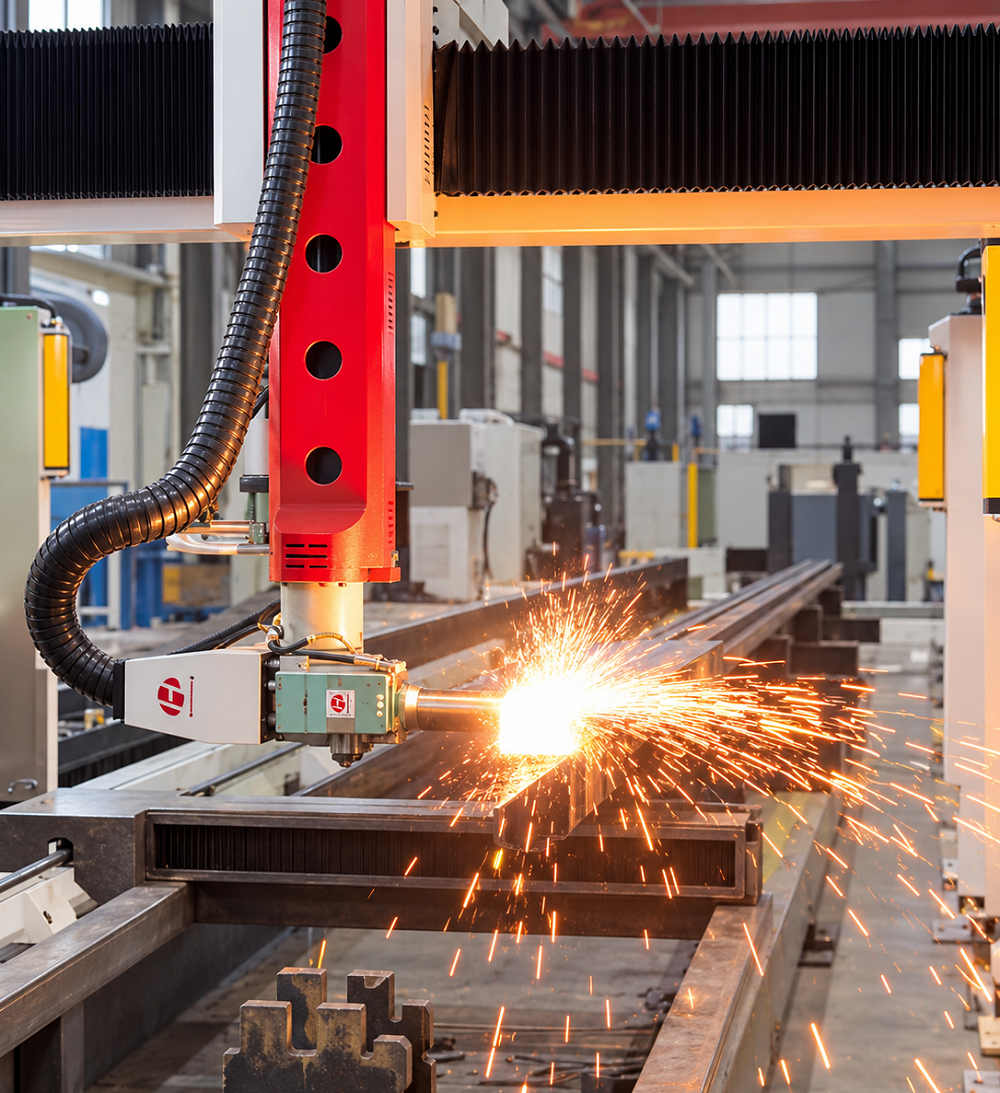
Tokagama CUT Smart STC 14012 — лазерный комплекс с горизонтальной станиной и пятью управляемыми осями: X, Y, Z, B и C. Линейные перемещения обеспечивают позиционирование режущего узла, а поворотные оси позволяют изменять ориентацию головки относительно обрабатываемой поверхности.
Для двутавра такая схема особенно важна. Полки и стенка находятся в разных плоскостях, а доступ к отдельным участкам ограничен геометрией самого профиля. Возможность управлять положением головки расширяет диапазон доступных контуров и позволяет выполнять обработку под различными углами в пределах кинематики станка.
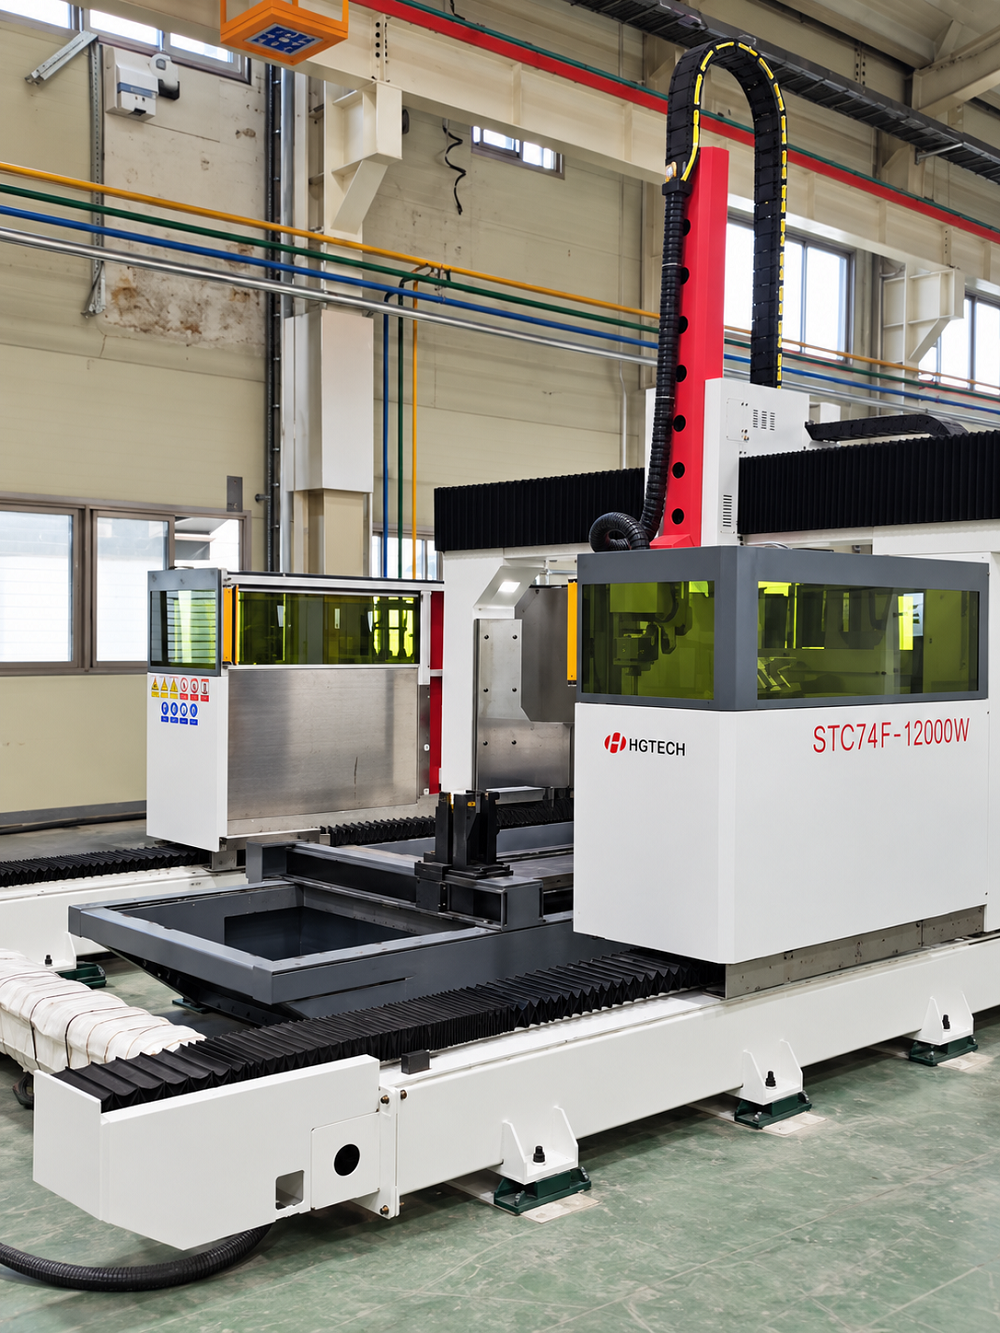
Максимальный размер обрабатываемой заготовки составляет 13 500 × 800 × 500 мм. Загрузочная часть имеет длину 14 000 мм. Рабочая зона рассчитана на длинномерные профили и позволяет планировать обработку протяжённых элементов металлоконструкций непосредственно на комплексе.
При работе с такими заготовками важно обеспечить устойчивое положение балки и согласованность её подачи с перемещениями режущего узла. В комплектации предусмотрена система загрузки с сервоподдержкой, которая помогает организовать работу с длинномерным материалом.
Raycus 12 кВт и поворотная режущая головка BOCI
Комплекс оснащён волоконным лазерным источником Raycus серии CE мощностью 12 000 Вт и поворотной режущей головкой BOCI BLT441T+BC.
Источник мощностью 12 кВт создаёт технологический запас для обработки стальных профилей с различной толщиной стенки и полок. Для балкореза это существенно: в пределах одной заготовки могут встречаться участки с разной толщиной металла, отличающимся углом подхода и неодинаковыми условиями отвода расплава.
Высокая мощность позволяет подбирать производительные режимы под конкретную задачу. При этом скорость и качество резки определяются сочетанием параметров: маркой стали, толщиной обрабатываемого участка, состоянием поверхности, типом и качеством технологического газа, положением фокуса и траекторией движения.
Поворотная головка обеспечивает доступ к различным поверхностям профиля. Она расширяет возможности выполнения наклонных резов и подготовки кромок под соединение. Конкретную геометрию обработки выбирают с учётом доступности зоны реза, допустимых положений головки и требований чертежа.
Конструкция и оснащение комплекса
В системе перемещения Tokagama CUT Smart STC 14012 используются сервоприводы Yaskawa, линейные направляющие HIWIN и реечная передача APEX. Эти узлы обеспечивают управляемое движение режущего инструмента по заданной траектории.
Для обработки балки важна согласованная работа всех осей. На прямолинейном участке, при обходе отверстия и при изменении ориентации головки условия движения различаются. От качества настройки системы перемещения зависит способность станка воспроизводить запрограммированные контуры.
Управление комплексом осуществляется системой CYPCUT FSG9200 CNC. Программное управление позволяет задавать последовательность обработки и повторять её при изготовлении серии деталей.
В комплект поставки также входят водяной чиллер, стабилизатор напряжения, отдельный шкаф управления и вытяжка. Предусмотрены автоматическая смазка, комплект запасных частей и расходных материалов, техническая документация на русском языке.
Вспомогательные системы имеют прямое значение для эксплуатации: охлаждение поддерживает рабочий температурный режим, смазка обслуживает узлы перемещения, а вытяжка удаляет продукты резки из рабочей зоны.

Почему лазерная обработка выгодна при изготовлении деталей из двутавра
Двутавровые балки применяются в несущих конструкциях, рамах и других изделиях, где необходимо точно согласовать положение соединительных элементов. Подготовка такой заготовки может включать резку по длине, разметку, сверление отверстий и выполнение вырезов. Когда операции распределены между несколькими рабочими местами, к собственно обработке добавляются транспортировка, повторное базирование и контроль.
Лазерный балкорез позволяет объединить подходящие операции на одном комплексе. Это создаёт несколько преимуществ.
Сокращение промежуточных операций
Отверстия, пазы и фигурные вырезы в доступных участках стенки и полок можно выполнять в рамках одной управляющей программы. Для соответствующей номенклатуры уменьшается количество передач заготовки между отдельными станками и участками.
Особенно заметным этот эффект может быть при обработке тяжёлых длинномерных балок. Каждая дополнительная переустановка требует времени и участия грузоподъёмного оборудования. Сокращение таких перемещений помогает упорядочить производственный поток.
Повторяемое расположение отверстий и вырезов
Программно управляемая обработка снижает зависимость от ручной разметки. При повторении задания станок воспроизводит заданные координаты и контуры, что важно для серийных деталей.
Практическая ценность проявляется на этапе сборки. Согласованное расположение отверстий и вырезов помогает уменьшить объём подгонки сопрягаемых элементов. Достижимая точность готовой детали при этом зависит также от состояния исходного профиля, его базирования и настройки оборудования.
Свобода выбора контура
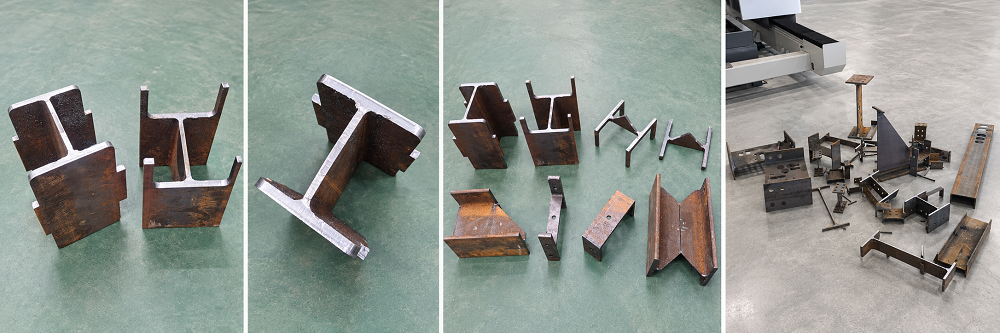
Лазер позволяет выполнять отверстия различной формы, пазы и сложные технологические вырезы. Это расширяет возможности конструктора и технолога при подготовке соединений и размещении сопрягаемых деталей.
При изменении изделия основная работа переносится в подготовку программы и проверку технологии обработки. Предприятие получает более гибкий инструмент для работы с различными чертежами и партиями.
Возможность обработки под углом
Поворотные оси позволяют менять ориентацию режущей головки относительно заготовки. Это важно при выполнении наклонных контуров и подготовке отдельных кромок под сварку.
Для подходящих соединений такая обработка может сократить объём последующей механической подготовки. Возможность выполнения конкретной фаски оценивают по чертежу, толщине металла и доступности режущего инструмента.
Уменьшение объёма последующей доработки
Лазерная резка выполняется без механического контакта режущего инструмента с заготовкой. При правильно подобранном режиме можно получать кромки, требующие меньшего объёма зачистки и доводки.
Требования к дальнейшей обработке зависят от назначения детали. Например, подготовку поверхности под сварку или покрытия определяют технологией изготовления изделия и выбранным газом резки.
Эффект для всего производственного маршрута
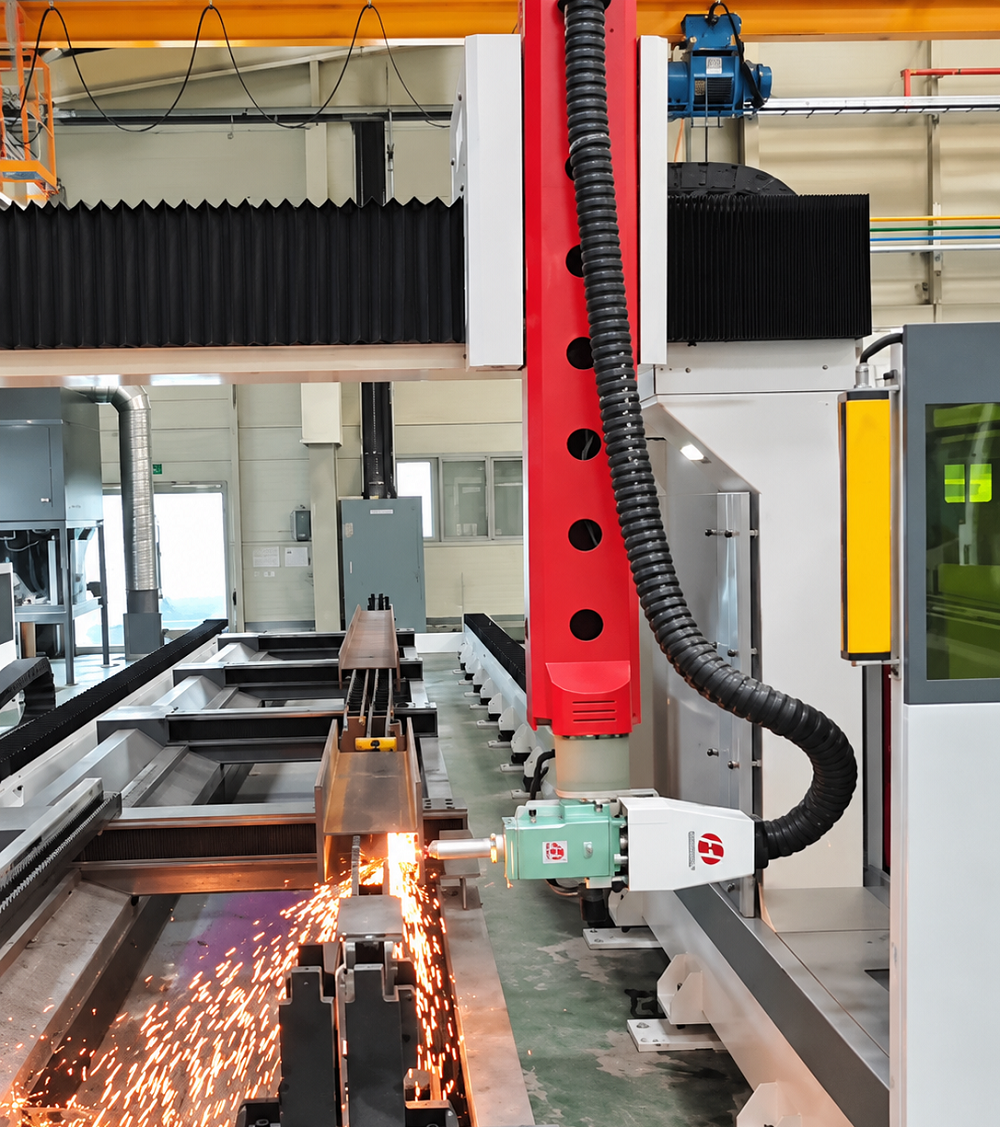
Оценивать применение Tokagama CUT Smart STC 14012 следует по времени изготовления готовой детали. Сюда входят загрузка, позиционирование и резка, а также последующая зачистка, контроль и подготовка к сборке.
В одних задачах основной эффект обеспечивает скорость лазерной обработки. В других большее значение имеет сокращение ручной разметки, переустановок и ожидания между участками. Для сложных деталей из двутавра именно объединение операций может стать главным преимуществом специализированного комплекса.
Программное управление также помогает организовать повторные заказы. Отработанные задания и режимы можно использовать как основу для последующих партий, корректируя их при изменении материала или конструкции изделия.
Инженерные компетенции ВЕКПРОМа
ВЕКПРОМ работает с промышленным оборудованием с 2008 года. Компания занимается инжинирингом, подбором технологий по чертежам заказчиков, монтажом и наладкой оборудования. В сферу её работы входят обучение персонала и сервисное сопровождение на протяжении жизненного цикла станков.
При внедрении лазерного балкореза инженерная квалификация проявляется в умении связать характеристики оборудования с производственной задачей. Необходимо оценить типоразмеры профилей, толщину стенок и полок, расположение отверстий, требования к кромкам и планируемую загрузку участка.
Отдельного внимания требуют условия эксплуатации. Длинномерный комплекс необходимо разместить с учётом подачи материала и выгрузки деталей. Для устойчивого процесса резки важны электропитание, газоснабжение и удаление продуктов обработки.
В техническом предложении по STC 14012 предусмотрены приёмка оборудования по чертежам покупателя, отработка режимов на образцах клиента во время пусконаладки и обучение оператора управлению станком и подбору параметров резки. Такой подход позволяет заранее сосредоточиться на деталях, которые предприятие планирует выпускать.
Практическая проверка на образцах заказчика помогает оценить доступность зон обработки, качество кромки и последовательность операций. Обучение, в свою очередь, даёт персоналу основу для самостоятельной работы с заданиями и обслуживания оборудования.
Продолжение сотрудничества с постоянным клиентом
Успешная поставка Tokagama CUT Smart STC 14012 с источником Raycus мощностью 12 кВт стала очередным этапом сотрудничества ВЕКПРОМа с постоянным заказчиком.
Предприятие получило специализированное оборудование для лазерной обработки длинномерных балок и профилей. Пятиосевая конструкция, поворотная режущая головка и программное управление создают возможности для объединения заготовительных операций и повышения повторяемости деталей.
Для ВЕКПРОМа такие проекты требуют сочетания знаний об оборудовании и понимания производства металлоконструкций. Подбор комплекса под номенклатуру заказчика и инженерное сопровождение помогают превратить возможности станка в применимую технологию обработки.