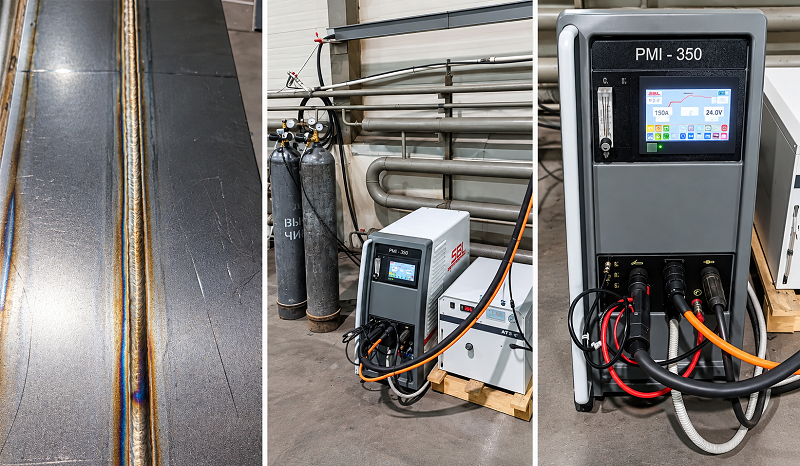
Поставка установки для плазменной сварки продольных швов NZC-L1500
Промышленная группа ВЕКПРОМ успешно завершила очередной проект по автоматизации сварочного производства — заказчику поставлена установка для сварки продольных швов NZC-L1500, оснащённая плазменным источником сварочного тока PMI 350 TL производства SBI.
Оборудование предназначено для получения стабильных продольных сварных соединений с высокой повторяемостью параметров и минимальным влиянием человеческого фактора.
О заказчике
Оборудование поставлено крупному российскому производственному предприятию, специализирующемуся на выпуске промышленного вентиляционного оборудования и комплектующих. В номенклатуру предприятия входят элементы систем вентиляции, воздуховоды, фасонные детали и другое оборудование для инженерных систем. Компания развивает серийное производство и несколько производственных площадок, поэтому повышение производительности и стабильности технологических процессов имеет для неё особое значение.
Для такого производства особенно важны повторяемость геометрии изделий, аккуратный внешний вид сварного соединения, минимальные деформации тонколистового металла и возможность уверенно поддерживать заданное качество при серийном выпуске продукции.
Именно эти требования стали одной из причин выбора автоматизированной плазменной сварки.
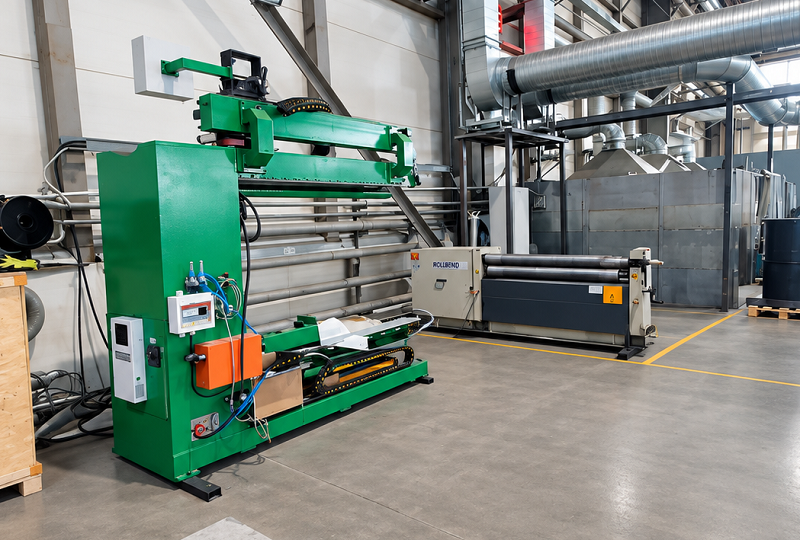
Задача: стабильная сварка длинных продольных соединений
Перед специалистами ВЕКПРОМ стояла задача подобрать технологическое решение для автоматизации сварки продольных швов.
При ручной сварке результат во многом зависит от квалификации сварщика: необходимо одновременно поддерживать скорость перемещения, положение горелки, длину дуги и другие параметры процесса. На длинных соединениях даже небольшие отклонения могут отражаться на геометрии и внешнем виде шва.
Для серийного производства требовалась установка, позволяющая:
- обеспечить равномерное перемещение сварочной головки по всей длине соединения;
- точно фиксировать заготовку;
- поддерживать заданную скорость сварки;
- минимизировать тепловое воздействие на изделие;
- обеспечить стабильную геометрию сварного шва;
- повысить повторяемость результата от детали к детали.
Для решения задачи была выбрана автоматическая установка NZC-L1500 в комплектации с плазменным источником PMI 350 TL (SBI).
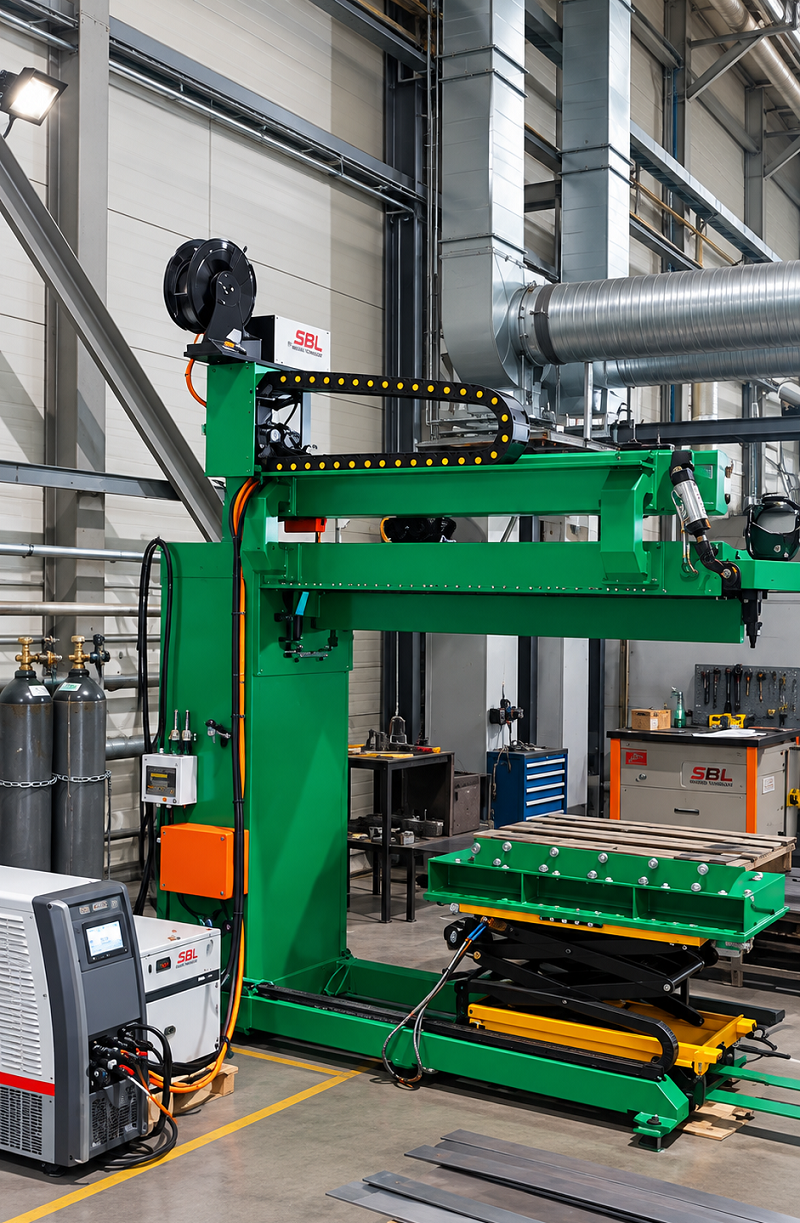
Автоматическая установка NZC-L1500
Установки данного класса предназначены для механизации и автоматизации сварки прямолинейных продольных соединений.
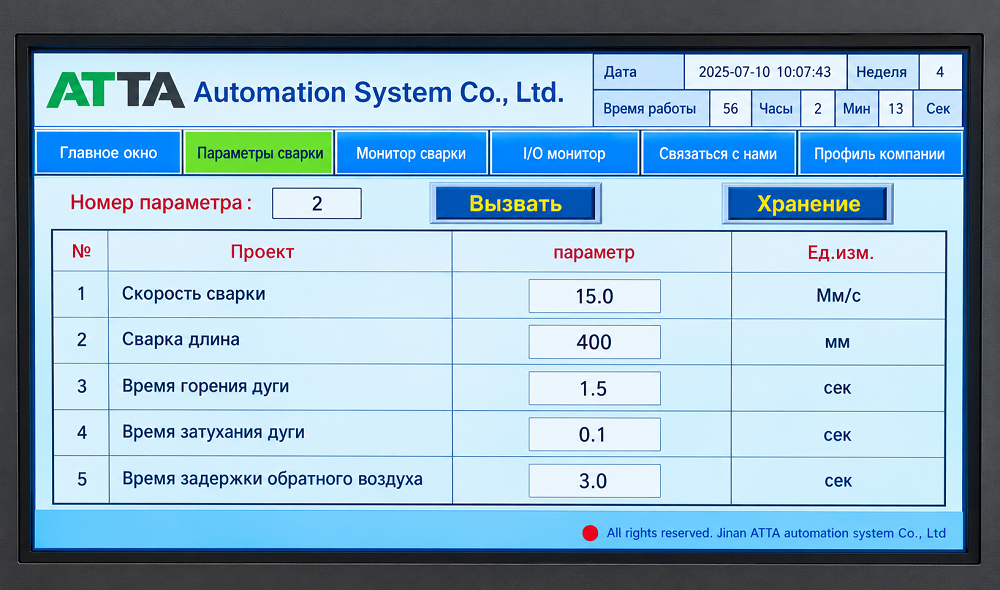
Заготовка фиксируется в рабочей зоне, после чего сварочная головка перемещается вдоль стыка с заданной скоростью. Оператору не требуется вручную вести горелку на протяжении всего шва — основные параметры движения оборудования задаются системой управления.
Такой принцип позволяет существенно повысить повторяемость процесса и особенно эффективен при серийном изготовлении изделий одинаковой или близкой геометрии.
В линейке ВЕКПРОМ установки для автоматической сварки продольных швов предусматривают программное управление и регулировку положения сварочной горелки, что позволяет адаптировать комплекс под конкретную производственную задачу.
Почему была выбрана плазменная сварка
Одной из ключевых особенностей проекта стало применение плазменной сварки.
В отличие от свободно горящей дуги, при плазменном процессе дуга дополнительно сжимается специальным соплом. Благодаря этому формируется более концентрированный поток энергии с высокой удельной мощностью.
Производитель SBI отмечает, что концентрированная плазменная дуга позволяет увеличивать скорость сварки и получать более глубокое проплавление. Одновременно сокращается ширина зоны термического влияния, что способствует уменьшению тепловых деформаций изделия.
Для промышленного производства это даёт сразу несколько преимуществ.
- Высокая концентрация тепла. Энергия дуги сосредоточена на сравнительно небольшой площади, поэтому процесс легче контролировать и можно получать узкий, аккуратный шов.
- Меньшая зона термического влияния. Снижение общего тепловложения особенно важно при работе с листовыми заготовками и изделиями, для которых критична геометрическая стабильность.
- Снижение коробления изделия. Чем меньше металл перегревается за пределами зоны соединения, тем ниже вероятность появления нежелательных температурных деформаций.
- Высокая скорость сварки. Концентрированная дуга позволяет повысить производительность процесса по сравнению с рядом традиционных методов при соответствующей подготовке соединения.
- Хорошая повторяемость. Плазменная технология хорошо подходит для автоматизации: сварочный ток, перемещение горелки и подача газа могут контролироваться системой оборудования.
- Качественное формирование шва. При правильно подобранном режиме можно получить стабильное проплавление и аккуратную поверхность соединения.
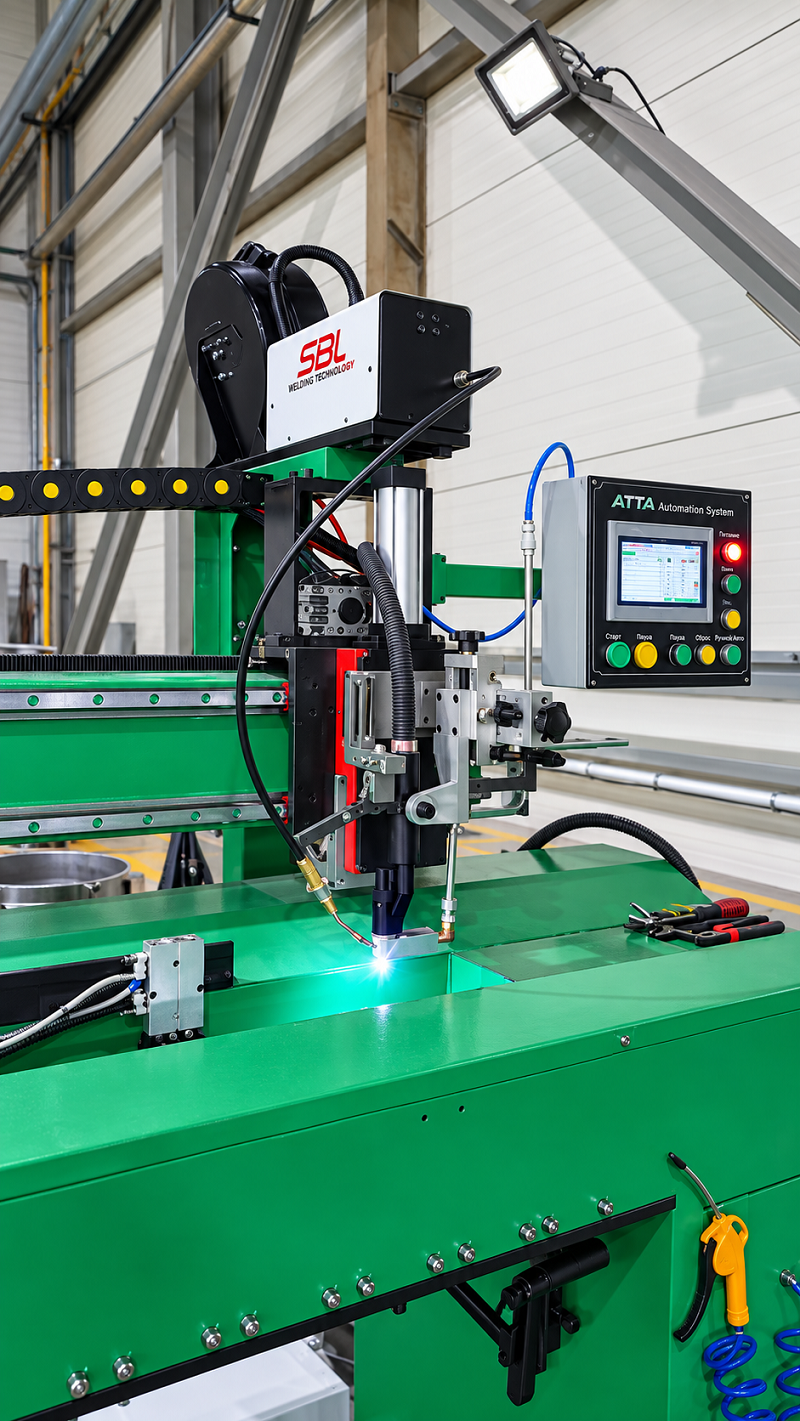
Плазменный источник PMI 350 TL
В состав комплекса вошёл профессиональный плазменный источник PMI 350 TL производства SBI.
Оборудование этой серии рассчитано на промышленное применение и интеграцию в автоматизированные сварочные комплексы. Источник обеспечивает регулирование сварочного тока и параметров плазменного процесса, а архитектура оборудования предусматривает возможность автоматизации.
Особенно важным преимуществом для данного проекта стала возможность использовать источник не как отдельный ручной сварочный аппарат, а как полноценную часть автоматизированной установки.
В результате параметры источника и механика NZC-L1500 работают как единая технологическая система: сварочная головка перемещается с заданной скоростью, а сварочный процесс выполняется в стабильном режиме по всей длине соединения.
Результат внедрения
Поставка установки позволила создать на предприятии специализированный участок для автоматической плазменной сварки продольных соединений.
Использование NZC-L1500 с источником PMI 350 TL обеспечивает заказчику возможность повысить стабильность технологического процесса, уменьшить влияние человеческого фактора и получать повторяемый результат при изготовлении серийной продукции.
Для предприятия, работающего с вентиляционным оборудованием и листовыми металлоконструкциями, особенно важны снижение тепловых деформаций и аккуратное формирование продольного соединения. Именно поэтому сочетание автоматизированного перемещения сварочной головки и концентрированной плазменной дуги хорошо соответствует требованиям такого производства.
ВЕКПРОМ — комплексный подход к автоматизации сварки
Для Промышленной группы ВЕКПРОМ подобные проекты — это не просто поставка отдельной единицы оборудования.
Работа начинается с анализа изделия, материала и требований заказчика. Специалисты компании подбирают технологию сварки, конфигурацию установки, источник сварочного тока и необходимую оснастку с учётом реальных условий производства.
ВЕКПРОМ обладает значительным опытом реализации проектов по автоматизации кольцевой, продольной, орбитальной и многоосевой сварки, приварке штуцеров и трубных элементов, а также роботизации сварочных процессов. На сайте компании представлено большое количество реализованных проектов в различных отраслях промышленности.
Для нас важно, чтобы поставленное оборудование не просто соответствовало техническому заданию, а действительно решало производственную задачу заказчика.
Профессиональная инженерная проработка, ответственный подход к подбору оборудования, техническое сопровождение и ориентация на конечный результат позволяют ВЕКПРОМ реализовывать комплексные проекты по автоматизации сварочного производства — от постановки задачи до запуска оборудования на предприятии.