






1. Область применения и актуальность TIG-сварки труб
Аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG – Tungsten Inert Gas) является одним из наиболее универсальных и качественных методов соединения металлов. Она широко применяется:
-
при сварке технологических трубопроводов из нержавеющей стали, титана и других ответственных материалов;
-
при изготовлении декоративных конструкций (ограждения, поручни, корпуса оборудования) из нержавеющей стали, где требуется эстетичный вид шва;
-
в пищевой, фармацевтической и полупроводниковой промышленности (трубопроводы высокочистых сред).
Часто при монтаже и ремонте трубопроводов возникает необходимость выполнять сварку в вертикальном пространственном положении (как на подъём, так и на спуск). Этот вид работ представляет особую сложность для начинающих сварщиков, однако при соблюдении определённых технологических приёмов и параметров возможно достичь стабильного высокого качества швов, сопоставимого с нижним положением.
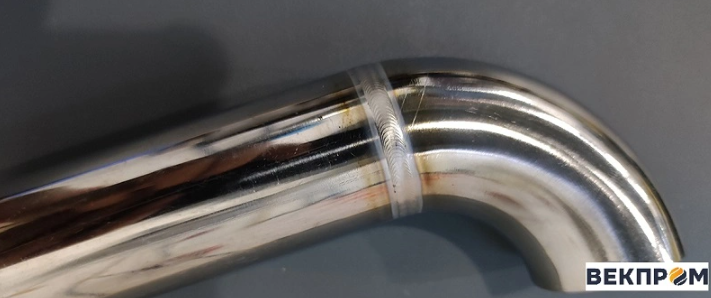
2. Подготовительные операции перед сваркой
Качественная подготовка является основой бездефектного сварного соединения. Перед началом работ необходимо выполнить следующие мероприятия:
-
Очистка кромок труб и прилегающих зон.
-
Механическая зачистка (шлифовальным кругом или щёткой) – удаление окалины, ржавчины, масляных пятен на ширину не менее 20–30 мм от стыка.
-
Обезжиривание – протирка ацетоном, спиртом или специализированным растворителем.
-
- Подготовка разделки кромок. Для труб с толщиной стенки более 3 мм рекомендуется выполнять V- или U-образную разделку с притуплением.
-
Выбор присадочной проволоки. Марка проволоки должна соответствовать марке основного металла (например, для нержавеющей стали AISI 304 – проволока ER308L). Диаметр проволоки подбирается в зависимости от толщины стенки (обычно 1,6–2,4 мм).
-
Выбор защитного газа. Для большинства сталей (углеродистых, нержавеющих) используется аргон высокой чистоты (99,995%). Для титана – аргон повышенной чистоты с дополнительной защитой корня шва.
-
Проверка оборудования: исправность источника питания, герметичность газовых магистралей, наличие заземления, состояние вольфрамового электрода (правильная заточка).
3. Технологические приёмы выполнения качественного TIG-шва
3.1. Контроль сварочного тока
Сила тока выбирается в зависимости от толщины стенки трубы, типа металла и пространственного положения сварки.
-
Слишком низкий ток → непровар, недостаточное проплавление корня.
-
Слишком высокий ток → прожог, подрезы, перегрев и укрупнение зерна в зоне термического влияния.
Ориентировочные токи для нержавеющей стали при вертикальном положении: для толщины 1,5–2 мм – 40–60 А; для 3–4 мм – 70–90 А. Значения корректируются под конкретную конструкцию.
3.2. Стабилизация длины дуги
Дуга должна быть короткой (длина дуги не более 1–2 мм). Короткая дуга обеспечивает:
-
концентрированный подвод тепла;
-
меньшую зону термического влияния;
-
лучшее проплавление и защиту сварочной ванны.
Для поддержания стабильности дуги важны: постоянная скорость подачи электрода (для ручной сварки), правильный выбор тока и напряжения, а также применение импульсных режимов (при наличии такой возможности).
3.3. Равномерное перемещение по окружности трубы
При сварке неповоротного стыка сварщик должен равномерно перемещать горелку, сохраняя постоянный угол наклона электрода (обычно 70–80° к направлению сварки). Для достижения равномерной чешуйчатости и одинакового проплавления по всему периметру требуется:
-
постоянная скорость перемещения;
-
синхронизация добавления присадки (периодическое окунание проволоки в ванну);
-
контроль угла наклона горелки при переходе через верхнюю (потолочную) и нижнюю точки.
3.4. Контроль межпроходной температуры (для многослойных швов)
При сварке толстостенных труб (суммарная толщина шва более 6–8 мм) сварка выполняется в несколько слоёв – корневой, заполняющие, облицовочный. Важно контролировать температуру между проходами (межпроходную температуру). Рекомендуемые значения:
-
для углеродистых сталей – не более 250–300°C;
-
для нержавеющих сталей – не более 150–200°C (чтобы избежать охрупчивания и выгорания хрома).
Превышение этих температур ведёт к росту зерна, снижению ударной вязкости и коррозионной стойкости.
4. Типичные дефекты при TIG-сварке труб и способы их устранения
| Дефект | Внешние проявления | Причины | Способы устранения / предотвращения |
|---|---|---|---|
| Поры (газовые раковины) | Округлые полости на поверхности или внутри шва |
– Загрязнение кромок (масло, влага, ржавчина) – Недостаточный расход защитного газа – Подсос воздуха в зону сварки – Высокое содержание водорода в аргоне |
– Тщательная очистка и обезжиривание перед сваркой – Проверить герметичность газовых шлангов, увеличить расход аргона (8–12 л/мин) – Использовать аргон высокой чистоты (99,995%) |
| Непровар (отсутствие сплавления) | Отсутствие проплавления корня, незаплавленная разделка |
– Слишком малый сварочный ток – Неправильный зазор между кромками – Тупая заточка вольфрамового электрода – Слишком высокая скорость перемещения |
– Увеличить ток на 10–20% – Скорректировать сборку стыка (зазор 1,5–3 мм) – Заточить электрод с углом 20–30° – Снизить скорость перемещения |
| Прожог | Сквозное отверстие в корне шва |
– Чрезмерный ток – Слишком малый зазор между кромками (нет места для ванны) – Неравномерная подача присадки – Длительная задержка в одном месте |
– Снизить ток на 10–15% – Увеличить притупление или зазор по технологии – Обеспечить равномерное добавление проволоки – Использовать импульсный режим для контроля ванны |
| Горячие трещины (кристаллизационные) | Тонкие разрывы в центре шва, вдоль оси |
– Высокое тепловложение и медленное охлаждение – Наличие серы или фосфора в основном металле – Неправильная марка присадочной проволоки – Жёсткое закрепление деталей |
– Снизить ток, увеличить скорость (уменьшить тепловложение) – Использовать проволоку с раскислителями (Si, Mn, Ti) – Обеспечить свободное перемещение (убрать жёсткие упоры) – Применить подогрев для снятия напряжений (спорно, для некоторых сталей – наоборот, быстрее охлаждение) |
| Подрезы | Углубления по краям шва |
– Слишком высокая скорость сварки – Неправильный угол наклона горелки – Избыточный ток |
– Уменьшить скорость перемещения – Держать горелку под углом 70–80° (не вертикально) – Снизить ток на 10% |
| Окисление шва (цвета побежалости) | Тёмные или радужные оксидные плёнки на поверхности |
– Недостаточная газовая защита (малый расход аргона, подсос воздуха) – Отсутствие защиты корня шва с внутренней стороны трубы |
– Увеличить расход аргона до 10–15 л/мин – Использовать заднюю защитную ванну (подача аргона внутрь трубы) – Применять газовые линзы для ламинарного потока |
5. Роль автоматизации: орбитальные сварочные головки ATTA CWH
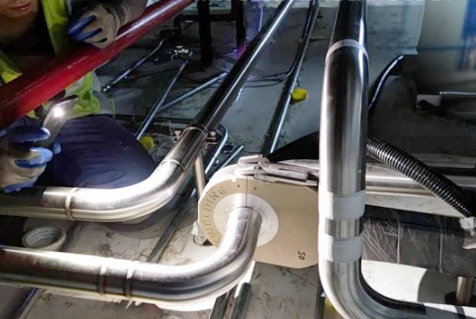
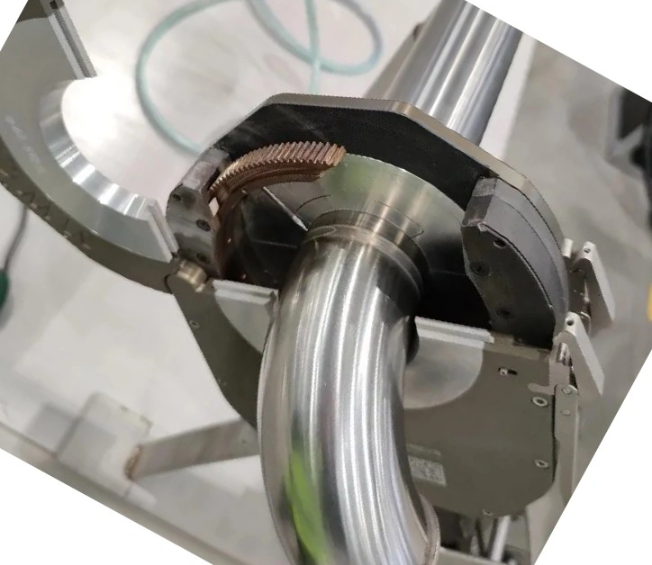
Для снижения влияния человеческого фактора и достижения стабильно высокого качества при сварке тонкостенных труб из нержавеющей стали применяются автоматические орбитальные сварочные головки закрытого типа, например, серия ATTA CWH. Данное оборудование работает в комплекте с унифицированным источником питания ATT VPU-200 и предназначено для TIG-сварки труб в любых пространственных положениях (включая вертикальное, потолочное и горизонтальное).
Технические характеристики (обобщённые):
| Модель | Диапазон наружных диаметров труб, мм | Диаметр вольфрамового электрода, мм | Скорость вращения, об/мин | Защитный газ | Охлаждение |
|---|---|---|---|---|---|
| ATTA CWH-40 | 6,35 – 38,1 | 1,6 / 2,4 | 0,2 – 4 | Аргон | Водяное |
| ATTA CWH-80 | 38,1 – 76,2 | 1,6 / 2,4 | 0,2 – 4 | Аргон | Водяное |
| ATTA CWH-120 | 76,2 – 114,3 | 1,6 / 2,4 | 0,2 – 4 | Аргон | Водяное |
Конструктивные особенности и преимущества:
-
Полное водяное охлаждение сварочной головки – обеспечивает высокую продолжительность включения (ПВ), предотвращает перегрев при длительной непрерывной работе, что особенно важно при сварке длинных участков трубопроводов.
-
Четырёхканальная подача аргона внутри корпуса – многозонная защита (основное сопло, задняя защита электрода, внутренний поддув трубы, дополнительная газовая линза) гарантирует чистоту шва, отсутствие окислов и пор.
-
Прецизионный двигатель вращения с обратной связью по скорости – поддержание постоянной угловой скорости компенсирует биение и некруглость трубы, обеспечивая равномерное формирование шва.
-
Предустановленные экспертные параметры (встроенная база данных) – для различных диаметров и толщин стенок система автоматически выбирает оптимальный сварочный ток, скорость вращения и расход газа. Это позволяет операторам без длительного опыта получать стабильно высокое качество сварки.
Решаемые проблемы по сравнению с ручной TIG-сваркой:
-
Нестабильность процесса из-за усталости сварщика или различий в квалификации.
-
Низкая производительность (ручная сварка требует больше времени на один стык).
-
Высокий уровень дефектов (поры, непровары, подрезы), требующих переделок.
-
Повышенный расход защитного газа из-за неоптимальной настройки.
Внедрение автоматических орбитальных головок позволяет:
-
повысить стабильность и повторяемость процесса;
-
снизить трудозатраты (не менее чем на 30%);
-
обеспечить высокое качество шва, соответствующее требованиям радиографического и ультразвукового контроля.
6. Заключение
Качественная аргонодуговая сварка труб требует тщательной подготовки, точного соблюдения режимов (ток, скорость, расход газа) и контроля пространственных положений. Основные дефекты – поры, непровары, прожоги, горячие трещины, подрезы – возникают при нарушении технологии и могут быть предотвращены путём очистки кромок, правильного выбора тока, использования аргона высокой чистоты и поддержания стабильной короткой дуги.
Для серийного и ответственного производства, особенно при работе с трубами из нержавеющей стали малого и среднего диаметра, наиболее эффективным решением является применение автоматических орбитальных сварочных головок с водяным охлаждением и многоканальной газовой защитой (например, серия ATTA CWH). Такое оборудование минимизирует влияние человеческого фактора, обеспечивает высокую производительность и гарантирует получение сварных соединений, соответствующих самым строгим стандартам качества.