








Сварочная головка закрытого типа ATTA CWH-40
Сравнить
Поделиться
В избранное
Описание
Компактная закрытая сварочная головка с жидкостным охлаждением для получения повторяемых кольцевых сварных соединений тонкостенных труб. Закрытая камера обеспечивает защиту наружной зоны шва аргоном по всей окружности, а сменные зажимные вкладыши одновременно фиксируют и центрируют соединяемые трубы.
|
Диаметр труб |
Толщина стенки |
Электрод |
Масса |
|
Ø 6,35–38,1 мм |
до 3 мм |
Ø 1,6–2,4 мм |
2,5 кг |
Назначение
ATTA CWH-40 предназначена для автоматической орбитальной аргонодуговой сварки неплавящимся вольфрамовым электродом (TIG) стыковых соединений труб малого диаметра. Головка применяется в составе орбитального сварочного комплекса совместно с источником питания и системой управления.
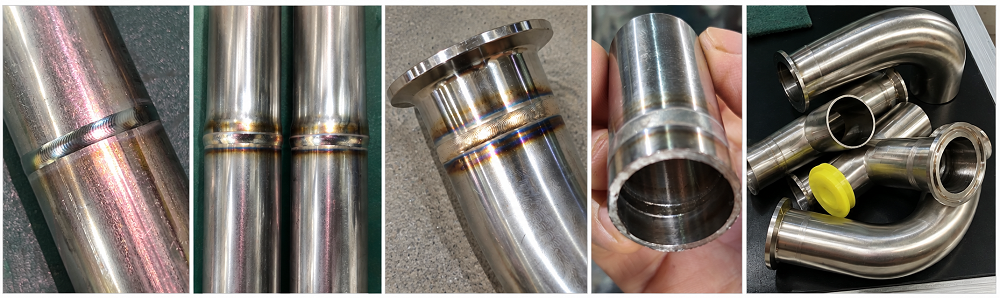
Модель ориентирована на задачи, где важны стабильная геометрия кольцевого шва, повторяемость режима от стыка к стыку и надежная газовая защита сварочной зоны. Особенно эффективна при серийной сварке трубопроводов и узлов с повышенными требованиями к чистоте и воспроизводимости соединений.
Ключевые преимущества
- Закрытая сварочная камера. Сварочная зона экранируется от окружающего воздуха, а защитный аргон распределяется вокруг соединения по всей окружности.
- Стабильная орбитальная траектория. Корпус головки во время цикла остается неподвижным, а ротор с вольфрамовым электродом совершает контролируемое вращение вокруг трубы.
- Точное центрирование труб. Сменные зажимные вкладыши фиксируют обе части соединения и помогают сохранять их соосность при сварке.
- Быстрая переналадка по диаметру. Вкладыши устанавливаются и снимаются без сложной перенастройки головки; под каждый наружный диаметр применяется соответствующий комплект.
- Жидкостное охлаждение. Каналы охлаждения отводят тепло от корпуса и узлов головки, повышая термостабильность при повторяющихся сварочных циклах.
- Компактность и малый вес. Масса головки составляет 2,5 кг, что удобно при монтаже на трубопроводе и работе в ограниченном пространстве.
- Управление с рукоятки. Основные команды сварочного цикла могут подаваться кнопками, расположенными на рукоятке головки.
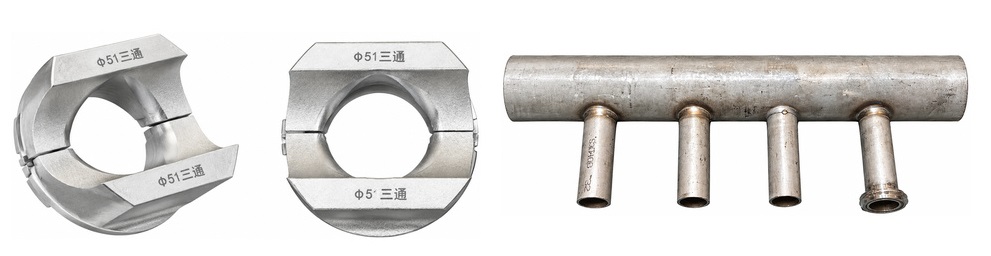
- Возможность сварки Т-образных соединений. Для специальных задач предусмотрены Т-образные зажимные вставки и адаптеры, позволяющие смещать положение вольфрамового электрода.
Описание конструкции и принцип работы
Сварочная головка выполнена по закрытой схеме: после установки труб и закрытия корпуса область сварки оказывается внутри защитной камеры. Перед запуском цикла камера продувается аргоном, что уменьшает контакт расплавленного и нагретого металла с атмосферным кислородом.
В процессе сварки сама головка не перемещается относительно трубы. Внутри корпуса вращается ротор, на котором закреплен вольфрамовый электрод. Ротор проходит полную окружность стыка, а источник питания отрабатывает заданную программу сварочного тока и временных параметров.
Такая кинематика обеспечивает постоянное положение электрода относительно стыка и повторяемую скорость его движения. В результате качество соединения в меньшей степени зависит от ручных действий оператора, чем при ручной TIG-сварке.
Закрытая камера и газовая защита
Закрытая конструкция CWH-40 формирует локальную газовую камеру вокруг наружной поверхности стыка. Аргон подается внутрь корпуса и защищает электрод, сварочную ванну и нагретую зону по мере движения ротора. Это особенно важно при сварке нержавеющих сталей и других материалов, чувствительных к окислению при нагреве.
Важно: защита внутри сварочной головки относится прежде всего к наружной стороне соединения. Если технология требует защиты корня шва изнутри трубы, внутренняя полость трубопровода должна продуваться защитным газом отдельно.
Зажим и центрирование
Для каждого наружного диаметра трубы используются соответствующие зажимные вкладыши. Они фиксируют соединяемые детали относительно сварочной плоскости, уменьшают риск взаимного смещения и обеспечивают повторяемое положение стыка относительно электрода.
Для CWH-40 в стандарте идёт семь комплектов вкладышей под распространенные наружные диаметры: 6,35; 9,52; 12,7; 19,05; 25,4; 31,8 и 38,1 мм. Для других размеров требуются отдельные вкладыши.
Жидкостное охлаждение
Жидкостное охлаждение отводит тепло от корпуса и зоны расположения силовых элементов головки. Это уменьшает тепловую нагрузку на узлы при серийных циклах и помогает сохранять стабильные условия сварки. Для эксплуатации необходим исправный контур циркуляции охлаждающей жидкости, соответствующий требованиям используемого источника орбитальной сварки.
Работа в составе орбитального комплекса
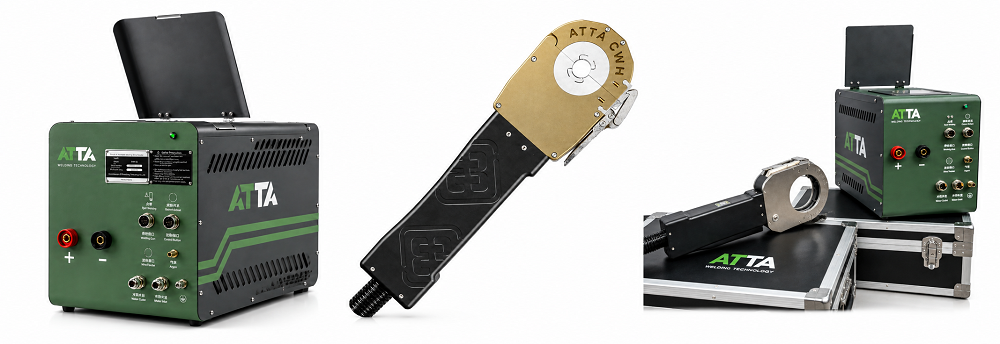
CWH-40 используется совместно с источником питания и контроллером орбитальной сварки. Для данной серии применяется источник ATTA VPU-200. Система задает сварочный ток, временные интервалы, скорость вращения ротора и последовательность газовой продувки.
При автоматизированной настройке оператор задает основные параметры соединения — наружный диаметр трубы и толщину стенки. Система формирует базовый режим, который затем может быть скорректирован под материал, геометрию стыка и требования к сварному соединению. Угол положения ротора контролируется во время сварочного цикла.
Типовой цикл сварки
- Торцы труб подготавливают: обеспечивают перпендикулярность реза, удаляют заусенцы и загрязнения, обезжиривают зону соединения.
- В головку устанавливают зажимные вкладыши, соответствующие наружному диаметру трубы.
- Трубы совмещают встык, центрируют и фиксируют вкладышами.
- При необходимости организуют отдельную подачу защитного газа во внутреннюю полость труб для защиты корня шва.
- Закрывают корпус головки и выполняют предварительную продувку сварочной камеры аргоном.
- Запускают сварочную программу. Ротор с вольфрамовым электродом совершает орбитальное движение вокруг стыка, а источник отрабатывает заданный режим.
- После окончания сварки выдерживают послепродувку защитным газом, затем открывают головку и извлекают сваренный узел.
Требования к подготовке соединения
Орбитальная сварка наиболее чувствительна к повторяемости подготовки деталей. Для стабильного результата рекомендуется обеспечить:
- ровные и перпендикулярные оси трубы торцы;
- минимальный и одинаковый зазор по окружности стыка в соответствии с разработанной технологией;
- точную соосность соединяемых труб;
- чистую поверхность без масла, окалины, стружки и следов загрязнений;
- правильно заточенный и установленный вольфрамовый электрод;
- стабильный расход и требуемую чистоту защитного аргона;
- корректный режим продувки корня шва, если он необходим для конкретного материала и требований к соединению.
Технические характеристики
|
Параметр |
Значение |
|
Модель |
ATTA CWH-40 |
|
Тип головки |
закрытая, орбитальная TIG |
|
Наружный диаметр труб |
Ø 6,35–38,1 мм |
|
Максимальная толщина стенки |
до 3 мм |
|
Защитный газ |
аргон |
|
Охлаждение |
жидкостное |
|
Диаметр вольфрамового электрода |
1,6–2,4 мм |
|
Масса головки |
2,5 кг |
Габаритные размеры
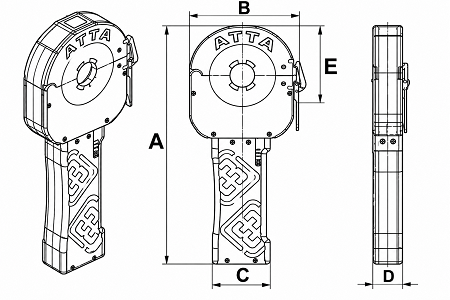
|
Размер |
MWF-40 |
MWF-80 |
MWF-120 |
MWF-168 |
|---|---|---|---|---|
|
A |
380 |
436 |
508 |
679 |
|
B |
100 |
155 |
190 |
296 |
|
C |
78 |
85 |
95 |
120 |
|
D |
38 |
42 |
48 |
72 |
|
E |
140 |
196 |
248 |
379 |
Зажимные вкладыши
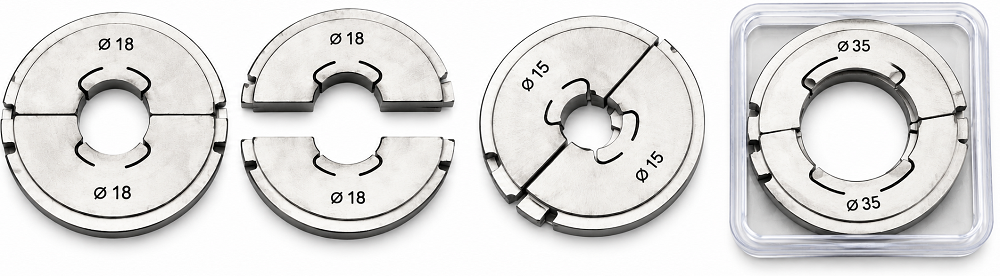
Для корректной фиксации трубы наружному диаметру должен соответствовать отдельный комплект зажимных вкладышей. Один комплект на один диаметр состоит из четырех вкладышей.
Для модели CWH-40 указаны семь комплектов под следующие размеры:
6,35 • 9,52 • 12,7 • 19,05 • 25,4 • 31,8 • 38,1 мм
Если в производстве используются другие размеры труб, наличие соответствующих вкладышей необходимо проверять при комплектации заказа.
Сварка Т-образных соединений
Для выполнения отдельных Т-образных соединений могут применяться специальные Т-образные зажимные вставки и адаптеры электрода. Адаптер позволяет сместить вольфрамовый электрод относительно стандартной плоскости сварки.
Для каждого требуемого диаметра такая конфигурация подбирается отдельно. Как правило, необходим комплект Т-образных вставок, набор адаптеров электрода и стандартный комплект зажимных вкладышей соответствующего размера.
Области применения
ATTA CWH-40 целесообразно применять при сварке труб малого диаметра в производстве и монтаже систем, где требуется контролируемое, повторяемое кольцевое соединение. Типичные задачи включают:
- технологические трубопроводы из тонкостенных труб;
- узлы пищевого и фармацевтического оборудования;
- системы подачи чистых газов и технологических сред;
- приборостроение и лабораторные установки;
- трубные сборки энергетического и теплообменного оборудования;
- серийное производство сварных трубных узлов малого диаметра.
Применимость головки к конкретному материалу и соединению определяется технологией сварки, геометрией стыка, требованиями к качеству и возможностями используемого источника питания.
Почему закрытая орбитальная головка
В сравнении с ручной TIG-сваркой закрытая орбитальная головка позволяет механизировать наиболее критичную часть процесса — перемещение электрода вокруг трубы. Оператор отвечает за подготовку, установку и выбор программы, а движение электрода и сварочный цикл выполняются системой по заданным параметрам.
Это особенно полезно при большом количестве однотипных соединений: после отработки технологии можно повторять заданный цикл с существенно меньшей зависимостью от моторики сварщика и положения трубы в пространстве.
Комплектация и подбор
При подборе комплекта необходимо учитывать наружный диаметр и толщину стенки труб, материал, требования к качеству корня шва, доступное пространство вокруг стыка и требуемую производительность. Также заранее определяют необходимый набор зажимных вкладышей и совместимый источник орбитальной сварки.
Характеристики
| Артикул | ATTA CWH-40 |
|---|---|
| Производитель | ATTA |
| Охлаждение | Жидкостное |
| Толщина стенки, мм | ≤3 |
| Диаметр вольфрамового электрода, мм | 1,6-2,4 |
| Защитный газ | Аргон |
| Вес головки, кг | 2,5 |
| Наружный диаметр, мм | 6,35-38,1 |


Видеоматериалы
Реализованные проекты
Клиент
Котельное оборудование

Клиент
производитель технологичного оборудования
Клиент
Котельное оборудование
Дата шеф-монтажа
19 августа 2026
Полезные статьи

