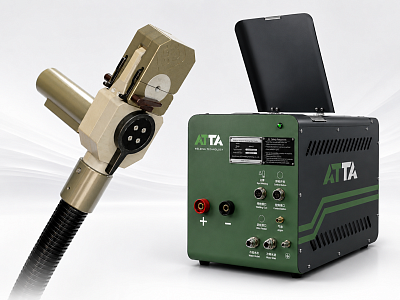
Источник сварочного тока ATTA VPU-200
Сравнить
Поделиться
В избранное
Описание
Источник тока с контроллером орбитальной TIG сварки
VPU-200 — интегрированный источник сварочного тока с программным контроллером для автоматической орбитальной аргонодуговой сварки труб. Блок объединяет силовую часть EWM, сенсорную панель управления, управление приводом сварочной головки, подачей аргона и системой водяного охлаждения. В составе комплекса с закрытой головкой оборудование выполняет заданную программу обхода трубного стыка и обеспечивает повторное применение сохраненных режимов.
Основное назначение оборудования — автоматизация сварки кольцевых соединений труб с управлением током, движением электрода и газовой защитой. Оператор подготавливает соединение, выбирает головку и программу, проверяет готовность систем и запускает цикл.
1 Назначение и принцип работы
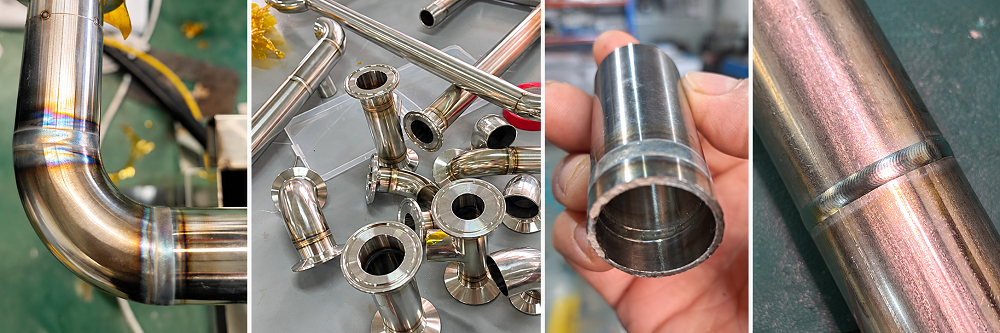
При орбитальной TIG-сварке дуга горит между вольфрамовым электродом и изделием. Электрод перемещается по окружности стыка внутри закрытой сварочной головки, а трубы остаются закрепленными. Аргон защищает зону дуги и сварочную ванну. Водяной контур отводит тепло от головки, обеспечивая ее работу в пределах допустимого теплового режима.
Источник формирует сварочный ток, а контроллер согласует электрический режим с положением электрода и скоростью его перемещения. Программа разделяется на участки, для которых задаются собственные параметры. Такое управление позволяет учитывать изменение положения сварочной ванны по ходу обхода стыка и воспроизводить настройки при сварке серии одинаковых соединений.
Применимость оборудования к конкретному материалу, диаметру и толщине стенки определяется совместимой головкой, оснасткой и отработанной технологией. Диапазон тока источника сам по себе не устанавливает диапазон размеров свариваемых труб. При выборе комплекса учитывают вид соединения, доступ к стыку, требования к корню шва и условия контроля качества.
2 Основные технические характеристики
|
Параметр |
Значение |
|
Обозначение комплекса |
VPU-200 |
|
Силовая часть |
EWM |
|
Процесс сварки |
TIG — аргонодуговая сварка вольфрамовым электродом |
|
Питание |
AC 220 В ±10 % |
|
Частота питающей сети |
50/60 Гц |
|
Диапазон сварочного тока |
5–200 А |
|
Диапазон сварочного напряжения |
10,2–18,0 В |
|
Максимальная мощность |
6,0 кВА |
|
Продолжительность нагрузки |
200 А при 25 %; 120 А при 100 % |
|
Класс изоляции |
H |
|
Степень защиты корпуса |
IP23 |
|
Габариты Д × Ш × В |
590 × 300 × 325 мм |
|
Масса |
18 кг |
|
Управление газом |
Управление подачей аргона |
|
Защита привода |
Защита двигателя от перегрузки |
|
Память контроллера |
30 сварочных программ |
|
Разделение программы |
До 8 участков |
|
Панель оператора |
Цветной сенсорный экран |
|
Охлаждение головки |
Циркуляционное водяное |
Питание и нагрузочная способность
Допуск входного напряжения ±10 % соответствует диапазону 198–242 В. Частота сети составляет 50 или 60 Гц. Для подключения необходимы рабочие проводники питания и отдельный проводник защитного заземления. Питающая линия и защитные аппараты подбираются под электрические параметры комплекса.
Значение 6,0 кВА выражает максимальную мощность в единицах полной мощности. Его нельзя заменять значением 6,0 кВт без учета коэффициента мощности. Диапазон 10,2–18,0 В относится к сварочному напряжению и не является значением напряжения холостого хода.
Продолжительность нагрузки характеризует допустимую долю времени работы под нагрузкой в нормируемом цикле. При 200 А она составляет 25 %, при 120 А — 100 %. Работа на максимальном токе требует учета пауз для охлаждения. Указание 100 % относится к току 120 А и условиям нормирования; оно не означает непрерывную работу на 200 А.
3 Конструкция и системы комплекса
Источник и контроллер
Силовая часть обеспечивает питание сварочной дуги, а встроенный контроллер выполняет выбранную программу и передает команды приводу головки. Сенсорная панель служит для выбора номера программы, ввода параметров, настройки системных функций и наблюдения за процессом.
Газовая система
Блок имеет вход для внешней подачи аргона и выход защитного газа к головке. Контроллер управляет электромагнитным клапаном, позволяя задавать время предварительной подачи газа и время его подачи после завершения сварки. Отдельная команда проверки газа открывает подачу для настройки и проверки, повторная команда ее закрывает.
Для газовой защиты применяется аргон чистотой 99,99 %. Использование газовой смеси допускается при соответствующей технологической необходимости. Расход, давление и длительность продувки выбирают под головку, соединение и требуемое качество шва. Защита внутренней поверхности трубы организуется отдельно, если она необходима для формирования корня.
Циркуляционное охлаждение
В корпусе расположены бак для охлаждающей жидкости, насос, теплообменный узел и вентиляторы. Жидкость подается из бака к головке через выходной штуцер и возвращается в бак через входной штуцер. Вентиляторы снижают температуру жидкости в теплообменнике. Команда проверки воды включает насос для проверки циркуляции; повторное нажатие его отключает.
Закрытая сварочная головка
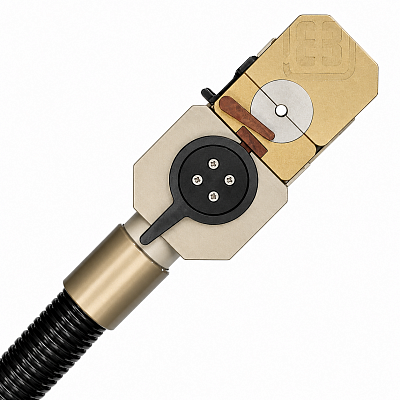
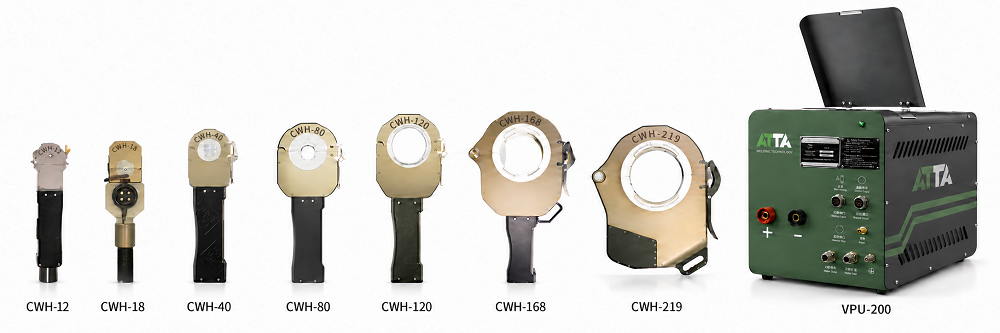
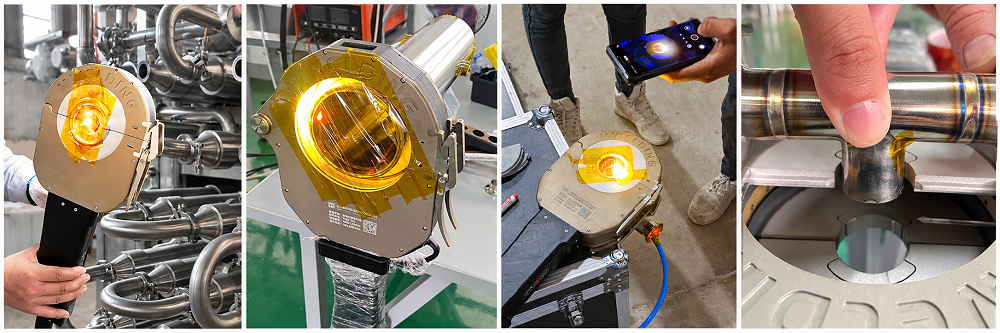
Головка включает верхнюю и нижнюю части корпуса зажима, соединительную ось, сменные зажимные элементы, запирающий крюк и рукоятки. Зажимные элементы подбираются по трубе и обеспечивают ее фиксацию. Привод перемещает электрод вокруг стыка. На рукоятке предусмотрены команды запуска, вращения по и против часовой стрелки, плавного завершения и аварийного останова.
4 Интерфейс оператора
Вход и структура меню
После включения открывается стартовый экран. Для перехода к работе выполняется вход пользователя с паролем. Основной экран содержит команды управления комплексом, текущие параметры и доступ к разделам настройки. Предусмотрено изменение идентификатора пользователя и пароля. Доступ к расширенным системным параметрам защищен входом пользователя.
Рабочие разделы интерфейса включают основной экран, системные параметры, расширенные параметры, сварочные параметры, параметры отдельных участков и экспертное программирование. Это разделяет настройку конкретного шва и настройку аппаратных характеристик головки и источника.
Параметры на рабочем экране
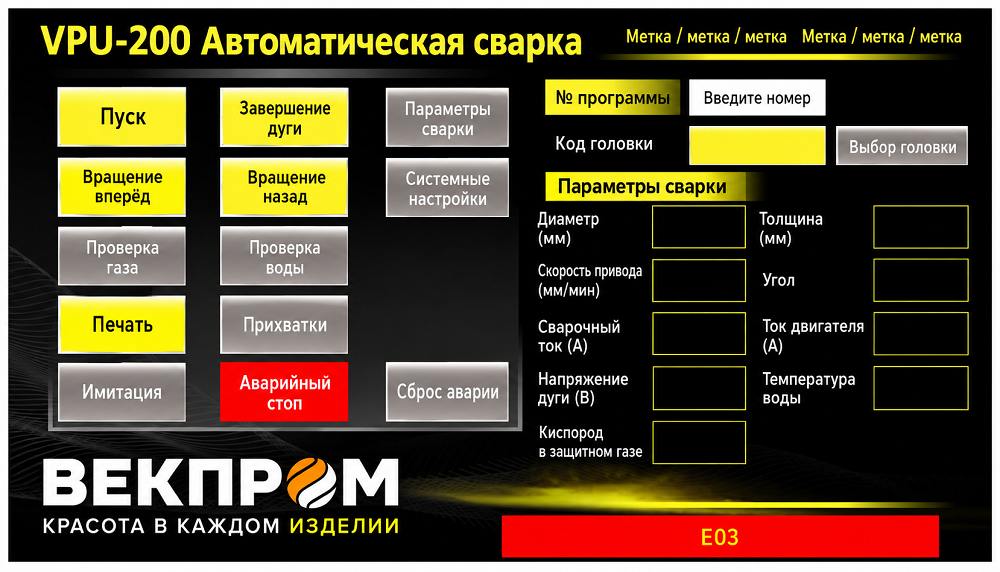
Основной экран показывает номер программы, код выбранной головки, диаметр трубы и толщину стенки. Во время работы отображаются скорость орбитального перемещения, пройденный угол, сварочный ток, ток двигателя привода, напряжение дуги и температура охлаждающей жидкости. Предусмотрено поле содержания кислорода в газе внутренней защиты трубы; получение этого значения требует соответствующего измерительного канала.
Скоростные поля интерфейса выражаются в мм/мин, а угловое положение — в градусах. Значения скорости орбитального перемещения нельзя автоматически принимать за частоту вращения в оборотах в минуту. При выборе головки используется ее код, поскольку разные модели имеют разные системные параметры и передаточные отношения привода.
5 Память программ и экспертное программирование
Контроллер содержит 30 номеров программ. Каждому номеру соответствует набор сварочных параметров. После настройки режим сохраняют под выбранным номером и вызывают для повторной сварки аналогичного соединения. Для технологического учета программу связывают с материалом, диаметром, толщиной стенки, головкой и требованиями к шву.
Экспертное программирование формирует программу автоматически по выбранному номеру, диаметру трубы и толщине стенки. После ввода исходных данных оператор подтверждает создание программы. При необходимости он может отменить действие и вернуться к предыдущему экрану.
Автоматически сформированный режим является исходной настройкой для отработки технологии. Его проверяют на пробном соединении с учетом состояния торцов, соосности, зазора, электрода, газа и теплового режима. Повторное применение сохраненной программы обеспечивает воспроизводимость настроек при сохранении условий подготовки и сборки.
6 Настройка сварочного цикла
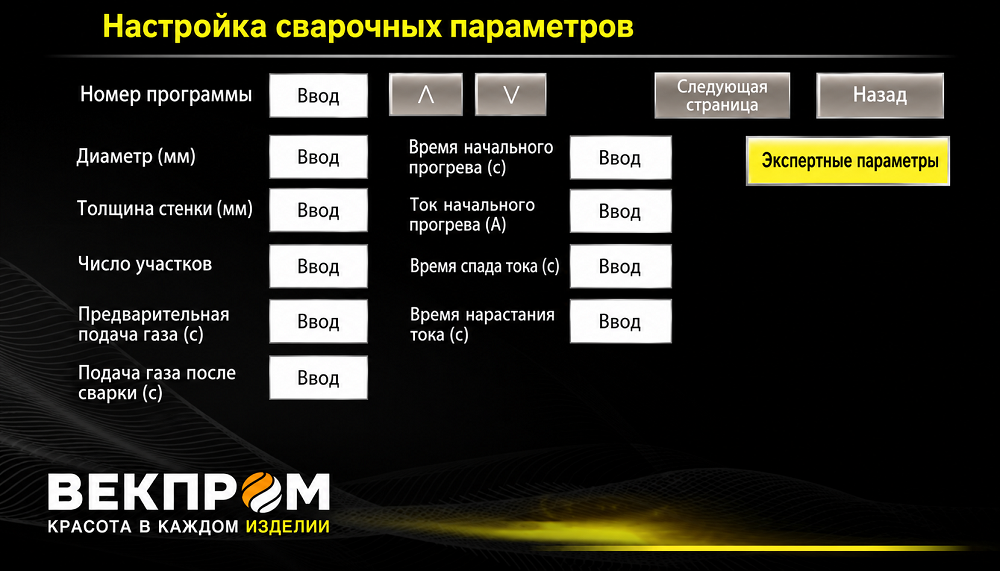
Предварительная подача аргона создает газовую защиту перед началом сварки. После поджига выполняется начальный прогрев: в течение заданного времени поддерживается начальный ток, затем начинается движение головки. Нарастание тока задает переход к рабочему режиму. В конце цикла ток постепенно снижается, а газовая защита сохраняется в течение установленного времени.
Параметры участков
Сварочная программа разделяется на число участков до восьми. Для каждого участка задаются начальный и конечный углы, скорость орбитального движения, пиковый и базовый токи, а также длительности их действия. Это позволяет отдельно настраивать электрический и кинематический режим по ходу обхода стыка.
Чередование пикового и базового токов образует импульсный режим. Токовые уровни и длительности подбирают совместно, поскольку они влияют на тепловложение и формирование сварочной ванны. Число участков и их границы выбираются по технологии; восемь участков не означают обязательное деление окружности на равные секторы.
7 Системные настройки движения и вспомогательных функций
Позиционный и временной режимы
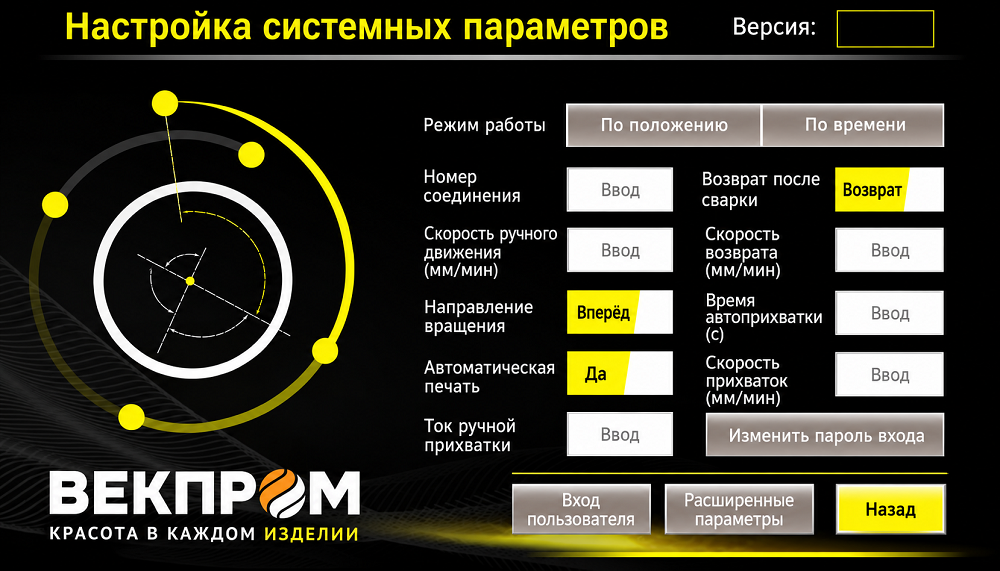
Контроллер поддерживает позиционный режим с учетом углового положения и временной режим с учетом времени выполнения. Выбор режима определяет основу управления последовательностью работы. Для перемещения при наладке задается отдельная скорость ручного движения. Направление вращения выбирается по часовой стрелке или против нее.
Возврат головки
Можно выбрать автоматический возврат головки в положение, соответствующее началу сварки, после завершения цикла. Скорость возврата задается отдельно от рабочей скорости сварки. Функция помогает подготовить головку к следующему соединению и сохранять последовательность действий оператора.
Прихватки
Перед основной сваркой может выполняться цикл прихваток. Для него предусмотрены настройка тока ручной прихватки, длительности каждой автоматической прихватки и скорости перемещения между позициями. Режим выбирают с учетом сборки трубного соединения и необходимости удержания деталей до выполнения непрерывного шва.
Нумерация соединений и печать
После выполнения каждого шва номер соединения автоматически увеличивается на единицу; предусмотрено также его ручное изменение. Можно включить автоматическую печать параметров текущего шва после завершения сварки либо запустить печать отдельной командой. Наличие принтера и его исполнение определяются комплектацией.
Номер соединения и печать параметров помогают организовать учет выполненной работы. Эти функции сами по себе не устанавливают наличие непрерывного электронного архива фактических данных, сетевого обмена или экспорта через USB. Такие возможности согласовывают отдельно, если они необходимы для производственного учета.
8 Расширенные настройки и защитные функции
Расширенные настройки включают передаточное отношение редуктора головки, минимальный и максимальный разрешенные сварочные токи, порог перегрузки двигателя и выдержку времени до аварии при перегрузке. Эти параметры определяют соответствие контроллера подключенному оборудованию и не относятся к обычной настройке отдельного шва.
Для измерительных и защитных каналов предусмотрены включение и отключение контроля, а также настройки порогов. Фактическая работа канала требует соответствующего датчика и его подключения. Наличие пункта меню не определяет автоматически состав измерительного оборудования конкретной поставки.
При неисправности программа автоматически останавливается и блокируется. Причина аварии отображается в поле E03 на рабочем экране. После устранения причины оператор выполняет сброс аварии. Сброс блокировки не заменяет проверку исправности оборудования и готовности к повторному запуску.
Аварийный останов немедленно прекращает действия программы. Плавное завершение действует иначе: ток уменьшается в течение заданного времени до гашения дуги. При ситуации, требующей немедленного прекращения процесса, применяется аварийный останов.
Контроль напряжения дуги предназначен для наблюдения и защитной реакции по заданному порогу. Он сам по себе не является автоматическим регулированием длины дуги AVC. Настройки кислорода и газового давления также относятся к контролю соответствующих каналов, а не к автоматическому обеспечению состава или расхода газа.
9 Подготовка и выполнение сварки
Выбор программы и запуск
Оператор выполняет вход, выбирает код установленной головки и номер программы, проверяет диаметр, толщину стенки и параметры участков. При изменении режима выполняется пробная сварка с контролем результата. Для предварительной оценки движения используется режим имитации. Перед запуском проверяют, выбран ли режим сварки либо имитации.
После нажатия команды запуска выполняются предварительная подача газа, поджиг и начальный прогрев, переход к рабочему току и движение по участкам. При включенной функции прихваток используется соответствующая последовательность перед основной сваркой. В конце выполняются спад тока, сохранение газовой защиты, а при выбранных настройках — возврат головки и печать параметров.
Контроль выполнения
Во время цикла оператор наблюдает за током, напряжением дуги, скоростью, углом, током двигателя и температурой жидкости. При оснащении измерителем кислорода дополнительно контролируется газ внутренней защиты. По завершении соединение проверяют по требованиям изделия и принятой технологии контроля.
Характеристики
| Артикул | ATTA VPU-200 |
|---|---|
| Степень защиты | IP23 |
| Габариты упаковки (ДхШхВ), мм | 500×293×334 |
| Сетевое напряжение | AC220±10% 50/ 60 Гц |
| Класс изоляции | H |
| Макс. сварочный ток, А | 120 |
| Диапазон сварочного тока, А | 5-200 |
| Вес, кг | 18 |
Преимущества
- Повторяемость сварки. Выполнение сохранённой программы помогает получать стабильный результат при сварке однотипных соединений и снижает зависимость от ручных действий оператора.
- Настройка по секторам. Ток и скорость вращения можно изменять на отдельных участках окружности трубы с учётом положения сварочной ванны.
- Импульсный режим. Настройка высокого и низкого уровней тока и их длительности позволяет управлять тепловложением при сварке тонкостенных труб.
- Автоматизация цикла. Контроллер согласует подачу защитного газа, сварочный ток и вращение головки, включая нарастание тока, его плавное снижение и подачу газа после завершения сварки.
- Сохранение программ. Подготовленные режимы можно повторно использовать для одинаковых диаметров, толщин стенки и типов соединений, сокращая время переналадки.
- Наглядное управление. Сенсорный экран обеспечивает доступ к настройкам и отображает текущие параметры процесса и сообщения об ошибках.
- Встроенное охлаждение. Система циркуляционного водяного охлаждения отводит тепло от сварочной головки при продолжительной работе.
- Единый блок управления. Совмещение источника и контроллера упрощает размещение оборудования и подготовку рабочего места.
Оснастка и сопутствующие товары