






1. Описание дефекта: горячие трещины как результат взаимодействия разнородных металлов
Горячие трещины (кристаллизационные трещины) являются одним из наиболее опасных дефектов сварных соединений, возникающих в процессе затвердевания сварочной ванны или в зоне термического влияния. Особую сложность представляет ситуация, когда свариваются (или паяются) два материала с существенно различающимися температурами плавления. В этом случае металл (или припой) с более низкой температурой плавления может проникать по границам зёрен металла с более высокой температурой плавления, просачиваясь вглубь сварного шва или основного металла. Под действием сварочных (термических) напряжений происходит межкристаллитное разрушение – трещина распространяется именно по границам зёрен, где сконцентрирована легкоплавкая фаза.
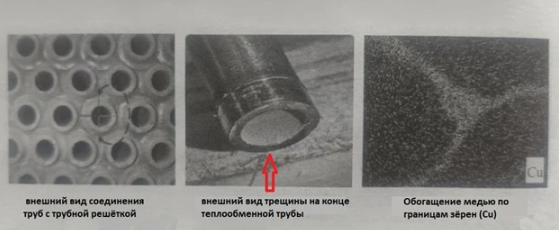
Классический пример – пайка труб из нержавеющей стали с медными трубами с использованием припоя на основе фосфористой меди. Для улучшения смачиваемости поверхности нержавеющей стали перед пайкой на неё наносят тонкую медную плёнку. После завершения пайки при проведении капиллярного (цветного) контроля на стороне нержавеющей трубы обнаруживаются трещины. Данный дефект является прямым проявлением описанного механизма: расплавленный медный припой проникает по границам зёрен аустенитной нержавеющей стали, и термические напряжения вызывают отрыв зерен друг от друга.

2. Металлографическое исследование и анализ причин
Для установления точной природы дефекта выполняется разрезка сварного (паяного) соединения и изготовление металлографического шлифа. Микроструктурный анализ позволяет выявить следующую картину:
-
трещина зарождается на внутренней стенке трубы из нержавеющей стали;
-
трещина распространяется строго по границам зёрен (интеркристаллитно);
-
вдоль границ зёрен присутствует плёнка меди (или другого легкоплавкого компонента).
Эти признаки однозначно указывают на то, что расплавленный припой (или легкоплавкая составляющая сварочной ванны) проник в структуру более тугоплавкого металла по границам зёрен, после чего под действием термических напряжений произошло межкристаллитное разрушение.

Аналогичный дефект возможен не только при пайке, но и при обычной дуговой сварке двух металлов, один из которых содержит легкоплавкий компонент. Пример из практики производства теплообменников:
-
материал труб – нержавеющая сталь марки 904L, в химическом составе которой содержится около 1,4% меди;
-
материал трубной решётки – углеродистая сталь Q355, на поверхность которой предварительно наплавлен слой нержавеющей стали 904L толщиной 12 мм (для обеспечения коррозионной стойкости).
Угловой шов между трубой и трубной решёткой выполнялся полуавтоматической аргонодуговой сваркой (TIG). После второго (заполняющего) прохода на концах некоторых труб были обнаружены трещины. При исследовании излома шва на его поверхности выявлена медная плёнка, а локальный химический анализ показал концентрацию меди в зоне разрушения около 77% (что существенно превышает её содержание в основном металле – 1,4%). Это подтверждает, что медь, входящая в состав стали 904L, при перегреве мигрировала по границам зёрен, образовав легкоплавкую прослойку, которая и стала причиной горячих трещин.
3. Факторы, способствующие образованию горячих трещин
На основе анализа приведённых примеров можно выделить основные факторы риска:
-
Наличие легкоплавкой фазы в химическом составе одного из свариваемых металлов (например, медь в нержавеющей стали 904L) или использование присадочного материала/припоя с низкой температурой плавления.
-
Длительное пребывание металла в высокотемпературной зоне (высокое тепловложение, медленное охлаждение), что способствует диффузии легкоплавких компонентов по границам зёрен.
-
Высокий уровень сварочных напряжений – жёсткое закрепление деталей, близкое расположение других сварных швов, взаимное влияние термических циклов соседних соединений.
-
Неоптимальная геометрия шва – чрезмерно большой катет углового шва, который создаёт повышенную концентрацию напряжений.
-
Многопроходная сварка с повторным перегревом уже сформированных участков – каждый последующий проход может усиливать миграцию легкоплавких элементов и способствовать росту трещин.
4. Технологические решения и методы предотвращения
Для исключения горячих трещин в сварных соединениях разнородных металлов (или металлов с легирующими добавками, образующими легкоплавкие фазы) рекомендуется применять следующие меры:
-
Контроль температуры и времени высокотемпературного воздействия. Необходимо использовать минимально возможное тепловложение, достаточное для формирования качественного шва, и избегать длительного нагрева. Сокращение времени пребывания металла в интервале температур, способствующем диффузии легкоплавких компонентов, является наиболее эффективным способом предотвращения горячих трещин.
-
Оптимизация геометрии углового шва (для соединений труба – трубная решётка).
-
Уменьшить катет углового шва до минимально допустимого по прочностному расчёту значения.
-
Избегать излишне широких и массивных валиков.
-
-
Применение двухпроходной технологии сварки (вместо трёх- и более проходов).
-
Первый проход (корневой) – выполняется без присадочной проволоки («автогенный»), вровень с поверхностью (заподлицо). Это обеспечивает проплавление корня без перегрева и предотвращает попадание легкоплавкой фазы в объём шва.
-
Второй проход – с присадочной проволокой, формирующий окончательный угловой шов требуемых размеров.
-
Избегать третьего прохода или повторной подварки отдельных участков, так как каждый дополнительный нагрев увеличивает риск трещинообразования.
-
-
Использование режимов с минимальным тепловложением. Снижение сварочного тока, увеличение скорости сварки, применение импульсных режимов (для TIG-сварки) позволяют ограничить перегрев и сократить время высокотемпературного воздействия.
-
Рациональное планирование последовательности выполнения швов. При наличии нескольких сварных соединений, расположенных близко друг к другу, следует выбирать такую очерёдность, чтобы минимизировать взаимное влияние термических циклов (например, чередование швов, дача времени на охлаждение между проходами).

5. Методы контроля качества сварных соединений, подверженных риску горячих трещин
После завершения сварочных работ необходимо провести комплексную проверку качества, включающую следующие виды контроля:
| Вид контроля | Цель | Типичные нормативы |
|---|---|---|
| Визуальный и измерительный контроль | Выявление поверхностных трещин, подрезов, пор, соответствия геометрии шва чертежу (катет, высота усиления) | ГОСТ 3242-79, ISO 5817 |
| Капиллярный (цветной) контроль | Выявление трещин и других поверхностных дефектов, невидимых невооружённым глазом, на ответственных участках | ГОСТ 18442-80, ISO 3452 |
| Радиографический контроль (рентген) | Оценка внутренней структуры шва: наличие пор, шлаковых включений, трещин в объёме металла | ГОСТ 7512-82, ISO 17636 |
| Ультразвуковой контроль | Обнаружение внутренних дефектов (трещин, непроваров) с помощью упругих волн | ГОСТ 14782-86, ISO 17640 |
| Механические испытания | Проверка предела прочности при растяжении, угла загиба, ударной вязкости (на образцах-свидетелях) | ГОСТ 6996-66, ISO 9016 |
| Испытания на коррозионную стойкость (для оборудования, работающего в агрессивных средах) | Оценка стойкости сварного соединения к межкристаллитной, питтинговой или общей коррозии | ГОСТ 6032-2017, ASTM A262 |
Особое внимание следует уделять контролю участков, где возможно скопление легкоплавких фаз – например, зон сварки медистых сталей, переходных швов между разнородными металлами.
6. Средства автоматизации для снижения риска горячих трещин при сварке трубных решёток
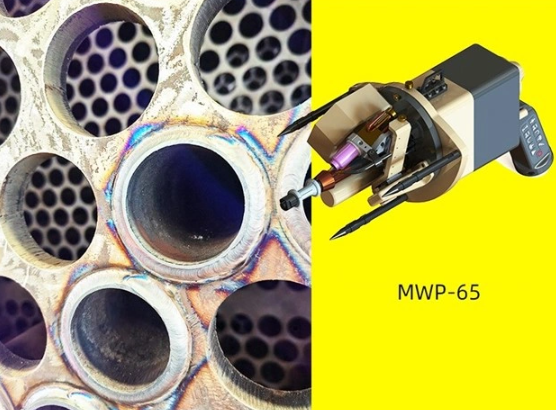
Одним из эффективных способов минимизации человеческого фактора и обеспечения стабильного соблюдения температурных режимов является применение автоматизированных сварочных систем, специально разработанных для сварки соединений «труба – трубная решётка». Примером такого оборудования служит цифровая TIG-сварочная установка ATTA TWP.
Технические возможности установки ATTA TWP:
-
Автоматическое управление параметрами сварки (ток, напряжение, скорость вращения, расход защитного газа) в соответствии с заранее введённой программой.
-
Возможность работы с различными материалами: углеродистая сталь, нержавеющая сталь, титановые сплавы.
-
Поддержка импульсных режимов сварки для точного контроля тепловложения.
-
Встроенная база данных для хранения технологических параметров под конкретные типоразмеры труб и толщины стенок.
Преимущества автоматизации в контексте предотвращения горячих трещин:
-
Высокая повторяемость режимов – каждый сварной стык выполняется с одинаковыми параметрами, что исключает случайные перегревы, свойственные ручной сварке.
-
Точное дозирование тепловложения – автоматическая стабилизация тока и скорости вращения позволяет удерживать температуру в зоне сварки в узком оптимальном диапазоне.
-
Минимизация человеческого фактора – снижение риска ошибок, связанных с усталостью оператора, недостаточной квалификацией или отвлечением внимания.
-
Возможность предварительного тестирования и оптимизации режимов на образцах с последующим сохранением успешных параметров в память контроллера.
Установки типа ATTA TWP широко применяются в энергетическом машиностроении, котлостроении, судостроении, нефтехимической и других отраслях, где требуется высокая производительность, стабильное качество и минимизация риска дефектов, включая горячие трещины. Применение автоматического оборудования позволяет:
-
сократить объём ручного труда и снизить трудоёмкость;
-
уменьшить вероятность появления трещин за счёт точного контроля температуры;
-
обеспечить высокое качество сварных соединений, подтверждённое неразрушающими методами контроля.
7. Заключение
Горячие трещины при сварке (или пайке) металлов, один из которых содержит легкоплавкие компоненты (медь, свинец, олово), возникают вследствие проникновения расплава по границам зёрен более тугоплавкого металла и последующего межкристаллитного разрушения под действием термических напряжений. Ключевыми факторами риска являются избыточное тепловложение, длительное высокотемпературное воздействие, жёсткое закрепление деталей и неправильный выбор геометрии шва.
Для предотвращения горячих трещин необходимо:
-
использовать минимально возможное тепловложение;
-
применять двухпроходную технологию (автогенный первый проход без присадки, затем формирующий проход с присадкой);
-
оптимизировать геометрию шва (уменьшать катет);
-
рационально планировать последовательность сварки;
-
проводить тщательный контроль качества, включая визуальный, капиллярный, радиографический и ультразвуковой методы.
В массовом и серийном производстве, особенно при сварке труб с трубными решётками, эффективным решением является внедрение автоматических цифровых TIG-сварочных установок (например, ATTA TWP), которые обеспечивают стабильность процесса, точное управление тепловложением и снижают риск образования горячих трещин до минимально возможного уровня.