








Сварочная головка для вварки в трубную доску ATTA TWP-65
Сравнить
Поделиться
В избранное
Описание
TWP-65 — автоматическая сварочная головка для соединения труб с трубными досками
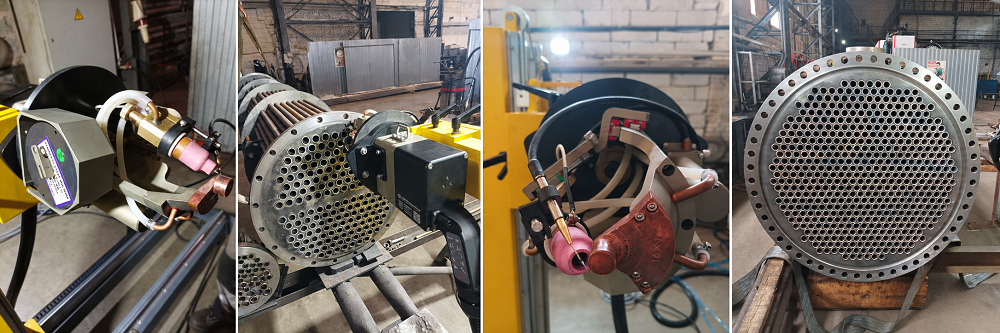
TWP-65 предназначена для автоматической аргонодуговой сварки соединений «труба — трубная доска» неплавящимся вольфрамовым электродом. Головка применяется при изготовлении и ремонте теплообменников, конденсаторов и другого оборудования с трубными пучками.
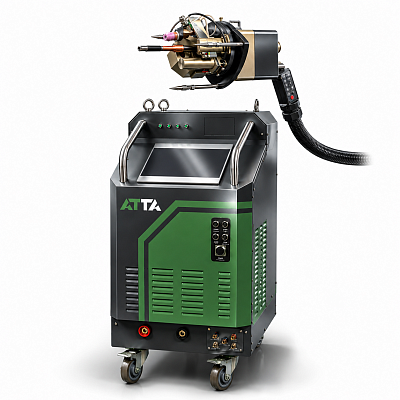
Конструкция объединяет механизм вращения горелки, систему центрирования и закрепления в трубе, регулировку положения электрода и встроенный механизм подачи присадочной проволоки. Головка работает совместно со сварочным источником и контроллером, который управляет параметрами и последовательностью сварочного цикла.
Назначение и принцип работы
После установки на соединение головка центрируется относительно внутреннего отверстия трубы и закрепляется разжимной оправкой. Опорные элементы обеспечивают перпендикулярное положение головки относительно трубной доски. Горелка перемещается по круговой траектории вокруг оси трубы, формируя кольцевой сварной шов.
Оператор предварительно настраивает радиус вращения горелки, положение вольфрамового электрода и направление подачи присадочной проволоки. Сварочный контроллер задаёт ток, скорость вращения, подачу проволоки и временные параметры процесса.
Такой принцип работы позволяет автоматизировать обход соединения по окружности и повторно использовать настроенный режим при сварке одинаковых соединений.
Конструкция и основные узлы
| Параметр | Описание |
|---|---|
| Модель | TWP-65 |
| Назначение | Сварка соединений труб с трубными досками |
| Способ сварки | TIG — аргонодуговая сварка неплавящимся вольфрамовым электродом |
| Исполнение | Головка для сварки в различных пространственных положениях |
| Перемещение горелки | Вращение вокруг оси трубы |
| Направления вращения | По часовой стрелке и против часовой стрелки |
| Центрирование | Латунная центрирующая втулка |
| Закрепление в трубе | Разжимная оправка с пневматическим приводом |
| Опорная система | Три опорных штифта на фиксируемом диске |
| Настройка траектории | Регулировка радиуса вращения горелки |
| Регулировка дугового промежутка | Механизм перемещения горелки к изделию и от изделия |
| Подача присадочной проволоки | Встроенный механизм |
| Катушка присадочной проволоки | Масса проволоки — 1 кг |
| Направление подачи проволоки | Регулируемый угол |
| Местное управление | Кнопки на рукоятке головки |
| Установка на подвес | Предусмотрено подвесное кольцо |
| Остановка процесса | Плавное завершение сварки и аварийная остановка |
Центрирование и пневматическое закрепление
Центрирующая втулка устанавливает головку относительно отверстия трубы. Разжимная оправка фиксирует её внутри трубы, а пневматический механизм выполняет зажим и освобождение.
Управление закреплением выведено на головку: оператор может зафиксировать или освободить оправку непосредственно у места сварки. Это удобно при последовательной обработке большого количества труб на одной трубной доске.
Три опорных штифта поддерживают положение головки относительно поверхности изделия. Они размещены на опорном диске, который фиксируется отдельным зажимным элементом. Система центрирования и опор помогает сохранять заданное положение горелки во время кругового прохода.
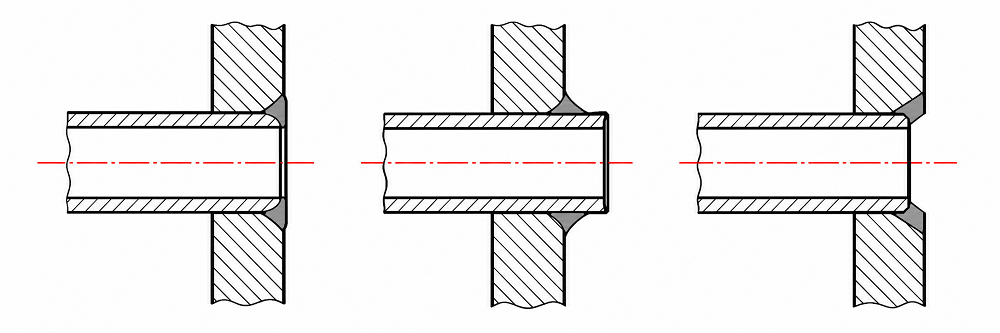
Головка ATTA TWP-65 позиционируется по внутреннему диаметру трубы с помощью медного центратора.Головка выполняет автоматическую сварку TIG на заподлицо, выступающие или утопленные трубы диаметром от 16 до 63 мм.
Вращение горелки и настройка радиуса сварки
Привод вращения перемещает TIG-горелку вокруг оси трубы. Предусмотрено вращение в обоих направлениях, а также ручное перемещение при наладке.
Механизм регулировки радиуса позволяет совместить траекторию электрода с линией сварного соединения. Перед запуском оператор выставляет положение горелки относительно кромки трубы и поверхности трубной доски.
Настройка радиуса обеспечивает подготовку головки к конкретной геометрии соединения. Возможность применения для определённого диаметра трубы зависит от рабочего диапазона головки и выбранной центрирующей оснастки.
Регулировка положения электрода и длины дуги
Головка оснащена механизмом изменения расстояния между вольфрамовым электродом и изделием. Для предварительной настройки предусмотрена регулировочная рукоятка, а для управляемого перемещения — кнопки приближения и отвода горелки.
Это позволяет:
- выставить начальный дуговой промежуток;
- подвести электрод к линии соединения;
- скорректировать положение горелки при подготовке;
- отвести горелку от изделия после завершения работы.
При работе с соответствующим контроллером механизм перемещения горелки используется для автоматического регулирования длины дуги по напряжению. Параметры этой функции задаются на контроллере сварочного комплекса.

Встроенная подача присадочной проволоки
В конструкции TWP-65 предусмотрен встроенный механизм подачи проволоки и отсек для катушки массой 1 кг. Размещение механизма на головке объединяет вращение горелки и подачу присадки в одном рабочем узле.
Угол подачи проволоки регулируется, что позволяет направить её в сварочную ванну с учётом положения горелки и геометрии соединения.
Для наладки доступны ручная подача и обратное перемещение проволоки. Во время автоматической сварки её движение согласуется с программой контроллера. Возможность включения или отключения автоматической подачи позволяет выбирать режим в соответствии с технологией конкретного соединения.
Управление непосредственно на головке
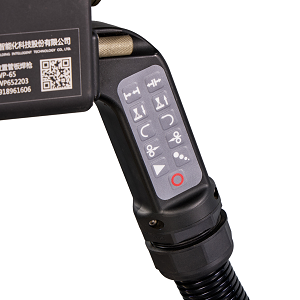
Кнопки на рукоятке позволяют выполнять основные операции без постоянного обращения к панели сварочного источника.
Предусмотрены следующие команды:
- зажим и освобождение разжимной оправки;
- перемещение горелки к изделию и от изделия;
- вращение по часовой стрелке и против часовой стрелки;
- подача и обратное перемещение присадочной проволоки;
- запуск сварочного цикла;
- плавное завершение сварки;
- аварийная остановка.
Плавное завершение обеспечивает снижение сварочного тока и остановку механизмов по заданной последовательности. Аварийная остановка предназначена для немедленного прекращения работы оборудования.
Работа со сварочным источником и контроллером
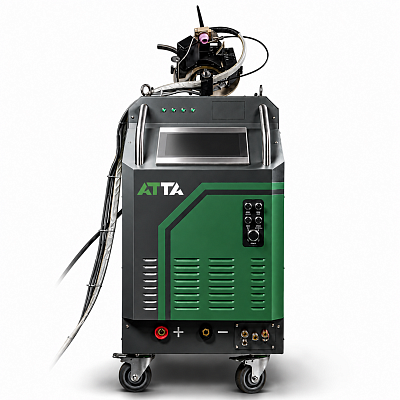
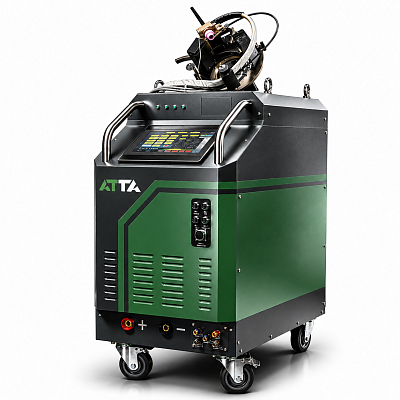
TWP-65 является исполнительной частью сварочного комплекса. Сварочный источник обеспечивает питание дуги, а контроллер управляет током, вращением горелки, подачей проволоки и другими этапами процесса.
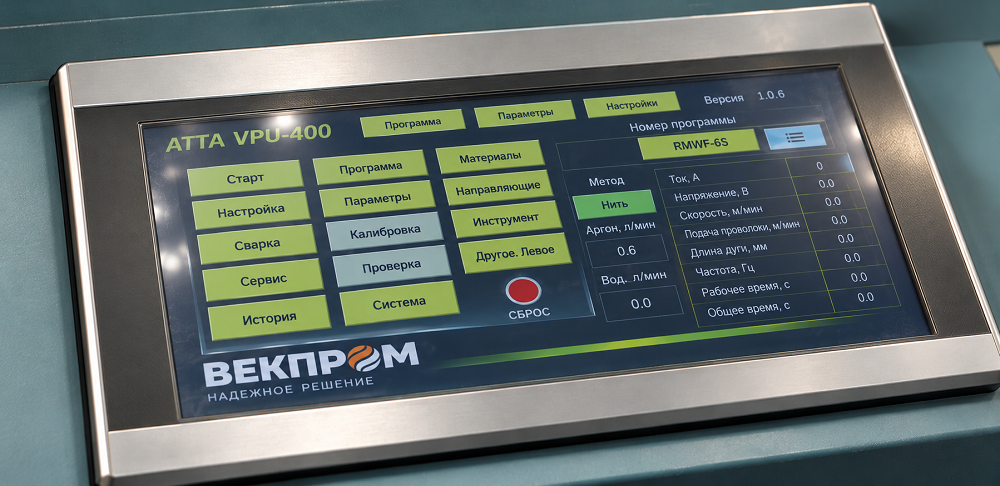
В составе комплекса с соответствующим контроллером доступны сохранение до 30 сварочных программ и разделение кругового прохода на 12 участков с индивидуальными настройками.
Программирование по участкам позволяет изменять режим по мере перемещения горелки вокруг трубы. Это полезно при сварке в различных пространственных положениях, когда условия формирования сварочной ванны меняются в пределах одного оборота.
Для сварочного цикла настраиваются:
- предварительная и заключительная подача защитного газа;
- ток и время предварительного прогрева;
- время нарастания и снижения тока;
- основной и базовый ток, длительность соответствующих фаз;
- скорость вращения горелки;
- скорость подачи присадочной проволоки;
- задержка начала подачи проволоки;
- параметры управления длиной дуги;
- обратное перемещение проволоки при завершении;
- возврат горелки и её отвод после сварки.
Память программ и настройки сварочного цикла относятся к контроллеру комплекса.
Последовательность подготовки и сварки
Перед началом работы оператор подбирает центрирующую оснастку, устанавливает вольфрамовый электрод и присадочную проволоку, проверяет подключения и подачу защитного газа.
Головку устанавливают на трубу, центрируют и закрепляют разжимной оправкой. Затем настраивают опорные элементы, радиус вращения горелки, дуговой промежуток и угол подачи проволоки.
После выбора программы запускают автоматический цикл. Контроллер выполняет заданную последовательность подачи газа, включения сварочного тока, вращения горелки и подачи присадки. По завершении головку освобождают и перемещают к следующему соединению.
Области применения
TWP-65 применяется для сварки труб с трубными досками при изготовлении и ремонте теплообменного оборудования, конденсаторов, подогревателей и других аппаратов с трубными пучками. Головка подходит для производственных операций, где необходимы управляемое движение горелки, согласованная подача присадки и повторяемость сварочного режима.
Выбор оснастки, электрода, присадочной проволоки и параметров сварки выполняется с учётом материала, размеров трубы, конструкции соединения и требований к готовому изделию.
Характеристики
| Артикул | ATTA TWP-65 |
|---|---|
| Производитель | ATTA |
| Охлаждение | Жидкостное |
| Угол наклона, ° | 0-30 |
| Скорость вращения, об/мин | 0,35-7,4 |
| Толщина стенки, мм | 0,6-8 |
| Диаметр вольфрамового электрода, мм | до 2,4 |
| Диаметр трубы, мм | вн. 16 мм – наруж. 63 |
| Диаметр присадочной проволоки, мм | 0,8-1 |
| Скорость подачи проволоки, мм/мин | 2200 |
| Вес, кг | 10 |
Преимущества
Повторяемость настроенного процесса. Автоматическое вращение горелки и программное управление параметрами помогают получать последовательные результаты при сварке однотипных соединений.
Удобство работы на трубных досках. Центрирование по отверстию трубы и пневматический зажим упрощают установку головки при последовательной обработке трубного пучка.
Компактное объединение рабочих механизмов. Горелка, вращательный привод, регулировка дугового промежутка и подача присадки размещены в одном узле.
Настройка под геометрию соединения. Регулируемые радиус вращения, положение электрода и угол подачи проволоки позволяют подготовить головку к выбранной технологии сварки.
Местное управление. Основные команды доступны на рукоятке, что облегчает наладку и перемещение между соединениями.
Возможность использования подвеса. Подвесное кольцо позволяет работать с головкой на подвесной системе или балансире, снижая нагрузку на оператора.
Автоматизация серийных операций. Сохранённые программы сокращают объём повторной настройки при переходе между одинаковыми соединениями.
Видеоматериалы
Реализованные проекты

Клиент
машиностроительное предприятие

Клиент
По производству теплообменного оборудования

Клиент
Предприятие по производству котельных установок

Клиент
завод по производству котельного оборудования
Клиент
Производственная компания
Клиент
ООО «ДЗХМ»
Дата шеф-монтажа
16 сентября 2026


