










Источник сварочного тока ATTA VPU-400
Сравнить
Поделиться
В избранное
Описание
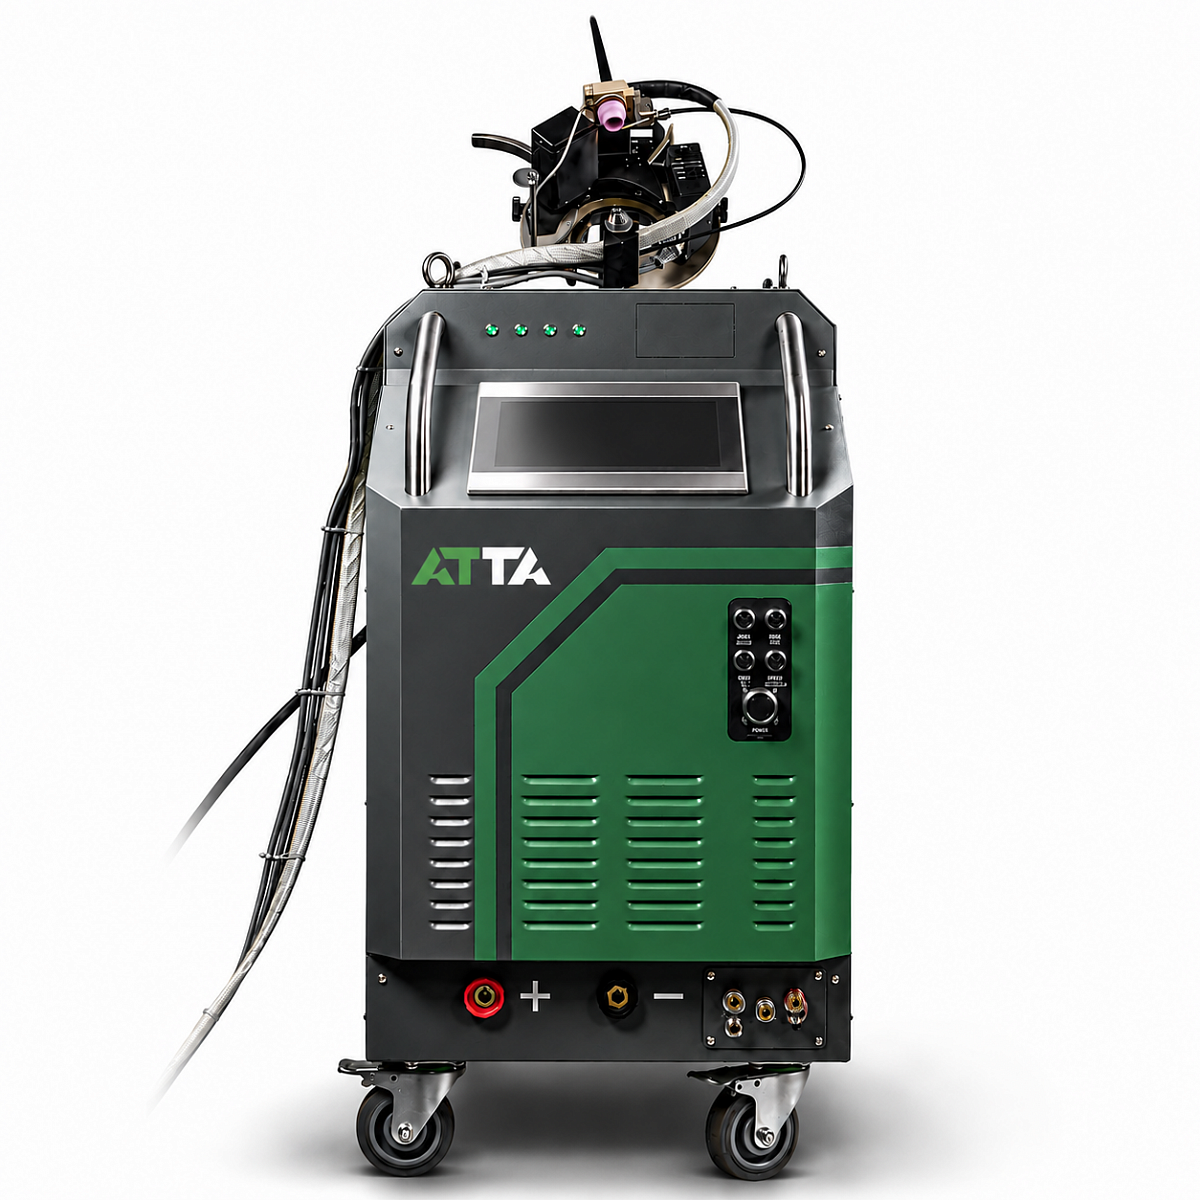
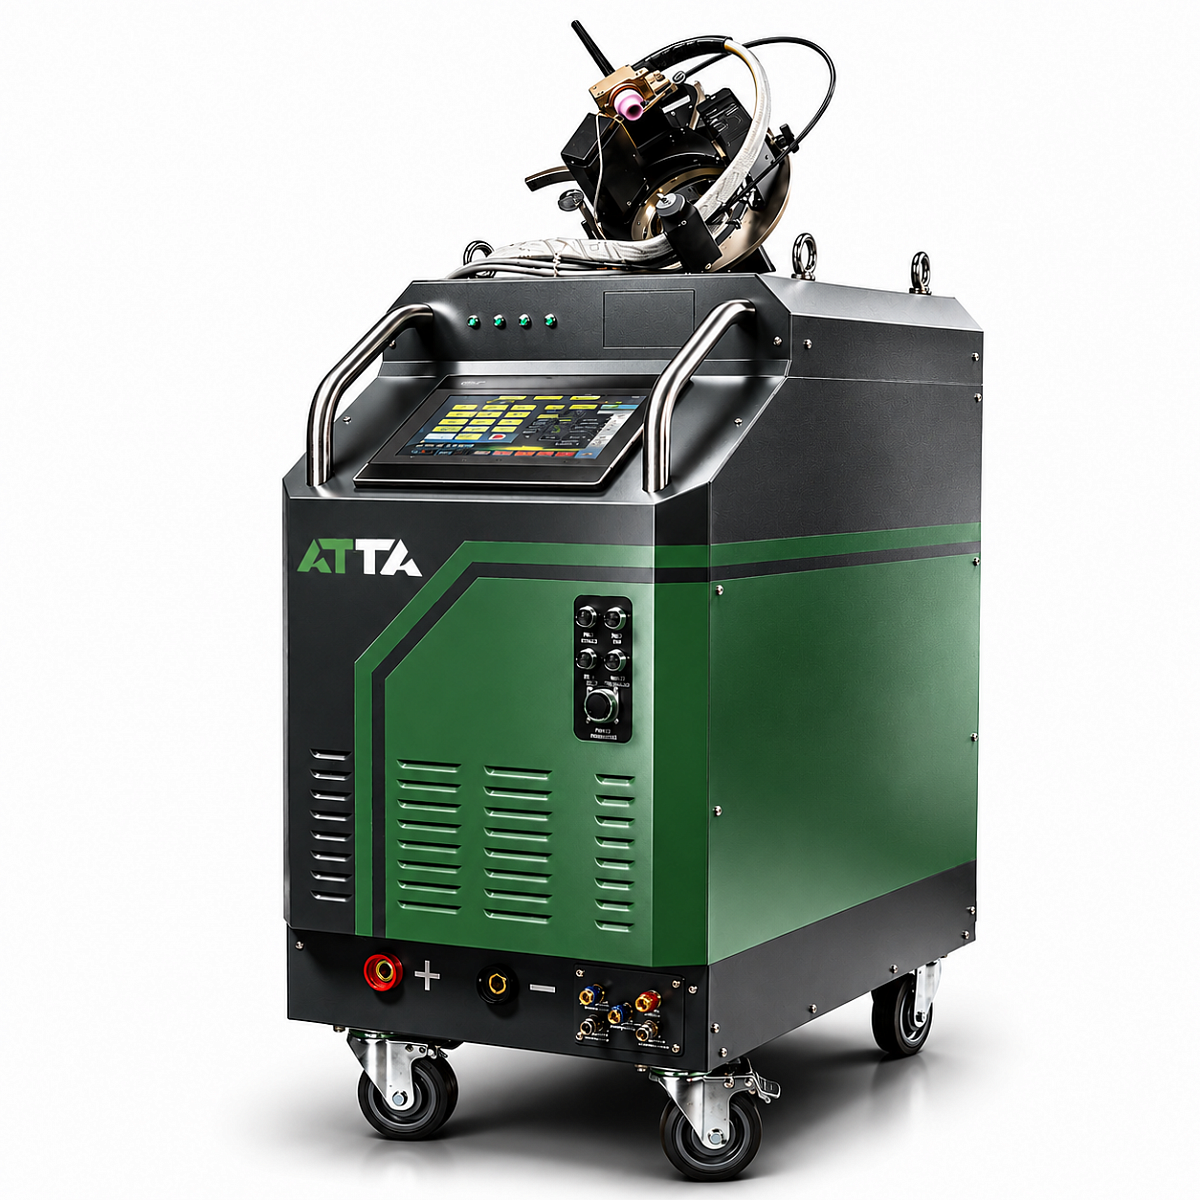
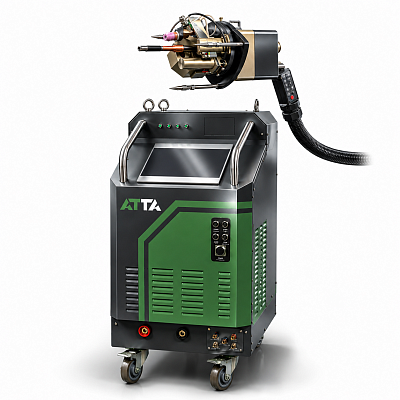
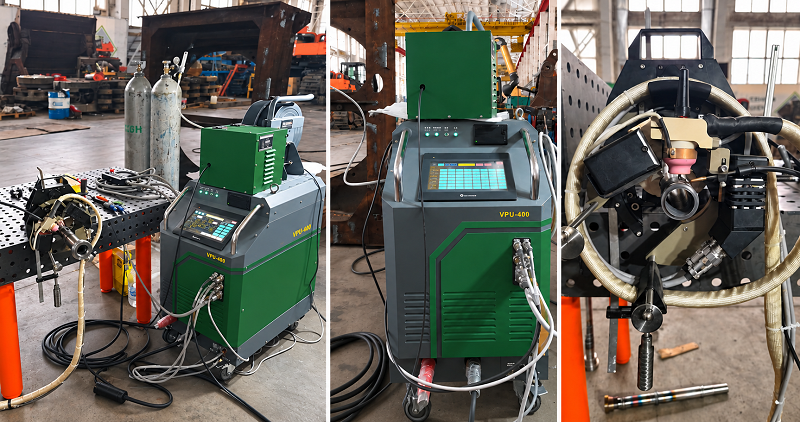
ATTA VPU-400 — сварочный источник со встроенным контроллером для автоматической орбитальной TIG-сварки
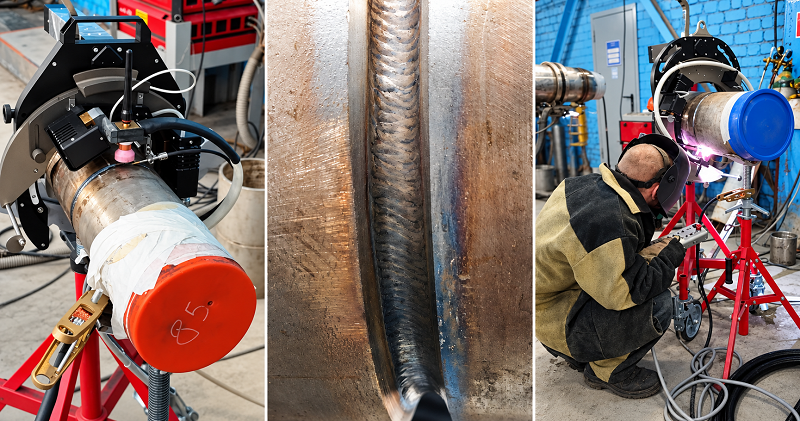
ATTA VPU-400 — инверторный сварочный источник с программируемым контроллером, предназначенный для автоматической орбитальной аргонодуговой сварки трубных соединений неплавящимся вольфрамовым электродом. Оборудование объединяет питание сварочной дуги, управление механизмами сварочной головки, подачей присадочной проволоки и защитного газа, а также систему циркуляционного водяного охлаждения.
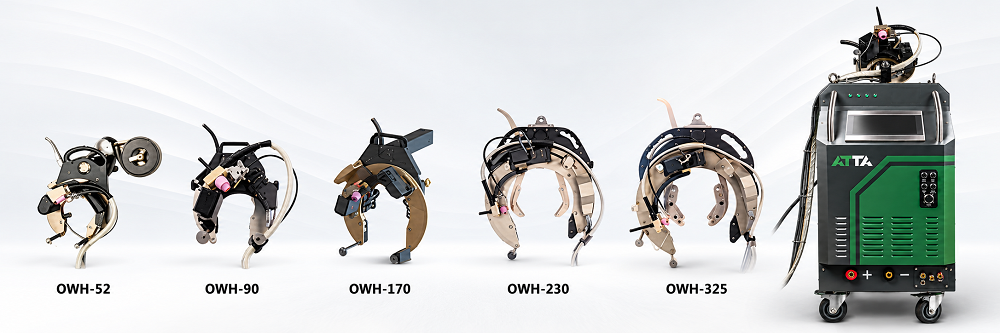
Источник работает с совместимыми сварочными головками открытого типа и поддерживает сварку на постоянном и импульсном токе. Диапазон регулирования 4–400 А позволяет подбирать режим под материал, толщину стенки и конструкцию соединения. Контроллер согласует сварочный ток, вращение головки, подачу проволоки, поддержание длины дуги и поперечные колебания горелки.
Технические характеристики
| Параметр | Значение |
|---|---|
| Модель | ATTA VPU-400 |
| Назначение | Автоматическая орбитальная TIG-сварка |
| Тип источника | Инверторный |
| Электропитание | Трёхфазная сеть 380 В ±10%, с защитным заземлением |
| Частота сети | 50/60 Гц |
| Номинальная потребляемая полная мощность | 13,9 кВА |
| Номинальная потребляемая активная мощность | 13,2 кВт |
| Коэффициент мощности | 0,95 |
| Диапазон сварочного тока | 4–400 А |
| Продолжительность нагрузки | 60% при 400 А |
| Режимы сварочного тока | Постоянный и импульсный |
| Количество сохраняемых сварочных программ | 30 |
| Количество участков в одной программе | До 12 |
| Управление участками программы | По углу поворота или времени |
| Интерфейс управления | Сенсорный экран и выносной пульт |
| Охлаждение сварочной головки | Циркуляционное водяное |
| Класс изоляции | H |
| Степень защиты корпуса | IP23 |
| Защита приводов | От перегрузки |
| Габариты, Д × Ш × В | 740 × 520 × 910 мм |
| Масса | 120 кг |
Программирование сварочного процесса
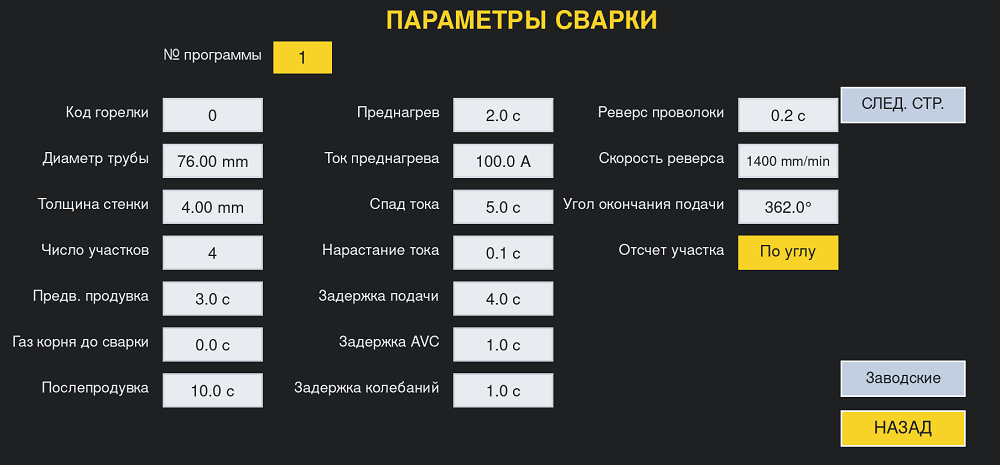
Память контроллера рассчитана на 30 сварочных программ. В каждой программе сохраняются настройки для определённого соединения: код сварочной головки, диаметр трубы, толщина стенки, параметры тока, движения и вспомогательных механизмов. Для повторной сварки однотипных изделий оператор выбирает подготовленную программу.
Сварочный цикл можно разделить на 12 участков. Границы участков задаются по углу поворота головки или времени выполнения. Это позволяет изменять режим по мере перемещения горелки вокруг трубы, учитывая положение сварочной ванны.
Для отдельных участков регулируются:
- пиковый и базовый сварочный ток;
- длительность пикового и базового тока;
- скорость вращения головки на пиковом и базовом токе;
- скорость подачи проволоки на пиковом и базовом токе;
- заданное напряжение для автоматического поддержания длины дуги;
- амплитуда и скорость поперечных колебаний горелки;
- время выдержки горелки в левом и правом крайних положениях.
Автоматическое выполнение сварочного цикла
Контроллер управляет последовательностью операций от предварительной подачи защитного газа до завершения сварки. Настраиваются время предварительной и последующей продувки, ток и время предварительного проплавления, плавное нарастание и снижение сварочного тока.
Для согласования вспомогательных механизмов задаются задержки включения подачи проволоки, автоматического поддержания длины дуги и поперечных колебаний. После окончания подачи проволоки может выполняться её обратное перемещение с установленной скоростью и длительностью.
Система также поддерживает автоматическое позиционирование вольфрамового электрода перед сваркой, подъём горелки после завершения цикла и возврат головки в исходное положение. Работа этих функций зависит от оснащения подключённой головки.
Автоматическое поддержание длины дуги
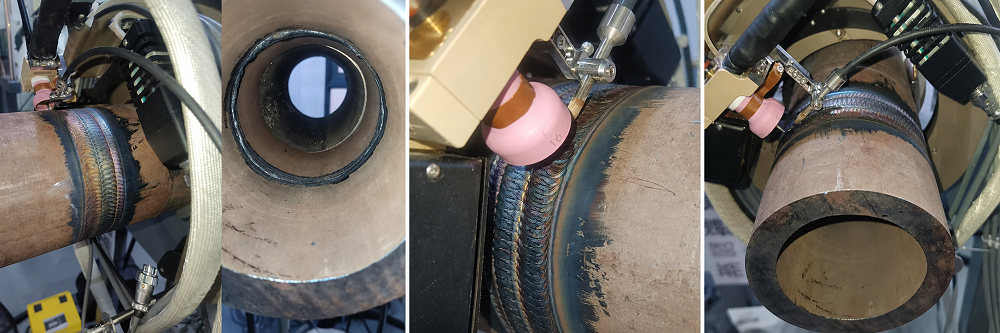
Функция регулирования длины дуги использует напряжение дуги для управления вертикальным перемещением горелки. Контроллер корректирует её положение относительно поверхности трубы, помогая поддерживать заданные условия сварки при вращении головки.
Настройки включают скорость перемещения, чувствительность регулирования, допустимую величину коррекции и расстояние подъёма горелки при завершении сварки. Предусмотрено ручное перемещение горелки вверх и вниз для наладки.
Управление подачей присадочной проволоки
ATTA VPU-400 поддерживает управление совместимым механизмом подачи проволоки. Скорости подачи задаются отдельно для пикового и базового тока, что позволяет согласовать поступление присадочного материала с импульсным режимом сварки.
Доступны ручная подача и обратное перемещение проволоки, задержка начала подачи и настройка её остановки по углу поворота головки. Механизм подачи может быть встроенным в головку или внешним — в зависимости от исполнения сварочного комплекта.
Поперечные колебания горелки
Контроллер управляет механизмом поперечного перемещения горелки. Для каждого участка программы можно установить амплитуду, скорость колебаний и выдержки в крайних положениях.
При наладке доступны ручные перемещения влево и вправо. Во время сварки оператор может корректировать ширину колебаний и положение траектории с выносного пульта. Функция применяется с головками, оснащёнными соответствующим приводом.
Сенсорное управление и контроль параметров
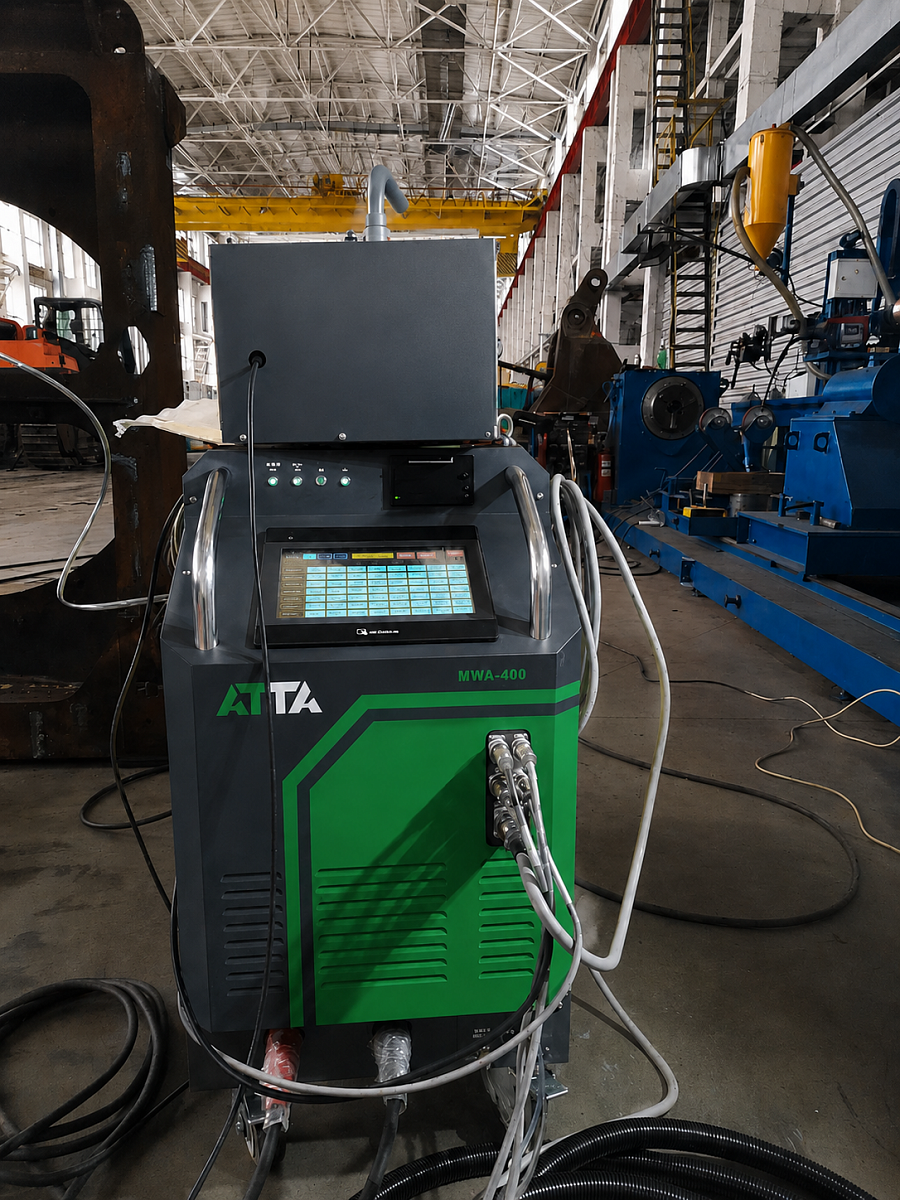
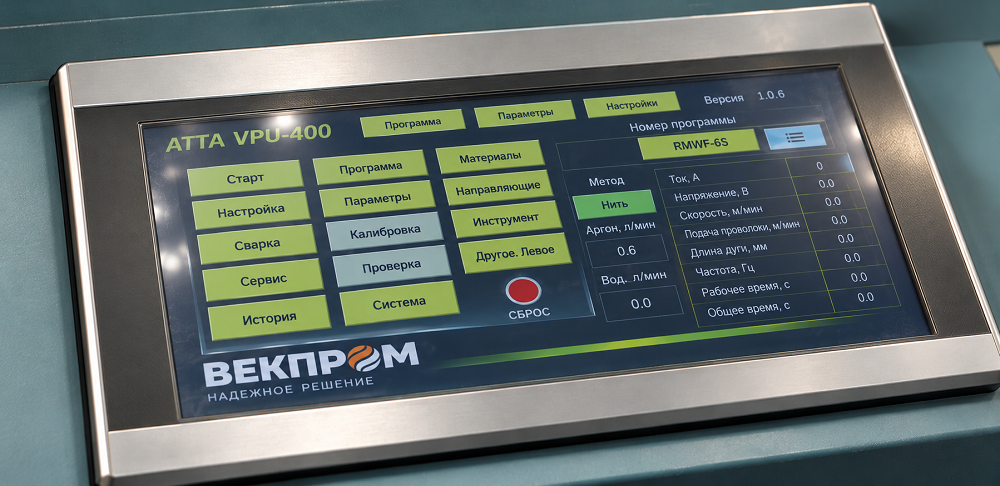
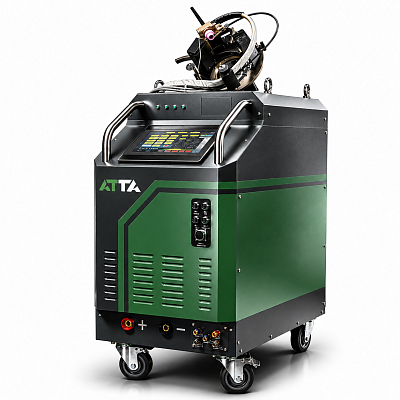
Сенсорный экран используется для выбора программ, ввода технологических параметров, настройки механизмов и наблюдения за сварочным процессом. На рабочем экране отображаются сварочный ток, напряжение дуги, скорость вращения, скорость подачи проволоки, угол поворота головки и время выполнения сварки.
Предусмотрены проверка подачи газа, проверка циркуляции охлаждающей жидкости и пробный прогон программы без сварки. Эти функции позволяют проверить подключения и движения механизмов перед началом работы.
Доступ к расширенным системным настройкам защищён паролем. Встроенный принтер позволяет распечатать текущие сварочные параметры. Для учёта соединений предусмотрен номер стыка с автоматическим увеличением после завершения сварки.
Выносной пульт управления
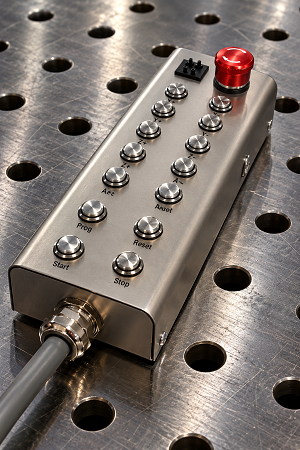 Выносной пульт позволяет выполнять основные операции рядом со сварочной головкой: запускать цикл, включать плавное завершение или аварийный останов, вращать головку в обоих направлениях, подавать и отводить проволоку.
С пульта также доступны перемещение горелки, изменение амплитуды колебаний и корректировка сварочного тока. Функция запуска с текущего угла позволяет начать сварку из выбранного положения головки.
Охлаждение и защитные функции
Источник оснащён баком охлаждающей жидкости, циркуляционным насосом и вентилятором системы водяного охлаждения. После завершения сварки насос может продолжать работать в течение заданного времени для отвода остаточного тепла.
Предусмотрены защита двигателей от перегрузки, предохранители электрических цепей, настраиваемый контроль протока охлаждающей жидкости и обнаружение короткого замыкания вольфрамового электрода. При обнаружении неисправности контроллер останавливает программу и выводит сообщение на экран.
Конструкция и подключение
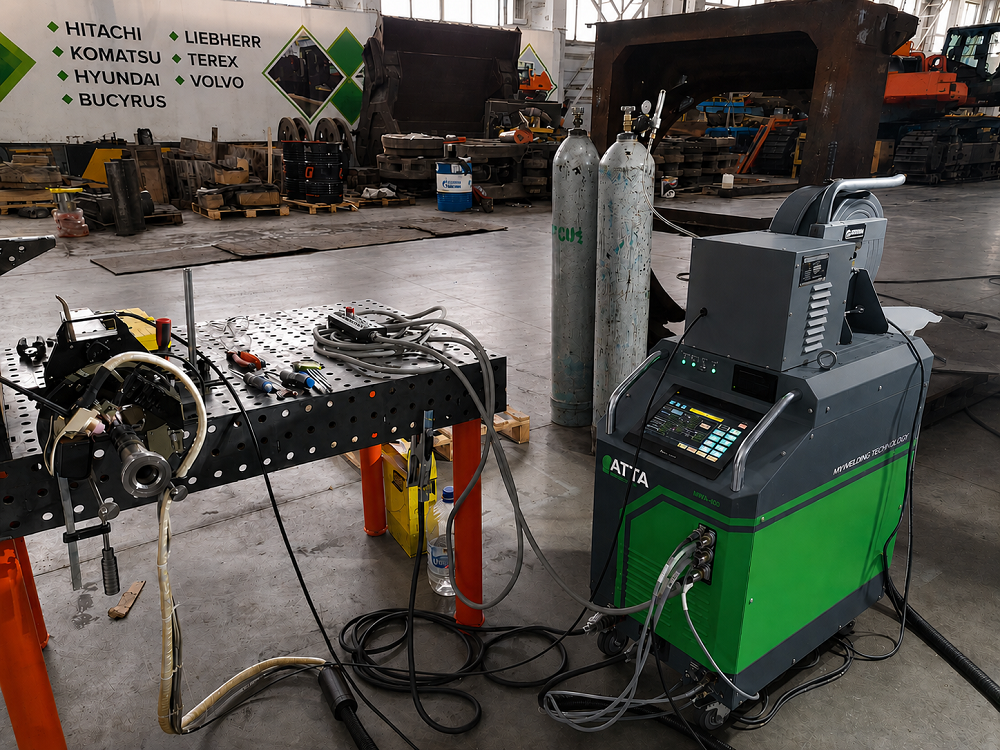
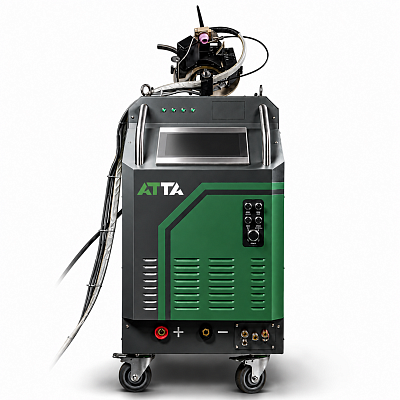
ATTA VPU-400 выполнен в напольном корпусе с колёсами, рукоятками для перемещения и проушинами для подъёма. На передней панели расположены сенсорный экран, индикаторы, принтер, силовые разъёмы, соединения управления и быстросъёмные подключения сварочной головки.
На задней панели находятся ввод питания, главный выключатель, газовые подключения, бак охлаждающей жидкости, вентиляторы и регулятор давления сжатого воздуха. Предусмотрены отдельные входы для основного и дополнительного контура подачи аргона.
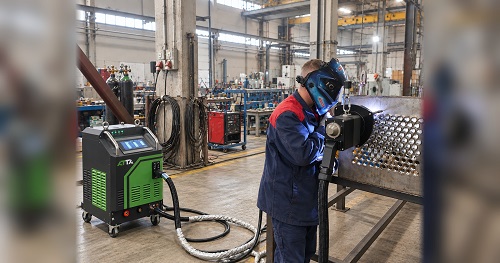
ATTA VPU-400 предназначен для автоматизированной сварки трубных соединений, где требуются программируемое управление режимом, подача присадочного материала и согласованная работа механизмов орбитальной головки. Диапазон диаметров труб, допустимая толщина стенки и доступные механизированные функции определяются выбранной сварочной головкой и технологией сварки.

Характеристики
| Артикул | ATTA VPU-400 |
|---|---|
| Производитель | ATTA |
| Охлаждение | Жидкостное |
| Напряжение холостого хода, В | 60 |
| Степень защиты | IP21 |
| Сетевое напряжение | 3ф, 380 В ±10%, 50/60 Гц |
| Класс изоляции | F |
| Рабочая температура окружающей среды | -10°/+40° |
| Тип источника | Инвентор |
| Диапазон сварочного тока, А | 4-400 |
| Вес, кг | 120 |
Преимущества
- Ток до 400 А и продолжительность нагрузки 60% при максимальном токе.
- Единое управление процессом: сварочный ток, вращение, присадочная проволока, длина дуги и колебания горелки.
- 30 сохраняемых программ для быстрого перехода между повторяющимися задачами.
- До 12 участков сварки с индивидуальными настройками по окружности соединения.
- Раздельные настройки импульсного режима для управления тепловложением и подачей присадки.
- Сенсорный экран и выносной пульт для наладки и работы рядом с головкой.
- Пробный прогон и проверка газа и охлаждения перед сваркой.
- Печать параметров для документирования выбранного режима.
- Встроенное водяное охлаждение и корпус на колёсах для перемещения по производственному участку.
Оснастка и сопутствующие товары






Реализованные проекты
Клиент
ремонт гидроцилиндров и гидроагрегатов
Клиент
Атомная промышленность
Клиент
ООО «ДЗХМ»
Дата шеф-монтажа
16 сентября 2026
