






1. Особенности кристаллизации сварного шва при сварке аустенитной нержавеющей стали
В процессе формирования сварного соединения при дуговой сварке аустенитной нержавеющей стали кристаллизация сварочной ванны происходит принципиально иначе, чем в случае углеродистых или низколегированных сталей. Для аустенитного класса характерно единственное кристаллизационное превращение – переход металла сварного шва из жидкого состояния в твёрдое (первичная кристаллизация). В отличие от этого, при сварке углеродистых и низколегированных сталей возможно вторичное кристаллизационное превращение, происходящее в твёрдом состоянии (фазовый переход, например, аустенита в феррит, перлит, бейнит и т.д.).
После полного затвердевания сварочной ванны металл шва из аустенитной нержавеющей стали сохраняет аустенитную структуру. При последующем охлаждении до комнатной температуры эта структура не претерпевает фазовых изменений, однако наблюдается интенсивный рост зерна. Более того, даже после завершения процесса первичной кристаллизации металл шва остаётся при относительно высоких температурах в течение некоторого времени, что способствует дальнейшему укрупнению аустенитных зёрен. Данный эффект ухудшает механические свойства соединения (снижает ударную вязкость, пластичность, повышает склонность к межкристаллитной коррозии).
2. Влияние повышенного тепловложения на химический состав и структуру сварного шва
В практике строительно-монтажных работ и сварочного производства нередко встречаются случаи, когда для ускорения производственного цикла сварщики или технологи сознательно увеличивают погонную энергию сварки (сварочный ток, напряжение дуги, снижают скорость перемещения горелки). Такой подход на начальном этапе кажется выгодным – возрастает производительность процесса, быстрее достигается расплавление кромок и присадочного материала. Однако в долгосрочной перспективе это приводит к серьёзному ухудшению эксплуатационных характеристик сварного соединения.
Основная причина негативных последствий – выгорание легирующих элементов (хрома, никеля, молибдена, титана и др.), которые обеспечивают коррозионную стойкость, жаропрочность и механическую прочность аустенитной стали.
Механизм выгорания и окисления:
1. При чрезмерном сварочном токе и, соответственно, избыточном тепловложении температура в зоне дуги значительно повышается. Легирующие элементы, имеющие высокое сродство к кислороду (в первую очередь хром, алюминий, титан), вступают в реакцию с остаточным кислородом, содержащимся в защитном газе или поступающим из атмосферы при недостаточной защите.
-
в полёте капли расплавленного металла от электрода (или проволоки) к сварочной ванне;
-
непосредственно в сварочной ванне, если она длительное время находится при высокой температуре;
-
на стадии окончательного затвердевания шва, когда металл всё ещё горяч и контактирует с окислительной средой.
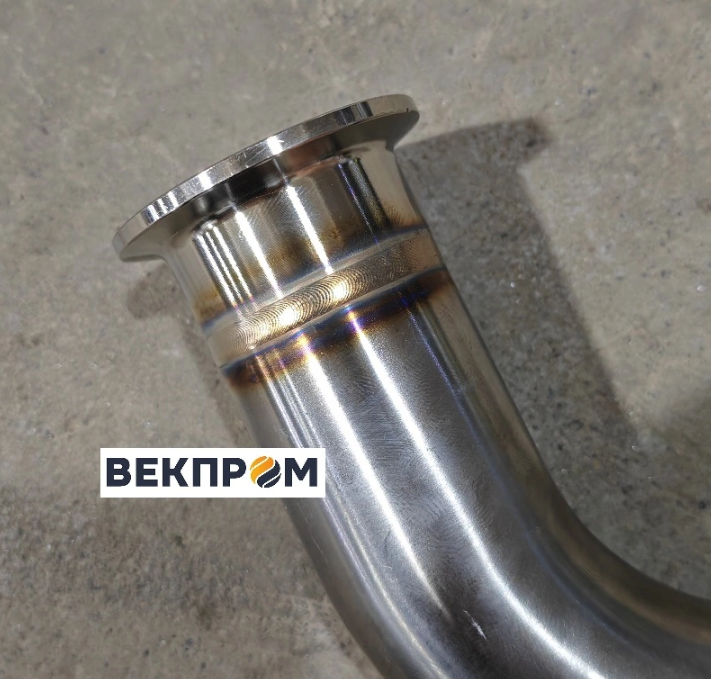
3. В результате окисления легирующие элементы не поступают в металл шва в нужных концентрациях, образуются оксидные включения, а поверхность шва покрывается толстым слоем окалины (тёмные или ярко-цветные оксидные плёнки). Особенно чувствительны к этому процессы аргонодуговой сварки (TIG) при загрязнении защитного газа кислородом или при недостаточном расходе аргона.
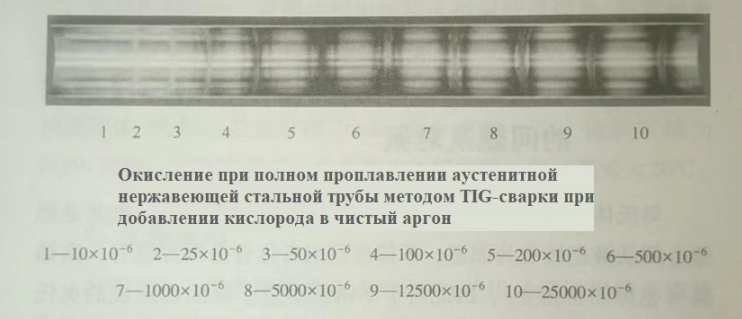
Экспериментально установлено: с увеличением содержания кислорода в аргоне (выше определённого порога) окисление сварного шва прогрессирует. На образцах, приведённых в исходной статье, при концентрации кислорода от 500 ppm (частей на миллион) и выше наблюдаются значительные изменения яркости, оттенка и ширины оксидного слоя. Это критично для труб, используемых в пищевой, фармацевтической, биофармацевтической промышленности, производстве чистой воды (WFI – Water For Injection), а также для систем, транспортирующих высокочистые газы и жидкости.
3. Опасность выгорания легирующих элементов с точки зрения контроля качества
Особая проблема заключается в том, что дефекты, вызванные избыточным тепловложением и выгоранием легирующих элементов, зачастую невозможно выявить стандартными методами неразрушающего контроля, такими как:
-
радиографический контроль (рентгеновское просвечивание) – не позволяет оценить химический состав и структуру на микроуровне;
-
ультразвуковая дефектоскопия – чувствительна к объёмным дефектам, но не к изменению содержания легирующих элементов;
-
капиллярный и магнитопорошковый контроль – выявляют только поверхностные трещины и поры.
Изменение концентрации хрома, никеля и других важных элементов может быть обнаружено лишь методами разрушающего контроля (химический анализ, металлография, испытание на межкристаллитную коррозию). Однако в реальной практике выборочный контроль не гарантирует отсутствие скрытых дефектов в каждом стыке.
Это создаёт потенциальную угрозу для ответственных конструкций, особенно для:
-
сосудов и трубопроводов, работающих под высоким давлением;
-
систем, транспортирующих коррозионно-активные, токсичные или высокотемпературные среды;
-
компонентов, работающих в циклическом нагружении и условиях вибрации.
Выгоревшие легирующие элементы ведут к снижению коррозионной стойкости (вплоть до межкристаллитной коррозии), понижению жаропрочности, охрупчиванию металла шва и росту зерна, что может привести к аварийным разрушениям в процессе эксплуатации.
4. Техническое решение проблемы: автоматическая орбитальная сварка с точным контролем тепловложения
Для предотвращения выгорания легирующих элементов и обеспечения стабильного качества сварных швов при соединении тонкостенных труб из аустенитной нержавеющей стали необходимо использовать специализированное автоматическое сварочное оборудование, которое обеспечивает:
-
точное дозирование тепловой энергии (минимизация тепловложения);
-
стабильную защиту сварочной ванны и корня шва инертным газом;
-
автоматическое управление параметрами процесса в реальном времени.
Таким требованиям отвечает серия закрытых (герметичных) орбитальных сварочных головок ATTA CWH. Данные аппараты специально разработаны для орбитальной TIG-сварки (аргонодуговой сварки неплавящимся вольфрамовым электродом) тонкостенных труб из нержавеющей стали диаметром от нескольких миллиметров до 168 мм.
Конструктивные и технологические особенности серии ATTA CWH, обеспечивающие решение проблемы выгорания:
-
Импортные комплектующие (германского производства) – высокая точность и надёжность механической части, долговечность в условиях интенсивной эксплуатации.
-
Лёгкая и прочная конструкция – компактные размеры позволяют работать в стеснённых условиях (трубные пучки, тесные монтажные проходы).
-
Полное водяное охлаждение корпуса сварочной головки – обеспечивает стабильный тепловой режим, предотвращает перегрев узлов, увеличивает продолжительность непрерывной работы (высокий коэффициент ПВ – продолжительности включения). Это позволяет вести сварку длинных участков без остановки на охлаждение горелки.
-
Четырёхканальная (четырёхконтурная) газовая защита – многозонная подача аргона высокой чистоты (основное сопло, задняя защита вольфрамового электрода, внутренний поддув трубы для защиты корня шва, дополнительная газовая линза). Полностью исключает контакт расплавленного металла с кислородом, предотвращает окисление и выгорание хрома и никеля.
-
Цифровая система управления с компьютерным контролем – позволяет точно задавать и стабилизировать сварочный ток, напряжение, скорость вращения горелки, расход газа. Встроенная база данных содержит оптимальные режимы для различных диаметров и толщин стенок труб из аустенитной нержавеющей стали. Оператору достаточно ввести параметры соединения, и система автоматически выбирает режим, исключающий избыточное тепловложение.
-
Односторонняя сварка с двусторонним формированием шва – метод, при котором качественный корень шва (гладкий, равномерный, без окислов и непроваров) формируется без доступа с обратной стороны. Это особенно важно для замкнутых систем (трубопроводы, теплообменники), где невозможно выполнить подварку изнутри.
Диапазон свариваемых диаметров (модельный ряд):
| Модель | Диапазон наружных диаметров труб, мм |
|---|---|
| ATTA CWH-12 | 3,17 – 12,7 |
| ATTA CWH-40 | 6,35 – 38,1 |
| ATTA CWH-80 | 12,7 – 76,2 |
| ATTA CWH-120 | 19,05 – 114,3 |
| ATTA CWH-168 | 50,8 – 168 |
Свариваемые материалы и типы соединений:
-
Материалы: аустенитные нержавеющие стали всех распространённых марок (304, 316, 316L, 321 и др.).
-
Типы соединений: прямая труба–прямая труба, труба–фланец, труба–тройник, труба–отвод, фланец–отвод, фланец–тройник, а также сложные конфигурации с большими U-образными изгибами (змеевики теплообменников).
Дополнительные преимущества оборудования серии ATTA CWH:
-
Стабильность дуги и высокая повторяемость результатов – каждый сварной шов получается идентичным предыдущему.
-
Качество поверхности шва, соответствующее санитарно-гигиеническим требованиям (пищевая, фармацевтическая промышленность) – отсутствие окислов, подрезов, пор и цветов побежалости.
-
Возможность эндоскопического контроля сварных швов изнутри трубы (контроль формирования корня шва).
-
Снижение объёма брака и доработок по сравнению с ручной сваркой (минимизация дефектов, связанных с человеческим фактором).
5. Экономический и производственный эффект от применения автоматической орбитальной сварки
Внедрение оборудования серии ATTA CWH позволяет достичь следующих результатов (по данным производственной практики):
-
повышение производительности – за счёт автоматизации процесса и сокращения времени на один стык производительность увеличивается не менее чем на 30% по сравнению с ручной аргонодуговой сваркой;
-
снижение затрат на исправление дефектов – стабильное качество швов практически исключает необходимость в переделках и дополнительных операциях подварки;
-
снижение требований к квалификации персонала – цифровая система управления со встроенными базами параметров позволяет выполнять качественную сварку операторам без длительной подготовки (автоматический подбор режимов исключает ошибки, связанные с избыточным током или неправильной скоростью);
-
уменьшение трудоёмкости – один оператор может одновременно контролировать работу нескольких сварочных головок (при наличии соответствующих источников питания);
-
продление срока службы трубопроводных систем – за счёт сохранения коррозионной стойкости и механических свойств металла шва (отсутствие выгорания хрома, никеля, молибдена).
6. Области промышленного применения
Аппараты серии ATTA CWH нашли широкое применение при сварке трубопроводов в следующих отраслях, где критически важны чистота поверхности шва, отсутствие окислов и выгорания легирующих элементов:
-
пищевая промышленность – трубопроводы для молока, напитков, пива, растительных масел (санитарная обработка, CIP-мойка);
-
фармацевтическая и биофармацевтическая промышленность – системы для производства лекарственных препаратов, вода для инъекций (WFI), чистые паропроводы;
-
биоферментация – реакторы и обвязывающие трубопроводы для культивирования микроорганизмов;
-
водоочистка и водоподготовка – системы обратного осмоса, ультрафильтрации, дистилляции;
-
холодильная техника и кондиционирование – трубопроводы хладагентов из нержавеющей стали;
-
контрольно-измерительное приборостроение – капиллярные трубки и соединительные линии.
7. Заключение
Выгорание легирующих элементов при сварке аустенитной нержавеющей стали является серьёзной проблемой, возникающей при избыточном тепловложении и недостаточной защите сварочной ванны. Она ведёт к снижению коррозионной стойкости, охрупчиванию и росту зерна металла шва, причём эти дефекты не выявляются стандартными методами неразрушающего контроля. Эффективным техническим решением является применение автоматических орбитальных сварочных аппаратов закрытого типа с цифровым управлением, водяным охлаждением и многоконтурной газовой защитой (серия ATTA CWH). Данное оборудование обеспечивает точный контроль тепловложения, исключает окисление и выгорание легирующих элементов, гарантирует стабильное качество сварных соединений для трубопроводов ответственного назначения, в том числе для пищевой, фармацевтической и других высокотехнологичных отраслей промышленности.