






1. Сущность метода односторонней сварки с обратным формированием корня шва
Технология односторонней сварки с формированием шва с двух сторон (односторонний сварочный процесс с получением качественного корня шва без доступа с обратной стороны) представляет собой метод, при котором сварка ведётся только с одной стороны стыка (со стороны лицевого шва). Однако за счёт точного подбора режимов – сварочного тока, напряжения, скорости перемещения, конструкции разделки кромок, использования подкладных колец (или флюса, или импульсного режима) – удаётся сформировать равномерное, плотное и аккуратное соединение одновременно с обеих сторон:
-
с лицевой стороны – получается ровный чешуйчатый валик без подрезов, наплывов и пор;
-
с обратной стороны (корень шва) – формируется гладкий (или слегка выпуклый) валик с полным проплавлением по всей толщине металла, без непроваров, прожогов и шлаковых включений.
Данный метод позволяет отказаться от трудоёмкой подварки корня с обратной стороны, что критически важно для замкнутых полостей, тонкостенных труб, теплообменников и деталей, к которым нет доступа изнутри.
Ключевые технологические преимущества:
-
высокое качество соединения (исключение непровара корня, пор, прожогов);
-
высокая производительность (сокращение времени на один стык за счёт исключения дополнительных проходов и переворотов);
-
универсальность (применим для углеродистых, нержавеющих сталей, титановых сплавов);
-
возможность полной автоматизации процесса.
Благодаря этим свойствам метод широко используется в производстве механических деталей, точных трубопроводов и в автомобильной промышленности.
2. Особенности сварочного производства в автомобильной отрасли
Автомобилестроение предъявляет к сварным соединениям исключительно жёсткие требования. Типовые сварочные операции включают:
-
сварка радиаторов и теплообменников (трубки малого диаметра, коллекторы);
-
сварка колёсных дисков (обечайки, штампованные элементы);
-
сварка топливных баков, амортизаторов, глушителей, выпускных систем;
-
сварка карданных валов, компонентов ходовой части и шасси.
Характерные особенности сварочного производства в автопроме:
-
крупносерийное и массовое производство (тысячи однотипных деталей в смену);
-
высокая скорость и такт выпуска;
-
жёсткие допуски на сборку (смещение кромок не более 0,5–1 мм);
-
необходимость стабильной повторяемости результатов (каждый шов должен быть идентичен предыдущему);
-
разнообразие применяемых сварочных процессов (TIG, MIG/MAG, контактная, лазерная).
3. Оборудование для закрытой орбитальной сварки труб серии ATTA CWH
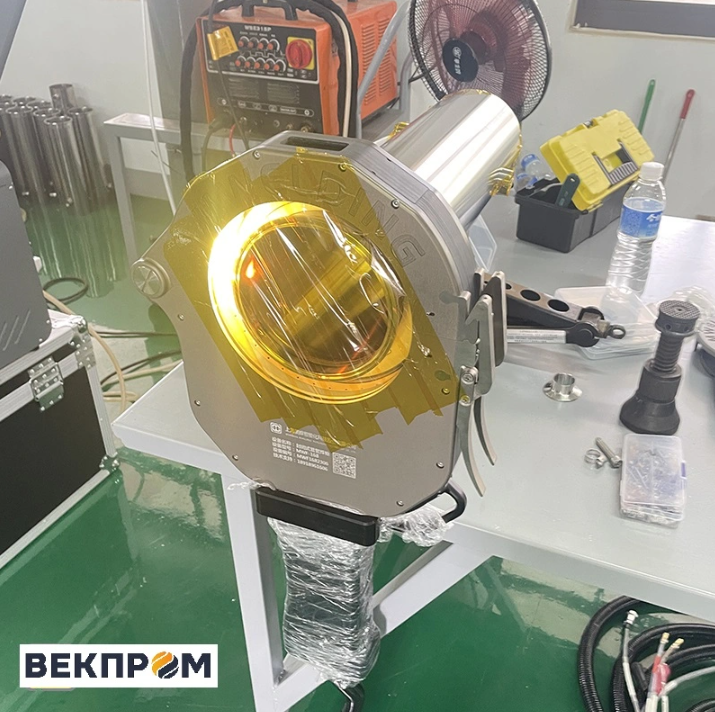
Сварочные аппараты ATTA CWH (модели CWH-12, CWH-40, CWH-80, CWH-120, CWH-168) представляют собой высокотехнологичные автоматические системы, специально предназначенные для односторонней сварки с двусторонним формированием шва. Оборудование ориентировано на трубы малого, среднего и большого диаметра и полностью соответствует требованиям прецизионных трубных соединений в автомобильной промышленности и общем машиностроении.
Конструктивные и функциональные особенности:
-
закрытая (герметичная) конструкция – обеспечивает стабильную аргоновую защиту зоны сварки и корня шва, предотвращает окисление;
-
водяное охлаждение всей системы – принудительная циркуляция охлаждающей жидкости через корпус горелки и кабели увеличивает продолжительность непрерывной работы (ПВ до 100%), продлевает срок службы горелки и предотвращает перегрев электрода при длительной эксплуатации;
-
четырёхконтурная защита шва аргоном – многозонная подача защитного газа (основное сопло, задняя защита электрода, внутренний поддув трубы, дополнительная газовая линза) гарантирует отсутствие пор, оксидных плёнок и «жёлтого налёта»;
-
система обратной связи по скорости вращения – датчик в реальном времени отслеживает угловую скорость горелки и корректирует параметры сварки для компенсации биения и некруглости трубы;
-
гибкая система фиксации – самоцентрирующиеся цанговые зажимы и сменные адаптеры обеспечивают надёжное позиционирование и микронастройку под допуски заготовок;
-
полностью цифровая система управления – программируемый контроллер со встроенной базой данных сварочных параметров (диаметр, толщина стенки, материал) позволяет даже неопытному оператору выбрать правильный режим и запустить процесс;
-
малый вес и компактность – оборудование легко переносится, быстро устанавливается на трубу и пригодно для работы в стеснённых условиях.
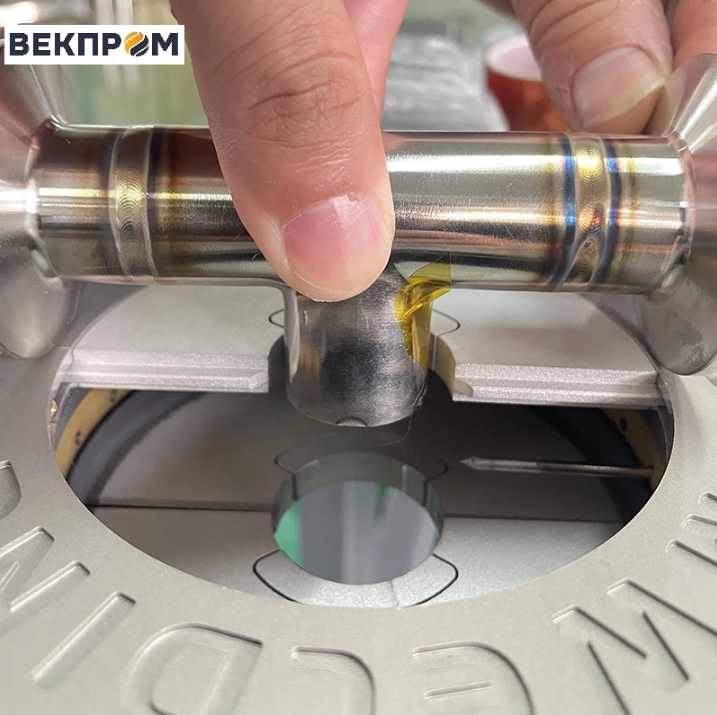
Типы обрабатываемых деталей и соединений:
Аппараты ATTA CWH оптимальны для высокоточной сварки:
-
труб из нержавеющей стали (AISI 304, 316, 321 и др.);
-
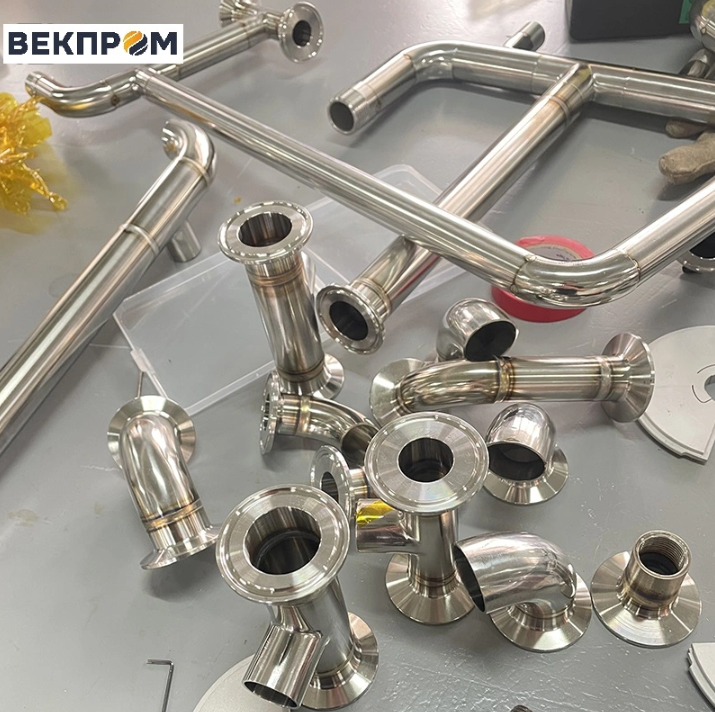
стыковых соединений «труба–труба», «труба–отвод», «труба–тройник», «труба–фланец», «труба–переходник», U-образных труб.
Модельный ряд и диапазоны диаметров:
| Модель | Диапазон наружных диаметров труб, мм |
|---|---|
| ATTA CWH-12 | 6 – 12 |
| ATTA CWH-40 | 12 – 40 |
| ATTA CWH-80 | 40 – 80 |
| ATTA CWH-120 | 80 – 120 |
| ATTA CWH-168 | 120 – 168 |
4. Технологические инновации
-
Импортные комплектующие и модульный дизайн – ключевые узлы (редукторы, двигатели, контроллеры, газовые клапаны) от ведущих мировых производителей; модульная конструкция позволяет быстро заменять изношенные элементы (цанги, сопла, газовые линзы, токоподводящие губки) без специального инструмента.
-
Водяное охлаждение – обеспечивает продолжительную непрерывную работу (100% ПВ), стабильность сварочных параметров и защиту вольфрамового электрода от перегрева.
-
Четырёхконтурная газовая защита – основной поток аргона через сопло, задняя защита электрода, внутренний поддув трубы (защита корня шва), дополнительная газовая линза. Практически исключает поры, окисление и «жёлтый налёт».
-
Автоматическая регулировка длины дуги (ARC) и стабилизация скорости – датчики отслеживают фактическую скорость вращения горелки и при её отклонении корректируют сварочный ток, компенсируя биение направляющей и некруглость трубы.
-
Цифровая база данных параметров – в памяти контроллера хранятся проверенные режимы сварки (ток, напряжение, скорость, частота импульсов, расход газа) для различных материалов и типоразмеров. Оператор выбирает диаметр и толщину стенки – система автоматически загружает оптимальные настройки. Это позволяет использовать операторов без специальной сварочной квалификации.
-
Простота освоения – интуитивно понятный интерфейс и пошаговые подсказки позволяют персоналу без опыта освоить оборудование всего за 2 часа (включая настройку и выполнение нескольких пробных стыков).
5. Результаты внедрения и отзывы промышленных клиентов
Автоматические сварочные установки закрытого типа ATTA CWH с момента выхода на рынок демонстрируют высокую эффективность и стабильное качество продукции. Клиенты отмечают:
-
стабильность процесса – повторяемость параметров от стыка к стыку, независимость от усталости оператора;
-
аккуратное формирование шва – равномерная чешуйчатость, отсутствие подрезов, непроваров и пор;
-
высокую производительность – по сравнению с ручной TIG-сваркой время на один стык сокращается в 2–3 раза;
-
снижение доли брака и доработок – за счёт автоматической стабилизации режимов;
-
замену квалифицированных сварщиков на операторов – снижение затрат на персонал и упрощение управления производством.
Оборудование серии ATTA CWH становится идеальным выбором для операций сварки труб, позволяя повысить производительность, улучшить качество готовой продукции и расширить технологические возможности.
6. Области применения
Технология односторонней сварки с формированием шва с двух сторон, реализованная в линейке ATTA CWH, широко применяется в следующих отраслях:
-
авиастроение – сварка топливных систем, гидравлических линий, трубопроводов кондиционирования;
-
автомобилестроение – выпускные системы, топливные магистрали, системы охлаждения, компоненты подвески и шасси;
-
нефтехимическая промышленность – прецизионные трубопроводы для агрессивных сред, теплообменники, реакторы.
Применение этой технологии способствует повышению качества и производительности продукции, снижению временных и финансовых затрат, что даёт компаниям существенные экономические выгоды.