








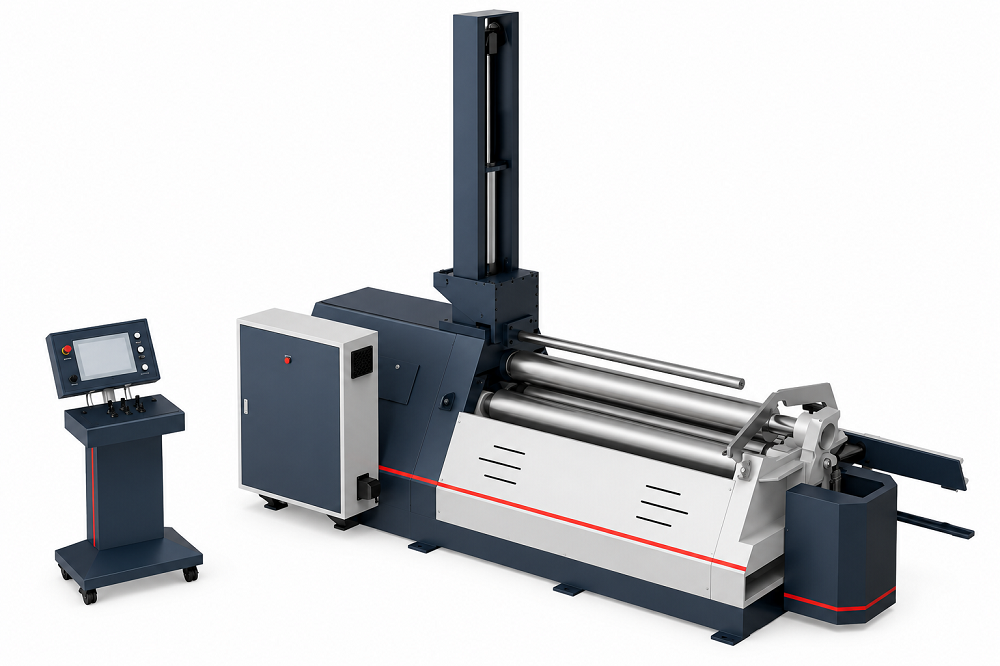
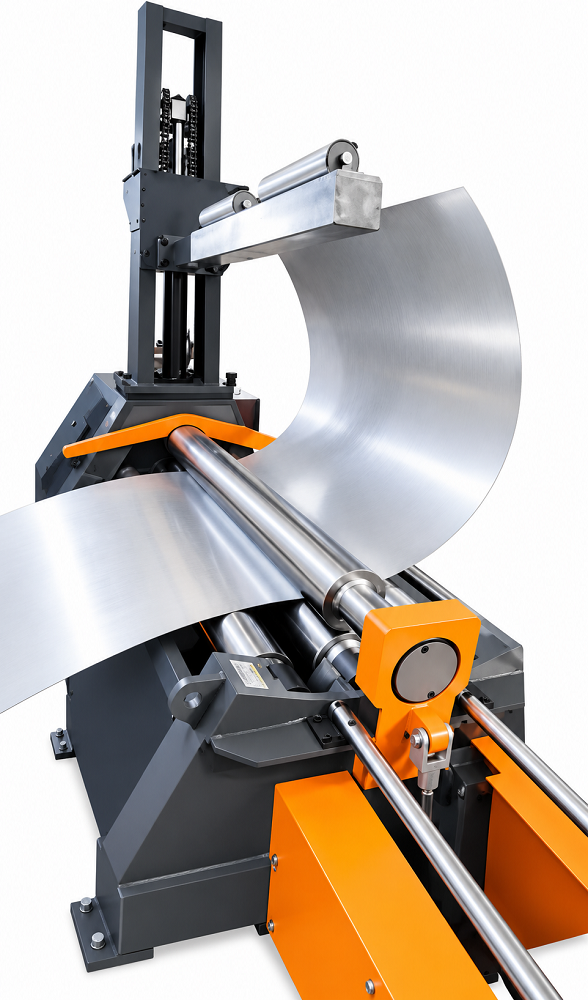
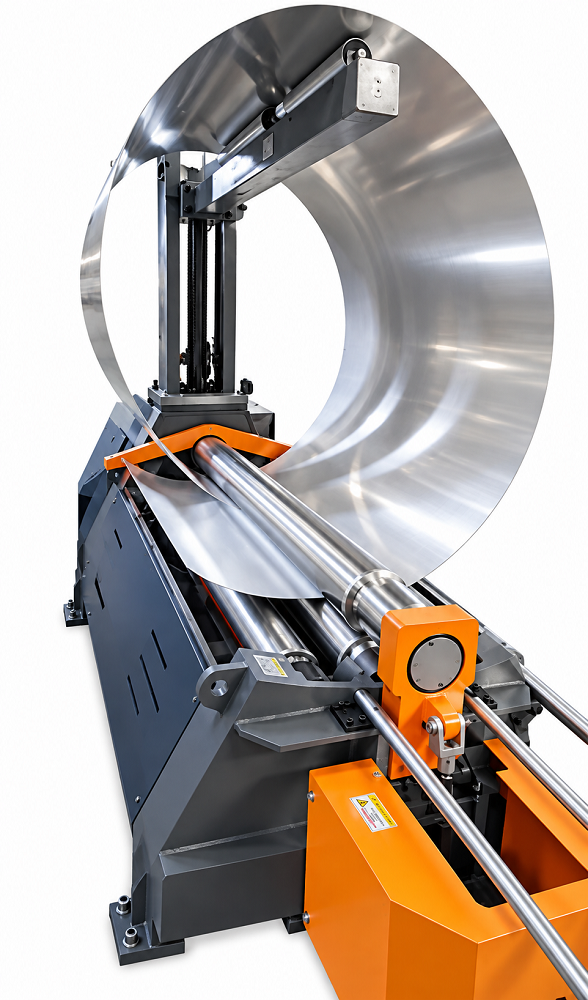
Четырехвалковый гидравлический станок с ЧПУ YR4-6×1500
Сравнить
Поделиться
В избранное
Описание
1 Назначение и область применения
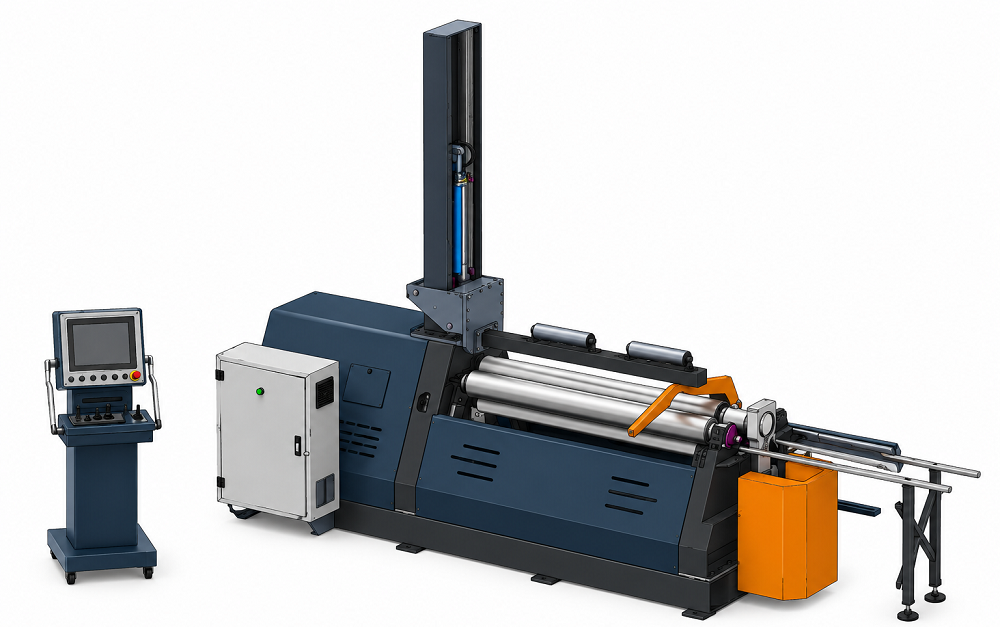
Станок предназначен для холодной вальцовки листового металла с формированием цилиндрических, конических и программируемых профильных деталей. Конструкция выполнена по четырёхвалковой схеме с гидравлическим приводом и цифровым управлением. Верхний валок является ведущим; нижний и боковые валки обеспечивают зажим, позиционирование и формообразование заготовки.
В версии с компьютерным ЧПУ технологическое программное обеспечение позволяет задавать геометрические параметры изделия, хранить и повторно использовать настройки, а также формировать не только круглые, но и профильные детали - эллипсы, овальные/«стадионные» формы, прямоугольные контуры со скруглениями и произвольные профили.
1.1 Типовые задачи
- серийная и мелкосерийная вальцовка обечаек и цилиндрических деталей;
- предварительная гибка кромок и последующая вальцовка заготовки;
- изготовление конических деталей за счёт наклона рабочих валков и использования направляющего устройства;
- получение нестандартных контуров по последовательности программных перемещений;
- работа с крупноформатным листом шириной до 1500 мм с возможностью применения подающих, поддерживающих и разгрузочных приспособлений.
1.2 Для каких производств ориентировано оборудование
Изготовитель позиционирует четырёхвалковую схему как удобную для предприятий, которым важны высокая повторяемость, снижение зависимости от квалификации оператора, работа одним оператором и рост производительности. В исходной инструкции отдельно указана целесообразность применения механизмов подачи и поддержки при больших размерах листа, высокой загрузке или повышенных требованиях к безопасности.
2 Ключевые преимущества и особенности
|
Особенность |
Практический смысл |
|
Полностью гидравлическая схема |
Рабочее перемещение нижнего и боковых валков выполняется гидроцилиндрами; верхний валок приводится гидромотором через планетарный редуктор. |
|
Регулируемое усилие зажима |
Давление между верхним и нижним валками регулируется через гидростанцию в зависимости от толщины и ширины листа. |
|
Синхронизация валков |
Перемещения контролируются датчиками положения и системой управления; в инструкции заявлена синхронность боковых и нижнего валка в пределах 0,2 мм. |
|
Предварительная гибка |
Боковые валки перемещаются по направляющим и обеспечивают предварительное подгибание края с остаточной прямой частью не более 1,5 толщины листа. |
|
Малые диаметры |
Возможность вальцовки цилиндра диаметром примерно 1,8 диаметра верхнего валка; для максимальной нагрузки указано Ø300 мм. |
|
Постоянная смазка подшипников |
Технология долговременной смазки подшипников рабочих валков. |
|
ЧПУ и память программ |
Сохранение параметров и файлов изделий, автоматическое позиционирование, поиск ранее использованных параметров и оперативная корректировка. |
|
Интеграция в цифровое производство |
Предусмотрены интерфейсы R232/R485 или промышленный Ethernet для чтения производственных данных MES-системой (ЧПУ-версии). |
3 Основные технические характеристики
|
Схема |
4 рабочих валка, гидравлический привод, цифровое/компьютерное ЧПУ |
|
|
Верхний валок |
Ø170 мм |
|
|
Нижний валок |
Ø160 мм |
|
|
Боковые валки |
Ø150 мм |
|
|
Максимальная толщина углеродистой стали |
0,8-6,0 мм; для T6 × W1500 минимальный диаметр Ø300 мм при σs ≤245 МПа |
|
|
Нержавеющая сталь |
0,8-4,0 мм; для толщины ≤3,0 мм указан мин. Ø300 мм, для 4 мм при ширине 1500 мм - мин. Ø400 мм |
|
|
Максимальная предварительная гибка |
4 мм |
|
|
Максимальная ширина листа |
1500 мм |
|
|
Максимальный диаметр вальцовки |
1500 мм |
|
|
Предел текучести материала |
≤245 МПа |
|
|
Привод рабочего валка |
верхний валок - гидромотор |
|
|
Скорость вальцовки |
около 4,0 м/мин; |
|
|
Остаточная прямая кромка после предгиба |
≤1,5 толщины листа |
|
|
Установленная мощность |
3,75 кВт; |
|
|
Рабочее давление гидросистемы |
19,5 МПа |
|
|
Основное питание |
AC 380 В ±15%, 50 Гц ±2% |
|
4 Диапазон обработки материалов
|
Материал / режим |
Толщина |
Ширина |
Особенности |
|
Углеродистая сталь |
0,8-6,0 мм |
до 1500 мм |
Ø300 мм при максимальной заявленной нагрузке T6 × W1500, σs≤245 МПа |
|
Нержавеющая сталь |
0,8-4,0 мм |
до 1500 мм |
≤3,0 мм: мин. Ø300 мм; 4,0 мм при W1500: мин. Ø400 мм |
|
Конусные детали |
по возможностям листа |
в пределах рабочей ширины |
наклон нижнего/боковых валков + направляющее устройство малой стороны конуса |
|
Нестандартный профиль |
задаётся программой |
в пределах рабочей зоны |
эллипс, овальный/«стадион», прямоугольный профиль, произвольный контур |
Производительность относительно трёхвалкового станка: прирост порядка 50-80% за счёт устойчивого зажима листа и организации процесса в четырёхвалковой схеме. Это зависит от конкретной детали, материала, квалификации оператора и организации подачи.
5 Принцип работы четырёхвалковой схемы
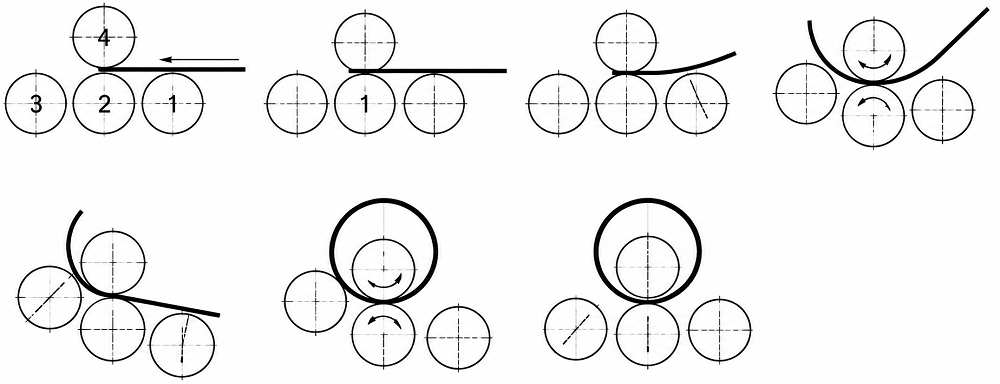
Рисунок 1. Последовательность положения рабочих валков и формирование обечайки.
- Лист подаётся в рабочую зону между верхним и нижним валками.
- Нижний валок поднимается и зажимает лист относительно неподвижного по высоте верхнего ведущего валка.
- Боковой валок поднимается на заданную позицию и формирует предварительный изгиб кромки.
- Верхний валок вращается от гидромотора; движение листа передаёт вращение нижнему и боковым валкам.
- Перемещение одного или обоих боковых валков формирует требуемый радиус; система управления контролирует положение по датчикам.
- После завершения детали откидная опора верхнего валка открывается гидроцилиндром, балансировочный механизм удерживает верхний валок и позволяет снять обечайку.
5.1 Автоматическое выравнивание и подача
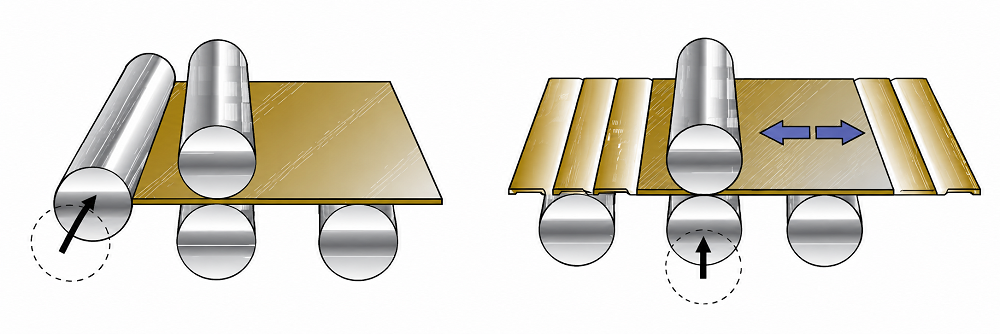
Рисунок 2. Выравнивание листа боковым валком и удержание листа между верхним и нижним валками
Боковой валок используется для немедленного выравнивания листа по принципу гидравлического упора. Во время подачи лист остаётся зажатым между верхним и нижним валками, что должно обеспечивать стабильное позиционирование и равномерность подачи.
6 Конструкция станка
Основу машины составляют общий сварной фундамент/станина, левая и правая рамы, верхний валок, нижний валок, два боковых валка, привод, откидная опора, гидравлическая система и система управления. Рамы установлены на общем основании и образуют жёсткий несущий корпус.
|
Узел |
Описание |
|
Верхний валок |
Основной ведущий валок. Положение по высоте фиксировано; вращение осуществляется гидромотором через планетарный редуктор. Привод предусматривает торможение для уменьшения инерции и прямого участка. |
|
Нижний валок |
Перемещается по направляющим вверх/вниз гидроцилиндрами; участвует в зажиме листа и может работать с наклоном при изготовлении конусов. |
|
Боковые валки |
Два ведомых валка, вращаемых трением о лист. Подъём/опускание выполняется гидроцилиндрами с контролем положения. |
|
Откидная опора |
Левая опора верхнего валка открывается/закрывается гидроцилиндром для снятия замкнутой обечайки. |
|
Балансировочный механизм |
Поддерживает верхний валок при открытой откидной опоре и обеспечивает возможность вывода готовой детали. |
|
Направляющие |
В описании ЧПУ-версии заявлены высококачественные линейные направляющие перемещения рабочих валков. |
|
Станина и рамы |
Сварные конструкции с термообработкой/отжигом для снятия внутренних напряжений; поверхности подвергаются дробеструйной обработке и окраске. |
7 Рабочие валки и подшипниковые узлы
Материал рабочих валков 42CrMo, с контролем УЗК; твёрдость HB260-300.
- для валков применяется ковка, термообработка и ультразвуковой контроль;
- в качестве опор используются тяжёлые самоустанавливающиеся роликовые подшипники;
- самоустанавливающаяся схема подшипников рассчитана на компенсацию перекоса/наклона валов и особенно полезна при конической вальцовке;
- технология долговременной смазки, уменьшающая потребность в регулярном обслуживании подшипников.
8 Гидравлическая система
Гидросистема состоит из насоса, блоков клапанов и соединительной арматуры. Гидростанция размещается на основании либо выполняется отдельно от станины.
|
Рабочее давление |
19,5 МПа |
|
|
Основные контуры |
контур регулирования и защиты по давлению; контур синхронизации; контур регулирования скорости |
|
|
Защита цилиндров |
подъём/опускание нижнего и боковых валков защищены предохранительными/переливными клапанами |
|
|
Контроль синхронности |
высокоточные датчики перемещения + управляющая система, сравнивающая фактические положения двух сторон |
|
|
Предварительный сброс давления |
заявленная технология предварительной разгрузки для снижения гидравлических ударов и увеличения ресурса трубопроводов/уплотнений |
|
|
Фильтрация |
высокоточные фильтры всасывания и возврата; воздушный фильтр бака; тонкая фильтрация в магистралях |
|
|
Температура масла |
нормальный диапазон 15-65 °C по инструкции; ниже 15 °C предусмотрен автоматический нагрев, выше 65 °C - охлаждение |
|
|
Диагностика |
контрольные точки на входах/выходах гидросистемы для поиска неисправностей и обслуживания |
|
|
Технический смысл гидравлической синхронизации Положение двух сторон нижнего и боковых валков непрерывно сравнивается по датчикам. Управляющая система корректирует движение цилиндров, уменьшая перекос валка. Синхронность бокового и нижнего валка в пределах 0,2 мм.
|
||
9 Система ЧПУ и автоматизация
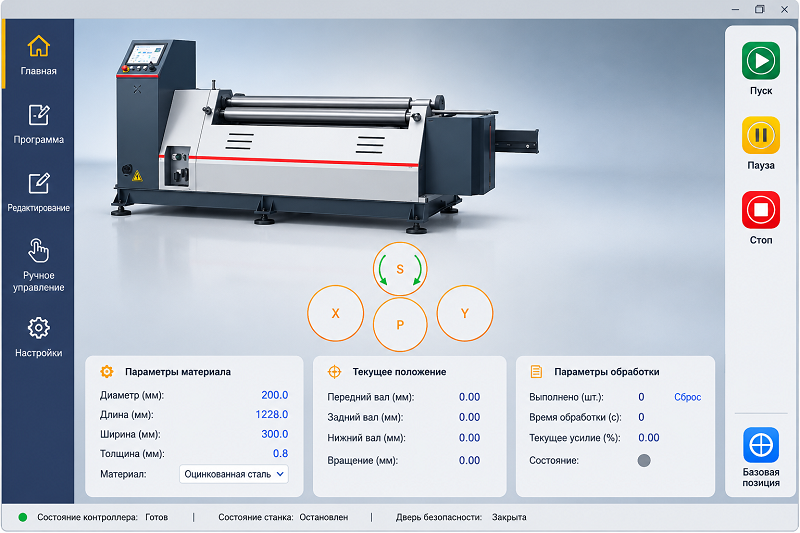
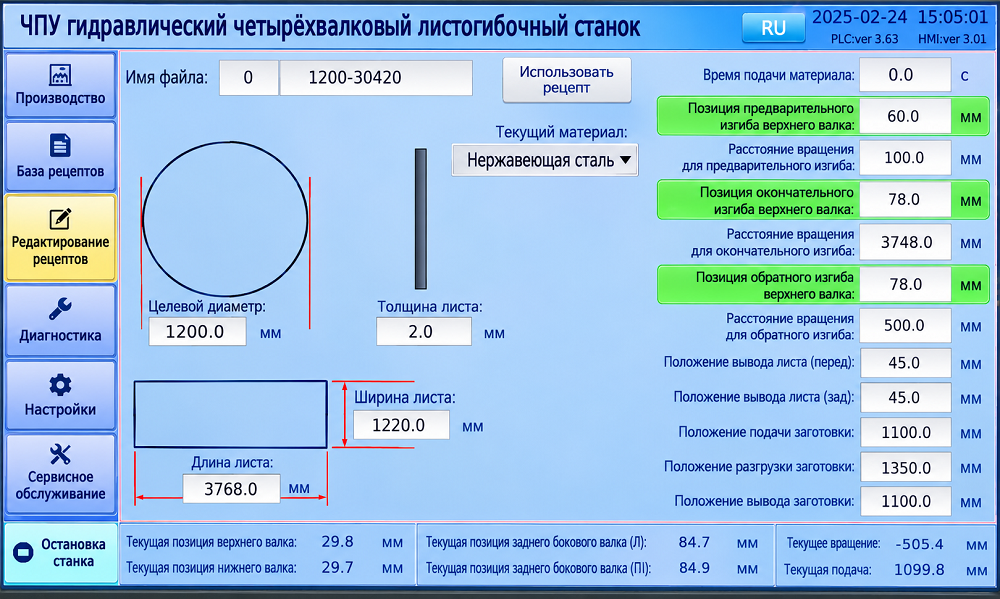
Рисунок 3. Главный экран компьютерной системы управления: положение валков, параметры материала и состояние обработки.
Компьютерная версия ЧПУ разработана с упором на визуальное управление без необходимости программирования на языке ЧПУ. Интерфейс отображает положение рабочих органов, заданные параметры материала и состояние цикла. На отдельном мобильном пульте предусмотрены физические кнопки, джойстик и индикаторы для оперативного вмешательства оператора.
|
Функция |
Описание |
|
Параметризованная настройка |
имя файла, материал, целевой диаметр, теоретическая длина окружности, ширина и толщина листа и другие технологические параметры |
|
Расчёт исходных положений |
по заданным диаметру и толщине система рассчитывает ориентировочные позиции предгиба; значения можно откорректировать и сохранить |
|
Память изделий |
сохранение файлов и параметров, повторный вызов, обновление параметров |
|
Автоматическое позиционирование |
машина может вернуться к ранее записанной позиции валков, сокращая подготовку повторной партии |
|
Онлайн-коррекция |
параметры можно изменять в процессе настройки; предусмотрена настройка импульсного коэффициента датчиков после замены |
|
Цифровая индикация |
динамическое отображение текущих перемещений/положений механизмов |
|
Связь с MES |
в описании заявлены интерфейсы R232, R485 или промышленный Ethernet для чтения производственных данных |
|
Защита от ошибочных действий |
программные ограничения и межблокировки для снижения риска неверных команд и повреждения оборудования |
10 Программируемые геометрии
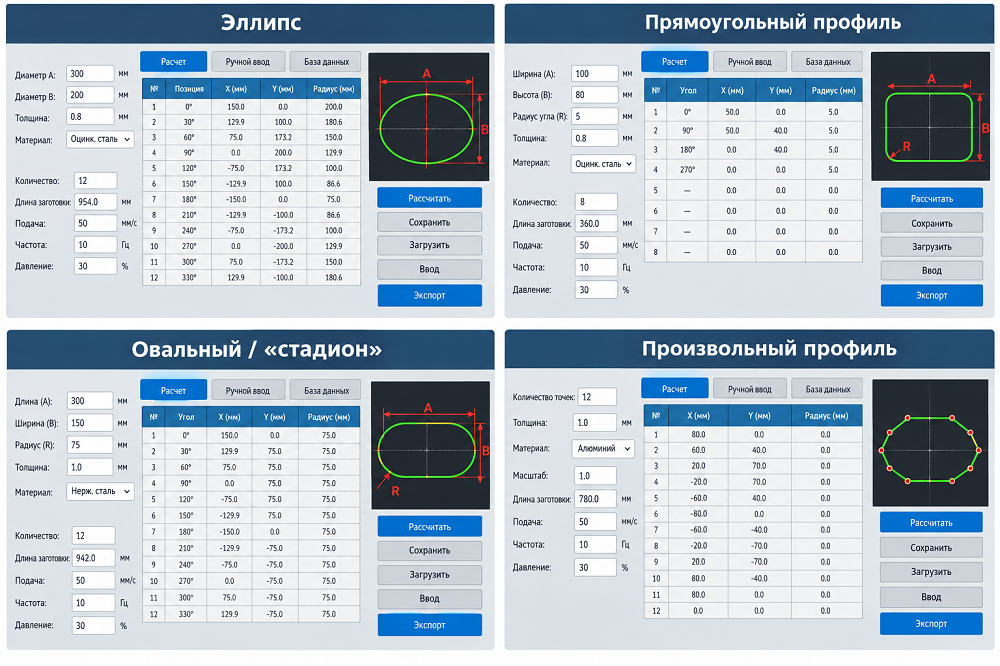
Рисунок 4. Примеры экранов ЧПУ для эллиптических, прямоугольных, овальных и произвольных профилей.
В ЧПУ показаны отдельные режимы для круглого профиля, эллипса, прямоугольного/скруглённого профиля, «стадионной» формы и произвольного контура. Для нестандартной детали программное обеспечение формирует последовательность участков, где задаются длины прямых и радиусы/координаты переходов.
11 Повторяемость, память и серийная работа
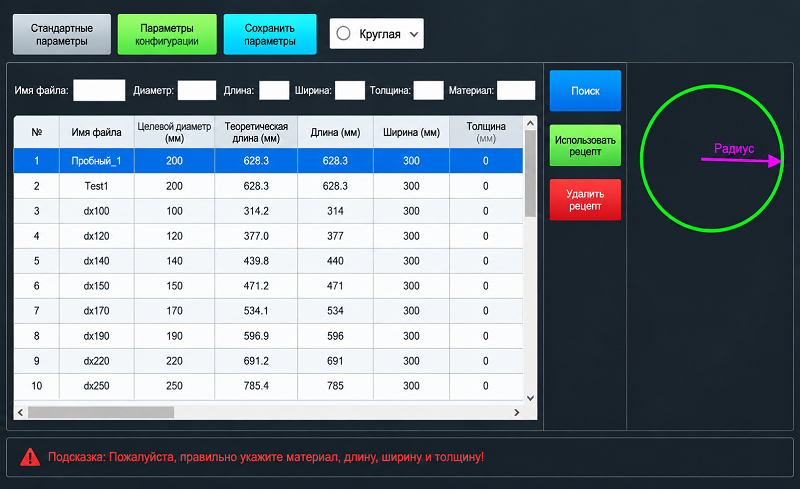
Рисунок 5. Экран библиотеки/памяти изделий для повторного вызова ранее сохранённых параметров.
Для серийных изделий предусмотрено сохранение файла с геометрией и параметрами. При повторном производстве оператор может загрузить ранее отработанные значения, после чего система выполняет автоматическое позиционирование рабочих валков. Это уменьшает количество повторных ручных настроек и обеспечивает воспроизводимость технологического процесса.
12 Система безопасности и защит
|
Защищаемый узел |
Реализованные меры |
|
|
Электродвигатели |
автоматические выключатели от короткого замыкания/сверхтока и тепловые реле от перегрузки |
|
|
Откидная опора |
верхний и нижний конечные выключатели гидроцилиндра открытия/закрытия |
|
|
Аварийный останов |
кнопки Emergency Stop на пульте и у откидной опоры; в инструкции указано дистанционное отключение общего питания |
|
|
PLC / управление |
индикация неисправности PLC и программные ограничения ошибочных действий |
|
|
Электрические защиты |
защита от сверхтока, перегрузки, короткого замыкания, пониженного напряжения; в инструкции дополнительно указана защита от обрыва/пропадания фазы |
|
|
Тормозная система |
уменьшение инерции вращающихся узлов, повышение точности остановки и плавности движения |
|
|
Гидравлическая защита |
переливные клапаны и защита от превышения давления в контурах подъёма валков |
|
Преимущества
Высокая производительность четырёхвалковой схемы. Лист удерживается между верхним и нижним валками, а боковые валки выполняют формообразование и предварительный подгиб. Это сокращает количество ручных операций и облегчает обработку серийных изделий. Производитель заявляет прирост производительности порядка 50–80% по сравнению с трёхвалковой схемой, при этом фактический результат зависит от детали, материала и организации подачи.
Предварительная гибка кромок с малым прямым участком. Боковые валки позволяют выполнять предварительный подгиб края заготовки; заявленная остаточная прямая часть после предгиба составляет не более 1,5 толщины листа. Это уменьшает непрокатанный участок и улучшает качество стыка цилиндрической обечайки.
Стабильный и регулируемый зажим листа. Усилие зажима между верхним и нижним валками регулируется через гидросистему в зависимости от толщины и ширины заготовки. Постоянное удержание листа помогает уменьшить проскальзывание и повысить стабильность процесса.
Высокая точность синхронизации. Положение нижнего и боковых валков контролируется высокоточными датчиками перемещения, а система управления корректирует движение гидроцилиндров. В документации заявлена синхронность перемещений в пределах 0,2 мм.
Автоматическое выравнивание заготовки. Один из боковых валков используется как направляющий гидравлический упор. Во время подачи лист остаётся зажатым между верхним и нижним валками, что способствует стабильному позиционированию и равномерной подаче материала.
Возможность работы с малым диаметром изделий. Возможность получения цилиндров диаметром примерно 1,8 диаметра верхнего валка. Для максимальной заявленной нагрузки 6 × 1500 мм при пределе текучести до 245 МПа минимальный диаметр Ø300 мм.
Широкий диапазон материалов и толщин. Для углеродистой стали диапазон 0,8–6,0 мм, для нержавеющей стали — 0,8–4,0 мм, при максимальной ширине листа 1500 мм. Это позволяет использовать станок для широкого круга задач в металлообработке.
Вальцовка конических деталей. Нижний и боковые валки могут работать с наклоном, а конструкция предусматривает направляющее устройство для малого диаметра конуса. Это расширяет область применения станка по сравнению с оборудованием, рассчитанным только на цилиндрические изделия.
Компьютерное ЧПУ без необходимости сложного программирования. Интерфейс рассчитан на визуальную работу оператора: задаются материал, диаметр, длина окружности, ширина и толщина листа. Система рассчитывает ориентировочные положения валков для предгиба, после чего значения можно скорректировать и сохранить.
Память технологических параметров. Для серийного производства можно сохранить геометрию и параметры изделия, а затем вызвать их повторно. Система автоматически возвращает валки к ранее записанным позициям, что сокращает время переналадки и повышает воспроизводимость процесса.
Изготовление не только круглых деталей. В ЧПУ предусмотрены режимы для круглых, эллиптических, овальных/«стадионных», прямоугольных со скруглениями и произвольных контуров. Для нестандартных изделий программное обеспечение формирует последовательность участков с заданными прямыми, радиусами и координатами переходов.
Снижение зависимости от квалификации оператора. Производитель позиционирует систему как удобную для работы одним оператором. Сохранение программ, автоматическое позиционирование и визуальный интерфейс уменьшают объём ручных расчётов и повторной настройки.
Интеграция в цифровое производство. Для ЧПУ-версииинтерфейсы R232, R485 или промышленный Ethernet, через которые MES-система может получать производственные данные. Это позволяет включать станок в цифровую производственную инфраструктуру предприятия.
Надёжная гидравлическая система. В гидросистеме предусмотрены регулирование давления, синхронизация, регулирование скорости, предохранительные клапаны, фильтрация и контрольные точки для диагностики. Заявленная технология предварительного сброса давления предназначена для уменьшения гидроударов и увеличения ресурса трубопроводов и уплотнений.
Сниженная потребность в обслуживании подшипников. Используются тяжёлые самоустанавливающиеся роликовые подшипники, которые компенсируют перекосы рабочих валков, что особенно важно при конической вальцовке. Также заявлена технология долговременной смазки.
Удобное извлечение готовой детали. После завершения вальцовки откидная опора верхнего валка открывается гидроцилиндром, а балансировочный механизм удерживает валок, позволяя снять замкнутую цилиндрическую обечайку без сложных дополнительных операций.
Комплексная система защиты. В конструкции предусмотрены защита от перегрузки и короткого замыкания, аварийный останов, конечные выключатели откидной опоры, защита гидросистемы от превышения давления, программные блокировки и тормозная система.
