








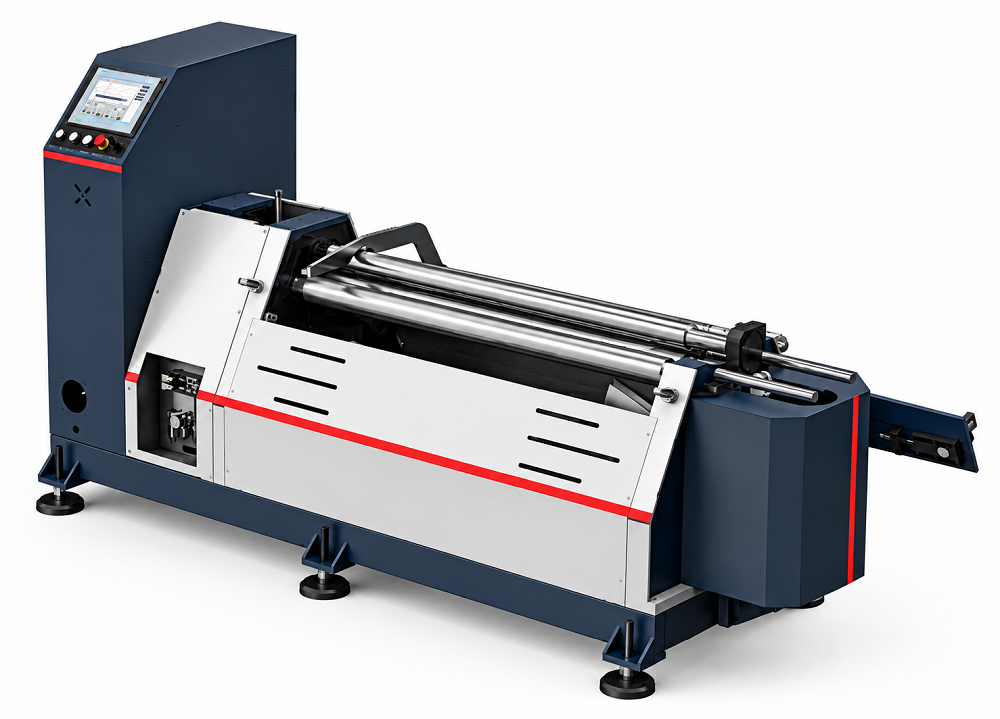
Сервоприводной четырёхвалковый станок с ЧПУ SR4-1.5×1300
Сравнить
Поделиться
В избранное
Описание
SR4-1.5×1300 — четырёхвалковый листовальцовочный станок с цифровым управлением и сервоприводами. По описанию производителя верхний валок является приводным при вращении, нижний и боковые валки — ведомыми при вращении; их подъём и опускание выполняются сервоприводами через механические передачи. Такая схема предназначена для предварительной гибки кромок и последующего сворачивания листа в цилиндр за одну установку без переворота заготовки.
Производитель ориентирует модель на работу с тонколистовой углеродистой, нержавеющей и, согласно таблице применяемости, оцинкованной сталью. Управление осуществляется через PLC и сенсорную панель, предусмотрены сохранение рецептов, онлайн-коррекция параметров, синхронное перемещение валков и комплекс электрических защит.
1. Назначение и область применения
Станок предназначен для холодной вальцовки листового металла с получением цилиндрических обечаек и трубчатых заготовок малого и среднего диаметра. Конструкция четырёхвалковой схемы обеспечивает удержание листа между верхним и нижним валками, предварительную гибку обеих кромок и формирование окружности при одной установке.
В исходном материале станок рекомендуется пользователям, которым важны простота освоения, высокая производительность, повышенная повторяемость и возможность работы одним оператором. В качестве типовых задач указаны серийные операции, где требуется быстро вызывать ранее настроенные параметры из сохранённых рецептов.
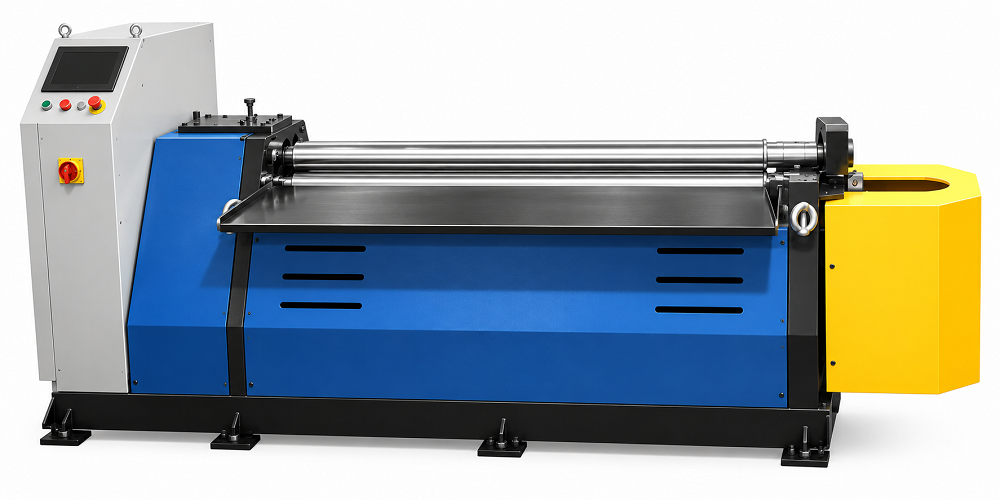
Типовые области применения
- изготовление цилиндрических оболочек и тонкостенных трубчатых деталей;
- вентиляционные и воздуховодные элементы, HVAC-заготовки;
- обечайки из нержавеющей и углеродистой стали;
- серийное производство однотипных изделий по сохранённым рецептам;
- операции, где критичны малая остаточная прямая кромка и стабильная геометрия.
2. Ключевые преимущества и особенности
|
Особенность |
Практический эффект |
|
Полный сервопривод |
Обеспечивает быстрый отклик, синхронность перемещений и высокую точность позиционирования. |
|
Энергоэффективность |
Приводная мощность — около 60% от традиционной схемы аналогичного назначения. |
|
Регулируемое усилие зажима |
Крутящий момент сервопривода задаётся с экрана, что позволяет подбирать усилие под толщину и ширину листа и снижать риск проскальзывания. |
|
Одна установка |
Предварительная гибка обеих кромок и формирование цилиндра выполняются без переворота листа. |
|
Малый минимальный диаметр |
Возможность сворачивания цилиндра диаметром до 1,5 диаметра верхнего валка. |
|
Хранение рецептов |
Параметры изделий сохраняются и повторно вызываются, сокращая время переналадки. |
|
Автоматическое выравнивание |
Боковой валок используется для выравнивания листа перед вальцовкой. |
|
Подшипники прокатного типа |
Сниженное трение, меньшая требуемая мощность и возможность стабильной работы с тонким листом. |
|
Снижение обслуживания |
«Постоянная смазка» подшипников на срок службы. |
3. Принцип работы
- Лист подаётся между верхним и нижним валками. Нижний валок поднимается и зажимает заготовку.
- Один из боковых валков используется как опорный и выравнивающий; заготовка фиксируется в заданном положении.
- Подъём бокового валка формирует предварительный загиб первой кромки.
- После прокатки первой зоны один боковой валок опускается, второй поднимается, и выполняется предварительный загиб второй кромки без извлечения и разворота листа.
- Дальнейшим согласованным вращением верхнего валка и положением боковых валков лист сворачивается до требуемой кривизны.
- После завершения цикла откидная часть верхнего валка открывается пневмоцилиндром, что позволяет снять готовую обечайку.
3.1 Автоматическое выравнивание листа
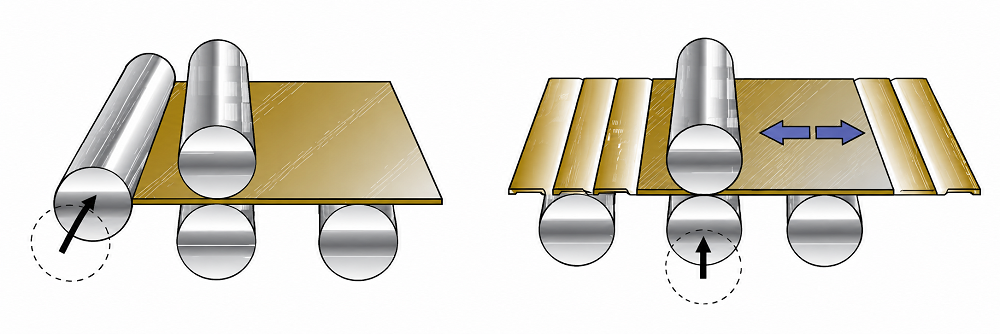
Рис. 2. Слева — автоматическое выравнивание боковым валком; справа — удержание и подача листа между верхним и нижним валками
Боковой валок действует как упор/линейка и помогает автоматически выровнять лист. Во время подачи заготовка остаётся зажатой между верхним и нижним валками, что должно обеспечивать устойчивое позиционирование.
4. Основные технические характеристики
|
Модель |
W11SK-1.5×1300 |
|
Диаметр верхнего валка |
Ø72 мм; кованая сталь 42CrMo |
|
Диаметр нижнего валка |
Ø90 мм; кованая сталь 42CrMo |
|
Диаметр боковых валков |
Ø80 мм; кованая сталь 42CrMo |
|
Материалы листа (основная таблица) |
холоднокатаная углеродистая сталь, нержавеющая сталь |
|
Диапазон обработки по основной таблице |
0,5–1,5 мм (углеродистая/холоднокатаная); 0,5–1,0 мм (нержавеющая) |
|
Максимальная толщина вальцовки |
1,0 мм — по основной таблице параметров |
|
Максимальная толщина предварительной гибки |
1,0 мм — по основной таблице параметров |
|
Максимальная ширина листа |
1250 мм |
|
Привод рабочих механизмов |
полный сервопривод |
|
Предел текучести листа |
≤245 МПа |
|
Скорость вальцовки |
около 10 м/мин |
|
Остаточная прямая кромка после предварительной гибки |
≤1,0 толщины листа |
|
Суммарная установленная мощность |
4,2 кВт |
|
Электропитание |
трёхфазная пятипроводная сеть, 380 В, 50 Гц |
5. Диапазон обрабатываемых деталей
Ниже приведены все числовые сочетания, указанные в таблице «Подходящие размеры заготовок».
|
Материал / режим |
Диаметр |
Толщина листа |
Длина / ширина |
|
Общий диапазон, углеродистая сталь |
85–500 мм |
0,8–2,0 мм* |
ширина до 1250 мм |
|
Общий диапазон, нержавеющая сталь |
100–500 мм |
0,8–2,0 мм* |
ширина до 1250 мм |
|
Углеродистая сталь — минимальный диаметр |
85 мм |
0,8–1,0 мм |
≤1250 мм |
|
Углеродистая сталь — повышенная толщина |
130 мм |
1,5 мм |
≤600 мм |
|
Нерж. сталь 304 — минимальный диаметр |
100 мм |
0,8–1,0 мм |
≤1219 мм |
|
Нерж. сталь 304 |
125 мм |
1,2 мм |
≤500 мм |
|
Нерж. сталь 304 — пример 2 мм |
355 мм |
2,0 мм |
≤600 мм |
5.1 Иллюстрации результатов формовки
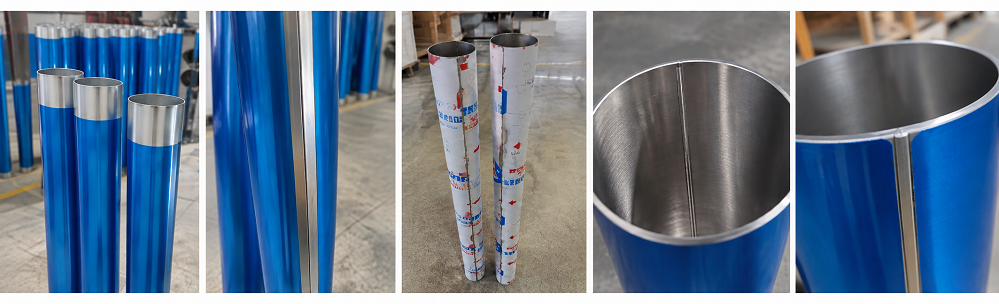
Рис. 3. Примеры готовых цилиндрических изделий, приведённые производителем на стр. 8
6. Конструкция и механическая часть
Основная механическая система включает верхний валок, нижний валок, два боковых валка, главный привод, откидное устройство, левую и правую боковые стойки и станину.
Последовательность изготовления рабочих валков: слиток стали с анализом химического состава → визуальный контроль поверхности → ковка заготовки → отжиг после ковки → ультразвуковой контроль (UT) → черновая механическая обработка → испытание механических свойств → термообработка (закалка/отпуск, улучшение) → повторный UT → получистовая обработка → чистовая обработка.
|
Узел |
Конструктивное исполнение / функция |
|
Верхний валок |
Фиксирован по положению, является приводным при вращении и может вращаться в обоих направлениях. На стороне выгрузки предусмотрена откидная опора. |
|
Нижний валок |
Ведомый при вращении; подъём/опускание выполняется сервоприводом через механическую передачу. Обеспечивает зажим листа с верхним валком. |
|
Боковые валки |
Ведомые при вращении от трения с листом. Перемещаются линейно по направляющим; каждый имеет отдельный сервопривод подъёма/опускания. |
|
Откидное устройство |
Открытие и возврат откидной части верхнего валка выполняются пневматическим цилиндром. |
|
Станина и боковые стойки |
Сварная конструкция из стального листа; после сварки выполняется отжиг для снятия напряжений. |
|
Передачи |
В источнике указаны шариковинтовые пары для вертикальных перемещений и синхронно-ременные механизмы в составе приводов. |
|
Подшипниковые опоры |
На шейках валков применяются тяжёлые цилиндрические роликоподшипники прокатного типа. |
6.1 Рабочие валки
Все четыре валка кованые детали из 42CrMo. Цикл грубой обработки, закалки и отпуска с твёрдостью HB280–300, затем чистовая обработка.
7. Система приводов и перемещений
Главный вращательный привод верхнего валка выполнен с сервомотором и редуктором, соединёнными с валком напрямую. Подъём нижнего и боковых валков реализован отдельными сервоприводными механизмами. Производитель противопоставляет эту схему традиционным гидроцилиндрам и механическим приводам, подчёркивая лучшую синхронность, управляемое усилие и отсутствие типичных люфтов механических систем.
|
Функция |
Реализация |
|
Вращение верхнего валка |
Сервомотор + редуктор, прямое сопряжение; реверсивное вращение. |
|
Подъём/опускание нижнего валка |
Сервопривод; синхронное позиционирование; контролируемое усилие зажима. |
|
Подъём/опускание каждого бокового валка |
Отдельный сервопривод; величина перемещения отображается на экране. |
|
Вращение нижнего и боковых валков |
Пассивное, за счёт трения с листом / рабочей зоной. |
|
Открытие откидной опоры |
Пневмоцилиндр. |
|
Торможение и динамика |
Сервоприводы используются для частых запусков/остановов под нагрузкой, уменьшения инерции и повышения плавности. |
8. Электрооборудование и система управления
Электросистема состоит из пульта оператора и шкафа управления. Питание — трёхфазная пятипроводная сеть 380 В / 50 Гц. Управление реализовано на PLC с человеко-машинным интерфейсом и цифровым заданием параметров сервоприводов.
|
Функция управления |
Описание |
|
PLC-управление |
Автоматизация последовательности вальцовки; уменьшенное количество релейных элементов; мониторинг состояния. |
|
Сенсорный интерфейс |
Отображение перемещений валков, настройка давления/момента, ввод рабочих параметров. |
|
Сохранение рецептов |
Параметры изделия настраиваются один раз, сохраняются и вызываются при повторном производстве. |
|
Онлайн-изменение параметров |
Допускается корректировка настроек в процессе эксплуатации; заявлены функции обмена данными и передачи команд. |
|
Сервисная замена привода |
После замены сервопривода предусматривается настройка импульсного эквивалента/масштабного коэффициента. |
|
Ограничение ошибочных действий |
PLC ограничивает ряд параметров и контролирует состояние системы для снижения риска ошибочных команд. |
|
Синхронный подъём |
Сервоприводы обеспечивают одновременное перемещение концов валка вместо пары гидроцилиндров. |
|
Повторяемое серийное производство |
По заявлению производителя, после получения параметров изделия они могут использоваться для серийного выпуска без повторных пробных циклов. |
9. Функциональные возможности
|
Функция |
Содержание |
|
Режим симметричного трёхвалкового станка |
Положением двух боковых валков можно сформировать симметричную трёхвалковую геометрию. |
|
Предварительная гибка обеих кромок без переворота |
Боковые валки работают поочерёдно, образуя две асимметричные трёхвалковые схемы в одном станке. |
|
Широкий диапазон тонкого листа |
Производитель заявляет возможность работы с листом от 1/5 номинальной максимальной толщины и минимальным диаметром около 1,5 диаметра верхнего валка. |
|
Автоматическое выравнивание |
Боковой валок используется как направляющий упор. |
|
Стабильная подача |
Лист остаётся зажатым между верхним и нижним валками во время подачи. |
|
Регулируемое усилие зажима |
Настройка момента сервопривода позволяет адаптировать зажим под разные толщины/ширины. |
|
Рецепты и повторяемость |
Сохранение параметров сокращает время переналадки на повторяющиеся изделия. |
Преимущества
