








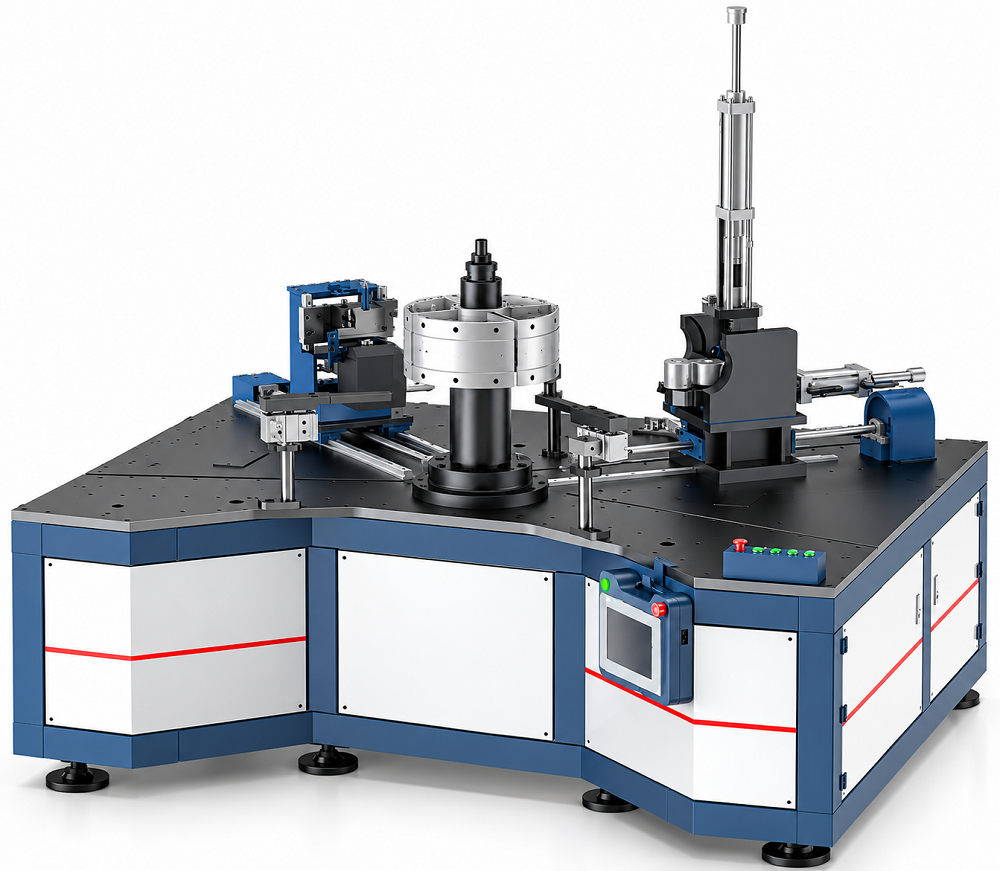
Станок с ЧПУ для отбортовки и пробивки отверстий в обечайках
Сравнить
Поделиться
В избранное
Описание
Стандартное и компактное исполнения для обработки цилиндрических тонколистовых деталей. Формирование фланцев, отверстий, кольцевых рёбер и закатанных кромок на одной технологической платформе.
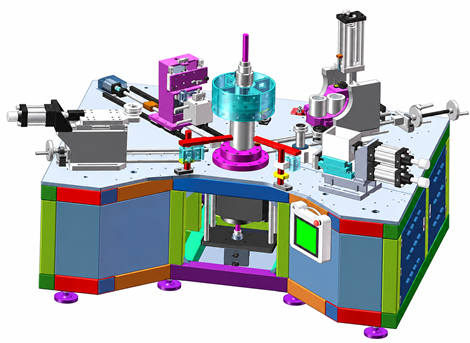
Стандартное исполнение. Компоновочная модель станка с рабочими модулями.
|
Исполнение |
Диаметр обечайки |
Толщина металла |
|
Стандартное |
400–1600 мм |
1,0–5,0 мм* |
|
Компактное |
200–800 мм |
0,8–2,0 мм |
* Для стандартного исполнения нержавеющая сталь — до 3,0 мм. На одном станке устанавливается до четырёх рабочих станций.
Предлагаемая конфигурация подбирается под чертежи изделий, материал и требуемый профиль кромки. Перечень доступных модулей позволяет сформировать технологический маршрут для конкретной номенклатуры заказчика.
1 Назначение и принцип работы
Оборудование предназначено для формообразования торцевых кромок цилиндрических обечаек и пробивки отверстий в сформированном фланце. В зависимости от выбранных модулей станок выполняет прямую отбортовку, зиговку, завальцовку кромки, формирование вертикального бортика и раструба.
Такая обработка применима к деталям вентиляционного и воздухонаправляющего оборудования, корпусным кольцам и другим изделиям с кольцевыми соединительными или усиливающими элементами. Конкретная применимость определяется чертежом детали и свойствами материала.
Технологическая компоновка
Заготовка базируется на центральной оснастке. Формующие и пробивные узлы размещаются вокруг зоны обработки. Рабочие органы подводятся к кромке или стенке обечайки и выполняют выбранную операцию. Конфигурация может объединять до четырёх станций; полный перечень доступных функций не означает их одновременную установку на одном станке.
В стандартном исполнении предусмотрена гидравлическая отбортовка и пробивка с числовым программным управлением. Для отдельных профилей применяются роликовые, давильные и прижимные механизмы. Компактное исполнение использует вытяжную отбортовку роликом с зацепом и отдельный гидравлический модуль формирования раструба.
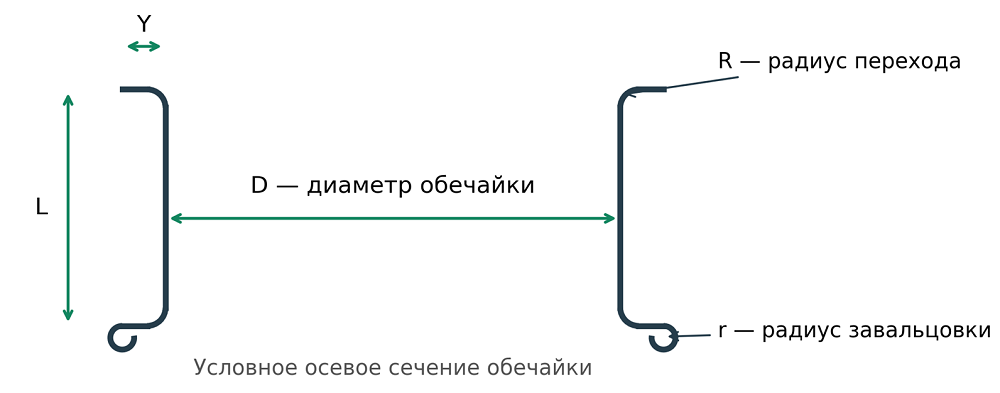
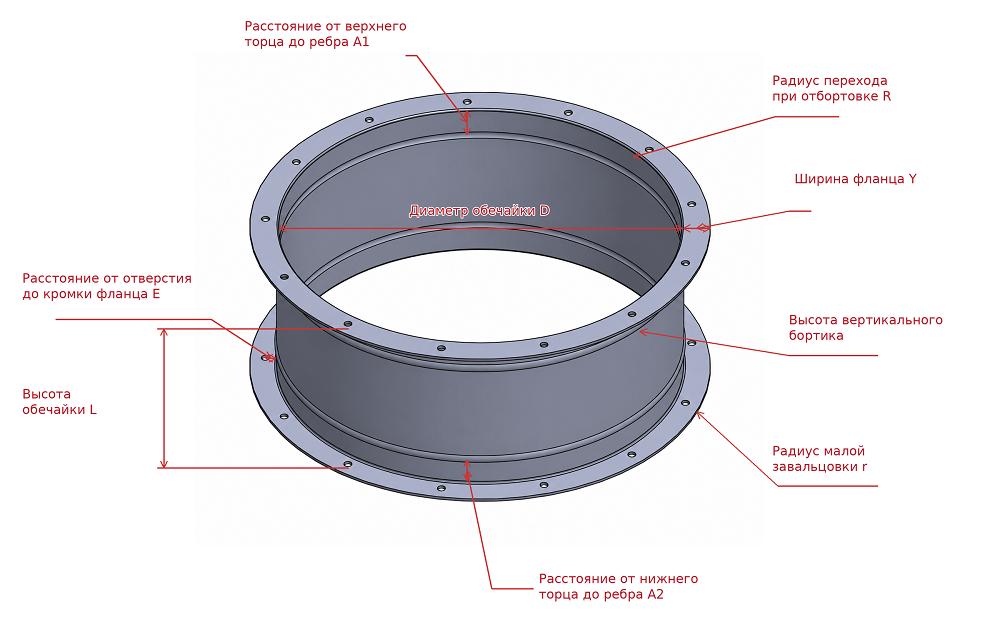
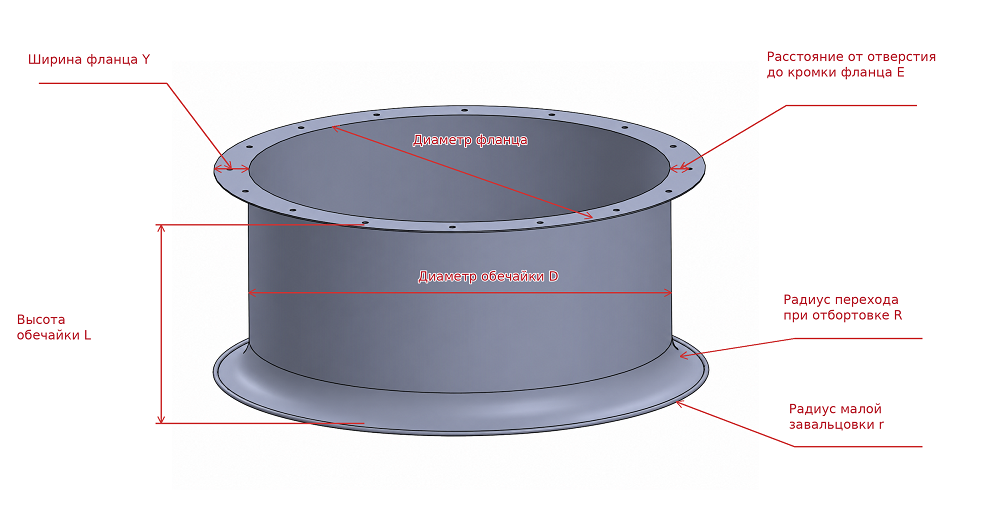
|
Обозначение |
Параметр |
|
D |
Диаметр цилиндрической части обечайки |
|
L |
Высота обечайки |
|
T |
Толщина металла |
|
Y |
Ширина отогнутого фланца |
|
E |
Расстояние для расположения отверстия относительно кромки фланца |
|
R / r |
Радиус перехода при отбортовке / радиус малого завитка |
|
A1 |
Расстояние от торцевой базы до кольцевого ребра |
2 Характеристики стандартного исполнения
Стандартное исполнение рассчитано на обечайки диаметром 400–1600 мм и высотой 150–1400 мм. Предельные значения выбирают совместно: материал, толщина, диаметр и профиль кромки влияют на допустимую ширину отбортовки.
|
Параметр |
Углеродистая |
Оцинкованный |
Нержавеющая |
|
Толщина T, мм |
1,0–5,0 |
1,0–5,0 |
1,0–3,0 |
|
Высота L, мм |
150–1400 |
150–1400 |
150–1400 |
|
Диаметр D, мм |
400–1600 |
400–1600 |
400–1600 |
|
Ширина фланца Y, мм |
30–50 |
30–50 |
30–50 |
|
Расстояние E, мм |
13 |
13 |
13 |
|
Радиус отбортовки R |
2T–4T |
2T–4T |
2T–4T |
|
Диаметр отверстий, мм |
7–16 |
7–16 |
7–16 |
|
Высота вертикального бортика, мм |
8–15 |
8–15 |
8–15 |
|
Толщина для бортика, мм |
1,0–3,0 |
1,0–3,0 |
1,0–3,0 |
|
Радиус малого завитка r, мм |
3–6 |
3–6 |
3–6 |
|
Толщина для малого завитка, мм |
1,0–2,0 |
1,0–2,0 |
1,0–2,0 |
|
Расстояние A1, мм |
30–100 |
30–100 |
30–100 |
Диапазон A1 30–100 мм относится к обечайкам диаметром 500–1600 мм. Ориентировочная ширина кольцевого ребра составляет 15 мм, высота выступа — около 3 мм. Окончательный профиль ребра задаётся оснасткой и чертежом изделия.
Границы технологических возможностей
При уменьшении диаметра обечайки и толщины листа допустимая ширина фланца сокращается. Для обечайки диаметром 400 мм из листа толщиной 1,0 мм максимальная ширина отбортовки составляет 35 мм. Значение 50 мм не следует применять ко всему диапазону заготовок.
Нержавеющая сталь марки 201 исключается из области применения для отбортовки и пробивки. Для остальных марок технологические режимы и инструмент подбирают с учётом пластичности и состояния поставки материала.
Расширенная опорная рама
Дополнительная увеличенная опора позволяет разместить вспомогательные модули и работать с диаметрами до 1600 мм без их демонтажа при переходе от отбортовки и пробивки к другим предусмотренным операциям. Состав станций и их взаимное размещение согласовываются при выборе комплектации.
3 Оснастка и рабочие узлы
Для обработки детали требуются два разных комплекта: центральная оснастка для установки обечайки и рабочие инструменты выбранных операций. Центральная оснастка удерживает и поддерживает заготовку; ролики, пуансоны и подрезные инструменты формируют её кромку или стенку.

Центральная оснастка. Верхний ряд — вид сверху; нижний ряд — объёмный вид тех же вариантов.
Центральная оснастка под диаметр детали
Базовая форма устанавливается в центре станка. Дополнительные элементы меняют рабочий размер и обеспечивают опору заготовки. Вариант центральной оснастки выбирают по диаметру, высоте, форме обечайки и доступу к зоне обработки. Разные показанные исполнения не обозначают разные операции: это варианты базирования детали.
Рабочий инструмент под профиль
Прямую отбортовку выполняют формующие ролики; отверстия — пуансон и матрица; кольцевые рёбра — профилированный зиговочный инструмент. Для завальцовки, вертикального бортика и раструба нужны соответствующие формующие профили. Один и тот же диаметр центральной оснастки не делает эти инструменты взаимозаменяемыми.
Как читать обозначения
М01–М14 — рабочие узлы стандартного исполнения; К01–К04 — узлы компактного исполнения. Это обозначения для подбора комплектации. Далее каждому обозначению соответствуют изображение узла, схема результата и описание рабочего инструмента.
На одном станке можно одновременно установить не более четырёх рабочих станций. Центральная оснастка подбирается дополнительно к этому набору. Комплект сменных роликов и пробивного инструмента согласовывается по чертежам изделий.
4 Соответствие операций и инструмента
Таблица служит для выбора рабочих станций. Подробные изображения узлов и схемы формируемого профиля приведены далее под теми же обозначениями.
|
Узел |
Операция |
Рабочий инструмент |
|
М01 |
Прямая отбортовка |
Формующие ролики гидравлического узла |
|
М02 |
Пробивка фланца |
Пуансон и матрица |
|
М03 |
Кольцевое ребро |
Профилированный зиговочный инструмент |
|
М04 |
Рёбра на увеличенной высоте |
Зиговочный инструмент на высокой стойке |
|
М05 |
Малая завальцовка |
Профильный закаточный ролик |
|
М06 |
Вертикальный бортик |
Давильно-роликовый комплект |
|
М07 |
Большой раструб |
Давильный инструмент для раструба |
|
М08 |
Прямой участок раструба |
Формующий и прижимной инструмент |
|
М09 |
Круглая кромка |
Инструмент закатки радиуса 7–12 мм |
|
М10 |
Прокалывание круглой кромки |
Прокалывающий инструмент Ø4 мм |
|
М11 |
Выравнивание после раструба |
Верхний и нижний прижимные элементы |
|
М12 |
Подрезка квадратного листа |
Подрезной инструмент с приводным валом |
|
М13 |
Наклонная кромка листа |
Расширяющий формующий инструмент |
|
М14 |
Подрезка прямого фланца |
Подрезной инструмент для готового фланца |
Стандартный круглый пуансон М02 — Ø10 мм. Диапазон 7–16 мм требует соответствующих пуансонов и матриц. Прокалывающий инструмент М10 — отдельный узел для круглой кромки, а не сменный режим основной пробивки.
5 Прямая отбортовка и отверстия
М01 Прямая отбортовка
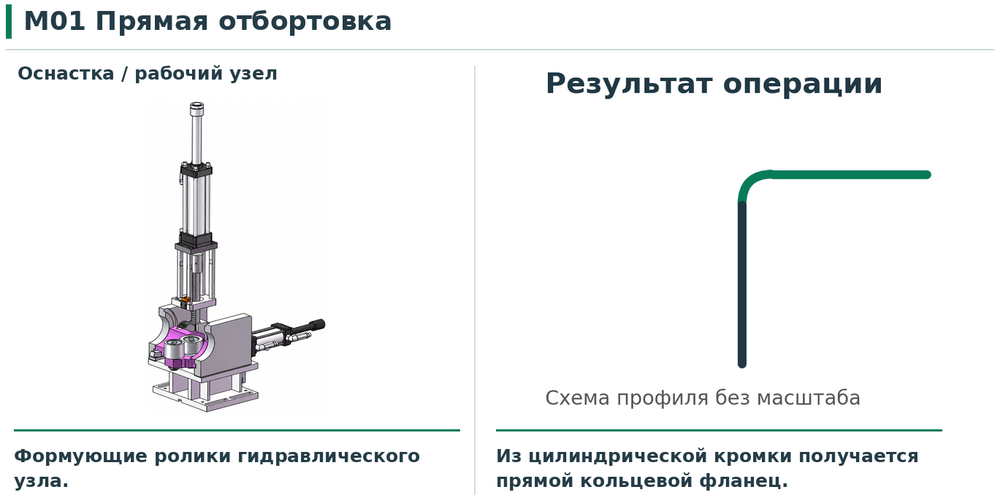
М01 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Формующие ролики гидравлического узла. Центральная оснастка поддерживает обечайку изнутри; профиль рабочего инструмента определяет переход от стенки к фланцу.
Результат. Из цилиндрической кромки получается прямой кольцевой фланец.
Параметры. Ширина 30–50 мм; радиус перехода 2T–4T. При диаметре 400 мм и толщине 1,0 мм ширина ограничена 35 мм.
Применение. Основная операция перед пробивкой фланца, вертикальным бортиком или малой завальцовкой.
М02 Пробивка фланца
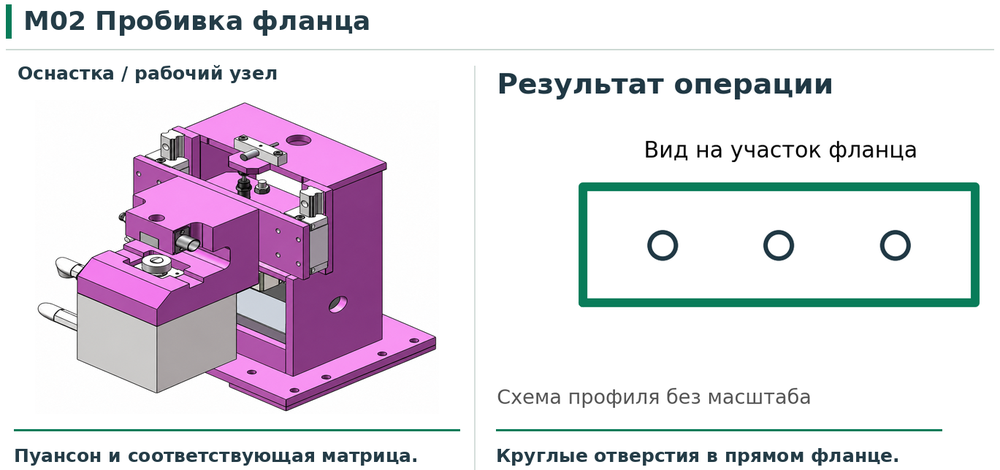
М02 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Пуансон и соответствующая матрица. Размер отверстия определяется комплектом пробивного инструмента; позиционирование управляется ЧПУ.
Результат. Круглые отверстия в прямом фланце.
Параметры. Стандартный диаметр 10 мм; диапазон 7–16 мм; расстояние E — 13 мм. Высота сформованной детали для доступа узла — от 75 мм.
Применение. Работает по подготовленному фланцу. Основной диапазон высоты обечаек стандартного станка остаётся 150–1400 мм.
6 Формирование кольцевых рёбер
М03 Кольцевое ребро
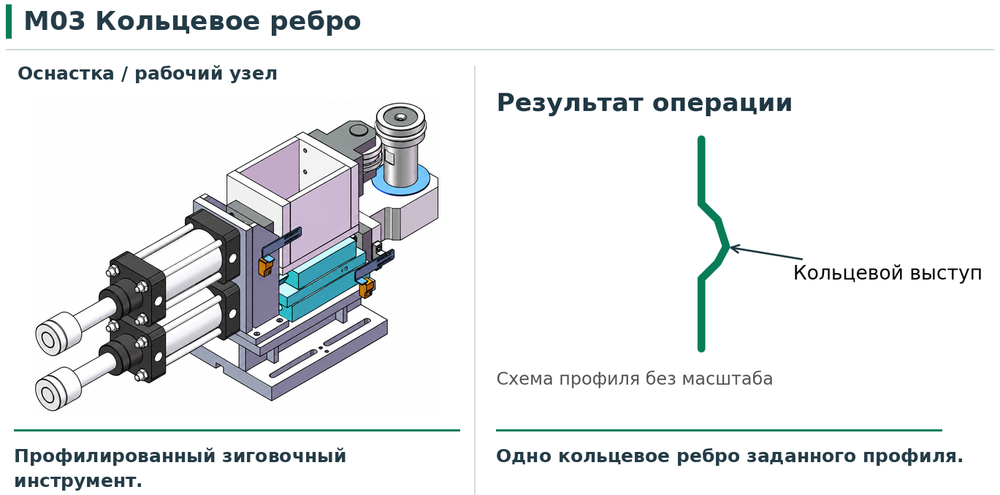
М03 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Профилированный зиговочный инструмент. Роликовый узел формирует кольцевой выступ на цилиндрической стенке.
Результат. Одно кольцевое ребро заданного профиля.
Параметры. Диаметр до 1600 мм; толщина 1–3 мм. Ширина ребра около 15 мм, выступ около 3 мм. Для диаметра 500–1600 мм расстояние A1 — 30–100 мм.
Применение. Применяется для придания жёсткости стенке и получения профиля, предусмотренного чертежом.
М04 Зиговка на увеличенной высоте

М04 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Зиговочный инструмент на высокой стойке. Рабочие элементы размещаются по высоте под требуемые положения рёбер.
Результат. Несколько кольцевых рёбер на стенке обечайки.
Параметры. Диаметр до 1600 мм; толщина 1–3 мм. Предусмотрено одновременное формирование нескольких рёбер.
Применение. Число рёбер, расстояния между ними и рабочие положения согласовываются по чертежу. Узел выбирают вместо обычного зиговочного модуля для соответствующей задачи.
7 Завальцовка и вертикальный бортик
М05 Малая завальцовка
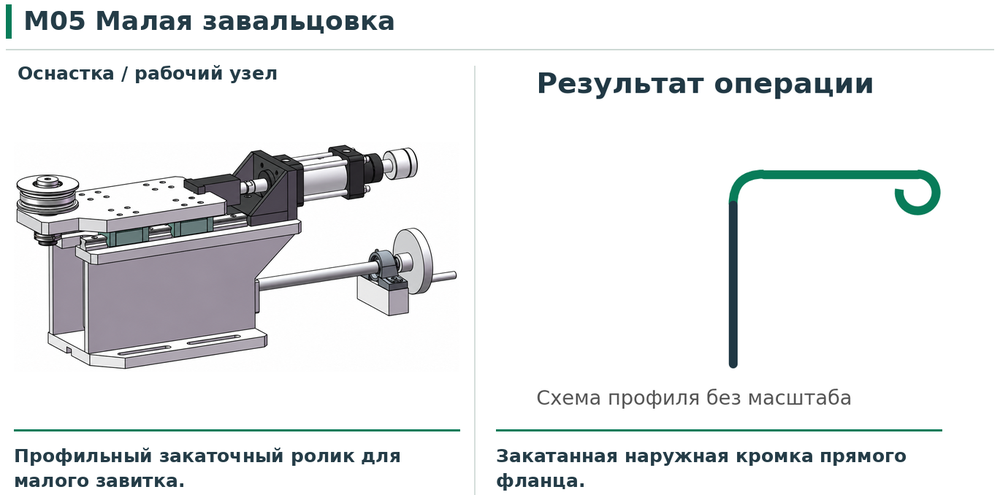
М05 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Профильный закаточный ролик для малого завитка. Его рабочая канавка соответствует требуемому радиусу кромки.
Результат. Закатанная наружная кромка прямого фланца.
Параметры. Радиус 3–6 мм; характерные варианты — 3 и 6 мм. Толщина 1–2 мм.
Применение. Применяется к предварительно сформированному фланцу. Создаёт законченный профиль края и повышает его местную жёсткость.
М06 Вертикальный бортик
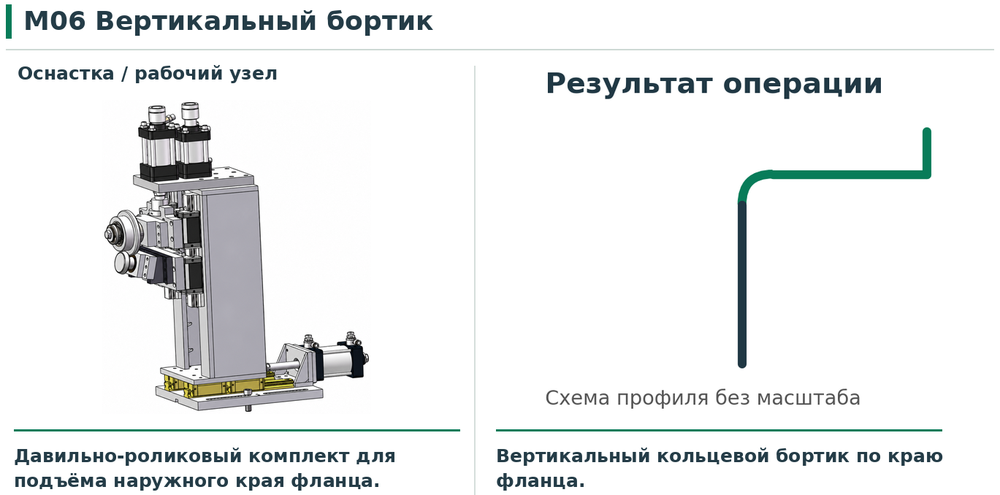
М06 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Давильно-роликовый комплект для подъёма наружного края фланца. Рабочий профиль отличается от ролика малой завальцовки.
Результат. Вертикальный кольцевой бортик по краю фланца.
Параметры. Высота бортика 8–15 мм; толщина 1–3 мм; диаметр до 1600 мм.
Применение. Выполняется после прямой отбортовки. Применяется, когда чертёж требует вертикального бортика вместо закатанной кромки.
8 Раструб и его прямой участок
М07 Раструб большого радиуса
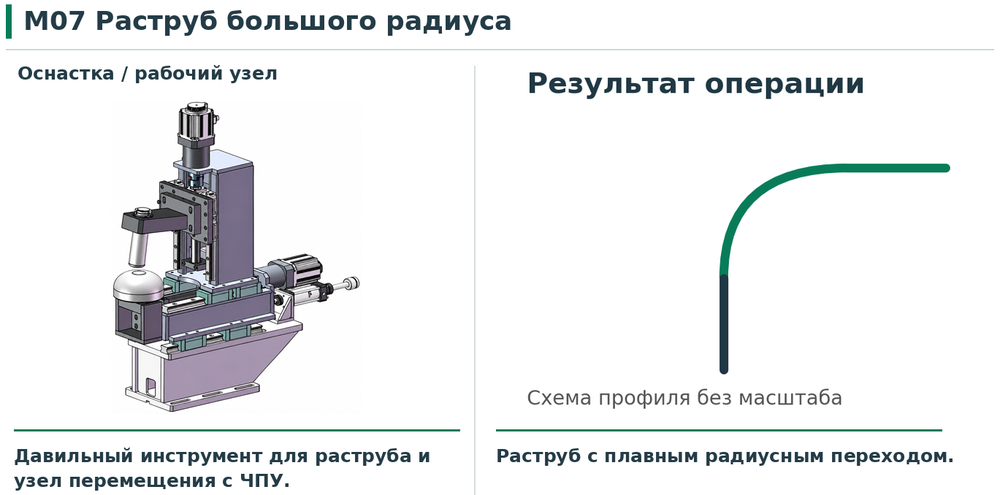
М07 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Давильный инструмент для раструба и узел перемещения с ЧПУ. Формующий профиль обеспечивает плавное расширение торца обечайки.
Результат. Раструб с плавным радиусным переходом.
Параметры. Радиус 40–130 мм; толщина 1,5–3 мм.
Применение. Основная операция для воздухонаправляющего профиля. При необходимости дополняется формированием прямого участка и его выравниванием.
М08 Прямой участок раструба
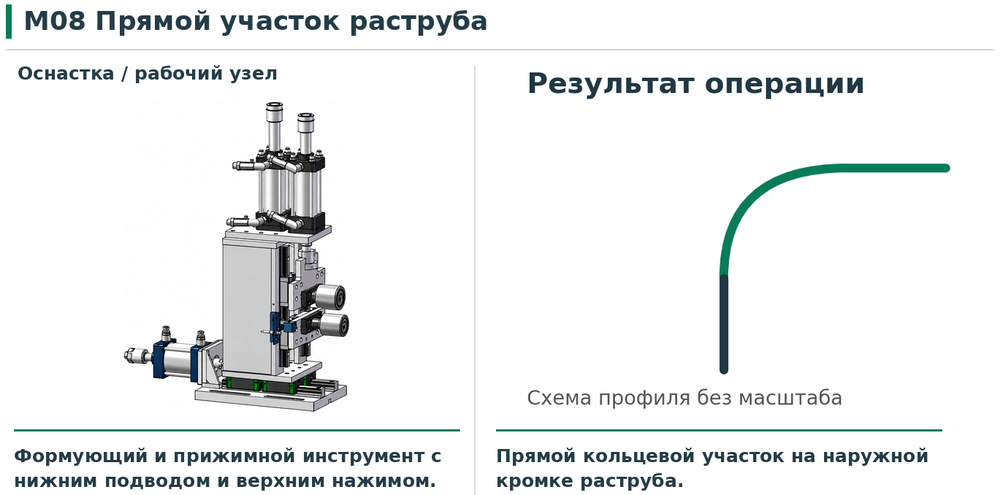
М08 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Формующий и прижимной инструмент с нижним подводом и верхним нажимом. Продольный подвод и отвод выполняет пневмоцилиндр.
Результат. Прямой кольцевой участок на наружной кромке раструба.
Параметры. Регулируемая ширина прямого участка 15–30 мм.
Применение. Применяется после формирования раструба. Размеры сопряжения и профиль инструмента согласовываются вместе с раструбным модулем.
9 Круглая кромка и её прокалывание
М09 Закатка круглой кромки
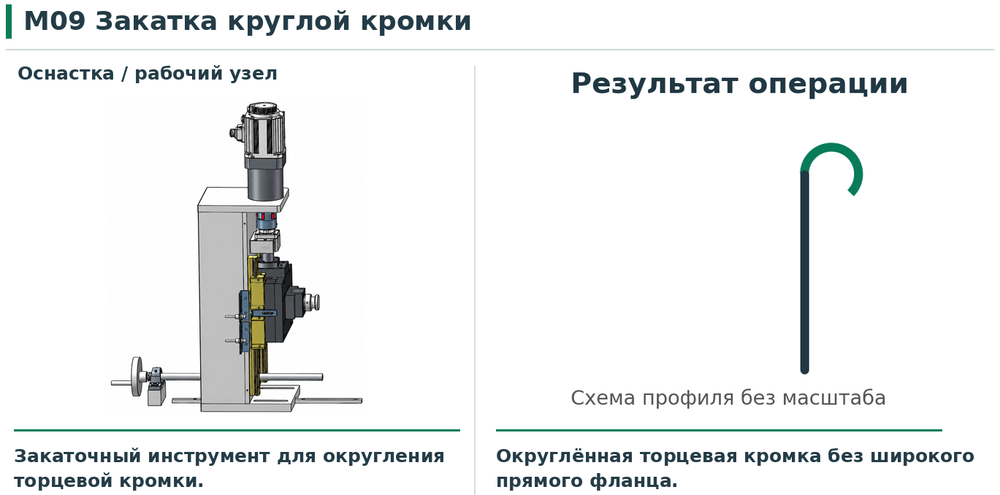
М09 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Закаточный инструмент для округления торцевой кромки. Узел имеет числовое программное управление.
Результат. Округлённая торцевая кромка без широкого прямого фланца.
Параметры. Радиус 7–12 мм; толщина 1–2 мм. Возможна одновременная обработка двух торцов.
Применение. Самостоятельный вариант профиля. Отличается от М05, который формирует малый завиток на наружном крае фланца.
М10 Прокалывание круглой кромки
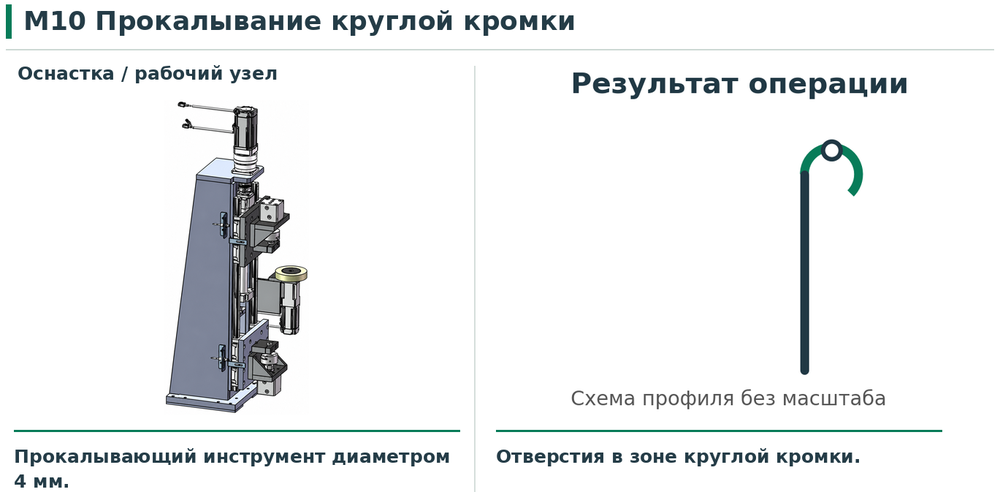
М10 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Прокалывающий инструмент диаметром 4 мм. Узел с ЧПУ оснащён аккумулятором энергии.
Результат. Отверстия в зоне круглой кромки.
Параметры. Диаметр отверстия 4 мм; толщина до 2 мм. Предусмотрено одновременное прокалывание с двух сторон.
Применение. Применяется к соответствующему круглому профилю. Не заменяет пробивной узел М02 для отверстий 7–16 мм во фланце.
10 Выравнивание и подрезка листа
М11 Выравнивание после раструба
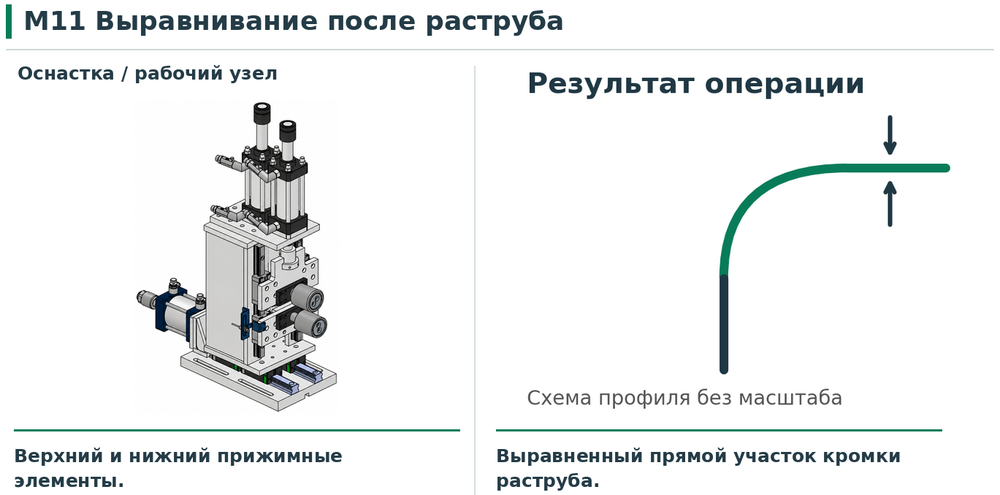
М11 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Верхний и нижний прижимные элементы. Механизм работает по схеме нижнего подвода и верхнего нажима.
Результат. Выравненный прямой участок кромки раструба.
Параметры. Профиль и ширина обработки подбираются по геометрии готового изделия.
Применение. Дополнительная операция после формирования большого раструба вверх. Применяется для выравнивания его прямой части.
М12 Подрезка листовой заготовки
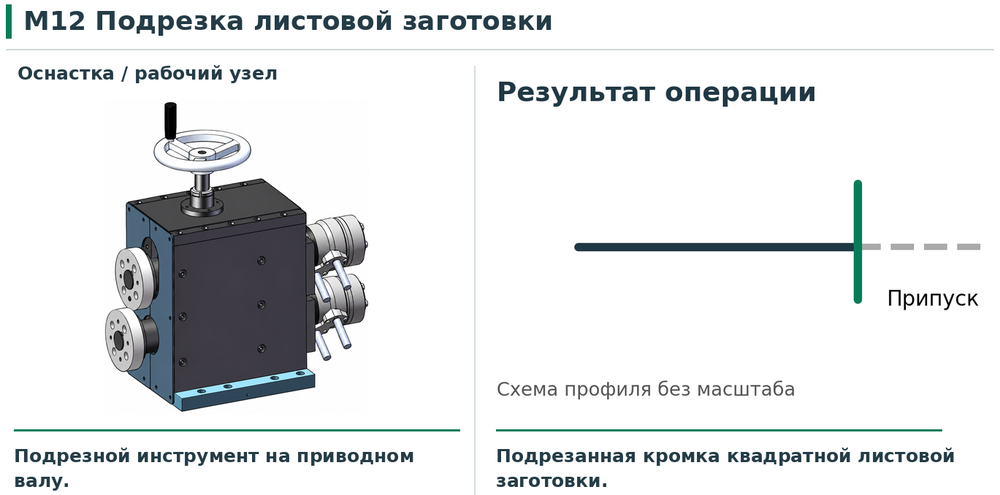
М12 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Подрезной инструмент на приводном валу. Вал вращается гидромотором; позиционирование выполняется электродвигателем.
Результат. Подрезанная кромка квадратной листовой заготовки.
Параметры. Размеры заготовки и снимаемого припуска согласовываются под изделие.
Применение. Отдельная задача обработки плоского листа. Этот модуль не следует смешивать с узлом М14 для подрезки уже сформированного фланца.
11 Наклонная кромка и подрезка фланца
М13 Раздача наклонной кромки
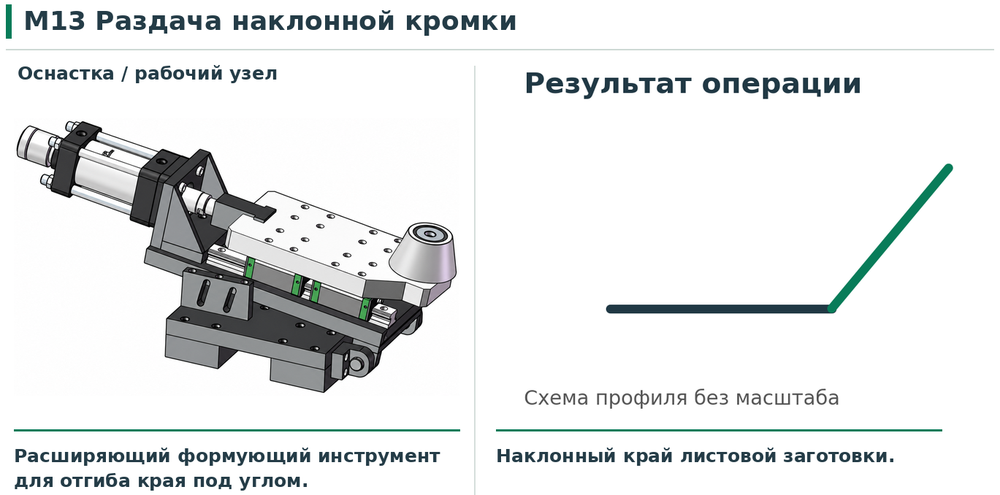
М13 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Расширяющий формующий инструмент для отгиба края под углом. Рабочий профиль задаётся требуемой геометрией детали.
Результат. Наклонный край листовой заготовки.
Параметры. Угол, ширина и размеры заготовки согласовываются по чертежу.
Применение. Основное назначение — формирование воздухонаправляющих пластин из квадратных листовых заготовок.
М14 Подрезка прямого фланца
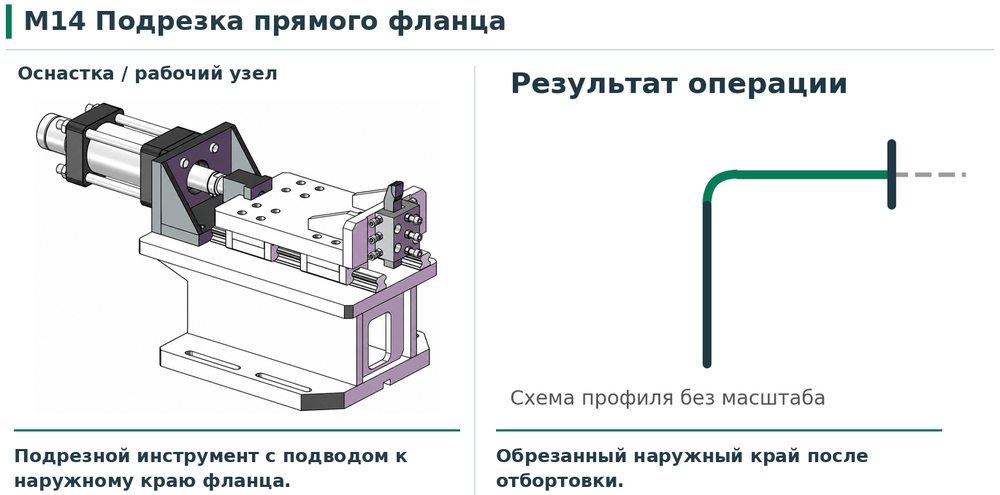
М14 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Подрезной инструмент с подводом к наружному краю фланца.
Результат. Обрезанный наружный край после отбортовки.
Параметры. Размер окончательного фланца и припуск согласовываются по чертежу.
Применение. Включается после М01, если требуется подрезка сформированного края. При выборе учитывается предел до четырёх рабочих станций.
12 Характеристики компактного исполнения
Компактное исполнение предназначено для обработки обечаек диаметром 200–800 мм и высотой 100–1000 мм. Оно объединяет операции отбортовки, пробивки, формирования раструба и малой завальцовки при соответствующей комплектации.
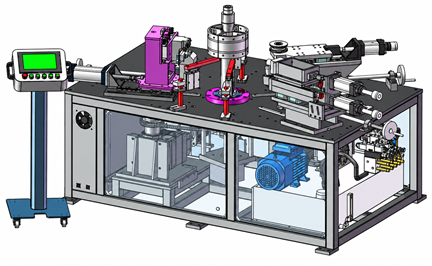
Компактное исполнение. Компоновочная модель с центральной оснасткой и выносным пультом.
|
Параметр |
Значение |
|
Обрабатываемые материалы |
Углеродистая сталь, оцинкованный лист, нержавеющая сталь кроме марки 201 |
|
Толщина T, мм |
0,8–2,0 |
|
Диаметр D, мм |
200–800 |
|
Высота L, мм |
100–1000 |
|
Ширина фланца Y, мм |
10–50 |
|
Расстояние E, мм |
13 |
|
Радиус отбортовки R |
1T–2T |
|
Радиус малого завитка r, мм |
2,5–4 |
|
Диаметр отверстий, мм |
7–10 |
|
Количество рабочих станций |
До 4 |
Параметры по толщине и размерам применяются с учётом выбранной операции. Для малой завальцовки предусмотрен более узкий диапазон толщины — 0,8–1,5 мм. Максимальная ширина фланца уменьшается при снижении диаметра и толщины листа.
Компактное исполнение
К01 — вытяжной ролик с зацепом; К02 — пуансон и матрица для отверстий 7–10 мм; К03 — формующий инструмент раструба с прямым гидравлическим подводом; К04 — ролик малой завальцовки. Общая центральная оснастка выбирается под диаметр детали.
13 Компактное исполнение отбортовка и пробивка
К01 Вытяжная отбортовка
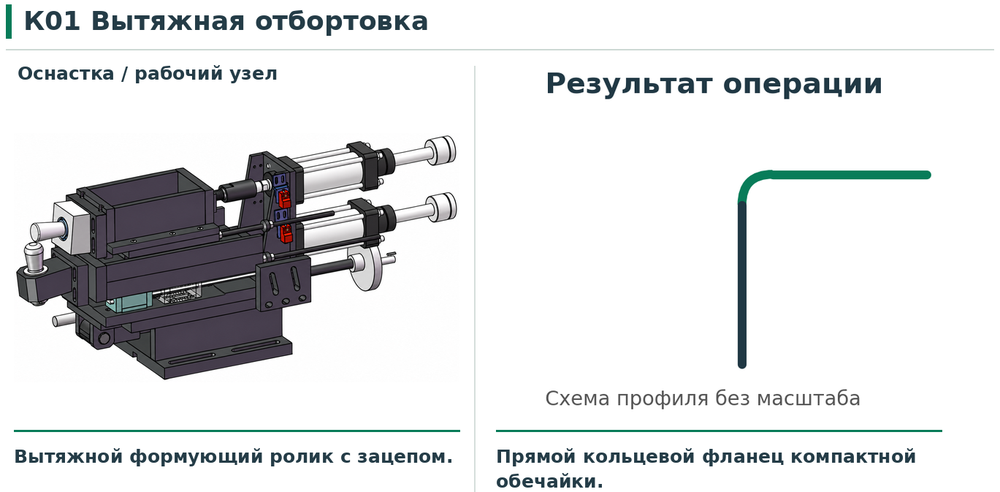
К01 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Вытяжной формующий ролик с зацепом. Кромка отгибается при его взаимодействии с обечайкой, установленной на центральную оснастку.
Результат. Прямой кольцевой фланец компактной обечайки.
Параметры. Ширина 10–50 мм; радиус 1T–2T; толщина 0,8–2 мм; диаметр 200–800 мм.
Применение. Возможны небольшие технологические следы от ролика. Допустимую ширину уменьшают при снижении диаметра и толщины листа.
К02 Пробивка компактной обечайки
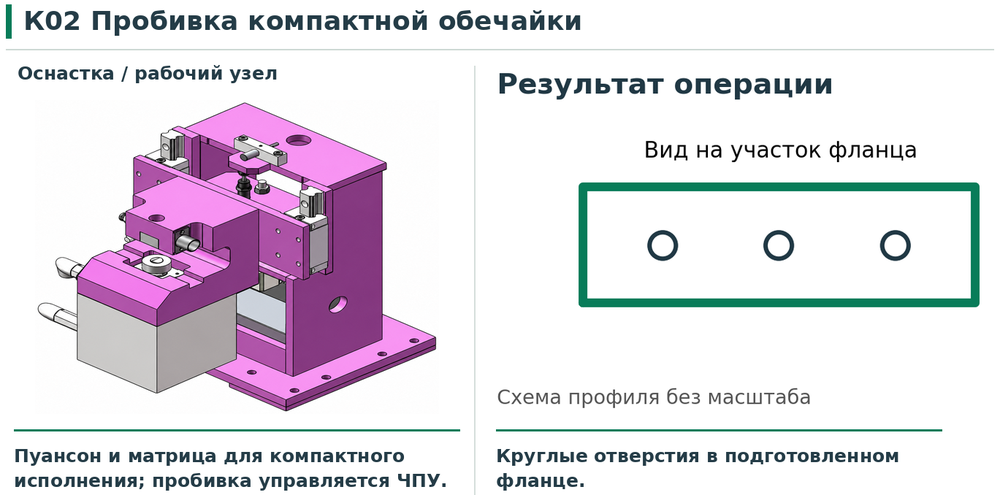
К02 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Пуансон и матрица для компактного исполнения; пробивка управляется ЧПУ.
Результат. Круглые отверстия в подготовленном фланце.
Параметры. Стандартный диаметр 7 мм; диапазон 7–10 мм; расстояние E — 13 мм. Условие доступа узла — высота сформованной детали от 75 мм.
Применение. Рабочая высота обечаек — 100–1000 мм. При сочетании с малой завальцовкой сначала выполняется К04, затем К02.
14 Компактное исполнение раструб и завальцовка
К03 Раструб компактного исполнения

К03 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Формующий инструмент раструба с прямым гидравлическим подводом. Геометрия инструмента задаёт радиус перехода.
Результат. Расширенная радиусная кромка обечайки.
Параметры. Радиус 30–80 мм; толщина 1–2 мм.
Применение. Применяется для компактных деталей. По принципу действия отличается от давильного узла с ЧПУ М07 стандартного исполнения.
К04 Малая завальцовка компактного исполнения
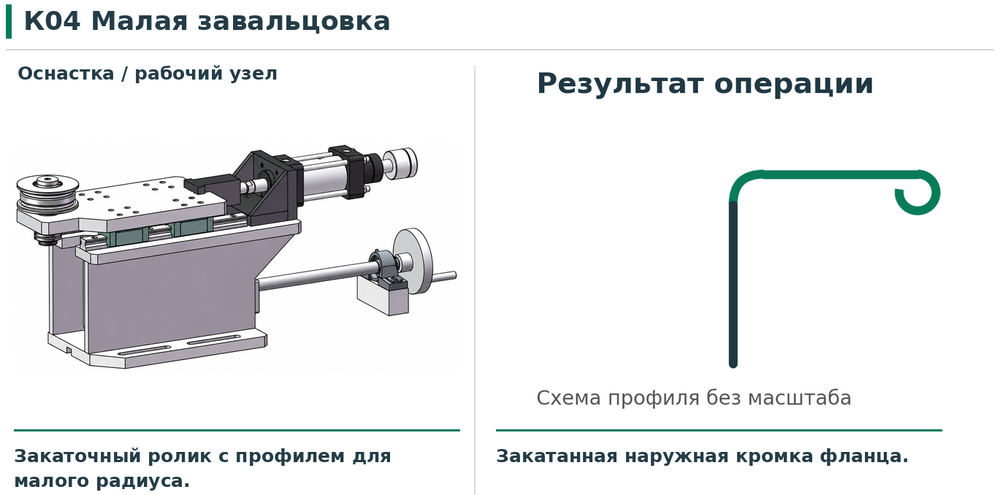
К04 — рабочий узел слева; профиль детали после обработки справа.
Рабочий инструмент. Закаточный ролик с профилем для малого радиуса.
Результат. Закатанная наружная кромка фланца.
Параметры. Радиус 2,5–4 мм; толщина 0,8–1,5 мм.
Применение. Сначала выполняется завальцовка, затем пробивка отверстий. Диапазон толщины этой операции уже общего диапазона компактного станка.
15 Оснастка и условия обработки
Центральная оснастка обеспечивает базирование обечайки при формообразовании. Комплект формующих элементов и пробивного инструмента подбирается под номенклатуру изделий. Диаметр базирования, профиль ролика, радиусы переходов и расположение отверстий должны соответствовать согласованному чертежу.
Общая оснастка и сменный рабочий инструмент
Центральная оснастка используется как база для выбранного набора операций. Рабочие инструменты станций М01–М14 или К01–К04 подбираются отдельно. При переходе на другой диаметр меняется или перенастраивается центральная оснастка; при переходе на другой профиль заменяется соответствующий формующий инструмент.
Конструктивные варианты оснастки
Для малых типоразмеров 150, 200 и 250 мм предусмотрена цельная конструкция. Для размера 300 мм применяется сварная базовая форма; для последующих типоразмеров — навесная конструкция. Компоновка оснастки выбирается с учётом типа станка и необходимого доступа рабочего инструмента.
Типоразмер 150 мм относится к специальной оснастке и согласовывается отдельно от основного диапазона компактного исполнения 200–800 мм. Пример технологического сочетания для специальной оснастки: диаметр 150 мм, толщина 0,8 мм, ширина вытяжной отбортовки 15 мм.
Взаимосвязь размеров
Допустимые значения диаметра, толщины и ширины фланца образуют взаимосвязанную область обработки. Нельзя одновременно назначать предельную ширину и минимальную толщину без проверки формуемости. Наименьшие диаметры и тонкие стенки требуют уменьшения ширины отгиба и соответствующего профиля инструмента.
Материалы и качество заготовки
К обработке предлагаются углеродистая сталь, оцинкованный лист и согласованные марки нержавеющей стали. Марка 201 для отбортовки и пробивки не применяется. Состояние кромки, овальность, сварной шов обечайки и свойства металла учитываются при подборе технологии и испытании образцов.
Перед серийной обработкой рекомендуется согласовать контрольную деталь: размеры после формования, допустимые следы инструмента, качество отверстий и требования к покрытию. Окончательные критерии приёмки включаются в техническое задание.
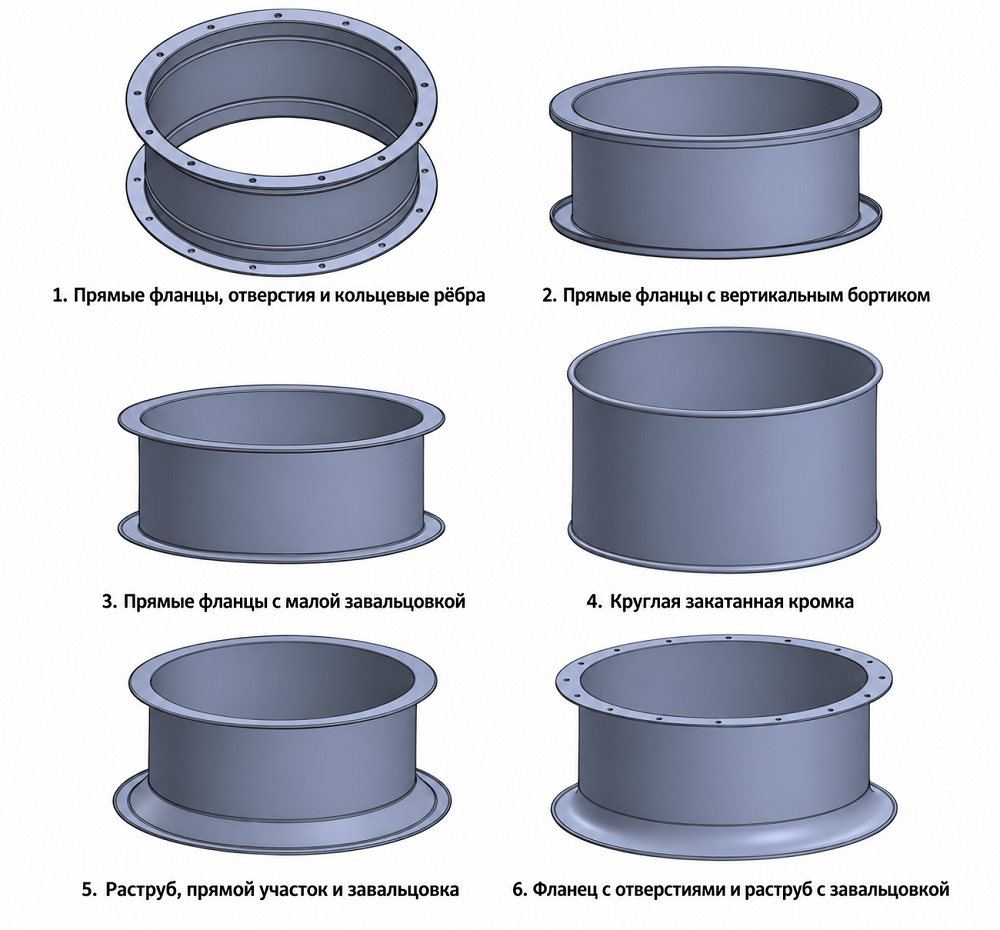
16 Варианты готовых изделий
Комбинации операций позволяют получать следующие профили. Нужный вариант выбирается по чертежу изделия; доступность сочетания определяется исполнением станка и комплектом рабочих модулей.
Для варианта 6 применяется большой раструб с радиусом от 50 мм в пределах возможностей выбранного исполнения. Рисунки показывают геометрию изделий; количество станций и последовательность обработки определяются отдельно.
17 Технологический маршрут и выбор станка
Подготовка производства
Для выбора исполнения определяют минимальный и максимальный диаметр, высоту обечайки, марку и толщину металла, а также профиль обоих торцов. Затем подбирают центральную оснастку и рабочие модули. Для изделий с отверстиями дополнительно задают диаметр, количество, расположение и форму отверстий.
Рекомендуемая последовательность работ
1. Проверить заготовку и установить оснастку под её диаметр. Согласовать базирование с учётом сварного шва и формы цилиндрической стенки.
2. Выполнить основное формообразование: прямую отбортовку или раструб. При необходимости сформировать прямой участок раструба и выровнять его прижимным механизмом.
3. Выполнить дополнительные операции: кольцевые рёбра, вертикальный бортик или закатку кромки — в последовательности, предусмотренной для выбранного профиля.
4. Выполнить пробивку. Для компактного исполнения при сочетании с малой завальцовкой сначала закатать кромку, затем пробить отверстия.
5. Проверить контрольные размеры готовой детали и качество поверхности. Утвердить режим обработки для серийного выпуска.
Выбор исполнения по задаче
|
Критерий |
Стандартное |
Компактное |
|
Диаметр детали |
400–1600 мм |
200–800 мм |
|
Высота детали |
150–1400 мм |
100–1000 мм |
|
Углеродистая сталь и оцинковка |
До 5,0 мм |
До 2,0 мм |
|
Нержавеющая сталь кроме 201 |
До 3,0 мм |
До 2,0 мм |
|
Большой раструб |
R40–130; T 1,5–3,0 мм |
R30–80; T 1,0–2,0 мм |
|
Малая завальцовка |
r 3–6; T 1,0–2,0 мм |
r 2,5–4; T 0,8–1,5 мм |
При диаметрах 400–800 мм выбор определяется прежде всего толщиной металла, профилем кромки и необходимыми дополнительными операциями. Для более крупных обечаек и расширенного набора функций рассматривается стандартное исполнение.
18 Согласование технической комплектации
Для подготовки окончательной спецификации заказчик передаёт чертежи или трёхмерные модели деталей, сведения о материале и программу выпуска. На их основе согласовываются исполнение машины, состав до четырёх рабочих станций и набор сменной оснастки.
Исходные данные по изделию
· Диаметр и высота обечайки, толщина листа, марка металла и состояние его поставки.
· Ширина фланца, радиусы переходов и завальцовки, высота бортика, параметры раструба.
· Количество и размеры рёбер, расстояние от торцевой базы до каждого ребра.
· Форма, диаметр и количество отверстий, их угловое расположение и привязка к кромке.
· Допуски геометрии, требования к поверхности и покрытию, особенности продольного сварного шва.
· Размер партии, планируемая номенклатура, частота переналадки и требуемая производительность.
Преимущества
Несколько операций на одном станке
Оборудование позволяет объединить отбортовку, пробивку отверстий, формирование кольцевых рёбер, завальцовку кромки, создание бортика и раструба на одной технологической платформе. В зависимости от задачи станок комплектуется до четырёх рабочих станций.
Сокращение количества переустановок детали
Последовательное выполнение нескольких операций на одном оборудовании уменьшает необходимость переносить обечайку между отдельными станками. Это упрощает технологический процесс и особенно удобно при серийном производстве.
Автоматизированная обработка с ЧПУ
Числовое программное управление обеспечивает выполнение заданного технологического цикла и позволяет получать стабильный результат при изготовлении повторяющихся деталей. Стандартное исполнение предусматривает гидравлическую отбортовку и пробивку с ЧПУ.
Гибкая комплектация под конкретное изделие
Состав рабочих модулей, центральная оснастка, формующие ролики, пуансоны и матрицы подбираются по чертежам заказчика. Станок можно сконфигурировать именно под требуемый профиль кромки и набор технологических операций.
Широкий диапазон обрабатываемых деталей
Доступны два исполнения: компактное — для обечаек диаметром 200–800 мм, и стандартное — для деталей диаметром 400–1600 мм. Стандартная версия позволяет обрабатывать углеродистую и оцинкованную сталь толщиной до 5 мм, нержавеющую — до 3 мм.
Разные виды обработки кромки
В зависимости от установленной оснастки оборудование может выполнять прямую отбортовку, пробивку фланца, зиговку, малую завальцовку, формирование вертикального бортика, раструба, круглой кромки и другие операции. Это позволяет использовать одну платформу для выпуска различных типов цилиндрических изделий.
Удобное решение для серийного производства
Сочетание ЧПУ, сменной оснастки и нескольких рабочих модулей делает станок подходящим для предприятий, где регулярно выпускаются однотипные обечайки и требуется повторяемая обработка торцевых кромок.
Возможность адаптации под номенклатуру заказчика
Конфигурация оборудования определяется не только диаметром и толщиной металла, но и чертежом изделия, материалом и необходимыми операциями. Это позволяет сформировать технологический маршрут под конкретную производственную задачу, а не приобретать избыточную комплектацию.
