








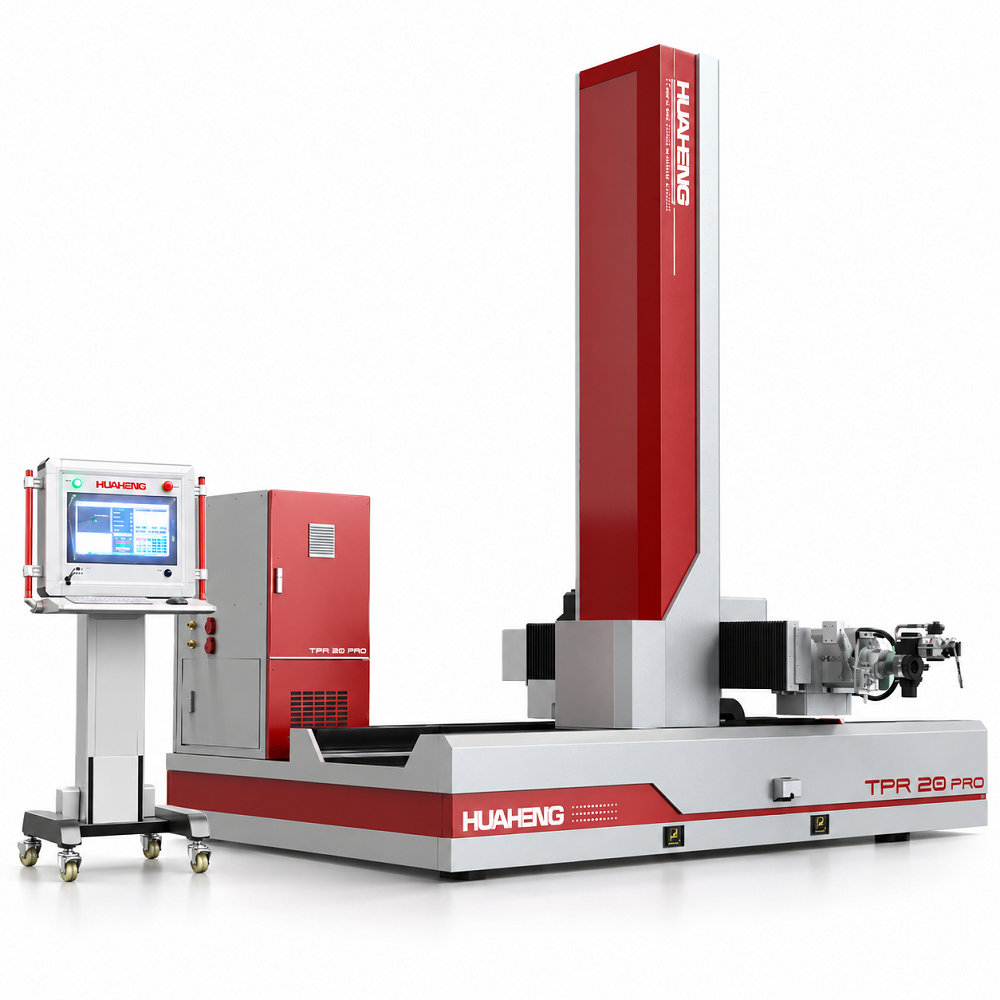
Автоматизированный комплекс TIG-сварки соединений труба — трубная доска HUAHENG TPR20 Pro
Сравнить
Поделиться
В избранное
Описание
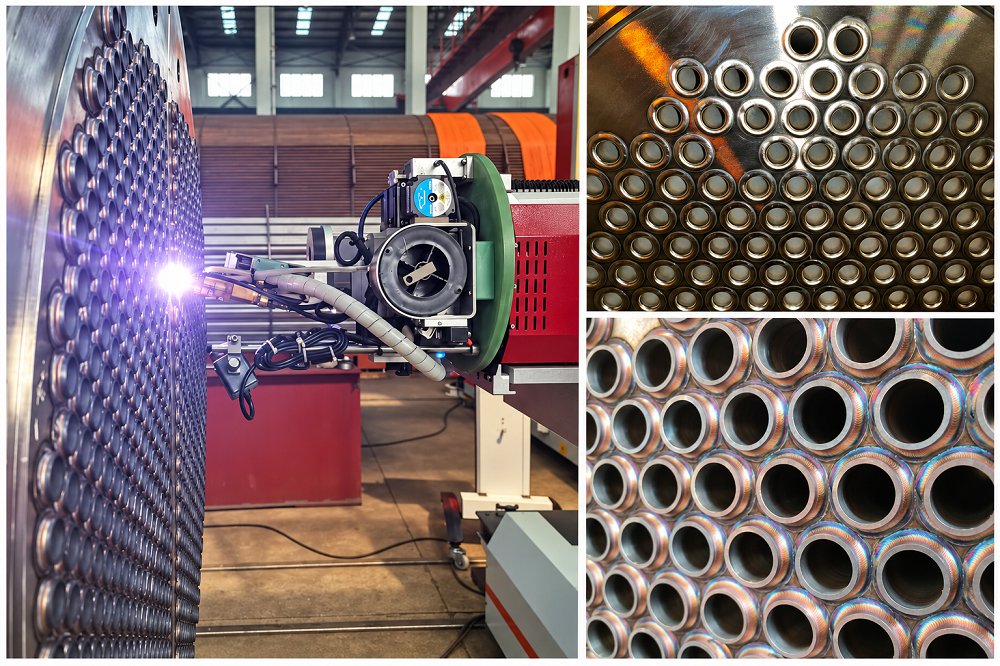
TPR20 Pro - Роботизированная TIG-сварка труб в трубных решётках
Автоматическая аргонодуговая сварка соединений «труба — трубная решётка» с машинным зрением, программируемой подачей проволоки и контролем длины дуги. Для изготовления теплообменников, котлов и технологических аппаратов из углеродистой и нержавеющей стали.
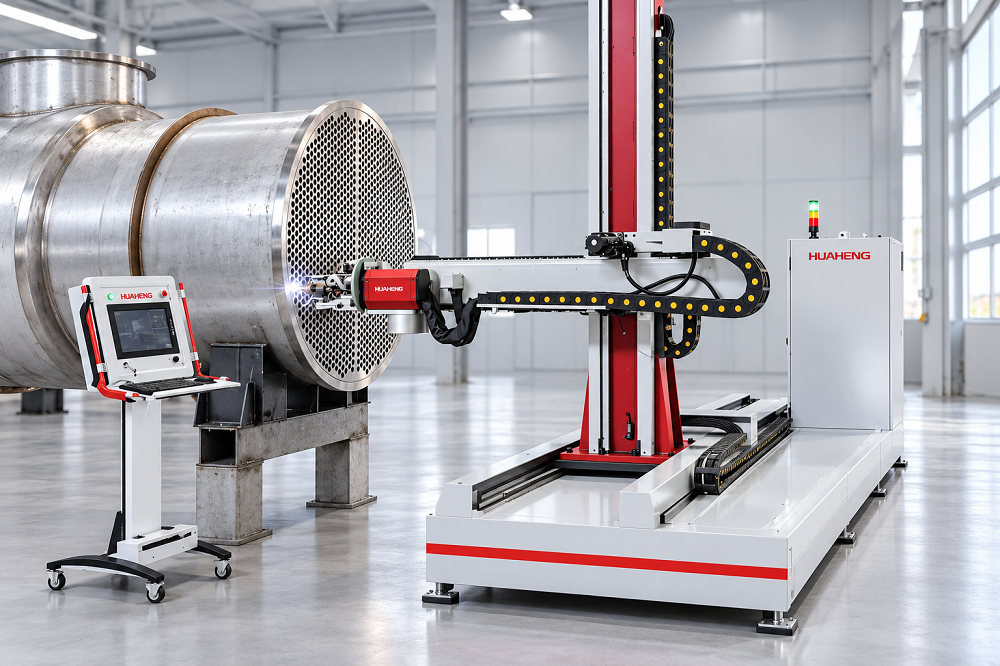
Автоматический поиск центра трубы, согласованное движение осей и программное управление сваркой — для изготовления теплообменного оборудования.
Конструкция и согласованное движение осей
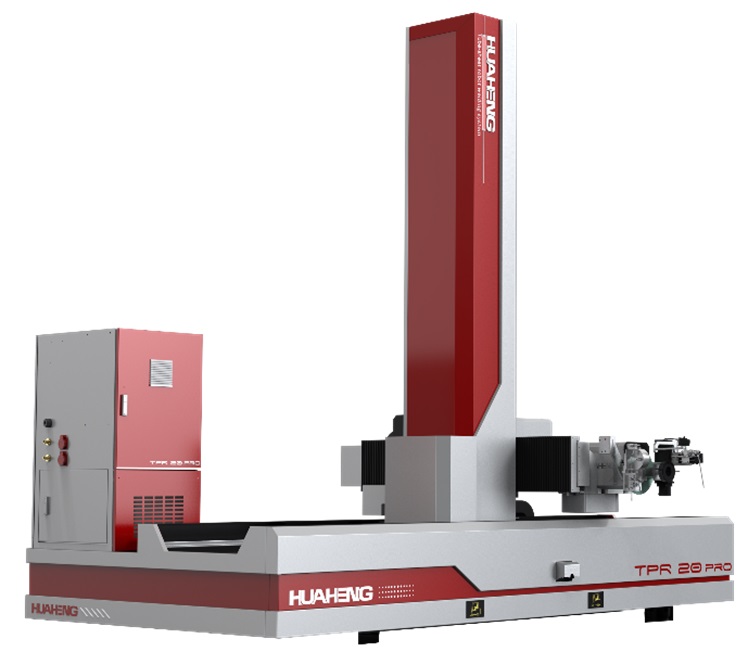
Сварочный источник, бак охлаждения и управление размещены на общем основании.
Механическая система. Корпус включает ходовую ось на основании, вертикальное перемещение по колонне, выдвижение поперечной балки и механизм ориентации сварочной головки. Пять осей корпуса обеспечивают подход к выбранному соединению и положение головки относительно поверхности решётки. Ещё пять функций головки управляют вращением, проволокой, длиной дуги, углом горелки и радиусом.
Основание и направляющие. Трёхточечная рамная конструкцию основания, которая облегчает выравнивание установки. Для линейных перемещений предусмотрены двойные направляющие, сервопривод с прецизионными косозубыми планетарными редукторами и механизмы устранения люфта. Для угловых осей используются редукторы RV. Направляющие защищены, а кабели проложены внутри конструкции или в кабельных цепях. Эти решения обеспечивают организованную прокладку коммуникаций и защиту движущихся узлов от загрязнений.
Центральное расположение камеры. В TPR20 Pro камера расположена в центральной части головки, это отличие от базовой TPR20 с боковым размещением оптики. Система машинного зрения встроена в конструкцию головки и работает совместно с механизмами наведения. Размеры изделия и положение выступающих деталей проверяют с учётом всей головки, а не только горелки.
От отдельного шва к сварке всей решётки
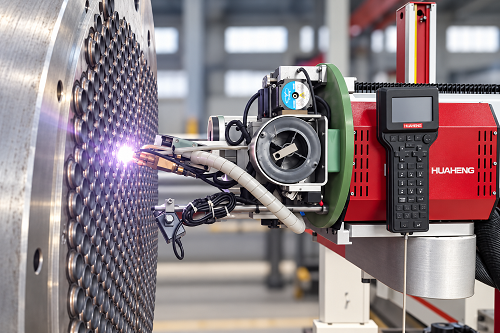
TPR20 Pro объединяет позиционирование, распознавание труб и TIG-сварку в одном автоматическом цикле.
Меньше повторяющихся операций
После настройки задания система перемещает головку между трубами и выполняет сохранённую программу.
Управляемые условия сварки
Ток, вращение, присадка и длина дуги контролируются системой. Параметры адаптируются по участкам окружности.
Подготовка по вашему изделию
Задание можно подготовить из DXF или без чертежа. Оптика и режимы подбираются под геометрию решётки.
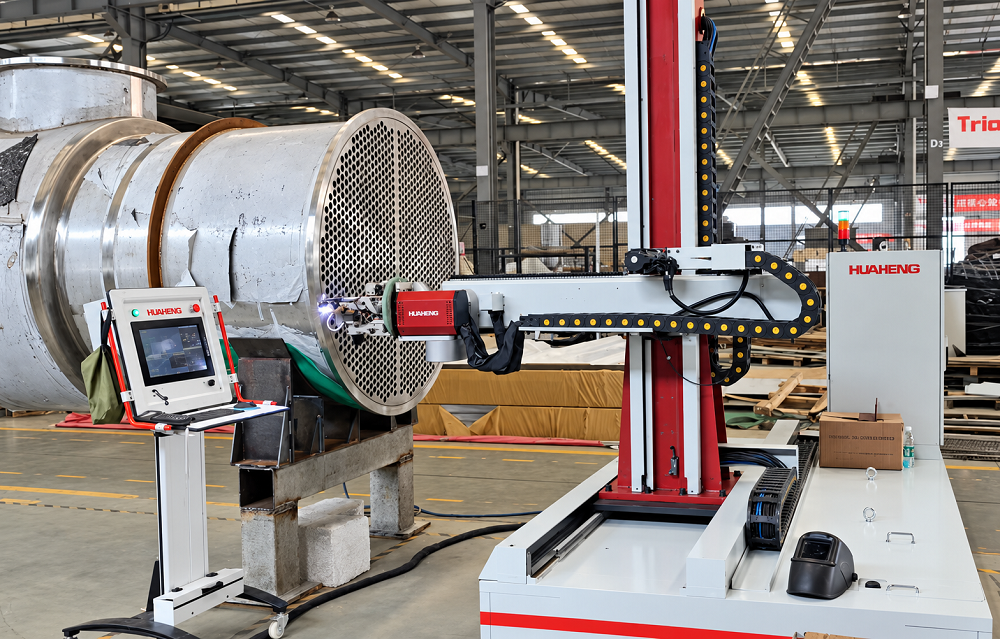
Что выполняет установка. TPR20 Pro предназначена для автоматизированной TIG-сварки соединений «труба — трубная решётка». Такие соединения повторяются по всей поверхности решётки, поэтому работа оборудования строится вокруг одной последовательности: определить положение трубы, подвести головку, выполнить сварку по выбранной программе и перейти к следующему соединению. В составе установки объединены механическая система перемещений, специализированная сварочная головка, цифровой источник тока и оптическая система позиционирования.
Как взаимодействуют узлы. Положение головки задают оси корпуса, а функции головки обеспечивают движение горелки и подачу присадочной проволоки. Система TUVision передаёт координаты найденного центра трубы в управление. Платформа MASTAR согласует перемещения и выполнение программы сварки. Благодаря этому оператор работает с общей последовательностью обработки решётки и сохранёнными режимами для конкретного соединения.
Что получает производство. Автоматизация помогает организовать повторяемую последовательность операций на изделиях с большим количеством однотипных соединений. Сохранённую программу можно использовать для следующего изделия того же исполнения после проверки настроек и подготовки оборудования. Качество шва определяется согласованной технологией, состоянием поверхностей, защитой аргоном и исправностью расходных узлов; возможности автоматического цикла оценивают вместе с этими условиями.
Для трубных решёток с плотной сеткой отверстий
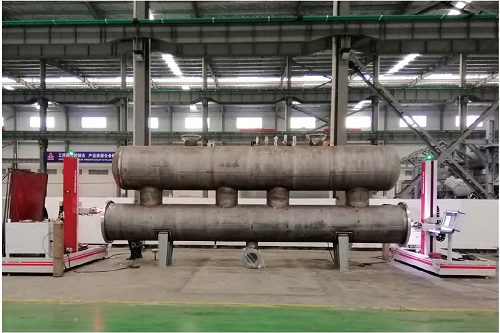 Установка предназначена для сварки соединений «труба — трубная решётка» в теплообменном и котельном оборудовании.
Работает с углеродистой и нержавеющей сталью. Поддерживает соединения с трубой заподлицо, выступающей и утопленной трубой. Способ подготовки и сварочная программа выбираются по чертежу изделия.
Какие изделия подходят. Установка ориентирована на изготовление теплообменных аппаратов и других изделий, в которых трубы соединяют с трубной решёткой сваркой по окружности. При подборе учитывают материал обеих деталей, диаметр и толщину стенки трубы, расположение отверстий, выступание торцов и доступ горелки. Одного совпадения диаметра с диапазоном оборудования недостаточно: сварочная головка должна свободно подходить к каждому соединению и выполнять полный проход.
Варианты соединения. Трубы установленные заподлицо с поверхностью решётки, выступающие трубы и утопленное исполнение. Эти варианты различаются подготовкой кромок и положением сварочной ванны относительно поверхности. Для них подбирают положение горелки, режим тока, вращение и подачу проволоки. Сварка может выполняться без присадки, с присадочной проволокой либо последовательностью обоих способов, если это предусмотрено технологией изделия.
Почему важен чертёж. Чертёж позволяет сопоставить рабочую зону установки с реальной геометрией изделия. Поставщику нужны размеры решётки, шаг труб, расположение крайних отверстий и выступающие детали возле зоны сварки.
Машинное зрение TUVision. Головка наводится по фактическому положению трубы
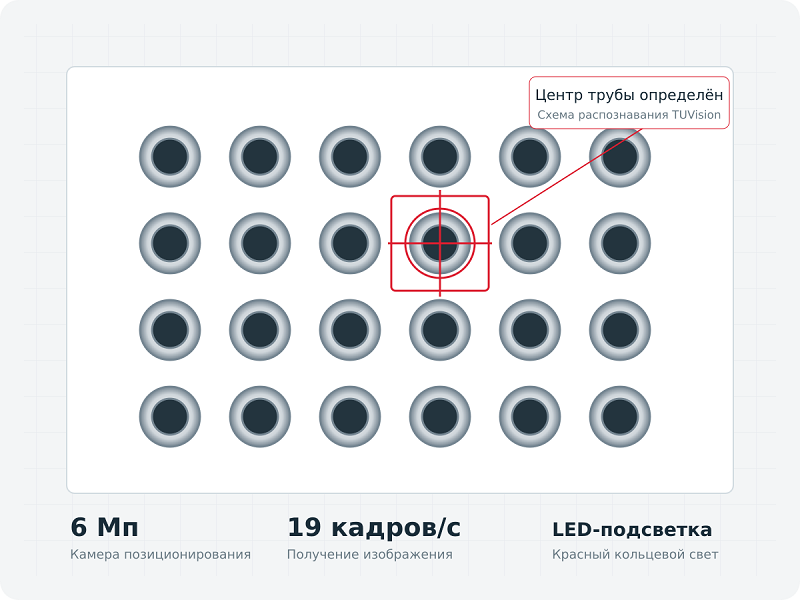
TUVision определяет центр внутренней окружности трубы и передаёт координаты системе позиционирования.
После калибровки изображение преобразуется в реальные координаты. Камера получает данные по участкам решётки, а контроллер корректирует положение головки перед сваркой.
Кольцевая красная LED-подсветка создаёт условия для съёмки внутри помещения. Объектив выбирается под размер труб и необходимое поле зрения.
6 Мп Камера TUVision 19 кадров/с Получение изображения 3 Варианта оптики
Калибровка и распознавание. Перед использованием оптической системы выполняют калибровку: координаты изображения связывают с реальными расстояниями. Для выбранного объектива используется соответствующая калибровочная пластина. После этого камера на конце роботизированной системы последовательно снимает участки решётки, а программное обеспечение определяет положение внутренних окружностей труб в текущей области изображения.
Передача координат в управление. Найденный центр трубы служит ориентиром для подвода сварочной головки. TUVision передаёт информацию системе перемещений, которая корректирует положение головки по полученным смещениям и выводит её к заданному соединению. После сварки установка перемещает камеру к следующему участку и повторяет цикл. В этой последовательности оптическое позиционирование непосредственно связано с подготовкой каждого следующего шва.
Условия надёжного наблюдения. Камера оснащена красной кольцевой LED-подсветкой и рассчитана на работу в помещении. Поверхность решётки должна быть чистой, без посторонних предметов, мешающих распознаванию. Выраженные выступы и впадины требуют разбиения обработки на участки. На оптическую систему не направляют мощные внешние источники света. Выбор объектива учитывает не только диаметр трубы, но и размер видимого участка, шаг отверстий и требуемую калибровку.
Сварочная головка и процесс TIG сварки
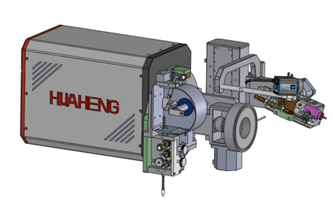 Специализированная головка выполняет сварку без присадки, с подачей проволоки или комбинированным способом.
Автоматическое регулирование длины дуги использует обратную связь по её напряжению. Вращение, подача проволоки, радиус и угол горелки задаются программой.
Коммуникации тока, газа, охлаждения и управления рассчитаны на неограниченное вращение головки без наматывания кабелей и шлангов.
Скорость вращения - 0,13–6,75 об/мин
Подача проволоки - до 2100 мм/мин
Диаметр присадки - Ø0,8 / Ø1,0 мм
Встроенная катушка - 1 кг
Формирование кольцевого шва. Сварочная головка выполняет TIG-сварку в защитной среде аргона. Вольфрамовый электрод формирует дугу, а горелка перемещается вокруг соединения. Если технология предусматривает присадку, механизм подачи вводит проволоку в зону сварки. Водоохлаждаемая конструкция головки и возможность непрерывного вращения входят в описание оборудования; допустимый режим работы выбирают по параметрам конкретной программы.
Контроль длины дуги. Функция AVC предназначена для автоматического регулирования длины дуги по её напряжению. Во время сварки она корректирует положение горелки в пределах возможностей соответствующей оси. Такая регулировка дополняет предварительное позиционирование по камере: оптическая система находит соединение, а регулирование дуги работает уже в сварочном процессе. Настройки AVC согласуют с материалом, током и геометрией соединения.
Присадка и обслуживание головки. Предусмотрена проволока диаметром 0,8 или 1,0 мм; в стандартном исполнении проволока 1,0 мм и катушка массой 1 кг. Максимальная скорость подачи составляет 2100 мм/мин и является характеристикой механизма, а не обязательной скоростью сварочного режима. Электрод заменяют и регулируют вручную. Перед циклом проверяют его состояние, газовую защиту, подачу проволоки, охлаждение и отсутствие препятствий для движения головки.
Программируемый источник сварочного тока TPRobot 5000
Цифровой источник сварочного тока — автоматический программируемый источник, разработанный и изготовленный HUAHENG с применением современных технологий. В нём используются инверторная силовая электроника и компьютерное управление. Устройство объединяет опыт HUAHENG в разработке и производстве источников для сварки труб и характеризуется цифровым управлением, простотой эксплуатации, интеллектуальными функциями, расширяемостью и надёжностью. Промышленный компьютер специально спроектирован и оптимизирован для автоматической всепозиционной сварки, что упрощает создание сварочных программ и управление процессом. Источник обеспечивает точное управление сварочным током, вращением, подачей проволоки, длиной дуги и защитным газом. Параметры всепозиционной сварки централизованно задаются и сохраняются, а исполнительные функции управляются синхронно и точно по распределённой схеме.
Особенности источника
- Автоматический расчёт различных параметров сварки, упрощающий подбор технологических параметров для автоматической сварки трубных решёток.
- Экспертная программа слежения за длиной дуги и интеллектуальная система автоматического контроля длины дуги.
- Контроль в реальном времени и обратная связь по отказу поджига дуги, короткому замыканию на изделии, перегреву, перенапряжению, отсутствию газа, отсутствию воды, пониженному напряжению, обрыву/погасанию дуги, ошибкам связи и другим неисправностям.
- Одновременная работа с основного блока источника и проводного пульта; графический интерфейс, простая эксплуатация.
- Импорт и экспорт программ через USB-накопитель; 999 ячеек памяти для хранения различных сварочных технологических программ.
- Плавное изменение и импульсные режимы тока, вращения и подачи проволоки для точной всепозиционной сварки.
- Расширенная функция деления траектории на интервалы: до 20 интервалов; параметры каждого интервала задаются отдельно по требованиям технологии.
- Память корректировок параметров: сохранение изменений параметров в реальном времени и сравнительное отображение значений до/после корректировки.
- Режим имитации сварки для предварительного выявления возможных столкновений с изделием и неверных настроек, что снижает риск аварий при сварке.
- Преобразование единиц параметров: переключение представления по времени, углу и даже длине траектории перемещения.
- Точная установка высоты подъёма вольфрамового электрода: перед сваркой электрод автоматически касается изделия и поднимается на заданную высоту.
- Удалённое обновление ПО и обновление через USB-накопитель.
- Функции предварительной подачи проволоки до расплавления и подачи проволоки с задержкой.
Управление и подготовка сварочной программы
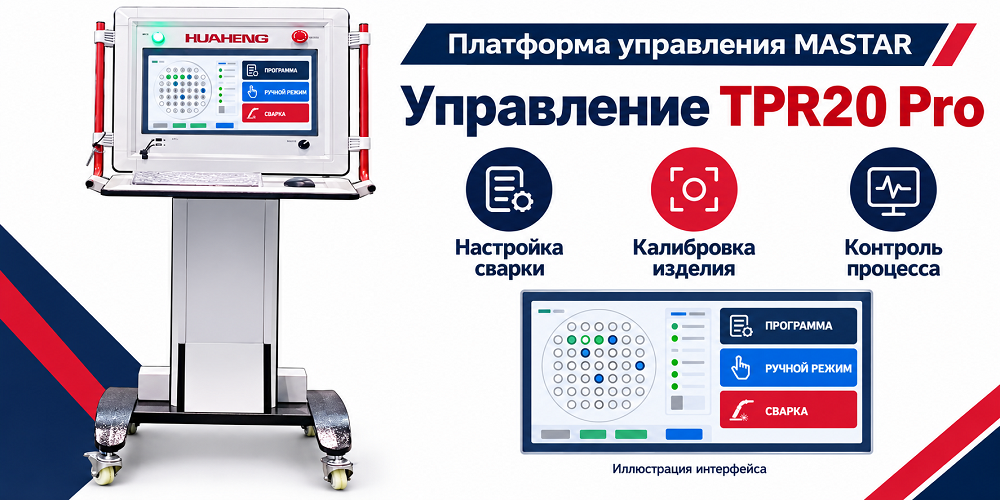
MASTAR объединяет настройку технологии, калибровку изделия, ручное управление и наблюдение за выполнением задания.
Система использует координированное управление десятью осями по EtherCAT. Для оператора предусмотрен беспроводной пульт. Сварочные программы можно сохранять и переносить через USB.
Пробное движение помогает проверить траекторию и возможные препятствия перед началом сварки. Во время цикла система диагностирует нарушения поджига, подачи газа и воды, перегрев и ошибки связи.
Подготовить изделие
Очистить соединения, зафиксировать решётку и проверить доступ.
Настроить задание
Выбрать режим, откалибровать зрение и задать последовательность.
Проверить технологию
Выполнить пробное движение и контрольную сварку.
Запустить цикл
Система наводит головку, сваривает трубу и переходит к следующей.
Подготовка задания. Оператор задаёт параметры изделия и выбирает программу сварки. Для подготовки последовательности можно импортировать чертёж CAD в формате DXF; в ТКП также предусмотрена работа без чертежа. Способ задания координат и порядок обработки определяют при настройке под конкретную решётку. Программы можно сохранять, переносить через USB и повторно применять после проверки соответствия текущему изделию.
Управление режимом сварки. Источник TPRobot 5000 обеспечивает программное управление током, вращением, подачей проволоки, длиной дуги и защитным газом. Предусмотрены импульсные режимы и плавное изменение отдельных параметров. Функции деления шва на секторы позволяют задавать режимы для разных участков окружности. Точное доступное количество секторов нужно подтвердить для поставляемой версии: таблица ТКП указывает 10, а текст функционального описания — до 20.
Проверка перед рабочим циклом. Функция имитации сварки, которая помогает заранее проверить движения и выявить возможные столкновения или ошибки настройки. Система контролирует ряд отклонений, включая неудачный поджиг, короткое замыкание, перегрев, нарушения питания, недостаток газа или воды, обрыв дуги и ошибки связи. Эти функции сопровождают работу оператора: он наблюдает за оборудованием и при ненормальном движении или сварке останавливает цикл.
Характеристики для инженерного подбора
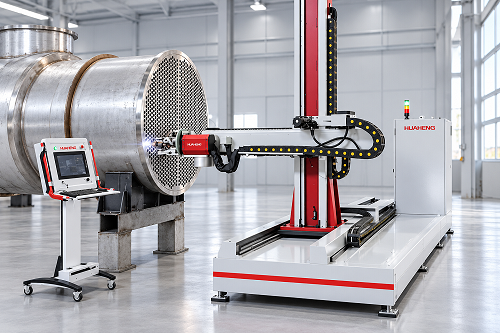 Параметры установки, головки, источника и оптики — по разделам. Комплектация и условия работы согласуются под ваше изделие.
Три линейные оси и ориентация головки
Ход X / Y / Z — 2000 / 1800 / 600 мм. Скорость линейного перемещения — 100–12 000 мм/мин. Масса установки — 3 т.
Как читать технические параметры. Перемещения X, Y и Z характеризуют рабочие ходы механической системы. Они не равны наружным габаритам установки и сами по себе не определяют размер любого допустимого изделия. При проверке компоновки учитывают положение аппарата на опорах, доступ к крайним трубам, высоту нижнего ряда и свободное пространство вокруг сварочной головки. Окончательное размещение согласуют по установочному чертежу.
Сварочный ток и нагрузка источника. TPRobot 5000 имеет диапазон тока 5–500 А. Значение 500 А относится к максимальному току источника, а рабочий ток выбирают по материалу, толщине стенки и технологии соединения. При температуре 40 °C в ТКП указаны 387 А при продолжительности включения 100 % и 500 А при 60 % для десятиминутного цикла. Эти данные нужно учитывать при оценке длительной нагрузки, особенно для последовательной сварки большого числа труб.
Что согласовать для вашей конфигурации. Диаметры труб приведены тремя перекрывающимися диапазонами, соответствующими разным объективам. Их нельзя считать характеристикой одного универсального объектива. Аналогично числовые данные о скорости перемещения или подачи проволоки описывают возможности приводов, а не готовую производительность в трубах за смену. Время обработки решётки рассчитывают по согласованной программе и подтверждают на изделии с нужным количеством проходов.
Комплектация и дополнительное оснащение
Корпус, источник сварочного тока, специализированная головка, управление MASTAR, зрение TUVision и система охлаждения.
ДОПОЛНИТЕЛЬНАЯ ОПЦИЯ
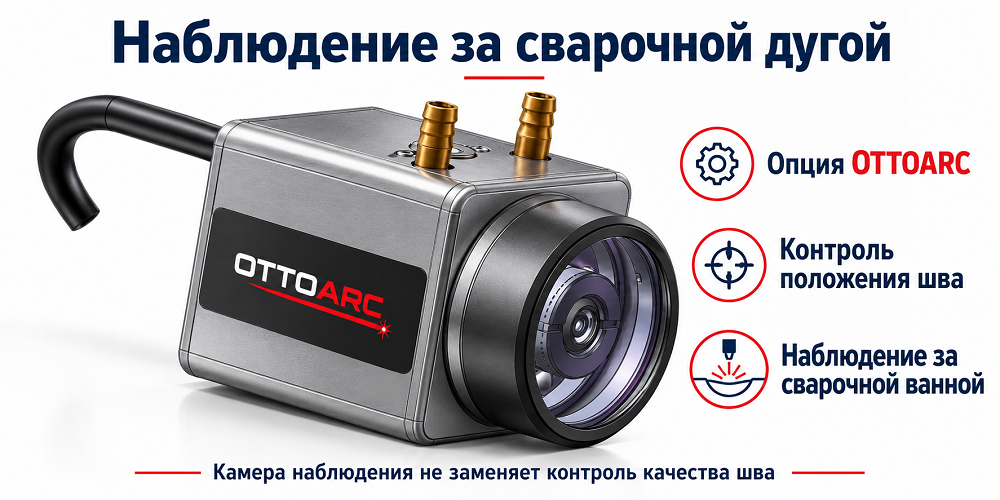
Наблюдение за дугой OTTOARC
Камера позволяет наблюдать положение шва и сварочную ванну до и во время сварки. Это отдельная система, которая дополняет камеру позиционирования TUVision.
Полный состав поставки и параметры опции
|
Позиция |
Количество |
Исполнение |
|
TPR20 Pro с источником и специальной головкой |
1 шт. |
HUAHENG |
|
Платформа MASTAR |
1 комплект |
HUAHENG |
|
Система зрения TUVision |
1 комплект |
HUAHENG |
|
Объектив и калибровочная пластина |
1 комплект |
Подбор при заказе |
|
Бак охлаждения горелки |
1 комплект |
HUAHENG |
|
ПО сварочной промышленной интернет-системы V1.0 |
1 комплект |
HUAHENG; функции уточняются |
|
Видеонаблюдение за дугой |
1 комплект |
Опция OTTOARC |
Параметры видеонаблюдения
|
Питание / ток |
DC 9–16 В / 315 мА; номинально DC 12 В |
|
Изображение |
Цветное или чёрно-белое; 1028 × 596 пикселей |
|
Видеоинтерфейс |
PAL, BNC, композитный сигнал 1,0 В пик-пик на 75 Ом |
|
Разрешающая способность |
720 ТВЛ |
|
Расстояние наблюдения |
120–500 мм с заменой объектива |
|
Поле зрения |
20–50 мм |
|
Охлаждение |
Воздушное или водяное |
|
Размер камеры |
42 × 42 × 60 мм без объектива и кабеля |
|
Рабочая температура камеры |
−20…+85 °C |
Наблюдение за дугой не заменяет приёмочный контроль качества соединения.
Базовая система. Основу поставки составляют корпус установки, источник TPRobot 5000, специализированная сварочная головка, платформа управления MASTAR, зрение TUVision, программное обеспечение HUAHENG V1.0 и бак охлаждения. Объектив и калибровочную пластину выбирают по задаче.
Дополнительное наблюдение за сваркой. OTTOARC — отдельная опциональная камера для наблюдения за зоной дуги. Она помогает оператору видеть положение шва и сварочную ванну до и во время выполнения сварки. TUVision и OTTOARC решают разные задачи: первая система определяет положение трубы для наведения головки, вторая показывает сварочный процесс. Наличие камеры наблюдения и её исполнение необходимо отдельно включить в заказ.
Расходные узлы и запасные детали. Для устойчивой работы контролируют износ вольфрамового электрода, состояние деталей горелки и подачи проволоки, чистоту оптики и работоспособность охлаждения. Перечень расходных позиций приведён в технических таблицах. При заказе имеет смысл согласовать стартовый запас под планируемые типоразмеры труб и объём выпуска. Это позволяет подготовить участок к эксплуатации с учётом фактической технологии, а не только состава основного оборудования.
Сравнение технических характеристик двух поколений оборудования
|
Характеристика |
TPR20 Pro |
TPR2000 |
|
Наружный диаметр свариваемых труб, мм |
Ø8–110 |
Ø10–80 |
|
Скорость вращения, об/мин |
0,13–6,75 |
0,13–6,75 |
|
Максимальная скорость подачи проволоки, мм/мин |
2500 |
2100 |
|
Диапазон наклона горелки |
−20°…+40° |
−20°…+40° |
|
Скорость регулирования наклона горелки |
30°/с |
30°/с |
|
Ход узла регулирования длины дуги, мм |
20/40 |
35 |
|
Скорость узла регулирования длины дуги, мм/мин |
600 |
600 |
|
Ход радиальной регулировки, мм |
60 |
40 |
|
Скорость радиальной регулировки, мм/мин |
900 |
900 |
|
Ход горизонтального перемещения, мм |
2000 |
2000 |
|
Скорость горизонтального перемещения, мм/мин |
100–12 000 |
11 000 |
|
Ход вертикального перемещения, мм |
1800 |
2000 |
|
Скорость вертикального перемещения, мм/мин |
100–12 000 |
9000 |
|
Ход перемещения вперёд и назад, мм |
600 |
500 |
|
Скорость перемещения вперёд и назад, мм/мин |
100–12 000 |
15 000 |
|
Диапазон наклона головки |
−10°…+10° |
Гориз-ое угловое регулирование: ±10° |
|
Скорость регулирования наклона |
5–10°/с |
10 мм/мин* |
|
Диапазон поворота головки |
−10°…+10° |
Вертик. регулировка: ±30 мм |
|
Скорость регулирования поворота |
5–10°/с |
20 мм/мин |
|
Сварочный ток при ПВ 100% |
350 А |
300 А |
|
Сварочный ток при ПВ 60% |
500 А |
500 А |
|
Масса, т |
3 |
2,5 |
Сравнение систем управления двух поколений оборудования
|
Параметр |
TPR20 Pro |
TPR2000 |
|
Система управления |
Интеллектуальная система управления роботами HUAHENG |
Система управления HUAHENG на базе Beckhoff |
|
Организация управления |
Единое управление перемещениями и сваркой |
Единое управление перемещениями и сваркой |
|
Сложность управления |
Простое |
Простое |
|
Количество интерфейсов оператора |
Один |
Один |
|
Пульты управления |
Один беспроводной пульт со всеми функциями |
Один проводной пульт с функциями сварки |
|
Наблюдение за сварочной дугой |
Интегрированная система, дополнительная опция |
Отсутствует |
|
Управление установкой |
Простое |
Простое |
|
Калибровка |
Простая |
Средней сложности |
|
Устранение нештатных ситуаций |
Простое |
Простое |
|
Требования к подготовке персонала |
Низкие |
Низкие |
|
Точность позиционирования |
Высокая |
Средняя |
Вопросы о применении установки
Можно сваривать без присадочной проволоки?
Да. Головка поддерживает сварку без присадки, с присадкой и последовательность двух способов. Выбор зависит от материала, зазора и требований к шву.
Нужен ли чертёж DXF?
DXF можно импортировать для подготовки задания. В ТКП также предусмотрена работа без чертежа. Способ настройки согласуется для конкретного изделия.
Оператор должен наблюдать за сваркой?
Да. Автоматический цикл требует наблюдения за движением оборудования, состоянием расходных материалов и сообщениями системы. При отклонениях оператор останавливает установку.
Как выбрать объектив?
Доступны варианты для Ø8–32, Ø16–63,5 и Ø60–110 мм. Выбор учитывает диаметр труб, шаг отверстий и поле зрения. Объектив поставляется с подходящей калибровочной пластиной.
Что определяет производительность?
Размер и количество труб, длина шва, материал, число проходов, сварочная программа и время переходов. Время цикла подтверждают на вашем изделии; числовая производительность в ТКП не указана.
Как оценить соответствие производственной задаче. Начните с изделия, которое определяет основную загрузку участка. Для него укажите количество труб, диаметр, толщину стенки, материал, шаг отверстий и требования к соединению. Затем добавьте другие типоразмеры, которые планируется обрабатывать на той же установке. Такой перечень помогает оценить необходимость смены оптики, перенастройки головки и отдельных сварочных программ.
Что означает автоматический цикл. Автоматический цикл охватывает предусмотренную программой последовательность позиционирования и сварки. Подготовка изделия, установка на опоры, проверка оборудования и расходных материалов остаются частью работы участка. Оператор следит за ходом процесса и сообщениями системы. При обработке второй стороны изделия поворот аппарата или перестановку оборудования выполняют с учётом безопасной компоновки и условий производства.
Как подтвердить результат до заказа. Для оценки технологии полезна пробная сварка на образце, соответствующем материалам и геометрии вашего изделия. Согласуйте тип соединения, число проходов и требования к приёмочному контролю. Производительность определяют по продолжительности сварки и переходов, а пригодность технологии — по результатам проверки соединения.
Преимущества
- Автоматическое определение положения труб. Система машинного зрения TUVision распознаёт центры труб и передаёт координаты в управление. Это сокращает объём ручного позиционирования при обработке решёток с большим количеством соединений.
- Согласованное управление десятью осями. Пять осей корпуса отвечают за перемещение и ориентацию головки, ещё пять — за вращение горелки, подачу проволоки, регулирование длины дуги, угла и радиуса. Такая структура позволяет настраивать оборудование под геометрию соединения.
- Повторяемая последовательность сварки. Установка выполняет переходы и сварочные операции по программе. Сохранённые настройки можно повторно применять для однотипных изделий после проверки подготовки и соответствия режима.
- Автоматическое регулирование длины дуги. Функция AVC корректирует положение горелки по напряжению дуги во время сварки и помогает поддерживать заданные условия процесса.
- Непрерывное вращение сварочной головки. Конструкция предусматривает передачу сварочного тока, газа, охлаждающей воды и управляющих сигналов при вращении. Это позволяет выполнять кольцевые швы без ограничения одним оборотом головки.
- Несколько вариантов сварки. Предусмотрена работа без присадочной проволоки, с присадкой и последовательное применение обоих способов. Установка подходит для соединений с трубами заподлицо, выступающими и утопленными — при соответствующей подготовке и согласованной технологии.
- Подбор под разные диаметры труб. Диапазоны Ø8–110 мм. Для нужного диапазона выбирают объектив и калибровочную пластину с учётом шага отверстий и поля зрения.
- Единая платформа управления. MASTAR объединяет управление перемещениями и сваркой. Предусмотрены импорт чертежей DXF, работа без чертежа, хранение до 999 сварочных программ и перенос программ через USB.
- Проверка движений до сварки. Функция имитации помогает проверить последовательность перемещений и выявить возможные столкновения или ошибки настройки до запуска рабочего процесса.
- Контроль отклонений в работе. Система обнаруживает ряд неисправностей, включая нарушения поджига, перегрев, недостаток газа или охлаждающей воды, обрыв дуги и ошибки связи. Оператор получает информацию для своевременного вмешательства.
- Объединение основных узлов на общем основании. Источник сварочного тока, охлаждение и управление размещены в составе одной установки. Защищённые направляющие и организованная прокладка кабелей упрощают размещение и обслуживание оборудования.
Стандартная комплектация
- Роботизированная установка TPR20 Pro — 1 шт.
- Программируемый сварочный источник TPRobot 5000 — 1 шт.
- Специализированная сварочная головка для сварки труб с трубной решёткой — 1 комплект.
- Платформа управления MASTAR — 1 комплект.
- Система машинного зрения TUVision — 1 комплект.
- Объектив и калибровочная пластина для выбранного диапазона диаметров труб — 1 комплект.
- Бак охлаждения сварочной головки — 1 комплект.
- Программное обеспечение HUAHENG V1.0 — 1 комплект.
- Система наблюдения за сварочной дугой OTTOARC — 1 комплект при включении в спецификацию поставки.
- Пусконаладка и обучение персонала — в объёме, согласованном договором.
- Расходные материалы и запасные части — по согласованному перечню.
