








Гидравлический станок для правки полок H-образной балки YJZ-40C
Сравнить
Поделиться
В избранное
Описание
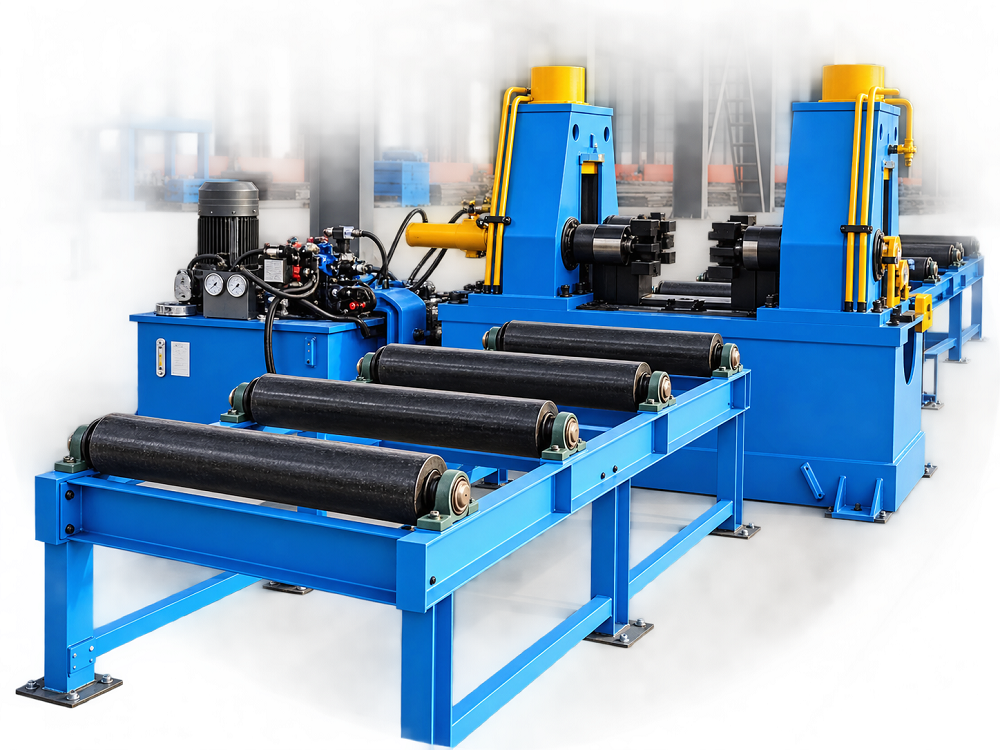
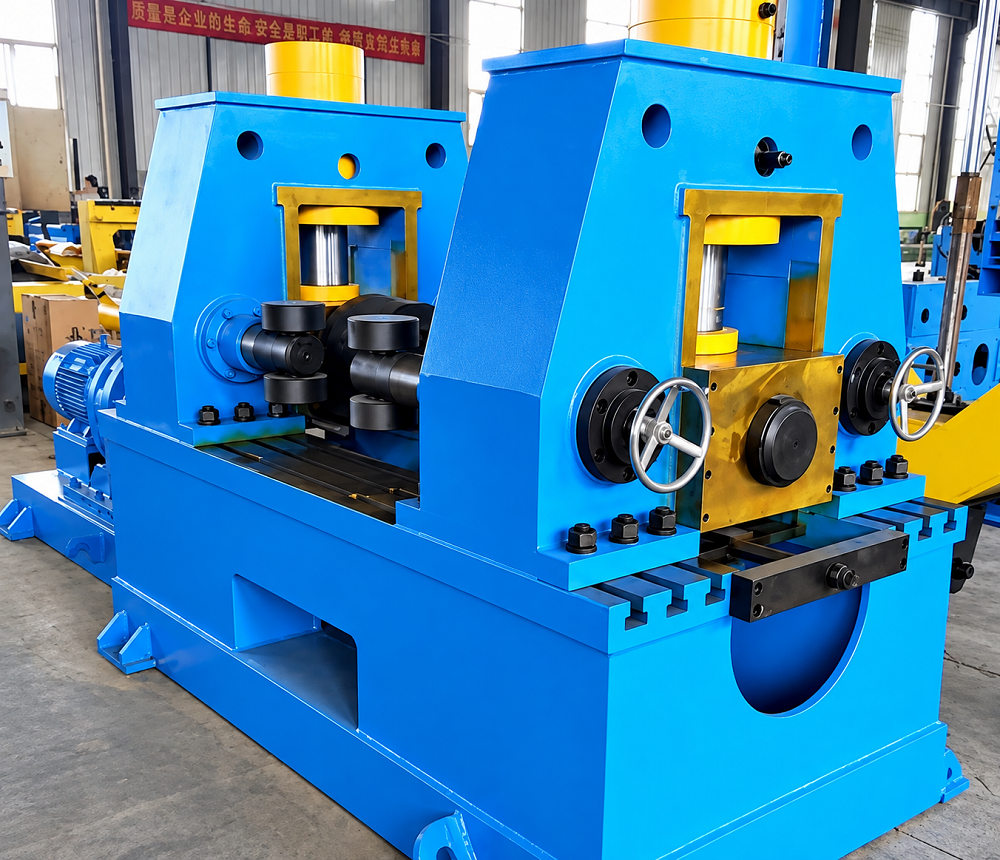
Гидравлическая машина для правки полок H-балок YJZ-40C
YJZ-40C — промышленная гидравлическая правильная машина, предназначенная для устранения деформации полок сварных H-образных и двутавровых балок после сварки. Оборудование выполняет непрерывную роликовую правку полок за счет контролируемого перегиба металла с последующим упругим восстановлением до требуемой геометрической формы.
Машина рассчитана на обработку H-балок с шириной полки 150–800 мм, толщиной полки 6–40 мм, толщиной стенки 6–40 мм и высотой стенки 200–2000 мм. Базовые характеристики производительности указаны для стали Ст3сп / Ст3пс.
Гидравлическая система прижима, мощный основной привод, индивидуальная регулировка правых и левых правильных роликов, гидравлический зажим стенки и усиленная сварная станина позволяют использовать YJZ-40C на производственных участках изготовления сварных металлоконструкций и H-профилей.
Назначение оборудования
В процессе сварки H-образной балки из-за локального нагрева и последующего охлаждения металла полки могут получать остаточные сварочные деформации. Они проявляются в виде отклонения поверхности полок от требуемой геометрии и требуют последующей механической правки.
YJZ-40C предназначена именно для выполнения этой технологической операции.
Машина позволяет:
- исправлять деформацию полок сварных H-балок после сварки;
- выполнять непрерывную механизированную правку изделия;
- обрабатывать H-профили различных типоразмеров в пределах рабочего диапазона оборудования;
- регулировать воздействие на левую и правую стороны профиля;
- выполнять повторные проходы при правке узких полок;
- работать с профилями небольшой высоты с использованием специальных малых правильных роликов;
- снизить объем ручных операций при правке металлоконструкций.
Оборудование может использоваться как самостоятельная правильная машина или как элемент технологического участка производства сварных H-балок.
Принцип работы
Правка осуществляется роликовым методом с использованием контролируемого перегиба полки.
Верхние правильные ролики совместно с приводными роликами образуют рабочий профиль, через который проходит исправляемая полка H-балки. Во время прохождения через рабочую зону металл подвергается заданному перегибу в направлении, противоположном имеющейся деформации.
После выхода из зоны воздействия происходит естественное упругое восстановление металла. В результате остаточная деформация уменьшается, а полка принимает требуемую форму.
Такой принцип обеспечивает возможность непрерывной правки профиля при его перемещении через машину, без необходимости последовательно воздействовать на отдельные короткие участки балки.
Для получения требуемого результата оператор задает положение правильных роликов в зависимости от размеров профиля и степени деформации.
При обработке узких полок допускается выполнение нескольких возвратно-поступательных проходов.
Основные технические характеристики
Параметр |
Значение |
|---|---|
Модель |
YJZ-40C |
Назначение |
Правка полок сварных H-балок |
Базовый материал для заявленного диапазона |
Q235 |
Толщина полки |
6–40 мм |
Ширина полки |
150–800 мм |
Толщина стенки |
6–40 мм |
Высота стенки |
200–2000 мм |
Заявленная скорость правки |
≤6500 мм/мин |
Мощность двигателя основного привода |
11 кВт |
Максимальное давление гидросистемы |
25 МПа |
Номинальное давление гидросистемы |
20 МПа |
Усилие нажимных гидроцилиндров |
500 кН × 2 |
Мощность двигателя гидросистемы |
4,0 кВт |
Входной рольганг |
2 секции |
Выходной рольганг |
2 секции |
Материал правильных роликов |
кованая легированная сталь 35CrMo |
Регулировка верхних правильных роликов |
Независимая для левого и правого ролика |
Контроль положения роликов |
Система отображения положения |
Зажим стенки балки |
Гидравлический |
Диапазон обрабатываемых профилей
YJZ-40C рассчитана на широкий диапазон сварных H-профилей:
Полка балки:
- толщина — от 6 до 40 мм;
- ширина — от 150 до 800 мм.
Стенка балки:
- толщина — от 6 до 40 мм;
- высота — от 200 до 2000 мм.
Для профилей с высотой стенки 200–400 мм предусмотрены две специальные группы малых правильных роликов. При переходе на такой типоразмер устанавливаются малые ролики, причем их конструкция рассчитана на удобную замену.
Важно учитывать, что допустимая толщина полки зависит от ее ширины. Предельное сочетание толщины и ширины определяется рабочей характеристикой машины: максимальная толщина 40 мм относится не ко всем значениям ширины полки одновременно.
Для узких полок технологией предусмотрена возможность выполнения нескольких последовательных возвратно-поступательных проходов.
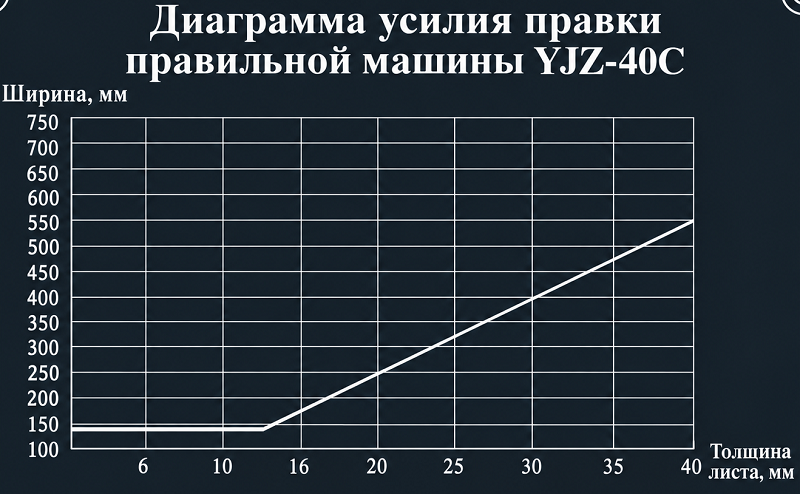
Для стали 09Г2С в технических данных предусмотрено снижение допустимой толщины примерно до 70 % от соответствующей толщины для Ст3сп / Ст3пс.
Конструкция машины
Усиленная сварная станина
Основание YJZ-40C изготовлено в виде цельносварной конструкции из стальных листов.
После сварки станина подвергается термическому отжигу, предназначенному для снятия остаточных напряжений, после чего основные поверхности проходят обработку на оборудовании с ЧПУ.
Такая технология изготовления обеспечивает:
- высокую общую жесткость конструкции;
- стабильность взаимного положения рабочих узлов;
- повышенную точность изготовления;
- устойчивость геометрии машины при длительной эксплуатации;
- снижение риска остаточных деформаций сварной станины.
Жесткость основания особенно важна для правильного оборудования, поскольку в процессе работы конструкция воспринимает значительные нагрузки от гидравлических нажимных механизмов и реакции обрабатываемой балки.
Основной привод
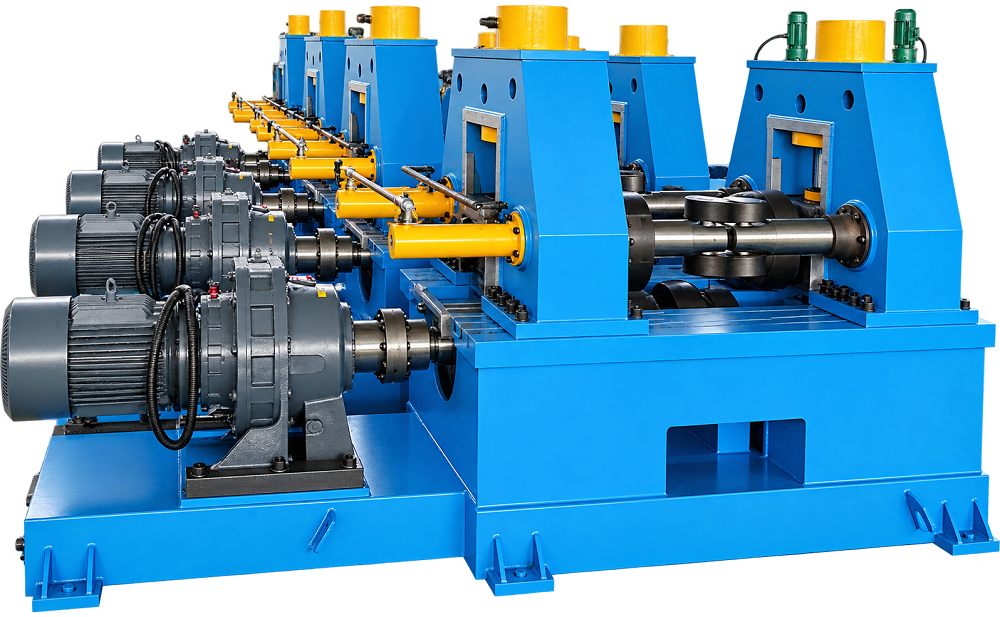
Перемещение заготовки через правильную зону выполняется основным электромеханическим приводом.
В состав главного привода входят:
- электродвигатель мощностью 11 кВт;
- двухступенчатый циклоидальный редуктор;
- приводные рабочие ролики.
Использование двухступенчатого редуктора обеспечивает передачу необходимого крутящего момента на рабочий механизм и рассчитано на эксплуатацию оборудования под значительными технологическими нагрузками.
Мощный привод обеспечивает стабильное перемещение балки через рабочую зону в процессе правки.
Гидравлический механизм прижима
Нажимной механизм выполнен на базе гидравлического привода.
В отличие от чисто механической регулировки, гидравлическая система обеспечивает большое усилие воздействия и плавность перемещения рабочих элементов.
Основные параметры:
- номинальное давление — 20 МПа;
- максимальное давление — 25 МПа;
- два нажимных гидроцилиндра;
- усилие — 500 кН × 2;
- мощность электродвигателя гидростанции — 4,0 кВт.
Гидравлический принцип работы обеспечивает плавное создание рабочего усилия и стабильную работу нажимного механизма.
Гидравлическая станция
Гидросистема машины построена с использованием стандартных промышленных гидравлических компонентов.
Подача рабочей жидкости осуществляется аксиально-поршневым насосом высокого давления.
В гидравлической системе предусмотрена высокоточная фильтрация рабочей жидкости. Высоконапорный фильтр уменьшает попадание загрязнений к гидроаппаратуре и способствует надежной работе электромагнитных клапанов.
В состав гидравлической части входят:
- гидравлическая насосная станция;
- электродвигатель 4,0 кВт;
- аксиально-поршневой насос высокого давления;
- гидравлические цилиндры;
- электромагнитная гидроаппаратура;
- высоконапорная фильтрация;
- трубопроводы и рукава высокого давления;
- предохранительный переливной клапан.
Защита гидросистемы от перегрузки
В гидравлической системе предусмотрен предохранительный переливной клапан, ограничивающий чрезмерное повышение давления.
Это решение защищает оборудование при возникновении перегрузки и является важным преимуществом гидравлической конструкции по сравнению с механическими системами правки, в которых чрезмерная нагрузка может приводить к повреждению винтовых нажимных механизмов.
При превышении допустимого давления гидравлическая система имеет возможность сбросить избыточное давление через защитный контур.
Правильные ролики из стали 35CrMo
Рабочие правильные ролики являются одними из наиболее нагруженных элементов машины.
Для YJZ-40C они изготавливаются из высококачественной легированной стали 35CrMo методом ковки.
После изготовления ролики проходят специальную термическую обработку.
Это обеспечивает:
- повышенную поверхностную твердость;
- улучшенную износостойкость;
- устойчивость к значительным контактным нагрузкам;
- увеличение ресурса рабочих поверхностей;
- уменьшение вероятности образования трещин.
Использование кованых термообработанных роликов особенно важно при серийной эксплуатации оборудования с тяжелыми стальными профилями.
Независимая регулировка левого и правого роликов
Верхние нажимные ролики оборудованы системой контроля положения.
При этом левый и правый правильные ролики могут регулироваться независимо друг от друга.
Оператор может отдельно устанавливать положение каждой стороны и контролировать установленное значение по системе индикации.
Раздельная регулировка упрощает настройку оборудования под конкретный профиль и конкретный характер сварочной деформации.
Система контроля положения
Для контроля перемещения нажимного механизма используется система измерения положения.
В комплектацию входит:
- измерительная линейка перемещения;
- датчик положения;
- устройство отображения положения.
Наличие индикации положения облегчает повторяемую настройку правильных роликов и позволяет оператору контролировать положение рабочих механизмов.
Гидравлический зажим стенки
Для фиксации стенки H-балки используется механизм с гидравлическим приводом.
Применение гидроцилиндров вместо ручного механизма:
- увеличивает усилие зажима;
- уменьшает объем ручной работы;
- ускоряет подготовку оборудования к операции;
- способствует более стабильному положению изделия;
- повышает эффективность процесса правки.
Надежная фиксация стенки особенно важна при прохождении тяжелой балки через правильные ролики.
Малые правильные ролики для низких профилей
В стандартный комплект входят 2 комплекта малых правильных роликов.
Они предназначены для работы с профилями, высота стенки которых находится в диапазоне 200–400 мм.
При необходимости основные рабочие элементы заменяются малыми роликами. Конструкция предусматривает удобный демонтаж и замену.
Это позволяет расширить диапазон типоразмеров, обрабатываемых на одной машине.
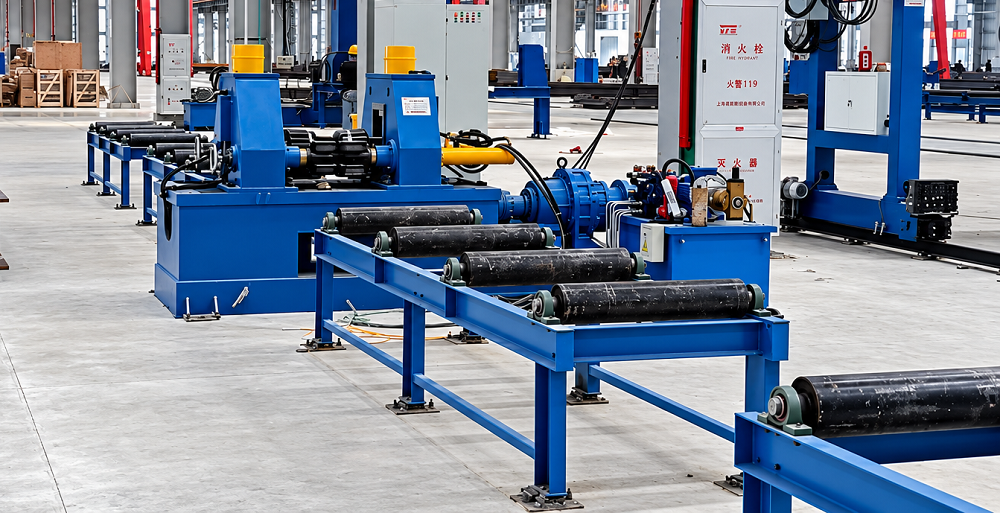
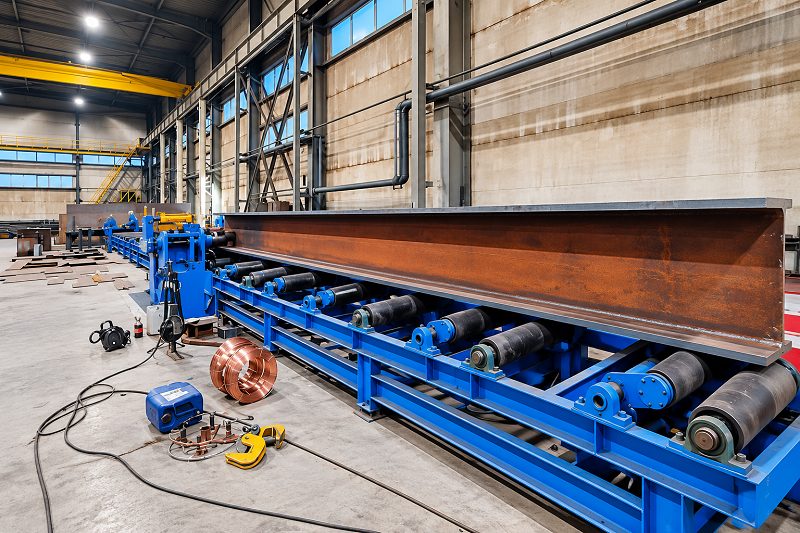
Входной и выходной рольганги
Для подачи балки к правильному узлу и ее приема после обработки машина оснащается входными и выходными роликовыми конвейерами.
Рольганги имеют секционную конструкцию.
Стандартная поставка предусматривает:
- входной рольганг — 2 секции по 3,5 м;
- выходной рольганг — 2 секции по 3,5 м.
Таким образом, стандартное оборудование включает развитую систему поддержки длинномерного профиля с обеих сторон основной машины.
Одновременно секционное исполнение позволяет изменять длину роликового пути. При необходимости и с учетом длины обрабатываемых изделий количество секций может быть увеличено.
Это особенно удобно при организации участка под конкретный сортамент и длину производимых H-балок.
Система управления
В поставку входит электрическая система управления оборудованием.
Комплект включает:
- электрический шкаф;
- органы управления;
- контакторы и реле;
- промежуточные реле;
- кнопки и световые индикаторы;
- датчик перемещения;
- измерительную систему положения;
- устройство отображения положения рабочих элементов.
Электрическая и гидравлическая системы работают совместно, обеспечивая управление приводом, нажимными механизмами и вспомогательными исполнительными устройствами.
Опция для эксплуатации при низких температурах
Для регионов с холодным зимним климатом гидравлическая станция может комплектоваться системой автоматического подогрева гидравлического масла и управления подогревом.
Опция предназначена для облегчения запуска машины при низкой температуре окружающей среды.
Предварительный нагрев масла:
- сокращает время подготовки гидросистемы к работе в холодном цехе;
- обеспечивает более подходящие условия для запуска гидравлической системы;
- уменьшает продолжительность простоя перед началом работы;
- упрощает зимнюю эксплуатацию оборудования.
Система подогрева является дополнительной опцией и заказывается отдельно.
Особенности эксплуатации
Для получения требуемого качества правки необходимо выбирать настройку машины с учетом:
- марки стали;
- толщины полки;
- ширины полки;
- высоты профиля;
- величины исходной сварочной деформации.
Максимальная заявленная толщина полки 40 мм не означает возможность обработки любой полки толщиной 40 мм независимо от ее ширины. Рабочая способность определяется сочетанием толщины и ширины полки.
Для более прочной стали 09Г2С допустимая толщина уменьшается относительно стали Ст3сп / Ст3пс.
При обработке узких полок для достижения необходимого результата может применяться многопроходная правка.
Характеристики
| Мощность главного двигателя, кВт | 11 |
|---|---|
| Толщина стенки, мм | 6–40 |
| Мощность гидронасоса, кВт | 4 |
| Ширина полки, мм | 150–800 |
| Толщина полки, мм | 6–40 (материал Q235) |
| Мин. высота стенки, мм | 200–2000 |
| Скорость правки, м/мин | ≤ 6,5 |
Преимущества
1. Гидравлическая система правки
Нажимной механизм работает от гидропривода, обеспечивающего большое рабочее усилие и плавное движение рабочих элементов.
2. Два мощных нажимных гидроцилиндра
Машина оснащена двумя гидроцилиндрами с заявленным усилием 500 кН каждый, что позволяет создавать значительную нагрузку при правке полок.
3. Широкий диапазон профилей
Оборудование рассчитано на работу с полками шириной 150–800 мм и стенками высотой до 2000 мм.
4. Обработка полок толщиной до 40 мм
При соответствующем сочетании ширины полки и марки стали оборудование позволяет выполнять правку элементов толщиной до 40 мм.
5. Усиленная термообработанная станина
Цельносварная конструкция после изготовления проходит отжиг и механическую обработку, что обеспечивает необходимую жесткость и геометрическую стабильность.
6. Износостойкие кованые ролики
Рабочие ролики производятся из легированной стали 35CrMo, подвергаются ковке и термообработке для увеличения твердости и износостойкости.
7. Независимая настройка двух сторон
Левый и правый верхние ролики регулируются отдельно, что обеспечивает дополнительную гибкость при настройке процесса правки.
8. Индикация положения
Оператор получает информацию о положении регулируемых роликов, что упрощает установку рабочих параметров.
9. Гидравлическое зажатие стенки
Механизированная система фиксации снижает физическую нагрузку на персонал и обеспечивает большое усилие зажима.
10. Работа с низкими H-профилями
Комплект малых правильных роликов позволяет выполнять обработку профилей с высотой стенки от 200 мм.
11. Модульные рольганги
Секционное исполнение входного и выходного рольгангов позволяет адаптировать линию к длине обрабатываемых изделий.
12. Защита от гидравлической перегрузки
Предохранительный клапан ограничивает чрезмерное давление и снижает риск повреждения рабочего механизма при перегрузке.
13. Высоконапорная фильтрация масла
Фильтрация рабочей жидкости способствует надежной эксплуатации гидравлических клапанов и других компонентов системы.
14. Возможность многопроходной правки
При работе с узкими полками допускается несколько последовательных проходов изделия через рабочую зону.
Стандартная комплектация
- сварная станина;
- левый и правый корпуса/стойки;
- нажимные ползуны;
- правильный механизм;
- рабочие и приводные ролики;
- двигатель основного привода;
- редуктор главного привода;
- механизмы гидравлического зажима.
Малые правильные ролики
- 2 комплекта для работы с H-профилями небольшой высоты.
Входной рольганг
- 2 секции по 3,5 м.
Выходной рольганг
- 2 секции по 3,5 м.
Гидравлическая система
- насосная гидростанция;
- гидравлические цилиндры;
- трубопроводы и рукава высокого давления;
- гидравлическая аппаратура.
Электрическая система
- электрический шкаф управления;
- органы управления;
- измерительная линейка перемещения;
- датчик перемещения;
- устройство отображения положения.
Реализованные проекты
Клиент
Производство металлоконструкций
Клиент
Производство металлоконструкций
