








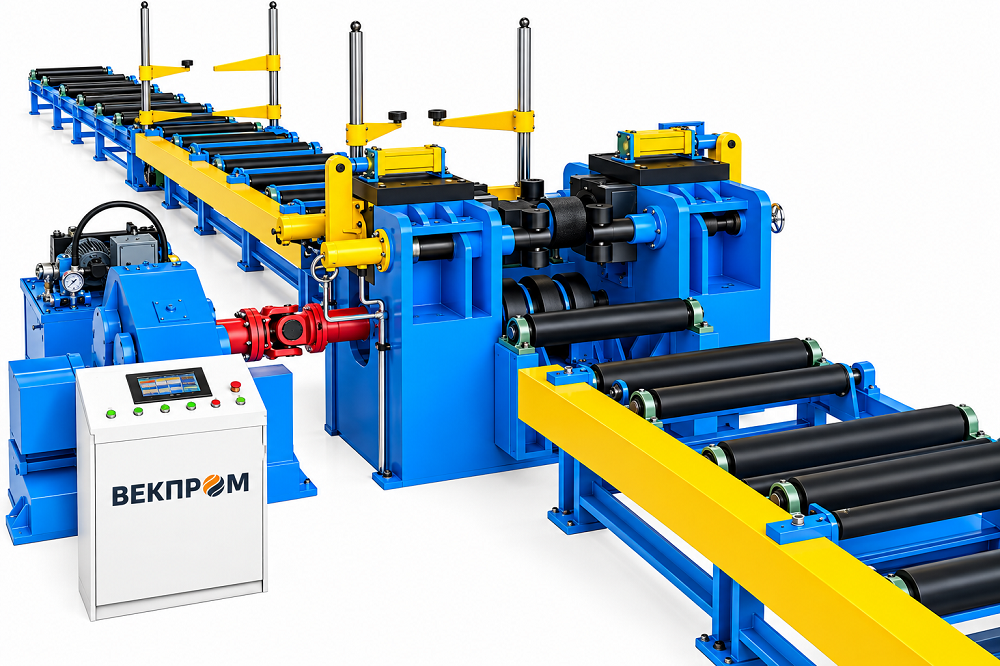
Гидравлический станок для правки полок H-образных балок YJZ-60B
Сравнить
Поделиться
В избранное
Описание
Гидравлическая машина для правки полок H-балок YJZ-60B
YJZ-60B — промышленная гидравлическая машина для непрерывной правки полок сварных H-образных и двутавровых балок после сварки.
Модель предназначена для устранения остаточных сварочных деформаций полок методом контролируемого обратного перегиба с последующим упругим восстановлением металла. В отличие от более простых правильных машин, YJZ-60B имеет развитую гидравлическую систему: основной приводной ролик приводится гидромотором, его вертикальное перемещение выполняется гидроцилиндром, входные и выходные рольганги выполнены гидравлическими плавающими, а механизм центрирования стенки сочетает механическую и гидравлическую регулировку.
Машина рассчитана на обработку H-балок с полками толщиной до 60 мм из стали 09Г2С, а также до 40 мм из высокопрочной стали 18Г2АФ / 18Г2АФпс. Максимальная ширина полки составляет 1000 мм, высота стенки — до 3000 мм.
Усилие нижнего нажимного гидроцилиндра достигает 1600 кН, ход — 200 мм, максимальный крутящий момент редуктора составляет 40 кН·м, а скорость непрерывной правки — до 5 м/мин.
Назначение YJZ-60B
При изготовлении сварной H-балки соединение стенки и полок сопровождается интенсивным локальным нагревом. После охлаждения металла возникают остаточные сварочные напряжения, способные вызвать искривление и коробление полок.
Если отклонение геометрии превышает допустимое значение, профиль необходимо подвергнуть послесварочной правке.
YJZ-60B предназначена для механизации этой операции и восстановления требуемой формы полок H-профиля.
Оборудование применяется для правки сварных H-балок, двутавров, крупногабаритных балочных элементов и других аналогичных сварных профилей. Машина особенно актуальна на предприятиях, где требуется серийная обработка длинномерных тяжелых изделий с большой высотой стенки и значительной толщиной полок.
Принцип работы
Работа YJZ-60B основана на принципе обратного перегиба металла.
Верхние правильные ролики совместно с основным приводным роликом образуют рабочую зону. Деформированная полка H-балки проходит между роликами и подвергается изгибу в направлении, противоположном исходной сварочной деформации.
Воздействие выполняется с определенным превышением необходимой конечной деформации. После выхода из зоны нагрузки металл частично возвращается в исходное положение за счет упругих свойств. В результате этого упругого восстановления полка получает требуемую геометрию.
Рабочий процесс можно представить как:
сварочная деформация → контролируемый обратный перегиб → упругое восстановление → выправленная полка.
Профиль перемещается через рабочий узел непрерывно, поэтому правка производится последовательно по всей требуемой длине изделия.
Основные технические характеристики
Параметр |
Значение |
|---|---|
Модель |
YJZ-60B |
Тип оборудования |
Гидравлическая машина для правки полок H-балок |
Толщина полки для Q355 |
6–60 мм |
Российский аналог Q355 |
09Г2С |
Толщина полки для Q460D |
6–40 мм |
Ближайший российский аналог Q460D |
18Г2АФ / 18Г2АФпс |
Ширина полки |
140–1000 мм |
Толщина стенки |
6–60 мм |
Высота стенки |
150–3000 мм |
Скорость правки |
до 5,0 м/мин |
Усилие нижнего нажимного гидроцилиндра |
1600 кН |
Эквивалент усилия |
около 163 тс |
Ход нижнего гидроцилиндра |
200 мм |
Максимальный крутящий момент редуктора |
40 кН·м |
Номинальное давление гидросистемы |
20 МПа |
Мощность двигателя гидростанции |
15 кВт |
Основной привод рабочего ролика |
Гидравлический |
Заявленная длина рольганга |
15 000 мм спереди и сзади |
Материал правильных роликов |
35CrMo, российский аналог 35ХМ |
Технология изготовления роликов |
Ковка + термическая обработка |
Диаметр верхнего правильного ролика |
320 мм |
Обрабатываемые марки стали
09Г2С толщина полки: 6–60 мм.
09Г2С является одной из наиболее распространенных российских сталей для сварных строительных металлоконструкций.
18Г2АФ толщина полки:6–40 мм.
Материал правильных роликов
Правильные ролики YJZ-60B изготовлены из легированной конструкционной стали: 35CrMo.
Ковка и термообработка предназначены для повышения прочности и износостойкости рабочего инструмента.
Ролики непосредственно воспринимают высокие контактные нагрузки при правке толстых стальных полок, поэтому их механические характеристики являются одним из ключевых факторов ресурса машины.
Рабочий диапазон H-профиля
Общий диапазон ширины полки составляет: 140–1000 мм.
Толщина стенки: 6–60 мм.
Высота стенки: 150–3000 мм.
Большая максимальная высота стенки является одной из важных особенностей YJZ-60B. Машина позволяет работать как с относительно небольшими H-профилями, так и с крупными сварными балками высотой до трех метров.
Соотношение толщины и ширины полки
Правильную способность YJZ-60B нельзя оценивать только по максимальной толщине 60 мм.
С увеличением толщины полки требуется увеличение ее минимальной ширины.
Рабочая таблица машины содержит следующие допустимые зоны:
Толщина полки T |
Ширина полки B по рабочей таблице |
|---|---|
6–10 мм |
350–950 мм |
10–15 мм |
350–950 мм |
15–20 мм |
350–950 мм |
20–25 мм |
350–950 мм |
25–30 мм |
350–950 мм |
30–35 мм |
400–950 мм |
35–40 мм |
450–950 мм |
40–45 мм |
500–950 мм |
45–50 мм |
550–950 мм |
50–55 мм |
550–950 мм |
55–60 мм |
750–950 мм |
Таким образом, наиболее толстые полки требуют значительно большей ширины.
Например, полка толщиной 35–40 мм находится в рабочей зоне при ширине от 450 мм, для толщины 40–45 мм минимальная ширина увеличивается до 500 мм, а для максимального диапазона 55–60 мм рабочая таблица предусматривает ширину от 750 мм.
Усилие правки 1600 кН
Основное силовое воздействие создается нижним гидравлическим цилиндром.
Максимальное усилие: 1600 кН.
Это приблизительно соответствует: 163 тоннам-силы.
Такое усилие позволяет выполнять контролируемый перегиб толстых полок из конструкционных и высокопрочных низколегированных сталей.
Для правильной машины этот параметр значительно информативнее самого давления гидросистемы, поскольку именно сила на рабочем механизме непосредственно определяет способность деформировать полку.
Ход гидроцилиндра 200 мм
Рабочий ход нижнего нажимного цилиндра составляет: 200 мм.
Большой ход необходим для настройки положения основного приводного ролика под различные размеры профиля и разные технологические режимы.
При изменении типоразмера H-балки гидравлическая система позволяет поднимать или опускать приводной ролик относительно верхнего правильного узла.
Основной приводной ролик с гидравлическим приводом
Важное конструктивное отличие YJZ-60B — применение гидромотора для привода основного рабочего ролика.
Крутящий момент от гидромотора передается через цилиндрический редуктор и универсальный приводной вал на основной ролик.
Такая конструкция обеспечивает высокий выходной крутящий момент и плавную работу под нагрузкой.
Максимальный крутящий момент редуктора составляет: 40 кН·м.
Большой крутящий момент особенно важен при обработке тяжелых длинномерных балок, поскольку основной ролик должен не только участвовать в формировании правильного изгиба, но и уверенно перемещать массивную заготовку через рабочую зону.
Гидравлический подъем основного ролика
Основной приводной ролик установлен на механизме гидравлического подъема.
Во время настройки нижний гидроцилиндр перемещает ролик по вертикали.
При правке приводной ролик совместно с верхними правильными роликами создает требуемый перегиб полки.
Такая схема позволяет объединить в одном рабочем узле две функции:
транспортировку балки и создание необходимой деформации полки.
Верхние правильные ролики
Верхний нажимной узел выполнен по буксовой схеме.
Два верхних ролика перемещаются одновременно в противоположных направлениях с помощью гидравлического цилиндра.
Это обеспечивает симметричное изменение положения рабочих элементов относительно оси машины.
Положение роликов отображается по шкале, что упрощает настройку машины под определенную ширину профиля и позволяет оператору контролировать установленное положение.
Диаметр верхнего правильного ролика: 320 мм.
Центрирование и зажим стенки
Для правильного прохождения H-балки через рабочую зону стенка профиля должна находиться симметрично относительно основного приводного ролика.
В YJZ-60B применяется отдельный механизм зажима и центрирования стенки.
Он состоит из двух групп — передней и задней.
С одной стороны регулирование выполняется винтовым механизмом с ручной рукояткой, а противоположная сторона имеет гидравлический зажим.
Такая схема позволяет установить стенку балки по центру рабочего механизма и затем надежно удерживать профиль в требуемом положении.
Правильное центрирование снижает вероятность бокового смещения балки во время правки и обеспечивает стабильное прохождение изделия через рабочий узел.
Передний и задний узлы центрирования
Наличие двух групп направляющих — перед основной правильной зоной и после нее — обеспечивает поддержку профиля с обеих сторон рабочего механизма.
Это особенно важно для балок высотой до 3000 мм, поскольку крупногабаритное изделие обладает значительной массой и инерцией.
Передний механизм подготавливает положение балки перед входом в рабочую зону, а задний поддерживает правильную траекторию после прохождения роликов.
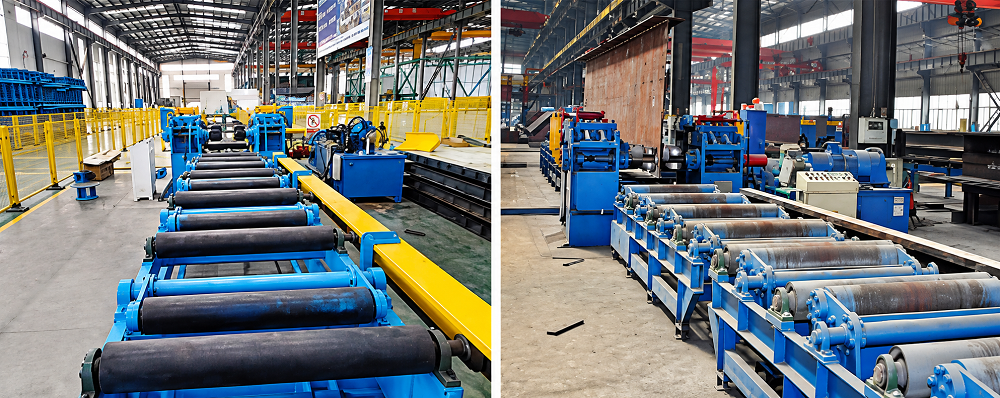
Гидравлические плавающие рольганги
Входная и выходная транспортные системы YJZ-60B выполнены в виде гидравлических плавающих рольгангов.
Это существенная конструктивная особенность модели.
Ролики могут изменять свое вертикальное положение и согласовывать его с положением основного приводного ролика.
Для подъема используется система гидроцилиндров и соединительных тяг. Цилиндр воздействует на тяговый механизм, благодаря чему несколько роликов перемещаются синхронно.
Синхронный подъем транспортных роликов
Соединительная система обеспечивает одновременный подъем роликов транспортной секции.
Сначала изменяется положение основного приводного ролика правильной машины, после чего поднимаются плавающие ролики рольганга.
Такая последовательность позволяет сформировать правильную линию движения заготовки.
В результате длинномерная H-балка проходит через машину более плавно.
Зачем нужны плавающие рольганги
После правильной деформации положение отдельных участков балки относительно транспортной линии изменяется.
При использовании полностью неподвижных роликов профиль после выхода из правильного механизма мог бы ударяться о транспортный ролик или проходить по линии с дополнительным изгибом.
Гидравлическая плавающая конструкция позволяет изменять положение транспортных роликов и поддерживать заготовку на требуемой высоте.
Это особенно важно при работе с тяжелыми профилями и значительными величинами исправляемой деформации.
Гидравлическая система
YJZ-60B оснащена промышленной гидравлической системой высокого давления.
Номинальное давление: 20 МПа.
Мощность электродвигателя насосной станции: 15 кВт.
Гидравлическая система обслуживает силовые и регулировочные механизмы машины, включая нижний нажимной цилиндр, привод основного ролика, механизмы зажима и гидравлические плавающие рольганги.
Аксиально-поршневой насос
Подача масла осуществляется аксиально-поршневым насосом высокого давления.
Такой тип насоса применяется в промышленных гидравлических приводах, требующих значительного рабочего давления и стабильной подачи жидкости.
Использование гидропривода позволяет одновременно получить большое силовое воздействие и плавное регулирование исполнительных механизмов.
Высокоточная фильтрация гидравлического масла
Гидростанция оборудуется высоконапорным фильтром тонкой очистки.
Фильтрация необходима для защиты гидравлической аппаратуры от загрязнений рабочей жидкости.
Особенно чувствительны к загрязненному маслу электромагнитные клапаны, распределители, гидромотор, насос и уплотнительные элементы цилиндров.
Поддержание требуемой чистоты рабочей жидкости способствует стабильной и долговременной работе всей гидравлической системы.
Правильные ролики из 35ХМ
Все основные правильные ролики изготовлены из кованой легированной стали 35CrMo, ближайший российский аналог — 35ХМ.
После ковки детали проходят термическую обработку.
Такое сочетание материала и технологии изготовления повышает твердость, сопротивление износу и способность воспринимать высокие контактные нагрузки.
Для оборудования, развивающего усилие до 1600 кН, прочность роликов имеет принципиальное значение, поскольку именно через их рабочие поверхности передается нагрузка на исправляемую полку.
Скорость правки
Максимальная заявленная скорость непрерывной обработки: до 5,0 м/мин.
Фактическая рабочая скорость выбирается с учетом размеров профиля, марки стали, толщины и ширины полки, исходной величины коробления и требуемого результата.
При обработке массивных полок основной задачей является получение требуемой геометрии, поэтому реальная технологическая скорость может быть ниже максимальной.
Основные преимущества YJZ-60B
Преимущество |
Практическое значение |
|---|---|
До 60 мм для Q355 / 09Г2С |
Возможность обработки толстых полок из распространенной низколегированной конструкционной стали |
До 40 мм для Q460D / 18Г2АФ |
Работа с высокопрочными конструкционными сталями |
Усилие 1600 кН |
Высокая силовая способность правильного механизма |
Ход цилиндра 200 мм |
Большой диапазон вертикальной настройки рабочего узла |
Крутящий момент 40 кН·м |
Уверенное перемещение тяжелых H-балок |
Гидромотор основного ролика |
Плавный привод с высоким выходным моментом |
Гидравлические плавающие рольганги |
Согласование транспортной линии с положением правильного ролика |
Синхронный подъем роликов |
Более плавное прохождение длинномерной заготовки |
Два узла центрирования стенки |
Стабильное положение балки до и после рабочей зоны |
Гидравлический зажим стенки |
Быстрая и надежная фиксация профиля |
Симметричная регулировка верхних роликов |
Удобная настройка рабочего узла |
Шкала положения |
Визуальный контроль настройки |
Ролики 35CrMo / 35ХМ |
Высокая прочность и износостойкость рабочих элементов |
Верхний ролик Ø320 мм |
Работа с высокими контактными нагрузками |
Высота стенки до 3000 мм |
Возможность обработки крупногабаритных H-профилей |
Ширина полки до 1000 мм |
Работа с широкополочными сварными балками |
Секционные рольганги |
Возможность адаптировать линию к длине продукции |
Характеристики
| Производитель | Пр-во Китай |
|---|---|
| Мощность двигателя, кВт | 15 |
| Материал роликов | сталь 35CrMo, ковка |
| Толщина стенки, мм | 6–60 |
| Диаметр верхних роликов, мм | 320 |
| Ход цилиндра, мм | 200 |
| Ширина полки, мм | 140–1000 |
| Толщина полки, мм | 6–60 мм при материале Q355 / 6–40 мм при материале Q460D |
| Мин. высота стенки, мм | 150–3000 |
| Скорость правки, м/мин | ≤ 5,0 |
Реализованные проекты
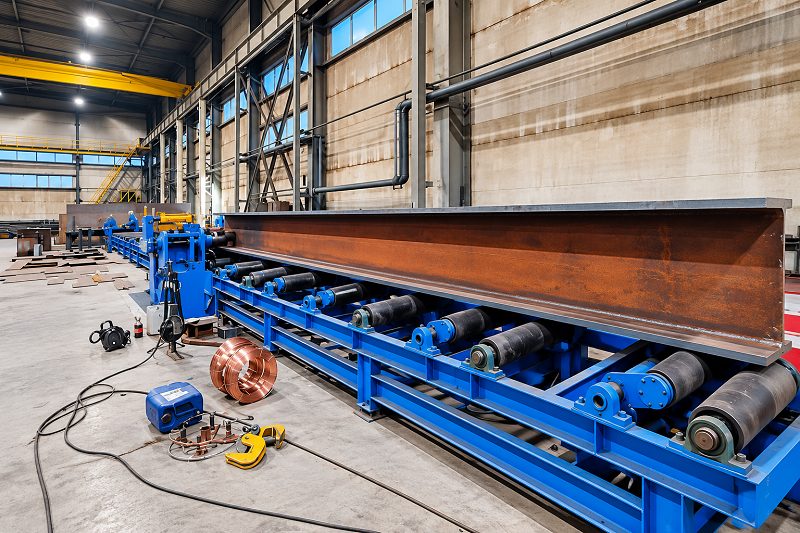
Клиент
Производство металлоконструкций
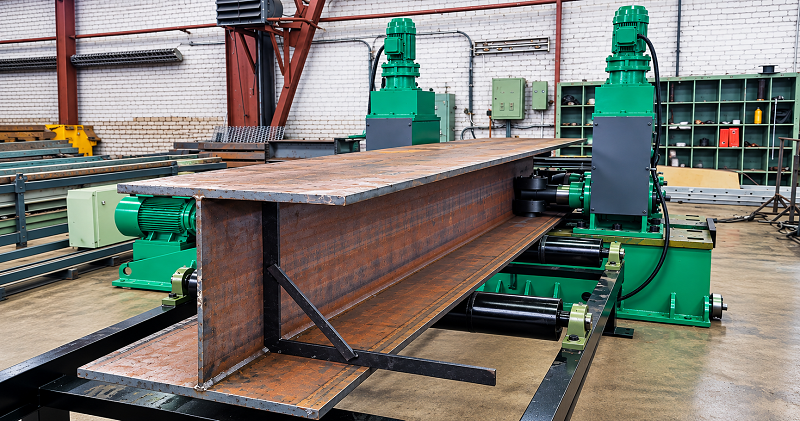
Клиент
Производство металлоконструкций
