






Установка для шлифовки и полировки днищ
Сравнить
Поделиться
В избранное
Описание
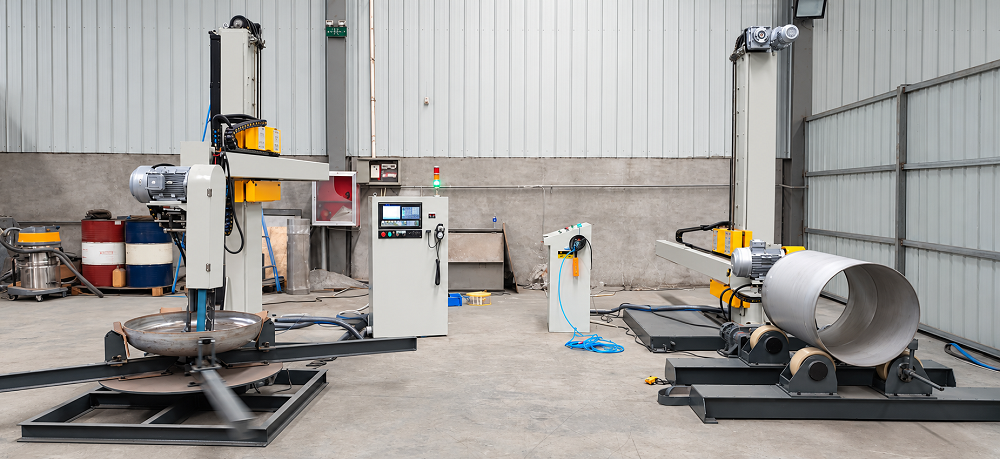
Установка XYD-2 для шлифования и полирования днищ
Установка XYD-2 предназначена для механизированного шлифования и полирования внутренних и наружных поверхностей металлических днищ. Оборудование применяется при изготовлении резервуаров, технологических емкостей, танков, цистерн и аппаратов из нержавеющей стали.
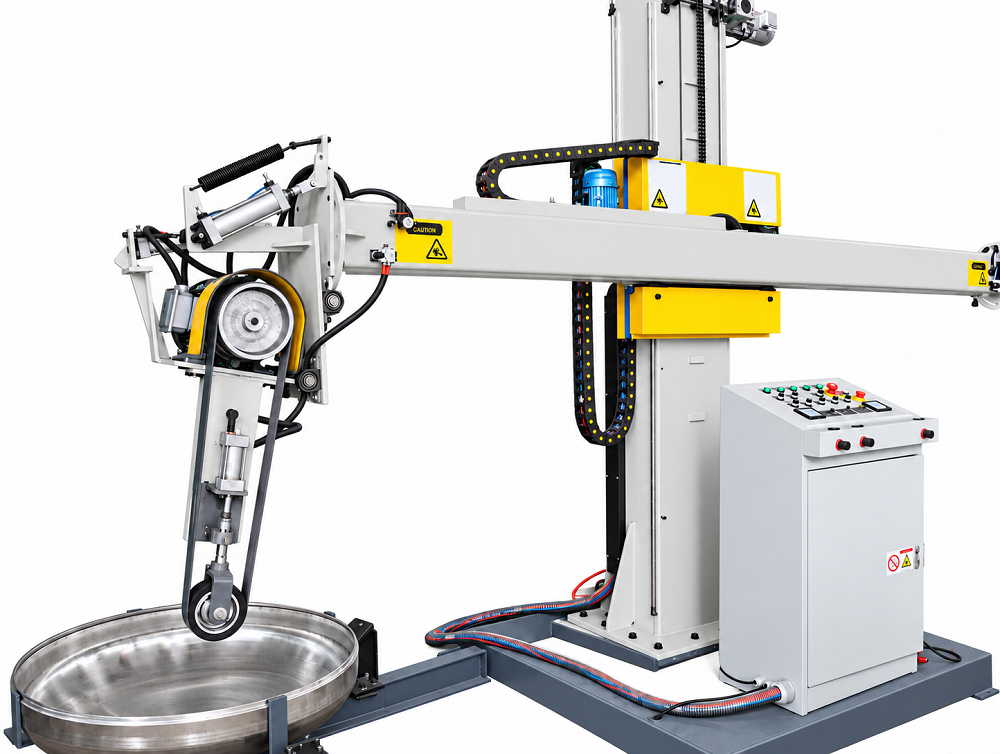
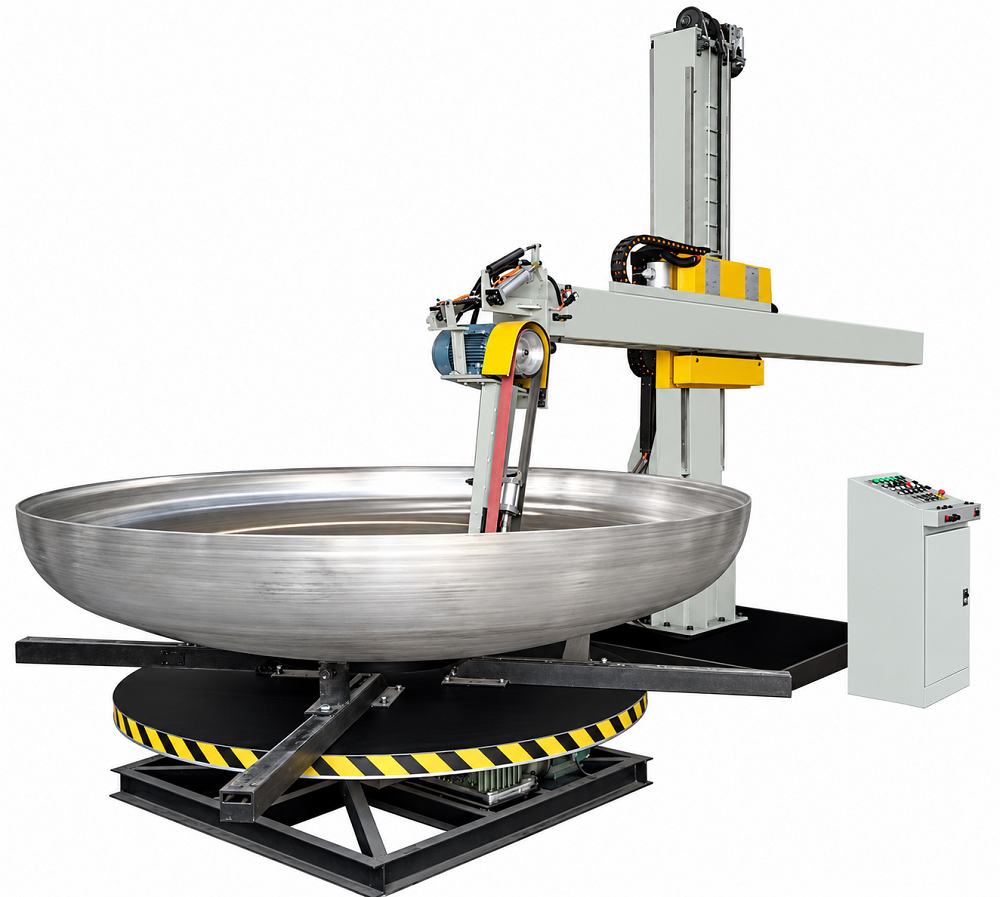
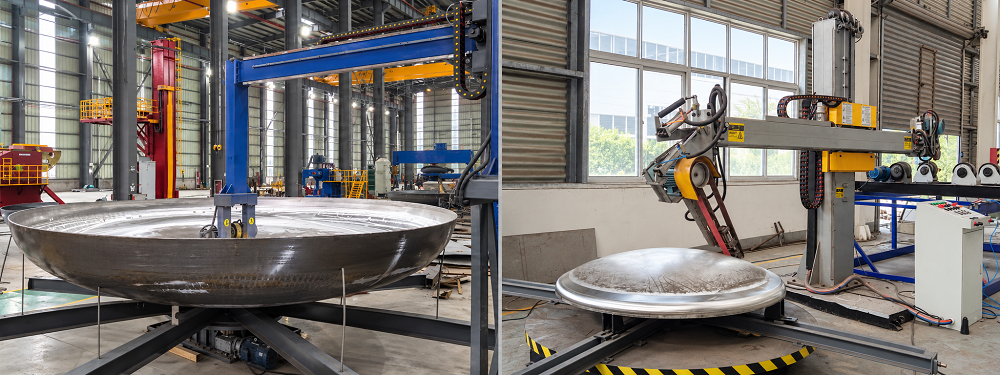
Комплекс объединяет колонну-манипулятор, шлифовально-полировальную головку и приводной поворотный стол с установочной оснасткой. Вращение заготовки в сочетании с перемещениями рабочего инструмента позволяет последовательно обрабатывать поверхность днища, снижая трудоемкость ручных операций.
Сменный инструмент обеспечивает выполнение различных технологических переходов — от предварительного шлифования до финишного полирования.
Назначение и область применения
XYD-2 используется для обработки днищ емкостного оборудования, предназначенного для пищевой, химической, фармацевтической промышленности, производства напитков, водоподготовки и фильтрации.
Установка позволяет выполнять:
-
предварительное и чистовое шлифование поверхности;
-
уменьшение шероховатости;
-
удаление рисок от предыдущих технологических переходов;
-
выравнивание текстуры поверхности;
-
обработку доступных участков сварных соединений и прилегающего основного металла;
-
получение равномерной шлифованной поверхности;
-
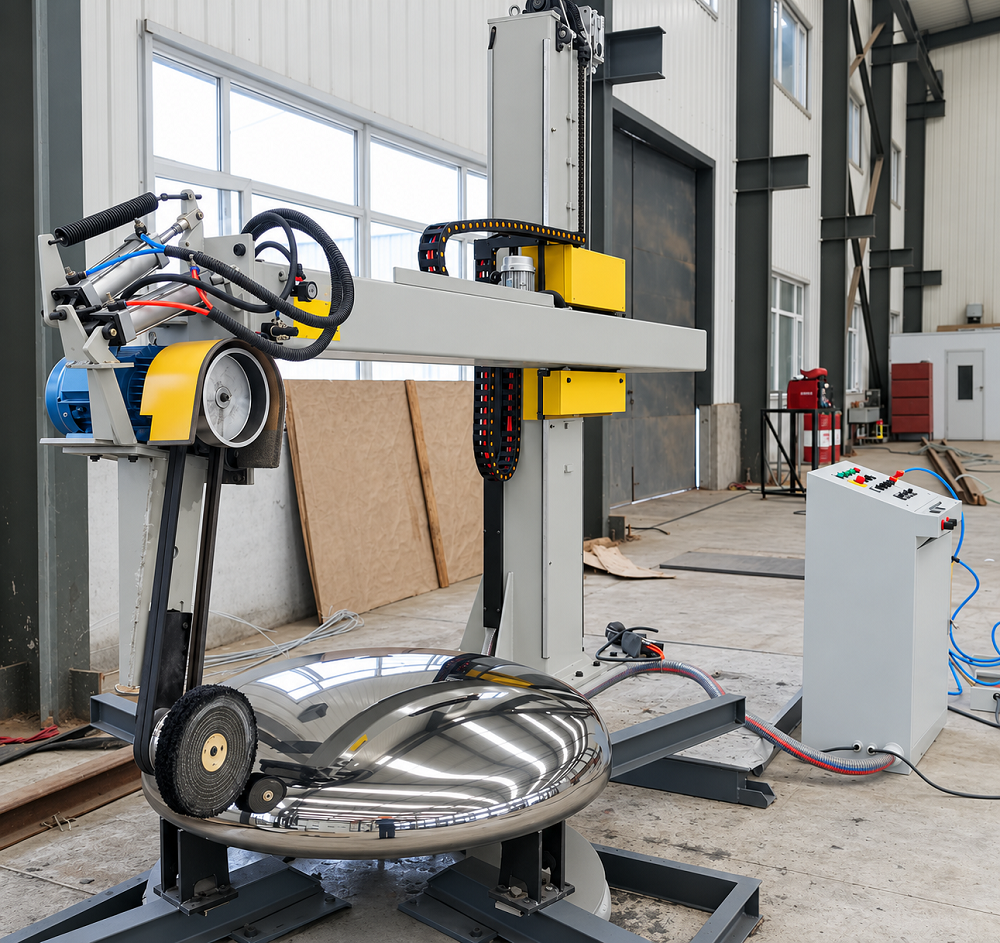
финишное полирование, в том числе до зеркального блеска при соответствующей подготовке.
Основной обрабатываемый материал — нержавеющая сталь. Возможность работы с другими металлами определяется выбором абразивов, рабочего инструмента и технологических режимов.
Обрабатываемые изделия
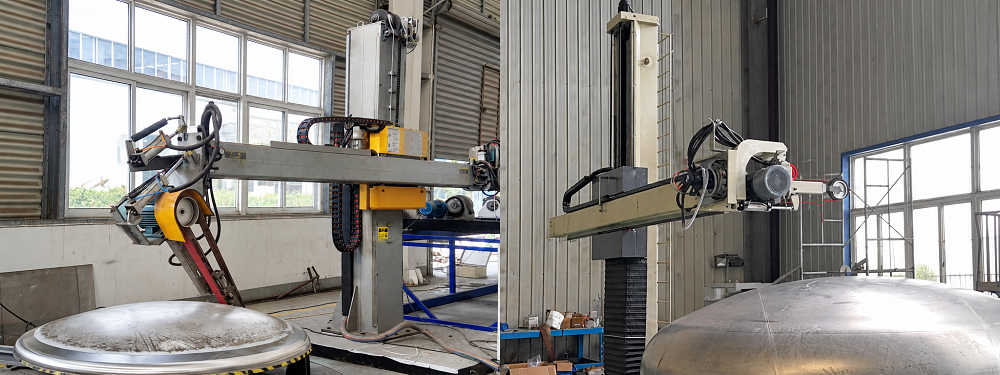
Установка предназначена для днищ различного профиля. Возможность обработки конкретного изделия определяется его диаметром, высотой, кривизной поверхности и доступностью рабочих зон.
Внутренняя и наружная поверхности обрабатываются при соответствующей установке заготовки и настройке головки. Центральная часть, переходные радиусные участки и зоны возле борта требуют согласования положения инструмента с геометрией детали.
Наличие центральных отверстий, патрубков, горловин и других выступающих элементов учитывается при выборе оснастки и последовательности проходов.
Принцип работы
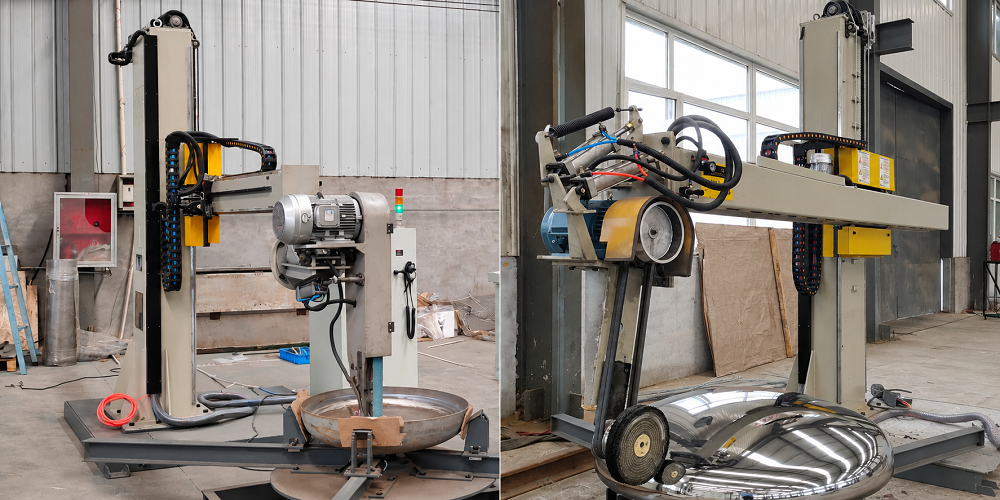
Днище устанавливают на поворотный стол, центрируют и закрепляют. Шлифовальную головку подводят к рабочей зоне, задают ее наклон и усилие контакта инструмента с поверхностью.
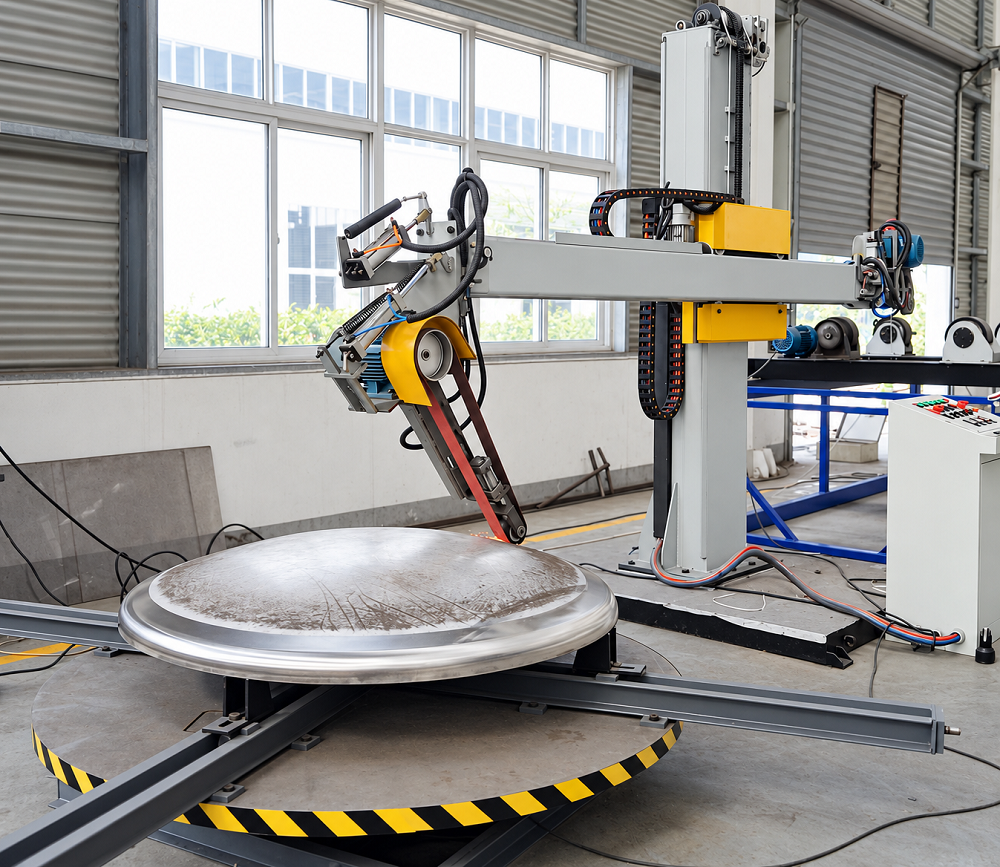
Во время обработки стол вращает заготовку вокруг вертикальной оси, а абразивная лента или полировальный круг выполняет обработку в зоне контакта. Перемещение головки относительно вращающегося днища позволяет последовательно проходить участки поверхности на разных расстояниях от центра.
Качество отделки и интенсивность съема металла регулируют подбором:
-
типа и зернистости рабочего инструмента;
-
скорости движения абразива;
-
частоты вращения заготовки;
-
подачи головки;
-
усилия поджима;
-
количества и последовательности проходов.
По мере удаления исходных рисок переходят к более тонким абразивам и финишному инструменту. Такой порядок позволяет постепенно снижать шероховатость и получать требуемый внешний вид поверхности.
Основные узлы
Несущая колонна и подвижная консоль
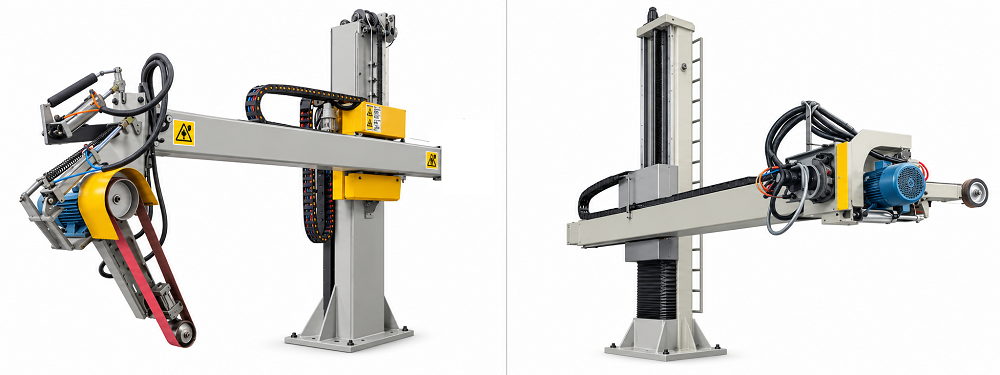
Вертикальная колонна служит опорой для рабочего узла. Горизонтальная консоль обеспечивает вылет головки в зону обработки.
Перемещения по высоте и горизонтали позволяют устанавливать инструмент относительно днища и выполнять рабочую подачу. Настройка положения консоли облегчает переход между заготовками разных размеров.
Шлифовально-полировальная головка
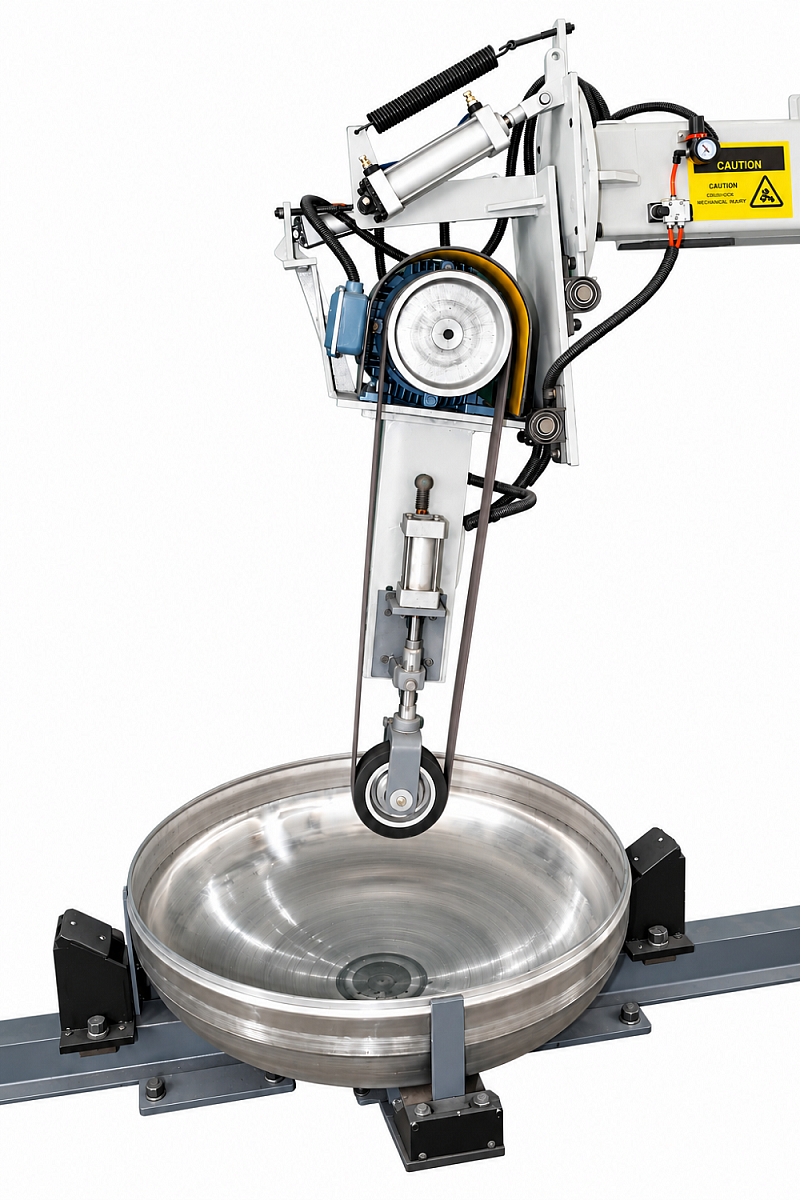
Рабочая головка включает электропривод, инструментальный узел и механизмы настройки. Конструкция предусматривает переход между обработкой абразивной лентой и полировальным кругом с использованием соответствующей оснастки.
При ленточном шлифовании абразив движется по роликам, а в рабочей зоне опирается на контактный ролик. Его размеры и характеристики влияют на площадь контакта, интенсивность съема и возможность обработки криволинейных участков.
Для финишных операций применяют совместимый полировальный инструмент. Материал и конструкцию круга подбирают по требуемому результату и свойствам обрабатываемого металла.
Поворотный узел головки
Регулирование наклона позволяет ориентировать рабочий инструмент относительно поверхности днища.
Это особенно важно при обработке переходов между центральной частью и периферийными участками, где изменяется угол поверхности. Правильная ориентация инструмента помогает сохранять рабочий контакт и ограничивать локальную перегрузку абразива.
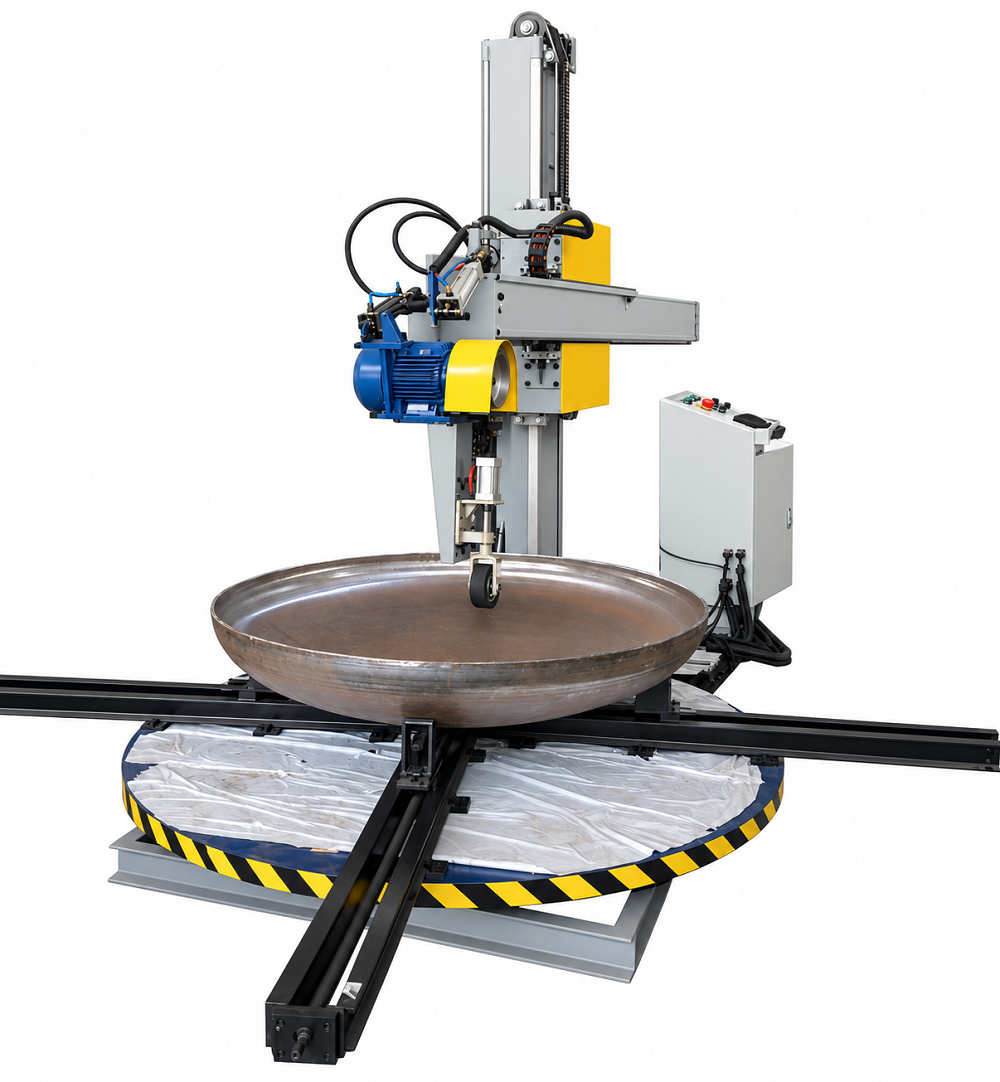
Плавающий узел с пневматическим поджимом
Пневматический механизм обеспечивает регулируемый поджим инструмента к заготовке. Податливость рабочего узла помогает компенсировать небольшие отклонения формы и поддерживать контакт при вращении изделия.
Усилие выбирают с учетом стадии обработки, зернистости абразива, толщины и жесткости днища. Для тонкостенных изделий особенно важно ограничивать давление, чтобы уменьшать риск местной деформации и избыточного съема металла.
Ленточный механизм
Ленточный узел обеспечивает движение и натяжение абразивной ленты. Направляющие ролики формируют ее траекторию, а контактный ролик передает рабочее усилие в зоне обработки.
Смена лент различной зернистости позволяет выполнять предварительные и чистовые переходы на одной установке.
Поворотный стол
Приводной стол обеспечивает вращение днища во время обработки. Параметры вращения согласовывают с диаметром заготовки, подачей головки и требуемой интенсивностью шлифования.
Скорость поверхности относительно инструмента меняется по радиусу днища: возле центра она ниже, чем на периферии. Поэтому режимы и продолжительность обработки отдельных участков подбирают с учетом их положения.
Установочная оснастка
Радиальные элементы оснастки предназначены для размещения, центрирования и закрепления заготовки.
Надежная фиксация необходима для устойчивого вращения и восприятия усилий, возникающих при контакте с инструментом. Схему крепления выбирают по диаметру, массе, профилю и жесткости днища.
Пульт управления
Отдельный пульт обеспечивает управление приводами и перемещениями установки, настройку доступных режимов и останов оборудования.
Оператор выполняет подготовку и закрепление заготовки, выбирает инструмент, задает условия обработки и контролирует качество поверхности. Состав автоматизированных функций определяется исполнением системы управления.
Технические характеристики
| Параметр | Значение |
|---|---|
| Модель | XYD-2 |
| Назначение | Шлифование и полирование днищ |
| Обрабатываемые поверхности | Внутренние и наружные |
| Диаметр днищ | 400–3000 мм |
| Высота днищ | До 800 мм |
| Толщина стенки | 2–20 мм |
| Грузоподъемность поворотного стола | 1–5 т в зависимости от исполнения |
| Рабочий инструмент | Абразивная лента, сменный полировальный круг |
| Поджим инструмента | Пневматический |
| Производительность | Ориентировочно 6–8 м²/ч |
| Достижимая шероховатость при финишном полировании | Ra менее 0,2 мкм при соответствующей технологии |
Рабочий диапазон и грузоподъемность согласовываются для выбранного исполнения. Возможность одновременной обработки изделия с предельными диаметром, высотой, толщиной и массой определяется при подборе оборудования.
Производительность и шероховатость зависят от исходного состояния поверхности, материала, геометрии днища, применяемого инструмента и количества переходов. Зеркальный блеск и шероховатость являются отдельными характеристиками результата и задаются в требованиях к обработке.
Дополнительное оснащение
В зависимости от задачи установка может комплектоваться:
-
системой местного пылеудаления;
-
регулированием скорости рабочего инструмента;
-
системой подачи полировальной пасты;
-
набором абразивных лент и полировальных кругов;
-
специальной установочной оснасткой для конкретных изделий.
Система пылеудаления подбирается с учетом обрабатываемого металла и расходных материалов.
Подбор технологии обработки
Для выбора комплектации необходимы чертеж или эскиз днища, его диаметр, высота, толщина, масса и марка материала. Дополнительно указывают обрабатываемую сторону, исходное состояние поверхности, требуемую шероховатость, внешний вид и планируемый объем производства.
По этим данным подбирают инструмент, оснастку и режимы. Для ответственных изделий и высоких требований к финишной поверхности технологию целесообразно предварительно отработать на образце.
Характеристики
| Производитель | Пр-во Китай |
|---|
Преимущества
Обработка внутренних и наружных поверхностей. Установка позволяет выполнять отделку обеих сторон днища при соответствующей переустановке изделия.
Снижение трудоемкости. Приводное вращение заготовки и механизированная подача инструмента сокращают объем ручного шлифования.
Работа с криволинейными участками. Настройка положения и наклона головки позволяет адаптировать контакт инструмента к профилю изделия.
Регулируемый поджим. Пневматический рабочий узел помогает согласовывать усилие с материалом, жесткостью детали и технологическим переходом.
Шлифование и полирование на одном оборудовании. Смена инструмента позволяет последовательно выполнять подготовительные и финишные операции.
Повторяемость обработки. Вращение днища и согласованная подача создают условия для равномерного выполнения проходов.
Гибкость комплектации. Рабочий диапазон, грузоподъемность, инструмент и дополнительное оснащение подбираются под производственную задачу.
Видеоматериалы
