






Установка для шлифовки и полировки обечаек и днищ
Сравнить
Поделиться
В избранное
Описание
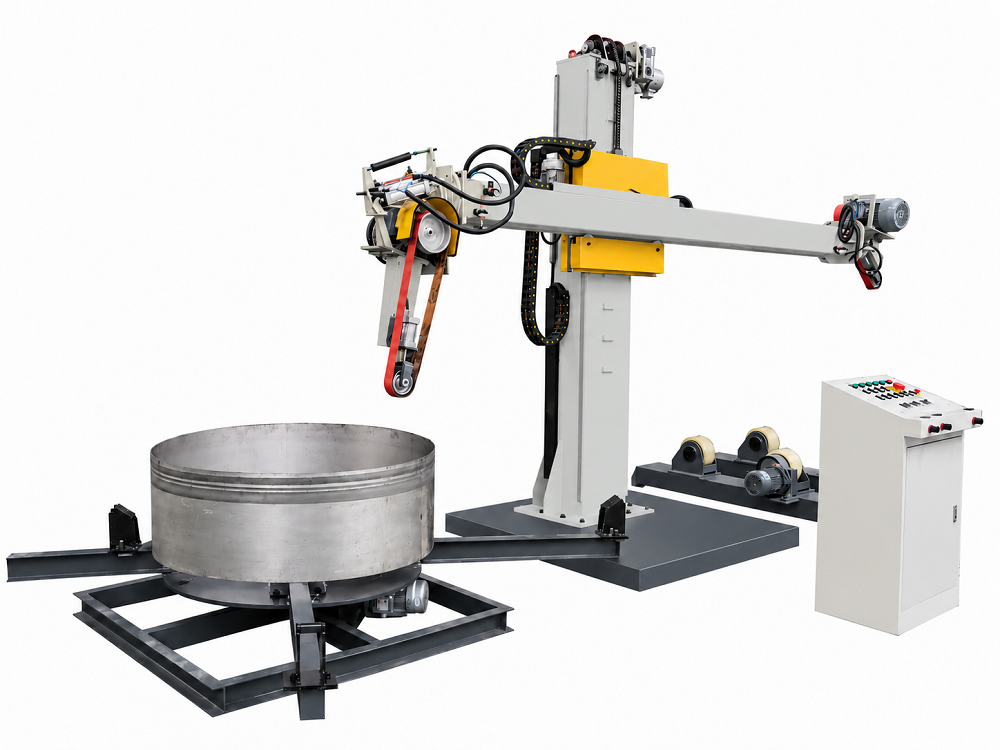
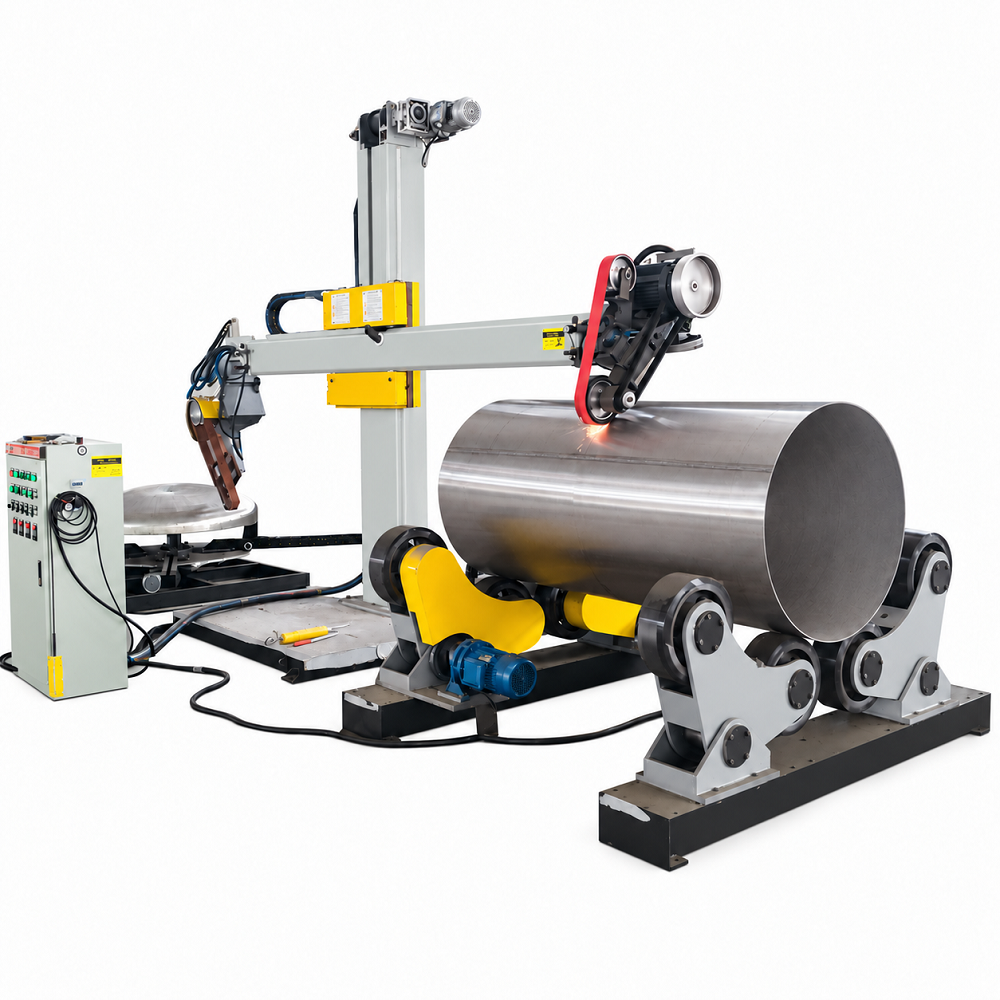
Установка XYD-YT для шлифования и полирования обечаек, корпусов и днищ танков и цистерн
Установка XYD-YT предназначена для механизированного шлифования и полирования внутренних и наружных поверхностей металлических емкостей и их отдельных элементов. Оборудование применяется при изготовлении обечаек, цилиндрических корпусов, днищ, технологических танков, резервуаров и цистерн.
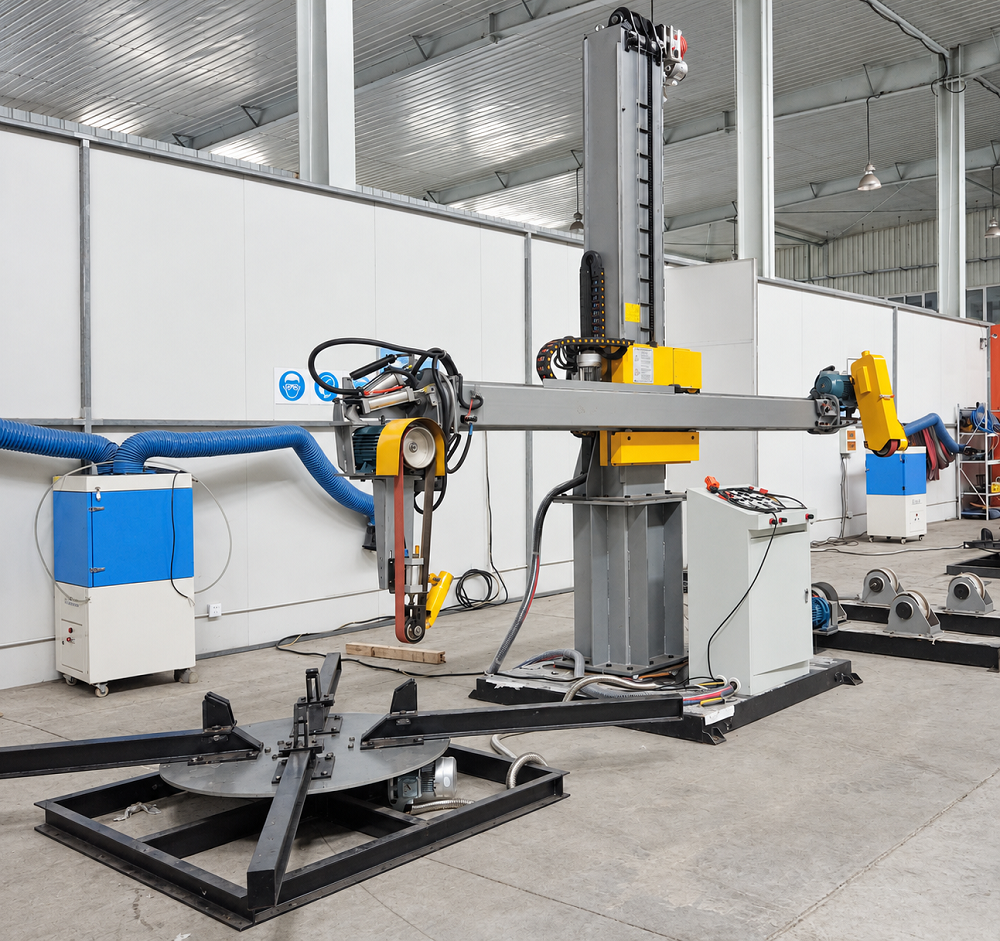
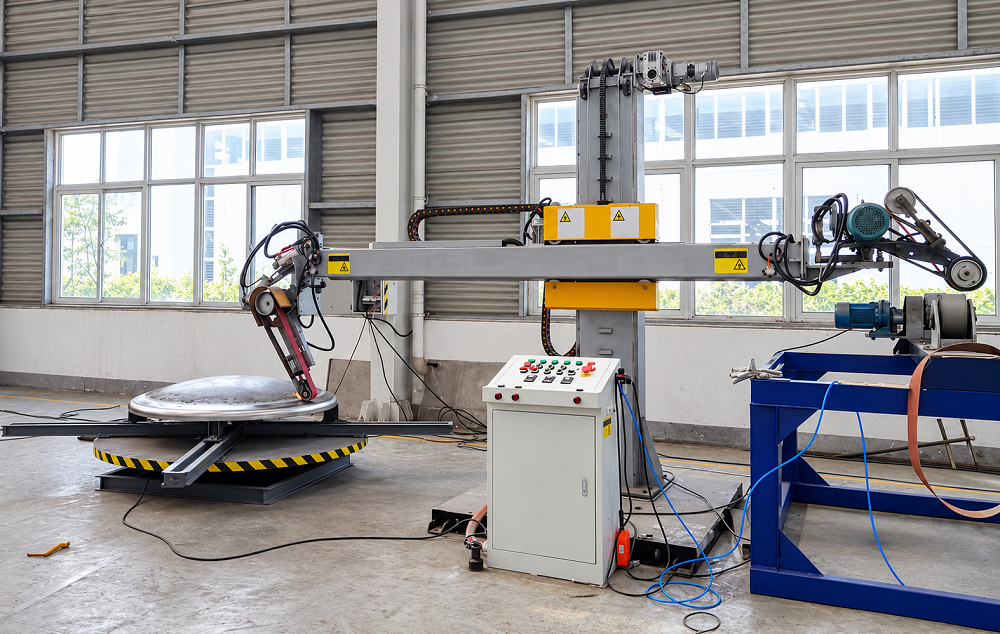
Комплекс включает колонну-манипулятор со шлифовально-полировальными головками, роликовые вращатели для цилиндрических изделий и поворотный стол для днищ. Такая компоновка позволяет выполнять обработку различных элементов емкостного оборудования на одном производственном участке.
Назначение
Установка предназначена для подготовки и финишной отделки металлических поверхностей. В зависимости от рабочего инструмента и выбранных режимов выполняются:
-
предварительное и чистовое шлифование;
-
уменьшение шероховатости поверхности;
-
последовательное удаление рисок от предыдущих технологических переходов;
-
обработка доступных участков сварных соединений и прилегающего основного металла;
-
выравнивание текстуры поверхности;
-
декоративная отделка и финишное полирование.
Оборудование востребовано при производстве емкостей из нержавеющей стали для пищевой, химической, фармацевтической промышленности, водоподготовки и других отраслей. Возможность обработки иных металлов определяется подбором инструмента и технологического режима.
Обрабатываемые изделия
Установка применяется для обработки:
-
цилиндрических обечаек;
-
корпусов резервуаров, танков и цистерн;
-
формованных днищ;
-
отдельных секций емкостного оборудования;
-
внутренних и наружных поверхностей изделий в пределах рабочего пространства установки.
Доступность зоны обработки зависит от диаметра и длины корпуса, профиля и глубины днища, наличия горловин, патрубков и других конструктивных элементов.
Принцип работы
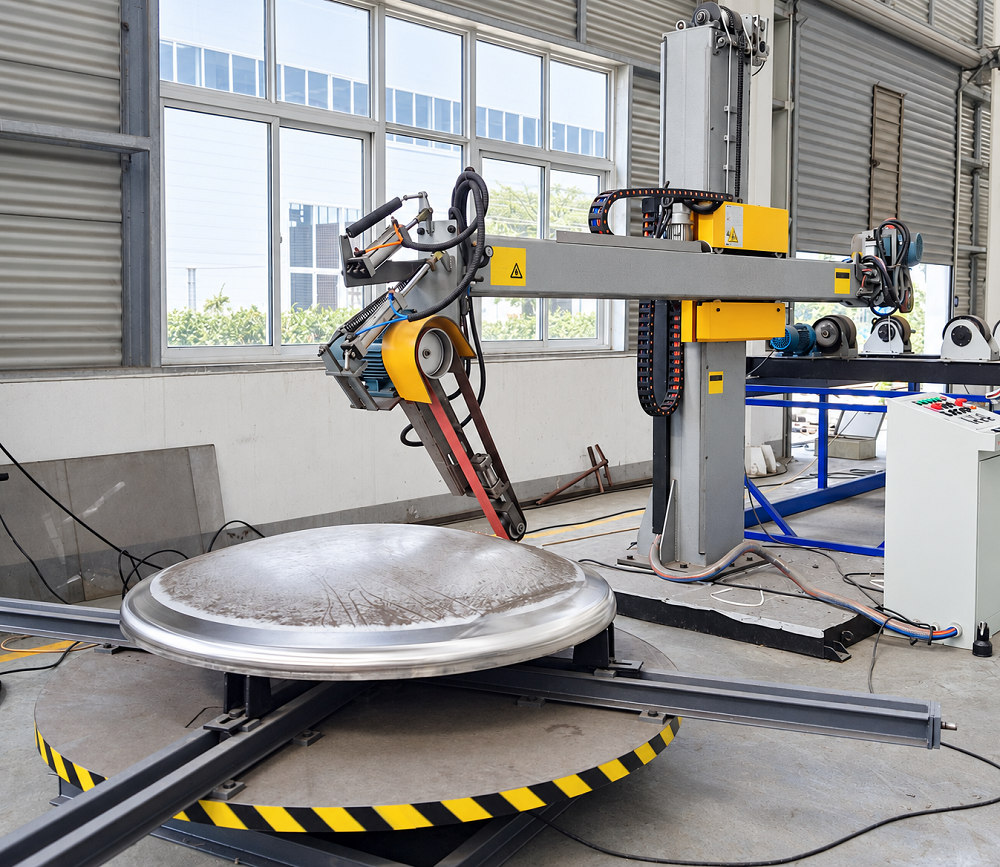
Цилиндрическое изделие размещают на роликовых вращателях, а днище устанавливают и закрепляют на поворотном столе. Шлифовальную головку подводят к поверхности, задают ее положение, угол наклона и усилие поджима.
При обработке абразивная лента движется по роликам головки, а заготовка вращается с установленной скоростью. Перемещение головки относительно изделия обеспечивает последовательную обработку поверхности.
Для цилиндрических корпусов проходы выполняются вдоль образующей при вращении заготовки. При обработке днищ положение инструмента изменяют с учетом профиля поверхности.
Интенсивность съема металла и качество отделки определяются зернистостью абразива, скоростью инструмента, частотой вращения изделия, подачей, усилием поджима и количеством проходов. Для перехода от предварительного шлифования к финишному полированию последовательно меняют расходные материалы и режимы.
Основные узлы и конструктивные особенности
Колонна-манипулятор
Вертикальная колонна служит несущей основой установки и направляющей для перемещения каретки с горизонтальной консолью.
Механизированный подъем и опускание консоли позволяют устанавливать рабочую головку на необходимой высоте. Вертикальный механизм оснащен противовесом и устройством защиты от падения подвижного узла.
Горизонтальная консоль
Консоль обеспечивает вылет инструмента к обрабатываемой зоне. Ее горизонтальное перемещение позволяет подводить головку к изделию и выполнять рабочую подачу.
Для горизонтального перемещения применяется реечный привод, для вертикального — цепной механизм. Регулирование скорости перемещений позволяет согласовывать подачу с видом обработки и требуемым качеством поверхности.
Шлифовально-полировальные головки
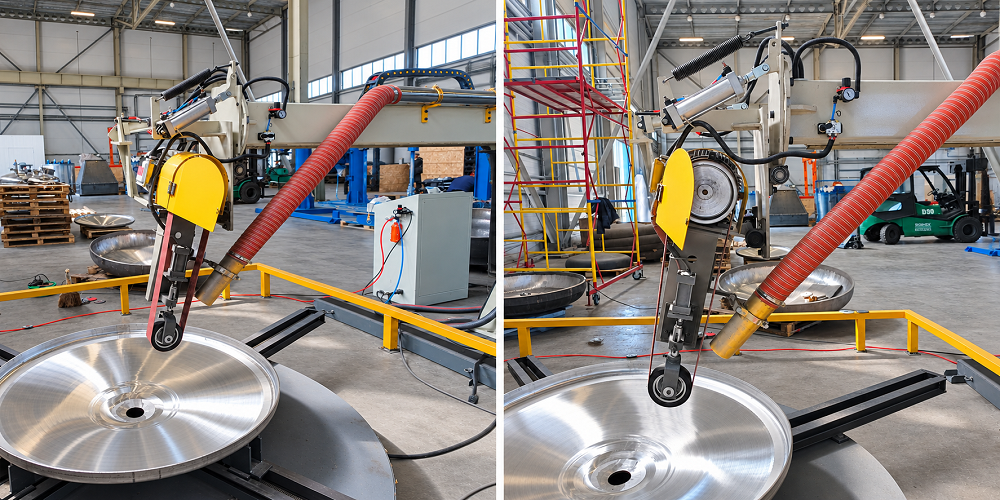
Рабочая головка включает электропривод, ведущий и направляющие ролики, контактный узел, механизм натяжения ленты и защитные элементы.
Абразивная лента взаимодействует с поверхностью через контактный ролик. Его размеры и характеристики влияют на площадь контакта, интенсивность обработки и возможность работы на криволинейных участках.
Поворотное крепление позволяет изменять наклон головки относительно изделия. Это облегчает настройку инструмента для обработки цилиндрических поверхностей и участков днища с различной кривизной.
В зависимости от исполнения предусматривается установка ленточного, шлифовального и полировального инструмента. Количество головок и состав оснастки определяются комплектацией.
Пневматическая система поджима
Пневматические механизмы обеспечивают регулируемый поджим инструмента и настройку положения рабочего узла. Податливость головки помогает сохранять контакт с поверхностью при небольших отклонениях формы изделия.
Регулирование поджима позволяет выбирать условия для предварительного шлифования, чистовой обработки и полирования. При работе с тонкостенными изделиями усилие устанавливают с учетом жесткости стенки и допустимого съема металла.
Механизм натяжения абразивной ленты
Пневматическое натяжение поддерживает рабочее положение ленты и облегчает ее замену при переходе между технологическими операциями.
Правильное натяжение необходимо для устойчивого движения ленты, надежной передачи усилия и равномерной обработки поверхности.
Роликовые вращатели
Роликовые вращатели поддерживают цилиндрическую заготовку и обеспечивают ее вращение во время обработки. Скорость вращения подбирают с учетом диаметра изделия, применяемого инструмента и требуемого результата.
Параметры вращателей выбирают по диаметру, длине и массе заготовки. При размещении изделия учитывают жесткость корпуса, положение сварных швов и наличие выступающих элементов.
Поворотный стол для днищ
Поворотный стол предназначен для установки, закрепления и вращения днищ. Установочная оснастка обеспечивает центрирование заготовки и ее устойчивое положение при контакте с инструментом.
Для обработки внутренней или наружной поверхности днище размещают в соответствующем положении. Скорость вращения согласовывают с подачей головки и выбранным технологическим переходом.
Система пылеудаления
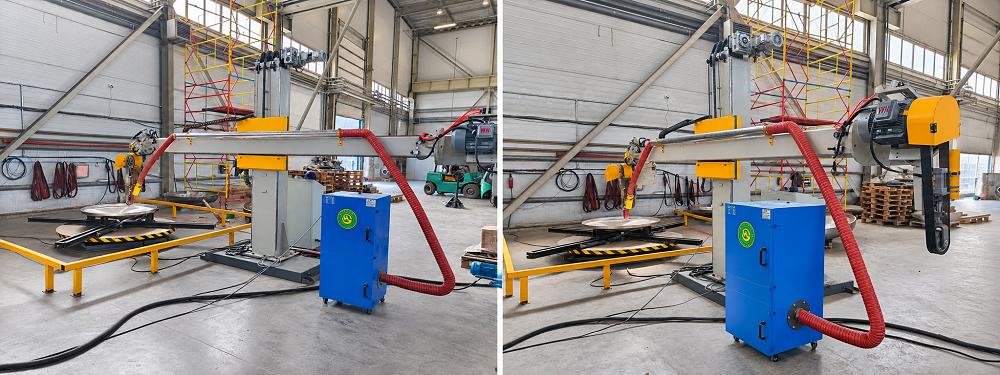
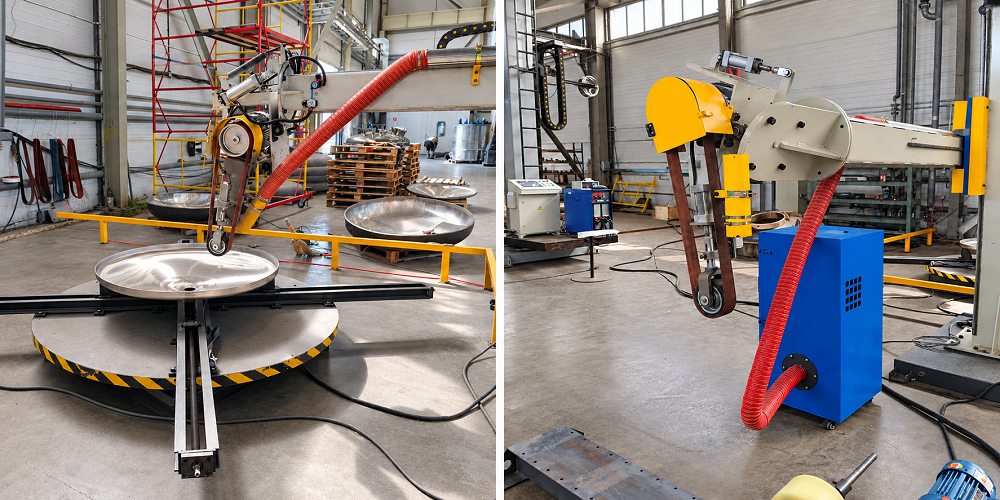
Установка может оснащаться местным отсосом с приемным патрубком возле рабочей зоны, воздуховодами и пылеулавливающим агрегатом.
Система предназначена для удаления пыли и частиц абразива вблизи места их образования. Это уменьшает загрязнение рабочего участка и облегчает обслуживание оборудования.
Исполнение системы пылеудаления подбирают с учетом обрабатываемого металла и используемых расходных материалов.
Пульт управления
Пульт обеспечивает управление приводами и перемещениями установки, настройку доступных режимов и контроль процесса оператором.
Состав органов управления и диапазоны регулирования определяются исполнением оборудования.
Рабочий инструмент и качество поверхности
Для предварительного и чистового шлифования применяются абразивные ленты различной зернистости. Для последующих переходов могут использоваться нетканые абразивные материалы, щеточный и тканевый полировальный инструмент при наличии совместимой оснастки.
Расходные материалы выбирают по марке металла, исходному состоянию поверхности, требуемому съему и заданному внешнему виду изделия.
Финишная шероховатость и степень блеска зависят от всей последовательности обработки. Получение зеркальной поверхности требует качественного удаления рисок на предыдущих переходах и правильно подобранной технологии полирования.
При обработке нержавеющей стали используют инструмент и расходные материалы, исключающие загрязнение поверхности частицами углеродистой стали.
Технические характеристики
| Параметр | Значение |
|---|---|
| Модель | XYD-YT |
| Наружный диаметр обечаек | 800–3000 мм; от 400 мм — в зависимости от исполнения |
| Внутренний диаметр обечаек | 800–3000 мм; от 400 мм — в зависимости от исполнения |
| Максимальная длина обечаек | 5000 мм |
| Диаметр днищ | 400–3000 мм |
| Шероховатость поверхности Ra | До 0,25 мкм при соответствующей технологии обработки |
| Производительность | 6–12 м²/ч |
| Мощность | 8 кВт |
| Габариты установки | 4500 × 1500 × 3080 мм |
| Масса установки | 2800 кг |
Производительность и достигаемая шероховатость зависят от материала, исходного состояния поверхности, геометрии изделия, рабочего инструмента и количества проходов. Характеристики конкретного исполнения и состав поставки согласовываются при заказе.
Дополнительное оснащение
В зависимости от производственной задачи могут предусматриваться:
-
пылеулавливающий кожух и система местного отсоса;
-
частотное регулирование скорости привода шлифовальной головки;
-
система подачи полировальной пасты;
-
специальная штанга длиной 1,2 м для внутренней обработки обечаек диаметром 300–800 мм;
-
сменный шлифовальный и полировальный инструмент;
-
установочная оснастка для обрабатываемых изделий.
Возможность применения дополнительной оснастки и доступная глубина обработки определяются геометрией детали и комплектацией установки.
Подбор комплектации
Для подбора оборудования учитывают диапазон диаметров и длин изделий, максимальную массу, толщину стенки, марку материала и форму днищ. Дополнительно определяют обрабатываемые поверхности, исходное состояние, требуемую шероховатость и планируемый объем производства.
На основании этих данных выбирают устройства вращения, установочную оснастку, рабочий инструмент и режимы обработки. Для изделий со сложным профилем и высокими требованиями к качеству поверхности рекомендуется предварительная отработка технологии на образце.
Характеристики
| Производитель | Пр-во Китай |
|---|
Преимущества
Обработка корпусов и днищ на одном участке. Сочетание манипулятора, роликовых вращателей и поворотного стола позволяет использовать комплекс для разных элементов емкостного оборудования.
Сокращение объема ручной работы. Механизированное вращение изделия и перемещение инструмента снижают трудоемкость обработки крупных поверхностей.
Настройка положения инструмента. Изменение высоты, вылета и наклона головки позволяет подводить инструмент к различным участкам изделия.
Регулируемый поджим. Возможность настройки контакта инструмента с поверхностью помогает согласовывать интенсивность обработки с материалом и стадией технологического процесса.
Последовательное повышение качества поверхности. Смена зернистости абразивов и полировального инструмента позволяет выстроить обработку от предварительного шлифования до финишной отделки.
Равномерность проходов. Приводное вращение заготовки и регулируемые перемещения головки создают условия для повторяемой обработки протяженных поверхностей.
Возможность оснащения аспирацией. Местное пылеудаление помогает поддерживать чистоту зоны обработки.
Видеоматериалы
