








Автоматическая установка для сварки кольцевых швов ATTA HD-1360
Сравнить
Поделиться
В избранное
Описание
Назначение и краткое описание
Специализированная автоматизированная установка предназначена для TIG-сварки кольцевых и угловых соединений трубных деталей с управляемым вращением изделия, перемещением сварочной горелки, механизированной подачей присадочной проволоки, поперечными колебаниями горелки и автоматическим поддержанием длины дуги. Конструкция рассчитана на серийное и мелкосерийное изготовление трубных узлов, где важны стабильная геометрия шва, повторяемость режима и снижение зависимости результата от ручных действий сварщика.
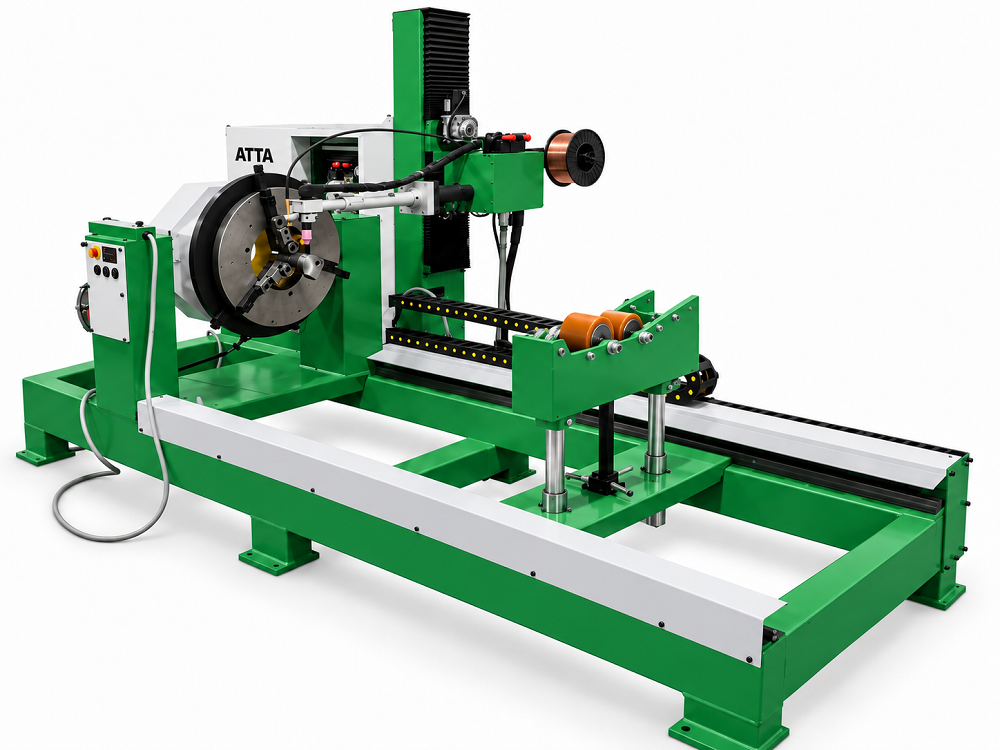
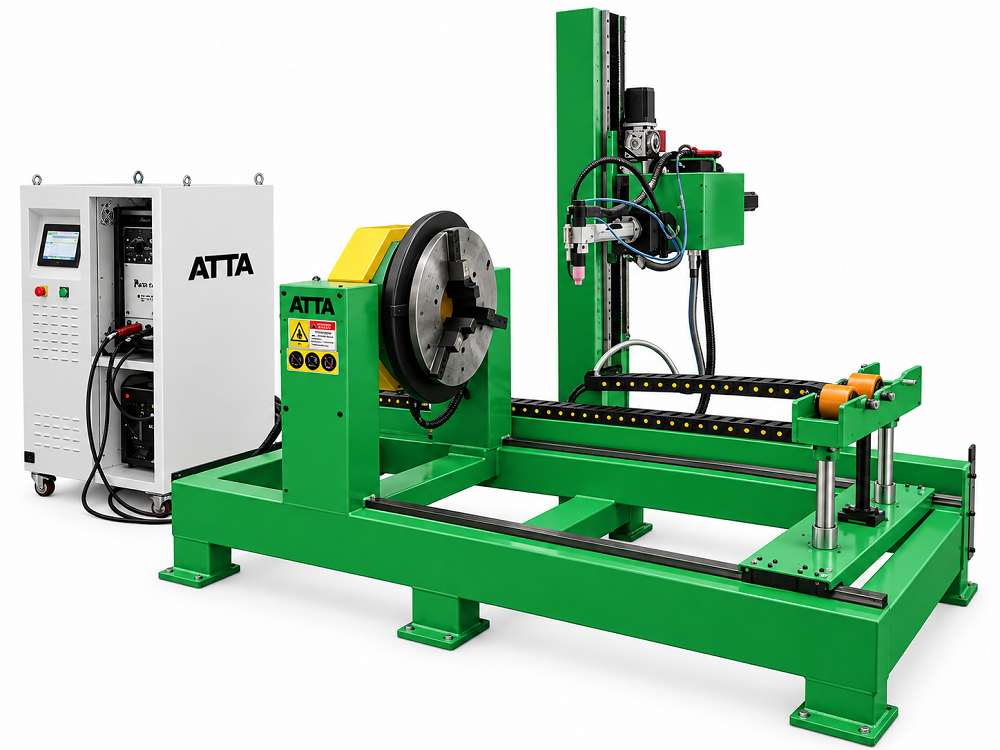
Установка объединяет проходной позиционер грузоподъёмностью 600 кг, сварочный манипулятор, водоохлаждаемую TIG-горелку, систему AVC, колебатель, числовой механизм подачи проволоки, регулируемые роликовые опоры и сенсорную систему управления. Компоновка позволяет выставить горелку в требуемом пространственном положении и вести сварку при вращении заготовки.
Область применения
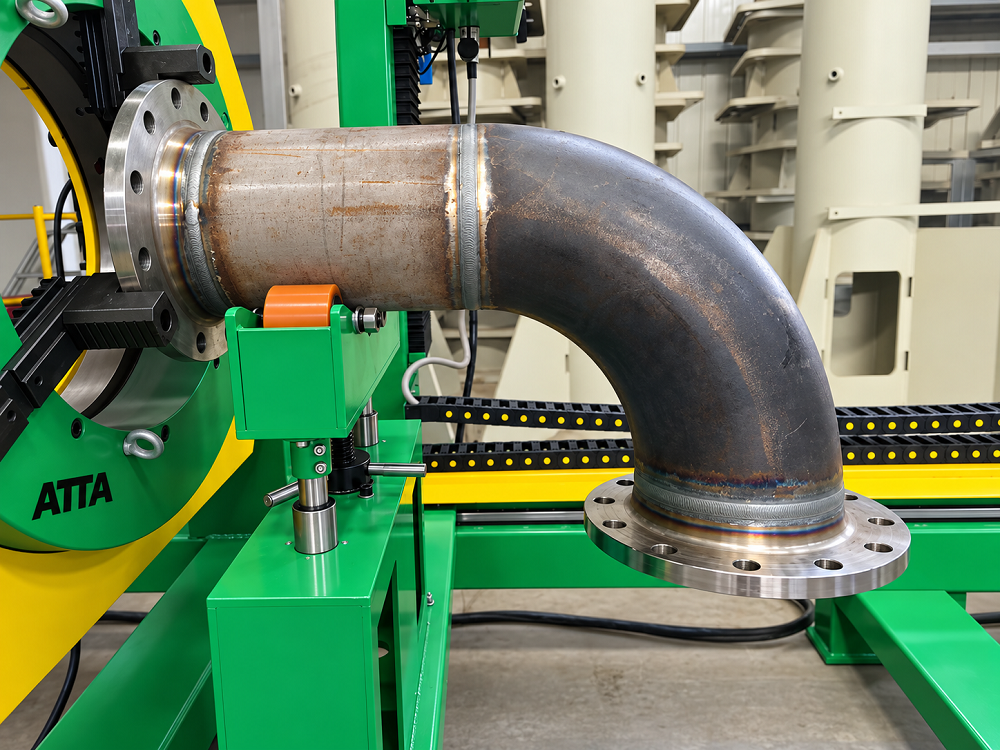
Оборудование предназначено для предприятий, выпускающих трубопроводные элементы, сосуды и технологические металлоконструкции: производителей отводов и фланцевых сборок, участков изготовления трубных узлов, ремонтных и заготовительных производств. Наибольший эффект достигается на повторяющихся изделиях, для которых требуется воспроизводить скорость вращения, сварочный ток, подачу присадки, амплитуду колебаний и последовательность завершения шва.
Принцип формирования шва
Изделие зажимается в проходном трёхкулачковом патроне и вращается позиционером относительно неподвижной сварочной горелки. Горелка устанавливается по высоте, вылету и положению вдоль станины. Во время цикла контроллер синхронизирует вращение, сварочный ток, подачу холодной присадочной проволоки и поперечные колебания. Система AVC измеряет состояние дуги и перемещает горелку по нормали к поверхности, компенсируя допустимое биение и отклонения геометрии детали. После достижения заданного угла поворота или длины шва выполняется программируемое завершение сварки.
Подходящие изделия и соединения
- стыковые соединения труба–труба, труба–отвод, труба–тройник и труба–воротниковый фланец;
- угловые соединения труба–фланец и отвод–фланец;
- кольцевые швы трубных деталей, многослойная сварка, наплавка и отдельные продольные швы цилиндрических изделий;
- изделия из углеродистых и низколегированных сталей, нержавеющих сталей, меди и алюминия — при подборе соответствующей технологии, защитного газа, присадки и источника питания.
Конструктивное исполнение
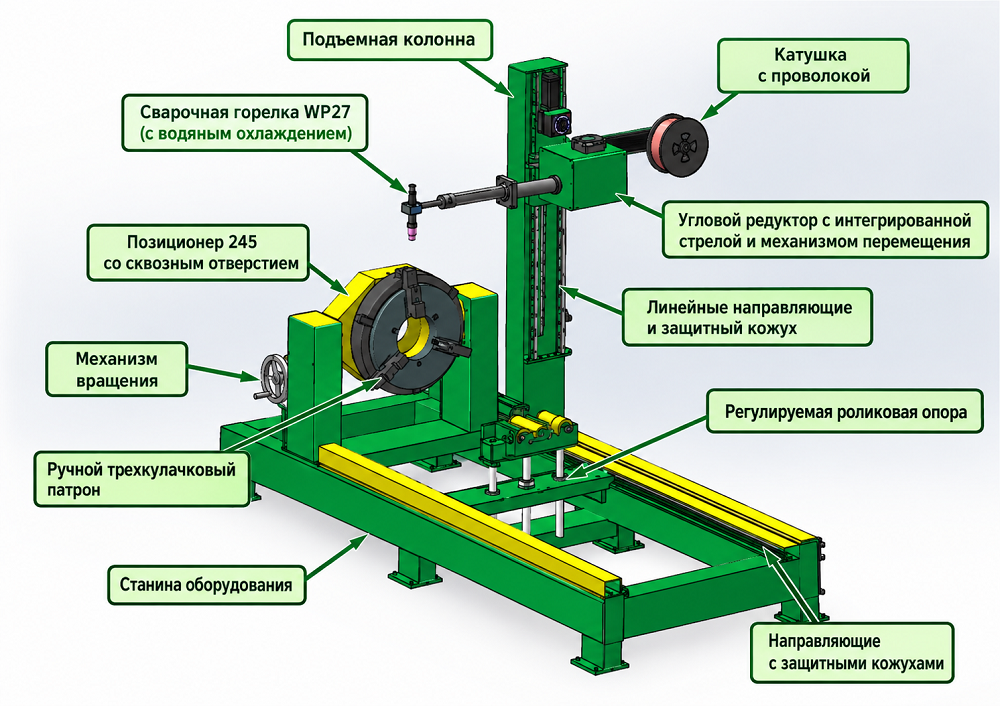
• Несущая база. Жёсткая сварная рама с опорными площадками, продольной направляющей и защитными кожухами сохраняет взаимное положение позиционера, манипулятора и опор под нагрузкой.
• Установочный модуль. Проходной позиционер с ручным механизмом наклона и трёхкулачковым самоцентрирующим патроном базирует изделие и создаёт управляемое вращение для кольцевого шва.
• Сварочный манипулятор. Вертикальная колонна, поперечная консоль и продольное перемещение по станине устанавливают ось горелки относительно стыка и обеспечивают переналадку.
• Модуль ведения горелки. Машинная водоохлаждаемая TIG-горелка, поперечный колебатель и корректор AVC поддерживают положение электрода и заданную геометрию валика.
• Присадочный модуль. Шаговый привод, направляющий канал и катушка дозируют присадочный металл с задержкой включения, рабочей подачей и обратной протяжкой.
• Опоры изделия. Переставные роликовые блоки с регулировкой высоты поддерживают длинные, тяжёлые и криволинейные трубные сборки.
• Система управления. ПЛК Xinje, 10-дюймовый сенсорный экран и проводной пульт хранят рецепты, координируют цикл и обеспечивают наладочные перемещения.
Технические характеристики
|
Параметр |
Значение |
|
Тип установки |
Специализированная автоматическая установка TIG-сварки кольцевых швов |
|
Позиционер |
Проходной, электрическое вращение, ручной наклон |
|
Номинальная нагрузка позиционера |
600 кг |
|
Диаметр проходного отверстия |
245 мм |
|
Сварочный патрон |
Трёхкулачковый, номинал 500 А |
|
Диапазон зажима |
50–700 мм |
|
Вертикальный рабочий ход манипулятора |
600 мм |
|
Поперечный ход консоли |
300 мм |
|
Продольный ход манипулятора |
1300 мм |
|
Ход поперечных колебаний горелки |
50 мм |
|
Скорость колебаний |
0–50 мм/с |
|
Паузы колебаний |
Независимо задаваемые слева, по центру и справа |
|
Ход системы AVC |
50 мм |
|
Рабочий диапазон AVC по току |
100–400 А, режим постоянного тока |
|
Присадочная проволока |
0,8 / 1,0 / 1,2 мм |
|
Источник питания |
Panasonic 400TX4, специализированное исполнение TIG |
|
Охлаждение |
Принудительное циркуляционное, бак 10 л |
|
Управление |
ПЛК Xinje, сенсорный экран 10 дюймов, проводной пульт |
|
Память программ |
60 технологических режимов |
|
Режимы программы |
Корневой проход, облицовочный проход, наплавка, продольный шов |
Технологические режимы
• Кольцевой шов. Изделие вращается при заданном положении горелки. Это основной режим для стыков труб, отводов, тройников и фланцевых соединений.
• Корневой проход. Согласуются вращение, ток, подача проволоки и при необходимости малые колебания. Конкретный режим зависит от разделки, зазора и требований к обратному валику.
• Заполняющий и облицовочный проход. Многослойный цикл выполняется с программируемыми колебаниями и выдержкой у кромок для заполнения разделки и формирования наружного валика.
• Наплавка. Последовательные перекрывающиеся проходы позволяют наносить рабочий или восстановительный слой по предварительно разработанной технологии.
• Продольный шов. Программа предусматривает линейное ведение относительно неподвижного изделия. Применимость режима определяется компоновкой и установленной оснасткой.
Система управления
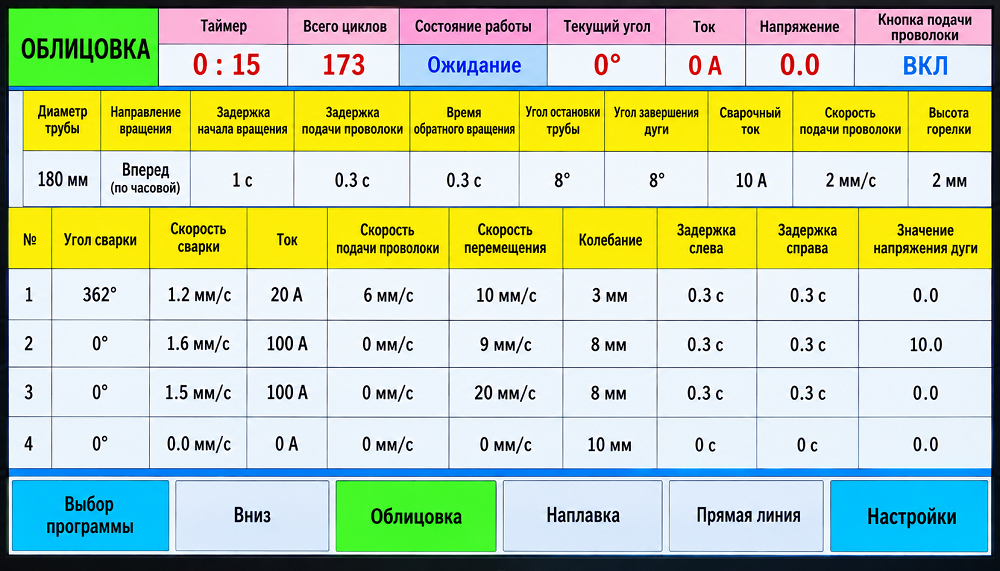
Оператор задаёт режим через 10-дюймовую сенсорную панель. ПЛК управляет вращением позиционера, подачей проволоки, колебаниями горелки и сварочным током источника сварки. В памяти предусмотрено до 60 программ. Для каждого типоразмера может быть сохранён отдельный набор параметров, что сокращает время переналадки и снижает разброс между партиями.
- Позиционер. Задаются направление вращения, угол или длина выполнения шва и параметры цикла.
- Сварочный источник. Сварочный ток задаётся через связь источника с ПЛК.
- Подача проволоки. Настраиваются скорость, задержка включения, ручная подача, возврат и время обратной протяжки.
- Колебания горелки. Настраиваются скорость, ширина хода и выдержка слева, по центру и справа.
- AVC. Задаётся рабочая точка для автоматической коррекции расстояния между электродом и изделием.
- Программы. До 60 наборов параметров сохраняются в памяти и вызываются по номеру.
Факторы качества сварного соединения
Установка стабилизирует движения и режим, но не заменяет разработку технологии сварки. Качество соединения определяется подготовкой кромок, точностью сборки и прихватки, биением изделия, состоянием вольфрамового электрода, соответствием присадочной проволоки материалу, расходом и чистотой защитного газа, исправностью охлаждения и корректной настройкой AVC. Для односторонней сварки с требованиями к обратному валику необходимо предусмотреть внутреннюю газовую защиту.
Состав осей и регулируемых движений
Функционально установка сочетает вращение изделия, пространственную подачу сварочного манипулятора, поперечные колебания и ось коррекции длины дуги. Наклон позиционера выполняется вручную;
• Вращение позиционера. Электропривод с программным управлением формирует кольцевой шов.
• Наклон позиционера. Ручной маховик используется для выбора пространственного положения сварки.
• Продольное перемещение. Манипулятор перемещается вдоль станины на рабочем ходе 1300 мм.
• Вертикальное перемещение. Высота горелки регулируется в пределах рабочего хода 600 мм.
• Поперечная подача. Горелка подводится к шву на рабочем ходе 300 мм.
• Поперечные колебания. Валик формируется при ходе до 50 мм и скорости 0–50 мм/с.
• Коррекция AVC. Расстояние до изделия корректируется по сигналу дуги на ходе 50 мм.
Основные узлы
• Сварная станина. Обеспечивает жёсткость и взаимное положение позиционера, манипулятора и опор; имеет площадки для крепления к основанию.
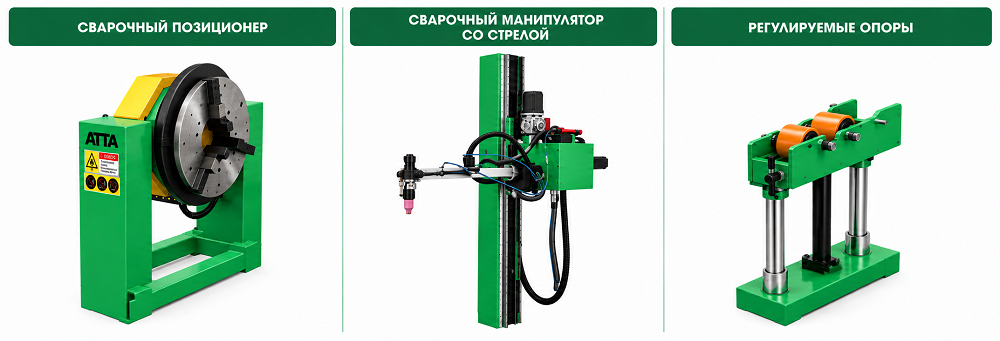
• Проходной позиционер. Вращает изделие с заданной скоростью, а ручной наклон позволяет выбрать пространственное положение сварки.
• Патрон 500 А. Самоцентрирующий трёхкулачковый зажим предназначен для деталей диаметром 50–700 мм и рассчитан на прохождение сварочного тока.
• Сварочный манипулятор. Обеспечивает вертикальную, поперечную и продольную установку горелки; направляющие закрыты защитными кожухами.
• TIG-горелка. Прямое машинное водоохлаждаемое исполнение рассчитано на продолжительные автоматические циклы.
• Система AVC. Компенсирует допустимое биение и неровность детали, корректируя расстояние электрод–изделие по сигналу дуги.
• Колебатель. Перемещает горелку поперёк шва с настройкой скорости и выдержки в крайних и центральном положениях.
• Подача проволоки. Шаговый привод поддерживает ручную подачу и возврат, задержку старта и обратную протяжку.
• Роликовые опоры. Поддерживают протяжённые и криволинейные трубные узлы и регулируются по высоте.
• Система управления. 10-дюймовая HMI, ПЛК Xinje и проводной пульт используются для ввода режимов, позиционирования и сохранения рецептов.
• Охлаждающий модуль. Обеспечивает циркуляцию охлаждающей жидкости через горелку; объём бака составляет 10 л.
Алгоритм работы
1. Подготовка. Изделие собирают и прихватывают вне установки.
2. Установка. Деталь размещают на роликовых опорах и вручную закрепляют в патроне.
3. Позиционирование. Горелку подводят к началу шва, проверяют вылет электрода и положение присадочной проволоки.
4. Выбор режима. Оператор вызывает сохранённый рецепт либо задаёт вращение, ток, подачу проволоки, колебания, выдержки и параметры AVC.
5. Автоматический цикл. После запуска система выполняет поджиг дуги, вращение изделия, колебания горелки и подачу присадки.
6. Завершение. При достижении заданного угла или длины выполняются завершение шва и гашение дуги.
7. Снятие изделия. После полной остановки патрон ослабляют, изделие снимают и цикл повторяют.
Комплект поставки
|
№ |
Наименование |
Кол. |
|
1 |
Позиционер с проходным отверстием 245 мм |
1 |
|
2 |
Сварочный патрон 500 А |
1 |
|
3 |
Электрический крестовой суппорт 600 × 300 мм |
1 |
|
4 |
Механизм подачи присадочной проволоки |
1 |
|
5 |
Механизм поперечных колебаний горелки |
1 |
|
6 |
Система автоматического поддержания длины дуги AVC |
1 |
|
7 |
Сварная станина с продольной направляющей |
1 |
|
8 |
Интегрированный шкаф управления с экраном 10 дюймов |
1 |
|
9 |
Проводной ручной пульт |
1 |
|
10 |
Источник TIG Panasonic 400TX4 (или любой другой) |
1 |
|
11 |
Циркуляционный охладитель 10 л |
1 |
|
12 |
Регулируемая по высоте роликовая опора |
1 |
Требования к изделию и подготовке
- Свариваемые кромки должны быть очищены от заусенцев, ржавчины, масла, окалины, деформаций и других загрязнений, влияющих на стабильность дуги и качество шва.
- До установки изделие должно быть собрано и прихвачено с обеспечением требуемого зазора и взаимного положения деталей.
- Для ответственных изделий, односторонней сварки с формированием обратного валика и ряда коррозионностойких материалов требуется организовать поддув защитного газа внутрь изделия.
- Масса и эксцентриситет детали не должны превышать допустимые значения. При заметном дисбалансе необходимо применять противовес и проверять устойчивость установки.
Характеристики
| Производитель | Мультибренд |
|---|---|
| Контроллер | PLC контроллер Xinjie |
| Макс. диаметр зажима, мм | 50-700 |
| Амплитуда колебаний, мм | 50 |
| Макс. грузоподъемность, кг | 600 |
| Скорость колебаний, мм/сек | 0-50 |
Преимущества
- Проходное отверстие позиционера 245 мм облегчает установку трубных деталей и фланцевых узлов.
- Диапазон зажима 50–700 мм и номинальная нагрузка до 600 кг охватывают широкий спектр трубных заготовок.
- Трёхкулачковый самоцентрирующий патрон обеспечивает соосное базирование и воспроизводимое вращение.
- Система AVC по обратной связи от напряжения дуги автоматически корректирует расстояние от вольфрамового электрода до изделия.
- Поперечные колебания горелки с регулируемой амплитудой, скоростью и паузами у кромок позволяют формировать корневые, заполняющие и облицовочные проходы.
- Подача холодной присадочной проволоки поддерживает задержку старта, обратную протяжку и корректировку скорости непосредственно во время сварки.
- До 60 технологических программ сохраняются в ПЛК и вызываются по номеру для повторяющихся типоразмеров.
- Водяное охлаждение горелки рассчитано на продолжительную работу при высоких сварочных токах.
