









Автоматическая установка MAG для сварки кольцевых швов в узкощелевую разделку
Сравнить
Поделиться
В избранное
Описание
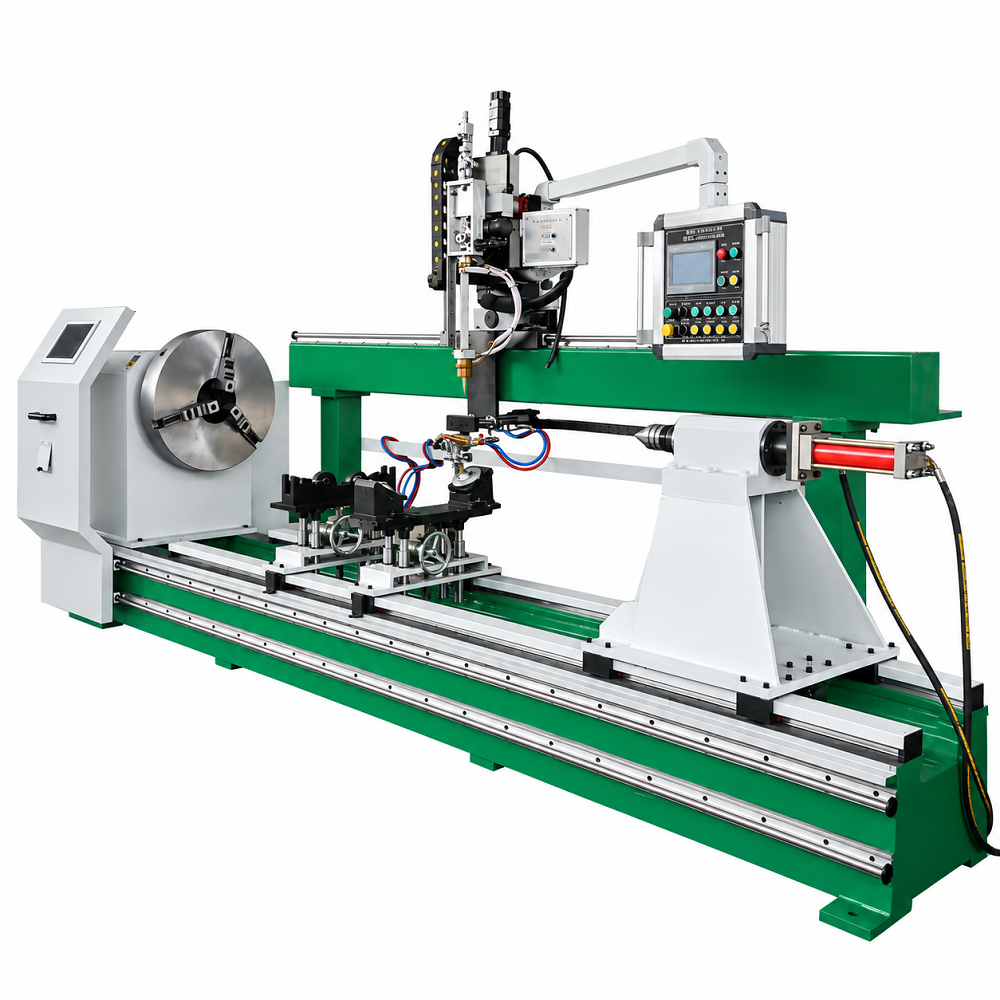
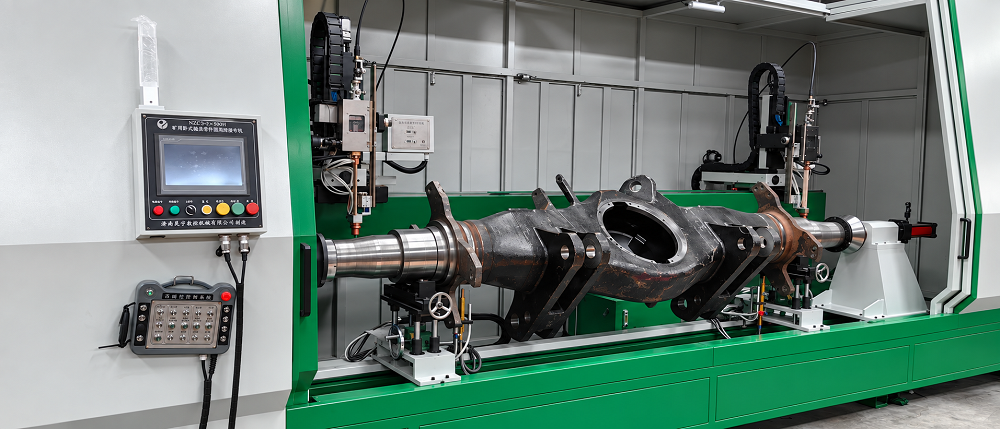
Автоматическая установка MAG для сварки кольцевых швов в узкощелевую разделку предназначена для высокопроизводительной многослойной сварки толстостенных цилиндрических деталей, в том числе элементов гидроцилиндров, труб, штоков, проушин и других ответственных изделий с глубокими кольцевыми разделками.
Установка реализует технологию Narrow Gap Welding — сварку в узкий зазор. Ее основное преимущество заключается в возможности формировать глубокий многослойный шов при сравнительно небольшой ширине разделки. Ширина шва 10–11 мм и глубина до 50 мм при стандартной U-образной разделке.
В отличие от классической технологии с широкой разделкой кромок, Narrow Gap Welding позволяет уменьшить объем наплавляемого металла, расход сварочной проволоки и защитного газа, а также сократить время сварки и затраты на предварительную механическую обработку кромок.
Технология Wave-shaped Wire
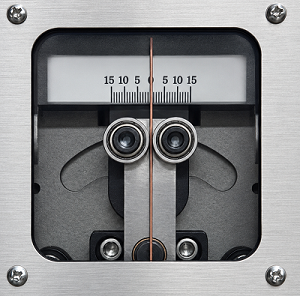
Ключевая особенность установки — специальная система механического колебания сварочной проволоки при практически неподвижной горелке. Перед поступлением в узкую разделку проволока выпрямляется, после чего механизм программируемого изгиба обеспечивает ее контролируемое перемещение от одной стенки разделки к другой.
Это принципиально важно для глубоких узких швов: проволока попеременно направляется к обеим боковым стенкам, обеспечивая их стабильное проплавление и равномерное заполнение разделки. Предварительный изгиб и поперечные колебания проволоки применяются для равномерного нагрева и проплавления обеих стенок узкой разделки.
Амплитуда, частота колебаний и время выдержки проволоки в крайних положениях задаются программно. Это дает возможность адаптировать движение электрода под геометрию конкретной разделки и параметры каждого сварочного слоя. Система подачи дополнительно выпрямляет проволоку перед механизмом колебаний, что повышает повторяемость ее траектории.
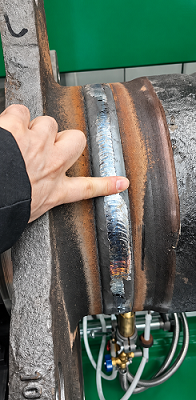 Автоматическая многослойная сварка
Процесс предназначен прежде всего для глубоких швов, которые невозможно сформировать одним проходом. Для каждого слоя система позволяет задать индивидуальные сварочные параметры: ток, напряжение, скорость подачи проволоки, скорость вращения детали, амплитуду и частоту колебаний, задержку проволоки у стенок разделки и величину вертикального смещения сварочной головки.
После выполнения очередного кольцевого прохода система автоматически поднимает горелку на запрограммированную высоту и переходит к следующему слою. Параметры разных слоев хранятся в программе и автоматически вызываются по ходу цикла. ТКП прямо предусматривает программирование разных режимов по слоям и автоматическое изменение сварочного тока, ширины колебаний и высоты горелки.
Такой алгоритм особенно важен для Narrow Gap Welding: по мере заполнения разделки геометрические условия сварки меняются, поэтому одинаковые параметры для корневого, промежуточных и облицовочного проходов не являются оптимальными.
Система позиционирования изделия
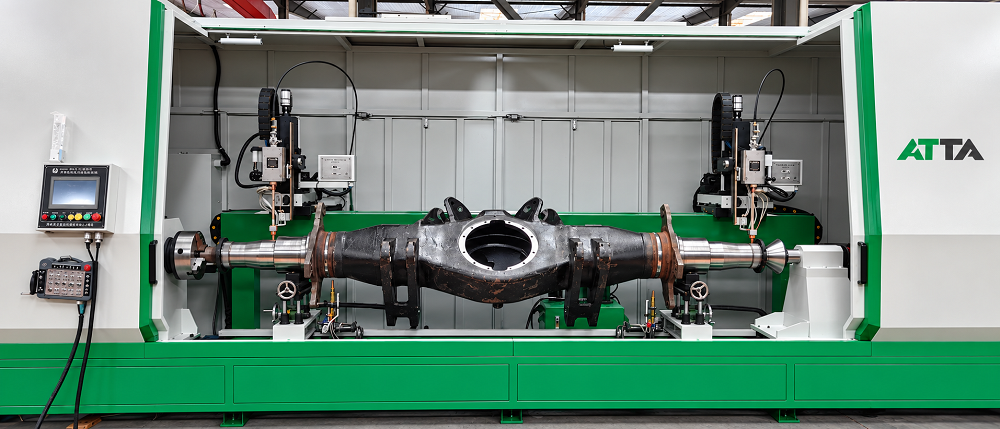
Заготовка устанавливается горизонтально между приводной и задней бабками. Со стороны привода используется патрон, обеспечивающий фиксацию и вращение детали вокруг продольной оси. С противоположной стороны изделие поддерживается задним центром, перемещаемым по линейным направляющим.
Для поддержки длинномерных деталей предусмотрены регулируемые опоры. Их положение можно изменять вдоль станины, а высоту настраивать в соответствии с диаметром изделия.
Такая схема обеспечивает соосность заготовки, стабильное положение кольцевого стыка относительно горелки и равномерное вращение изделия в процессе сварки.
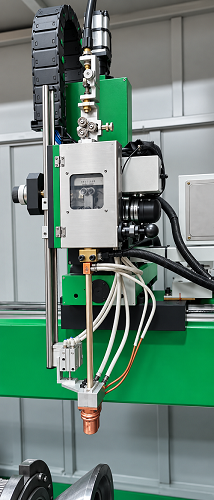 Специализированная горелка для узкощелевой сварки
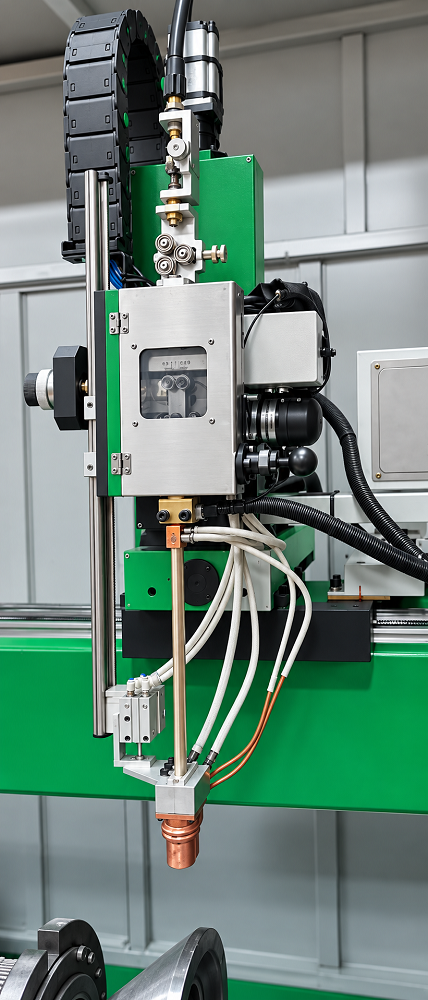
Установка оснащается специальной плоской водоохлаждаемой MAG-горелкой, рассчитанной на работу внутри глубокой и сравнительно узкой разделки. Конструкция обеспечивает подачу сварочной проволоки, электрического тока, защитного газа и охлаждающей жидкости непосредственно к зоне сварки. В ТКП отдельно предусмотрены горелка для Narrow Gap Welding, система жидкостного охлаждения и дополнительный газозащитный кожух.
Для устойчивой работы на большой глубине используется двухступенчатая газовая защита. Первичный поток защищает область непосредственно вокруг контактного наконечника и сварочной ванны, а дополнительный газовый кожух формирует вторичную защитную зону над разделкой. Такая конструкция особенно важна при многослойной сварке: по мере заполнения шва горелка последовательно поднимается вверх, и без дополнительной защиты верхняя часть ванны могла бы оказаться недостаточно изолированной от воздуха.
Привод вращения
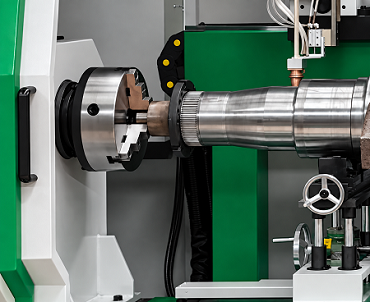 Во время сварки горелка занимает заданное положение, а кольцевое перемещение сварочной ванны создается контролируемым вращением самой заготовки. Приводная бабка оснащается сервоприводом, редуктором и зажимным устройством. Скорость вращения регулируется плавно, а управление приводом позволяет точно согласовать линейную скорость сварки с диаметром соединения. Диапазон вращения 0,05–1 об/мин и сервоприводное управление шпинделем.
С противоположной стороны деталь центрируется задней бабкой. Она перемещается по линейным направляющим и фиксируется в положении, соответствующем длине конкретной заготовки. В базовом исполнении прижим задней бабки выполняется пневматически. Для поддержания длинных и тяжелых изделий предусмотрены регулируемые опоры, положение которых изменяется вдоль станины, а высота настраивается под диаметр детали.
Архитектура может быть адаптирована под значительно более сложную технологическую оснастку.
Автоматическое управление
Установка оснащается системой управления на базе PLC и сенсорной панелью оператора. Система объединяет управление приводом вращения, сварочным источником, подачей и колебанием проволоки, перемещением сварочной головки и вспомогательными механизмами.
Оператор может программировать режим для каждого слоя шва, сохранять технологические программы и повторно вызывать их для серийного производства. Предусмотрено программное хранение и вызов режимов, контроль многослойной и многопроходной сварки, управление колебаниями и контроль системы охлаждения и наличия дуги.
Рабочий цикл
После установки изделия оператор фиксирует заготовку в патроне и заднем центре и выполняет первоначальную настройку положения горелки. Далее рабочий цикл осуществляется автоматически: подача защитного газа, возбуждение дуги, вращение изделия, сварка первого кольцевого прохода, подъем горелки на высоту следующего слоя и выполнение последующих проходов.
После формирования последнего слоя система выполняет программируемое завершение шва, прекращает сварку и возвращает сварочную головку в исходное положение.
Основные характеристики
Параметр |
Значение |
Процесс сварки |
MAG, Narrow Gap Welding |
Тип шва |
кольцевой, многослойный |
Применяемая технология |
Wave-shaped Wire |
Диаметр заготовки |
Ø100–630 мм |
Длина заготовки |
500–3000 мм |
Ширина узкой разделки |
10–11 мм |
Глубина разделки |
до 50 мм |
Скорость вращения |
0,1–1 об/мин |
Диаметр сварочной проволоки |
Ø1,2 мм |
Диапазон сварочного напряжения |
15–36 В |
Амплитуда колебаний |
0–20 мм |
Вертикальная регулировка горелки |
100 мм |
Горизонтальная регулировка горелки |
100 мм |
Давление сжатого воздуха |
0,4–0,6 МПа |
Электропитание |
3×380 В ±15% |
Характеристики
| Производитель | Пр-во Китай |
|---|---|
| Ширина шва, мм | 10-11 |
| Диапазон сварочного напряжения, В | 15–36 (плавная регулировка) |
| Скорость вращения планшайбы, об/мин | 0,1-1 (плавная регулировка) |
| Вертикальная регулировка положения горелки, мм | 100 |
| Горизонтальная регулировка положения горелки, мм | 100 |
| Параметр сети питания | 3×380 В ±15% |
| Применимая длина заготовки, мм | 500–3000 |
| Применимый диаметр заготовки, мм | 100–630 |
| Перемещение задней бабки, мм | 200 |
| Диаметр сварочной проволоки, мм | 1,2 |
| Давление сжатого воздуха, МПа | 0,4-0,6 |
| Глубина шва, мм | 50 (стандартная U-образная разделка) |
| Регулировка длины сварки | ступенчатая, точность — 1/900 окружности |
Видеоматериалы
