








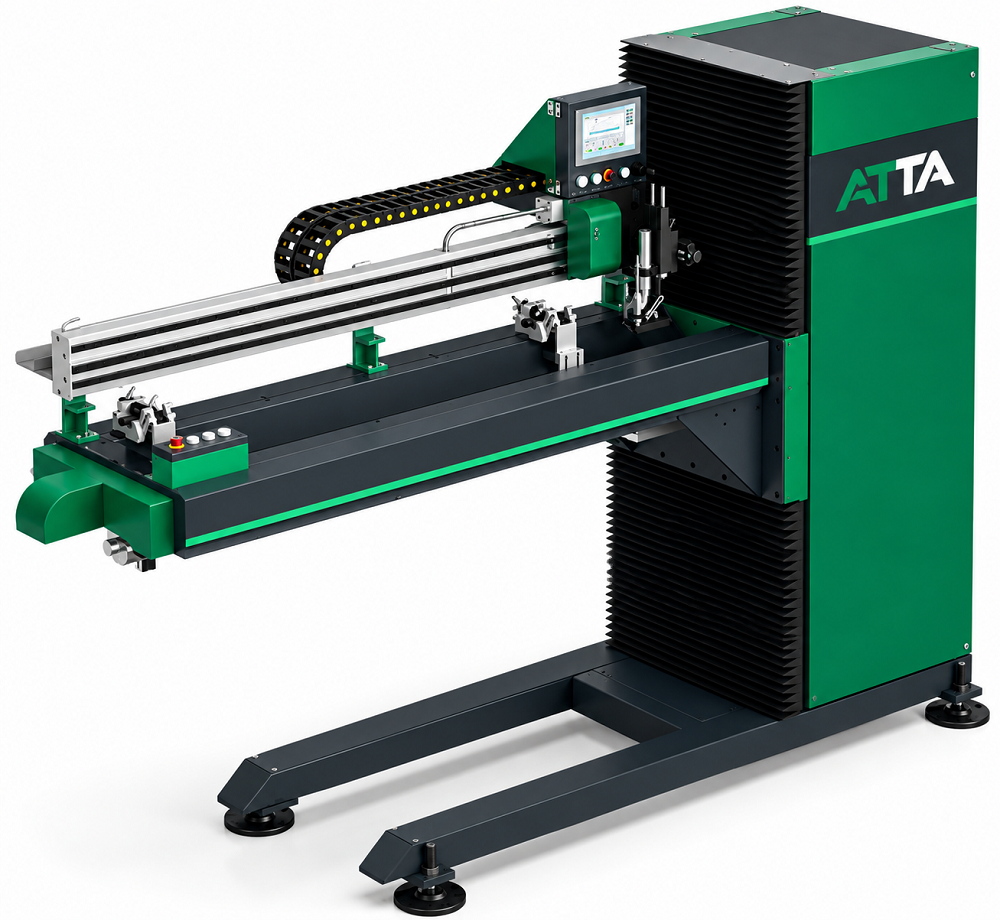
Автоматическая установка продольной TIG-сварки с электроподъёмом консоли
Сравнить
Поделиться
В избранное
Описание
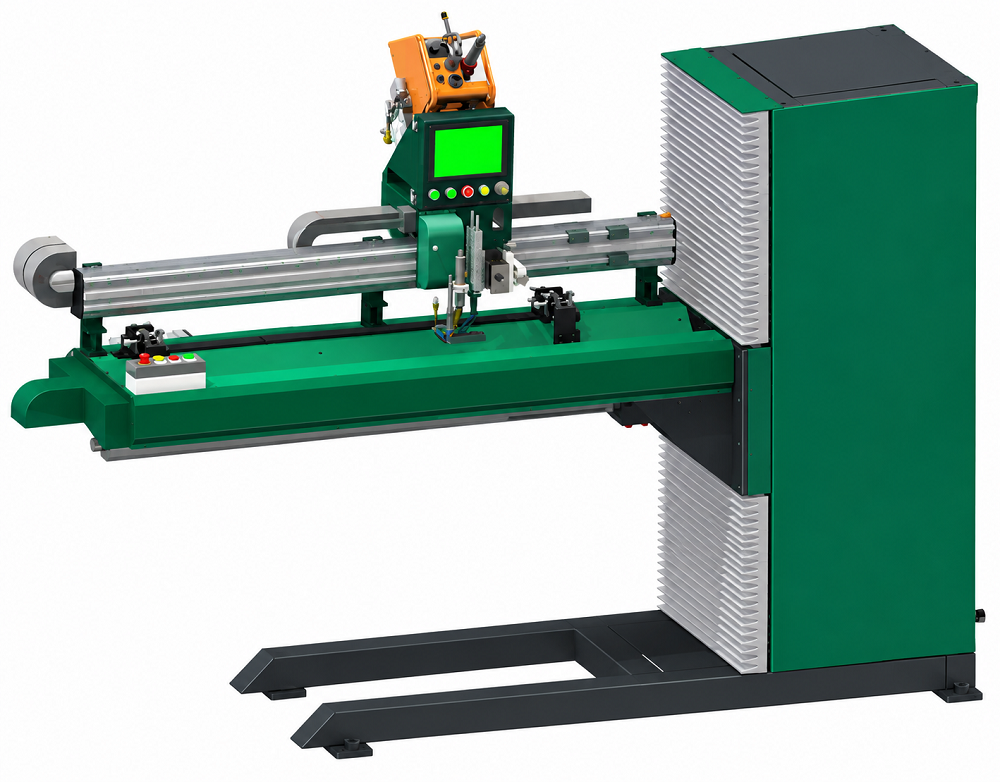
Оборудование представляет собой горизонтальную подъёмную автоматическую установку для выполнения продольных стыковых швов. В источнике машина предназначена для цилиндрических обечаек, плоских листов и коробчатых деталей с открытым торцом. Основной технологический вариант - TIG-сварка нержавеющей стали, возможность конфигурации под MAG или LASER
Конструкция объединяет регулируемую по высоте консоль, продольный привод сварочной горелки, пневматическое открытие торцевой опоры, внешний центрирующий механизм, медные прижимные элементы, медную подкладку в шпинделе, защитный газ и водяное охлаждение. Управление выполняется PLC и сенсорным интерфейсом.
1. Назначение и область применения
Установка предназначена для автоматизированной сварки продольных стыковых швов тонкостенных изделий. Оборудование ориентировано на получение качественного шва с минимальной деформацией заготовки и подходит для круглых цилиндров, плоских деталей и коробчатых изделий с одним открытым торцом.
- круглые заготовки диаметром Ø110-Ø1500 мм;
- длина изделия / эффективная длина сварки до 1500 мм;
- нержавеющая сталь: толщина 0,6-2,0 мм TIG-процесс;
- общий диапазон толщины 0,6-3,0 мм для оборудования;
- тип шва - продольный стыковой шов цилиндр/цилиндр или продольное соединение листовых заготовок.
2. Ключевые преимущества и особенности
|
Особенность |
Практический эффект |
|
Регулируемая высота рабочей зоны |
Консоль поднимается электроприводом, позволяя адаптироваться под размер трубы и ускорять загрузку. |
|
Внешнее центрирование |
Обновлённый внешний механизм позиционирования заменяет игольчатую схему; более высокая практичность, точность и долговечность. |
|
Пневмоподъём TIG-горелки |
Быстрое опускание/подъём горелки; дополнительно предусмотрена тонкая регулировка по вертикали и горизонтали. |
|
Пневматическая муфта каретки |
Горелку можно быстро перемещать вдоль балки вручную под длину конкретного изделия без обязательного перемещения через HMI. |
|
Пневматическая торцевая опора |
После установки изделия вал фиксируется пневмоцилиндром; снижает объём ручных операций. |
|
Гибкий медный прижим |
Пружинный прижим с медными элементами обеспечивает плотный контакт и улучшает отвод тепла. |
|
Медная подкладка в шпинделе |
Встроенная медная вставка поддерживает корень шва; предусмотрены подача защитного газа и водяное охлаждение. |
|
Высокоточная механика перемещения |
Линейные направляющие, шарико-винтовая пара / зубчатая рейка предназначены для плавного и стабильного движения горелки. |
|
Непрерывная или сегментная сварка |
Система может выполнять сплошной или прерывистый шов по программе. |
|
PLC + сенсорный экран |
Стабильное автоматическое управление, изменение параметров с панели и хранение программ. |
|
Опциональная подача проволоки и осцилляция |
Подающий механизм и осциллятор опции для расширения технологических возможностей. |
3. Основные технические характеристики
|
Параметр |
Значение по исходной презентации |
|
Тип оборудования |
Горизонтальная подъёмная автоматическая установка продольной сварки |
|
Рабочий процесс |
TIG; в разделе особенностей также заявлена возможность MAG |
|
Круглая заготовка |
Ø110-Ø1500 мм |
|
Длина изделия / эффективный ход сварки |
до 1500 мм / 1500 мм |
|
Толщина, TIG нержавеющая сталь |
0,6-2,0 мм |
|
Общий диапазон толщины из обзорного описания |
0,6-3,0 мм |
|
Максимальная масса заготовки |
<0,5 т |
|
Скорость сварочного перемещения |
3-5 мм/с |
|
Повторная точность позиционирования |
±0,2 мм |
|
Скорость подъёма позиционирующей колонны |
30 мм/с |
|
Максимальная установленная мощность |
15 кВт |
|
Питание |
380 В / 50 Гц |
|
Система управления |
одноосевая, собственная разработка; PLC + HMI |
|
Хранение программ |
до 999 программных записей/команд в файле - формулировка источника |
|
Основные передачи |
винт, линейные направляющие, зубчатая рейка, червячная передача |
|
Шаговый привод |
CME57 / Leadshine |
|
Низковольтная аппаратура |
реле/контакторы Schneider |
|
Сварочный источник |
Panasonic YC-400TX |
|
Масса установки |
около 1000 кг, масса брутто |
|
Габариты |
примерно 2900 × 900 × 2000 мм |
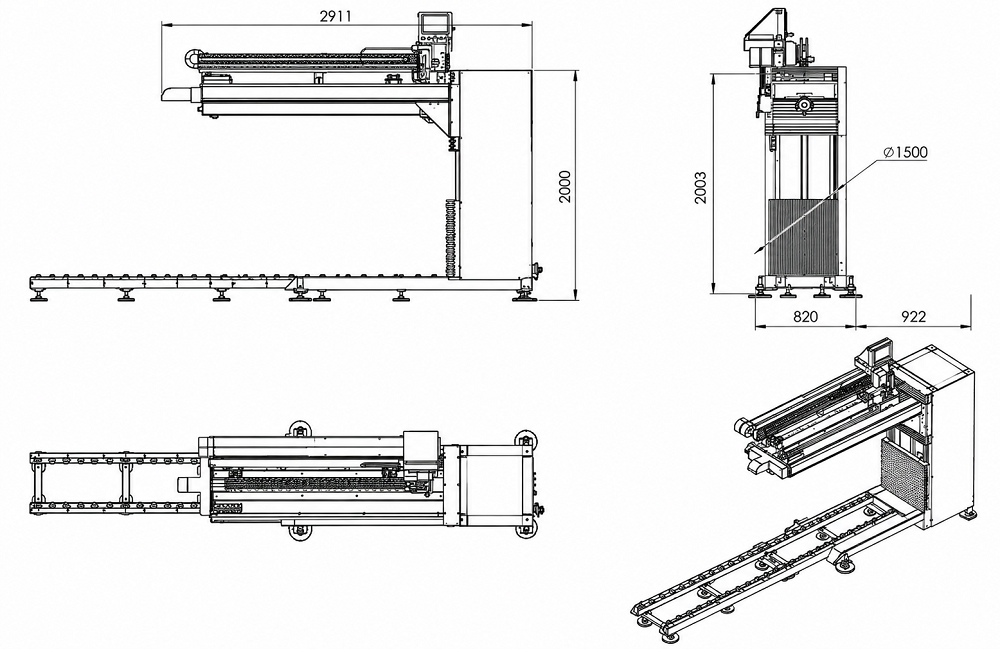
Рис. 1. Габаритная схема.
4. Технологические требования TIG-сварки
|
Параметр / требование |
Значение |
|
Материал технологического примера |
нержавеющая сталь |
|
Способ сварки |
одногорелочная TIG-сварка в горизонтальном положении |
|
Толщина |
0,6-2,0 мм |
|
Защитный газ |
Ar 99,99% |
|
Газ под защитный кожух / газ защиты корня |
чистый аргон Ar 99,99% |
|
Присадочная проволока |
опция; материал выбирается по основному металлу |
|
Разделка кромок |
не требуется |
|
Допустимое смещение кромок |
≤0,5 мм |
|
Сборочный зазор |
≤0,5 мм |
|
Подготовка поверхности |
удалить масло, заусенцы и загрязнения на ширине 20 мм с каждой стороны шва |
|
Сборка |
встроенное позиционирование по шву либо ручные TIG-прихватки |
|
Рекомендуемые прихватки |
длина около 3 мм; шаг 100-150 мм |
|
Рабочая температура помещения |
-10…+50 °C |
|
Относительная влажность |
≤75% длительно; до 90% кратковременно, без конденсации |
|
Допустимое отклонение сети |
±10% |
|
Высота над уровнем моря |
до 1000 м |
5. Рекомендуемые сварочные параметры
Приведена справочная таблица для подъёмной установки продольной TIG-сварки. Значения ниже следует рассматривать как исходные ориентиры для наладки; окончательный режим определяется материалом, тепловложением, геометрией соединения, качеством сборки и защитой корня.
|
Толщина, мм |
Ток TIG, А |
|
0,4 |
30-35 |
|
0,6 |
55-65 |
|
0,8 |
70-80 |
|
1,0 |
90-100 |
|
1,2 |
110-120 |
|
1,5 |
140-150 |
|
2,0 |
160-180 |
6. Конструкция и основные узлы
Установка состоит из основания и вертикальной стойки, подъёмной консоли, поперечной балки сварочной головки, пневматической торцевой опоры, главного шпинделя, внешнего позиционирующего механизма и сварочной системы управления.
|
Узел |
Назначение / исполнение |
|
Основание и стойка |
Несущая конструкция установки; поддерживает консоль и механизмы регулирования высоты. |
|
Подъёмная консоль |
Электрический подъём рабочей части под диаметр/высоту изделия. |
|
Балка сварочной каретки |
Несёт механизм продольного перемещения горелки и HMI. |
|
Главный шпиндель |
Поддержка цилиндрической детали; сталь 45, встроенная медная вставка, каналы газа и водяного охлаждения. |
|
Пневматическая торцевая опора |
Автоматическое закрытие/фиксация вала после загрузки изделия. |
|
Внешнее центрирование |
Совмещение кромок без традиционной игольчатой системы. |
|
Прижимная система |
Пружинные прижимы и медные пластины обеспечивают контакт и отвод тепла. |
|
Сварочная головка |
TIG-горелка с пневмоподъёмом, крестовой микрорегулировкой и опциональным осциллятором/подачей проволоки. |
6.1 Механизм продольного перемещения горелки
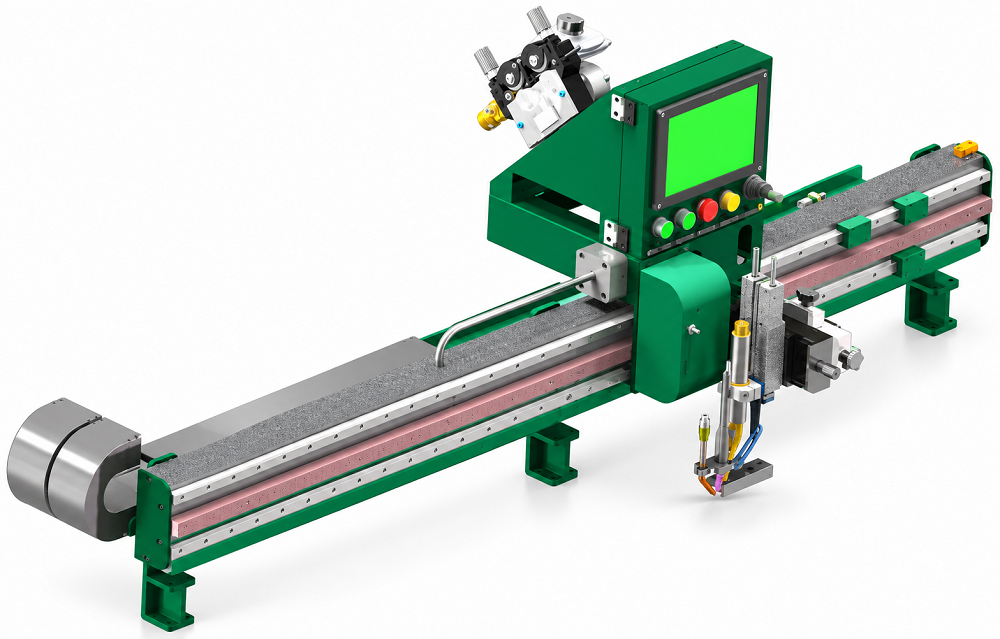
Рис. 2. Каретка сварочной горелки.
- двойная кабельная цепь; кабели и шланги горелки проходят в энергоцепи;
- подающий механизм проволоки может располагаться близко к зоне сварки (опция);
- продольное перемещение реализовано по высокоточной линейной направляющей и зубчатой рейке / приводному механизму;
- сенсорный экран позволяет изменять параметры;
- пневматическая муфта позволяет быстро вручную перемещать горелку по длине;
- крестовая микрорегулировка задаёт положение горелки по вертикали и горизонтали;
- осциллятор для малых поперечных колебаний горелки указан как опция.
6.2 Пневматическая торцевая опора
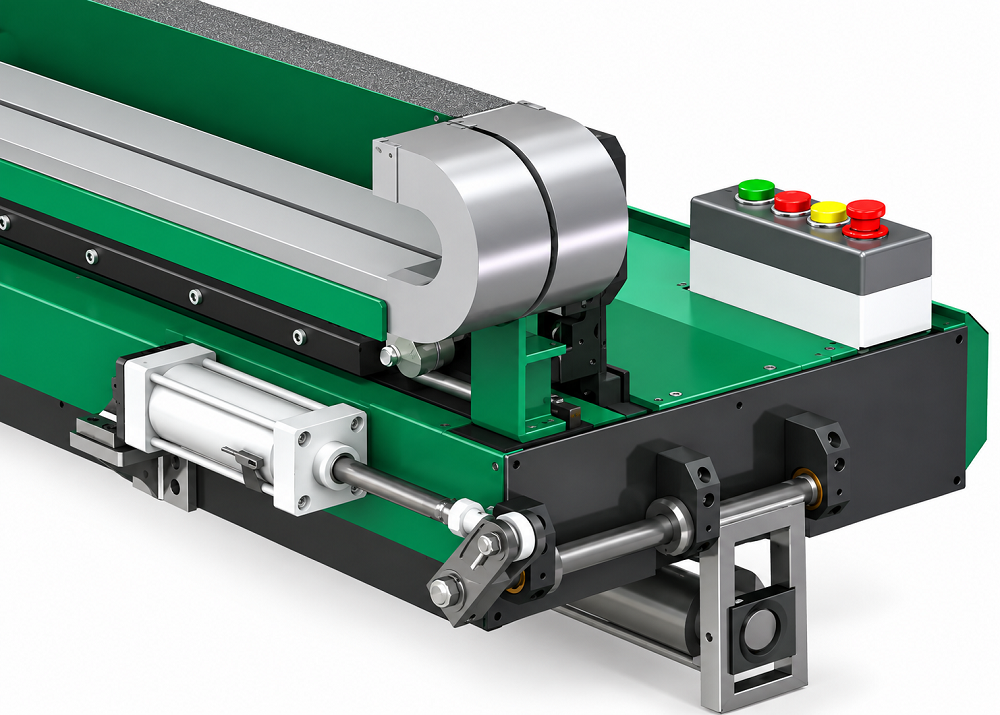
Рис. 3. Пневматическая откидная/торцевая опора.
После установки детали оператор нажимает кнопку, и пневмоцилиндр автоматически закрывает и фиксирует вал. Такое решение уменьшает ручные операции при загрузке и выгрузке.
6.3 Прижимы и внешний центрирующий механизм
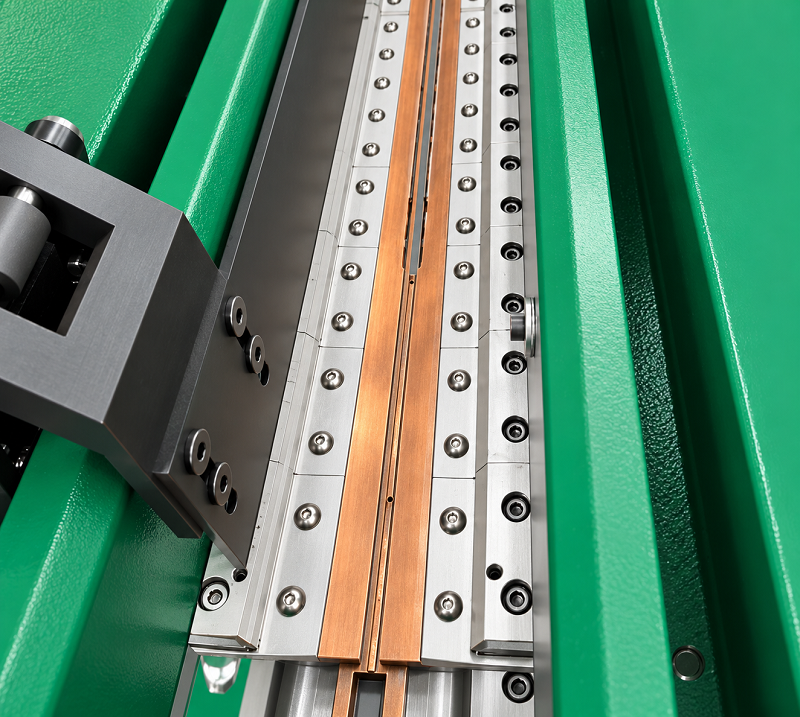
Рис. 4. Медные и пружинные элементы прижимной зоны.
Прижим выполнен по гибкой пружинной схеме, чтобы обеспечивать полный контакт с поверхностью заготовки и интенсивный отвод тепла. Производитель подчёркивает отказ от традиционной игольчатой системы позиционирования в пользу внешнего центрирующего устройства, рассчитанного на повышение удобства, ресурса и точности.
6.4 Главный шпиндель
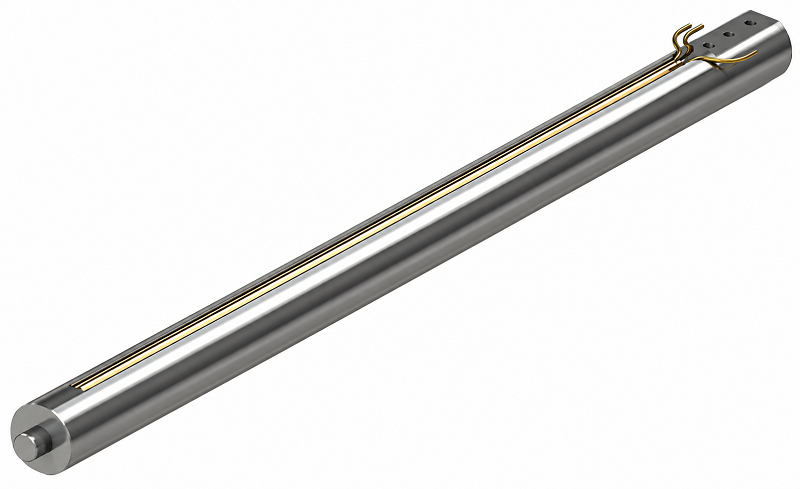
Рис. 5. Главный шпиндель с медной вставкой.
Шпиндель изготовлен из стали 45; медная вставка монтируется в шпиндель и обрабатывается совместно с ним. В конструкции предусмотрены подключения защитного газа и водяного охлаждения. Такая компоновка улучшает качество защиты корня и снижает тепловое воздействие на медную вставку. Благодаря внешней системе позиционирования минимальный заявленный диаметр изделия достигает Ø110 мм.
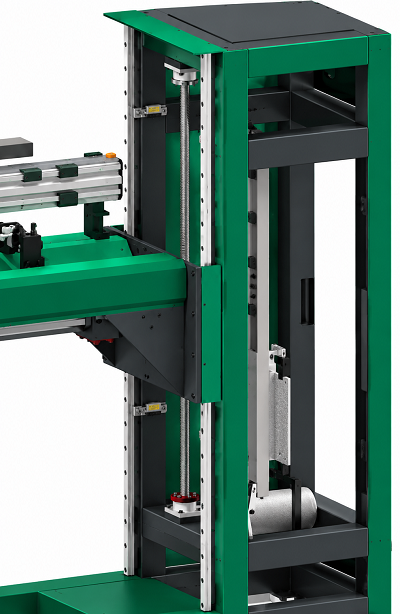
6.5 Подъём консоли
- электродвигатель повышенной мощности для подъёма консоли;
- износостойкий ходовой винт;
- линейные направляющие производства Тайвань;
- движущиеся элементы закрываются листовыми/защитными кожухами.
7. Механика перемещений и позиционирование
|
Функция |
Реализация по источнику |
|
Продольное движение горелки |
линейная направляющая + привод; в общем перечне передач указаны винт, рейка, червячная передача |
|
Точная установка горелки |
крестовая микрорегулировка по вертикали/горизонтали; джойстик для микроперемещения по X |
|
Быстрое ручное позиционирование |
пневматическая муфта каретки |
|
Подъём горелки |
пневматический цилиндр |
|
Подъём консоли |
электропривод; скорость подъёма позиционирующей колонны 30 мм/с |
|
Фиксация изделия |
внешнее центрирование + прижимные медные пластины |
|
Закрытие торцевой опоры |
пневмопривод |
|
Подача проволоки |
опция |
|
Осцилляция горелки |
опция |
8. Система управления и автоматизация
Главное управление выполнено на PLC. На установке предусмотрен 7-дюймовый сенсорный экран, физические кнопки и элементы оперативного управления. В презентации указана одноосевая система собственной разработки и хранение до 999 программных записей/команд в одном файле.
|
Функция |
Описание |
|
PLC-управление |
Автоматическое выполнение последовательности продольной сварки; стабильная и надёжная работа. |
|
HMI 7" |
Изменение параметров процесса на сенсорном экране. |
|
Непрерывный / сегментный режим |
Возможность выполнять цельный или разбитый на участки шов. |
|
Память программ |
До 999 программных записей/команд в файле по формулировке исходного слайда. |
|
Повторяемость позиционирования |
±0,2 мм. |
|
Оперативное перемещение |
Пневматическая муфта позволяет быстро переставлять каретку под длину изделия. |
|
Педаль |
В стандартной конфигурации указана 1 педаль AirTAC. |
|
Датчики |
4 датчика приближения - бренд Riko по исходному перечню. |
9. Сварочный источник Panasonic YC-400TX
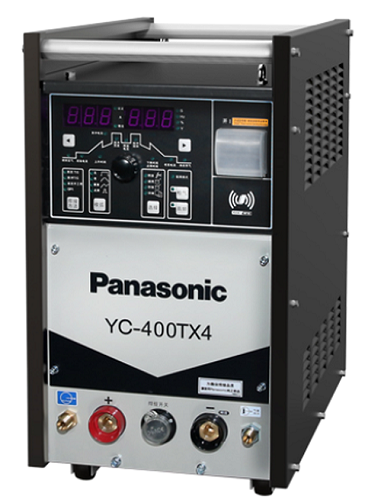
Рис. 9. Panasonic YC-400TX.
|
Тип |
IGBT-управляемый источник постоянного тока TIG |
|
Режимы |
DC TIG / импульсный DC TIG / ручная дуговая сварка |
|
Низкочастотный импульс |
0,5-30 Гц |
|
Среднечастотный импульс |
10-500 Гц |
|
Регулирование импульса |
ток импульса, базовый ток, частота и ширина импульса - плавная настройка |
|
Дополнительные функции |
дуговая точечная сварка с предварительной установкой тока и времени |
|
Безопасность |
встроенное устройство защиты от поражения электрическим током - по презентации |
|
Степень защиты корпуса |
IP23 |
|
Применение |
может использоваться как источник для автоматической и роботизированной сварки |
10. TIG-горелка
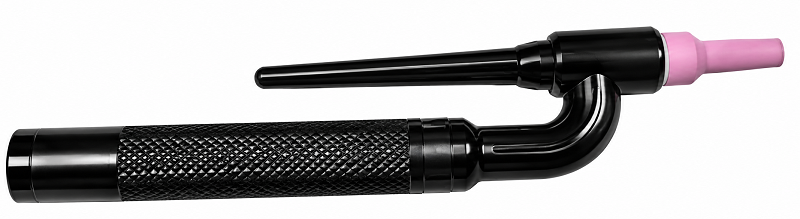
Рис. 11. TIG-горелка с интегрированными коммуникациями.
|
Параметр |
Значение |
|
Охлаждение |
встроенное водяное |
|
Коммуникации |
вода, ток и газ интегрированы в горелку |
|
ПВ / нагрузка |
60% при 500 А; 100% при 400 А |
|
Диаметр вольфрамового электрода |
2,4 / 3,2 / 4,0 мм |
|
Длина электрода |
150 мм |
|
Материал электрода |
церированный вольфрам |
|
Газовый распределитель |
многослойная сетчатая структура различной плотности |
|
Сопло |
№8, №10, №12 или специальное |
|
Длина рукоятки |
380 мм |
