








Установка для лазерной сварки продольного шва
Сравнить
Поделиться
В избранное
Описание
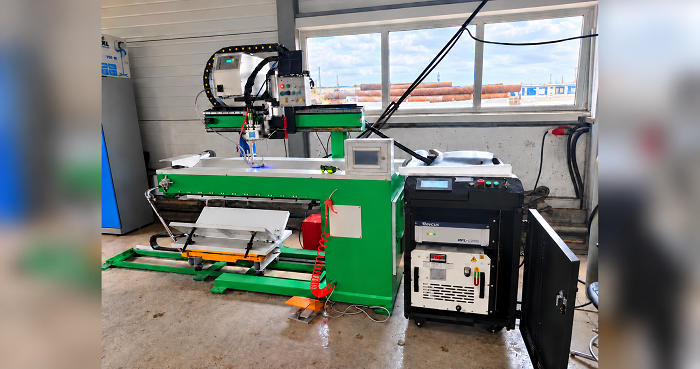
Установка предназначена для автоматической лазерной сварки продольных швов обечаек и других цилиндрических изделий из углеродистой, оцинкованной и нержавеющей стали.
Оборудование объединяет в одном комплексе сборку, точное позиционирование и сварку изделия. Пневматические клавишные прижимы надежно фиксируют кромки заготовки по всей длине соединения, благодаря чему обечайку можно собирать непосредственно на установке без предварительных прихваток.
Автоматическое перемещение лазерной сварочной головки обеспечивает постоянную скорость сварки и стабильное положение относительно стыка. Это повышает повторяемость процесса, снижает влияние человеческого фактора и позволяет получать качественный продольный шов по всей длине изделия.
Установка рассчитана на сварку обечаек диаметром от 90 до 1500 мм и толщиной металла 1–3 мм. Максимальная длина свариваемого изделия в стандартном исполнении — 1500 мм. Другие диапазоны и комплектации могут быть реализованы по техническому заданию заказчика.
Конструкция установки
Основой оборудования служит жесткая сварная станина, на которой размещены механизм фиксации изделия, оправка, несущая балка с линейными направляющими, сварочная каретка и система управления.
Конструкция установки обеспечивает точное взаимное положение заготовки и лазерной сварочной головки в течение всего рабочего цикла.
В состав установки входят:
- сварная станина;
- несущая балка с линейными направляющими;
- сервоприводная сварочная каретка;
- пневматические клавишные прижимы;
- оправка с медной подкладкой;
- система подачи защитного газа;
- механизм центрирования кромок;
- система позиционирования лазерной сварочной головки;
- система управления с сенсорной панелью;
- средства визуального контроля сварочного процесса.

Пневматические клавишные прижимы
Клавишные прижимы обеспечивают равномерную фиксацию кромок заготовки вдоль всего продольного стыка.
Контактные элементы выполнены из меди, которая эффективно отводит тепло из зоны сварки. Это способствует стабилизации теплового режима и снижает вероятность локальной деформации тонколистового изделия.
Управление правой и левой группами прижимов осуществляется ножными педалями. Оператор может последовательно позиционировать и фиксировать обе кромки, контролируя их взаимное положение перед началом сварки.
После завершения рабочего цикла прижимы автоматически освобождают изделие.
Положение прижимов регулируется, что позволяет адаптировать установку под конкретную конфигурацию и размеры свариваемой заготовки.

Центрирование кромок
Для точной сборки продольного соединения предусмотрен механизм центрирования кромок.
При подготовке изделия оператор позиционирует первую кромку относительно центратора и фиксирует ее пневматическим прижимом. После этого к первой кромке подводится вторая сторона заготовки и также фиксируется.
Такая схема позволяет точно сформировать продольный стык непосредственно на установке и подготовить изделие к автоматическому циклу сварки.
Для дополнительного визуального контроля зона стыка может оснащаться лазерной линией позиционирования.

Оправка и медная подкладка
Заготовка устанавливается на внутреннюю оправку с медной подкладкой, расположенной непосредственно под линией сварного соединения.
Оправка выполняет сразу несколько функций: поддерживает изделие во время сборки и сварки, обеспечивает необходимую жесткость зоны соединения и позволяет подавать защитный газ к обратной стороне шва.
Медная подкладка способствует отводу тепла от зоны сварки и помогает формировать стабильный корень сварного соединения.
Расстояние между подкладкой и прижимными элементами регулируется в зависимости от толщины и геометрии заготовки.
Свободный конец оправки после установки изделия фиксируется пневматическим замком, обеспечивающим дополнительную жесткость конструкции во время сварки.

Пневматический замок
У оправы есть замок, который после загрузки изделия закрывается и поддерживает оправу. Замок управляется пневматическим цилиндром.

Несущая балка
Несущая балка сконструирована из стальной трубы прямоугольного сечения. На несущую балку устанавливаются две линейные направляющие, по которым перемещается каретка. Горизонтальной перемещение каретки вдоль изделия осуществляется с помощью зубчатой рейки и звездочки.

Сварочная каретка
Лазерная сварочная головка устанавливается на подвижную каретку, которая перемещается вдоль продольного шва по линейным направляющим.
Перемещение осуществляется сервоприводом через редуктор и реечный механизм. Скорость движения задается системой управления в соответствии с технологическим режимом сварки.
Положение каретки контролируется датчиками, а рабочий ход программируется в зависимости от длины изделия. Концевые датчики ограничивают зону перемещения и предотвращают выход каретки за допустимые пределы.
Для точной настройки положения лазерной головки относительно стыка предусмотрена регулировка по вертикальной и горизонтальной осям.

Система управления и контроль процесса
Установка оснащается промышленной системой управления на базе контроллера Omron и сенсорной панелью оператора.
Через панель управления задаются основные параметры рабочего цикла, включая длину прохода и скорость перемещения сварочной каретки.
Для визуального контроля рядом с рабочей зоной может быть установлен монитор, на который в режиме реального времени выводится изображение зоны лазерной сварки. Оператор может наблюдать за процессом и при необходимости оперативно остановить оборудование.

Загрузка заготовок
Способ загрузки изделия выбирается в зависимости от его массы и габаритов.
Небольшие и легкие заготовки могут устанавливаться на оправку вручную.
Для работы с крупногабаритными и тяжелыми обечайками установка может дополнительно комплектоваться подкатной загрузочной тележкой с гидравлическим подъемом либо системой роликовых вращателей с регулируемым межосевым расстоянием и приводной рельсовой тележкой.
Комплектация оборудования, диапазон размеров изделий, тип лазерного источника, сварочная головка и вспомогательные системы могут быть адаптированы под конкретную производственную задачу заказчика.
Технические характеристики
Диаметр свариваемого изделия |
90-1500 мм. (больше по запросу) |
Длина заготовки максимальная |
1500 мм |
Толщина заготовки |
1-3 мм |
Система управления (контроллер) |
Япония Omron , тачскрин |
Скорость сварки |
Зависит от толщины металла |
Диапазон перемещения горелки вправо-влево |
100 мм. |
Диапазон перемещения горелки вверх-вниз |
100 мм. |
Источник сварочного тока |
На выбор |
Подключение установки |
380В 3ф. 50Гц |
Опции |
Видеонаблюдение, осциллятор, Система слежения по напряжению дуги AVC и др. |
Источник лазерной сварки TOKAGAMA и сварочная головка

Лазерная сварка металлов — это высокотехнологичный процесс, который быстро набирает популярность для сварки тонких металлов. Луч высокой интенсивности концентрируется в одном месте, обеспечивая точную, глубокую и быструю сварку плавлением двух соединяемых материалов. Для сварки соединений с не плотным прилеганием используется автоматический податчик проволоки.
Лазерный сварочный комплекс
Установка комплектуется лазерным источником и сварочной головкой, параметры которых подбираются в соответствии с материалом, толщиной изделия и требованиями к сварному соединению.
В предлагаемой комплектации может использоваться непрерывный волоконный лазерный источник Raycus мощностью 2000 Вт и сварочная головка BF330-2S с функцией колебания лазерного луча.
Колебание луча позволяет изменять траекторию воздействия лазера на металл и подбирать оптимальный режим сварки для конкретного типа соединения.
Для поддержания стабильного температурного режима лазерного источника и сварочной головки используется промышленная система водяного охлаждения.
Автоматическая подача присадочной проволоки
При необходимости установка может комплектоваться автоматическим податчиком присадочной проволоки.
Он применяется в случаях, когда технология сварки требует использования присадочного материала, в том числе при наличии увеличенного зазора между соединяемыми кромками.
Подача проволоки синхронизируется с процессом сварки. Скорость подачи и обратного хода регулируется через систему управления.
В зависимости от задачи может применяться сварочная проволока диаметром 0,6; 0,8; 1,0 или 1,2 мм.
Технические характеристики
Лазерный комплекс |
|
Модель, серия |
TokaGama Laser Welding |
Страна производитель |
КНР |
Лазерный излучатель |
|
Лазерный источник |
Непрерывный лазерный излучатель |
Производитель |
Raycus (КНР) |
Длина волны |
1064 Нм |
Опции выходной мощности |
2000 Вт |
Частота модуляции |
1 – 2000 Гц |
Общие характеристики |
|
Охлаждение |
Водяное |
Питание |
380±20% V AC 50 |
Требования к помещению |
Температура +10°С…+30°С, отн. влаж. до 80% без конденсата |
Обрабатываемые материалы |
Металлы (сталь, алюминий, латунь до 2 мм) |
Управление |
Встроенное |
Режимы сварки |
Импульсом, импульсом с перекрытием |
Переключение между баллонами |
Есть |
Тех. документация |
Полностью русифицированная инструкция |
Интерфейс управления |
Встроенный монитор |
Вес |
~320 кг (базовый комплект) |

Головка для лазерной сварки колеблющимся лучом BF330-2S
- 8 типов колебательных режимов для различных потребностей процесса.
- Управление через дисплей, совместимость с оффлайн-режимом, ПК-управлением и другими рабочими режимами.
- Двойная защита окна, пылезащитное исполнение, эффективное водяное охлаждение, стабильная и надежная работа.
- Обеспечение камерами, промышленными объективами, мониторами и источниками синего света.
- Оптические решения, специально оптимизированные для наблюдения.
- Обеспечение четкой видимости сварочного процесса.
- Интеграция привода и управления, высокая помехозащищенность, простое внешнее подключение.
Характеристики
| Производитель | Мультибренд |
|---|---|
| Вертикальная регулировка положения горелки, мм | 100 |
| Горизонтальная регулировка положения горелки, мм | 100 |
| Система управления | Япония Omron , тачскрин |
| Скорость сварки, мм/мин | ~ от толщины металла |
| Толщина заготовки, мм | 1-3 |
| Макс. диаметр заготовки, мм | 1500 |
| Мин. диаметр заготовки, мм | 90 |
Реализованные проекты
Клиент
ООО "ИПЦ"
