








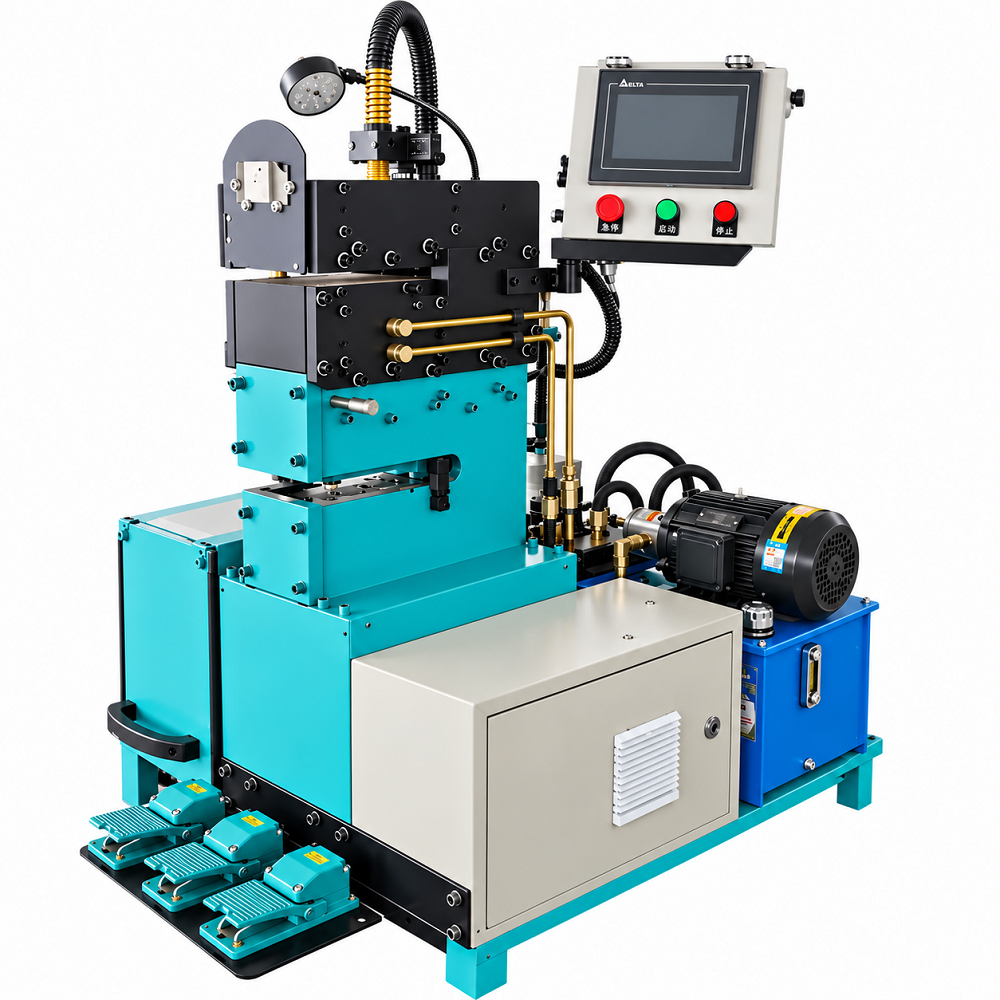
Установка для поперечной резки и стыковой TIG-сварки штрипса
Сравнить
Поделиться
В избранное
Описание
Назначение оборудования
Установка предназначена для поперечной обрезки и последующей стыковой сварки концов стальной полосы (штрипса) при замене рулонов на непрерывных технологических линиях.
Оборудование объединяет в одном рабочем комплексе механизм поперечной резки, устройства позиционирования и фиксации полосы, автоматизированный сварочный модуль и систему управления. Сварка выполняется аргонодуговым способом TIG неплавящимся вольфрамовым электродом (есть версия с лазерной сваркой)
Установка это комплекс из ножниц для обрезки стальной полосы и стыкосварочной машины TIG. Основная задача — уменьшить время переналадки при смене рулонов и сократить отход металла.
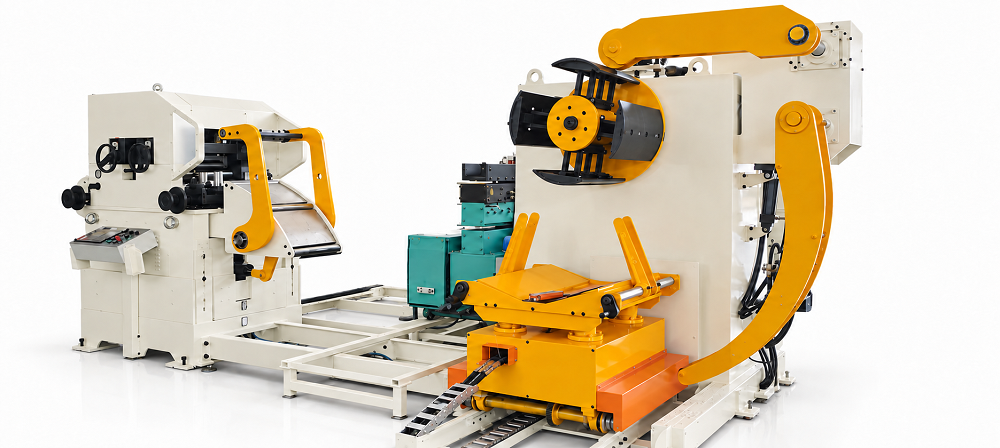
Оборудование может использоваться в составе линий продольной и поперечной обработки рулонной стали, прессовых и штамповочных линий, профилегибочных линий, линий подачи металла, прокатных и других производственных комплексов, где технологический процесс требует максимально непрерывной подачи полосы.
Вместо полной остановки линии, удаления остатка предыдущего рулона и повторной заправки новой полосы оператор подготавливает торцы двух рулонов, соединяет их стыковой TIG-сваркой, после чего полученная непрерывная полоса может продолжить движение по линии.
Основной принцип работы
Технологический процесс состоит из двух ключевых операций: подготовки кромок резанием и автоматизированной сварки стыка.
Хвост заканчивающегося рулона подается в режущий узел и устанавливается относительно позиционирующего упора. После команды с ножной педали выполняется поперечный рез. Аналогичным способом обрезается начало следующего рулона. Обе кромки обрабатываются одинаковым способом.
После резки оба подготовленных конца перемещаются в сварочную позицию. Сначала фиксируется одна сторона полосы, затем к ней подводится вторая. Торцы совмещаются встык.
Особое значение имеет геометрия соединения: между соединяемыми кромками не должно быть зазора или взаимного смещения. После совмещения вторая часть также фиксируется прижимом.
После установки параметров сварочная TIG-горелка автоматически перемещается вдоль линии стыка. По окончании запрограммированного сварочного прохода горелка возвращается назад, а прижимные элементы освобождают материал.
Таким образом один рабочий пост выполняет последовательность:
резка → выравнивание → позиционирование → зажим → TIG-сварка → возврат сварочной каретки → освобождение полосы.
Конструкция установки
Установка представляет собой самостоятельную сварочно-режущую станцию на массивной сварной раме.
Конструкция включает несколько функционально связанных узлов.
Несущая станина
Основой установки является жесткая металлическая сварная рама, на которой закреплены режущий механизм, сварочно-позиционирующий модуль, направляющие, приводные элементы, шкафы и вспомогательное оборудование.
Массивное исполнение основания необходимо для сохранения взаимного положения ножей, зажимов и сварочной траектории при воздействии усилий резки и фиксации.
Центральный рабочий модуль установлен на продольных направляющих. Такая компоновка позволяет оператору перемещать аппарат из безопасного положения в рабочее, а после завершения операции возвращать его обратно.
Это особенно удобно при интеграции оборудования между другими агрегатами линии: в обычном режиме станция может быть отведена из технологического прохода, а при смене рулона перемещена непосредственно к месту соединения полос.
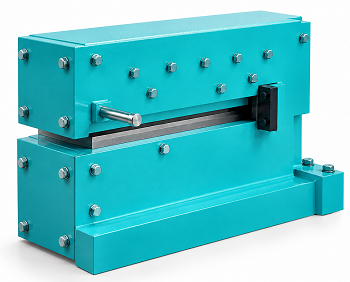 Узел поперечной резки
Перед сваркой необходимо получить две ровные, параллельные кромки. Эту задачу выполняет встроенный механизм поперечного реза.
Оператор вручную вводит хвост полосы в зону ножа до предусмотренного позиционирующего устройства. После нажатия педали выполняется рабочий ход режущего механизма. После завершения движения и отпускания педали механизм возвращается в исходное положение. Затем таким же способом выполняется рез начала следующего рулона.
Режущий механизм это отдельный функциональный узел установки.
Назначение ножниц — не просто отделение металла, а формирование геометрически правильных свариваемых торцов. Качество реза непосредственно влияет на качество последующего стыка: при неровной кромке становится сложнее обеспечить плотное совмещение полос.
Механизм позиционирования штрипса
После резки торцы устанавливаются в сварочной позиции.
Конструкция предусматривает независимое управление двумя сторонами зоны зажима. Благодаря этому оператор может сначала закрепить один конец полосы, а затем точно совместить второй.
Сначала поднимается соответствующая прижимная часть, торец полосы устанавливается относительно сварочной позиции и упора, после чего одна сторона фиксируется. Вторая часть подводится к уже установленной кромке, выравнивается без промежутка и смещения, затем также зажимается.
Такая схема дает возможность компенсировать небольшое различие положения полос до окончательной фиксации.
Система прижима
При сварке обе части полосы должны оставаться неподвижными относительно друг друга. Для этого используется система силового прижима.
Прижим выполняет сразу несколько функций: удерживает стальной штрипс от продольного перемещения, обеспечивает положение двух полос в одной плоскости, препятствует раскрытию стыка при тепловом воздействии дуги и сохраняет геометрию соединения на протяжении всего автоматического прохода горелки.
Управление левой и правой сторонами вынесено на ножные педали, поэтому оператор может одновременно работать руками с полосой и ногой включать или отключать соответствующий зажим.
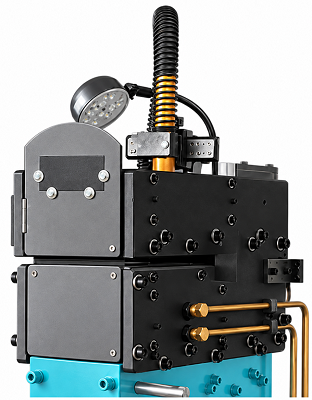 TIG-сварочный модуль
После позиционирования выполняется стыковая аргонодуговая сварка.
Используется процесс TIG — Tungsten Inert Gas, то есть сварка электрической дугой с неплавящимся вольфрамовым электродом в защитной среде инертного газа (возможно использование лазерной сварки).
В качестве защитного газа используется аргон. Перед работой необходимо подключить аргон и проверить его подачу.
Автоматическая сварочная каретка
Одной из важнейших особенностей машины является то, что сварочная горелка не перемещается оператором вручную.
Горелка закреплена на механизированной каретке, совершающей прямолинейное движение поперек полосы.
В конструкции присутствуют линейные направляющие, привод, держатель сварочной головки и регулировочные элементы.
После запуска процесса каретка движется с заданной скоростью вдоль стыка. Скорость регулируется системой управления.
Диапазон составляет: 0–15 мм/с.
Точность перемещения: 0,10 мм.
Механизированное движение позволяет поддерживать более стабильный сварочный режим по всей ширине полосы, чем при ручном перемещении TIG-горелки.
После завершения заданной длины шва сварочная головка автоматически возвращается в исходную точку.
 Система управления PLC
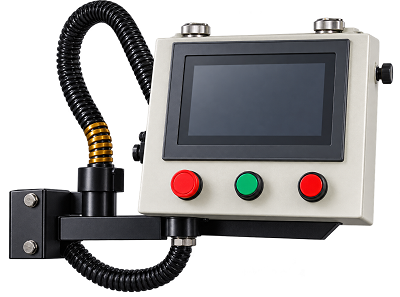
Установка оснащена электронной системой управления на базе PLC.
На передней части машины расположена операторская панель с экраном. Рядом с дисплеем находятся кнопочные органы управления.
Через систему управления задаются параметры сварочного цикла, в частности скорость сварки, длина прохода и временные параметры прижима.
Также предусмотрена регулировка участка начала сварки и точки завершения прохода.
Ножное управление
Педали размещены непосредственно перед оператором и подписаны по функциональному назначению.
Педальное управление особенно удобно при работе со штрипсом, поскольку руки оператора в процессе подготовки соединения используются для позиционирования материала.
Через педали выполняются операции зажима отдельных сторон, резки и запуска рабочего цикла.
Кроме того, автоматическую сварку можно запустить не только педалью, но и соответствующим элементом управления на экране.
 Силовая гидравлическая станция
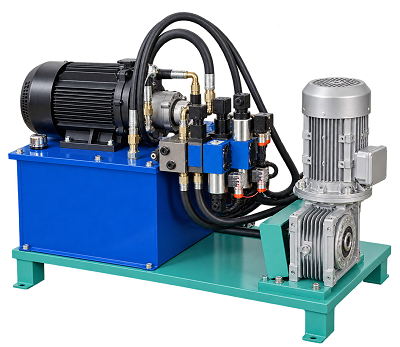
Она включает масляный резервуар, электрический двигатель, насос, распределительный гидравлический блок, электромагнитные клапаны, фильтрационную и регулирующую арматуру, соединительные трубопроводы и рукава.
Гидростанция обеспечивает создание рабочего давления для силовых исполнительных элементов.
Диапазон давления: 2–12 МПа.
Компактная компоновка силового блока непосредственно около основного рабочего модуля сокращает длину гидравлических магистралей.
Подсветка рабочей зоны
Рядом со сварочной головкой установлена гибкая локальная лампа.
Она позволяет оператору непосредственно наблюдать линию стыка, положение вольфрамового электрода, положение подготовленных кромок и состояние рабочей зоны во время настройки.
Для точного позиционирования полосы такая подсветка имеет практическое значение, особенно при небольшом зазоре между электродом и металлом.
Система удаления сварочного дыма
Установка оборудована системой удаления сварочного дыма.
Фильтрующий элемент необходимо периодически очищать либо заменять по мере эксплуатации.
Наличие локального удаления загрязнений снижает количество сварочного аэрозоля непосредственно в рабочей зоне оборудования.
Основные технические характеристики
|
Характеристика |
XY-400DF |
XY-500DF |
|
Максимальная эффективная длина сварного шва |
≤ 400 мм |
≤ 500 мм |
|
Максимальная длина поперечного реза |
≤ 400 мм |
≤ 500 мм |
|
Толщина обрабатываемой полосы |
1,0–4,0 мм |
1,0–4,0 мм |
|
Диапазон скорости сварки |
0–15 мм/с |
0–15 мм/с |
|
Заявленная точность перемещения |
0,10 мм |
0,10 мм |
|
Рабочее давление |
2–12 МПа |
2–12 МПа |
|
Электропитание |
AC 380 В |
AC 380 В |
Сварочный источник WSM-300
Для TIG-сварки используется отдельный инверторный аргонодуговой источник модели WSM-300.
|
Параметр |
Значение |
|
Модель |
WSM-300 |
|
Технология |
TIG |
|
Электропитание |
3 PH AC 380 В ±15 % |
|
Частота |
50 Гц |
|
Номинальный входной ток |
15 А |
|
Диапазон регулировки сварочного тока |
10–300 А |
|
Напряжение холостого хода |
66 В |
|
Продолжительность нагрузки |
60 % |
|
Возбуждение дуги |
высокочастотное |
Комплект поставки
В состав установки входят основной прямошовный стыкосварочный механизм, механизм резки, силовая система, система электронного управления PLC и инверторный аргонодуговой сварочный аппарат.
Также расходомер аргона, опора, держатель баллона, ножная педаль, аргоновый шланг длиной 1,5 м, вольфрамовые электроды различных диаметров, соответствующие зажимы для них и керамические сопла.
Типовой технологический цикл
- Установка включается, проверяется направление вращения приводов, давление рабочей системы, подача аргона, работа зажимов, ножниц и педалей.
- На панели задаются скорость сварки, длина шва и временные параметры прижима.
- Рабочий модуль переводится из безопасного положения в рабочее.
- Хвост старого рулона устанавливается по упору и обрезается.
- Таким же образом обрезается начало нового рулона.
- Один конец штрипса устанавливается на сварочном столе и фиксируется.
- Второй конец совмещается с первым без промежутка и смещения и также зажимается.
- Проверяются сварочный ток и положение TIG-горелки.
- С педали либо панели запускается автоматический сварочный проход.
- Горелка перемещается вдоль линии стыка с установленной скоростью.
- После окончания сварки головка автоматически возвращается, а зажим освобождает полосу.
- Оператор проверяет полученный сварной шов и переводит модуль обратно в безопасное положение.
Преимущества
Главное преимущество установки заключается в объединении сразу нескольких операций на одном рабочем посту: подготовка торцов, позиционирование, фиксация и стыковая сварка.
Механизированный проход горелки позволяет выдерживать одинаковую скорость по всей ширине полосы. Независимые зажимы двух сторон облегчают точное совмещение торцов. Ножное управление освобождает руки оператора. PLC позволяет воспроизводимо задавать основные технологические параметры. Электрическое перемещение рабочего модуля упрощает ввод установки в линию только на период смены рулона.
При применении в непрерывной производственной линии это позволяет уменьшить продолжительность смены рулона и отказаться от полной повторной заправки новой полосы через последующие агрегаты линии.
