








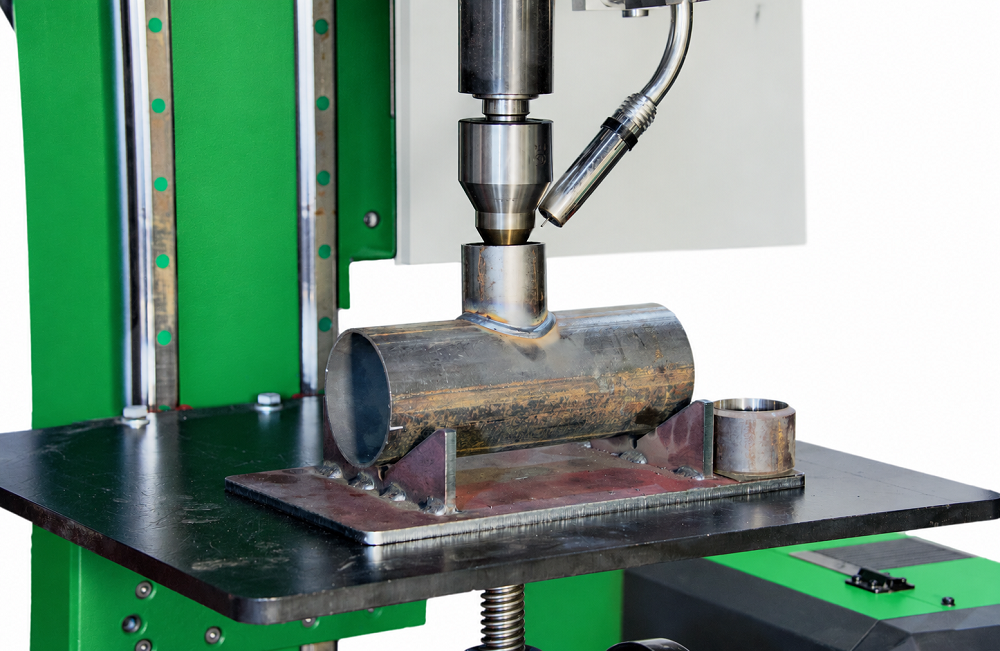
Автоматическая установка для приварки патрубков, бобышек и штуцеров
Сравнить
Поделиться
В избранное
Описание
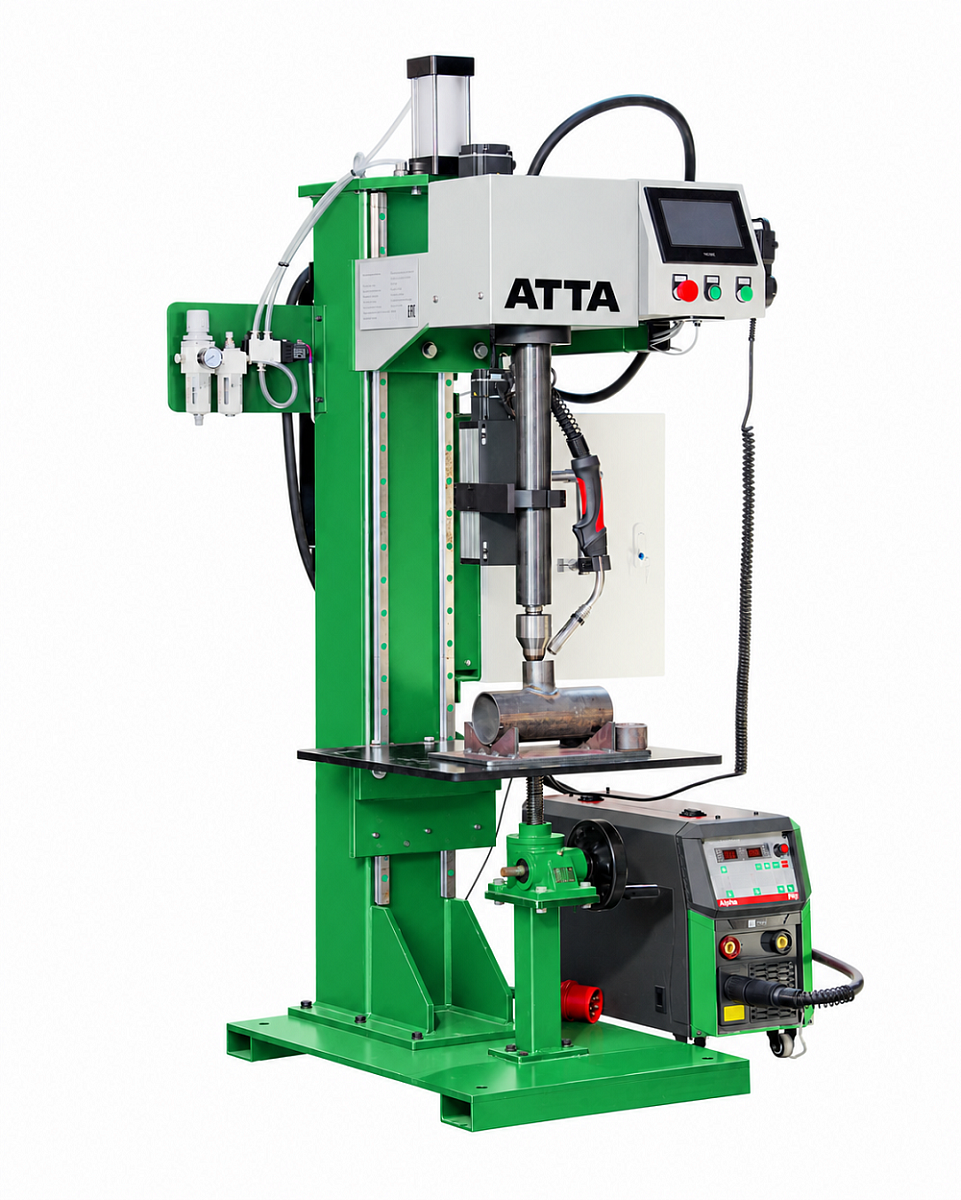
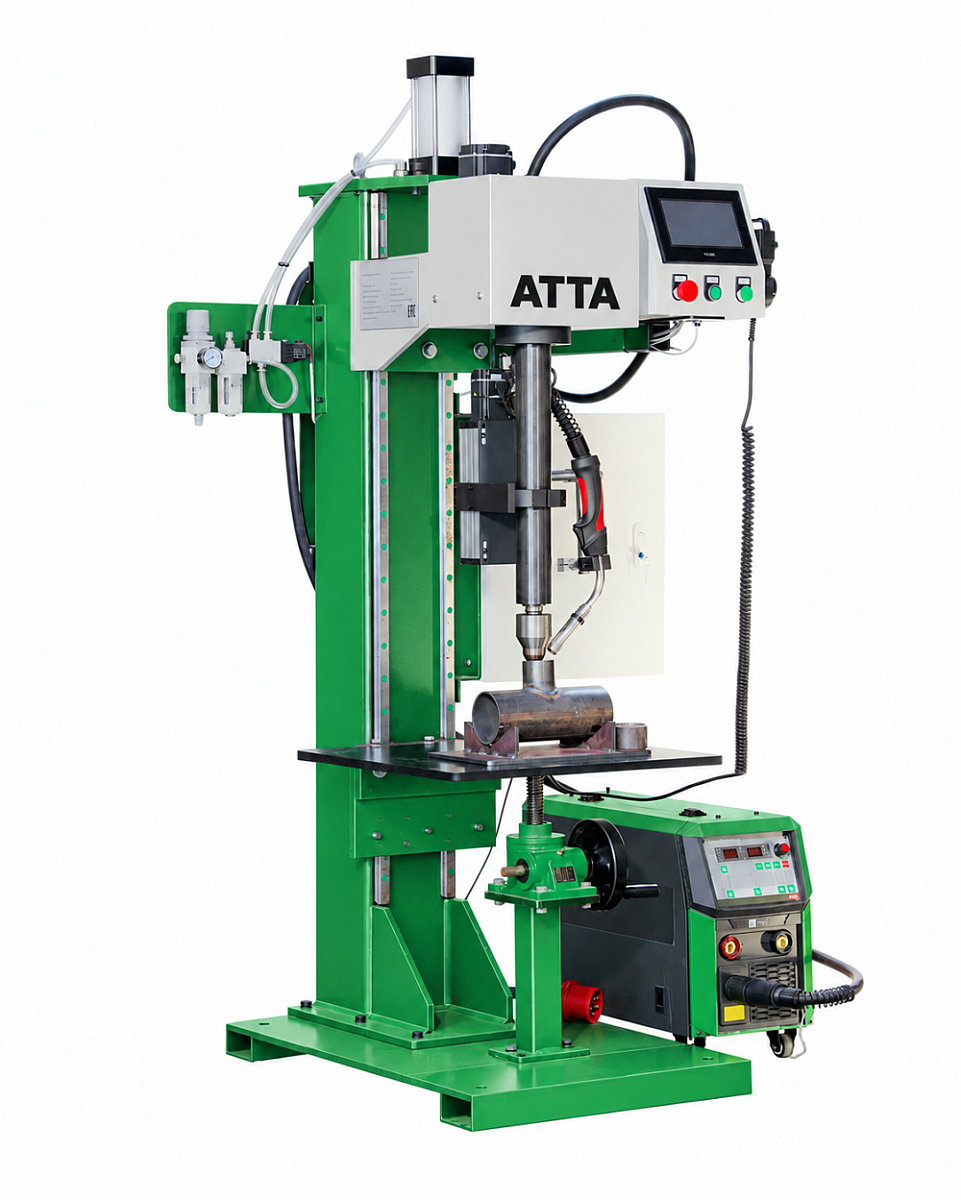
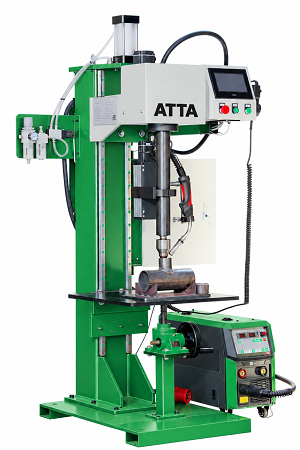 Автоматическая двухосевая установка для приварки патрубков, бобышек и штуцеров предназначена для выполнения круговых и седловидных сварных швов на трубах, цилиндрических корпусах и других изделиях. Оборудование обеспечивает автоматическое перемещение сварочной горелки вокруг неподвижного соединения по предварительно обученной траектории.
Установка объединяет вращающуюся сварочную головку, управляемую ось вертикального перемещения, пневматический прижим, регулируемый рабочий стол и систему управления на базе ПЛК с сенсорной панелью. После установки деталей и запуска программы оборудование выполняет последовательность прижима, сварки, освобождения изделия и возврата рабочих узлов в исходное положение.
Конструкция установки
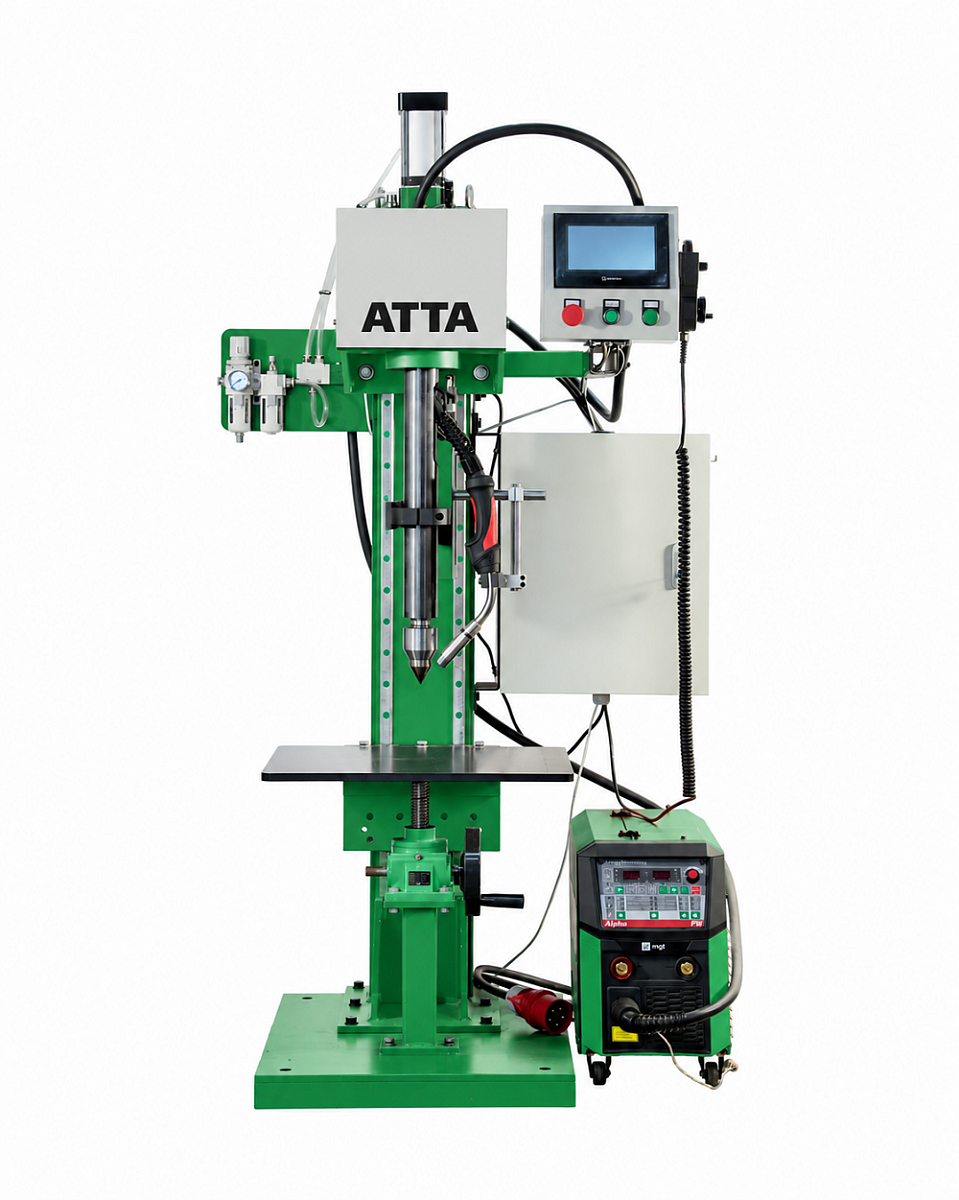
- Основание и вертикальная колонна. Обеспечивают размещение и взаимное положение рабочих механизмов.
- Направляющие вертикального перемещения. Обеспечивают направленное движение рабочего узла по высоте.
- Механизм вращения горелки. Выполняет обход сварочного соединения и возврат в исходное положение.
- Держатель сварочной горелки. Позволяет устанавливать горелку с необходимым углом и вылетом относительно шва.
- Пневматический прижим. Фиксирует присоединительный элемент перед сваркой и удерживает его в течение заданного этапа цикла.
- Рабочий стол с механической регулировкой высоты. Используется для размещения изделия и установочной оснастки.
- Блок подготовки сжатого воздуха. Обеспечивает подготовку и регулирование воздуха для пневматической системы.
- Шкаф управления. Содержит компоненты управления приводами, пневматикой и сварочным циклом.
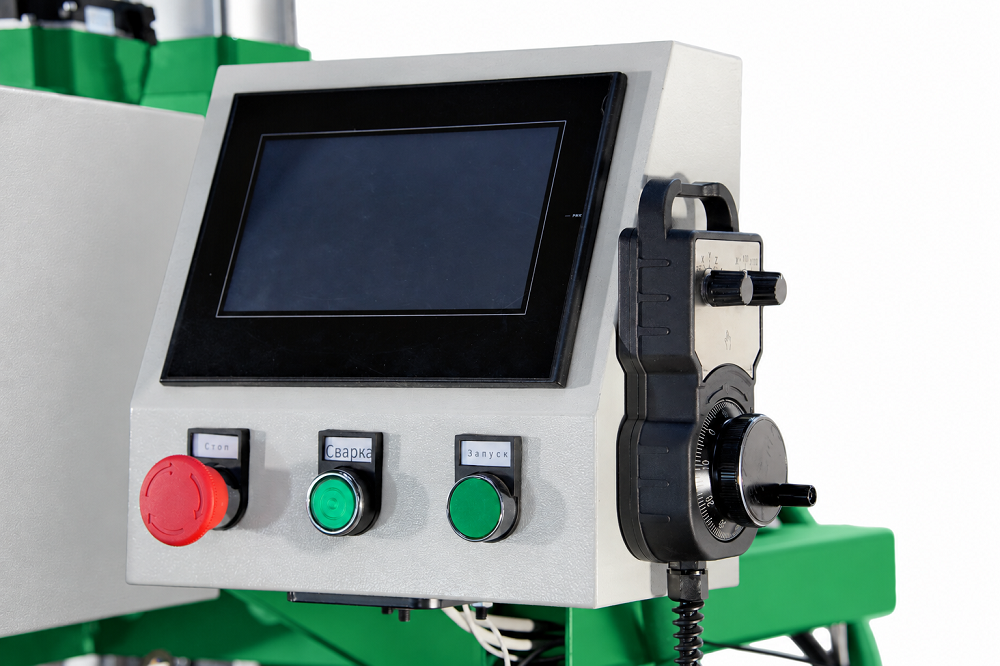
- Сенсорная панель оператора. Используется для настройки, запуска и контроля работы.
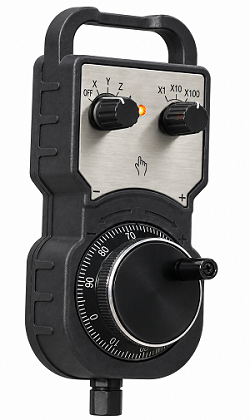
- Обучающий пульт с электронным маховиком. Позволяет вручную перемещать управляемые оси и задавать положения при обучении.
Назначение и область применения
Оборудование применяется для приварки присоединительных элементов и сварки замкнутых соединений:
- патрубков и штуцеров на трубах, обечайках и цилиндрических корпусах;
- резьбовых бобышек, втулок и маслоподводящих элементов;
- седловидных соединений типа «патрубок — труба»;
- труб с пластинами и трубными досками;
- других деталей с доступным для горелки замкнутым швом в пределах рабочего пространства установки.
Такая технология востребована при изготовлении гидравлических цилиндров, коллекторов, трубопроводных узлов, резервуаров и корпусных изделий.
Свариваемые материалы
Основные свариваемые материалы — углеродистые, низколегированные и нержавеющие стали. При соответствующем выборе сварочного оборудования и технологии возможна работа с алюминиевыми сплавами. Минимальная толщина стенки свариваемой трубы, составляет 1 мм. Допустимые толщины для конкретного соединения определяются материалом, подготовкой кромок, выбранным процессом и характеристиками источника.
Принцип работы и управляемые оси
Во время сварки изделие остаётся неподвижным, а горелка обходит привариваемый элемент. Это позволяет обрабатывать длинные трубы, корпусные детали и заготовки с выступающими элементами без вращения всей сборки.
Вращательная ось обеспечивает обход соединения, а вертикальная ось изменяет высотное положение сварочной головки. Управление этими движениями по заданной программе позволяет выполнять как круговые швы в одной плоскости, так и седловидные швы, линия которых изменяется по высоте при приварке патрубка к цилиндрической поверхности.
Положение горелки предварительно регулируется относительно соединения. Оператор выставляет угол подхода, радиус обхода и расстояние до шва с учётом выбранного процесса, размеров деталей и необходимого доступа к зоне сварки.
Обучение траектории сварки
Траектория задаётся методом обучения на подготовленном изделии. Оператор последовательно подводит головку к необходимым положениям и записывает точки, определяющие движение вокруг соединения. Полученная программа сохраняется в памяти системы управления и вызывается при обработке последующих однотипных деталей.
Для точного позиционирования используется электронный маховичок с выбором вращательной или вертикальной оси. Масштабы перемещения ×1, ×10 и ×100 позволяют выполнять точную подводку и более быстрое перемещение между участками траектории.
В системе предусмотрены просмотр записанных точек, повторное обучение и сохранение программ. При изменении геометрии соединения траектория корректируется под новую деталь. Повторяемость автоматической сварки обеспечивается воспроизведением программы и стабильным положением изделий в оснастке.
Установка и фиксация изделия
Жёсткая колонная конструкция служит основой для размещения сварочной головки и рабочего стола. Стол регулируется по высоте винтовым механизмом с редуктором и ручным маховиком. Эта регулировка используется для
предварительной настройки рабочего пространства под размеры заготовки. Программное вертикальное движение головки выполняется отдельной управляемой осью.
Для размещения и фиксации изделий применяются ложементы, призмы, упоры, зажимы и специальные приспособления. Предусмотрены варианты закрепления горизонтально расположенных заготовок. Оснастка подбирается под форму основной детали, размеры привариваемого элемента и расположение соединения.
Пневматический прижим удерживает патрубок, бобышку или другой элемент относительно основной детали во время рабочего цикла. Прижимной инструмент выбирается по геометрии изделия. Давление и временные параметры прижима настраиваются с учётом материала, толщины стенки и устойчивости сборки.
Система управления
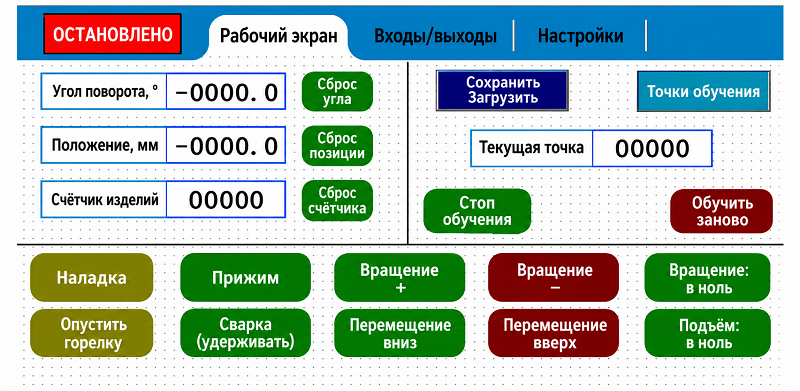
Система управления на базе ПЛК и сенсорной панели позволяет настраивать движение головки и последовательность сварочного цикла. На рабочем экране отображаются текущий угол поворота, линейная позиция, количество записанных точек обучения, счётчик выполненных изделий и состояние оборудования.
Оператору доступны ручное перемещение обеих осей, включение прижима, возврат в исходное положение, обнуление координат и счётчика продукции. Предусмотрено кратковременное включение сварочного источника для пробного поджига дуги и выполнения прихваток. Страница контроля входных и выходных сигналов используется при наладке и диагностике.
Настройки движения включают скорости автоматического позиционирования, ручного перемещения и возврата, параметры поиска исходного положения, время разгона и торможения. Скорость вращения головки во время сварки задаётся отдельно.
Временные настройки позволяют согласовать прижим и перемещения со сварочным процессом. Предусмотрены задержки поджига дуги, начала движения после поджига, выключения дуги после завершения шва, подъёма головки, освобождения детали и возврата.
Рабочий цикл может запускаться в одном из двух вариантов. При одноэтапном запуске после команды «Старт» установка выполняет прижим и автоматически начинает сварку. При двухэтапном запуске первая команда включает прижим, а повторная запускает сварку, позволяя предварительно проверить положение соединения после зажима.
Система поддерживает согласование с режимами управления сварочным источником 2T/4T. Для четырёхтактного режима предусмотрены временные настройки, связанные с нарастанием и снижением сварочного тока. Работа этих этапов определяется возможностями и настройками выбранного источника. Запуск установки выполняется с операторского пульта или ножной педалью; предусмотрена аварийная остановка.
Поддерживаемые сварочные процессы
Установка может комплектоваться оборудованием для MIG/MAG и TIG сварки.
При MIG/MAG используется плавящийся проволочный электрод с автоматической подачей проволоки. Сварочная часть включает источник, механизм подачи, горелку и систему защитного газа. При необходимости применяется жидкостное охлаждение горелки. Процесс и сварочные материалы подбираются под углеродистую, нержавеющую сталь или алюминиевый сплав.
При TIG применяется неплавящийся вольфрамовый электрод и инертный защитный газ. В зависимости от соединения сварка выполняется без присадочного материала либо с механизированной подачей присадочной проволоки. Комплектация включает соответствующий источник, TIG-горелку, газовую систему и необходимые вспомогательные устройства.
По отдельному согласованию возможна адаптация установки под лазерную сварку с применением подходящего лазерного источника и сварочной головки.
Для комплектации могут использоваться источники сварки любых брендов, включая оборудование, уже имеющееся у заказчика. Подключение конкретной модели выполняется с согласованием сварочного процесса, рабочих режимов и интерфейса дистанционного управления.
Типовой рабочий цикл включает следующие операции:
- Установка основной детали и привариваемого элемента в оснастку.
- Выбор программы и проверка положения горелки.
- Запуск и пневматический прижим соединения.
- Поджиг дуги и движение головки по обученной траектории.
- Завершение шва с установленными временными выдержками.
- Подъём головки, освобождение изделия и возврат осей.
- Снятие готовой детали и установка следующей заготовки.
Основные технические характеристики и функции:
| Параметр | Значение / исполнение |
|---|---|
| Тип оборудования | Двухосевая автоматическая установка с вращающейся горелкой |
| Положение изделия при сварке | Неподвижное |
| Виды швов | Круговые и седловидные |
| Управляемые движения | Вращение и вертикальное перемещение головки |
| Привод вращения | Сервопривод |
| Задание траектории | Обучение с записью точек |
| Работа с программами | Сохранение, вызов, просмотр точек, повторное обучение |
| Система управления | ПЛК и сенсорная панель |
| Прижим деталей | Пневматический |
| Ручное позиционирование | С панели и электронным маховичком |
| Регулировка высоты стола | Винтовой механизм с ручным маховиком |
| Возврат в исходное положение | По обеим управляемым осям |
| Учёт продукции | Счётчик выполненных изделий |
| Сварочные процессы | MIG/MAG, TIG; лазерная сварка — при отдельной адаптации |
| Минимальная толщина стенки трубы | 1 мм |
| Питание блока управления | 220 В, 50 Гц |
| Мощность блока управления | 600 Вт |
| Питание сварочного источника | Согласно характеристикам выбранной модели |
Комплектация определяется задачей заказчика. Подбираются сварочный источник, горелка, оборудование подачи проволоки, охлаждение, прижимные инструменты и технологическая оснастка. Для длинных изделий могут применяться дополнительные опоры.
Регламентное обслуживание включает смазку зубчатых и червячных передач, проверку состояния и смазки подшипников шпиндельного узла, а также замену изношенных элементов по мере необходимости.
