








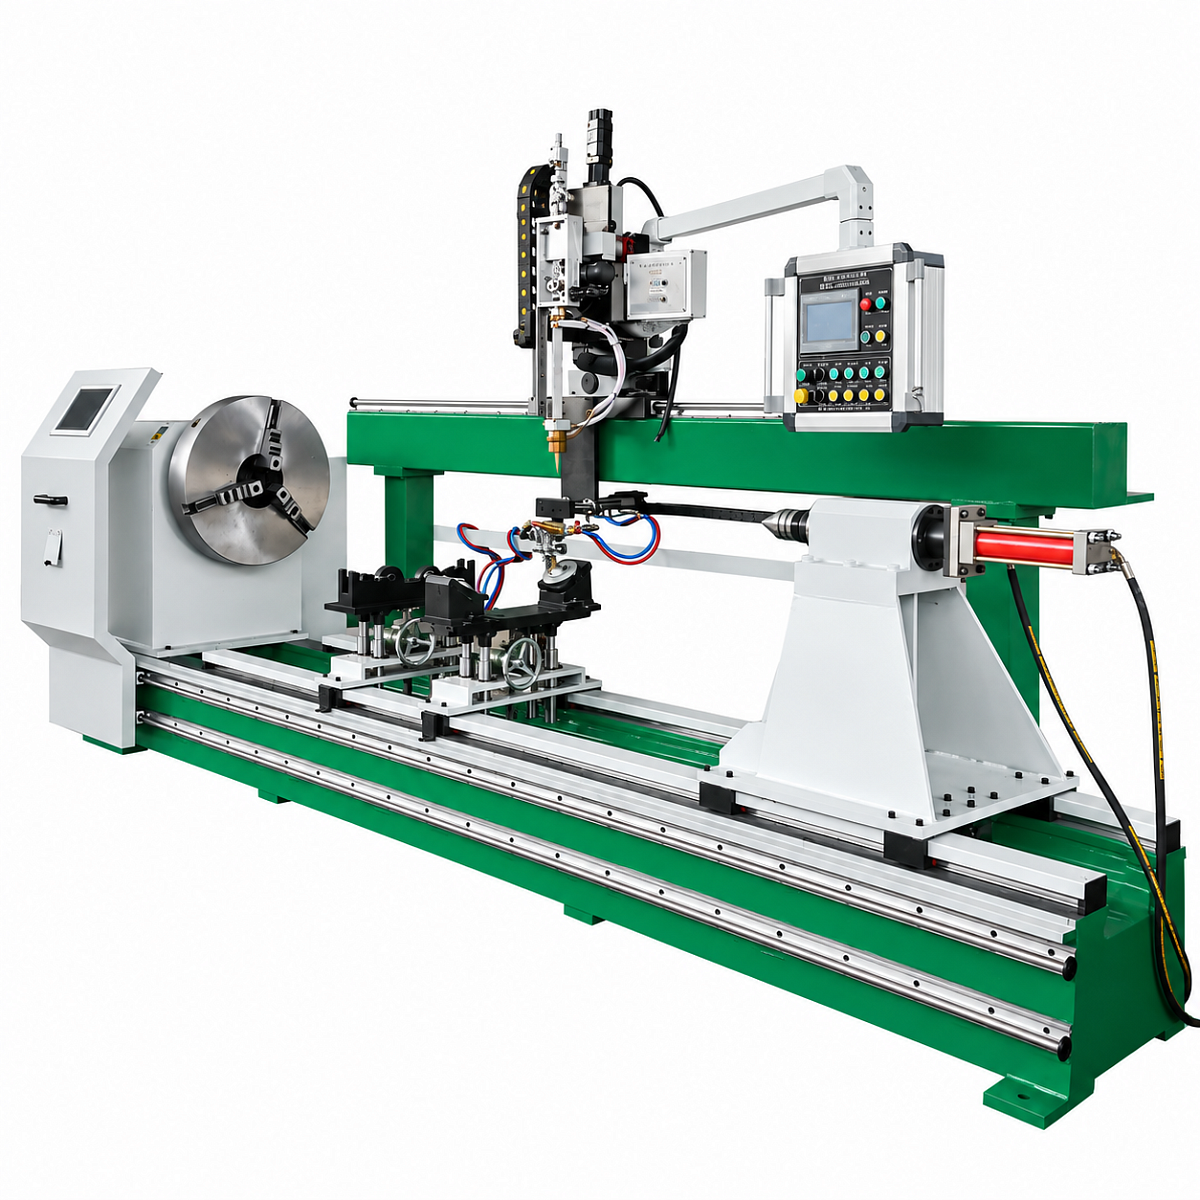
Автоматическая установка для сварки гидроцилиндров в узкую глубокую разделку
Сравнить
Поделиться
В избранное
Описание
Автоматическая установка MAG сварки гидроцилиндров в узкую глубокую разделку
Оборудование для многослойной сварки кольцевых швов с управляемыми колебаниями сварочной проволоки
Установка предназначена для автоматической сварки кольцевого соединения торцевых элементов гидроцилиндра в узкой глубокой разделке. Специализированная система подготовки и отклонения сварочной проволоки обеспечивает доступ дуги к боковым стенкам разделки. Параметры сварки можно изменять от слоя к слою, а горелку автоматически поднимать по мере заполнения соединения.
Назначение и особенности процесса
Для соединений рассматриваемой геометрии используется дуговая сварка плавящейся проволокой в защитной газовой смеси Ar–CO₂, то есть процесс MAG. Его выбирают с учетом требуемой производительности, качества проплавления и допускаемых отклонений сборки. Цифровой инверторный источник с импульсным управлением поддерживает устойчивое формирование капель и равномерный шов в пределах настроенной области режимов.
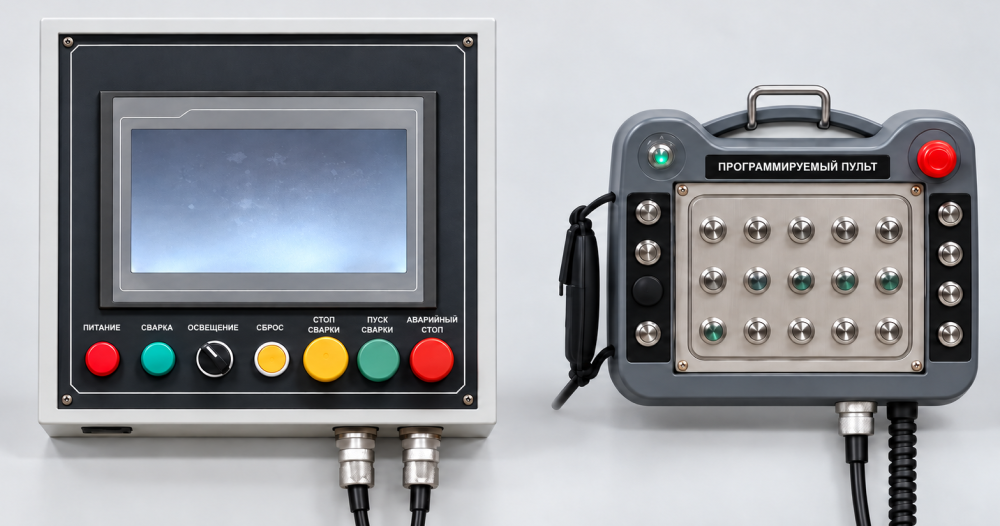
Толщина стенки детали определяет число слоев и проходов. На сенсорной панели MCGS для каждого слоя задаются сварочный ток и напряжение; при выполнении программы значения вызываются автоматически. ПЛК также управляет шириной поперечного отклонения проволоки и высотой положения горелки для очередного слоя. Такой режим помогает сохранить условия сварки в узкой глубокой разделке по мере ее заполнения.
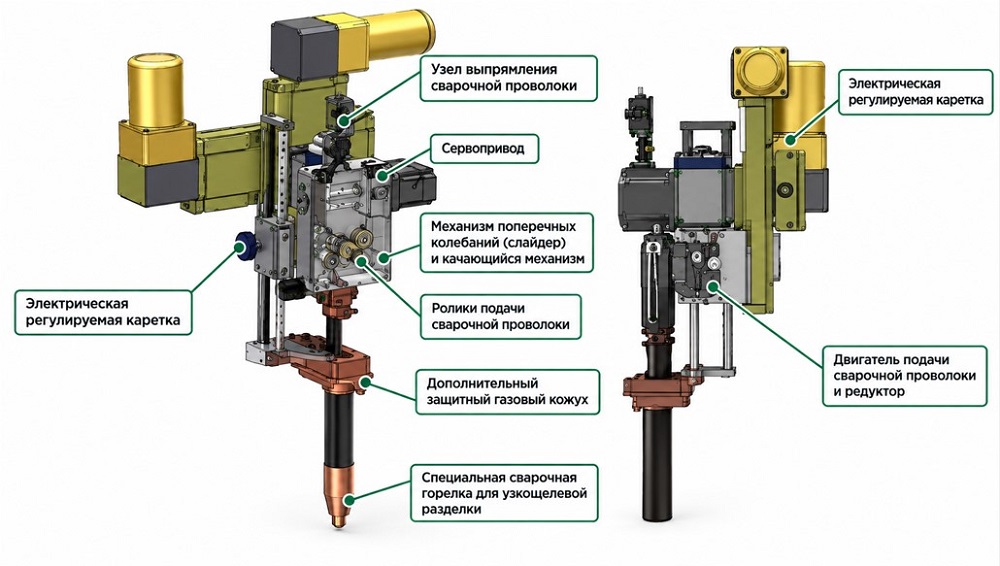
Для прогрева и проплавления обеих боковых стенок проволоку перед подачей в горелку выпрямляют, затем задают ей контролируемый изгиб. Конец проволоки попеременно отклоняется к левой и правой стенке. Частота, амплитуда, скорость отклонения и выдержка у краев назначаются программой. Устойчивую подачу обеспечивает привод с обратной связью по энкодеру. Узкая горелка имеет водяное охлаждение и газовую защиту; дополнительный кожух подает защитный газ в область разделки.
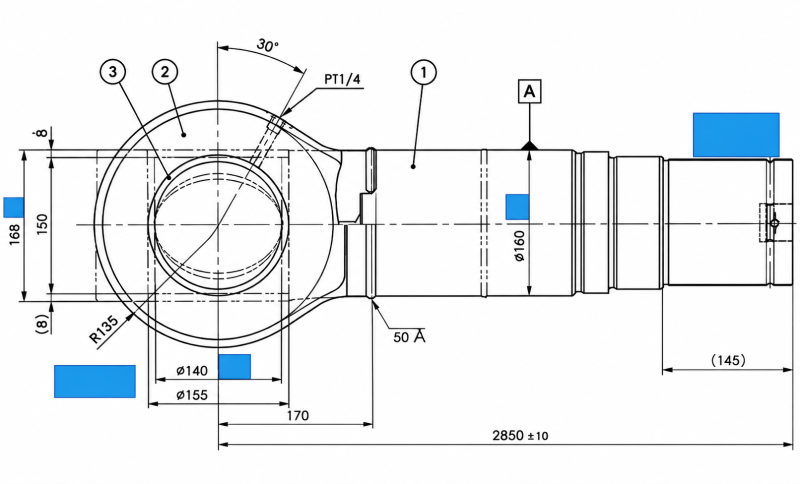
Обрабатываемые детали и подготовка кромок
|
Характеристика |
Значение |
|
Наружный диаметр изделия |
80–200 мм |
|
Длина изделия |
500–2000 мм |
|
Материал |
Углеродистые, низколегированные и высоколегированные стали; режим определяется материалом |
|
Тип соединения |
Кольцевое соединение с двусторонней U-образной разделкой |
|
Глубина разделки |
До 70 мм |
|
Ширина разделки |
11 ± 0,5 мм |
|
Точность размеров разделки |
Отклонение менее 1 мм |
|
Зазор между сопрягаемыми кромками |
Менее 0,5 мм |
|
Свободная зона вокруг шва |
На наружной поверхности корпуса не допускаются выступы в пределах 15 мм от центра разделки |
Основные технические характеристики
|
Параметр |
Значение |
|
Частота вращения передней бабки |
0,05–1 об/мин |
|
Привод вращения |
Сервопривод; управление угловым положением |
|
Диаметр сплошной сварочной проволоки |
1,2 мм |
|
Рабочая длина закрепляемого изделия |
500–2000 мм |
|
Диаметр закрепляемого изделия |
80–200 мм |
|
Допустимая вращаемая нагрузка |
2000 кг |
|
Высота оси центров |
1000 мм |
|
Зажим в передней бабке |
Ручной патрон; оснастка под изделие |
|
Поджим задней бабки |
Пневматический, с центром на конусе Морзе |
|
Регулировка опор |
Ручная винтовая регулировка по высоте |
|
Электрическое перемещение горелки вверх и вниз |
150 мм |
|
Электрическое поперечное перемещение горелки |
150 мм |
|
Рабочее давление сжатого воздуха |
0,4–0,8 МПа |
|
Питание сварочного источника |
3 × 380 В ±10 %, 50 Гц |
|
Питание станка |
1 × 220 В ±10 %, 50 Гц |
|
Частота отклонения проволоки |
0–150 циклов/мин |
|
Диапазон отклонения проволоки |
0–12 мм |
|
Защитный газ |
Ar 80–82 % + CO₂ 18–20 % |
|
Ориентировочная скорость сварки |
350–500 мм/мин; регулируется по технологии |
Для электрических перемещений горелки приведен ход 150 мм; отдельное исполнение крестового суппорта имеет вертикальный ход 300 мм. Рабочие ходы выбирают при комплектации установки.
Станина и базирование изделия
Основание представляет собой жесткую сварную конструкцию с линейными направляющими. На нем размещены передняя и задняя бабки и регулируемые опоры детали. Станину закрепляют на фундаменте. Рабочая длина закрепляемой детали составляет 500–2000 мм; положение бабок и опор на направляющих регулируют в пределах рабочей зоны.
Передняя бабка выполнена в виде коробчатого корпуса. Внутри установлен серводвигатель Panasonic мощностью 0,75 кВт, редуктор и муфта. Привод обеспечивает плавную настройку частоты вращения и управление углом поворота. На шпинделе расположен ручной патрон. Для деталей сложной формы применяют специальную зажимную оснастку, изготовленную под изделие.
В патроне предусмотрен токосъемный узел с щеткой и прижимной пружиной. Он поддерживает электрический контакт сварочной цепи с вращающейся деталью и компенсирует износ контактной пары. Состояние щетки и прижимного механизма подлежит контролю во время эксплуатации.
Задняя бабка перемещается по направляющим HIWIN и фиксируется после установки на требуемую длину детали. Пневмоцилиндр поджимает заготовку центром с конусом Морзе. Центр работает как ведомая опора и позволяет базировать детали разных типоразмеров. Усилие поджима подбирают так, чтобы исключить ослабление закрепления и одновременно не деформировать изделие.
Предусмотрены две переставляемые опоры. Каждая регулируется по высоте винтом в зависимости от диаметра изделия, перемещается вдоль направляющих и фиксируется после настройки. Направляющие HIWIN и фиксирующие элементы обеспечивают перемещение бабки и опор под изделия различной длины.
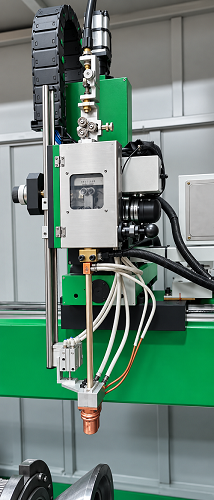
Электрический крестовый суппорт горелки
Крестовый суппорт позиционирует горелку относительно разделки до начала цикла и обеспечивает заданные горизонтальные и вертикальные корректировки. Конструктивно он включает два взаимно перпендикулярных перемещающихся узла; на подвижной части закреплены держатель горелки и направляющие подачи проволоки. Перемещение реализуется моторными приводами и винтовыми передачами, а управление выполняется через контроллер и ПЛК. В некоторых узлах для плавности хода используется направляющая типа «ласточкин хвост» и трапецеидальный винт с конической передачей.
Корректировки можно выполнять кнопками управления при наладке и в предусмотренных программой режимах. Суппорт вертикального перемещения и механизм поперечного отклонения могут монтироваться отдельными узлами. Несущая балка изготовлена из сварных стальных труб и листа с последующей механической обработкой; на ней устанавливаются направляющие и каретки.
|
Характеристика отдельного суппорта |
Значение |
|
Горизонтальный ход |
150 мм |
|
Вертикальный ход |
300 мм |
|
Способ регулировки |
Электрический |
|
Скорость перемещения каретки |
400 мм/мин |
Для варианта крестового суппорта предусмотрен вертикальный ход 300 мм. В стандартных параметрах перемещения горелки указан ход 150 мм; требуемый диапазон выбирают в зависимости от комплектации и изделия.
Защитное ограждение
По отдельному заказу станок комплектуется защитным ограждением с раздвижными дверями, направляющими и смотровым окном. Окно позволяет наблюдать за сваркой при закрытом ограждении. Конструкция предназначена для ограничения воздействия сварочного излучения и брызг; состав блокировок дверей и вытяжной системы определяется проектом рабочей зоны.
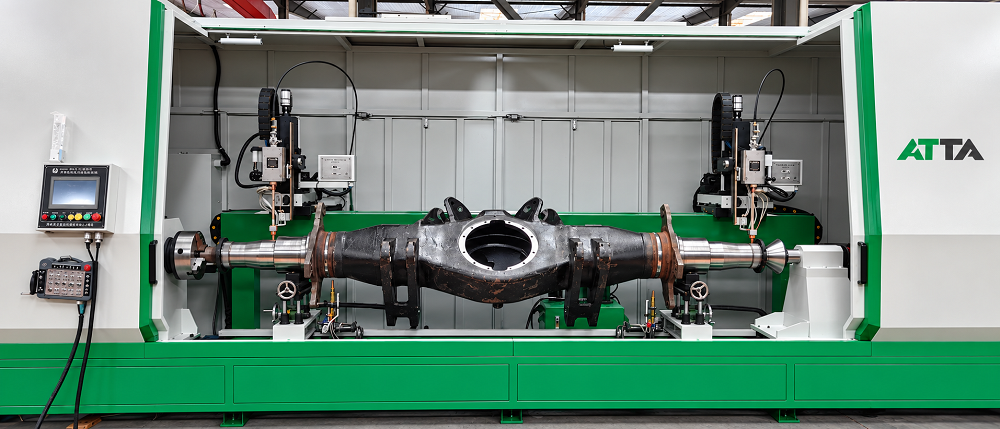
Вариант исполнения с защитным ограждением
Сварочный источник и подача проволоки
Для установки используется цифровой импульсный инверторный источник OTC EP‑400. Его программируемые режимы используют для зажигания дуги, сварки с малым разбрызгиванием, переключения параметров между слоями и заварки кратера. Толкающий подающий механизм OTC располагается вблизи узла горелки, уменьшая длину канала подачи. При начале шва применяют параметры зажигания с повышенным напряжением и уменьшенной подачей проволоки, а при завершении — режим заполнения кратера с пониженными параметрами по настроенной программе.
Специализированная система сварки узкой разделки
Система включает механизм выпрямления и управляемого изгиба проволоки, привод подачи, узкую водоохлаждаемую горелку и кожух дополнительной газовой защиты. В узком зазоре обычное боковое перемещение массивной горелки ограничено, поэтому к боковым стенкам разделки направляют конец сварочной проволоки. Это позволяет задать прогрев обеих стенок и снизить риск несплавления при правильно подобранном режиме.
Проволока с катушки проходит через выпрямитель с трехроликовыми узлами в двух направлениях. После выпрямления заявленная прямолинейность составляет ±1 мм на длине 1000 мм. Далее сервопривод через исполнительный узел управляемо изгибает проволоку; направление изгиба и движение конца проволоки формируют поперечные колебания относительно центральной линии шва. Привод подачи с энкодером регулирует скорость с учетом заданного сварочного тока.
Для механизма задаются частота, ширина отклонения, скорость перемещения и задержка у каждой боковой стенки. Эти параметры позволяют увеличить время воздействия дуги на кромки. Фактическое проплавление подтверждается отработкой технологии и контролем пробных соединений, особенно в нижней части глубокой разделки.
Горелка имеет плоский корпус, позволяющий входить в разделку. Внутренние каналы обеспечивают подвод сварочного тока, направление проволоки, защитного газа и охлаждающей жидкости. Водяные каналы расположены по сторонам корпуса. Для продолжительной работы предусмотрен охладитель с баком 10 л. Помимо газовой защиты в зоне выхода горелки, дополнительный кожух подает газ в разделку; его высоту регулируют по глубине соединения.
Подвод воды, электричества и газа объединен в коммуникационный узел с быстроразъемными соединениями. Это упрощает подключение узкой горелки, замену расходных элементов и обслуживание.
Управление, контроль и цикл работы
Центральная платформа управления — ПЛК с сенсорной панелью. Она объединяет сварочный источник, механизм отклонения проволоки и другие устройства узкой разделки. В программе задаются запуск и остановка дуги, скорость подачи проволоки, сварочный ток, параметры колебаний, время задержки у боковых стенок, последовательность слоев и высота подъема горелки. Доступны сохранение, изменение и повторный вызов программ, имитация движения без сварки и ручные перемещения при наладке.
Система контролирует наличие охлаждения и зажигание дуги. При отказе водяного контура или неудачном возбуждении дуги панель выводит сообщение об ошибке и останавливает цикл. Управление ПЛК и сенсорной панелью позволяет задавать параметры отдельно для каждого слоя и контролировать ход многослойного процесса.
|
Этап |
Действие |
|
1 Подготовка |
Оператор вручную помещает деталь на регулируемые опоры и закрепляет один конец в патроне передней бабки. |
|
2 Базирование |
Пневматическая задняя бабка автоматически поджимает второй конец центром. |
|
3 Вывод горелки |
Электрический крестовый суппорт перемещает горелку к соединению; оператор выполняет точную наладку. |
|
4 Сварка |
Запускается программа. После заполнения слоя горелка поднимается на установленную высоту и сваривает следующие слои. |
|
5 Завершение |
Горелка возвращается в исходное положение, задняя бабка отводит центр. |
|
6 Смена изделия |
Оператор снимает сваренную деталь и устанавливает следующую. |
Пневматическая система
Пневмосистема включает электромагнитные клапаны, цилиндры, блок подготовки воздуха и трубопроводы. Она обеспечивает поджим центра задней бабки и предусмотренные пневматические перемещения горелки. В перечне компонентов указаны изделия AIRTAC. Для работы необходим сжатый воздух с давлением 0,4–0,8 МПа; требования к расходу и подготовке воздуха уточняются при подключении.
Характеристики
| Производитель | ATTA |
|---|---|
| Защитный газ | Ar (80–82%) + CO₂ (18–20%) |
| Применимый диаметр заготовки, мм | Ø80–Ø200 мм |
| Механизм подачи проволоки | Подача толкающего типа Привод: серводвигатель Частота изгиба: 0–150 циклов/мин Диапазон изгиба: 0–12 мм |
| Электропитание | 380 В ±10%, 3 фазы, 50 Гц (источник сварки) 220 В ±10%, 1 фаза, 50 Гц (станок) При несоответствии напряжения требуется трансформатор |
| Высота центра, мм | 1000 |
| Диаметр сварочной проволоки, мм | Ø1,2 мм |
| Давление сжатого воздуха, МПа | 0,4–0,8 |
| Привод передней бабки | Серводвигатель |
| Эффективная длина зажима | 500–2000 мм |
| Масса вращаемой заготовки | 2000 кг |
| Способ закрепления заготовки | Ручной патрон |
| Усилие поджима задней бабки | Пневматический поджим |
| Регулировка положения опоры | Ручная, винтовая |
| Вертикальное перемещение сварочной горелки | 150 мм |
| Горизонтальное перемещение сварочной горелки | 150 мм |
| Грузоподъёмность передней бабки | ≥2000 кг |
| Диаметр сплошной сварочной проволоки | Ø1,2 мм |
Стандартная комплектация
- Сварочный источник — OTC EP‑400 (Япония), 1 шт.
- Толкающий механизм подачи проволоки — OTC, 1 шт.
- Горелка для узкой разделки — специальное исполнение, 1 шт.
- Бак системы охлаждения — 10 л, 1 шт.
- Контроллер поперечного отклонения проволоки — специальное исполнение, 1 шт.
- Водоохлаждаемый защитный кожух — специальное исполнение, 1 шт.
- Комплект соединительных кабелей — для подключения узлов, 1 комплект.
- ПЛК и контроллер программы — Omron, 1 комплект.
- Сенсорная панель управления — MCGS, 1 шт.
- Серводвигатели — Panasonic, 2 шт.
- Направляющие станины — HIWIN, 1 комплект.
- Реле и контакторы — Omron или Schneider; количество уточняется.
- Оснастка для кольцевого шва — под геометрию изделия, 1 комплект.
- Электрический крестовый суппорт — типоразмер 150 × 150, 1 шт.
Видеоматериалы
