








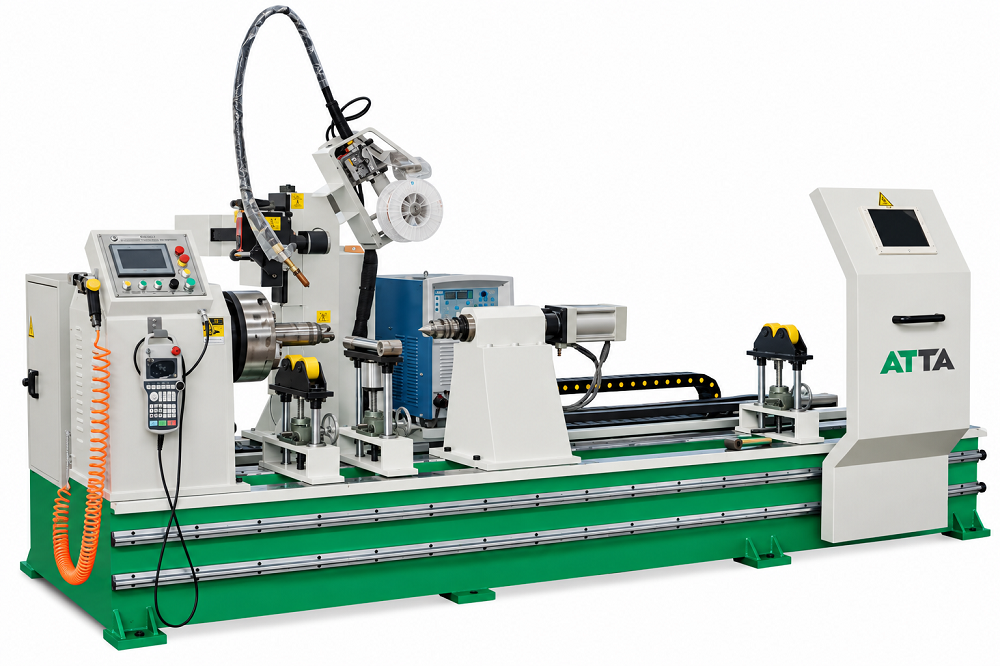
Пятиосевой автоматический сварочный станок ATTA NZC-HSG для гидроцилиндров
Сравнить
Поделиться
В избранное
Описание
Пятиосевой автоматический сварочный станок ATTA NZC-HSG для гидроцилиндров
Сварка кольцевых и фасонных швов корпусов цилиндров, поршневых штоков, проушин и торцевых деталей
Назначение и применение
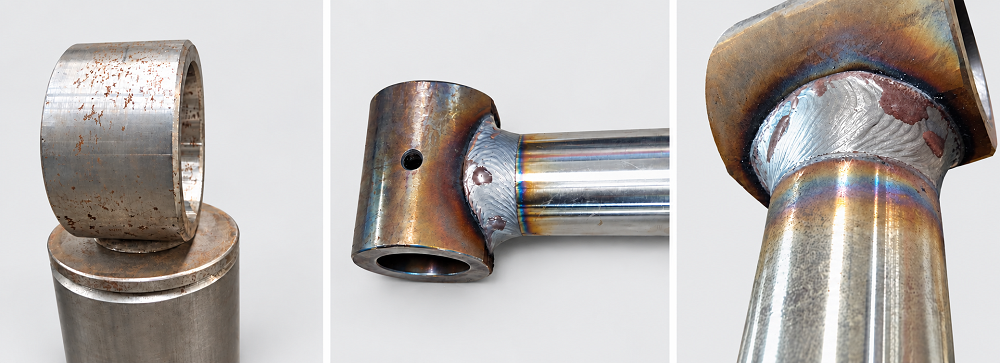
Пятиосевой автоматический сварочный станок ATTA предназначен для механизированной дуговой сварки плавящейся проволокой деталей гидроцилиндров. Установка работает с корпусами цилиндров, поршневыми штоками, проушинами и торцевыми элементами. Она позволяет выполнять кольцевые швы на вращающихся деталях, а также U-образные и фасонные швы, при которых положение горелки относительно соединения меняется по ходу сварки.
Типовые операции — приварка проушины или наконечника к штоку, соединение трубы корпуса с крышкой либо другим торцевым элементом и сварка повторяющихся соединений цилиндрических узлов. Возможность обработки конкретной детали определяется ее чертежом: нужно проверить размещение в зажиме, доступ горелки к стыку, положение опор, разделку кромок и допустимую массу изделия.
Для серийного производства траекторию и параметры сохраняют в программе. При переходе на деталь другого типоразмера переставляют заднюю бабку и опоры, устанавливают соответствующую оснастку и проверяют программу. Благодаря этому станок применим и для повторяющихся изделий, и для нескольких групп деталей при подготовке отдельных программ сварки.
Принцип пятиосевой сварки
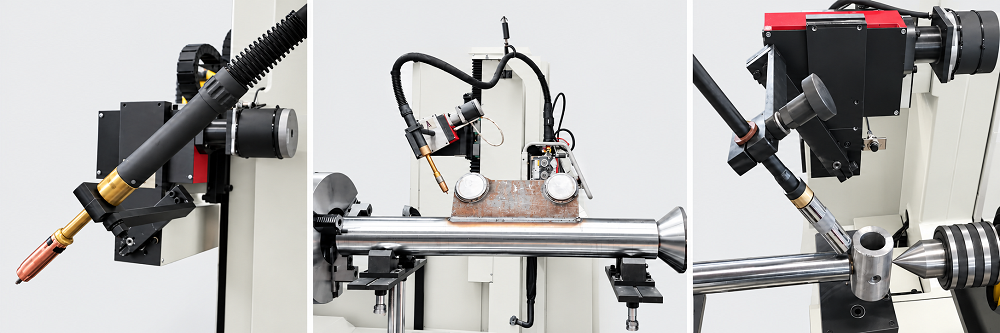
Пять управляемых движений включают вращение заготовки вокруг продольной оси, три линейных перемещения сварочной горелки и ее поворот. ЧПУ координирует эти движения, чтобы рабочая точка горелки следовала траектории соединения. На круговом шве заготовка вращается, а горелка остается в выбранном положении или корректирует его по программе. На фасонном соединении она дополнительно перемещается и изменяет наклон в соответствии с формой детали.
При изменении радиуса шва одинаковая угловая скорость детали дает разную линейную скорость сварки. Поэтому программа может менять скорость вращения на разных участках контура. Одновременно задаются перемещения горелки, необходимые для сохранения рабочего вылета и угла относительно стыка. Это особенно полезно при сварке проушин и других элементов, у которых шов отличается от простой окружности. Точность следования фактическому стыку зависит от правильного базирования детали и настройки программы; автоматическое слежение датчиком за швом в исходных документах не заявлено.
Предусмотрен механизм поперечных колебаний горелки. Его используют, когда необходимо распределять наплавляемый металл по широкой разделке или формировать широкий валик. Колебательное движение — дополнительная технологическая функция; его не следует смешивать с пятью основными координатами ЧПУ.
Устройство станка
Станина изготовлена из сварных металлических профилей и листа. Посадочные поверхности под направляющие обрабатываются после сварки. На основании размещены приводная бабка, переставляемая пневматическая задняя бабка и опоры длинной детали. Портальная балка несет механизмы перемещения горелки. Перестановка задней бабки по направляющим позволяет адаптировать расстояние между центрами под длину заготовки, после чего ее положение фиксируется.
Приводная бабка включает серводвигатель переменного тока, редуктор, шпиндель и зажимное приспособление. Вращение детали синхронизировано с перемещениями горелки. Токоподводящий узел обеспечивает замыкание сварочной цепи через вращающуюся заготовку. Тип зажимных элементов подбирают с учетом базовых поверхностей изделия, чтобы сохранить соосность и не повредить обработанную поверхность штока.
Пневматическая задняя бабка прижимает деталь вращающимся центром. Для длинных и тяжелых заготовок дополнительные опоры снижают прогиб и помогают удерживать ось детали в требуемом положении. В индивидуальном техническом соглашении указаны две опоры, центр с конусом Морзе № 5 и пневмоцилиндр бабки диаметром 125 мм. Эти элементы и допустимое усилие зажима следует сверять с заказной комплектацией.
Линейные оси горелки построены на сервоприводах, линейных направляющих и шариковых винтовых передачах. Отдельный поворотный узел меняет ее угол по программе. Механическая тонкая настройка помогает выставить горелку перед началом работы; защитные кожухи закрывают направляющие и передачи от сварочных брызг. Для перемещений и поворота осей используются параметры конкретной программы, а не одна неизменная траектория для всех деталей.
Сварочный процесс и оборудование
В станке применяется дуговая сварка плавящейся проволокой с механизированной подачей и защитой сварочной ванны газом. Газ, марка и диаметр проволоки, полярность, режим переноса металла и число проходов выбираются под материал детали и требования к соединению.
Каталожное исполнение комплектуется сварочным источником OTC EP‑500. Толкающий механизм подачи проволоки поддерживает ее поступление к горелке. Предусмотрены управление параметрами сварки по участкам, зажигание дуги, ведение шва и завершение цикла с учетом заварки кратера. Номинал источника и допустимая продолжительность включения проверяются по паспорту установленной модели; их нельзя заменять предельным током горелки.
Для прочного соединения недостаточно выдержать только путь движения горелки. Перед сваркой очищают зону шва, проверяют сборку и прихватки, выставляют рабочий вылет проволоки и угол горелки. Режимы тока, напряжения, скорости подачи и перемещения устанавливают по технологии для конкретного материала. Если сваривается корпус гидроцилиндра, требования к герметичности задают отдельно и подтверждают испытанием по согласованной методике.
ЧПУ и порядок работы
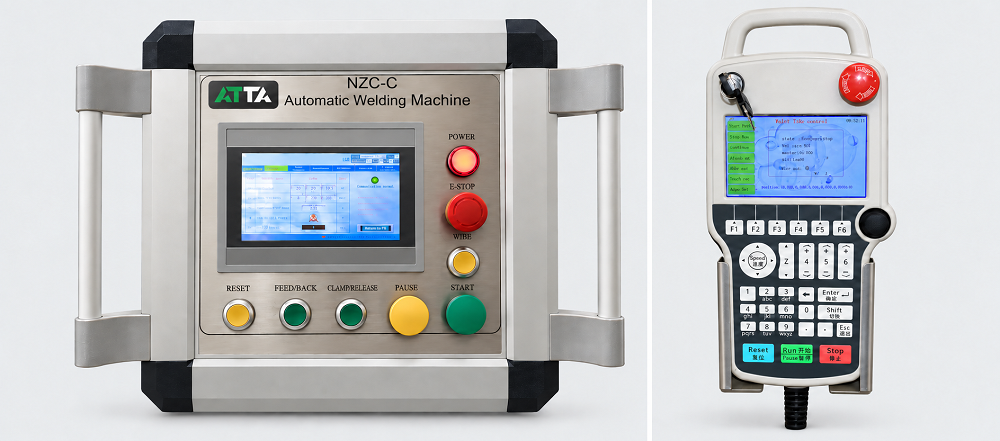
Система управления сочетает пятиосевое ЧПУ и ПЛК. ЧПУ задает согласованное движение вращателя и горелки, а ПЛК управляет последовательностью цикла и вспомогательными устройствами. Для этого применяется обучающий пульт с экраном TFT 320 × 240, кнопочным вводом и сохранением программ; есть возможность передачи файлов через USB.
Наладка начинается с установки оснастки и базирования заготовки. Оператор устанавливает горелку относительно стыка, задает характерные точки пути, выбирает скорость вращения и сварочные параметры, затем проверяет траекторию без дуги. После пробной сварки оценивают форму шва и при необходимости корректируют программу. Для повторной партии сохраненную программу вызывают из памяти, однако правильность установки каждой детали и состояние сварочных материалов по-прежнему контролируют.
При выполнении кольцевого соединения могут применяться перекрытие начала и конца шва и настройка завершения дуги, чтобы избежать незаваренного участка и кратера. Для фасонного шва программа дополнительно согласует поворот детали, перемещения и угол горелки. Конкретные настройки фиксируются в технологической карте предприятия.
Технические характеристики
|
Система управления |
Пятиосевое ЧПУ с обучающим пультом |
|
Длина обрабатываемой детали |
До 3000 мм |
|
Диаметр обрабатываемой детали |
До 330 мм |
|
Ход оси X |
1500 мм |
|
Скорость вращения заготовки |
До 5 об/мин, плавная регулировка |
|
Сварочный источник |
OTC EP‑500 |
|
Питание сварочного источника |
Трехфазная сеть 380 В, 50 Гц |
|
Питание основного станка |
Однофазная сеть 220 В, 50 Гц |
Исполнение под заказ
Для исполнения по индивидуальному техническому соглашению предусмотрены длина детали 150–3000 мм, диаметр 20–400 мм, масса до 1,5 т, скорость вращения 0–5 об/мин, ходы горелки 200 мм по вертикали, 250 мм по поперечной оси и 200 мм вперед–назад, а также наклон горелки вперед 0–40°. Источник — OTC EP‑500. Диаметр до 400 мм и масса до 1,5 т относятся к этому исполнению; их совместная применимость к конкретной детали, размеры оснастки и состав поставки определяются согласованной спецификацией.
Подбор комплектации для производства
Станок рассчитан на изготовителей и ремонтные предприятия, работающие с гидроцилиндрами и их сварными узлами. Для выбора исполнения потребуются чертежи деталей с размерами швов и максимальной массой, сведения о материалах, размерах партии и требованиях к прочности и герметичности. По этим данным определяют оснастку, допустимую рабочую область, сварочный газ, проволоку, необходимость охлаждения горелки и программу приемочных испытаний.
Перед поставкой также согласуют фактические габариты станка, электропитание, параметры сжатого воздуха, защитное ограждение и состав его блокировок. Максимальные длина, диаметр и масса детали должны подтверждаться для требуемого сочетания размеров и выбранного способа закрепления.
Преимущества
- Согласованное движение пяти осей позволяет выполнять швы на деталях с изменяющейся геометрией без остановки дуги на каждом участке траектории.
- Сохраненные программы упрощают повторную настройку станка при изготовлении партии одинаковых деталей.
- Переставляемая задняя бабка и сменная оснастка позволяют адаптировать рабочую зону к разной длине и форме изделий в пределах согласованной комплектации.
- Механизированная подача проволоки, управляемая скорость вращения и программируемая траектория повышают повторяемость процесса после отработки технологии.
