










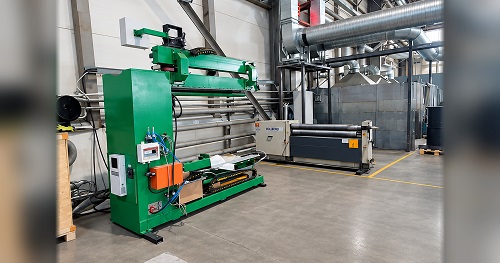
Установка для сварки продольных швов обечаек
Сравнить
Поделиться
В избранное
Описание
Установки могут использовать сварку TIG (неплавящимся электродом в среде аргона), MIG/MAG (электродной проволокой в среде инертного газа, углекислого газа или газовых смесей), SAW (сварка под слоем флюса), лазерную и плазменную сварку
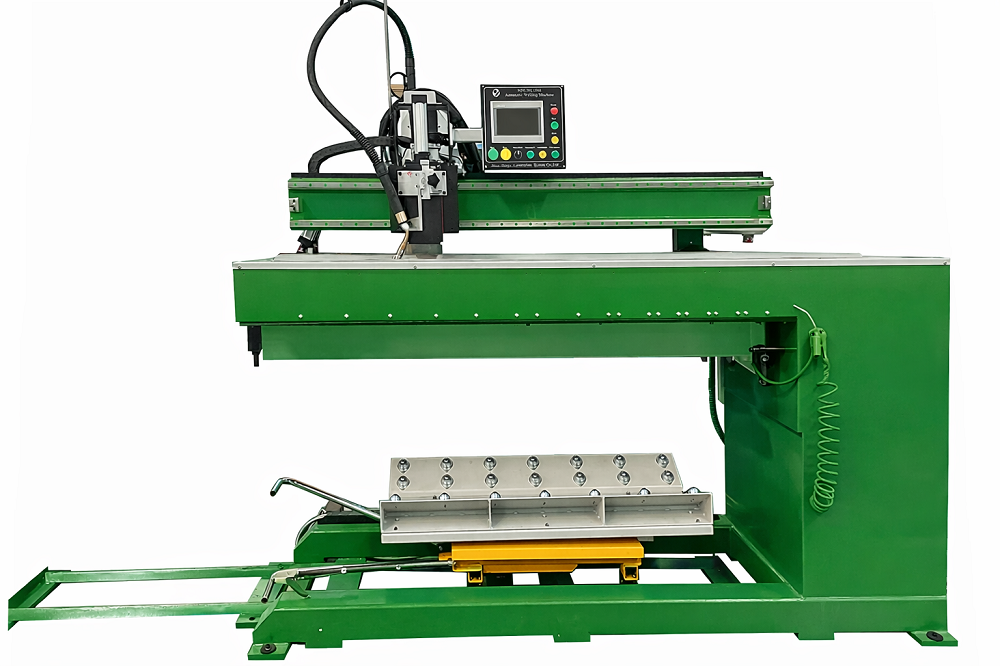
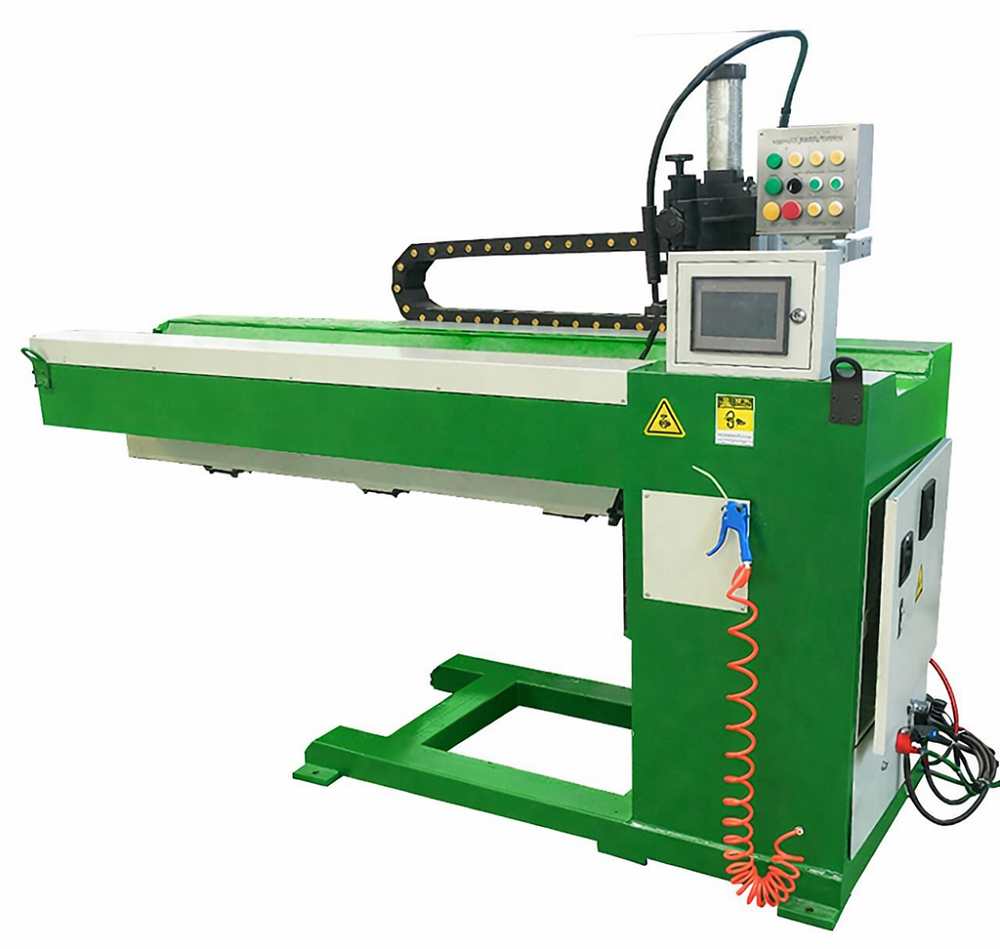
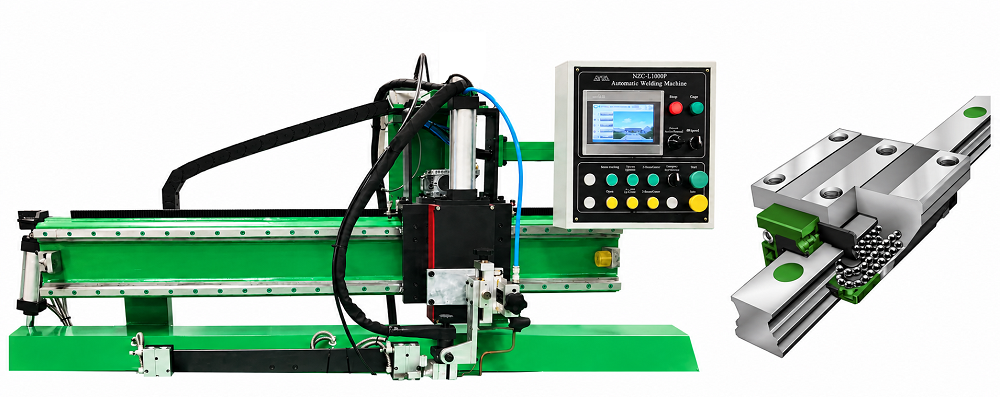
В стандартную комплектацию машины входят такие компоненты, как: станина, горизонтальная балка с направляющими для перемещения сварочной каретки, каретка, опорная часть, водоохлаждаемая оправа, устройство подъема/опускания горелки, центратор кромок, прижимы для фиксации кромок свариваемого изделия, необходимые кабелеукладчики и контроллер.

Конструкция установки
1. Станина
Несущая рама выполнена в виде жесткой сварной конструкции из стального профиля и листового металла.
В нижней части оборудования расположена рабочая зона с механизмами позиционирования, выравнивания и прижима заготовки. Верхняя часть образует портальную конструкцию, на которой установлен механизм продольного перемещения сварочной горелки.
Жесткость рамы имеет принципиальное значение для сохранения положения горелки относительно сварного соединения на всей длине прохода.
2. Механизм позиционирования и совмещения кромок
Перед началом сварки необходимо точно совместить продольные кромки предварительно сформированной обечайки.
Для этого используется пневматическая система центрирования и прижима, позволяющая оператору выставить заготовку относительно линии движения сварочной горелки и надежно зафиксировать ее перед запуском цикла.
Правильное позиционирование уменьшает вероятность:
- смещения кромок;
- изменения зазора по длине соединения;
- нарушения геометрии продольного стыка;
- образования ступеньки между свариваемыми кромками.
3. Система прижима заготовки
Фиксация изделия выполняется при помощи оправки и пневматических прижимных элементов.
Прижим обеспечивает равномерное давление на заготовку в непосредственной близости от линии сварки. Это особенно важно при работе с тонким металлом, склонным к короблению под воздействием сварочного нагрева.
Конструкция позволяет зафиксировать одну сторону соединения, а вторую предварительно подвести к ней и совместить перед окончательным прижимом.
Прижимное усилие регулируется.
Для ограничения продольного положения изделия применяется механический упор. Его положение можно изменять при переходе на заготовки другой длины.
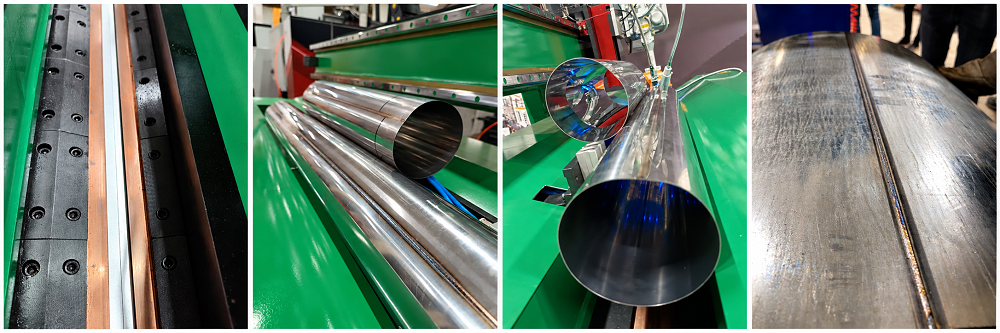
4. Оправка и формирующая подкладка
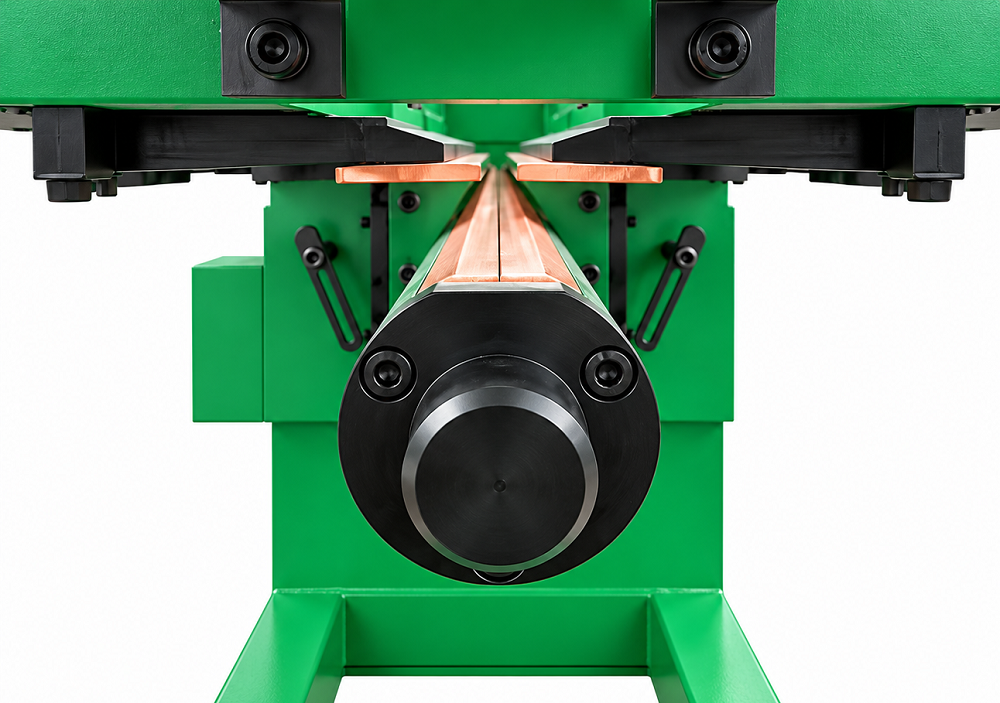
Одним из основных технологических узлов оборудования является внутренняя оправка.
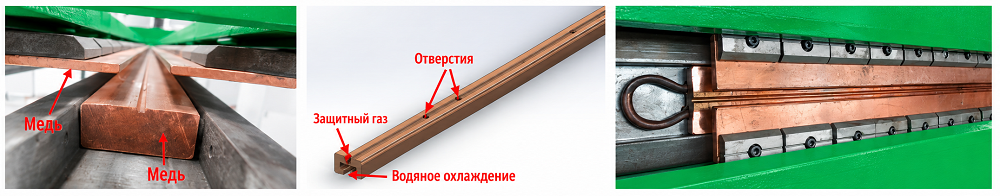
В зоне сварного соединения предусмотрены:
- формирующая канавка;
- медная подкладка;
- система водяного охлаждения;
- канал подачи защитного газа к обратной стороне сварного соединения.
Медная подкладка отводит тепло из зоны сварки и поддерживает сварочную ванну с обратной стороны изделия.
Формирующая канавка помогает получить контролируемую геометрию корня шва.
Защитный газ уменьшает контакт нагретого металла с окружающим воздухом с обратной стороны соединения.
Для функционирования водяного охлаждения на производственной площадке должен быть предусмотрен внешний циркуляционный охладитель или соответствующая система подачи и возврата охлаждающей жидкости.
5. Механизм продольного перемещения сварочной горелки
Во время рабочего цикла заготовка остается неподвижной, а сварочная горелка движется вдоль стыка.
Привод механизма обеспечивает регулируемое и равномерное продольное движение. В конструкции используются редуктор, направляющие и механическая передача.
Высокая точность направляющих позволяет сохранять положение электрода относительно линии соединения на всем протяжении шва.
Механизированное перемещение дает несколько преимуществ:
- стабильную скорость ведения сварки;
- равномерное тепловложение;
- снижение влияния человеческого фактора;
- повторяемость технологического процесса;
- возможность работы с заранее сохраненными режимами.
6. Механизм подъема и настройки горелки
Сварочная горелка закреплена на подвижном регулируемом узле.
Переход между исходным и рабочим положением осуществляется пневматическим цилиндром. После запуска операции горелка опускается к сварному соединению, а после завершения процесса поднимается.
Для точной настройки предусмотрено перемещение горелки относительно стыка в нескольких направлениях.
Оператор может корректировать:
по вертикали — расстояние от электрода до изделия;
по горизонтали — положение электрода относительно центра стыка;
в продольном направлении — начальную точку процесса;
по углу — ориентацию горелки относительно поверхности детали.
Механизм тонкой настройки позволяет зафиксировать найденное положение и сохранить стабильность установки в процессе работы.

7. Система управления
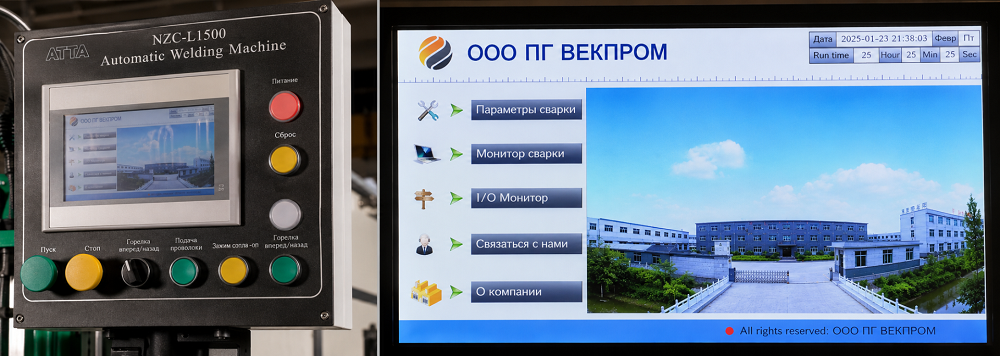
Управление установкой построено на промышленном программируемом контроллере OMRON.
PLC координирует работу исполнительных механизмов и обеспечивает необходимую последовательность технологического цикла.
Система контролирует:
- положение сварочной горелки;
- ее подъем и опускание;
- пневматические зажимы;
- перемещение вдоль сварного соединения;
- выполнение программы сварки;
- возврат оборудования в исходное положение.
Сенсорная панель оператора
Для настройки оборудования используется человеко-машинный интерфейс с сенсорным экраном.
Через панель оператор может задавать и контролировать параметры технологического процесса.
В систему могут вводиться параметры, связанные с:
- длиной сварного соединения;
- последовательностью выполнения операции;
- параметрами сварочного цикла;
- временем отдельных технологических этапов;
- выбранной программой обработки.
Настроенные режимы можно сохранять в памяти и повторно использовать при изготовлении однотипных изделий.
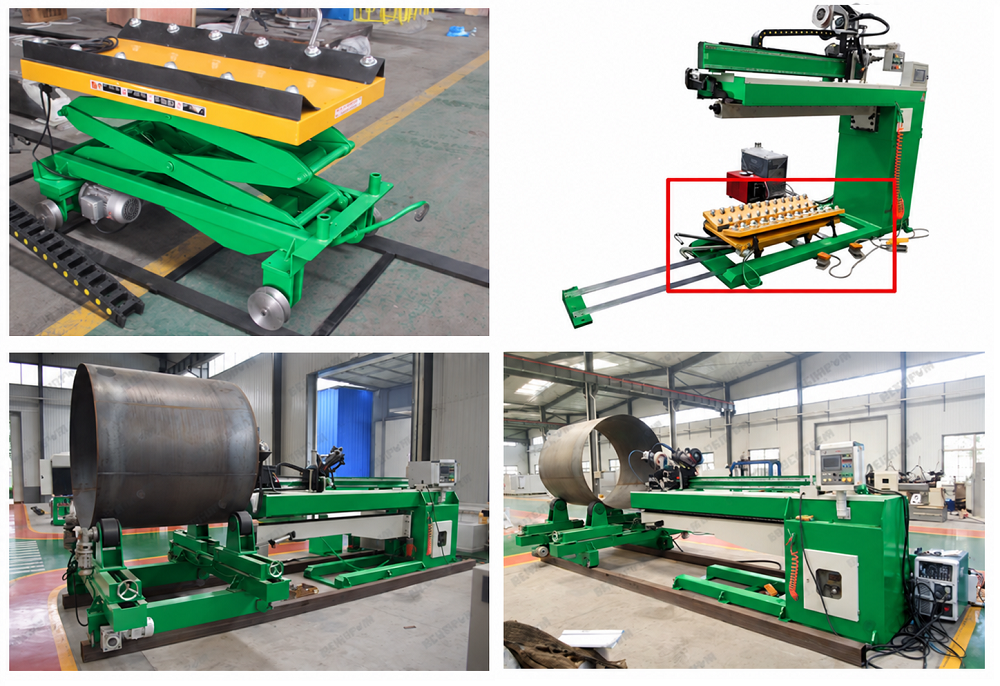
Варианты загрузки заготовки:
- При небольшом весе и диаметре заготовки загрузка производится вручную
- Если вес и диаметр заготовки большой, то может использоваться загрузочная подкатная тележка с гидравлическим подъемом или роликовые вращатели с регулировкой межосевого расстояния и приводной рельсовой тедлежкой
Как происходит рабочий цикл
Процесс сварки состоит из нескольких последовательных этапов.
1. Загрузка изделия. Предварительно сформированная обечайка устанавливается на рабочую оправку и позиционируется по механическому упору.2. Совмещение первой кромки. Оператор выставляет одну из кромок относительно линии сварки и фиксирует ее пневматическим прижимом.
3. Совмещение второй кромки. Вторая сторона обечайки подводится к уже зафиксированной кромке. Выполняется предварительное совмещение стыка.
4. Окончательная фиксация. После проверки положения соединения включается окончательный прижим. Кромки надежно удерживаются по всей рабочей длине.
Возможно изготовления по индивидуальным требованиям заказчика
Технические характеристики:
|
Параметр |
Значение |
|
Тип оборудования |
Автоматическая установка для сварки продольных швов |
|
Исполнение |
NZC-L2000 |
|
Основное применение |
Продольная сварка обечаек |
|
Способ сварки в базовой комплектации |
TIG, MIG, LASER, PLASMA (на выбор) |
|
Диаметр обечайки |
110–1500 мм |
|
Длина заготовки |
до 2000 мм |
|
Толщина металла |
1–5 мм |
|
Система управления |
PLC OMRON |
|
Интерфейс оператора |
Сенсорная панель MCGS |
|
Источник сварочного тока |
Любой на выбор |
|
Горизонтальная регулировка горелки |
100 мм |
|
Вертикальный ход/регулировка горелки |
100 мм |
|
Подъем и опускание горелки |
Пневматический |
|
Продольное перемещение |
Автоматизированное |
|
Контроль длины перемещения |
Энкодер |
|
Совмещение кромок |
Пневматическая система позиционирования |
|
Зажим изделия |
Пневматический |
|
Формирование корня шва |
Медная подкладка с формирующей канавкой |
|
Охлаждение оправки |
Водяное |
|
Защита обратной стороны шва |
Подача защитного газа |
|
Пневматические компоненты |
Основные элементы AIRTAC |
|
Электропитание |
380 В, 3 фазы, 50 Гц |
Характеристики
| Производитель | ATTA |
|---|---|
| Макс. длина обработки, мм | 2000 |
| Питание | 380В 3ф. 50Гц |
| Контроллер | Япония Omron , тачскрин |
| Вертикальная регулировка положения горелки, мм | 100 |
| Горизонтальная регулировка положения горелки, мм | 100 |
| Макс. диаметр обработки, мм | 1500 |
| Скорость сварки, мм/мин | 700 |
| Толщина заготовки, мм | 1-5 |
Преимущества
Стабильное ведение продольного шва
Во время сварки изделие остается неподвижным. Продольное перемещение выполняет сварочная горелка, установленная на механизированной каретке. Это исключает необходимость вращения обечайки и упрощает фиксацию тонколистовой заготовки.
Пневматическое позиционирование и прижим
Кромки изделия выравниваются и фиксируются системой пневматических прижимов. Конструкция обеспечивает равномерное давление на заготовку по линии соединения и препятствует взаимному смещению кромок при нагреве.
Предварительный прижим
Конструкция позволяет сначала зафиксировать одну сторону соединения, а затем выполнить предварительный прижим второй стороны для точного совмещения кромок перед окончательной фиксацией.
Контролируемое усилие зажима
Усилие пневматического прижима может регулироваться в зависимости от параметров заготовки. Это важно при работе с тонким листовым металлом, чувствительным к локальной деформации.
Медная формирующая подкладка
В зоне сварки используется медная подкладка с формирующей канавкой. Она поддерживает сварочную ванну с обратной стороны и способствует формированию ровного корня шва.
Водяное охлаждение
Оправка оснащена системой водяного охлаждения, которая уменьшает тепловую нагрузку на формирующую подкладку и элементы оснастки при продолжительной работе.
Защита корня шва газом
Конструкция предусматривает подачу защитного газа с обратной стороны сварного соединения. Это позволяет создать контролируемую газовую защиту корня шва.
Точная настройка положения горелки
Сварочную горелку можно регулировать:
- вверх и вниз;
- вправо и влево;
- вперед и назад;
- по углу наклона.
После грубой установки выполняется точная механическая регулировка.
Автоматический рабочий цикл
PLC управляет основными исполнительными механизмами установки: пневматикой, положением сварочной горелки, перемещением и выполнением установленной последовательности сварки.
Сенсорное управление
Параметры процесса задаются с операторской панели. Предусмотрена возможность сохранения технологических режимов и последующего вызова требуемой программы при переходе на другое изделие.
Контроль длины шва
Перемещение контролируется с использованием энкодера, что позволяет задавать рабочую длину сварного соединения и контролировать положение движущегося узла.
Автоматический возврат
После завершения сварки подвижный механизм автоматически возвращается в исходное положение, подготавливая оборудование к следующему рабочему циклу.
Стандартная комплектация
В состав установки входят:
- сварная несущая станина;
- рабочая оправка;
- система позиционирования заготовки;
- механизм совмещения кромок;
- пневматическая система прижима;
- медная формирующая подкладка;
- система водяного охлаждения;
- система подачи защитного газа к корню шва;
- механизм продольного перемещения сварочной горелки;
- механизм подъема и опускания горелки;
- узел точной пространственной регулировки горелки;
- пневматическая система;
- электрическая система управления;
- PLC OMRON;
- сенсорная операторская панель;
- система контроля положения;
- сварочный источник .
Окончательная комплектация определяется техническим заданием и фиксируется в коммерческом предложении.
Видеоматериалы
Реализованные проекты
Клиент
Производственная компания
